Soudage TIG : principe et procédé 141
Principe, fonctionnement, réglages et applications industrielles du procédé TIG 141
Émile Layer — Ingénieur soudeur et expert en soudage industriel
Parcours de lecture : cette page constitue le dossier de référence du procédé TIG/GTAW. Pour approfondir la pratique, consultez les réglages du courant en TIG et les électrodes tungstène et leur affûtage. Pour la protection des racines de tuyauteries, voir le guide d’inertage interne.
Qu’est-ce que le soudage TIG ? Le soudage TIG (Tungsten Inert Gas, également appelé GTAW) est un procédé de soudage à l’arc utilisant une électrode de tungstène non fusible.
Un gaz inerte, généralement l’argon, protège l’électrode, l’arc et le bain de fusion. Le métal d’apport, lorsqu’il est utilisé, est introduit séparément sous forme de fil ou de baguette.
Selon l’ISO 4063:2023, le numéro 141 désigne le TIG avec métal d’apport solide ajouté séparément, tandis que le 142 correspond au TIG autogène sans métal d’apport. Cette séparation entre source de chaleur et apport de métal permet une maîtrise fine du bain, notamment pour les passes de fond et les assemblages exigeants.
Le TIG est un procédé de référence pour les passes de fond, les faibles épaisseurs, les assemblages d’étanchéité et les matériaux exigeants. La régularité visuelle du cordon ne suffit toutefois pas à garantir sa qualité : la fusion des rives, la pénétration, la protection gazeuse, l’état du tungstène et la conformité du mode opératoire restent déterminants.
En bref. Le TIG offre une grande précision et une excellente qualité métallurgique, mais il exige une préparation rigoureuse, une protection gazeuse maîtrisée et une bonne coordination de l’opérateur.
Pour lire les détails des croquis, cliquez ou touchez les images afin de les agrandir.
Accès rapide aux sections
1. Définition du soudage TIG / GTAW et procédé 141
TIG signifie Tungsten Inert Gas. Dans la terminologie américaine, le procédé est appelé GTAW, pour Gas Tungsten Arc Welding. La documentation allemande emploie également le sigle WIG, pour Wolfram Inert Gas. Ces appellations décrivent le même principe : l’électrode de tungstène est non fusible et sert uniquement à établir et maintenir l’arc électrique.
Le numéro 141 correspond au TIG avec fil ou baguette d’apport solide ajouté séparément. Le métal d’apport n’est donc pas une électrode consommable comme en MIG/MAG. Le numéro 142 correspond au TIG autogène, sans métal d’apport. Cette distinction est utile dans les DMOS/WPS, les qualifications et la documentation de fabrication, même si dans le langage courant les deux variantes sont souvent regroupées sous le terme TIG/GTAW.
2. Principe de fonctionnement du procédé TIG
L’arc se forme entre l’extrémité de l’électrode de tungstène et la pièce. Son énergie fait fondre localement le métal de base et crée le bain de fusion. L’argon, ou un autre gaz inerte adapté, protège l’électrode, l’arc, le bain et le métal encore chaud contre l’air ambiant.
- L’électrode doit rester non fusible et ne doit pas toucher le bain.
- Le métal d’apport est présenté au bord avant du bain lorsqu’il est nécessaire.
- La longueur d’arc est maintenue courte et aussi constante que possible.
- Le circuit électrique est fermé par une liaison de retour du courant propre et correctement serrée.
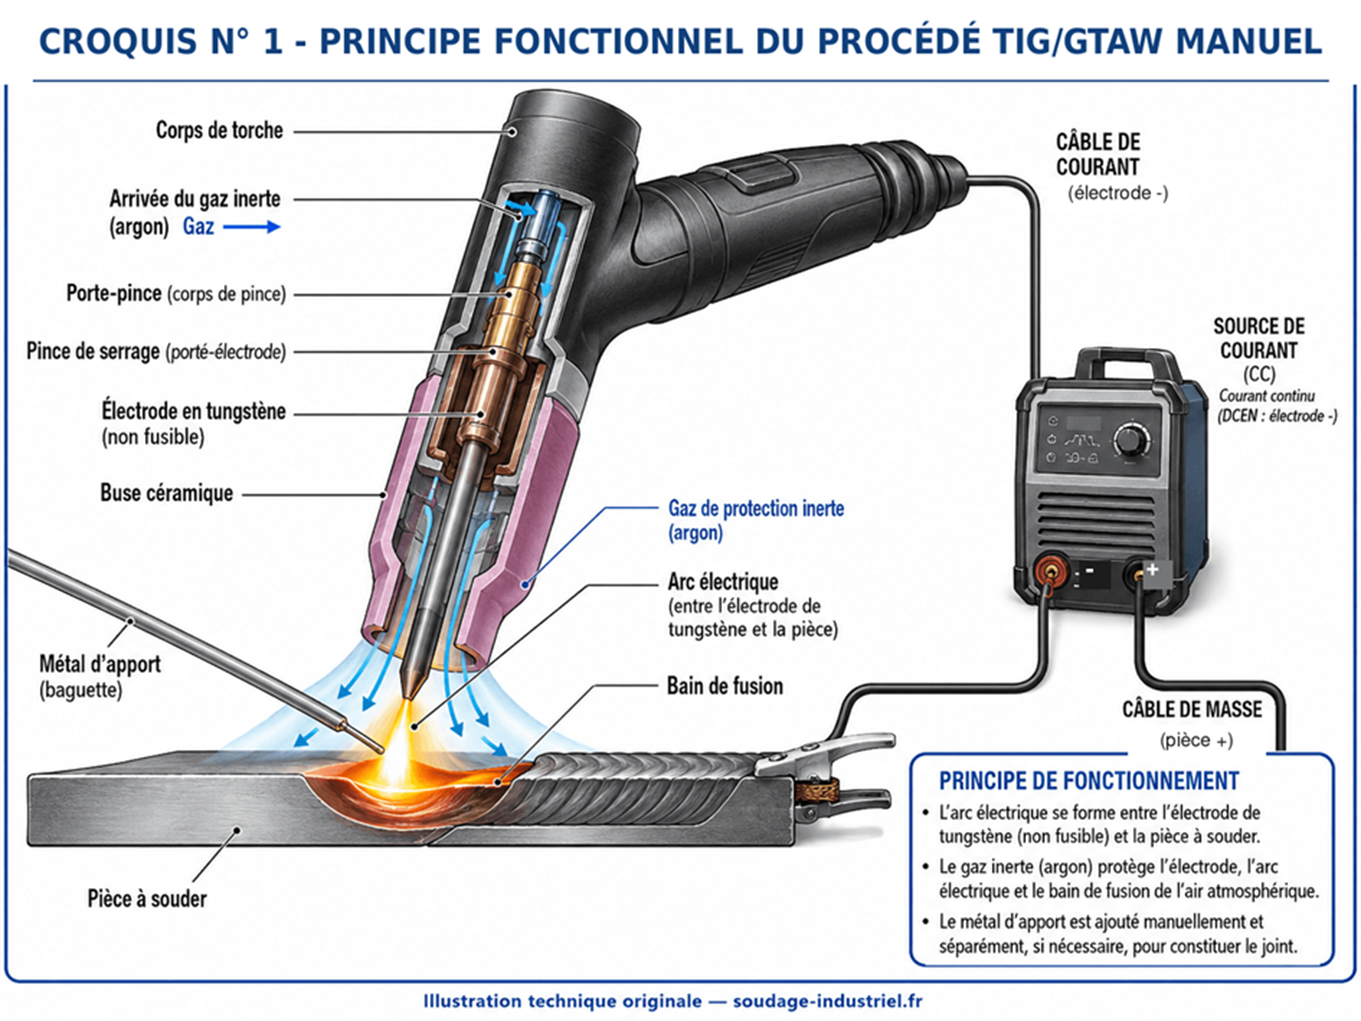
Croquis n° 1 — Principe fonctionnel du procédé TIG GTAW manuel. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
3. Installation et matériel TIG
Une installation TIG comprend une source de courant à caractéristique plongeante, une torche, une électrode en tungstène, un circuit de gaz, une liaison de retour du courant et, selon l’application, une commande à distance. La torche peut être refroidie par air pour les travaux intermittents ou par liquide lorsque l’intensité et le facteur de marche deviennent importants. Le dossier Installation de soudage TIG détaille le générateur, la torche, le refroidissement, les consommables, le gaz et les contrôles avant amorçage.
- Source de courant continu DC ou alternatif AC selon le matériau.
- Torche adaptée au courant et au facteur de marche.
- Buse céramique et diffuseur ou lentille de gaz dimensionnés selon la sortie d’électrode.
- Détendeur-débitmètre et canalisation de gaz parfaitement étanches.
- Câbles, connecteurs et pince de retour du courant en bon état.
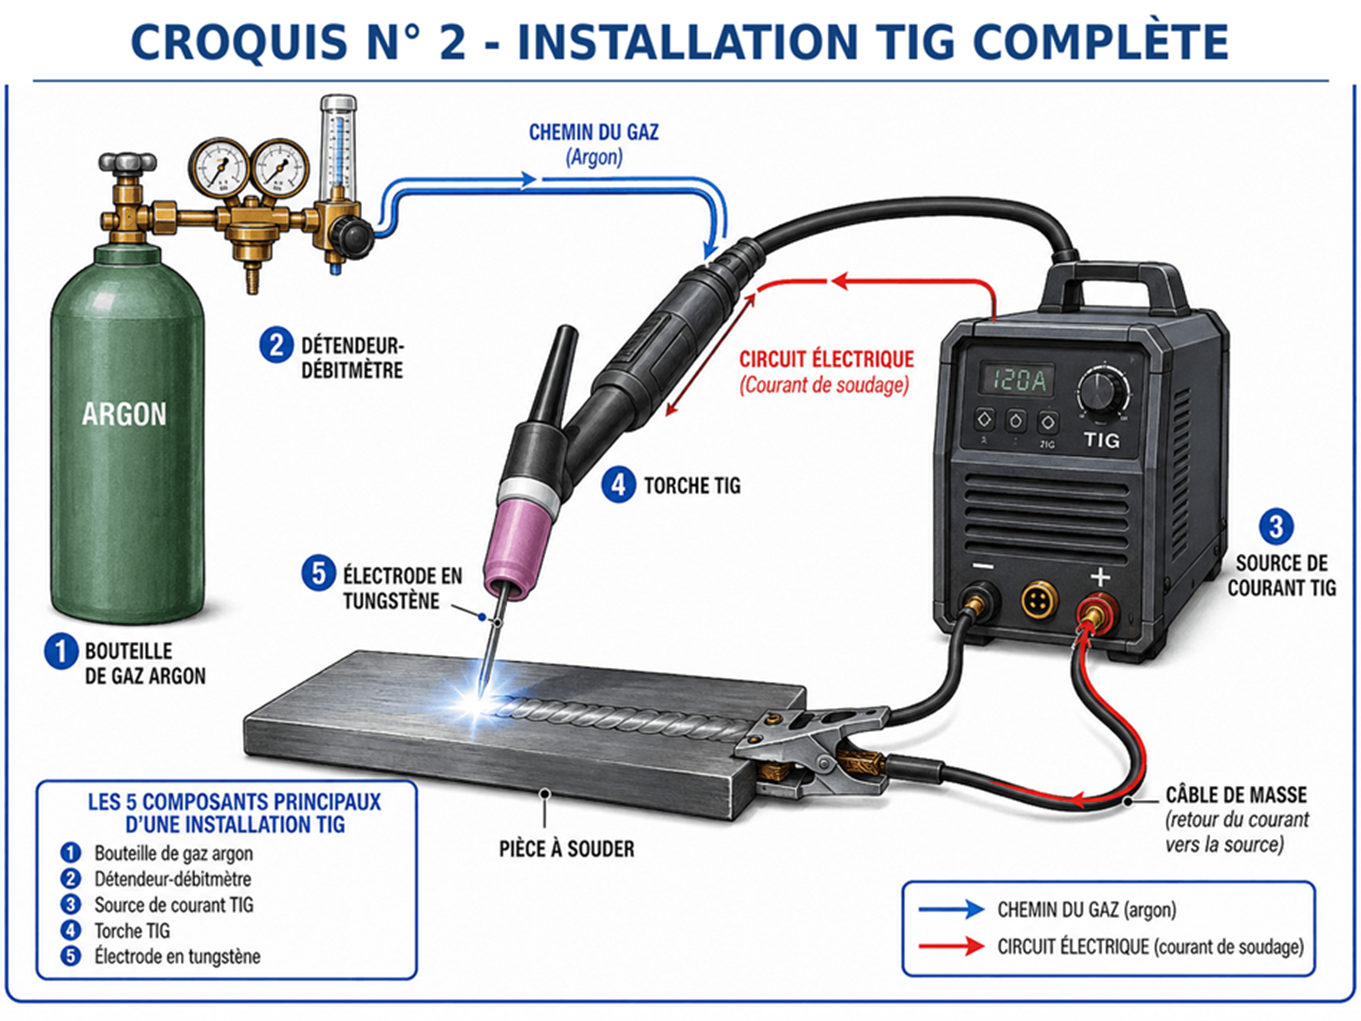
Croquis n° 2 — Installation TIG complète. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
4. Amorçage haute fréquence et amorçage par contact contrôlé
L’amorçage haute fréquence ionise le gaz et établit l’arc sans contact entre l’électrode et la pièce. Il limite le risque de contamination du tungstène, mais peut provoquer des perturbations sur certains équipements électroniques sensibles.
L’amorçage par contact contrôlé consiste à poser brièvement l’électrode sur la pièce sous un courant limité, puis à relever la torche pour établir l’arc. Les appellations Lift TIG, Lift-Arc ou TIG Lift varient selon les fabricants : elles décrivent une méthode d’amorçage et non un procédé de soudage autonome.
5. Gaz de protection et électrodes en tungstène
L’argon pur constitue le gaz de référence pour la majorité des travaux TIG. L’hélium ou les mélanges argon-hélium augmentent l’énergie de l’arc et peuvent être utiles sur les fortes épaisseurs ou les matériaux très conducteurs. Les mélanges contenant de l’hydrogène sont réservés à certaines applications qualifiées, notamment sur des aciers inoxydables austénitiques compatibles.
Le débit dépend du diamètre de la buse, de la sortie d’électrode, de la position, de la géométrie du joint et des courants d’air. Un débit excessif peut devenir turbulent et aspirer de l’air. Une lentille de gaz ne sert donc pas simplement à augmenter le débit : elle homogénéise l’écoulement et permet, dans certaines configurations, une sortie d’électrode plus importante tout en conservant une couverture gazeuse efficace.
Les électrodes lanthanées ou cériées sont aujourd’hui très polyvalentes. Les électrodes thoriées conservent de bonnes propriétés d’émission, mais leur teneur en thorium impose des précautions lors de l’affûtage et de la gestion des poussières. Une solution non thoriée est préférable chaque fois que le mode opératoire le permet. Pour approfondir le choix du type, du diamètre, de la géométrie de pointe et de l’affûtage, voir Électrodes tungstène en soudage TIG.
6. Réglages fondamentaux du soudage TIG
Le réglage du TIG ne se réduit pas au choix d’une intensité. Le courant, la longueur d’arc, la vitesse d’avance, le débit de gaz, la géométrie du tungstène et la quantité de métal d’apport agissent simultanément sur la forme et la qualité du bain.
| Paramètre TIG | Choix ou réglage à examiner | Point de contrôle |
|---|---|---|
| Polarité et courant | DCEN généralement pour aciers, inox, nickel et titane ; AC principalement pour aluminium et magnésium | Fusion des rives, pénétration et tenue de l’électrode |
| Intensité et vitesse d’avance | Adapter conjointement au matériau, à l’épaisseur, au joint et à la position | Éviter manque de fusion, effondrement ou surchauffe |
| Électrode tungstène | Choisir composition, diamètre et géométrie de pointe compatibles avec le courant et la source | Amorçage, stabilité de l’arc et absence de contamination |
| Gaz et débit | Vérifier gaz approprié, buse, étanchéité, sortie d’électrode et environnement | Protection du bain sans turbulence ni aspiration d’air |
| Métal d’apport et protection de l’envers | Choisir une nuance compatible et prévoir l’inertage lorsqu’il est nécessaire | Fusion, chimie du joint et prévention de l’oxydation de racine |
- Pré-gaz : établit la protection avant l’amorçage.
- Courant initial et pente de montée : évitent une sollicitation trop brutale du bain.
- Courant de soudage : assure la fusion des rives et la pénétration recherchée.
- Pente de descente et courant final : limitent le cratère et les fissures de fin de cordon.
- Post-gaz : protège le bain, le cordon chaud et l’électrode pendant le refroidissement.
Les valeurs chiffrées ne doivent être considérées que comme des points de départ. Le réglage réel dépend de la nuance, de l’épaisseur, du joint, de la position, du gaz, du diamètre d’électrode et du DMOS ou WPS applicable. Le dossier Réglages du courant en soudage TIG détaille les principaux paramètres et leur influence.
7. Courant continu TIG pulsé et courant alternatif
7.1 Courant continu DC
En courant continu, l’électrode est généralement reliée au pôle négatif, configuration DCEN. Une part importante de l’énergie est concentrée sur la pièce, ce qui limite l’échauffement du tungstène et favorise la pénétration. Ce mode convient notamment aux aciers, aux aciers inoxydables, au cuivre, aux alliages de nickel et au titane.
7.2 TIG pulsé
Le TIG pulsé alterne un courant de pointe, qui assure la fusion et la pénétration, et un courant de base, qui maintient l’arc avec une énergie plus faible. Cette modulation facilite le contrôle du bain sur les tôles fines, les passes de fond et certaines positions de soudage.
Elle ne doit pas être choisie uniquement pour obtenir un aspect régulier en écailles : la fusion des rives reste prioritaire. Voir aussi TIG pulsé : courant de pointe, courant de base et fréquence.
7.3 Courant alternatif AC
Le courant alternatif est utilisé principalement pour l’aluminium et le magnésium. La phase électrode positive contribue au décapage de la couche d’oxyde, mais échauffe davantage le tungstène. La phase électrode négative favorise la fusion et la pénétration. Sur les sources modernes, la balance, la fréquence et la forme d’onde permettent d’adapter la largeur et la rigidité de l’arc.
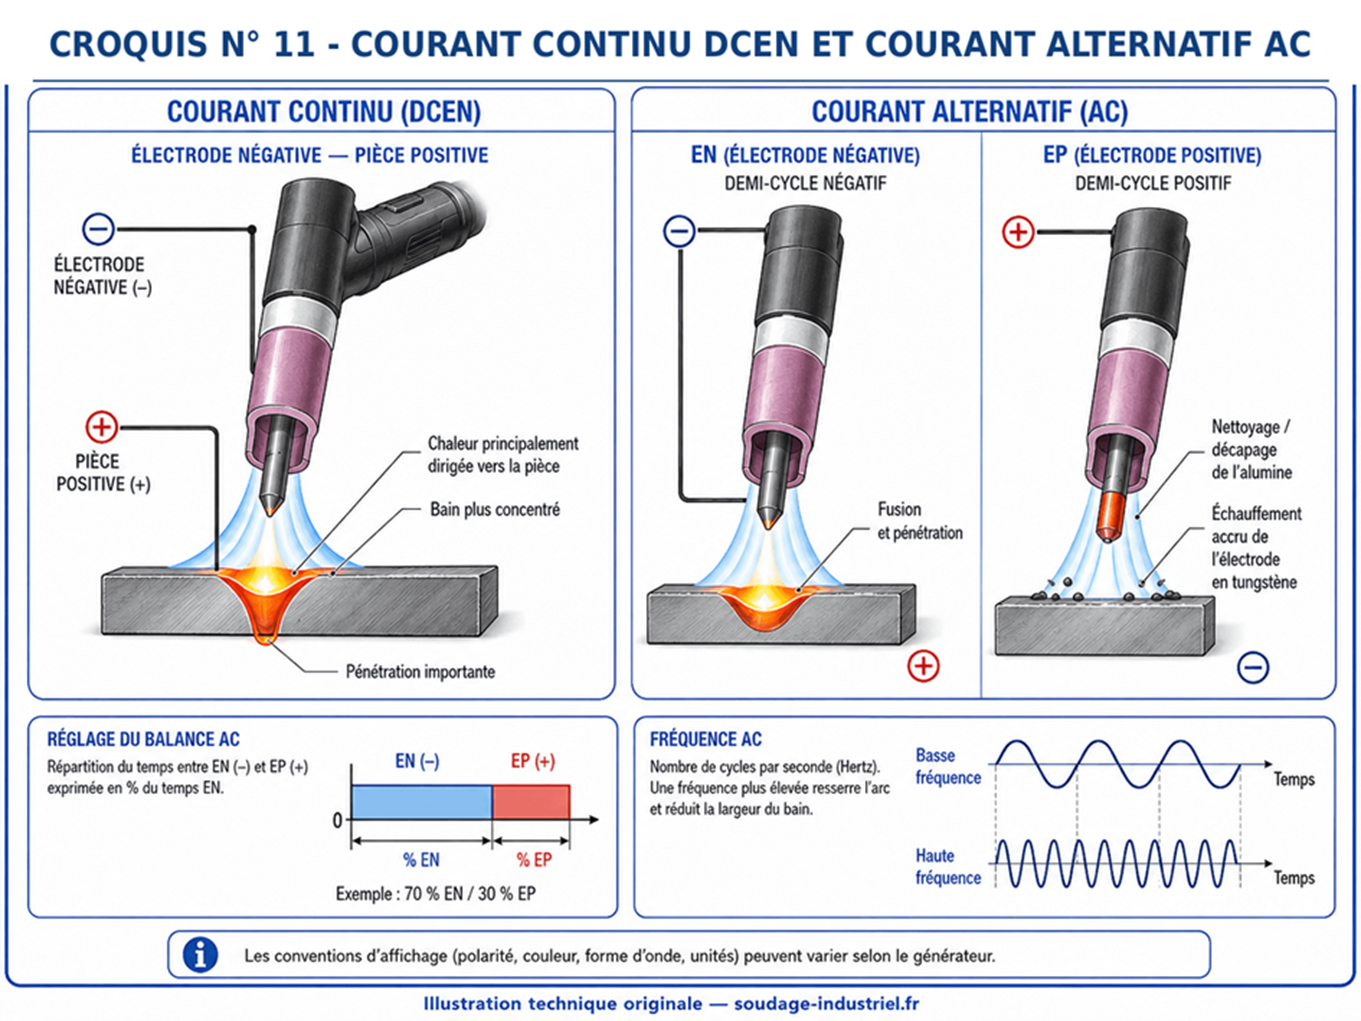
Croquis n° 11 — Courant continu DCEN et courant alternatif AC : répartition de la chaleur, décapage et pénétration. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
8. Matériaux soudables et applications industrielles
Le TIG est adapté à une large gamme de matériaux, à condition d’ajuster le courant, le gaz, l’électrode, le métal d’apport et la préparation de surface.
- Aciers carbone et faiblement alliés : passes de fond, tuyauteries et assemblages de haute intégrité.
- Aciers inoxydables : maîtrise de l’apport thermique et protection de l’envers indispensables.
- Alliages de nickel : préparation très propre, apport compatible et dilution contrôlée.
- Aluminium et magnésium : nettoyage rigoureux et réglage AC adapté à la couche d’oxyde.
- Titane et matériaux réactifs : argon de haute pureté et protection prolongée du métal chaud.
- Cuivre : énergie plus importante et préchauffage éventuel selon l’épaisseur et la nuance.
Les principales applications comprennent les passes de racine en tuyauterie, les équipements sous pression, les fabrications cryogéniques, les assemblages en acier inoxydable ou en alliage de nickel, les tôles fines et les travaux exigeant une excellente maîtrise métallurgique. Pour les particularités propres à chaque famille de matériaux, voir Soudage TIG des principaux métaux.
9. Avantages et limites du TIG manuel
9.1 Principaux avantages
- Arc stable et contrôle très précis du bain de fusion.
- Soudure propre, sans laitier et pratiquement sans projections.
- Quantité de métal d’apport réglée indépendamment de la puissance de l’arc.
- Très bonne aptitude aux passes de fond et aux faibles épaisseurs.
- Excellente qualité sur les matériaux sensibles ou à forte valeur ajoutée.
9.2 Limites à prendre en compte
- Vitesse de dépôt inférieure à celle de nombreux procédés à électrode fusible.
- Sensibilité aux courants d’air, à la contamination et aux défauts de préparation.
- Coordination manuelle exigeante entre la torche, le bain et la baguette d’apport.
- Risque d’inclusion de tungstène en cas de contact avec le bain.
- Productivité limitée sur les fortes épaisseurs sans mécanisation ou TIG fil chaud (Hot Wire GTAW).
10. Technique opératoire et qualité du cordon
La torche est généralement inclinée modérément dans le sens d’avance. La baguette est présentée sous un angle faible et amenée au bord avant du bain sans toucher l’électrode. L’extrémité chaude de la baguette doit rester dans la zone protégée par l’argon afin de limiter son oxydation.
- Maintenir un arc court et constant.
- Diriger l’arc vers les rives à fondre et non uniquement vers le centre du bain.
- Adapter l’apport de métal au volume réellement nécessaire.
- Refondre complètement les points de soudage pendant la première passe.
- Protéger l’envers des tubes et des joints lorsque l’oxydation compromet la qualité métallurgique ; pour les tuyauteries, voir le guide complet de l’inertage interne.
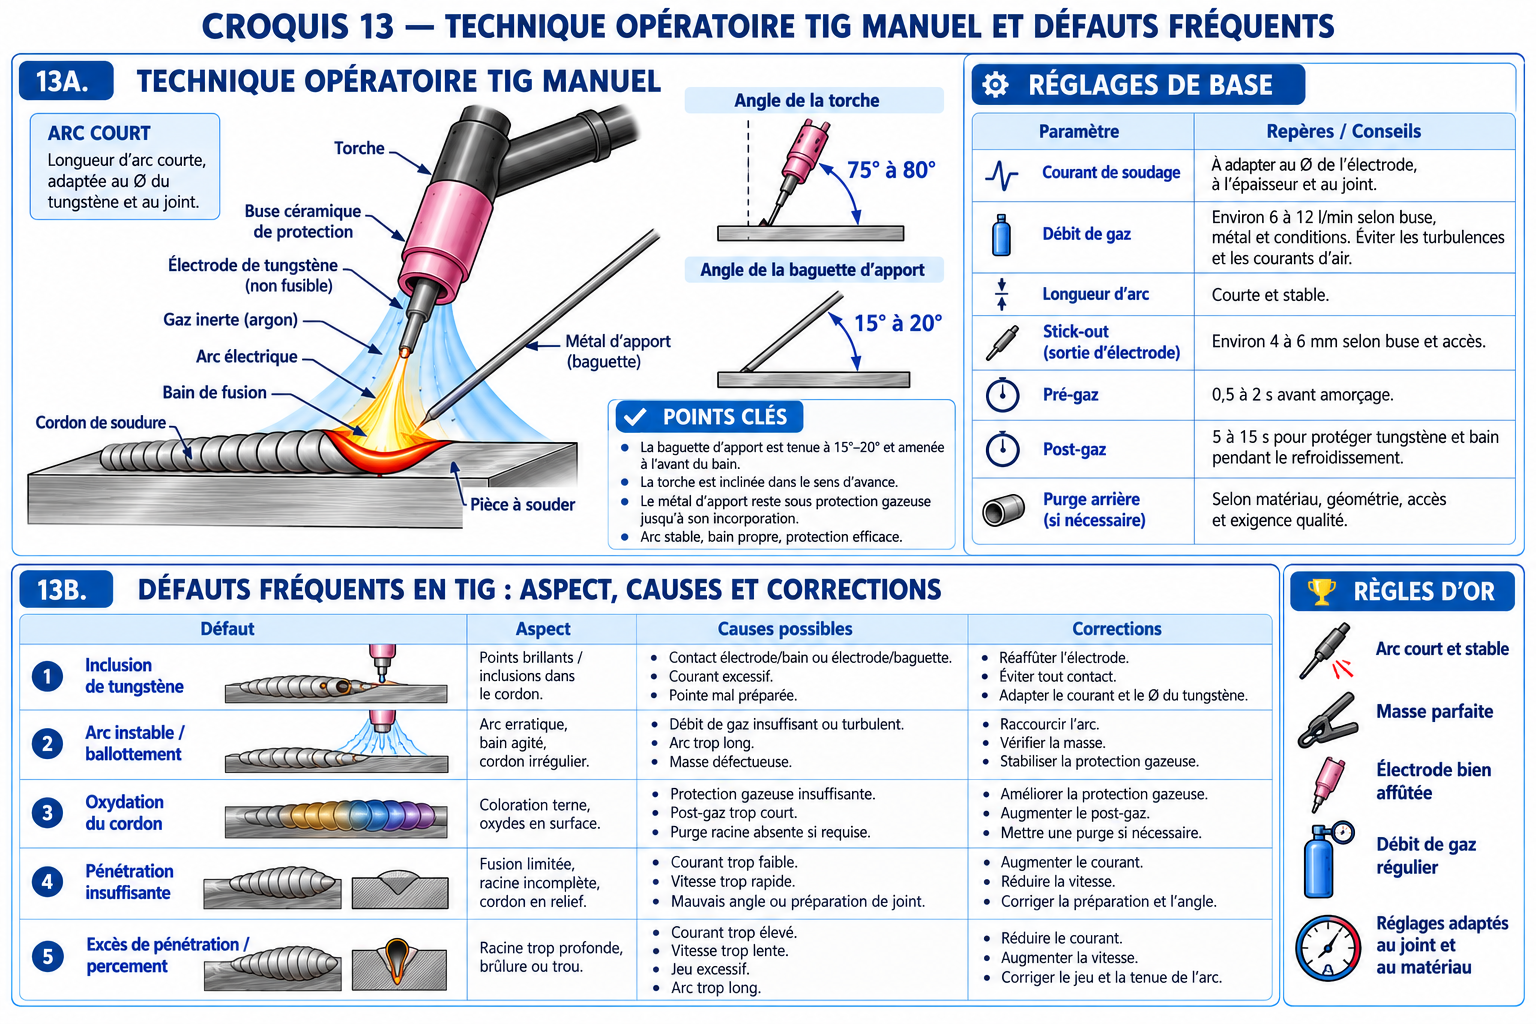
Croquis n° 13 — Technique opératoire TIG manuelle et défauts courants. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
11. Défauts fréquents et points de diagnostic
- Amorçage difficile : tungstène contaminé, liaison de retour défectueuse, pièce oxydée ou réglage d’amorçage inadapté.
- Arc instable : débit de gaz incorrect, buse encrassée, longueur d’arc excessive ou courants d’air.
- Porosités : fuite dans le circuit, humidité, surface polluée ou protection gazeuse turbulente.
- Manque de fusion : courant insuffisant, vitesse excessive, arc mal dirigé ou préparation inadéquate.
- Inclusion de tungstène : contact entre l’électrode et le bain ou fusion de la pointe.
- Oxydation de la racine : inertage insuffisant, fuite ou arrêt prématuré de la protection arrière.
Un cordon régulier peut masquer une fusion insuffisante. Le diagnostic doit donc associer l’observation du bain, le contrôle visuel du cordon et les contrôles définis par le niveau de qualité recherché. Le dossier Défauts du soudage TIG : diagnostic, causes et corrections développe cette analyse.
12. Sécurité en soudage TIG
- Protéger les yeux, le visage et la peau contre les rayonnements ultraviolets et infrarouges.
- Assurer une ventilation générale et un captage des fumées lorsque l’application l’exige.
- Contrôler les câbles, les connecteurs, la torche et la liaison de retour avant utilisation.
- Arrimer les bouteilles et rechercher les fuites avant le soudage.
- Ne jamais utiliser l’argon comme air respirable ; surveiller l’atmosphère en espace confiné.
- Affûter les tungstènes sur une machine dédiée avec captage des poussières.
13. Retour d’expérience industriel
Ce retour d’expérience s’appuie sur un parcours de soudeur puis d’ingénieur soudeur et de responsable industriel chez FMC Technologies à Sens, consacré à des fabrications de haute exigence. Après plus de quarante années de pratique et d’encadrement de travaux de soudage, notamment sur les aciers inoxydables, les alliages de nickel et l’aluminium, le point déterminant reste la cohérence de l’ensemble du procédé. Une source performante ne compense pas une préparation insuffisante, un tungstène contaminé ou un inertage défectueux.
Inversement, un soudeur expérimenté obtient une grande répétabilité lorsqu’il maîtrise simultanément la géométrie du joint, la longueur d’arc, le courant, la vitesse, le métal d’apport et la protection gazeuse. La qualité provient moins d’un réglage isolé que de l’équilibre entre tous ces paramètres.
Conclusion
Le soudage TIG manuel reste un procédé de référence pour les passes de fond, les faibles épaisseurs et les matériaux exigeants. Sa précision repose sur la séparation entre la source de chaleur et le métal d’apport, mais cette souplesse impose une préparation rigoureuse et une grande maîtrise opératoire.
Des guides complémentaires détaillent l’installation TIG, les électrodes en tungstène, les réglages du courant, les défauts, l’adaptation aux principaux métaux et l’inertage interne des tuyauteries. Les variantes à haute productivité, notamment le TIG fil chaud, permettent ensuite de relier le procédé 141 aux applications de cladding et de Weld Overlay.
Pour approfondir le soudage TIG
Ce guide général présente les principes essentiels du soudage TIG manuel selon le procédé 141. Les articles ci-dessous détaillent les équipements, les électrodes, les réglages, les défauts, les matériaux et plusieurs variantes du procédé.
Articles TIG déjà disponibles
- Affûtage des électrodes en tungstène en soudage TIG manuel
Comprendre l’influence de la géométrie de la pointe sur l’amorçage, la stabilité de l’arc et la pénétration. - Soudage TIG pulsé : courant de pointe, courant de base et fréquence
Régler les principaux paramètres du TIG pulsé et comprendre leur influence sur le bain de fusion et l’apport thermique. - TIG fil chaud – Hot Wire GTAW
Découvrir le préchauffage électrique du fil d’apport et les gains de productivité obtenus en soudage et en cladding automatisés. - TOPTIG : principe, transfert du fil et applications industrielles
Comprendre le fonctionnement d’une torche TIG à alimentation intégrée du fil et les possibilités offertes par ce procédé mécanisé. - Soudage TIG en régime keyhole
Étudier les conditions permettant d’obtenir une pénétration profonde et concentrée avec des variantes TIG à forte densité. - Soudage A-TIG : mécanisme et gains de productivité
Comprendre le rôle du flux activant, la constriction de l’arc, les mécanismes proposés et le gain de pénétration. - Installation de soudage TIG
- Réglages du courant en soudage TIG
- Soudage TIG des principaux métaux
Adapter le courant, la préparation, le métal d’apport et la protection gazeuse aux aciers, inox, aluminium, alliages de nickel et titane. - Défauts du soudage TIG : diagnostic, causes et corrections
Identifier les porosités, inclusions de tungstène, manques de fusion, défauts de pénétration et contaminations.
Vous avez une question sur le TIG ou un retour d’expérience à partager ? Je réponds selon mes disponibilités. Posez votre question
Dossier inertage et technique opératoire
- Guide complet de l’inertage interne des tuyauteries
Comprendre la purge, les barrages, le renouvellement du volume, la mesure de l’oxygène et les critères de maîtrise de la racine. - Inertage des inox, duplex, superduplex et alliages de nickel
Adapter la protection envers aux exigences métallurgiques et de corrosion des matériaux sensibles. - Mesure de l’O₂ et moniteurs de purge en soudage
Choisir le point de mesure, interpréter les ppm et vérifier la qualité réelle de l’inertage.
Consulter tous les articles TIG/GTAW
Découvrir l’ensemble des procédés de soudage
Références normatives essentielles
- ISO 4063:2023 — nomenclature et numérotation des procédés de soudage ; 141 = TIG avec métal d’apport solide, 142 = TIG autogène.
- ISO 6848:2015 — classification des électrodes non consommables en tungstène.
- ISO 14175:2008 — classification des gaz et mélanges gazeux pour le soudage par fusion.