Matériaux et métallurgie du cladding Alloy 625 sur aciers API 6A
Nuances 4130, 4140, 8630 Mod, F22, 410, F6NM et 4330 modifié : étude de la ZAT, de la dilution, de l’interface acier–nickel et de la qualification.
Étude métallurgique des substrats de têtes de puits API 6A : désignations, normes de produit, analyses de coulée, transformations en ZAT, dilution, traitements thermiques et qualification. Les références documentaires sont uniquement les normes API, ASTM, SAE/AISI, ASME, ISO et AWS.
Émile Layer — soudage-industriel.fr — octobre 2026.
Ce dossier complète l’article 1 consacré au procédé, à la dilution et à la qualification API 6A. Il se concentre sur le comportement métallurgique des aciers de base et de l’interface avec le dépôt Alloy 625. Pour les architectures d’installation et les équipements, consulter également le panorama des solutions industrielles de cladding Alloy 625.
Note méthodologique : seules les normes et les codes sont cités comme références. Les valeurs non vérifiées dans leur édition contractuelle ne sont pas attribuées à un code.
1 Nuances de base rencontrées dans le marché des têtes de puits
Les familles d’aciers décrites ci-après peuvent entrer dans la fabrication de composants de tête de puits, sous réserve de leur qualification pour la pièce considérée. Une désignation de nuance ne vaut ni spécification de produit fini ni acceptation automatique à API 6A. La forme du produit (barre, pièce forgée, pièce moulée), la classe de matériau, le PSL, la section, l’état thermique et la destination de service doivent être établis séparément.
1.1 Matrice des matériaux et des difficultés de rechargement
| Famille | Nature métallurgique | Enjeu principal avec un dépôt 625 | Donnée indispensable à la qualification |
|---|---|---|---|
| AISI 4130 | Acier Cr–Mo avec environ 0,30 % C | Trempe locale de la ZAT et fissuration retardée possible | Analyse de coulée, état thermique, section et propriétés requises |
| AISI 4140 | Acier Cr–Mo avec davantage de carbone que le 4130 | Sensibilité accrue au durcissement et à l’hydrogène | Nuance exacte et traitement thermique du produit |
| AISI 8630 | Acier Ni–Cr–Mo avec environ 0,30 % C | Maîtrise de la ZAT et de la transition dissemblable | Composition réelle et niveau de résistance |
| 8630 modifié | Composition ajustée par une spécification particulière | Trempabilité et interface à étudier pour chaque variante | Spécification « Mod », certificat et historique thermique |
| ASTM A182 F22 | Acier de la famille 2¼ Cr–1 Mo | Durcissement de ZAT et effets du traitement thermique sur l’interface | Classe et état du produit, PWHT et dureté exigés |
| AISI 410 | Inox martensitique de la famille 12 à 13 % Cr | Martensite fraîche, fissuration et revenu de la ZAT | Teneur en carbone, état initial et séquence thermique |
| ASTM A182 F6NM | Inox martensitique doux de la famille 13 Cr–4 Ni–Mo | Transformation de la ZAT et maîtrise de l’état final | Chimie, traitement thermique et domaine H₂S applicable |
| 4330 modifié ou avec V | Acier Ni–Cr–Mo de résistance élevée selon variante | Trempabilité, ténacité et risque hydrogène | Limites d’analyse spécifiées et qualification de la condition finale |
Les familles chimiques indiquées sont des repères de métallurgie. Les limites contractuelles exactes doivent être prises dans une norme produit effectivement applicable et dans la spécification de matériau de la pièce.
Le nom AISI/SAE n’établit pas, à lui seul, les conditions de réception d’un composant API 6A.
1.2 AISI 4130 et 4140
Le 4130 est un acier faiblement allié à trempabilité significative. Lors du rechargement, une partie de la ZAT peut être austénitisée puis refroidir suffisamment vite pour former une structure dure. La présence d’un dépôt nickel ductile ne supprime pas cette transformation dans l’acier. Le préchauffage, l’énergie, l’épaisseur de la pièce et la température entre passes doivent donc être étudiés ensemble.
Une pièce massive produit un fort puits thermique au début de l’opération. Après plusieurs cordons, la même pièce peut présenter une température locale beaucoup plus élevée. Un réglage constant du générateur n’entraîne ainsi pas un cycle thermique constant. Le développement de procédure doit couvrir le démarrage à la température minimale, puis le régime atteint après accumulation thermique.
Le 4140 demande une attention particulière en raison de sa teneur en carbone plus élevée. Transposer directement un mode opératoire validé sur 4130 à un 4140 sur la seule base d’une parenté Cr Mo serait insuffisant. La valeur réelle des éléments, l’état trempé et revenu ou normalisé et revenu, ainsi que la résistance demandée orientent le développement.
1.3 AISI 8630 et variantes modifiées
Il faut séparer le 8630 standard de ce qui est acheté sous les noms 8630 Mod ou 8630M. Une variante modifiée peut changer les teneurs en nickel, chrome, molybdène et d’autres éléments pour adapter la trempabilité, la résistance ou la ténacité à une pièce de forte section. L’appellation « modifié » ne décrit pas une composition unique.
Le nickel apporté par le substrat intervient dans la transition chimique, mais ne dispense pas du contrôle de la dureté. Le voisinage immédiat de la ligne de fusion peut contenir des zones partiellement mélangées dont la composition s’écarte fortement de la composition moyenne du cordon. Ces zones occupent une faible surface et peuvent pourtant gouverner la sensibilité à un mécanisme de fissuration.
Les interfaces dissemblables 8630 modifié / Alloy 625 imposent une revue spécifique de la ZAT, des zones partiellement mélangées et de la réponse à l’hydrogène lorsque le service le justifie. Le contexte de l’équipement est déterminant : un corps rechargé en surface et un assemblage structural sous-marin chargé et protégé cathodiquement ne peuvent être assimilés. ISO 15156 et API 6A guident la qualification de l’équipement ; l’analyse microstructurale complète le dossier lorsque nécessaire.
1.4 F22
Pour une pièce forgée spécifiée ASTM A182/A182M grade F22, la classe, la composition, les exigences de traitement thermique et les caractéristiques mécaniques sont à vérifier dans l’édition contractuelle de cette norme. Le F22 appartient à la famille 2¼ Cr–1 Mo. Sa teneur en carbone et ses transformations de ZAT doivent être évaluées avec la section, le préchauffage et le cycle final retenu. La désignation F22 ne suffit pas à décrire toutes les variantes ni leurs conditions de livraison.
Pour le F22, aucun chiffre isolé de résistance ou de dureté ne sera présenté comme une limite API 6A universelle. Les valeurs à retenir dépendent de la norme produit, de la classe et de l’état de la pièce, puis des règles ISO 15156 lorsque le milieu contient du H₂S. Les propriétés doivent rester conformes après le cycle de rechargement et les éventuelles reprises thermiques.
Le développement d’un overlay sur F22 doit considérer le traitement final et sa compatibilité avec le revêtement. Le revenu du substrat peut être nécessaire pour réduire la dureté, tandis que le temps passé à température affecte l’interface et le dépôt. La procédure doit donc être évaluée après le cycle réellement appliqué, et après les cycles supplémentaires raisonnablement prévus pour une réparation.
1.5 AISI 410
Le 410 appartient aux inox martensitiques. Son chrome améliore certains comportements à la corrosion, mais ne garantit pas l’aptitude au milieu réel de la tête de puits. La teneur en carbone et les conditions de traitement thermique gouvernent largement la dureté, la ténacité et la soudabilité. Un apport 625 est une protection de surface ; le matériau situé juste sous la ligne de fusion reste un inox martensitique affecté par le cycle de soudage.
La ZAT peut comporter plusieurs zones : une région réausténitisée susceptible de former de la martensite au refroidissement, des régions intercritiques et des régions où le revenu initial a été modifié. L’examen doit porter sur ces différentes régions. Le contrôle d’une seule dureté sur le métal de base éloigné du dépôt renseigne peu sur la région la plus sollicitée métallurgiquement.
Le préchauffage et les traitements après soudage du 410 doivent être définis à partir de sa nuance exacte, de la norme produit applicable et des variables réellement qualifiées. Les zones réausténitisées et surrevenues doivent être prises en compte dans le plan de dureté et l’examen métallographique après dépôt.
1.6 F6NM
Le F6NM est un acier inoxydable martensitique doux de famille 13Cr–4Ni–Mo, associé à la désignation UNS S41500. Dans le cas de composants forgés couverts par ASTM A182/A182M, le grade, la condition thermique et les propriétés exigées doivent être contrôlés selon la norme produit applicable. Il ne doit pas être assimilé au 410 ni à une variante moulée de désignation voisine.
Le comportement d’un overlay sur F6NM dépend de la martensite fraîche, du revenu, de l’austénite résiduelle ou reformée et de leur évolution lors des cycles suivants. Le programme thermique ne doit pas être déduit d’une recette pour 410. Les températures, les temps et la succession des refroidissements doivent être validés avec l’état final recherché.
Il n’existe pas de limite de dureté unique à transposer indistinctement du 410 au F6NM ou aux aciers faiblement alliés. Les critères de réception H₂S, les conditions thermiques et les méthodes de mesure sont à sélectionner dans ISO 15156-3, ISO 15156-2 lorsque pertinente, et les exigences contractuelles d’API 6A ; ils doivent être vérifiés dans leur contexte d’application.
1.7 Les familles 4330 modifiées
Les aciers de famille 4330 modifiée ou 4330 avec vanadium peuvent être envisagés pour des pièces de résistance élevée. L’expression « 4330 Mod » ne remplace pas une désignation complète de produit normalisé. Les limites de composition, de traitement, de ténacité, de résistance et d’aptitude au milieu doivent être définies dans la spécification d’achat et démontrées selon API 6A et ISO 15156 si applicable.
Pour l’ingénieur soudeur, leur intérêt mécanique s’accompagne d’un besoin renforcé de maîtriser la ZAT, l’hydrogène diffusible et la ténacité finale. Une procédure optimisée pour la productivité sur un substrat moins trempant doit être redéveloppée ou vérifiée dans son domaine de qualification avant application à ces variantes.
1.8 Désignations normalisées, analyses de coulée et limites à vérifier
Le tableau distingue les désignations de familles métallurgiques, les normes produit à examiner et les données de composition à relever. Il ne reproduit aucun tableau chimique commercial et n’invente pas de plage normative universelle. La conformité repose sur le texte intégral de la norme produit applicable, sur l’analyse de coulée et, le cas échéant, sur les exigences complémentaires d’API 6A.
| Nuance / famille | Norme / forme à vérifier | Composition à relever | Limite de portée |
|---|---|---|---|
| SAE/AISI 4130 | ASTM A322 (barres) ; produit forgé : spécification distincte | C, Mn, Si, Cr, Mo, P, S | Les exigences de barre ne qualifient pas un forgé API 6A |
| SAE/AISI 4140 | ASTM A322 (barres) ; produit forgé : spécification distincte | C, Mn, Si, Cr, Mo, P, S | État thermique et propriétés à spécifier séparément |
| SAE/AISI 8630 | Grade SAE/AISI ; norme produit de fourniture à identifier | C, Ni, Cr, Mo et résiduels | Analyse réelle et forme du produit à prouver |
| 8630 Mod | Aucune plage « Mod » universelle déduite du seul nom | Enveloppe chimique complète fixée à l’achat | Qualification API 6A / ISO 15156 suivant les conditions |
| ASTM A182 F22 | ASTM A182/A182M si forme de produit couverte | Classe, C, Cr, Mo, P, S | Conditions de livraison et classe exigées |
| SAE/AISI 4330 modifié | Nuance + spécification particulière de produit | C, Ni, Cr, Mo, V éventuel et résiduels | La désignation modifiée ne vaut pas grade ASTM complet |
Pour les 4130, 4140 et 8630, la désignation de grade doit être confrontée à la portée réelle de la norme de fourniture, notamment ASTM A322 pour les barres alliées. ASTM A29/A29M décrit des exigences générales relatives à certaines barres ; ASTM A788/A788M fixe des exigences communes à des pièces forgées couvertes par une spécification de forgeage. Aucune de ces références générales n’autorise, à elle seule, une pièce sous pression API 6A.
Le cas « 8630 Mod » exige une attention particulière : ce suffixe ne suffit pas à établir une plage chimique unique. Les teneurs exactes en C, Ni, Cr, Mo et autres éléments doivent être formalisées à la commande et certifiées pour la coulée. En l’absence d’une désignation produit applicable couvrant ces modifications, la conformité doit être justifiée par le dossier de qualification du matériau et de l’équipement.
| Famille | Désignation à distinguer | Référentiel de produit à examiner | Enjeu de qualification |
|---|---|---|---|
| Inox 410 | AISI/SAE 410 ou UNS S41000 | Norme de barre, plaque ou autre produit effectivement commandé | Transformation et revenu de la ZAT |
| Forgé 410 | ASTM A182 F6a, classe à préciser | ASTM A182/A182M dans son domaine | Conditions mécaniques et thermiques propres au forgé |
| Inox martensitique doux | ASTM A182 F6NM / UNS S41500 | ASTM A182/A182M dans son domaine | Cycle thermique, propriétés, dureté, tenue au H₂S |
Pour le 410 et le F6NM, la désignation du matériau ne peut être détachée de la forme de produit et de la norme de réception. Le grade F6a/F6NM de certaines pièces forgées et une désignation de barre ou de pièce moulée ne deviennent pas équivalents par proximité chimique ; chaque produit est évalué selon son propre texte et ses propres contrôles.
1.9 Silicium, phosphore, soufre et propreté métallurgique : vérifications normatives
| Élément / caractéristique | Source normative à appliquer | Vérification sur pièce | Interprétation métallurgique |
|---|---|---|---|
| Si, P, S | Spécification produit ASTM applicable | Analyse de coulée / produit selon le texte | Propreté, ténacité, ségrégations |
| C et éléments d’alliage | ASTM A322 (barres) ou grade forgé pertinent | Certificat de coulée avec éléments prescrits | Trempabilité et ZAT |
| Éléments résiduels | Exigences ASTM et additions contractuelles API 6A | Contrôler limites et moyens de mesure | Influence potentielle sur fragilisation et soudabilité |
| Élaboration / refusion | ASTM A788 si appelée par spécification de forgé | Route métallurgique et enregistrements | Homogénéité et défauts internes |
| Prélèvements | Norme de fourniture et API 6A | Emplacement et orientation représentatifs | Propriétés dans les fortes sections |
Les teneurs en Si, P et S, ainsi que les contrôles de propreté et de ségrégation, doivent être extraits de la norme produit effectivement retenue et de ses exigences complémentaires. Une limite issue d’une autre forme de produit ne doit pas être recopiée pour une pièce forgée API 6A.
L’analyse de coulée et, lorsqu’elle est exigée, l’analyse sur produit constituent les justificatifs de composition.
Les exigences de qualité métallurgique, les zones de prélèvement et les critères de réception découlent du texte de fourniture, d’API 6A et du cahier des charges du fabricant de l’équipement. Les aspects de pureté qui influencent la ténacité ou les mécanismes H₂S sont examinés dans le dossier matériau.
Dans une pièce forgée, la distribution des inclusions et des ségrégations intervient dans la ténacité et dans les chemins de fissuration. Une bonne analyse moyenne ne décrit pas toute l’homogénéité du produit. Les prélèvements mécaniques doivent donc être représentatifs de la section et de l’orientation pertinentes. Pour une pièce moulée, il faut en plus considérer les défauts de solidification et les réparations de fonderie ; la seule ressemblance chimique avec un acier forgé ne suffit pas.
Il faut traiter avec attention le carbone du substrat et celui du fil. Le carbone peut migrer et se redistribuer près de l’interface pendant un traitement thermique. Une teneur réduite en fer à la surface finale ne renseigne pas sur ce phénomène. Pour les interfaces les plus exigeantes, la métallographie et les mesures locales complètent le bilan chimique moyen.
1.10 Désignation de nuance, norme produit et pièce API 6A
« AISI 4130 » décrit une famille chimique ; « API 6A » décrit un équipement et ses exigences. Il faut relier les deux par une spécification de matériau écrite, souvent appelée MPS, et par un certificat de livraison. Pour un forgé de forte section, cette spécification doit aussi définir l’élaboration, la transformation, l’état thermique, les propriétés à garantir et le mode de qualification de la section.
ASTM A322 concerne des barres d’aciers alliés de grades usuels ; ASTM A29/A29M contient des exigences générales pour certaines barres. ASTM A788/A788M établit des exigences générales pour les forgés couverts par les spécifications qui l’appellent. Les pièces forgées F22 ou F6NM peuvent relever d’ASTM A182/A182M
si leur forme et leur utilisation se situent dans son domaine. Il faut citer la spécification produit exacte, l’édition et la classe ou condition, puis satisfaire API 6A : les normes de barre et de forgeage ne sont pas interchangeables. 410, F6a, F6NM et CA6NM doivent rester identifiés séparément. Une fourniture forgée de famille 410 peut être commandée sous un grade F6a avec sa classe ; une barre S41000 relève d’une autre norme produit.
F6NM est la famille martensitique douce au nickel et au molybdène. CA6NM est une désignation de produit moulé apparenté : elle implique un produit, une élaboration, des défauts possibles et un dossier de contrôle différents. Le nom commercial « 13Cr » est beaucoup trop large pour transférer une procédure de soudage.
La conformité intégrale d’une pièce à une norme ASTM se démontre pour l’ensemble des conditions pertinentes de cette norme : composition, produit, traitement, propriétés, essais, prélèvements et documentation. Le fait qu’une nuance possède une chimie voisine d’un grade ASTM ne permet pas d’en revendiquer automatiquement la conformité.
1.11 Propriétés mécaniques : exigences normatives et état final
Les critères de limite d’élasticité, de résistance à la traction, d’allongement, de striction, de résilience et de dureté ne doivent pas être obtenus en agrégeant des tableaux de fournisseurs. Ils dépendent de la norme produit, de la classe ou condition, de la section et des exigences API 6A. Le tableau ci-dessous énumère les propriétés à démontrer, sans publier de minima mécaniques artificiellement généralisés.
| Famille | Propriétés à démontrer | Cadre normatif | Validation après overlay |
|---|---|---|---|
| 4130 / 4140 | Rp0,2, Rm, A, Z, Charpy, dureté si exigée | Norme produit + API 6A ; ISO 15156 selon service | Résistance finale et ZAT durcie |
| 8630 / 8630 Mod | Résistance, ténacité, dureté, condition thermique | Produit identifié + API 6A ; ISO 15156 selon service | Section et enveloppe chimique réelles |
| F22 | Grade/classe, traction, résilience et dureté si requises | ASTM A182/A182M ou autre norme produit retenue | Effets du PWHT cumulatif |
| 410 / F6a | Classe, propriétés mécaniques, dureté | Norme produit applicable ; ISO 15156-3 si H₂S | Martensite et zones surrevenues |
| F6NM | Condition thermique, résilience, dureté et résistance | ASTM A182/A182M si applicable ; ISO 15156-3 | Double revenu éventuel et cycles ultérieurs |
| 4330 modifié | Propriétés spécifiées et preuves d’aptitude H₂S | Dossier matériau + API 6A / ISO 15156 | Ne pas déduire de conformité d’un état à haute résistance |
Pour toute nuance, le certificat et les résultats de qualification doivent être rattachés au produit, à l’état thermique et aux conditions de prélèvement. Une valeur mécanique élevée ne prouve pas à elle seule la résistance à la fissuration en milieu H₂S ; l’évaluation ISO 15156 doit être distincte.
Ces chiffres ne prouvent pas les propriétés au cœur d’une pièce massive, ni leur maintien après rechargement. Le prélèvement représentatif, le coupon de qualification de traitement thermique, la section équivalente et la succession des cycles sont déterminants. Pour le Charpy, il faut également conserver la température, l’orientation, la taille d’éprouvette, la moyenne et le minimum individuel. Un résultat à −20 °C ne justifie pas une pièce destinée à −60 °C.
La combinaison recherchée comporte au moins quatre contraintes : résistance pour le calcul, ténacité au froid, dureté et aptitude au milieu H₂S. Abaisser la dureté par un revenu supplémentaire peut réduire la résistance sous la valeur de calcul. À l’inverse, maintenir une résistance très élevée peut rendre insuffisante une justification fondée sur l’état sour habituel. Le choix de la nuance doit précéder la recherche de productivité machine.
1.12 Conséquences pratiques pour chaque famille
4130. La première priorité est de couvrir le refroidissement rapide du début de dépôt sur la section la plus massive. Le développement doit ensuite couvrir la température stabilisée et les réparations. Il faut vérifier la dureté près de la ligne de fusion et la résistance après le cycle final. Une procédure qui fonctionne sur une plaque mince ne démontre pas son efficacité dans le fond d’un bloc froid et fortement bridé. 4140. Son carbone plus élevé renforce le besoin de maîtriser la ZAT et l’hydrogène. Une augmentation du préchauffage ne résout pas à elle seule une énergie ou un refroidissement inadaptés. Pour une forte section, la procédure doit démontrer simultanément l’absence de fissuration, le revenu de la ZAT et le maintien des propriétés. Les variantes enrichies en Mo doivent être examinées comme des spécifications distinctes. 8630 standard. Sa famille Ni Cr Mo est intéressante pour les composants de section importante, mais la profondeur de trempe et la ténacité restent dépendantes du produit. La composition de l’interface acier/625 demande la même attention que celle de la surface. Il faut conserver la distinction entre un corps rechargé et un assemblage structural dissemblable dans lequel le 625 transmet directement des charges. 8630 Mod. La spécification d’achat doit fixer explicitement les limites chimiques et le niveau de résistance
final. Toute variation de l’enveloppe chimique, du traitement ou de la section impose une revue du domaine qualifié ; l’identité du nom « 8630M » n’est pas une preuve suffisante d’équivalence.
F22. Le carbone relativement faible n’écarte pas la nécessité d’étudier les transformations de ZAT. La classe de la norme ASTM pertinente, l’état thermique final et la résistance de la pièce doivent être établis dans le dossier. Les traitements cumulés peuvent affecter à la fois l’acier, le gradient d’interface et le dépôt ; toute propriété revendiquée doit correspondre à la condition finale de fabrication. 410/F6a. Le cycle de soudage peut créer une martensite fraîche dans la ZAT d’un produit initialement revenu.
Les zones adjacentes peuvent avoir été surrevenues et adoucies. La mesure de dureté doit donc rechercher les pics et les creux pertinents, avec une méthode adaptée. Une conformité du métal de base avant cladding ne prouve pas celle de la zone transformée après cladding.
F6NM. La faible teneur en carbone est favorable, mais le nickel abaisse les températures de transformation.
Un traitement secondaire peut reformer de l’austénite, puis créer de la martensite au refroidissement. La succession des revenus et des refroidissements est aussi importante que la température maximale. Le traitement de livraison ne doit pas être confondu avec un simple maintien après soudage. 4330 Mod/V. L’étude part de la composition certifiée, des propriétés prescrites et de la forme du produit,
puis de la voie de qualification API 6A / ISO 15156 applicable. Une simple parenté avec un acier 4130 ne prouve ni l’équivalence thermique ni l’acceptation en service H₂S.
1.13 Traitements thermiques et cas particulier du F6NM
Pour les aciers Cr Mo et Ni Cr Mo, le cycle initial comporte couramment une austénitisation, une trempe puis un revenu ; une normalisation peut le précéder selon la spécification. L’overlay apporte ensuite des cycles locaux très différents de ce traitement global. La température de préchauffage concerne le soudage ; elle ne remplace ni l’austénitisation ni le revenu de livraison. Le PWHT doit être défini avec la température réelle de revenu initial, les propriétés demandées et la réponse du dépôt.
Pour le F6NM, les températures d’austénitisation, de trempe et de revenus doivent être prises dans la norme produit et la condition thermique effectivement applicables. Le traitement de réception et un PWHT après cladding sont deux opérations distinctes : il faut vérifier leurs effets cumulés sur la dureté, la ténacité, la
fraction éventuelle d’austénite et les transformations ultérieures. Aucun cycle chiffré n’est imposé ici sans référence normative et sans état de pièce défini.
Le premier revenu et le second revenu ne sont pas deux maintiens arbitraires. Il faut suivre la formation et la stabilité de l’austénite et de la martensite à chaque étape. Si le cycle de rechargement ou une réparation modifie cet équilibre, une dureté finale basse ne suffit pas à démontrer que la route de qualification reste respectée. Pour une pièce revêtue, le cycle doit aussi préserver la liaison et les propriétés du 625.
Pour chacune des nuances, le coupon d’essai doit subir le cycle complet prévu pour la pièce : fabrication initiale, overlay, PWHT éventuel et cycles supplémentaires admissibles. Il faut documenter les rampes, les paliers, les écarts de température et les positions des thermocouples. Une pièce massive peut atteindre la température au cœur bien après sa surface ; le temps de maintien pertinent ne se déduit pas seulement de l’horloge du four.
1.14 Données à inscrire dans la commande du substrat
La commande doit définir la nuance et la norme produit avec leur édition, l’analyse et les restrictions de coulée, la forme du produit et son état thermique, les propriétés à garantir après l’ensemble des cycles, la ténacité à la température de service, les examens volumétriques, les prélèvements et la traçabilité. Elle doit aussi identifier les surfaces exposées au fluide et la voie de justification NACE retenue pour le substrat.
Pour un 8630 Mod, il faut ajouter une annexe chimique explicite et le niveau de résistance ; pour un F22, la classe et la condition renforcée éventuelle ; pour un F6a, la classe et la route thermique ; pour un F6NM, la portée exacte de la norme produit et du double revenu. L’historique des réparations et les cycles déjà consommés doivent être disponibles avant rechargement.
Une rédaction exploitable ressemble à ceci : « Substrat [nuance et spécification], produit [forgé/barre/moulé], état [cycle], propriétés et Charpy [valeurs et conditions], exigences API 6A [classe, PSL, pression et température], justification MR0175/ISO 15156 [édition et voie], overlay ERNiCrMo-3 [zones, état final et qualification]. » Les champs entre crochets sont à renseigner pour la pièce. Cette structure empêche de confondre une désignation d’acier, un état de livraison et une conformité d’équipement.
2 Métal d’apport Alloy 625 et certificat de lot
2.1 Distinguer la nuance massive et le consommable
L’alliage 625 est une famille Ni–Cr–Mo–Nb. Pour un dépôt par fil, la classification ERNiCrMo-3 selon AWS A5.14 / ASME SFA-5.14 et la classification correspondante dans ISO 18274 permettent d’identifier le consommable suivant le système normatif contractuel. La désignation de l’alliage massif et la classification du métal d’apport ne sont pas interchangeables.
UNS N06625 identifie l’alliage 625 massif. Le certificat d’un fil classé ERNiCrMo-3 et le certificat d’une pièce massive N06625 ont des fonctions distinctes. Le dépôt final, mélangé au substrat, présente encore une autre composition. Le contrôle doit donc suivre la chaîne complète : produit d’apport acheté, dilution créée par le procédé et composition à l’épaisseur requise.
Dans l’alliage 625, Cr et Mo participent à la résistance à plusieurs mécanismes de corrosion, tandis que Mo et Nb interviennent dans le durcissement et la solidification. Cette description métallurgique n’équivaut pas à une qualification pour un milieu déterminé : celle-ci relève des critères de service et des procédures d’essai spécifiés, notamment ISO 15156 pour la fissuration en milieu H₂S.
2.2 Ce que le certificat du fil doit apporter
Le certificat doit permettre de connaître les teneurs réelles en fer, chrome, molybdène, niobium et autres éléments contrôlés, avec la traçabilité du lot. Une limite supérieure de classification ne représente pas nécessairement la valeur réelle du lot. Le calcul de dilution admissible change fortement lorsque le fil contient 0,3 % de fer plutôt que 3 %.
Le diamètre du fil doit être documenté avec ses tolérances et la propreté de surface. Il détermine le débit massique pour une même vitesse de dévidage. Le diamètre, la rigidité, la courbure et le guidage interviennent aussi dans la stabilité du point d’entrée au bain. En petit alésage, une variation de quelques dixièmes de millimètre de la position du fil peut modifier sa fusion et les recouvrements.
Le stockage et la manutention du fil participent à la qualité. Des poussières, huiles ou résidus déposés sur la surface peuvent produire porosités et instabilités. La traçabilité de bobine doit suivre le programme machine et la pièce, afin de pouvoir expliquer une variation de composition ou un incident de fabrication.
2.3 Composition du fil 625 : classification et contrôle normatif
La composition du consommable doit être vérifiée dans la classification retenue (AWS A5.14/A5.14M, ASME SFA-5.14 ou ISO 18274) ainsi que dans le certificat de lot. Le tableau ci-dessous présente les éléments à contrôler et le rôle de la qualification ; il ne reproduit aucune fiche commerciale. Les limites chimiques se lisent dans l’édition contractuelle du texte applicable.
| Élément | Contrôle du consommable et du dépôt | Référentiels |
|---|---|---|
| Ni (et Co si exigé) | Vérifier la classification et l’analyse de lot | AWS A5.14 / ASME SFA-5.14 ; ISO 18274 |
| Cr | Contrôler teneur nominale du fil et composition après dilution | Classification + API 6A si exigence de dépôt |
| Mo | Contrôler fil et dépôt au plan usiné | Classification + exigences du revêtement |
| Nb (et Ta si prescrit) | Vérifier certificat et composition du dépôt | Classification + spécification de revêtement |
| Fe | Utiliser la teneur réelle du lot ; vérifier le dépôt fini | Classification et classe Fe5/Fe10 si applicable dans API 6A |
| C, Si, Mn, P, S | Vérifier les limites de classification pertinentes | Édition contractuelle de la norme de consommable |
La limite de fer à retenir pour le calcul de dilution est la valeur de l’analyse réelle du lot, confrontée aux tolérances de classification et aux exigences du revêtement API 6A lorsque applicables. Il ne faut ni confondre analyse du fil et analyse du dépôt, ni déduire une teneur en fer universelle de la seule appellation « 625 ».
En rechargement anticorrosion, le contrôle de la composition au plan final doit être effectué selon la classe de revêtement et les essais définis dans API 6A et le cahier des charges. Une classification de consommable ne garantit pas, à elle seule, la composition du dépôt après dilution.
Les teneurs en Cr et Mo participent à la résistance au milieu, mais la composition moyenne ne décrit pas seule la réponse du dépôt : la ségrégation et le traitement thermique interviennent aussi. Le Nb participe au renforcement et à la formation de constituants de solidification. Une qualification robuste vérifie les éléments demandés au plan final et examine la microstructure des régions pertinentes.
2.4 Spécification du fil et stabilité du fil chaud
La qualité d’un fil pour le TIG fil chaud (Hot Wire GTAW) dépend également de son diamètre, de sa surface, de sa géométrie de bobinage et de sa compatibilité avec le dévidage. Le transfert de courant de chauffage doit rester stable au niveau du contact. Un contact usé, une longueur libre variable ou un guidage qui vibre modifie l’échauffement et l’endroit où le fil se fond.
Il faut vérifier le dévidage dans la position de la torche et avec la portée utilisées en production. L’essai doit rechercher les à-coups, le collage, les départs de fusion prématurés et les variations au redémarrage. Pour une tête tournante, il faut couvrir plusieurs tours et les mouvements de repositionnement. Le réglage du fil doit être reproductible après changement de bobine, de guide ou de contact.
La réception et la traçabilité conservent la classification normative, le diamètre, l’identification du lot et les résultats chimiques du consommable, ainsi que les paramètres de chauffage et de dévidage réellement enregistrés. Un changement de lot ou de produit doit être évalué selon les variables essentielles du mode opératoire qualifié et les exigences de production.
3 Dilution : effets de la composition du substrat sur le dépôt 625
3.1 Pourquoi les mêmes paramètres donnent des compositions différentes
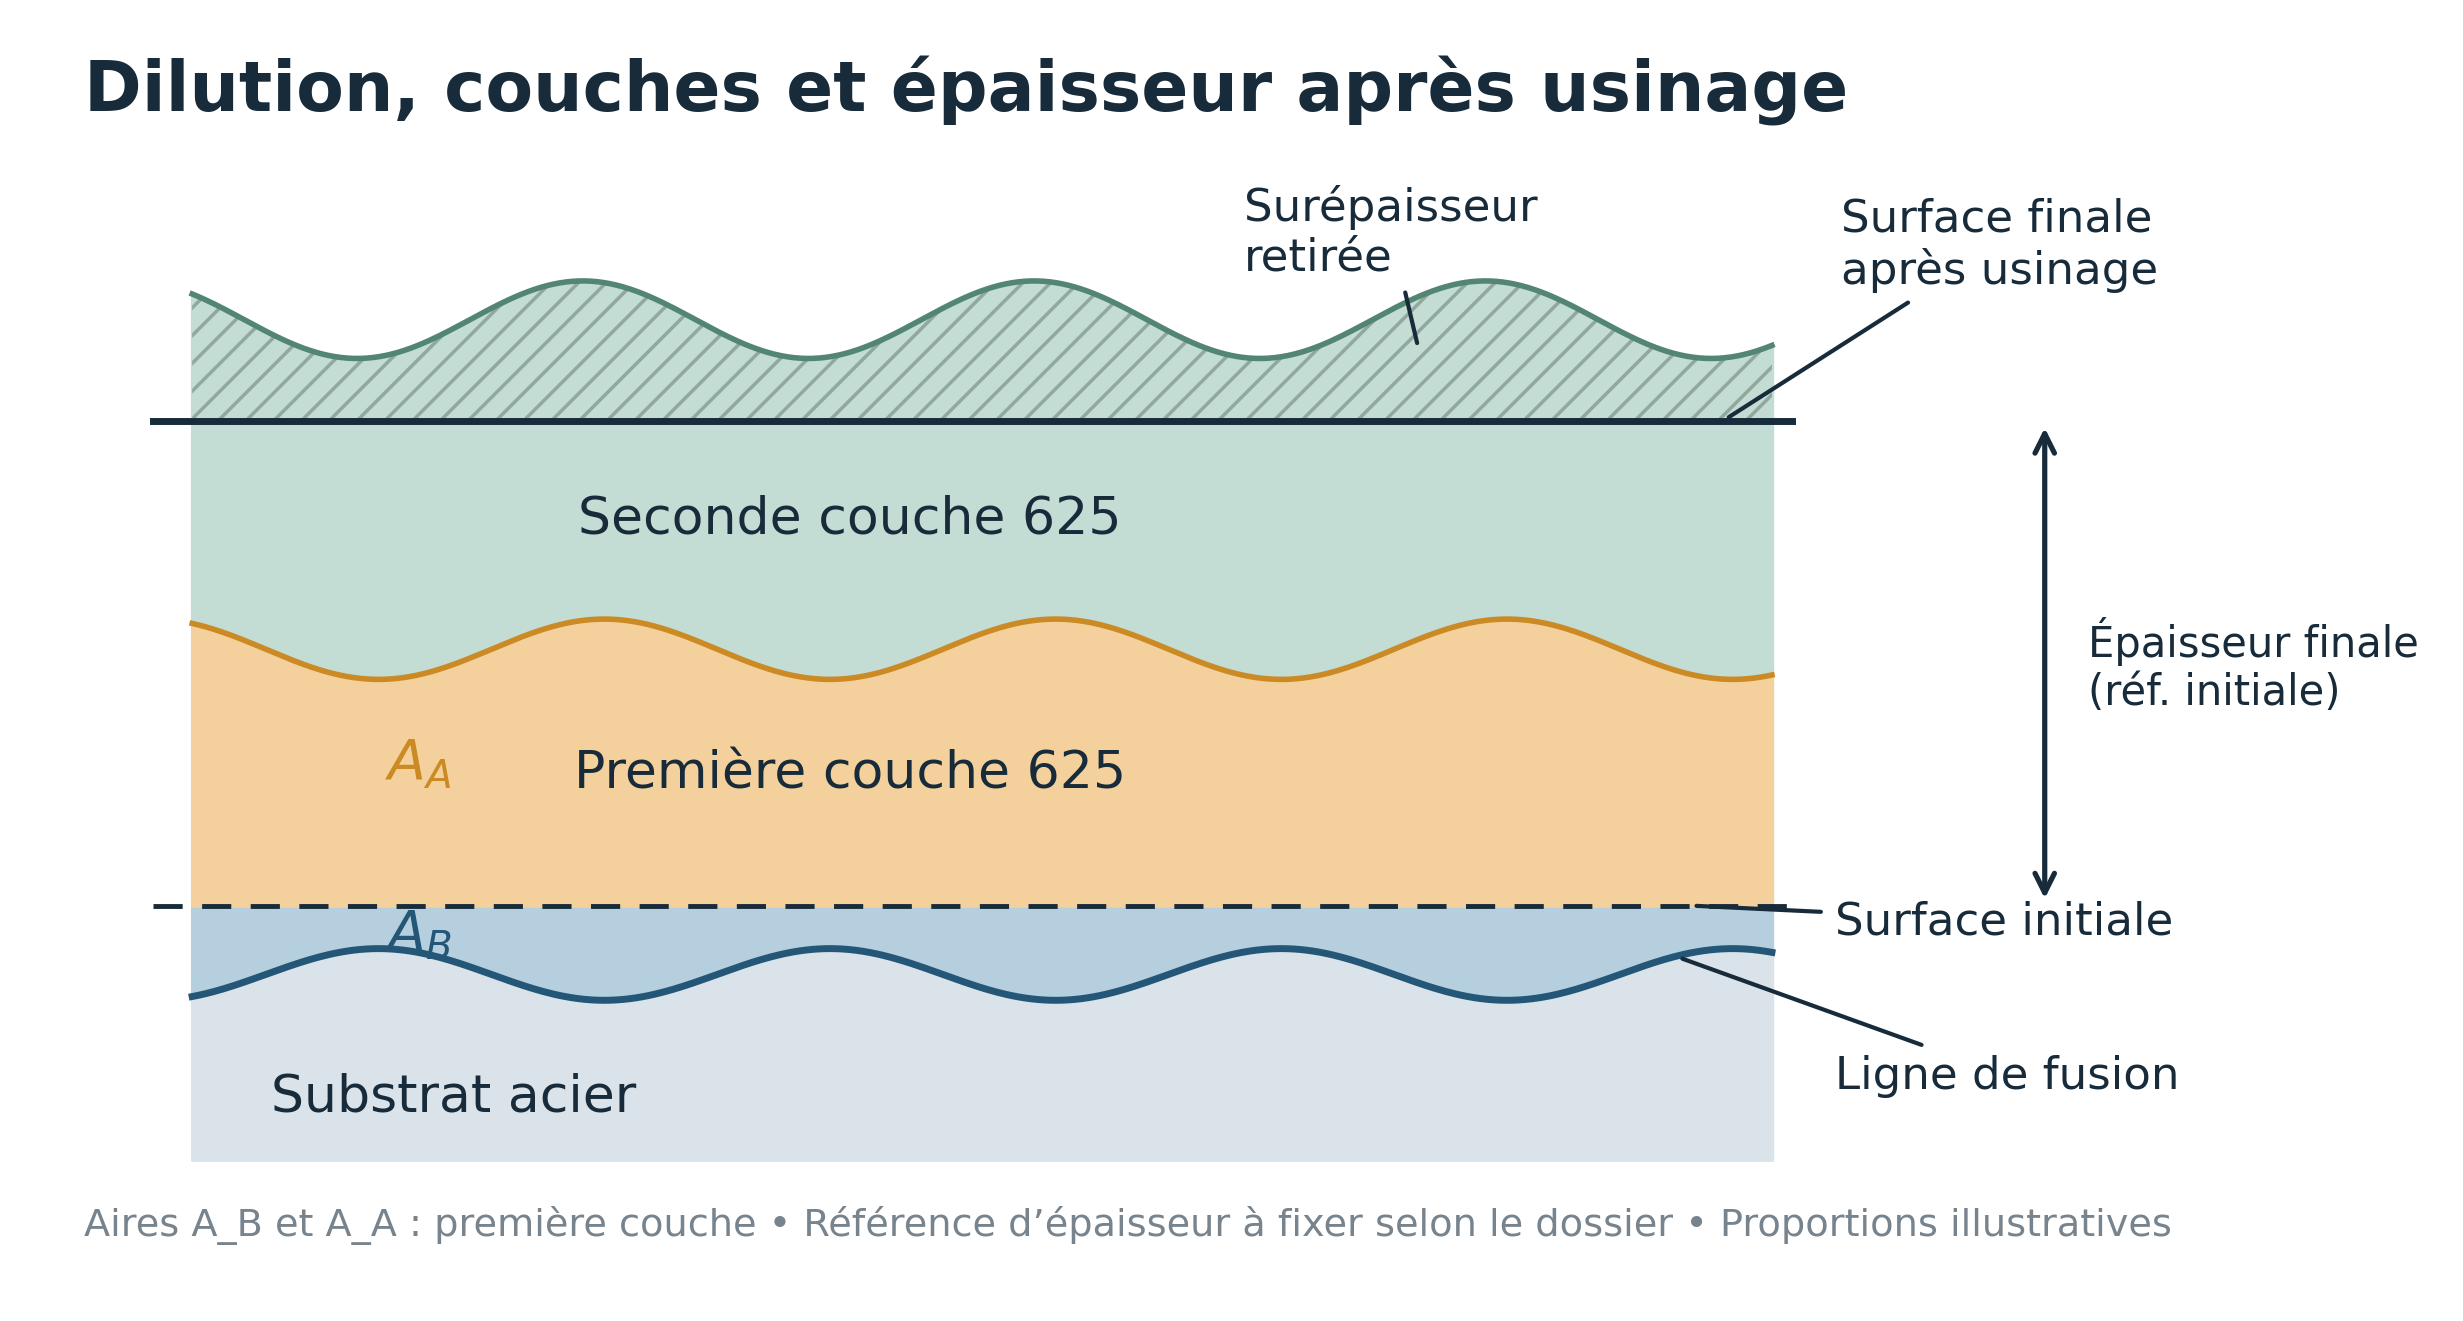
À vitesse, géométrie et apport comparables, la fraction de matière fondue provenant du substrat ne suffit pas à prédire la composition chimique finale : elle doit être pondérée par la teneur de chaque élément dans l’acier et dans le fil. La dilution géométrique issue d’une macrographie n’est qu’une estimation de la dilution massique ; elle ne dispense pas du bilan chimique et de l’analyse à l’épaisseur spécifiée. Pour le développement détaillé des réglages TIG à fil chaud, se reporter à l’article 1.
Un calcul de premier ordre s’écrit, pour un élément i et un mélange homogène : Cᵢ,dépôt = (1 − D ₘ) × Cᵢ,fil + Dₘ × Cᵢ,substrat, avec Dₘ en fraction massique. Ce bilan ne décrit pas les zones partiellement mélangées ni les ségrégations interdendritiques. Il constitue un filtre de développement, pas une preuve de conformité à lui seul.
Pour un fil à 1 % Fe et Dₘ = 4 %, le modèle donne 4,88 % Fe sur un acier hypothétique à 98 % Fe ; il donnerait 4,16 % Fe sur un acier inoxydable hypothétique à 80 % Fe. Ce second nombre n’est pas une composition de référence du F6NM : chaque teneur doit être calculée à partir de son certificat de coulée. Le chrome, le molybdène et le niobium du dépôt doivent être étudiés en parallèle du fer.
3.2 Conséquences par famille métallurgique
4130, 4140, 8630/8630 Mod, F22 et 4330 modifié : ces familles faiblement alliées contribuent généralement une forte proportion de fer à la première couche. Une réduction de la pénétration peut faciliter la conformité chimique, mais elle augmente parfois la vitesse de refroidissement locale et le risque de durcissement de ZAT. L’optimum procédé se recherche simultanément sur la chimie et sur les propriétés du substrat après les cycles réels. 410 et F6NM : la fraction de fer du substrat est plus faible, mais l’apport de chrome, de nickel et, pour F6NM, de molybdène modifie l’équilibre chimique du métal fondu. Une teneur en Fe satisfaisante ne garantit donc pas que les exigences de Cr, Mo et Nb soient remplies. Le refroidissement et les températures de reprise doivent aussi préserver la condition métallurgique de l’inox martensitique.
3.3 Seconde couche, plan d’usinage et hétérogénéité locale
Une seconde couche peut abaisser la contribution moyenne du métal de base, à condition de ne pas refondre directement l’acier dans les vallées, intersections ou reprises. L’épaisseur utile n’est pas l’épaisseur déposée à chaud, mais celle qui subsiste après usinage et traitements. Sur les coupons, les analyses et les macrographies doivent porter sur ce même état final, dans les secteurs les plus défavorables.
À l’interface 8630 modifié / Alloy 625, des gradients chimiques Fe–Ni–Cr peuvent se concentrer dans des régions très étroites. L’analyse métallographique doit rechercher les zones partiellement mélangées et les éventuelles langues de substrat refondu que l’analyse chimique moyenne du dépôt ne distingue pas. La nécessité des examens complémentaires découle de l’évaluation du risque, du dossier de qualification et des critères applicables.
4 Métallurgie de la liaison entre acier et alliage 625
4.1 Solidification du dépôt nickel
Le bain 625 solidifie généralement avec une matrice austénitique nickel et une structure dendritique ou cellulaire dépendant du gradient thermique et de la vitesse de solidification. La composition varie entre les cœurs dendritiques et les régions interdendritiques. Une analyse chimique globale constitue une moyenne de ces régions.
Le Nb et le Mo peuvent se concentrer dans les dernières fractions de liquide pendant la solidification du dépôt 625. Des constituants interdendritiques enrichis peuvent apparaître et modifier localement la réponse aux sollicitations. Ce mécanisme métallurgique doit être distingué des critères de réception prévus par les normes de qualification : la présence d’une ségrégation observée n’est pas, à elle seule, un rejet normatif automatique.
La taille et l’orientation de la structure ne se déduisent pas du seul nom du procédé. Les courants, les vitesses, le volume de bain, la température de la pièce et les réchauffages successifs interviennent.
L’intensification du dépôt doit donc être évaluée par une métallographie adaptée lorsqu’elle modifie fortement le cycle thermique.
4.2 La zone partiellement mélangée
À proximité de la ligne de fusion, le mélange peut être incomplet. La composition traverse alors une plage située entre celle de l’acier et celle du métal nickel. Des films, îlots ou zones très étroites peuvent présenter une structure différente du métal fondu moyen. Leur géométrie dépend de l’écoulement du bain et de la manière dont la surface a fondu.
Sur un acier trempant, certaines compositions intermédiaires peuvent favoriser des régions dures après refroidissement. Une mesure globale de fer dans le revêtement ne suffit pas à décrire ce phénomène. Le contrôle doit associer l’examen de l’interface, les profils de composition lorsque nécessaires et les mesures de dureté dans les régions définies par la qualification.
Il faut aussi différencier une indication liée à une discontinuité de fusion et une transition métallurgique continue mais de composition variable. Elles n’ont pas la même origine et ne se corrigent pas de la même manière. Une macrographie révèle la géométrie générale ; une micrographie apporte l’information sur les constituants.
4.3 Hydrogène et fissuration retardée
Le risque de fissuration dépend de la combinaison de l’hydrogène disponible, d’une microstructure sensible et d’un état de contrainte. La faible teneur en hydrogène attendue d’un TIG propre ne dispense pas de maîtriser les sources de contamination. L’humidité, les huiles, le nettoyage, les fuites d’un refroidissement ou une reprise mal préparée peuvent modifier les conditions.
Les contraintes résiduelles du revêtement et la géométrie massive de la pièce interviennent. Le contrôle à un moment approprié après fabrication doit être prévu lorsque le référentiel ou l’analyse de risque l’impose. Un ressuage immédiatement après soudage ne garantit pas l’absence d’une fissure apparue ultérieurement dans la ZAT ou l’interface.
En service contenant du H₂S, le chargement en hydrogène découle de l’environnement et de l’état de surface. Pour une application sous-marine soumise à protection cathodique, un autre chargement peut s’ajouter. Ces conditions doivent être évaluées selon leur réalité dans l’installation, sans généralisation entre surface et sous-marin.
4.4 Traitement thermique après soudage
Un PWHT ou un revenu peut être nécessaire pour l’état du substrat, ses contraintes ou sa dureté. Il modifie aussi la liaison dissemblable. Les gradients de composition et d’activité du carbone peuvent produire une redistribution du carbone et une évolution des constituants proches de l’interface. La réponse dépend du matériau, de la température et du temps cumulé.
Dans le dépôt nickel, les cycles thermiques peuvent modifier les précipités, la dureté et les propriétés. Le traitement satisfaisant pour l’acier doit donc être compatible avec le dépôt et la fonction de service. La chimie après usinage et la métallurgie après traitement se vérifient sur le même état final de qualification.
Le dossier doit couvrir la possibilité d’un traitement supplémentaire après une réparation. Deux cycles successifs ne sont pas toujours équivalents à un seul cycle de durée doublée, notamment lorsqu’ils entraînent des transformations ou des refroidissements intermédiaires. Le nombre et la nature des cycles doivent être définis dans le domaine qualifié.
4.5 Zones microstructurales à examiner pour 8630 Mod / 625
Dans une interface acier faiblement allié / nickel 625, l’examen peut distinguer la ZAT à gros grains, les gradients locaux de carbone, les zones de fusion partielle et les zones partiellement mélangées. Leur étendue dépend du substrat, de la géométrie et des cycles thermiques. Lorsque ces mécanismes sont retenus comme critiques dans le dossier de qualification, des analyses microstructurales localisées peuvent compléter les contrôles explicitement prescrits par API 6A et par le référentiel de soudage.
La moyenne d’une analyse chimique par spectrométrie sur le dépôt, ou une empreinte de dureté trop large, peut masquer ces régions. Leur étude demande des traversées de microdureté avec pas et charge appropriés, ainsi que, selon le risque, microscopie optique, MEB/EDS et analyse de la répartition du carbone.
Les résultats issus des beurrages d’assemblages subsea ne valent pas preuve de défaillance d’un revêtement anticorrosion API 6A : ils identifient des mécanismes à évaluer, avec les sollicitations et l’hydrogène effectivement présents.
L’effet du traitement thermique n’est pas univoque. Un revenu peut abaisser la dureté d’une ZAT martensitique tout en modifiant le gradient de carbone et les microstructures proches de la limite de fusion.
Il faut étudier le domaine température–durée cumulé, y compris les reprises, plutôt que considérer le PWHT comme une garantie générale de tenue à l’hydrogène.
5 API 6A et NACE MR0175 / ISO 15156 : choix des matériaux et risques métallurgiques
5.1 L’overlay protège la surface ; il ne qualifie pas automatiquement le substrat
La conformité du corps de tête de puits concerne un ensemble : classe et état du matériau, pression, température, PSL, surfaces exposées, milieu réel et exigences de fabrication. L’Alloy 625 peut constituer la barrière de corrosion sur les surfaces mouillées, sans supprimer les obligations concernant la résistance mécanique, la dureté et la ténacité de l’acier support. Les conditions d’accès de l’hydrogène à la ZAT doivent aussi être examinées en présence de protection cathodique ou de géométries susceptibles d’exposer localement l’acier.
Pour les équipements exposés à un milieu contenant du H₂S, les éditions 2020 de la série ISO 15156 restent la base publiée retenue dans cette étude : partie 1 pour les principes généraux, partie 2 pour les aciers au carbone et faiblement alliés, partie 3 pour les alliages résistants à la corrosion et autres familles. Les projets de révision ne s’appliquent pas automatiquement tant qu’ils ne sont pas adoptés contractuellement. Les limites et voies de sélection doivent être contrôlées dans l’édition réellement prescrite.
5.2 Acier faiblement allié : la route NACE dépend de l’analyse réelle
Pour les 4130, 4140, 8630 et F22, l’évaluation H₂S selon ISO 15156-2 se fonde sur l’analyse de coulée, l’état de traitement, la résistance à la fissuration et les duretés après tous les cycles requis. Certaines conditions
normatives emploient des plafonds de dureté, mais aucun plafond ne doit être généralisé à tous les grades, toutes les variantes modifiées ou tous les niveaux de résistance sans examen des clauses applicables.
Les aciers 4330 modifiés exigent une justification correspondant à leur composition et leur état final. Une désignation « 4330V » ou une simple limite d’élasticité nominale ne démontre pas l’acceptabilité pour le H₂S.
Les voies et essais éventuels de qualification doivent être déterminés selon ISO 15156 et les exigences du dossier API 6A.
5.3 Martensitiques 410 et F6NM : traitement et résistance au H₂S
Le 410/F6a et le F6NM ne doivent pas être confondus. Le premier peut présenter après soudage une ZAT martensitique dure et des secteurs adoucis par surrevenu ; le second réagit différemment en raison du nickel et de sa faible teneur en carbone. La condition thermique ainsi que les limites et méthodes de dureté sont à extraire des normes produit et des dispositions applicables d’ISO 15156-3. Aucune limite unique n’est déclarée valable pour les deux familles.
La mesure de dureté en métal de base avant rechargement ne suffit pas : le plan doit traverser la ZAT, les régions de transition et, si utile, le dépôt nickel. Pour les zones très étroites, une cartographie de microdureté de développement complète le profil de dureté exigé pour l’acceptation ; les deux ne sont pas interchangeables.
5.4 Cahier des charges : expliciter la démonstration demandée
Le dossier doit indiquer la nuance complète et l’état thermique, la coulée, la classe de matériau API 6A, les variables du service H₂S, les surfaces rechargées, l’épaisseur après usinage, l’exigence de chimie au plan défini, l’état de traitement thermique, les critères de dureté et le plan d’examens. Les classes Fe5 et Fe10, lorsque retenues dans les dispositions API 6A applicables, décrivent une caractéristique du revêtement et ne constituent pas une garantie globale de résistance à la fissuration par l’hydrogène.
6 Contrôles de la ZAT et de l’interface acier–Alloy 625
6.1 Qualification du rechargement et du métal support
Une procédure WPS/PQR doit définir les variables qualifiées, la nuance et l’état du substrat, le fil et son certificat, les préchauffages, l’interpasse, les paramètres, les cycles de PWHT et l’épaisseur qualifiée. Pour un corrosion-resistant overlay, ASME Section IX ou ISO 15614-7 peuvent constituer une base selon le contrat.
ISO 15614-7:2016 distingue explicitement l’overlay du buttering destiné à assembler des matériaux dissemblables, ce dernier relevant de la qualification selon ISO 15614-1. Les spécifications API 6A et du donneur d’ordre restent à appliquer en plus.
6.2 Coupe métallographique : où regarder ?
Le coupon doit représenter les configurations thermiques et géométriques critiques : démarrage à froid d’un corps massif, empilement des passes, début et fin d’un alésage, intersection, arrêt-reprise et position la plus défavorable. Il est insuffisant de sélectionner une seule coupe lisse au milieu d’un cordon régulier. Le grossissement retenu doit permettre d’examiner la continuité de fusion, les régions de ZAT et les vallées entre passes.
L’interface acier / 625 peut contenir des zones partiellement mélangées et des gradients de composition très étroits. Lorsque leur comportement conditionne l’intégrité en service, la qualification peut être complétée par microscopie optique, MEB/EDS et microdureté à charge adaptée. Ces techniques d’investigation ne doivent pas être présentées comme obligatoires pour toute qualification API 6A ; elles résultent d’un plan d’essais justifié.
6.3 Dureté et propriétés après les derniers cycles
Les maxima de dureté réglementaires ou contractuels doivent être mesurés avec la méthode et la charge prescrites, au stade final de fabrication. Des mesures de microdureté ne se substituent pas automatiquement à celles du référentiel. Il faut distinguer la ZAT trempée susceptible d’un pic dur, les secteurs sur-revenus ou adoucis et la zone de transition étroite au contact du nickel. Le cycle supplémentaire possible après réparation doit figurer dans les conditions qualifiées.
Les propriétés de résistance, d’allongement, de résilience et, si applicable, de dureté dans les produits épais doivent être démontrées après les cycles cumulés, sur des coupons représentatifs. Une bonne composition superficielle du nickel n’établit pas que le bloc de tête de puits ait conservé sa résistance ou sa ténacité.
6.4 Analyse chimique à l’épaisseur utile et vérifications complémentaires
Au plan d’usinage défini, doser les éléments imposés à l’équipement ou au contrat, notamment Fe, Cr, Mo et Nb dans le dépôt 625. Un appareil de PMI par XRF peut identifier plusieurs de ces éléments, mais les méthodes usuelles ne déterminent pas le carbone et ne remplacent pas une analyse de laboratoire prescrite.
Les essais de corrosion et les contrôles de surface ou volumétriques doivent être sélectionnés pour les mécanismes réels ; un essai ASTM G48, par exemple, ne qualifie pas à lui seul un environnement H₂S.
6.5 Matrice de contrôle par famille
La matrice suivante est une aide à la préparation du plan d’échantillonnage. Elle ne définit ni une grille normative complète ni de nouvelles variables essentielles de qualification.
| Substrat | Zone ou mécanisme critique | Preuve métallurgique à privilégier |
|---|---|---|
| 4130 | Pic martensitique en ZAT | Dureté à froid initial et après PWHT, section représentative |
| 4140 | Trempabilité accrue, hydrogène | Maillage de dureté, fissuration retardée, cycles thermiques |
| 8630 / 8630 Mod | Interface PMZ, effet du Ni de coulée | MEB/EDS ciblé, microdureté, analyse de coulée, H₂S |
| F22 | Propriétés après PWHT, décarburation | Dureté ZAT, résistance et ténacité après cycles cumulés |
| 410 / F6a | Martensite fraîche et surrevenu | Traversées de dureté couvrant plusieurs sous-zones de ZAT |
| F6NM | Martensite et austénite reformée | Route de traitement, microstructure et dureté finale |
| 4330 Mod / V | Forte résistance, fragilisation potentielle | Spécification particulière, Charpy, dureté et hydrogène |
Sur les pièces les plus sévères, un essai de fabrication sur géométrie représentative peut être nécessaire en complément des coupons de qualification pour démontrer la stabilité des reprises, la tenue des valeurs de dureté et la conservation de l’épaisseur et de la composition après usinage. Le résultat doit pouvoir être relié à la coulée, au lot de fil, aux enregistrements de soudage et à la version de la procédure qualifiée.
7 Conclusion — Qualifier la métallurgie du couple substrat–Alloy 625
La composition nominale de l’alliage 625 ne suffit pas à caractériser un rechargement qualifié. Selon le substrat, les risques se déplacent entre durcissement et fragilisation de la ZAT, zones partiellement mélangées, ségrégation interdendritique, diffusion du carbone et modification des propriétés après PWHT. La qualification doit associer la chimie du dépôt à son épaisseur utile, les profils de dureté pertinents, les coupes métallographiques représentatives, l’état thermique final et la description réelle du milieu de service.
Pour l’ingénieur soudeur, la priorité consiste à relier un certificat de coulée, une route thermique et une géométrie donnée à un WPS/PQR et aux résultats de qualification. Aucune transposition automatique n’est justifiée d’un 4130 à un 8630 Mod, d’un 410 à un F6NM, ni d’un acier faiblement allié vers une fourniture 4330 renforcée. Le choix final doit respecter à la fois API 6A, ISO 15156 / NACE MR0175 lorsque applicable, et les exigences particulières du cahier des charges.
Références techniques citées
Références exclusivement normatives. Les éditions mentionnées sont celles publiées par les organismes au moment de la relecture ; le contrat peut prescrire une édition antérieure et des amendements spécifiques.
Seul le texte intégral de chaque norme ou code fait foi. Aucune donnée de catalogue industriel n’est utilisée comme valeur de référence.
API — API Specification 6A, 21e édition, Wellhead and Tree Equipment ; vérifier addenda et errata applicables. Fiche normative
API — Liste officielle des modifications de la Specification 6A. Fiche normative
SAE — SAE J404:2009, Chemical Compositions of SAE Alloy Steels : désignations de nuances et analyses chimiques (ne remplace pas la norme de produit forgé API 6A). Fiche normative
ASTM — ASTM A322-24 : Steel Bars, Alloy, Standard Grades. Fiche normative
ASTM — ASTM A29/A29M-23 : exigences générales relatives aux barres d’acier au carbone et allié. Fiche normative
ASTM — ASTM A788/A788M-26a : Steel Forgings, General Requirements (exigences générales, sous réserve de la norme produit applicable). Fiche normative
ASTM — ASTM A182/A182M-26a : Forged or Rolled Alloy and Stainless Steel Pipe Flanges, Forged Fittings, and Valves and Parts for High-Temperature Service (application limitée au domaine de la norme). Fiche normative
ASME — BPVC Section IX (2025) : Welding, Brazing, and Fusing Qualifications. section-ix-welding-brazing-fusing-qualifications Fiche normative
AWS — AWS A5.14/A5.14M:2026, Specification for Nickel and Nickel-Alloy Bare Welding Electrodes and Rods ; édition applicable à retenir selon le contrat. Fiche normative
ASME — BPVC Section II, Part C : spécifications de consommables de soudage, dont SFA-5.14. Fiche normative
ISO — ISO 15156-1:2020 : principes généraux de sélection de matériaux en milieu H₂S. Fiche normative
ISO — ISO 15156-2:2020 : aciers au carbone et faiblement alliés en milieu H₂S. Fiche normative
ISO — ISO 15156-3:2020 : alliages résistants à la corrosion et autres alliages en milieu H₂S. Fiche normative
ISO — ISO 15614-7:2016 : qualification des modes opératoires de rechargement (overlay welding). Fiche normative
ISO — ISO 15614-1:2017 et amendement 1:2019 : qualification des procédures de soudage, notamment du buttering destiné à un assemblage dissemblable selon ISO 15614-7. Fiche normative
ISO — ISO 18274:2023 : classification des fils et baguettes d’apport en nickel et alliages de nickel. Fiche normative
ASTM — ASTM G48 : méthodes d’essai de piqûration et corrosion caverneuse au chlorure ferrique ; non assimilables à une qualification H₂S. Fiche normative