Défauts du soudage TIG (procédé 141) : diagnostic, causes et corrections
Diagnostic des causes, corrections et contrôles
Émile Layer — ingénieur soudeur et expert en soudage industriel
Les défauts TIG ne proviennent pas uniquement du geste du soudeur. Ils peuvent être liés au tungstène, au circuit électrique, au gaz, à la préparation, aux réglages, à la métallurgie ou à l’inertage. Un diagnostic efficace part du défaut observé et remonte méthodiquement vers ses causes possibles.
Un cordon régulier peut présenter un manque de fusion ou une pénétration insuffisante. Inversement, une coloration ou une irrégularité de surface peut orienter vers une défaillance de protection. La conformité de la soudure se juge selon les exigences du projet et les critères applicables ; le DMOS ou WPS fixe les conditions de réalisation, pas à lui seul les limites d’acceptation.
En bref. Observer, vérifier installation et gaz, examiner l’électrode et le joint, puis comparer les réglages au DMOS. Modifier un paramètre à la fois et confirmer la correction par le contrôle prévu.
1. Décrire le défaut avant de corriger
Précisez le matériau, l’épaisseur, le type de joint, la position, le courant continu ou alternatif, le métal d’apport et le gaz. Notez si l’anomalie apparaît à l’amorçage, pendant le cordon, à la reprise ou à l’arrêt. Distinguez une imperfection visible d’une indication découverte au contrôle : une observation seule ne suffit pas toujours à attribuer une cause.
- Décrire l’emplacement, la fréquence et le moment d’apparition de l’anomalie.
- Vérifier alimentation, polarité, retour de courant, torche, consommables et refroidissement.
- Contrôler gaz, circuit, étanchéité, débit réellement disponible à la torche et courants d’air.
- Examiner le diamètre, l’affûtage et l’état de l’électrode en tungstène.
- Contrôler propreté, préparation du joint, métal d’apport et protection envers si elle est prévue.
- Comparer paramètres et technique avec le DMOS ou WPS applicable.
- Réaliser un essai contrôlé, consigner le changement et examiner le résultat.
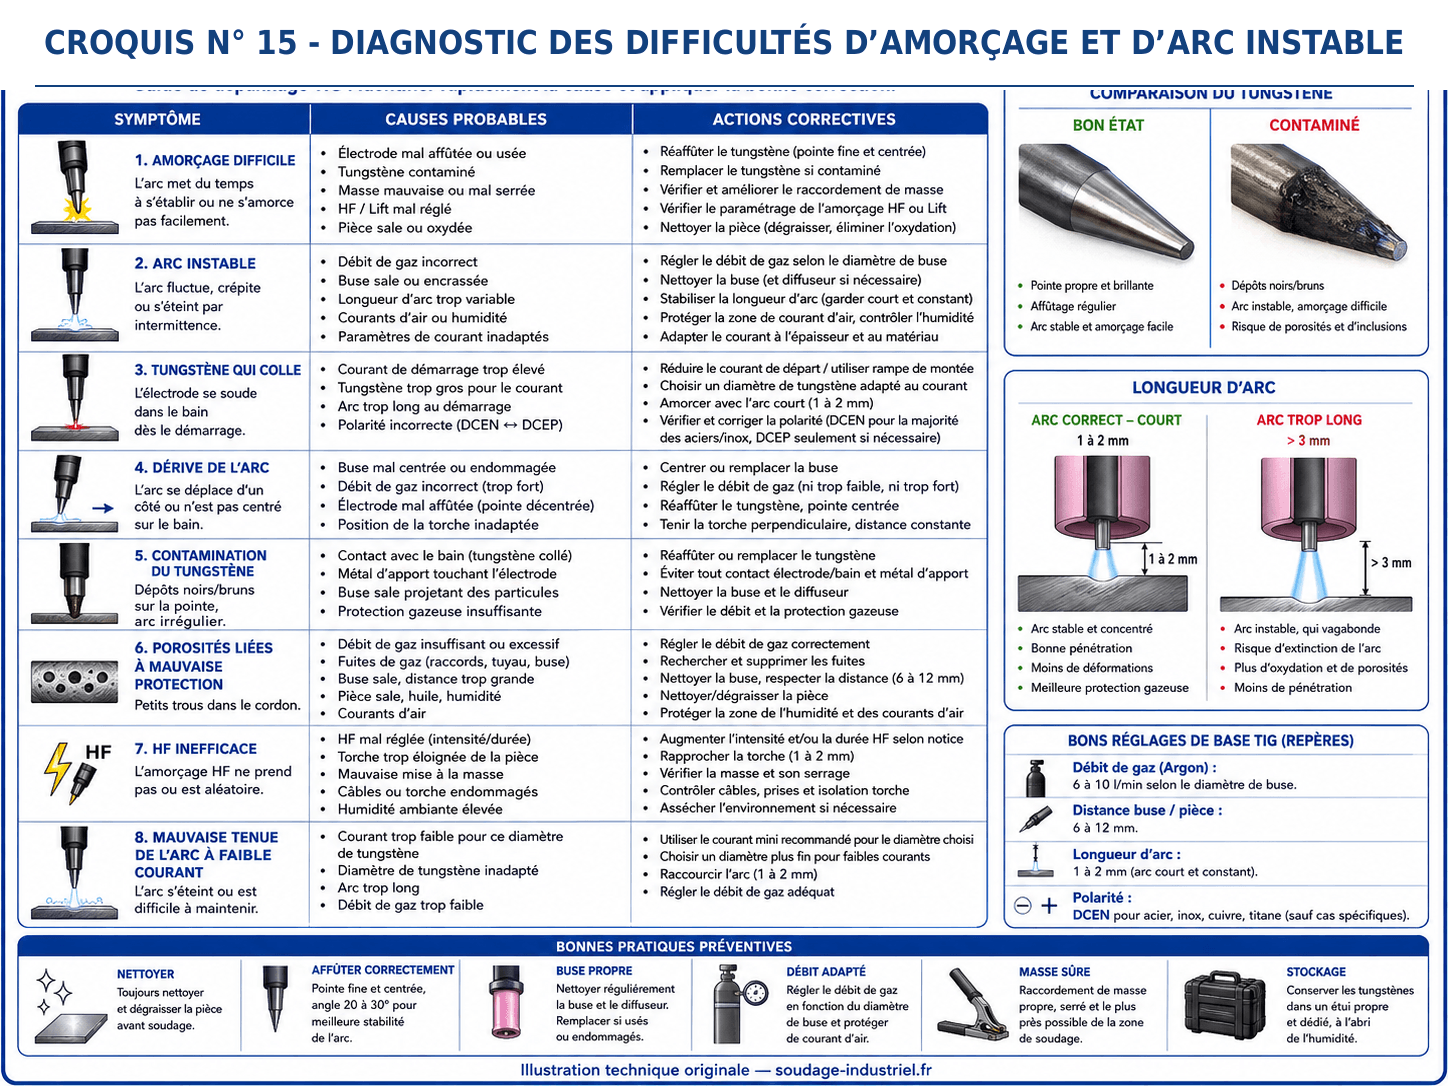
2. Amorçage difficile et arc instable
| Observation | À vérifier | Action possible |
|---|---|---|
| Amorçage difficile | Pointe émoussée ou contaminée ; retour de courant ; état de surface ; mode HF ou Lift | Reprendre la pointe, nettoyer et contrôler le circuit et le mode d’amorçage |
| Arc qui dévie | Affûtage dissymétrique ; électrode polluée ; perturbation magnétique ; torche mal orientée | Reprendre la pointe et vérifier le montage et la position du retour |
| Coupures d’arc | Connexion, câble, électrode mal serrée ; courant de base trop faible en pulsé | Contrôler les connexions et le réglage du générateur |
Avant de toucher à plusieurs réglages, replacez l’installation dans un état connu : électrode propre, connexions serrées, gaz confirmé et pièce préparée. Une variation simultanée du courant, du débit et du tungstène empêche de savoir ce qui a résolu le problème. Les distances d’arc et débits sont à ajuster au joint, à la buse, au courant et aux conditions de travail ; une valeur unique ne convient pas à tous les cas.
3. Contamination et inclusion de tungstène
Un contact de l’électrode avec le bain, le métal d’apport ou la pièce peut contaminer la pointe. Si le soudage continue, l’arc devient moins régulier et une particule de tungstène peut être incorporée dans le métal déposé. Arrêtez, éliminez toute la zone contaminée de l’électrode — par tronçonnage si nécessaire — puis réaffûtez avec un matériel approprié. Miller recommande également de vérifier le diamètre du tungstène, la polarité, la couverture gazeuse et, en AC, la balance lorsque l’extrémité se dégrade ou fond anormalement.
- Rechercher la cause du contact : longueur d’arc, accès, guidage de la baguette ou position de la torche.
- Vérifier la compatibilité du diamètre et du type d’électrode avec le courant ; en alternatif, vérifier également la balance selon la convention du générateur.
- Si une inclusion est suspectée dans le joint, l’évaluer selon la méthode de contrôle et les critères du projet, puis réparer si nécessaire avant nouveau contrôle.
Une pointe qui fond sans contact apparent invite aussi à vérifier la polarité, le courant, le refroidissement de la torche et la part électrode positive du cycle AC. La forme de l’extrémité, seule, ne permet pas de conclure.
4. Porosités
Les porosités correspondent à du gaz piégé lors de la solidification. En TIG, recherchez d’abord les prises d’air dans le circuit, le gaz inadapté, un débit insuffisant ou turbulent, le vent, une buse ou un diffuseur défectueux et les pollutions du joint ou de la baguette. Un débit trop élevé peut lui-même aspirer de l’air par turbulence ; Miller recommande donc de diagnostiquer l’ensemble du circuit avant d’augmenter le débit. Sur aluminium, l’humidité, les oxydes hydratés et les hydrocarbures constituent des sources importantes d’hydrogène.
- Confirmer le gaz utilisé et contrôler le débit avec la torche ouverte, au plus près de la sortie lorsque c’est possible.
- Inspecter raccords, tuyaux, joints, buse, diffuseur et électrovanne ; rechercher les fuites avec une méthode adaptée.
- Protéger le bain des courants d’air tout en conservant un captage efficace des fumées.
- Nettoyer le joint et le métal d’apport et maintenir leurs extrémités dans la protection gazeuse lorsque la technique le requiert.
- Si les pores réapparaissent, tester un seul changement à la fois et comparer les résultats.
Augmenter le débit sans diagnostic peut aggraver la turbulence et entraîner de l’air dans la protection. La forme, la taille et la localisation des pores orientent la recherche, mais ne prouvent pas à elles seules l’origine du gaz.
5. Manque de fusion et pénétration insuffisante
Distinguer les deux indications
Le manque de fusion est l’absence de liaison entre le métal fondu et une rive, la racine ou une passe précédente. Une pénétration insuffisante concerne la racine d’un joint dont la profondeur de fusion exigée n’est pas atteinte. Les deux peuvent coexister, mais la correction dépend de la préparation et de l’emplacement réel de l’indication.
Rechercher les causes avant de modifier le courant
Courant insuffisant, vitesse excessive, arc trop long ou mal orienté, face de racine trop épaisse, ouverture trop faible, point mal refondu ou bain noyant l’arc peuvent contribuer au défaut. Contrôlez le jeu, les talons, l’accessibilité des rives, l’ordre des passes et le rapport entre apport et fusion effective. En pulsé, un courant de pointe trop faible ou trop bref peut donner un bel aspect sans fusion suffisante.
Corriger la direction et la longueur de l’arc, la préparation ou la vitesse peut être plus pertinent qu’augmenter le courant seul. Pour une réparation, localiser puis enlever complètement l’imperfection selon une procédure approuvée, resouder et contrôler à nouveau. Une macrographie d’éprouvette peut aider à établir la géométrie de fusion lors de la mise au point.
6. Oxydation du cordon et de la racine
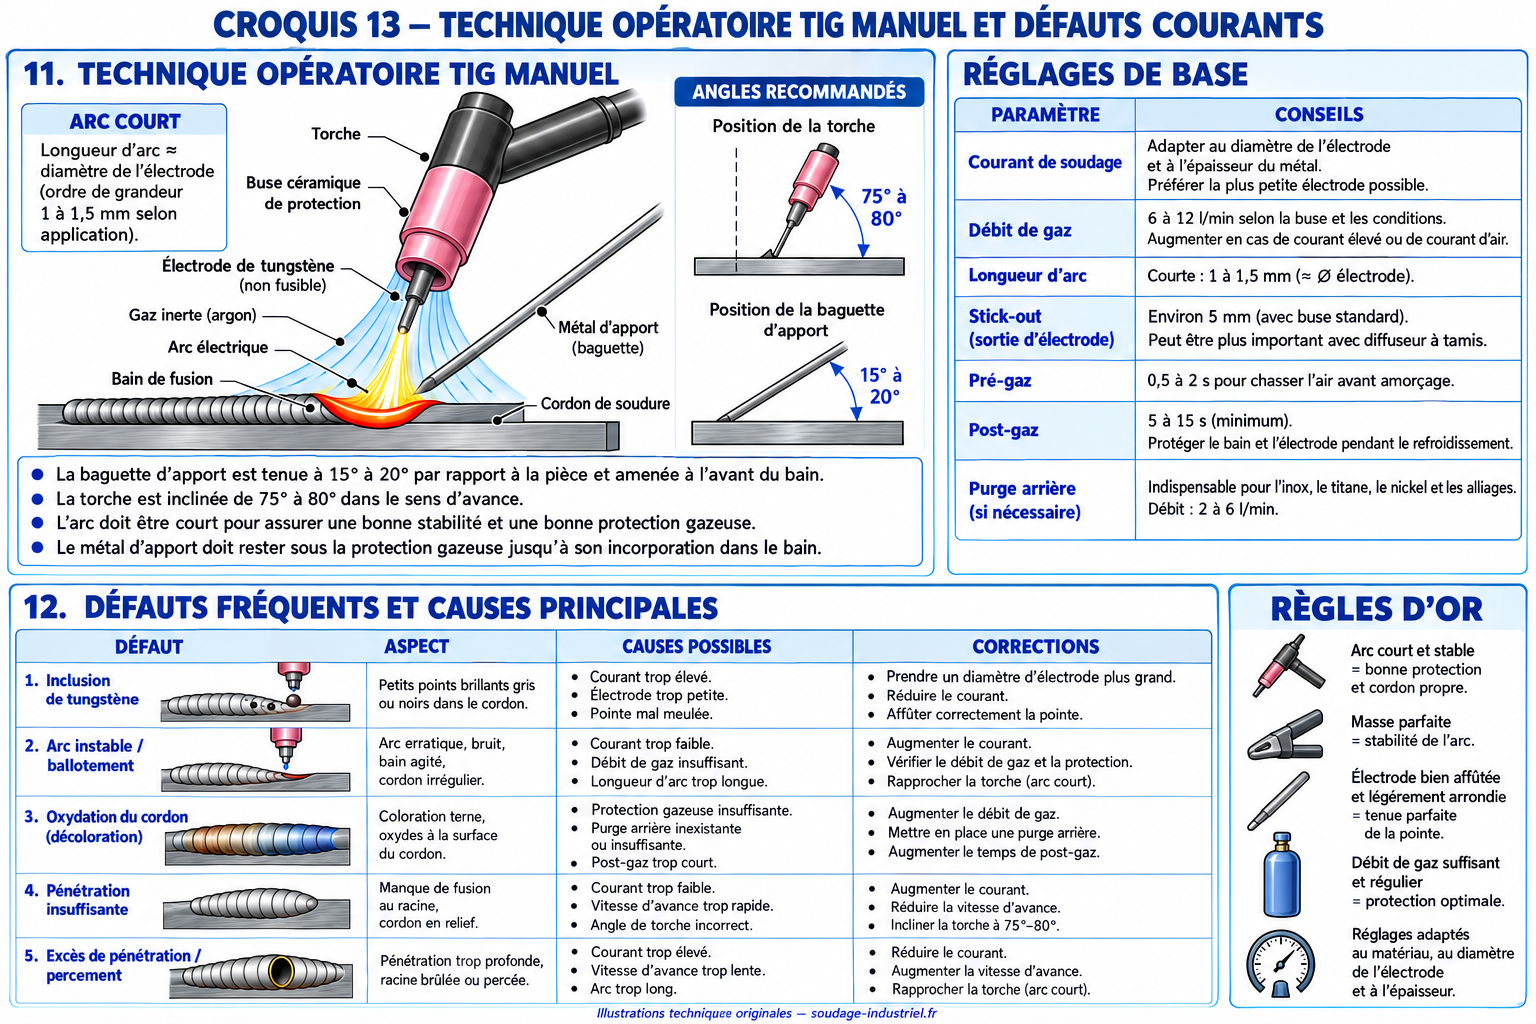
Une coloration excessive ou des oxydes peuvent révéler une protection gazeuse insuffisante, interrompue trop tôt ou contaminée. À l’endroit, inspectez le diffuseur, la taille de buse, l’inclinaison de torche, la longueur d’arc et le post-gaz. À l’envers, recherchez une purge incomplète, une fuite, un évent mal disposé ou l’arrêt prématuré de l’inertage.
Sur les aciers inoxydables, la coloration thermique n’est pas seulement un défaut d’aspect. TWI rappelle que la couche d’oxyde s’accompagne d’un appauvrissement local en chrome et peut diminuer la résistance à la corrosion, notamment par piqûres et crevasses. Une purge envers efficace limite cette oxydation ; si un heat tint important est présent, le nettoyage post-soudage peut être nécessaire pour restaurer l’état de surface. La sensibilité du titane et de certains alliages de nickel impose une protection adaptée au matériau et au cahier des charges. Ne déduisez pas un seuil d’oxygène universel de la seule couleur du cordon.
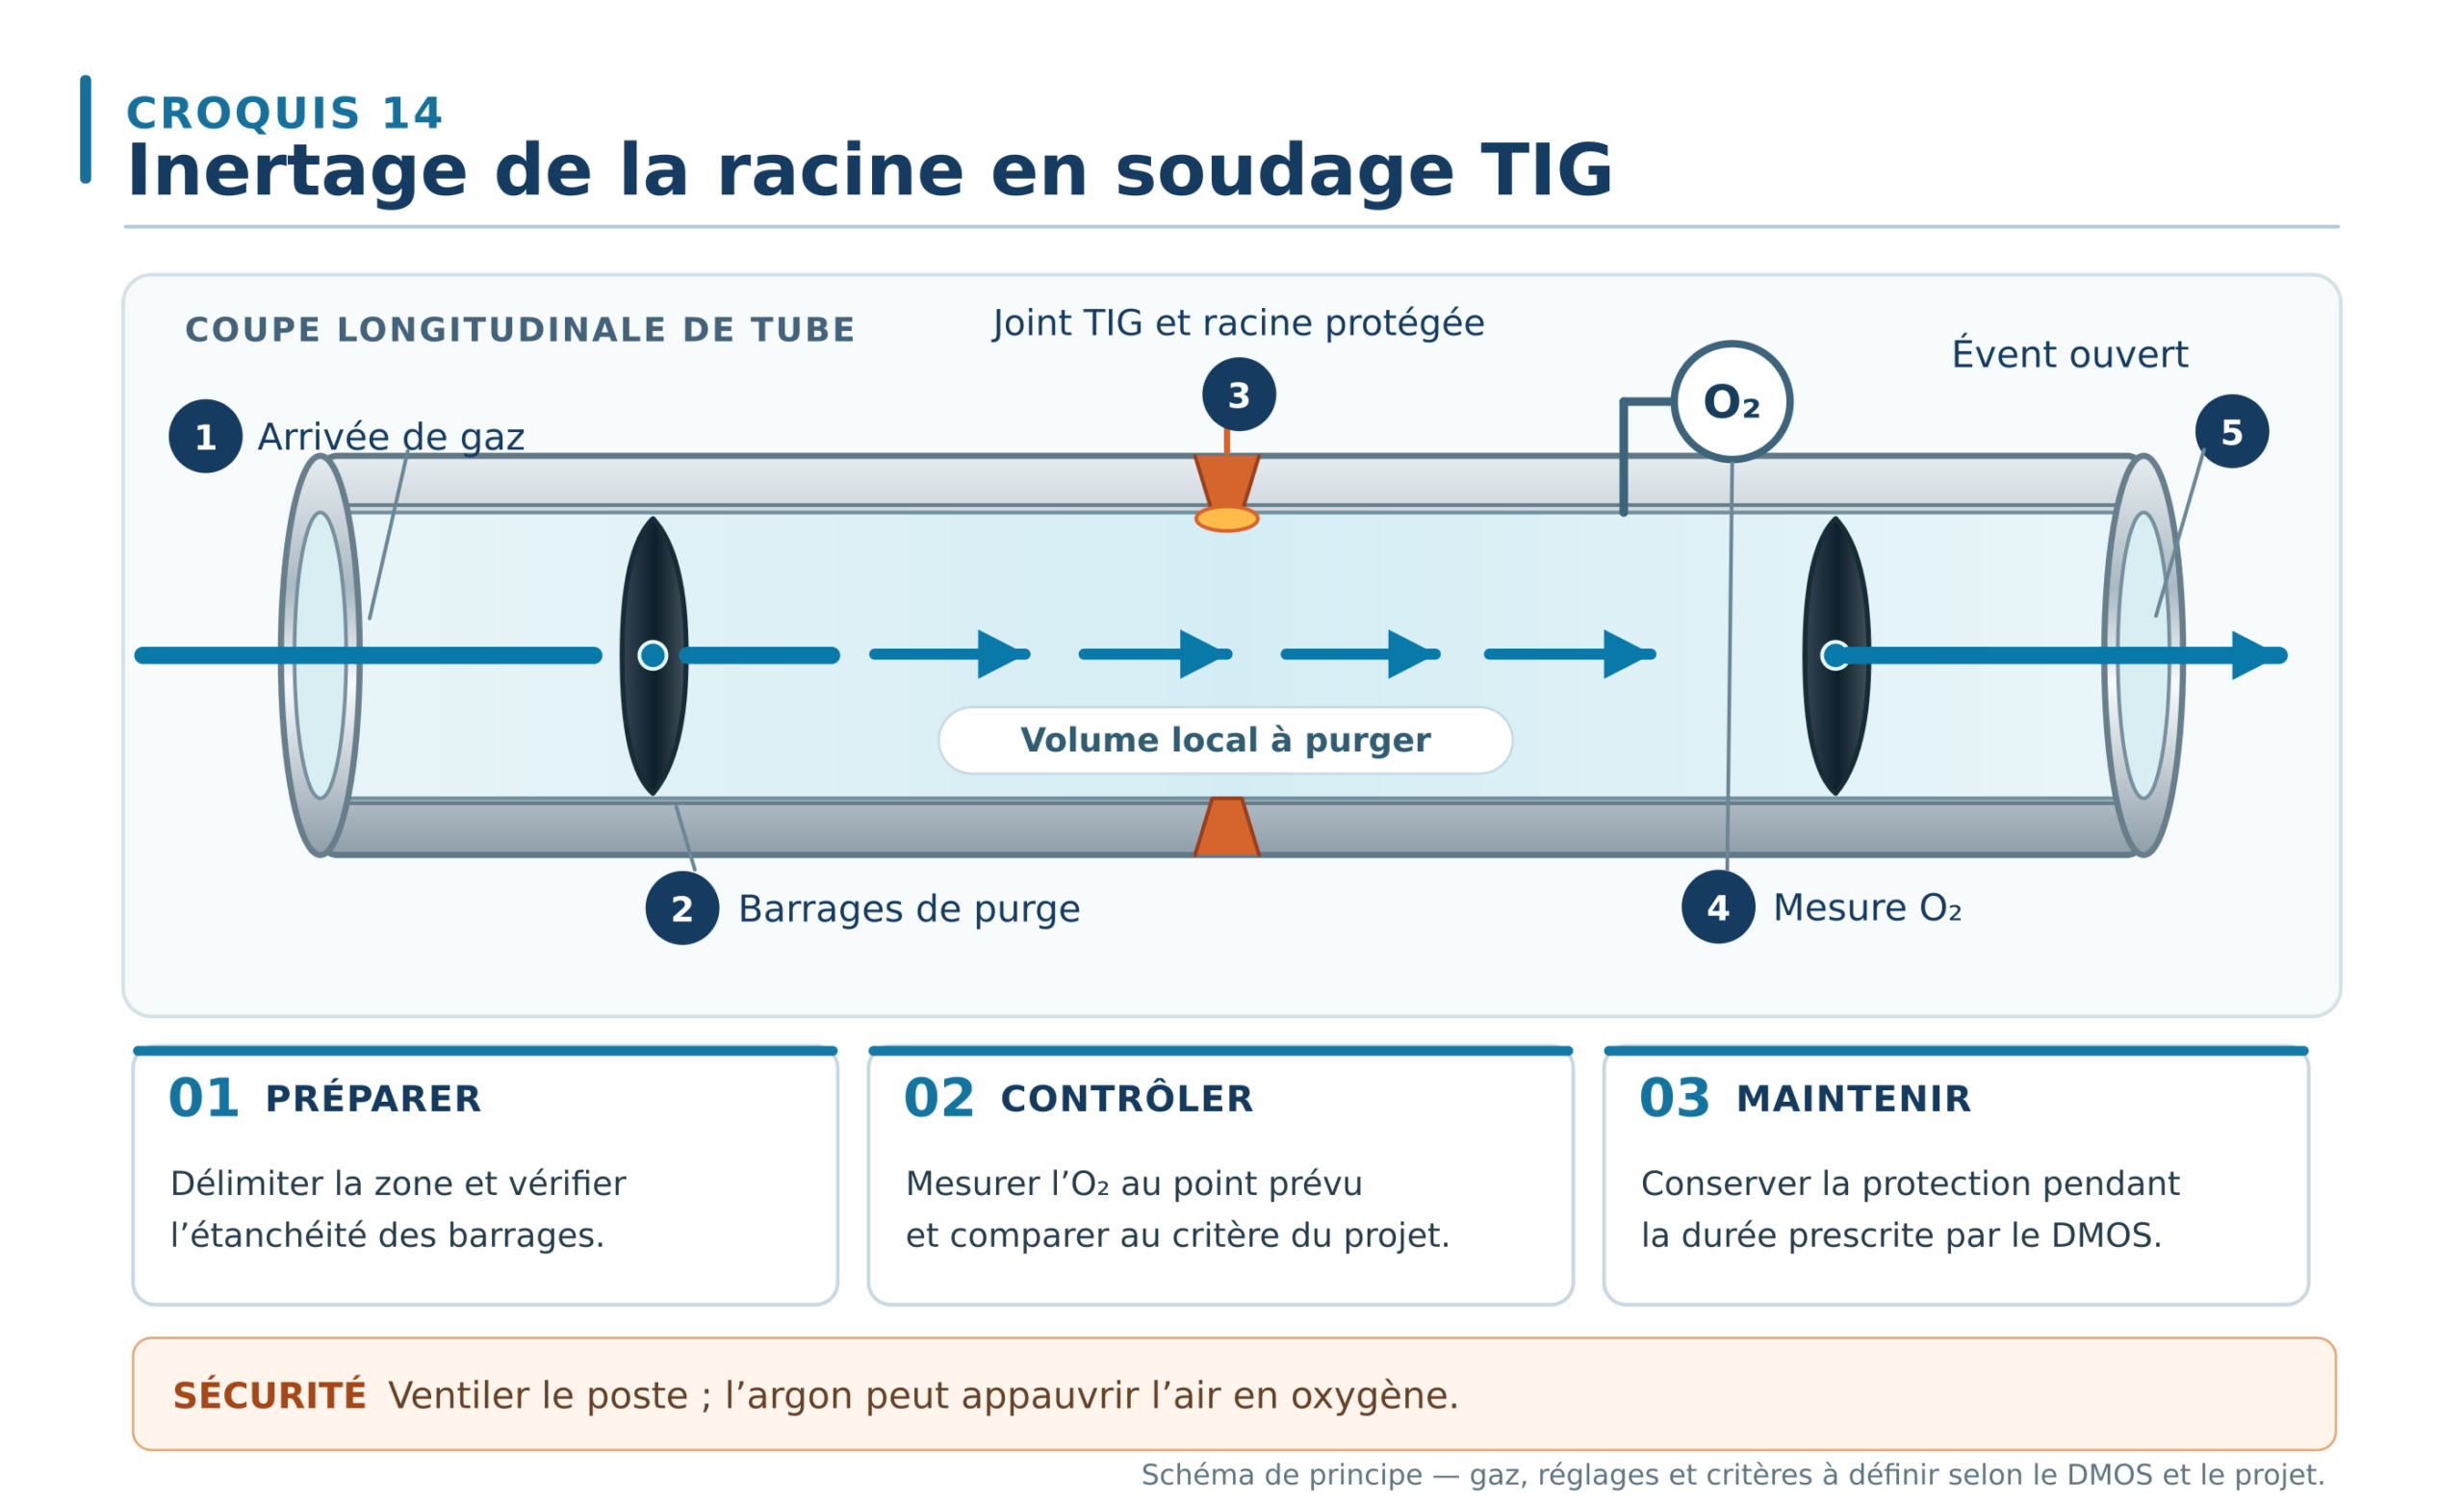
Définissez dans la procédure le gaz, la zone à purger, les points d’arrivée et d’évent, la mesure d’oxygène résiduel lorsqu’elle est exigée et la durée de maintien de la protection. Le temps théorique déduit du volume et du débit est seulement une estimation : les fuites, les volumes morts et les écoulements réels imposent une vérification au point utile. Une simple augmentation du débit peut créer une surpression ou perturber la racine.
Préparer la zone de purge
Pour une soudure circulaire de tube, limiter si possible le volume à protéger avec des barrages appropriés, disposés de part et d’autre du joint. Leur position doit laisser la place à la préparation, à l’accès au contrôle et à la circulation du gaz. Vérifier la compatibilité des matériaux des barrages avec la température attendue et s’assurer qu’aucun élément temporaire ne risque de rester dans l’ouvrage après travaux.
Introduire le gaz de protection dans la zone définie et prévoir une sortie libre. L’évent empêche de traiter le volume comme une enceinte fermée et permet d’évacuer progressivement l’air. Vérifier les raccords, les joints et les passages à travers les barrages. Un montage visuellement étanche peut conserver des prises d’air qui rendent la purge lente ou instable, notamment lorsque la tuyauterie comporte des piquages ou des volumes morts.
Mesurer avant de souder
Lorsque le projet impose une teneur maximale en oxygène, choisir le point de prélèvement selon la géométrie réelle et la procédure. Lire la valeur seulement après stabilisation de l’instrument et du flux ; consigner la mesure selon les exigences de traçabilité. Une lecture favorable près de l’arrivée du gaz ne démontre pas à elle seule que la racine entière est correctement protégée. Le critère retenu dépend du matériau, de l’état de surface attendu et du cahier des charges.
Le calcul fondé sur le volume de la chambre et le débit de gaz peut servir à organiser le temps de préparation. Il ne mesure ni les fuites ni le mélange réel avec l’air. Le nombre théorique de renouvellements ne garantit donc pas un résultat en ppm. Une mesure au point utile, si elle est requise, reste la vérification pertinente.
Maintenir et terminer la protection
Pendant le soudage, surveiller la stabilité de l’arrivée et de l’évent. Un débit excessif peut accroître la pression interne et modifier la forme de la racine ; une purge interrompue trop tôt expose le métal encore chaud à l’air. Définir dans le DMOS les passes ou la phase de refroidissement pendant lesquelles la protection doit rester en service. Contrôler ensuite la surface accessible et appliquer les critères du projet avant d’accepter la soudure.
7. Cratère final fissuré et morsure
Un arrêt abrupt peut laisser un cratère insuffisamment rempli. Ajuster la pente de descente, le courant final et l’apport pour combler le cratère, puis garder la torche en position pendant le post-gaz. Si une fissure est constatée, rechercher aussi les facteurs de fissuration du matériau, de l’apport et du cycle thermique : un réglage de fin de cordon n’en résout pas toutes les causes.
La morsure au bord du cordon est une autre imperfection. Vérifier notamment la longueur d’arc, le courant, la vitesse, l’orientation de la torche et le remplissage de la rive. Mesurer l’indication et l’évaluer selon les exigences applicables, au lieu de la juger seulement à l’œil.
8. Vérifier la correction et décider de la conformité
Une soudure visuellement améliorée n’est pas automatiquement conforme. Le choix de l’examen dépend de la géométrie, du matériau, de l’imperfection recherchée et des exigences du projet.
| Méthode | Ce qu’elle aide à voir | Limite à garder en tête |
|---|---|---|
| Examen visuel | Surface accessible, profil, cratère, oxydation | Ne révèle pas de manière fiable les imperfections internes |
| Ressuage | Indications débouchant en surface sur matériau compatible | Ne recherche pas les défauts enfouis |
| Radiographie ou ultrasons | Certaines indications internes selon pièce et procédure | Sensibilité dépend de la géométrie et de l’orientation du défaut |
| Macrographie d’éprouvette | Forme du joint et fusion sur la section examinée | Examen destructif et local, non représentatif de toute la longueur |
Les niveaux de qualité des imperfections et les critères d’acceptation doivent être ceux retenus par le code de construction, le plan et le contrat. La norme ISO 5817:2023 couvre notamment les aciers, le nickel et le titane dans son domaine d’application ; l’ISO 10042:2018 traite les assemblages en aluminium soudés à l’arc. Leur simple mention ne fixe pas le niveau B, C ou D d’un projet.
9. Sécurité en soudage TIG et pendant l’inertage
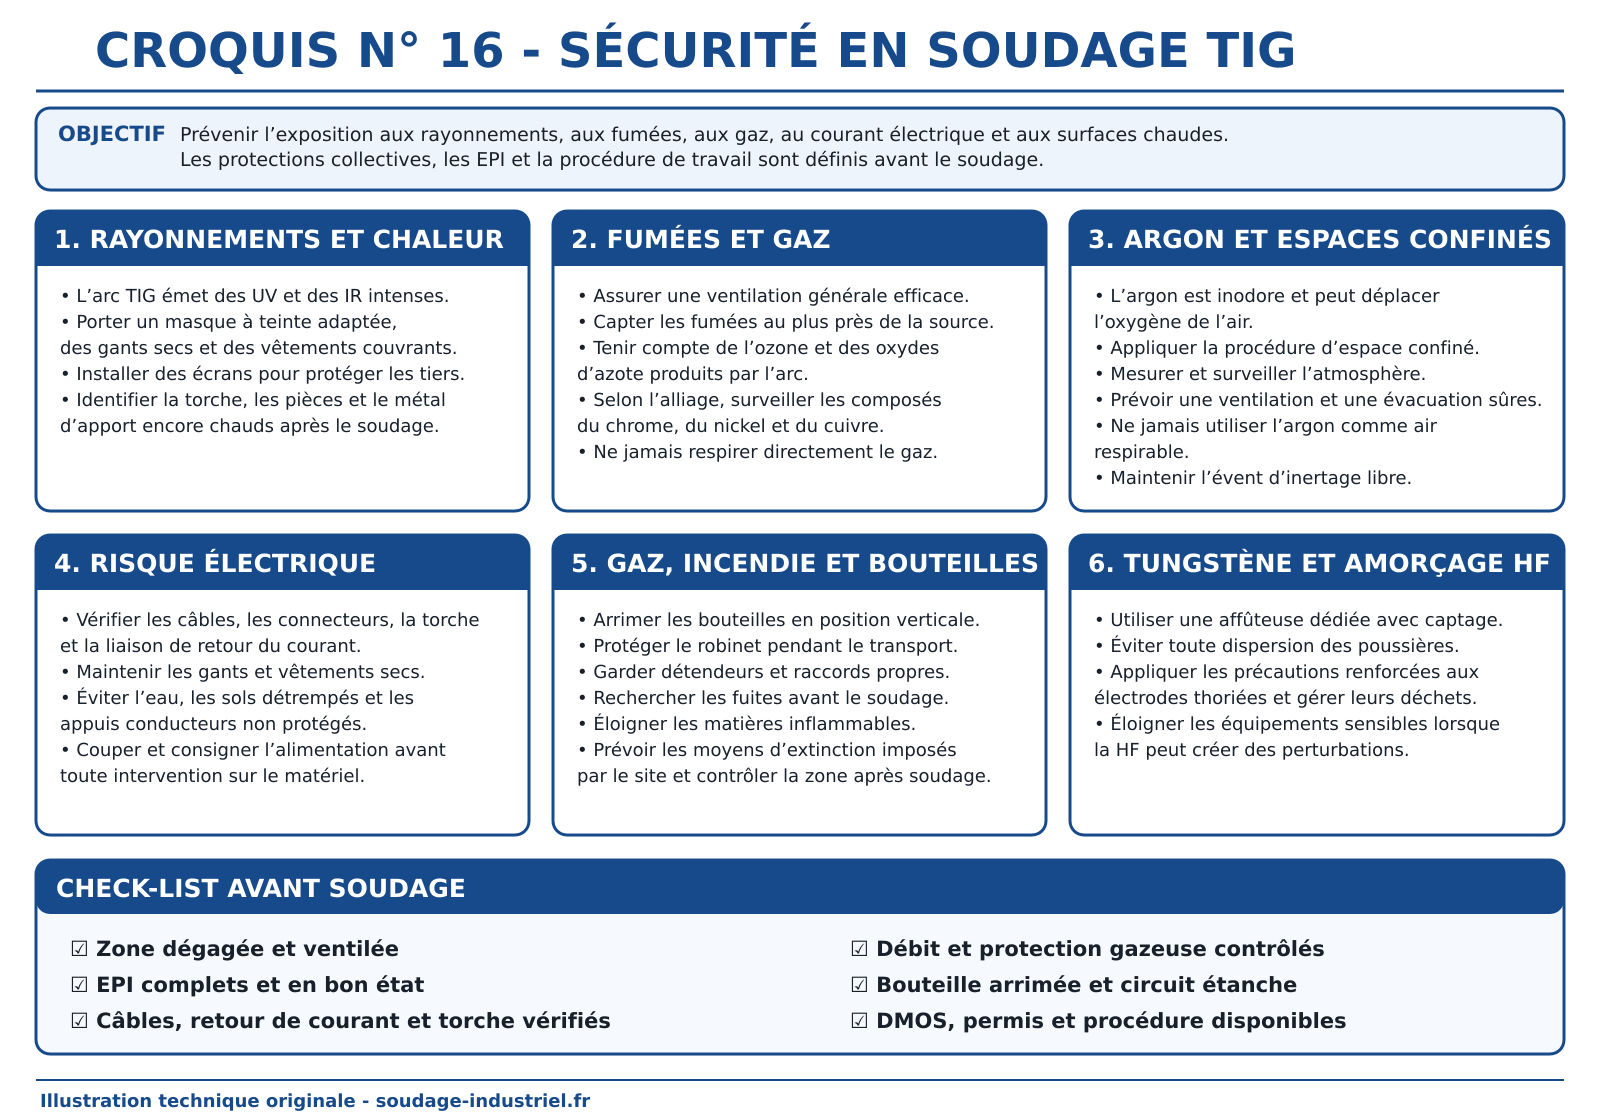
- Porter des protections oculaires adaptées, des gants secs et des vêtements couvrants contre le rayonnement de l’arc et les brûlures ; protéger les personnes à proximité.
- Vérifier câbles, torche, connexions et retour de courant ; sécuriser l’alimentation avant intervention sur le matériel.
- Prévoir ventilation et captage efficaces sans courant d’air dirigé vers le bain ; évaluer les fumées et gaz selon matériaux, revêtements et conditions de travail.
- Arrimer les bouteilles et contrôler les fuites sans flamme. Utiliser un équipement d’affûtage avec captage ; traiter les électrodes thoriées suivant les précautions de radioprotection applicables.
L’argon peut remplacer l’oxygène de l’air sans signe perceptible. Une purge ou une fuite dans une cuve, une fosse, une tuyauterie ou un autre espace confiné peut entraîner une asphyxie. Avant entrée, appliquer une procédure de travail en espace confiné comprenant l’analyse du risque, la ventilation, la mesure de l’atmosphère, la surveillance extérieure et les secours prévus. Un appareil filtrant ne fournit pas d’oxygène à une atmosphère appauvrie.
Le TIG peut aussi produire de l’ozone et des oxydes d’azote ; selon le métal et les polluants présents, les fumées peuvent contenir des composés du chrome ou du nickel. L’évaluation des risques détermine les moyens de captage et, s’il y a lieu, la protection respiratoire adaptée.
10. Questions fréquentes
Peut-on se fier à un cordon visuellement régulier ?
Non. Le visuel ne démontre ni la fusion de toutes les rives ni la pénétration complète ; il faut les contrôles appropriés au joint et au niveau de qualité recherché.
Faut-il augmenter le débit de gaz en présence de porosités ?
Pas systématiquement. Un débit excessif peut rendre la protection turbulente ; recherchez aussi une fuite, le vent, la buse et la propreté.
Peut-on réaffûter légèrement une électrode contaminée ?
Il faut retirer toute la zone contaminée. Lorsque la pollution a pénétré la pointe, tronçonner puis réaffûter est préférable à un meulage superficiel.
Quand mesurer l’oxygène dans une purge de racine ?
Lorsque la procédure ou l’exigence de fabrication le prévoit, mesurer au point représentatif avant le soudage et pendant la durée prescrite. Cette mesure de qualité de l’inertage ne remplace jamais le contrôle de l’atmosphère respirable pour une entrée en espace confiné.
Pour approfondir ou poser une question
- Soudage TIG manuel procédé 141 : principe et applications
- Électrode tungstène TIG : types, diamètre et affûtage
- Installation TIG : générateur, torche et gaz
- Réglages TIG : courant continu, pulsé et alternatif
- Soudage TIG des principaux métaux — aciers, inox, aluminium, nickel et titane.
- Guide complet de l’inertage interne des tuyauteries — purge, mesure O₂ et qualification.
Vous souhaitez réagir à un article, poser une question technique ou partager une expérience ? Écrivez-moi, même si vous ne disposez pas de toutes les informations. Pour un cas pratique, précisez si possible le matériau, le procédé et la difficulté rencontrée.
Je réponds selon mes disponibilités.
Références techniques
- TWI — Porosity in welding
- TWI — Incomplete root fusion or penetration
- TWI — Avoiding heat-tint during welding of stainless steels
- Miller — Common TIG Welding Problems — couverture gazeuse, tungstène, arc instable et diagnostic pratique.
- INRS — Fumées de soudage
- INRS — Procédure de travail en espaces confinés
- INRS — Électrodes au tungstène thorié
- ISO 5817:2023 — Domaine d’application
- ISO 10042:2018 — Domaine d’application