Soudage TIG Keyhole : principe physique, technologies K-TIG et InFocus, applications industrielles
Analyse physique du bain, phénomènes cathodiques et comparaison avec le soudage plasma PAW.
Résumé technique
Le régime keyhole n’est pas réservé au soudage plasma. Des travaux expérimentaux du LABSOLDA montrent qu’un arc TIG classique, porté à forte puissance et forte densité de courant, peut ouvrir et maintenir un trou traversant dans le bain sans buse plasma constrictrice. Les solutions industrielles de TIG haute performance, notamment InFocus de Kjellberg et les systèmes K-TIG, exploitent également cette pénétration profonde. Le keyhole doit être compris comme un régime hydrodynamique du bain de fusion obtenu lorsque les forces exercées par l’arc et le plasma déplacent suffisamment le métal liquide pour maintenir une cavité traversante pendant l’avance.
Cet article distingue donc trois notions souvent confondues : le TIG conventionnel à conduction, le TIG haute densité capable de keyhole et le plasma PAW keyhole, où la constriction est imposée par la géométrie de la torche et le gaz plasma.
Repère de nomenclature : « TIG keyhole » désigne un régime de pénétration, non un numéro de procédé autonome dans l’ISO 4063:2023. Avec un gaz inerte, le TIG avec métal d’apport solide ajouté séparément correspond au 141, tandis que le TIG autogène sans métal d’apport correspond au 142. Dans tous les cas, la désignation effective sur le DMOS/WPS dépend du procédé et des gaz réellement employés. Un essai K-TIG autogène ne doit donc pas être assimilé d’office au procédé 141. Référence : ISO 4063:2023.
Pour examiner les détails techniques, cliquez sur les illustrations pour les agrandir.
Origines des technologies K-TIG et InFocus
K-TIG : une recherche australienne sur le Keyhole TIG
Le K-TIG (Keyhole TIG) est issu de travaux australiens du CSIRO (Commonwealth Scientific and Industrial Research Organisation) et du Cooperative Research Centre for Welded Structures. Le brevet international Process for keyhole welding (WO1999021677A1), attribué à Brian Laurence Jarvis, Kenneth John Barton et Nasir Uddin Ahmed, revendique une priorité au 29 octobre 1997 ; la demande internationale a été déposée en 1998 et publiée en 1999. Ces dates documentent les premières protections de cette approche, et non une mise sur le marché dès 1997. La technologie a ensuite été développée et industrialisée sous la dénomination K-TIG pour obtenir des soudures mécanisées à pénétration traversante, souvent en une passe et, selon le joint, sans métal d’apport. Sources : brevet WO1999021677A1 et historique du fabricant K-TIG.
InFocus : le développement allemand de Kjellberg Finsterwalde
La technologie InFocus a été développée par Kjellberg Finsterwalde, en Allemagne. Un communiqué du constructeur daté du 2 octobre 2009 confirme que cette technologie de torche TIG haute performance était alors commercialisée, notamment pour le soudage et le brasage rapides de tôles minces. 2009 est donc une date de commercialisation documentée, et non une date d’invention démontrée. InFocus se caractérise par un refroidissement cathodique intensif, destiné à concentrer l’attachement de l’arc à la pointe de l’électrode et à augmenter localement la densité d’énergie. Son champ d’application s’est étendu au soudage Keyhole de plus fortes épaisseurs. Source : Kjellberg — InFocus et applications TIG.
Distinction historique et technologique : K-TIG est né de recherches australiennes sur le régime de pénétration traversante, tandis qu’InFocus désigne une technologie allemande de torche TIG à arc fortement concentré, également exploitable en Keyhole. Ce sont deux développements indépendants, qu’il ne faut pas confondre avec le procédé plasma PAW à buse constrictrice.
1. INTRODUCTION
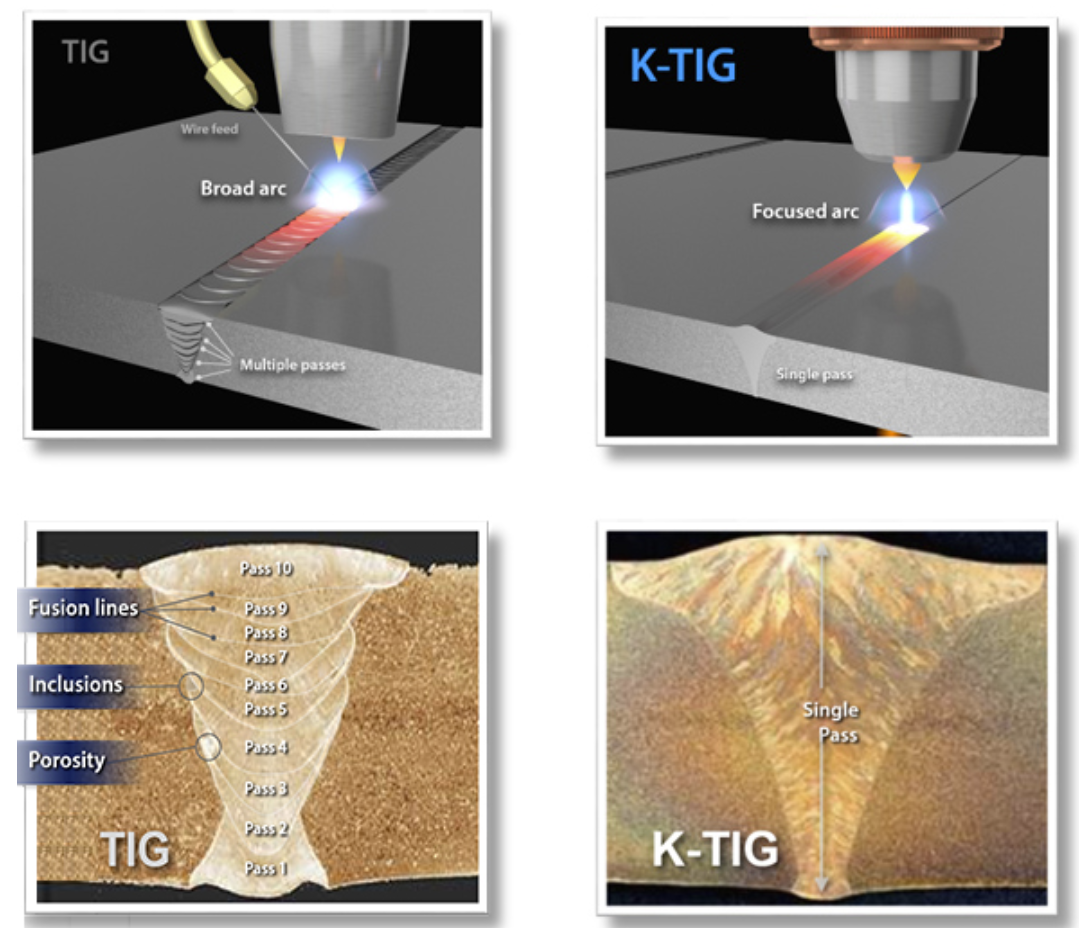
Dans l’enseignement classique, le TIG est associé à un bain fonctionnant principalement en régime de conduction, tandis que le plasma PAW est associé au keyhole grâce à sa buse constrictrice. Cette distinction reste utile pour comprendre les deux architectures de torche, mais elle n’est pas absolue : à puissance élevée, un TIG fortement concentré peut lui aussi produire une dépression profonde puis une cavité traversante.
Le point important n’est donc pas d’opposer « TIG = conduction » à « plasma = keyhole », mais d’identifier comment l’énergie et les forces d’arc sont concentrées et si elles suffisent à vaincre localement la pression hydrostatique et les forces de tension superficielle du bain.
2. STRUCTURE PHYSIQUE DE L’ARC TIG
Un arc TIG en courant continu électrode négative comprend une région cathodique au voisinage du tungstène, une colonne de plasma et une région anodique au voisinage de la pièce. La cathode émet des électrons par émission thermionique ; la colonne d’arc assure le transport du courant dans un gaz ionisé ; à l’anode, l’énergie apportée contribue directement au chauffage et à la fusion du métal.
Dans un TIG haute intensité, la géométrie et la température de l’extrémité du tungstène, sa composition, son refroidissement et la longueur d’arc influencent la surface effective d’émission et donc la densité de courant. Lorsque l’arc devient plus concentré, la densité de flux thermique et la pression d’arc sur le bain augmentent. Ce sont ces grandeurs, davantage que le seul courant affiché, qui conditionnent l’apparition d’une forte dépression puis d’un keyhole.
3. ÉMISSION THERMIONIQUE ET DENSITÉ DE COURANT
Interprétation
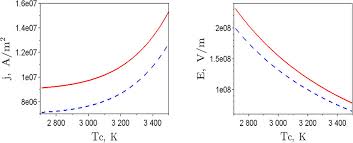
- ↑ température → ↑ émission
- ↓ surface → ↑ densité
- ↑ densité → ↑ pression arc
Une surface d’émission cathodique plus réduite peut donc conduire à une densité de courant plus élevée et à un arc plus concentré. Il faut cependant éviter une relation trop simpliste du type « courant élevé = keyhole » : la longueur d’arc, la géométrie et le refroidissement de l’électrode, le gaz, la vitesse, l’épaisseur et les propriétés thermophysiques du matériau interviennent simultanément.
4. MÉTALLURGIE DE L’ÉLECTRODE
À forte intensité, la tenue de l’électrode devient une variable essentielle du procédé. Une pointe qui se déforme modifie la zone d’émission, la tension d’arc et la distribution de courant. C’est pourquoi les TIG haute performance utilisent des électrodes dimensionnées pour de forts courants et des torches capables d’extraire efficacement la chaleur au voisinage de la cathode.
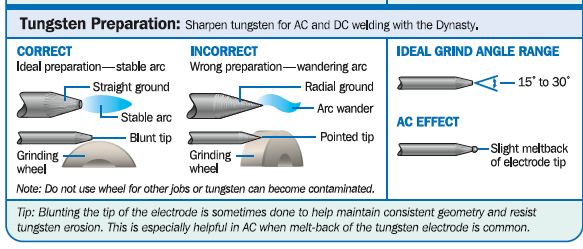
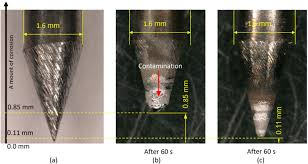
Les oxydes d’addition des électrodes tungstène influencent notamment :
- le travail de sortie des électrons et les conditions d’émission thermionique ;
- la stabilité de l’arc et la tenue de la pointe à forte sollicitation thermique ;
- la répartition du courant, en interaction avec la géométrie, la température et le refroidissement de l’électrode.
Les électrodes tungstène dopées au lanthane sont fréquemment utilisées à forte intensité pour leur stabilité d’émission et leur tenue thermique, mais il n’existe pas de composition universellement « meilleure ». Le choix dépend du courant, du refroidissement, de la géométrie de l’électrode et de la conception de la torche. Voir également le dossier Électrodes tungstène en soudage TIG.
5. TECHNOLOGIE INFOCUS (INDUSTRIEL)
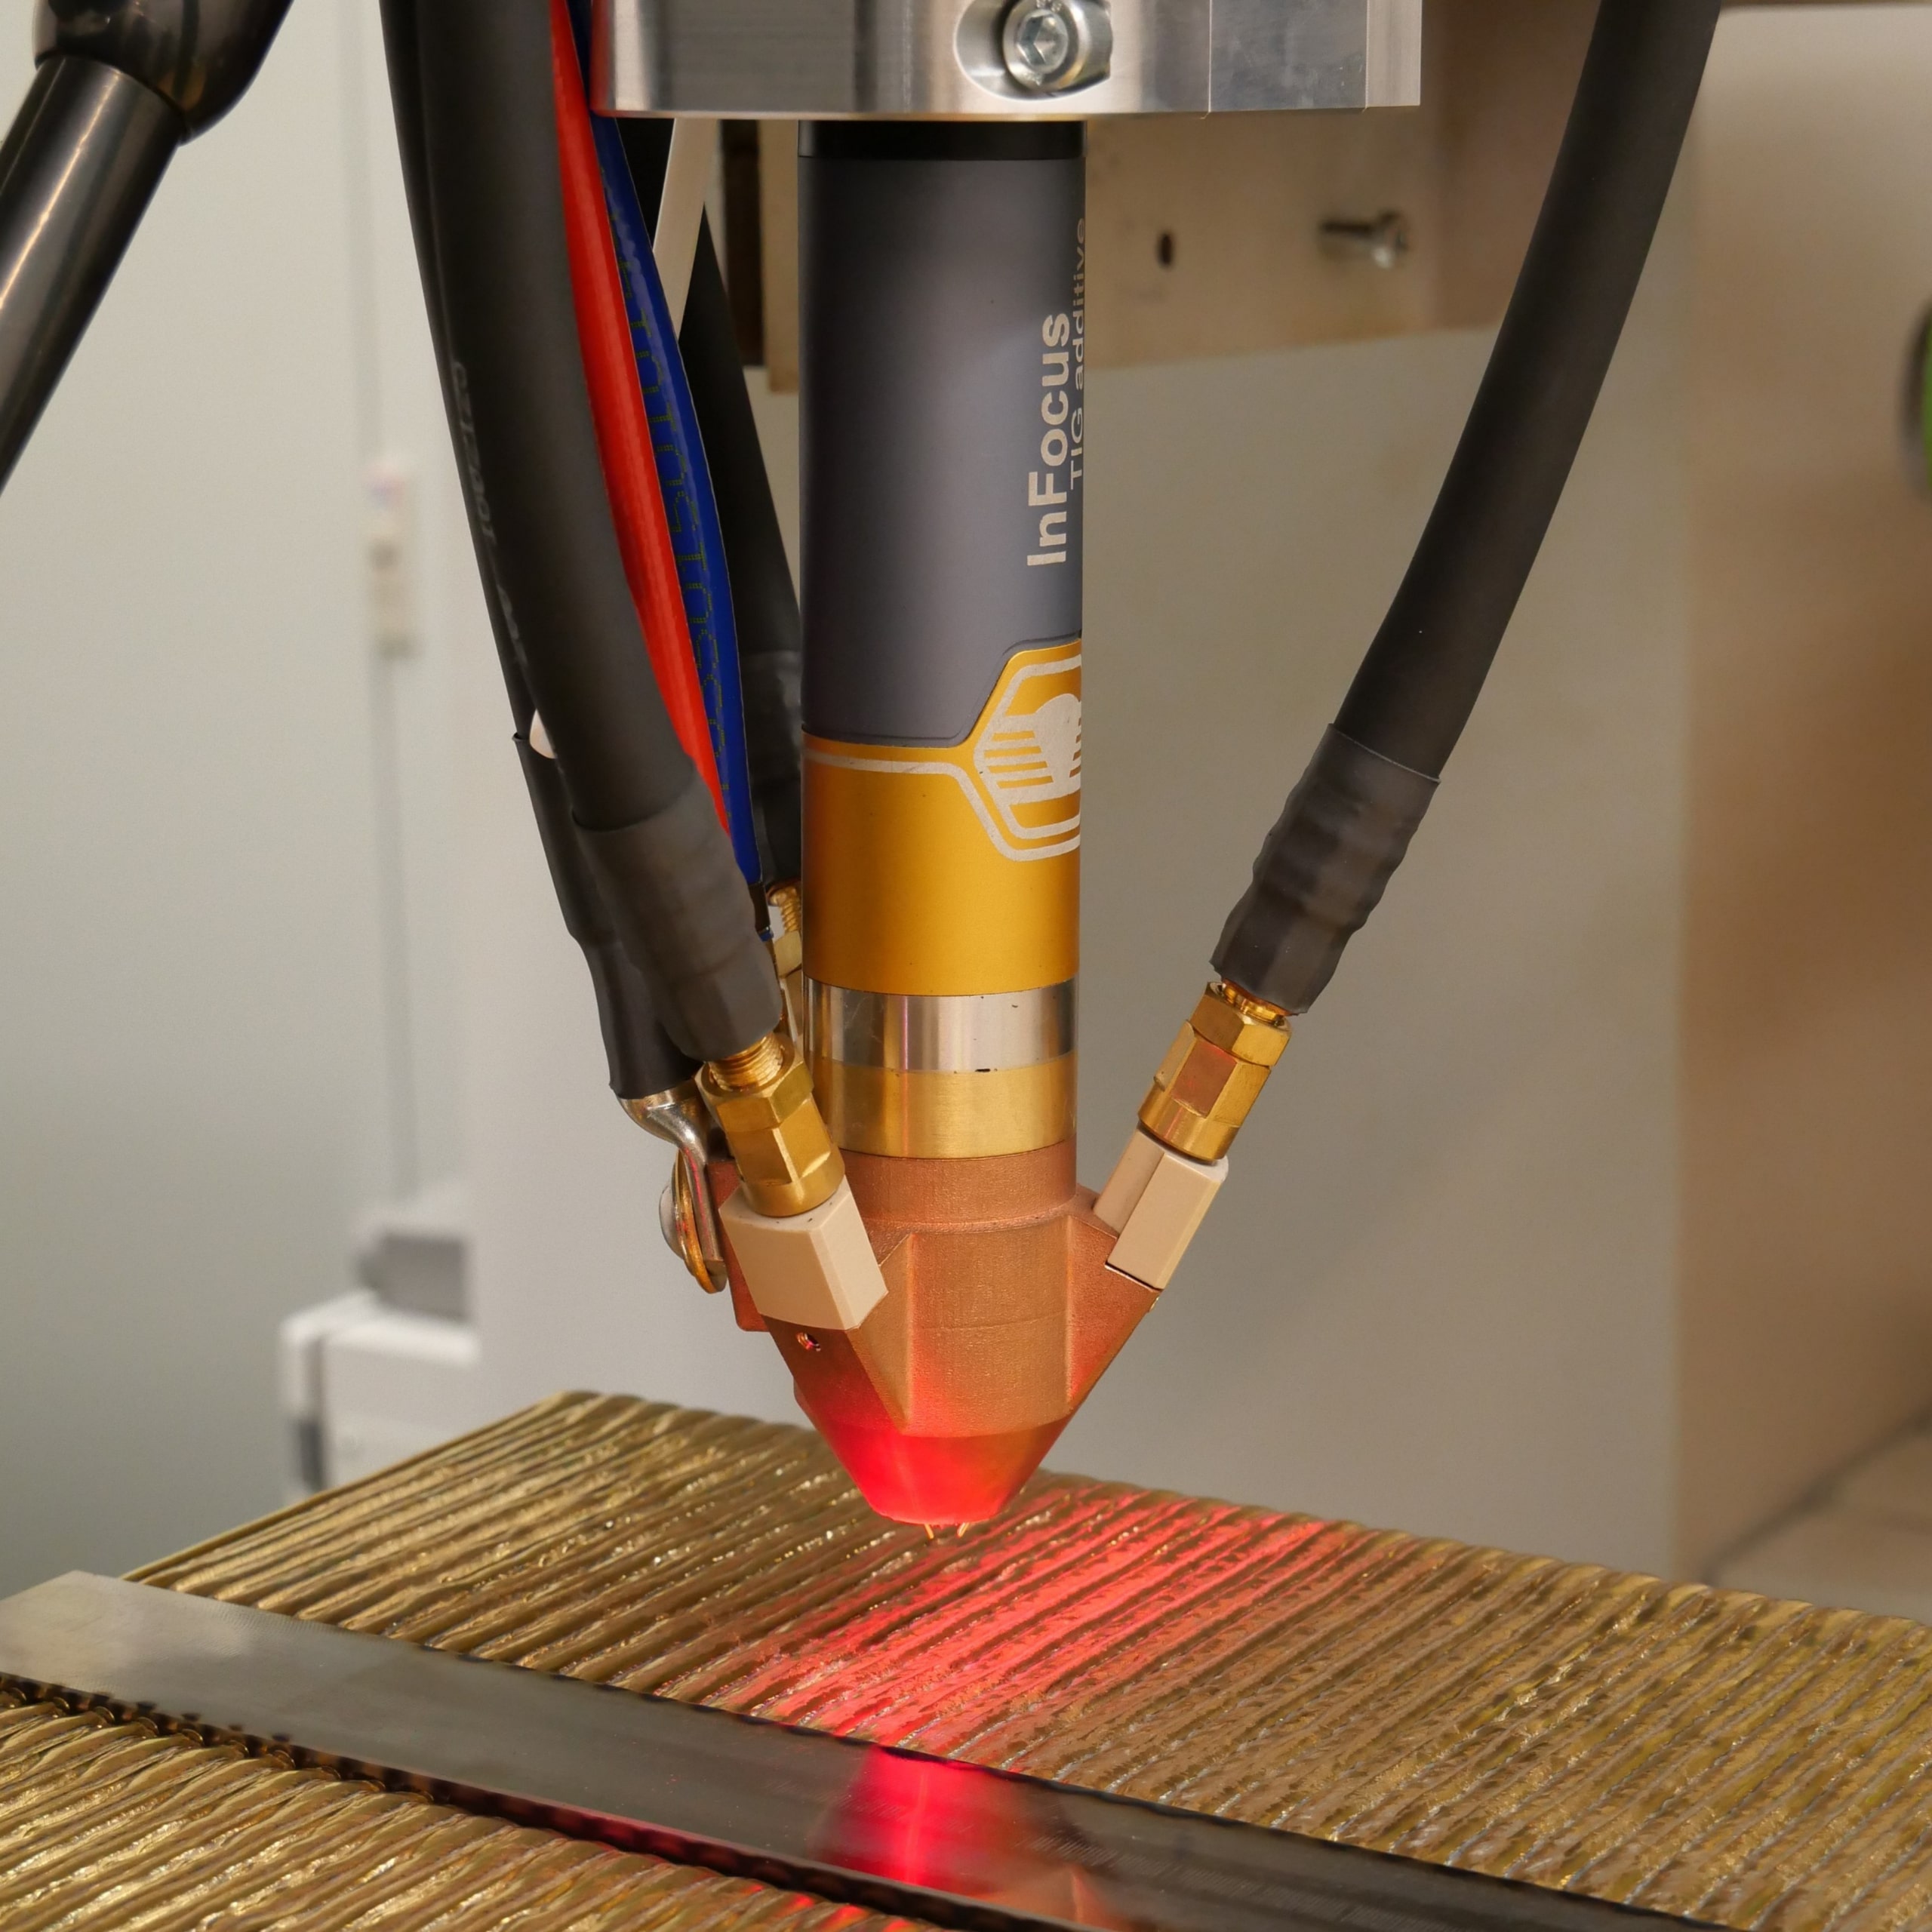
La technologie InFocus 1000 de Kjellberg est une architecture industrielle de TIG haute performance. Le constructeur annonce une capacité allant jusqu’à 1000 A et des soudures keyhole en une passe jusqu’à environ 10 mm selon l’application. Il attribue la forte concentration de l’arc à un refroidissement cathodique poussé et à une conception de torche qui stabilise et focalise l’arc.
Kjellberg annonce également des vitesses pouvant atteindre 15 m/min pour certaines applications InFocus de soudage à grande vitesse. Cette valeur ne doit pas être présentée comme une vitesse keyhole universelle : elle couvre l’ensemble du domaine InFocus, depuis le soudage de tôles minces à très grande vitesse jusqu’au soudage keyhole de plus fortes épaisseurs.
Sources : Kjellberg — TIG welding / InFocus et InFocus 1000.
Interprétation
L’interprétation physique proposée par Kjellberg est que le refroidissement intensif de la cathode contribue à limiter la zone thermiquement active de l’extrémité du tungstène. Le courant se concentre alors sur une surface plus réduite, ce qui augmente la densité de courant et favorise un arc plus étroit et plus stable. Cette focalisation est un élément déterminant d’InFocus ; la conception de la torche n’est donc pas secondaire.
6. ANALYSE CRITIQUE
Le LABSOLDA/UFSC a publié en 2022 une démonstration particulièrement instructive : un keyhole TIG a été obtenu sans buse plasma constrictrice avec une électrode tungstène de 6,35 mm, un courant de 470 A, une tension de 15,2 V, une vitesse de 50 cm/min, une longueur d’arc d’environ 2 mm et un gaz Ar + 5 % H₂ à 15 l/min. L’essai montre qu’un keyhole peut apparaître dans un TIG de forte puissance lorsque les conditions de concentration d’arc et de pression sur le bain sont réunies.
Il ne démontre pas pour autant que n’importe quelle torche TIG devient équivalente à une torche InFocus ou à une torche K-TIG. Ces systèmes industriels cherchent précisément à élargir la fenêtre de stabilité, à contrôler l’électrode et le refroidissement, à automatiser la conduite et à rendre le régime reproductible en production.
Attention à la transposition du gaz d’essai : le mélange Ar + 5 % H₂ cité par LABSOLDA est un paramètre propre à cette démonstration, et non une recommandation générale. L’ajout d’hydrogène doit être évalué en fonction de la famille métallurgique, de la sensibilité aux fissures et à la fragilisation, des règles de sécurité et du mode opératoire qualifié. Ces paramètres ne sont pas directement transposables à un acier ferritique, à un alliage de titane ou à un équipement critique.
Références : les paramètres de l’essai filmé du 16 mai 2022 proviennent de la fiche LABSOLDA/UFSC, dont la page vidéo est actuellement indisponible. Pour consulter un travail scientifique distinct du même laboratoire, voir González Olivares, Gonçalves e Silva et Dutra (2015) — étude comparative du TIG keyhole avec torches conventionnelle et InFocus, Soldagem & Inspeção, 20(3), 262–274 (texte intégral sur SciELO). Cette publication ne doit pas être confondue avec l’essai filmé de 2022.
7. TIG KEYHOLE — OBSERVATIONS
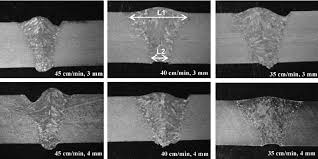
Résultats :
- pénétration complète
- zone affectée thermiquement potentiellement plus étroite lorsque la vitesse élevée et le cordon étroit réduisent l’énergie linéique globale ; ce résultat doit être vérifié pour chaque application
- cordon étroit
8. COMPARAISON TIG VS PLASMA
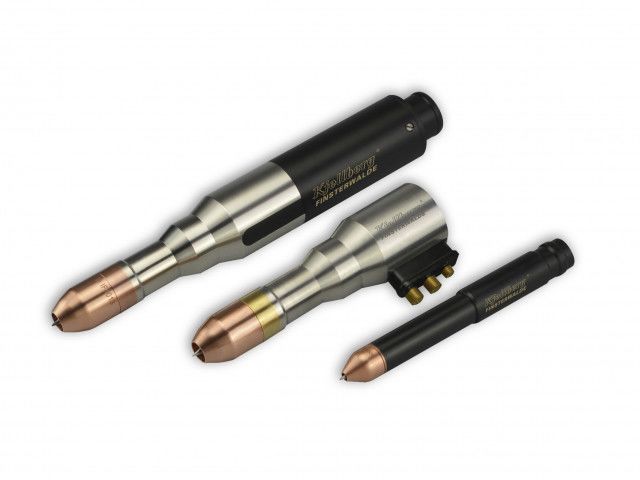
Le TIG keyhole et le plasma PAW keyhole peuvent tous deux produire une pénétration traversante, mais ils n’y parviennent pas par la même architecture de torche. Le PAW utilise une buse constrictrice et un débit de gaz plasma pour accélérer et concentrer le jet. Le TIG keyhole haute performance conserve une architecture GTAW sans orifice plasma constricteur et obtient la concentration par la cathode, la géométrie de l’électrode, le refroidissement et les paramètres électriques.
| Caractéristique | TIG keyhole haute performance | Plasma PAW keyhole |
|---|---|---|
| Électrode | Tungstène non fusible | Tungstène non fusible |
| Constriction principale | Concentration cathodique, géométrie/refroidissement de l’électrode et paramètres | Orifice de buse constrictrice + gaz plasma |
| Gaz | Gaz de protection autour de l’arc | Gaz plasma + gaz de protection selon la torche |
| Formation du keyhole | Pression d’arc et flux thermique concentrés ; ouverture puis maintien de la cavité selon l’équilibre hydrodynamique du bain | Jet plasma constricté par la buse : pression et transfert thermique élevés ; maintien du keyhole soumis à la dynamique du bain |
| Torche | Architecture TIG spécialisée pour les systèmes haute performance | Torche plasma avec buse/orifice à entretenir |
| Fenêtre de procédé | Dépend fortement du courant, de la cathode, du refroidissement, du matériau et de la vitesse | Dépend notamment du courant, du débit plasma, de l’orifice, du recul électrode et de la vitesse |
8.1 Applications et résultats documentés
Le TIG keyhole intéresse surtout le soudage mécanisé de joints bout à bout à pénétration traversante, lorsque l’épaisseur, la nuance, la préparation et la position permettent de stabiliser la cavité. Les applications étudiées concernent notamment les tôles, viroles et certains assemblages tubulaires en aciers inoxydables, ainsi que des alliages spécifiques selon la procédure mise au point. Une épaisseur annoncée par un fabricant ne constitue pas une performance garantie sur tous les matériaux.
Exemple expérimental vérifié : Feng et ses collaborateurs ont obtenu des assemblages en acier inoxydable AISI 316L de 10 mm, avec joint droit en position à plat, soudés par K-TIG en une passe sans métal d’apport. Ils ont étudié la géométrie de la fusion, la microstructure, les propriétés mécaniques et le comportement en corrosion. Cette étude illustre la faisabilité dans ses conditions d’essai, sans dispenser de qualifier un DMOS/WPS pour une application réelle. Référence : Y. Feng et al., Keyhole gas tungsten arc welding of AISI 316L stainless steel, Materials & Design, vol. 85 (2015), p. 24–31, DOI 10.1016/j.matdes.2015.07.011.
8.2 Limites et qualification du procédé
- Préparation du joint : contrôler le jeu, le désalignement, la variation d’épaisseur, la propreté et le bridage ; ces paramètres conditionnent la régularité du keyhole.
- Fenêtre opératoire : qualifier conjointement courant, tension et longueur d’arc, vitesse, géométrie du tungstène, refroidissement, gaz et position de soudage.
- Pénétration et racine : rechercher les manques de pénétration, les effondrements de cavité, les percements et les cavités internes ; protéger l’envers du joint lorsque le matériau et les exigences l’imposent.
- Contrôles : prévoir, selon le code de construction et la criticité, macrographies, contrôles non destructifs et essais mécaniques ou métallurgiques représentatifs.
Précaution de comparaison : les vitesses très élevées annoncées pour certaines tôles minces en InFocus ne sont pas directement comparables aux vitesses du soudage keyhole de 10 mm. De même, la possibilité d’assembler sans métal d’apport dépend de la nuance, de l’exigence de composition chimique, du comportement en service et de la procédure qualifiée.
9. DISCUSSION — pression d’arc et stabilité hydrodynamique
Physique et stabilité du keyhole. La pression normale exercée par l’arc déprime la surface du bain et favorise l’ouverture de la cavité, tandis que le cisaillement du plasma entraîne les écoulements du métal liquide. La tension superficielle, les forces électromagnétiques, les gradients de tension superficielle (effet Marangoni) et la pression hydrostatique participent également à la dynamique du bain, avec une importance relative dépendant des conditions opératoires. Dans la modélisation du TIG keyhole sur acier inoxydable SUS 304 publiée par Wang et ses collaborateurs, la pression d’arc et le cisaillement du plasma dominent les mouvements du bain ; la pression hydrostatique contribue davantage à la fermeture lorsque le volume fondu augmente. L’obtention d’une pénétration traversante ne garantit donc pas, à elle seule, la stabilité industrielle du procédé. Référence : X. Wang, J. Zhang, S. Tashiro et M. Tanaka (2024), Study of molten pool dynamics in keyhole TIG welding by numerical modelling, Journal of Manufacturing Processes, 119, 827–841, DOI 10.1016/j.jmapro.2024.03.113. Les distinctions suivantes en découlent :
- un arc TIG est bien un plasma ionisé, mais le procédé TIG n’est pas le procédé plasma PAW ;
- le keyhole est un régime du bain qui peut être obtenu par plusieurs architectures d’arc ;
- dans le TIG haute performance, la torche, le refroidissement cathodique et la géométrie de l’électrode sont des facteurs majeurs de reproductibilité ;
- le courant élevé est nécessaire dans les démonstrations citées, mais il n’est pas suffisant à lui seul pour garantir un keyhole stable.
10. CONCLUSION
Conclusions majeures :
- Le procédé TIG peut produire un régime keyhole stable lorsque les paramètres et la dynamique du bain sont maîtrisés.
- La densité de courant et la concentration de l’arc sont déterminantes, mais ne suffisent pas à elles seules à garantir la stabilité de la cavité.
- InFocus industrialise la concentration d’arc TIG par une torche et un refroidissement cathodique spécialement conçus pour les fortes densités de courant.
- Le régime keyhole n’est pas réservé au procédé plasma PAW : il peut également être obtenu par un arc TIG haute intensité.
Synthèse technique
Le keyhole n’est pas la propriété exclusive d’un procédé. C’est un régime de pénétration du bain dans lequel les forces et le flux thermique imposés par l’arc maintiennent une cavité traversante contre les forces de fermeture du métal liquide. Le PAW y parvient par constriction mécanique du jet plasma ; un TIG haute performance peut y parvenir par forte concentration cathodique et densité de courant.
Cette distinction explique pourquoi LABSOLDA peut obtenir un keyhole avec une architecture TIG classique à 470 A, tandis que Kjellberg InFocus utilise une torche spécialisée capable de fonctionner jusqu’à 1000 A pour rendre cette forte concentration d’arc exploitable industriellement.
Références bibliographiques et liens complémentaires
- LABSOLDA / UFSC — González Olivares, Gonçalves e Silva et Dutra (2015), étude comparative du TIG keyhole avec torche conventionnelle et InFocus, Soldagem & Inspeção, 20(3), 262–274, DOI 10.1590/0104-9224/SI2003.02. L’essai filmé de mai 2022, cité dans la section 6, est distinct et sa page vidéo LABSOLDA est actuellement indisponible.
- Kjellberg — InFocus 1000, caractéristiques de la torche TIG haute performance.
- Kjellberg — TIG welding / InFocus, principe de focalisation et domaines d’application.
- K-TIG — Keyhole TIG Welding, autre approche industrielle du TIG keyhole. Pour approfondir la stabilité et la dynamique du régime : Liu et al. (2016), Stable keyhole welding process with K-TIG, Journal of Materials Processing Technology, 238, 65–72, DOI 10.1016/j.jmatprotec.2016.07.005 ; Liu et al. (2018), Keyhole dynamic thermal behaviour in K-TIG welding process, International Journal of Heat and Mass Transfer, 123, 54–66, DOI 10.1016/j.ijheatmasstransfer.2018.02.064.
- Soudage TIG procédé 141 — guide général.
- Soudage A-TIG — autre voie d’augmentation de la pénétration, par flux activant.