Inertage interne des tuyauteries : principes et maîtrise de l’oxygène
De la simple purge à la maîtrise de l’atmosphère au revers du joint
Place dans le dossier : cet article explique les principes physiques et les critères de maîtrise de l’oxygène. Pour retrouver les cinq volets du dossier et choisir un sujet spécialisé, consultez le guide de navigation sur l’inertage interne des tuyauteries.
Lorsqu’une tuyauterie en acier inoxydable, duplex, superduplex ou alliage à base de nickel est soudée d’un seul côté, la protection gazeuse de la torche ne suffit pas à protéger la face interne du joint. Dès que la pénétration débouche, la racine du cordon et la zone affectée thermiquement interne sont exposées à l’atmosphère présente dans le tube.
Dans le cas d’une passe de racine en TIG/GTAW, le gaz de protection de la torche et l’inertage à l’envers du joint remplissent deux fonctions complémentaires. Retrouvez le principe du soudage TIG et du procédé 141 dans notre dossier de référence.
L’inertage interne — ou back purging — consiste à remplacer localement cette atmosphère par un gaz protecteur et à maintenir une teneur en oxygène compatible avec la qualité recherchée. Sur les aciers inoxydables, cette maîtrise conditionne directement l’oxydation de la racine et peut influencer la tenue à la corrosion.
| L’objectif n’est pas simplement d’envoyer de l’argon dans le tube : il faut créer, maintenir et contrôler une atmosphère protectrice au voisinage de la racine. |
|---|
Cet article fait partie du dossier « Guide complet de l’inertage interne des tuyauteries ». La page-pilier donne accès aux cinq chapitres et permet de naviguer entre principes, matériels, matériaux, mesure de l’O₂ et qualification.
Pourquoi l’oxydation de la racine est-elle critique ?
Lors du soudage des aciers inoxydables, une protection envers insuffisante provoque des teintes thermiques — heat tint — sur la racine et la ZAT interne. TWI rappelle que l’oxyde formé est riche en chrome et que la zone métallique sous-jacente peut devenir appauvrie en chrome. Lorsque cette oxydation est importante, la résistance à la corrosion localisée peut être dégradée, notamment vis-à-vis de la piqûre et de la corrosion en crevasse.
La couleur reste un indicateur visuel utile, mais elle ne doit pas être transformée en critère universel. Le niveau acceptable dépend du matériau, du service, du cahier des charges et des opérations éventuelles de décapage/passivation.
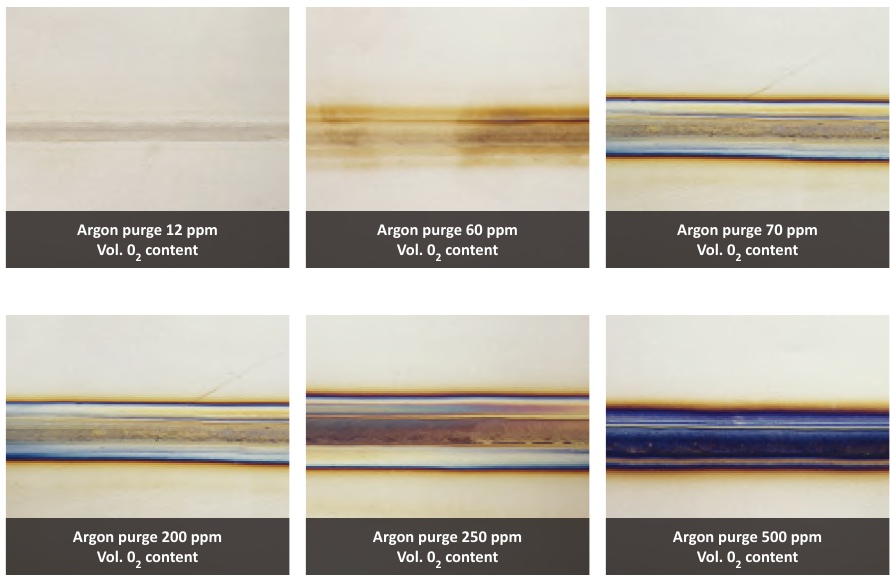
Influence visuelle de la teneur résiduelle en O₂ sur l’aspect de la racine : six exemples annoncés de 12 à 500 ppm. Source : Pipe Purge Masters / S.F.E. Group, catalogue 2025.
Cette planche PPM est particulièrement pédagogique : elle montre que l’augmentation de l’oxygène résiduel s’accompagne d’une intensification des teintes thermiques. Elle ne constitue cependant pas une norme d’acceptation ; elle illustre un phénomène.
1. Réduire le volume à purger
La première règle d’un inertage efficace consiste à réduire autant que possible le volume d’air à remplacer. Purger plusieurs mètres de tuyauterie alors qu’une chambre de quelques dizaines de centimètres suffit augmente la consommation de gaz, le temps de préparation et le risque de conserver des zones mortes.
Les systèmes industriels suivent principalement deux philosophies : des barrages mécaniques à rondelles d’étanchéité et des barrages gonflables. ERFI utilise des rondelles silicone montées sur un ensemble modulaire ; PPM, HFT et Argweld proposent des systèmes à doubles barrages gonflables.
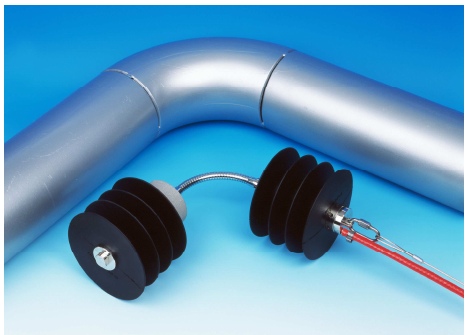
Système modulaire à rondelles d’étanchéité permettant de créer une chambre de faible volume autour du joint. Source : ERFI France, Inertage.pdf.
Dans sa documentation, ERFI annonce des lèvres d’étanchéité en silicone résistantes jusqu’à 330 °C et met en avant le faible volume de purge obtenu lorsque les rondelles peuvent être placées près du joint. Le constructeur utilise également des distributeurs en métal fritté ou des buses de diffusion pour répartir le gaz.
Le Purge Bag de PPM illustre l’autre grande famille de matériels : deux barrages gonflables encadrent le joint et isolent une petite chambre. Le principe reste le même : réduire le volume d’air à renouveler et stabiliser l’atmosphère autour de la racine.
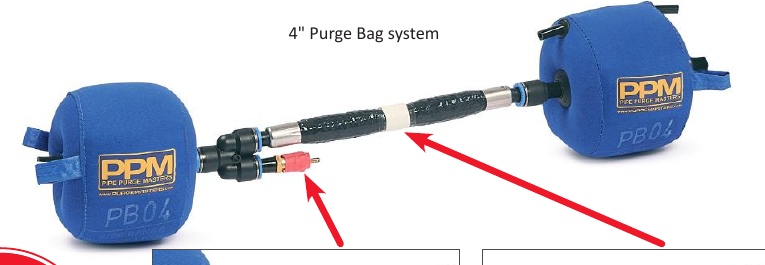
Purge Bag à doubles barrages gonflables : réduction du volume local à purger. Source : Pipe Purge Masters / S.F.E. Group, catalogue 2025.
Pour comparer les systèmes à rondelles, barrages gonflables, diffuseurs, bouchons et solutions hydrosolubles, voir Outillages et accessoires pour l’inertage interne.
2. Distribuer le gaz sans créer de turbulence inutile
Un débit élevé n’est pas synonyme de purge efficace. Lorsque le gaz entre dans une petite chambre sous forme de jet concentré, il peut entretenir un mélange turbulent avec l’air au lieu de le déplacer proprement. C’est pourquoi les équipements industriels utilisent souvent un diffuseur, un élément poreux ou une distribution répartie.
Haynes décrit par exemple l’utilisation d’un dispositif diffuseur pour introduire l’argon dans la zone de purge avec un minimum de turbulence lors de ses essais sur tuyauteries HASTELLOY. La logique est la même sur les systèmes ERFI : diminuer la vitesse locale du gaz et obtenir une atmosphère plus homogène.
3. Prévoir une voie d’évacuation et maîtriser la pression
L’air chassé par le gaz protecteur doit pouvoir sortir. Une chambre complètement fermée peut monter en pression et perturber le bain de fusion, surtout lorsque la racine est mince. Le rôle de l’évent n’est donc pas secondaire : il participe directement à la stabilité du soudage.
TWI recommande de maîtriser la pression de purge et rappelle qu’après la passe de racine il peut être utile de réduire légèrement le débit ou la pression afin d’éviter une surpression sous la racine, en particulier lorsque la passe suivante réchauffe fortement cette zone.
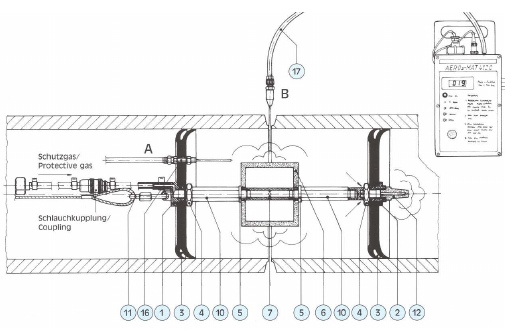
Montage constructeur montrant une chambre de purge avec arrivée de gaz et contrôle de l’oxygène pendant l’intervention. Source : ERFI France, Inertage.pdf.
4. Mesurer l’oxygène plutôt que purger pendant une durée fixe
Une instruction du type « purger cinq minutes » n’est pas suffisamment robuste. Le temps nécessaire dépend du diamètre, du volume isolé, du débit, de l’étanchéité, de la position de l’arrivée et de l’évent, ainsi que des volumes morts.
La méthode la plus fiable consiste à mettre la chambre en purge, mesurer la teneur résiduelle en O₂, attendre sa stabilisation au niveau requis, puis seulement commencer à souder. La mesure peut ensuite être maintenue pendant la passe de racine afin de détecter une reprise d’air.
| Séquence recommandée : mise en purge → mesure O₂ → stabilisation → soudage → maintien de la protection pendant la période thermique critique. |
|---|
5. Quel niveau d’oxygène résiduel viser ?
Il n’existe pas un nombre unique applicable à tous les matériaux et à toutes les fabrications. Alleima indique, dans son guide de protection de racine, qu’un maximum de 20 ppm O₂ donne les meilleurs résultats pour les aciers inoxydables. Cette recommandation est très exigeante et doit être comprise comme une ligne directrice de haute qualité, non comme une norme universelle.
À titre de comparaison, PPM illustre des racines obtenues entre 12 et 500 ppm, tandis que l’étude Haynes sur HASTELLOY C-22 a travaillé autour de 5000 ppm dans un protocole spécifique jugé acceptable pour les alliages nickel étudiés. Ces exemples montrent pourquoi il faut toujours relier la valeur d’O₂ au matériau, au service et à la procédure qualifiée.
Le point essentiel est également métrologique : un analyseur dont la plage s’arrête à 100 ppm ne peut pas démontrer une conformité fixée à 20 ppm. La résolution et la précision de l’instrument doivent être adaptées à l’exigence du DMOS/WPS.
Pour le choix de l’instrument, du point de prélèvement et de la plage 100/10 ppm, voir Mesure de l’O₂ et moniteurs de purge.
6. Le gaz de protection envers
L’argon pur reste le gaz de protection envers le plus courant pour les aciers inoxydables. TWI le recommande notamment pour le soudage des inox austénitiques. Pour les nuances fortement alliées, duplex ou superduplex, des mélanges contenant de l’azote peuvent être utilisés selon la nuance et la procédure.
Alleima indique que l’azote peut être employé comme gaz de protection de racine sur les duplex afin de limiter la perte d’azote dans le métal fondu. Le choix du gaz ne doit toutefois jamais être dissocié du métal d’apport, du procédé, de l’énergie de soudage et de la qualification du joint.
La pureté du gaz et l’absence d’aspiration d’air par les raccordements sont tout aussi importantes que sa composition nominale.
Les exigences de protection varient avec la famille d’alliage ; elles sont développées dans Inertage des inox, duplex, superduplex et alliages à base de nickel.
7. Maintenir la purge après la passe de racine
La protection envers ne doit pas nécessairement être interrompue dès la fin de la première passe. La racine reste chaude et les passes suivantes peuvent la réchauffer suffisamment pour provoquer une nouvelle oxydation.
TWI indique que de nombreuses spécifications maintiennent la purge envers pendant la passe de racine et la passe à chaud, parfois pendant les premières passes de remplissage, ou jusqu’à ce que la zone de racine soit descendue sous environ 250 °C. Ce repère ne remplace pas le critère du DMOS/WPS : la durée de maintien doit être définie en fonction du matériau et de la séquence de soudage.
8. Exemple de séquence opératoire
| Étape | Point de contrôle |
|---|---|
| 1. Préparation | Nettoyer la préparation, l’ID et l’OD ; éliminer graisse, humidité et oxydes. |
| 2. Mise en place | Positionner les barrages suffisamment près du joint sans dépasser leur limite thermique. |
| 3. Raccordements | Brancher arrivée de gaz, évent et ligne de prélèvement O₂. |
| 4. Prépurge | Introduire le gaz avec un débit compatible avec la géométrie et la diffusion du système. |
| 5. Contrôle O₂ | Attendre le seuil prescrit et sa stabilisation au point de prélèvement représentatif. |
| 6. Soudage racine | Maintenir le débit de purge et surveiller l’atmosphère si la procédure le prévoit. |
| 7. Passe à chaud / remplissage initial | Conserver l’inertage selon le DMOS/WPS ou jusqu’au critère thermique défini. |
| 8. Fin de purge | Couper seulement lorsque la protection n’est plus nécessaire et récupérer le dispositif. |
9. Erreurs courantes à éviter
Les écarts les plus fréquents sont la purge d’un volume inutilement grand, l’absence d’évent, un débit trop élevé créant de la turbulence, un prélèvement d’O₂ placé trop près de l’arrivée de gaz, une chambre présentant des fuites, ou l’arrêt prématuré de la purge. L’augmentation du débit ne doit pas devenir la réponse automatique à une mauvaise teneur en O₂ : il faut rechercher la cause — fuite, mauvais positionnement, volume mort ou défaut d’étanchéité.
Pour transformer ces paramètres en instruction reproductible et les intégrer au DMOS/WPS, voir Concevoir et qualifier une procédure d’inertage.
Conclusion
L’inertage interne des tuyauteries doit être considéré comme une véritable variable de procédé. La qualité de la racine dépend de la conception de la chambre, de la circulation du gaz, de l’évacuation, du niveau d’oxygène résiduel et du maintien de la protection pendant le cycle thermique.
Pour une fabrication reproductible, le DMOS/WPS doit définir le gaz de protection envers, le dispositif de purge, le débit ou la méthode de réglage, le point de prélèvement, le seuil O₂ avant amorçage et la durée de maintien. Le résultat recherché n’est pas seulement une racine visuellement brillante : c’est une soudure dont l’état de surface, la métallurgie et la résistance à la corrosion restent compatibles avec le service.
À lire ensuite dans le dossier
Article 2 — Outillages et accessoires pour l’inertage interne
Article 4 — Mesure de l’O₂ et moniteurs de purge
Article 5 — Concevoir et qualifier une procédure d’inertage
Sources techniques
• ERFI France — Inertage.pdf : systèmes modulaires, rondelles, diffuseurs et contrôle de purge.
• Pipe Purge Masters / S.F.E. Group — Product Catalog 2025 : influence de l’O₂ sur l’aspect de la racine et Purge Bag.
• TWI — Avoiding heat-tint during welding of stainless steels.
• Alleima — Welding Guide / Shielding the weld : gaz de protection et root protection.
• Haynes International — H-2065A, Back-purging and Welding Requirements for Fabrication of HASTELLOY alloy Pipe Systems.
Note éditoriale : les performances chiffrées issues de catalogues fabricants sont présentées comme données fabricant ; elles ne remplacent ni une spécification projet ni une qualification de mode opératoire.