Soudage TIG des principaux métaux
Aciers, aciers inoxydables, aluminium, alliages de nickel et titane
Émile Layer — Ingénieur soudeur et expert en soudage industriel
Le TIG peut souder des familles métalliques très différentes, mais le même réglage et la même préparation ne conviennent pas à tous les matériaux. Les aciers exigent la maîtrise de l’hydrogène et du cycle thermique, les inox une protection de racine efficace, l’aluminium un nettoyage rigoureux de l’oxyde, les alliages de nickel une dilution contrôlée et le titane une protection gazeuse étendue.
Le choix du courant, du métal d’apport et du gaz doit être relié à la nuance exacte, à l’état métallurgique et aux conditions de service. Les indications de cet article sont des principes de préparation et de conduite ; elles ne remplacent pas un DMOS ou WPS qualifié.
En bref. Le TIG offre une excellente maîtrise du bain, mais la qualité dépend d’abord de la compatibilité métallurgique, de la propreté et de la protection gazeuse adaptée à chaque métal.
1. Comparaison des familles métalliques
| Matériau | Courant habituel | Protection gazeuse usuelle | Vigilance dominante |
|---|---|---|---|
| Acier carbone et faiblement allié | DCEN | Argon, selon DMOS | Hydrogène diffusible, préchauffage éventuel, dureté ZAT et température entre passes |
| Inox austénitique | DCEN | Argon ; purge envers si la racine doit conserver sa tenue à la corrosion | Oxydation de racine, apport thermique, ferrite du métal fondu et corrosion |
| Duplex / superduplex | DCEN | Argon ou mélange qualifié ; ajout de N₂ possible selon procédure | Équilibre ferrite/austénite, énergie linéique, température interpass et inertage |
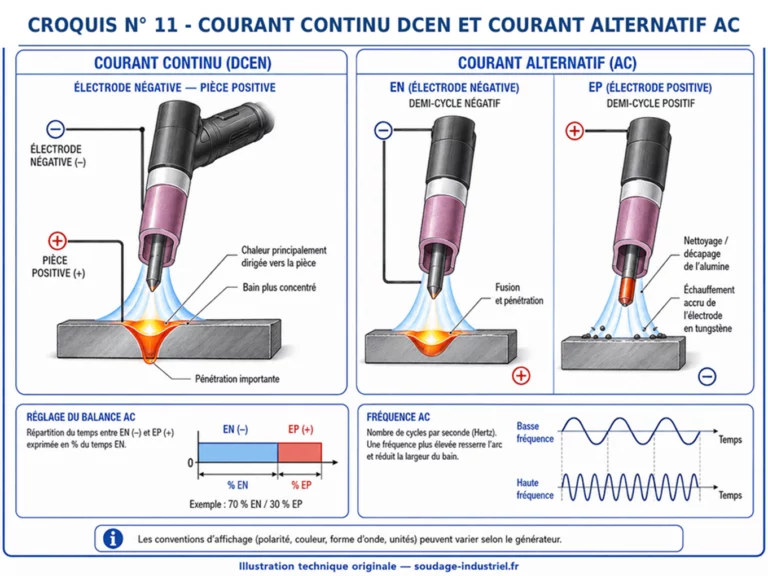
| Aluminium | AC en TIG conventionnel | Argon ; Ar-He possible | Alumine, hydrogène, porosité, balance AC et choix du métal d’apport |
| Alliages de nickel | DCEN | Argon ; Ar-He ou Ar-H₂ uniquement si compatibles avec l’alliage et la procédure | Propreté, dilution, fissuration à chaud, manque de fusion et géométrie du bain |
| Titane | DCEN | Argon haute pureté ou Ar-He, avec traînard et purge si nécessaire | Contamination par O₂/N₂/H₂ et maintien de la protection pendant le refroidissement |
2. Aciers carbone et faiblement alliés
Les aciers carbone et faiblement alliés se soudent généralement en DCEN. La préparation doit éliminer huile, humidité, peinture, rouille et calamine au voisinage du joint. La soudabilité dépend de la composition, de l’épaisseur, de la résistance mécanique, du bridage et de la vitesse de refroidissement.
Le préchauffage, la température entre passes et le traitement thermique éventuel sont déterminés par la nuance et la procédure. Le TIG produit peu d’hydrogène lorsque les surfaces et les produits sont propres, mais cette qualité ne compense pas une préparation humide, un gaz pollué ou un métal d’apport mal conservé.
- Employer le métal d’apport correspondant à la résistance et à la ténacité requises.
- Maintenir une pénétration suffisante sans élargir inutilement la zone chauffée.
- Refondre complètement les points de soudage et surveiller les reprises.
- Respecter les exigences de préchauffage et de température entre passes.
3. Aciers inoxydables
Sur les aciers inoxydables, la priorité est de limiter l’oxydation et de maîtriser l’apport thermique. La racine doit être protégée lorsque son état influence la tenue à la corrosion ou la propreté interne. Les outils de préparation doivent être réservés aux inox afin d’éviter une contamination par des particules d’acier carbone.
Le métal d’apport est choisi selon la nuance de base, le risque de fissuration, la corrosion et la température de service. Un bain trop lent ou trop large augmente les couleurs de revenu et peut dégrader localement la résistance à la corrosion. Après soudage, les oxydes peuvent nécessiter un nettoyage mécanique ou chimique suivi, selon le besoin, d’une passivation.
Sur les duplex et superduplex, le problème n’est pas seulement l’oxydation : il faut préserver l’équilibre ferrite/austénite. L’énergie linéique, la température entre passes et la composition du gaz influencent fortement cet équilibre. Des additions contrôlées d’azote dans le gaz de protection ou de purge peuvent être utilisées selon le DMOS ; elles ne doivent pas être appliquées par analogie à tous les inox. À l’inverse, les mélanges argon-hydrogène utilisés dans certaines applications austénitiques ne sont pas un choix générique pour les duplex.
Pour approfondir ce point, voir Inertage des inox, duplex, superduplex et alliages de nickel ainsi que le dossier Mesure de l’O₂ et moniteurs de purge en soudage.
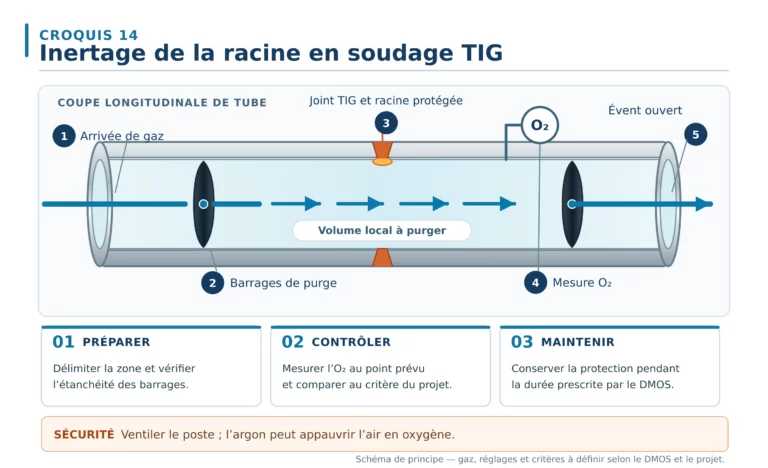
Le croquis illustre une purge locale. Un temps de balayage calculé à partir du volume et du débit donne seulement un repère de préparation : le soudage commence lorsque la mesure d’oxygène au point prévu atteint le seuil fixé par le DMOS ou le cahier des charges. Ce seuil varie selon le matériau et le service. Garder un évent ouvert et éviter toute surpression dans le volume purgé.
4. Décapage et passivation des inox
Le décapage élimine les oxydes et la couche appauvrie en chrome formée par l’échauffement. La passivation favorise la reconstitution d’une surface protectrice. Les produits chimiques de décapage sont dangereux et nécessitent une procédure HSE, des protections adaptées, un rinçage complet et une gestion contrôlée des effluents.
5. Aluminium et alliages d’aluminium
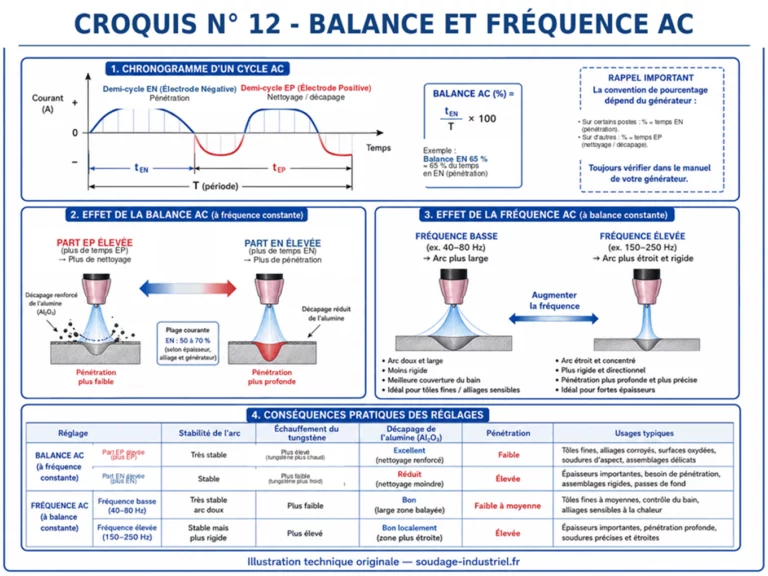
L’aluminium est recouvert d’une couche d’alumine dont la température de fusion est très supérieure à celle du métal de base. En TIG conventionnel, le courant alternatif combine une phase de décapage de l’oxyde et une phase favorisant la pénétration. Le dégraissage et l’élimination de l’oxyde par une méthode adaptée restent indispensables malgré cette action électrique.
- Dégraisser avec un produit compatible sans repousser la pollution vers le joint.
- Éliminer l’oxyde avec une brosse inox réservée à l’aluminium ou une méthode qualifiée.
- Éviter de toucher les surfaces préparées et souder sans délai inutile.
- Choisir le métal d’apport selon l’alliage, les propriétés mécaniques, la fissuration et les conditions de service.
- Régler la balance AC pour obtenir assez de décapage sans échauffer excessivement le tungstène.
L’argon pur constitue la protection de référence. L’hélium ou les mélanges argon-hélium peuvent augmenter la tension d’arc et l’énergie disponible dans certaines configurations qualifiées. La porosité est cependant l’un des défauts majeurs de l’aluminium : l’humidité, les oxydes hydratés et les contaminations constituent des sources d’hydrogène. Le nettoyage de la surface, le stockage du métal d’apport et l’état du circuit de gaz sont donc aussi importants que le réglage AC. Un métal d’apport trop gros ou introduit trop brutalement refroidit le bain et peut perturber la fusion des rives. Pour la production au fil continu, voir aussi Soudage MIG des alliages d’aluminium : réglages, défauts et précautions.
6. Alliages de nickel
Les alliages de nickel demandent des surfaces et des produits d’apport très propres. Graisses, oxydes, soufre, plomb ou autres contaminants peuvent favoriser des défauts graves. Le joint doit être préparé avec des outils dédiés et le métal d’apport protégé de toute pollution.
La dilution devient déterminante dans les assemblages dissemblables et les rechargements. Elle modifie la composition du métal fondu et peut affecter la solidification, la fissuration et la corrosion. Les alliages de nickel sont particulièrement sensibles à la contamination par le soufre, le plomb, le phosphore, le bismuth et certains résidus d’huiles, graisses, peintures ou crayons thermiques. Une vitesse régulière, une géométrie de cordon adaptée et une répartition maîtrisée des passes limitent l’accumulation thermique. Une avance trop rapide peut former un cordon étroit sensible à la fissuration centrale ; un profil concave doit aussi être évité.
Le bain des alliages de nickel est généralement moins pénétrant que celui d’un acier carbone : augmenter simplement l’intensité ne corrige pas nécessairement le manque de fusion. La préparation, l’angle du chanfrein et l’accès de la torche doivent permettre de diriger l’arc vers les flancs. Le gaz peut être de l’argon pur, un mélange Ar-He ou, pour certaines familles compatibles, Ar-H₂ ; l’hydrogène ne doit jamais être ajouté sans validation de la nuance et de la procédure. Le choix du métal d’apport doit être établi à partir des matériaux, de la température et du milieu de service.
7. Titane et matériaux réactifs
Le titane se soude généralement en DCEN sous argon de haute pureté. À chaud, il réagit fortement avec l’oxygène, l’azote et l’hydrogène. La buse seule ne protège donc pas toujours toute la zone sensible : la racine et le métal en cours de refroidissement peuvent nécessiter un inertage et un traînard gazeux.
Pour certaines fabrications en titane, des spécifications imposent des teneurs résiduelles en oxygène très basses avant amorçage ; des valeurs de l’ordre de quelques dizaines de ppm peuvent être exigées. Il ne s’agit toutefois pas d’une consigne universelle : le point de mesure, le seuil et la durée de maintien sont fixés par le DMOS et les exigences du projet.
La protection doit également être maintenue après le passage de l’arc. TWI rappelle que les zones de titane encore portées à plusieurs centaines de degrés restent sensibles à l’absorption d’oxygène et d’azote ; la buse, le traînard gazeux et la purge envers doivent donc protéger non seulement le bain mais aussi le cordon et la ZAT pendant leur refroidissement.
- Éliminer graisses, humidité et oxydes avec des moyens compatibles.
- Manipuler les surfaces et le métal d’apport avec des gants propres.
- Contrôler l’étanchéité et la pureté du circuit de gaz.
- Maintenir la protection jusqu’à ce que la température du métal ne permette plus une contamination critique.
- Évaluer toute coloration selon les critères de la procédure et du niveau d’exigence.
8. Choisir le métal d’apport
Le métal d’apport n’est pas choisi uniquement pour correspondre au nom de la nuance de base. Il doit satisfaire les propriétés mécaniques, la ténacité, la corrosion, la température de service et la compatibilité de solidification. Dans un assemblage dissemblable, la composition finale dépend des deux métaux de base et de leur dilution dans le métal fondu.
Le diamètre de la baguette doit être compatible avec le courant et le volume du bain. Une baguette trop importante peut refroidir localement le bain ; une baguette trop fine impose des introductions très fréquentes et augmente le risque de sortir son extrémité de la protection gazeuse.
9. Contrôles avant validation
- Identifier exactement la nuance et l’état métallurgique.
- Vérifier le métal d’apport et le gaz prévus par le DMOS ou WPS.
- Contrôler la fusion des rives, la pénétration et l’état de la racine.
- Évaluer les couleurs d’oxydation selon le matériau et les exigences de service.
- Appliquer les contrôles non destructifs et essais prévus par la fabrication.
10. Questions fréquentes
Souder tous les métaux avec le même gaz
L’argon convient à de nombreuses applications, mais la pureté, le débit et les protections complémentaires diffèrent. Certains mélanges ne sont compatibles qu’avec des matériaux et procédures déterminés.
Souder l’aluminium en courant continu
Le TIG conventionnel de l’aluminium utilise généralement l’AC pour combiner décapage et pénétration. Des variantes en courant continu existent dans des applications spécialisées, mais ne constituent pas le réglage général.
Accepter une racine inox colorée
La couleur traduit une oxydation dont l’acceptabilité dépend du service et de la procédure. Pour les applications sensibles à la corrosion, une protection de racine correctement contrôlée est essentielle.
Protéger seulement le bain sur le titane
Non. Le métal encore chaud reste réactif. La protection peut devoir couvrir la racine et la zone située derrière la torche pendant le refroidissement.
Conclusion
La polyvalence du TIG ne signifie pas que tous les métaux se soudent de la même manière. La nuance, la préparation, le courant, l’apport et la protection doivent former un ensemble cohérent. Les inox et le titane exigent une protection gazeuse particulièrement maîtrisée, tandis que l’aluminium et les alliages de nickel imposent une attention spécifique aux oxydes, à la propreté et à la solidification.
Pour approfondir
- Soudage TIG manuel procédé 141 — principe et applications.
- Installation de soudage TIG — équipements, torche et alimentation en gaz.
- Réglages du courant en soudage TIG — DCEN, pulsé et AC.
- Défauts du soudage TIG — protection, inertage et diagnostic.
- Métallurgie du soudage : les bases essentielles — cycles thermiques, ZAT, soudabilité, défauts et traitements thermiques.
Références techniques
- ISO 14175:2008 — classification des gaz de protection et de protection envers.
- ISO 5817:2023 — niveaux de qualité des assemblages en acier, nickel et titane.
- ISO 10042:2018 — niveaux de qualité des assemblages en aluminium.
- ISO 15614-1:2017 + Amd 1:2019 — qualification des modes opératoires pour les aciers et le nickel ; une révision est en cours.
- ISO 15614-2:2025 — qualification pour l’aluminium.
- ISO 15614-5:2024 — qualification pour le titane.
- TWI — Welding of Austenitic Stainless Steel, Part 2 — protection envers des racines TIG et tenue à la corrosion.
- TWI — Duplex Stainless Steel, Part 2 — TIG des duplex, inertage et additions d’azote selon la procédure.
- TWI — Avoiding Porosity When Welding Aluminium — hydrogène, alumine, AC et prévention de la porosité.
- TWI — Welding of Nickel Alloys, Part 2 — propreté, gaz, préparation, énergie et fissuration.
- TWI — Welding of Titanium and its Alloys, Part 2 — DCEN, argon haute pureté, traînard et protection pendant le refroidissement.