Réglages du courant en soudage TIG
Courant continu TIG pulsé courant alternatif et cycle complet
Émile Layer — Ingénieur soudeur et expert en soudage industriel
Le réglage du courant TIG doit créer un bain suffisamment énergétique pour fondre les rives, mais assez maîtrisé pour conserver la pénétration, la géométrie et la métallurgie recherchées. L’intensité seule ne détermine pas le résultat : longueur d’arc, vitesse, courant de pointe, courant de base, balance AC, fréquence et temporisations agissent ensemble.
Les valeurs d’un autre générateur ne se transposent pas toujours directement. La convention d’affichage de la balance AC, la forme d’onde, la dynamique de régulation et la commande à distance varient selon les équipements. Le réglage définitif doit respecter le DMOS ou WPS et être confirmé sur une éprouvette représentative.
En bref. Le courant continu DCEN constitue la base pour de nombreux métaux. Le TIG pulsé alterne fusion et maintien du bain. Le courant alternatif ajoute l’action de décapage nécessaire à l’aluminium et au magnésium.
1. Paramètres fondamentaux du TIG
| Paramètre | Effet principal | Risque en cas d’excès |
| Intensité | Capacité de fusion et pénétration | Bain trop volumineux, perçage ou surchauffe |
| Longueur d’arc | Tension et répartition de la chaleur | Arc large, protection dégradée et manque de précision |
| Vitesse d’avance | Temps d’action thermique et volume du bain | Manque de fusion si trop rapide, surchauffe si trop lente |
| Métal d’apport | Volume déposé et refroidissement local du bain | Cordon froid ou surcharge si l’apport est excessif |
| Débit de gaz | Protection du tungstène et du bain | Turbulence et aspiration d’air si le débit est trop élevé |
2. Cycle complet du soudage TIG
- Pré-gaz pour établir la protection avant l’amorçage.
- Courant initial et pente de montée pour former progressivement le bain.
- Courant principal ou séquence pulsée pendant le soudage.
- Pente de descente et courant final pour remplir le cratère.
- Post-gaz pour protéger le métal et le tungstène pendant le refroidissement.
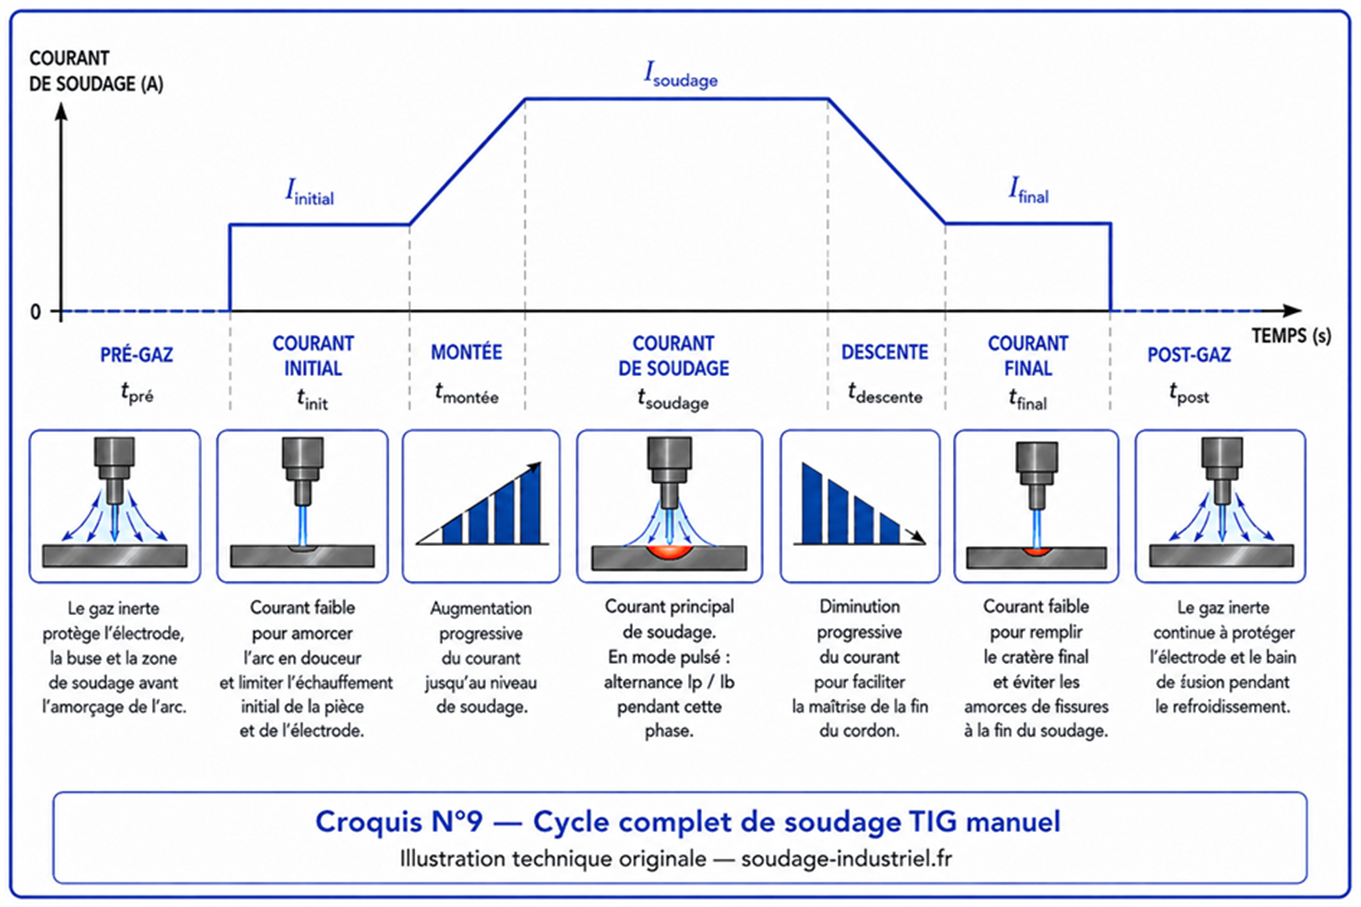
Croquis n° 9 — Cycle complet de soudage TIG manuel. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
3. Courant continu DCEN
En courant continu, le raccordement habituel est DCEN : électrode négative et pièce positive. La majeure partie de l’énergie est transférée vers la pièce, ce qui favorise la pénétration et limite l’échauffement du tungstène. Ce mode est utilisé pour les aciers carbone et inoxydables, les alliages de nickel, le titane et de nombreux alliages de cuivre.
En TIG manuel, la tension n’est pas réglée comme en MIG MAG. Elle résulte principalement de la longueur de l’arc. Un arc court et constant concentre l’énergie et améliore la protection gazeuse. Un arc excessivement long augmente la tension, élargit la zone chauffée et rend le bain plus sensible aux perturbations.
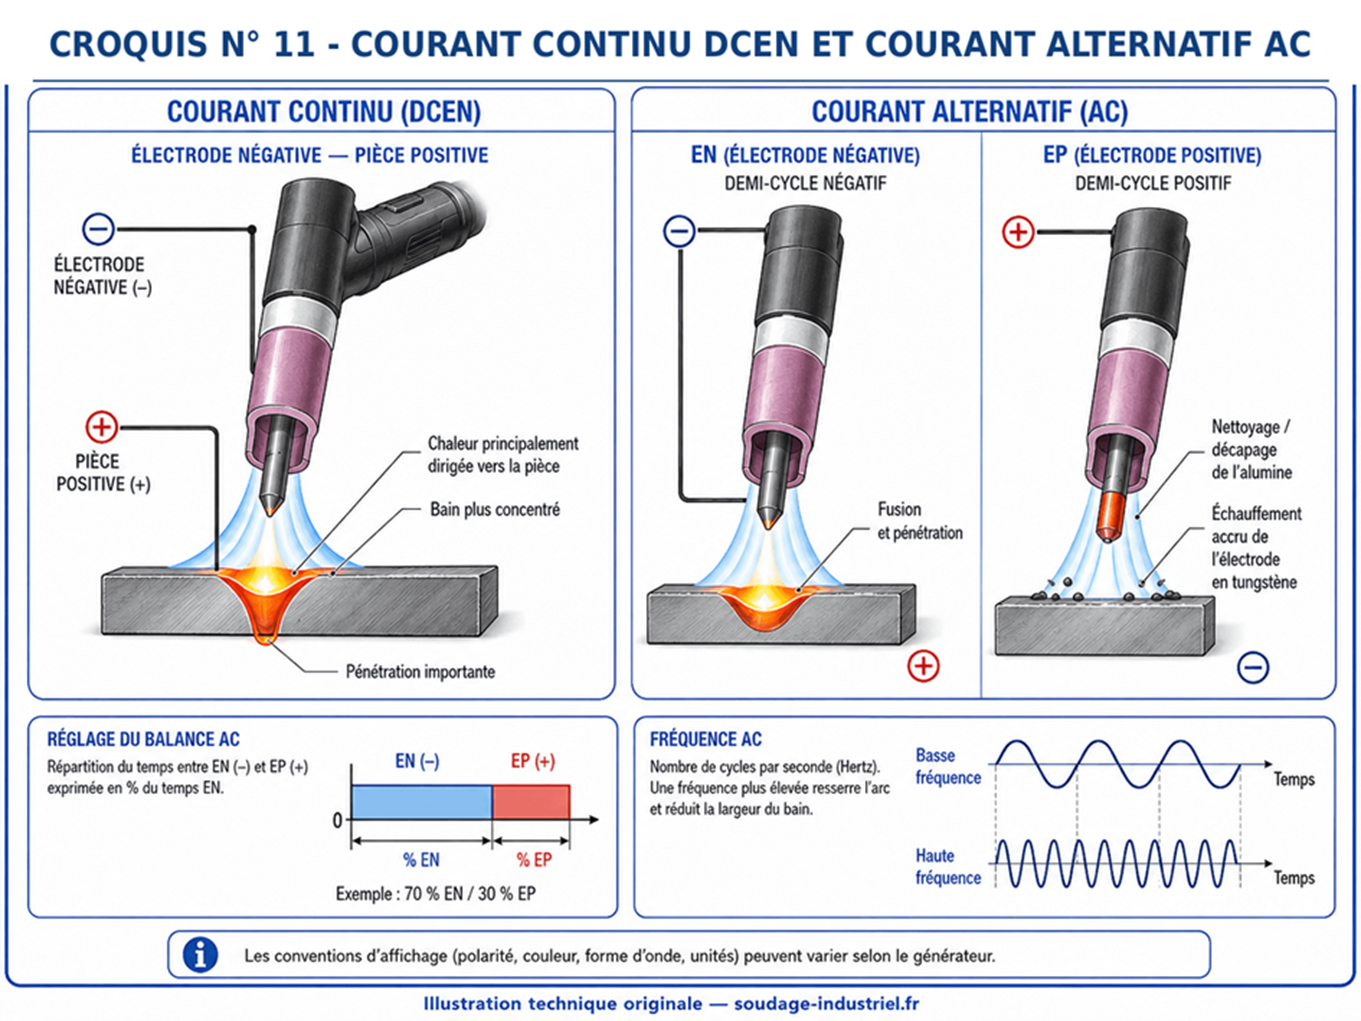
Croquis n° 11 — Courant continu DCEN et courant alternatif AC. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
4. Régler le TIG en courant continu
1. Choisir le diamètre et la préparation du tungstène compatibles avec le courant.
2. Régler une intensité de départ selon l’épaisseur, le joint et la position.
3. Former le bain avec une longueur d’arc courte et régulière.
4. Ajuster ensemble l’intensité et la vitesse pour obtenir la fusion des deux rives.
5. Adapter le métal d’apport sans refroidir excessivement le bain.
6. Vérifier la racine, les raccordements et le cratère final avant de valider le réglage.
5. Principe du TIG pulsé
Le TIG pulsé alterne un courant de pointe et un courant de base. Le courant de pointe assure principalement la fusion et contribue à la pénétration. Le courant de base maintient l’arc tout en réduisant l’énergie instantanée et en laissant le bain se contracter. La réponse thermique résulte de l’ensemble formé par les deux niveaux de courant, leurs durées, la tension d’arc et la vitesse de déplacement.
Il faut distinguer courant moyen et énergie linéique. Pour une onde rectangulaire simplifiée, le courant moyen peut s’écrire Imoy = Ip × D + Ib × (1 − D), où D est la fraction du cycle passée au courant de pointe. Ce calcul permet de comparer deux réglages, mais l’énergie transmise au joint dépend de l’intégrale de la puissance d’arc U(t) × I(t) rapportée à la vitesse de soudage.
Pour une étude détaillée des paramètres Ip, Ib, fréquence et rapport cyclique, voir Soudage TIG pulsé : courant de pointe, courant de base et fréquence.
| Paramètre | Rôle | Conséquence pratique |
| Courant de pointe | Fondre les rives et établir la pénétration | Doit rester assez élevé pour éviter une soudure seulement esthétique |
| Courant de base | Maintenir l’arc entre les impulsions | Un niveau trop faible peut déstabiliser l’arc |
| Temps de pointe | Définir la durée de fusion forte | Agit sur le volume du bain et la pénétration |
| Temps de base | Définir la phase de refroidissement relatif | Aide au contrôle du bain et de la position |
| Fréquence | Fixer le nombre de cycles par seconde | Modifie la perception du bain et la rigidité de l’arc |
| Rapport cyclique | Partager la période entre pointe et base | Agit directement sur l’énergie moyenne |
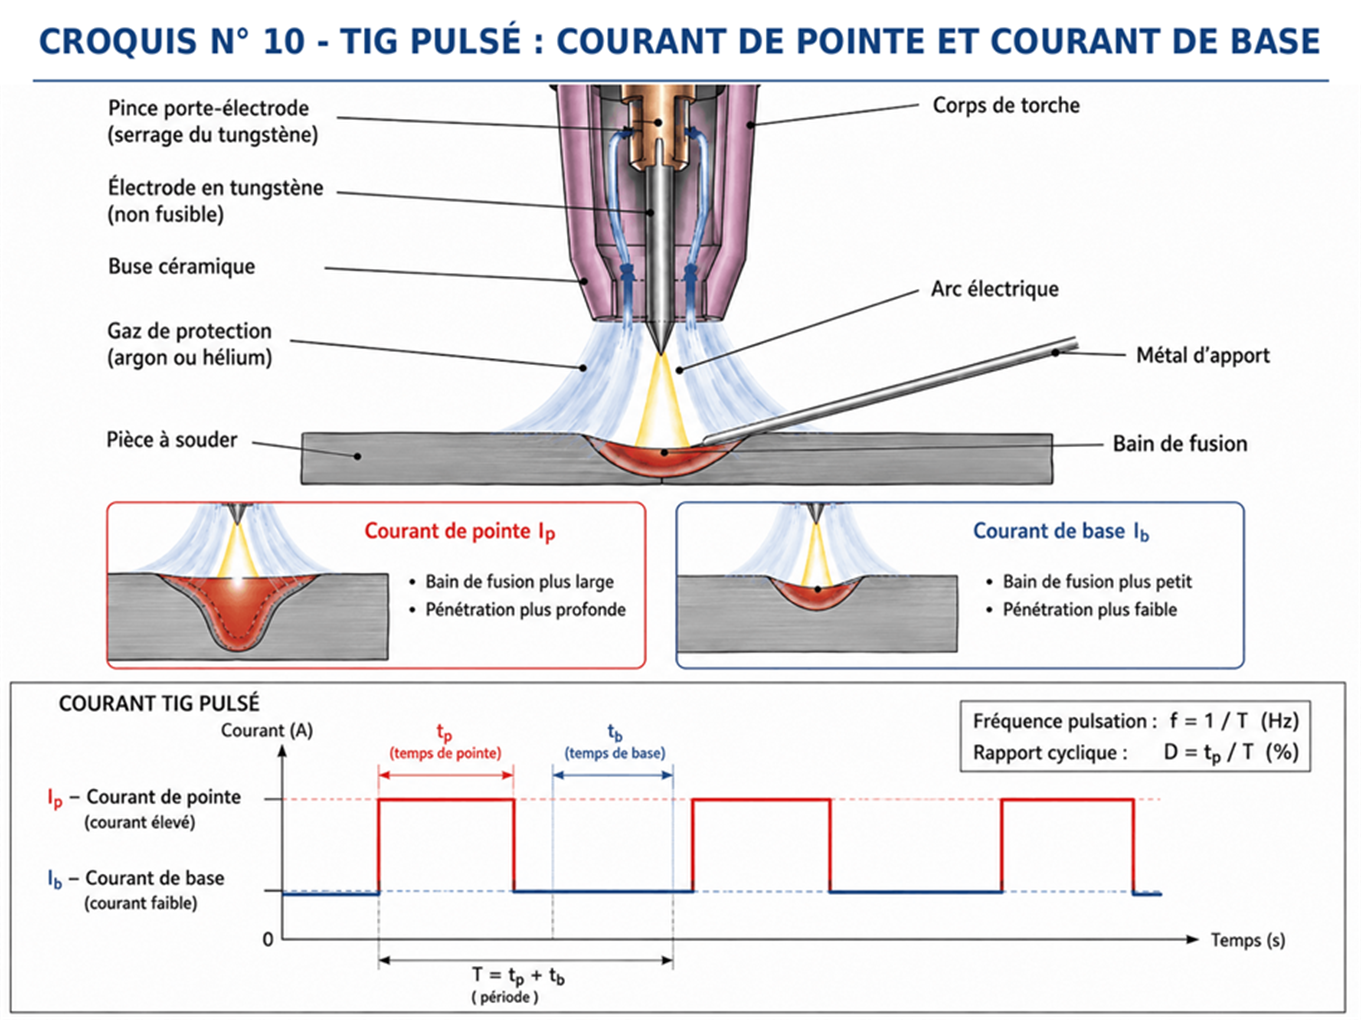
Croquis n° 10 — TIG pulsé courant de pointe et courant de base. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
Exemple de lecture d’un réglage TIG pulsé
Exemple de calcul, et non valeur à appliquer telle quelle : 100 A en pointe, 40 A en base, 40 % du temps à la pointe et 2 Hz. Un cycle dure alors 0,5 s, dont 0,2 s en pointe et 0,3 s en base. Le courant moyen arithmétique est 100 × 0,40 + 40 × 0,60 = 64 A.
Ce calcul aide à comparer deux séquences pulsées. Il ne permet pas, à lui seul, de prévoir la pénétration ou l’énergie transmise à la pièce : la tension d’arc, la vitesse d’avance, la géométrie du joint et le matériau interviennent aussi. À niveaux de courant et rapport cyclique identiques, changer la fréquence seule ne change pas cette moyenne arithmétique ; l’effet sur l’arc et le bain doit néanmoins être vérifié sur éprouvette selon le DMOS ou WPS.
6. Choisir la fréquence de pulsation
En pulsation lente, le soudeur distingue chaque impulsion et peut synchroniser l’apport de la baguette. À fréquence intermédiaire, la pulsation aide à maîtriser le volume du bain sur les tôles fines, les passes de fond et certaines positions. À fréquence élevée, certaines sources à onduleur donnent un arc plus rigide et une réponse du bain plus resserrée. La fréquence seule ne suffit toutefois pas à définir la chaleur introduite : si les niveaux Ip/Ib et le rapport cyclique restent identiques, elle modifie surtout la dynamique du bain et la manière dont les impulsions sont réparties dans le temps.
Le pulsé ne doit pas être choisi uniquement pour produire un cordon régulier en écailles. La fusion des rives et la pénétration restent prioritaires. Si le courant de pointe, sa durée ou le rapport cyclique sont insuffisants, l’aspect visuel peut masquer un manque de fusion.
7. Courant alternatif pour aluminium et magnésium
En courant alternatif, la phase électrode positive contribue à rompre la couche d’oxyde, mais échauffe davantage le tungstène. La phase électrode négative concentre davantage la chaleur sur la pièce et favorise la pénétration. La balance AC règle le partage entre ces deux fonctions.
La convention du pourcentage doit être vérifiée : selon la marque, l’affichage peut représenter la part électrode négative ou la part électrode positive. Sur les générateurs Miller actuels qui expriment la balance en % EN, augmenter le pourcentage EN réduit l’action de décapage et augmente le temps pendant lequel la chaleur est dirigée vers la pièce. Sur un appareil exprimant la balance en % EP, la lecture est inversée. Il faut donc toujours vérifier la notice avant de transposer une valeur.
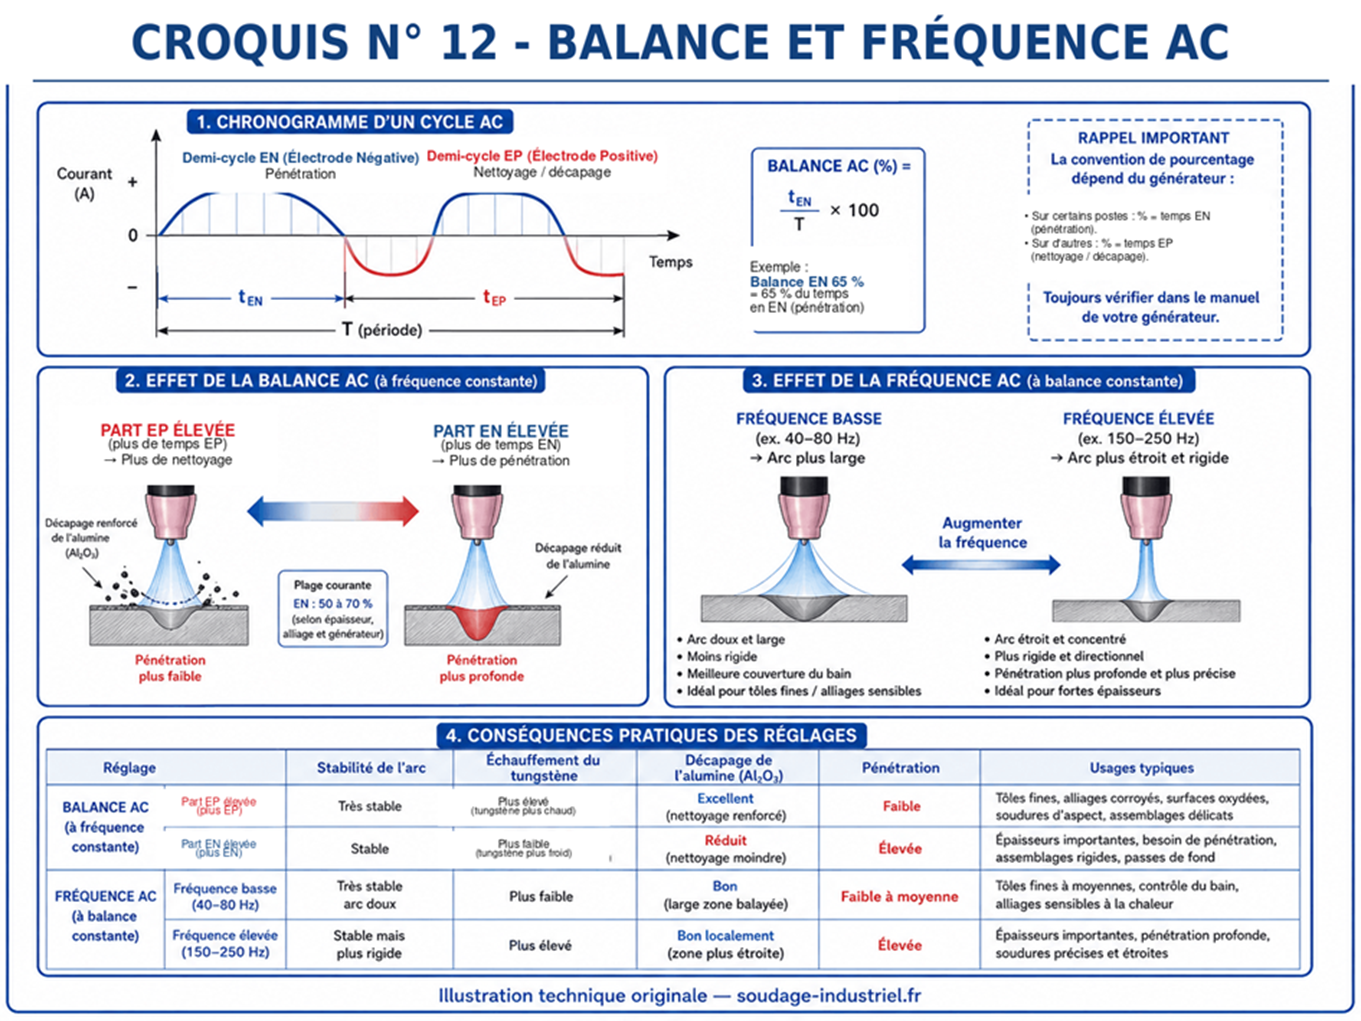
Croquis n° 12 — Balance et fréquence du courant alternatif. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
Sur l’aluminium, la phase électrode positive contribue au décapage de l’oxyde, mais elle ne remplace pas la préparation de la pièce : éliminer les souillures et les oxydes avant le soudage. Si le tungstène s’arrondit rapidement ou si le bain conserve une pellicule d’oxyde, contrôler la propreté, la convention d’affichage de la balance, la part réelle de la phase positive et le diamètre de l’électrode avant de modifier plusieurs réglages à la fois.
8. Effet de la fréquence AC
Une fréquence AC plus élevée tend à resserrer le cône d’arc et à améliorer sa directivité ; une fréquence plus faible donne généralement un arc plus large et un bain plus étalé. Miller décrit ce comportement sur ses générateurs Dynasty : l’augmentation de fréquence AC concentre l’arc, tandis qu’une fréquence plus basse l’adoucit et élargit le bain. L’effet réel dépend néanmoins de la forme d’onde, de la balance, de l’intensité, de la géométrie du joint et de la préparation du tungstène.
Ne pas confondre fréquence de pulsation et fréquence AC
| Paramètre | Où agit-il ? | Effet principal |
|---|---|---|
| Fréquence de pulsation | Alternance Ip / Ib | Rythme des phases de fusion forte et de courant de base |
| Fréquence AC | Alternance EN / EP | Largeur, directivité et comportement de l’arc en courant alternatif |
9. Méthode de mise au point
Guide pratique des paramètres de soudage TIG — Procédé 141
Conditions des tableaux : TIG manuel, position à plat (PA), joints préparés, protection sous argon pur et courant continu électrode négative (DCEN), sauf aluminium en AC. Ces plages de départ ne sont pas des DMOS qualifiés. Les grosses épaisseurs nécessitent généralement chanfrein et passes multiples.
Aciers au carbone — S235, S355 (DCEN)
| Épaisseur (mm) | Intensité (A) | Tungstène Ø (mm) | Argon (L/min) |
|---|---|---|---|
| 1 | 30–45 | 1,0–1,6 | 5–7 |
| 1.5 | 45–70 | 1,6 | 6–8 |
| 2 | 60–90 | 1,6–2,4 | 6–8 |
| 3 | 90–130 | 2,4 | 7–9 |
| 4 | 120–160 | 2,4 | 7–10 |
| 6 | 160–220 | 3,2 | 8–12 |
Inox austénitiques — 304L, 316L, 321 (DCEN)
| Épaisseur (mm) | Intensité (A) | Tungstène Ø (mm) | Argon (L/min) |
|---|---|---|---|
| 1 | 25–40 | 1,0–1,6 | 5–7 |
| 1.5 | 40–65 | 1,6 | 6–8 |
| 2 | 55–85 | 1,6–2,4 | 6–8 |
| 3 | 75–115 | 2,4 | 7–9 |
| 4 | 95–140 | 2,4 | 7–10 |
| 6 | 130–180 | 3,2 | 8–12 |
Aluminium — 1050, 5083, 5754, 6082 (AC)
| Épaisseur (mm) | Intensité (A) | Tungstène Ø (mm) | Argon (L/min) |
|---|---|---|---|
| 1 | 35–60 | 1,6 | 6–8 |
| 1.5 | 55–85 | 1,6–2,4 | 6–9 |
| 2 | 70–110 | 2,4 | 7–10 |
| 3 | 100–150 | 2,4 | 8–10 |
| 4 | 130–190 | 2,4–3,2 | 8–12 |
| 6 | 190–260 | 3,2 | 10–13 |
Alliages de nickel — 600, 625, 825 (DCEN)
| Épaisseur (mm) | Intensité (A) | Tungstène Ø (mm) | Argon (L/min) |
|---|---|---|---|
| 1 | 25–45 | 1,0–1,6 | 6–8 |
| 1.5 | 40–65 | 1,6 | 6–8 |
| 2 | 55–85 | 1,6–2,4 | 7–9 |
| 3 | 75–115 | 2,4 | 7–10 |
| 4 | 95–140 | 2,4 | 8–10 |
| 6 | 130–180 | 3,2 | 8–12 |
Titane — Grades 2 et 5 (DCEN)
| Épaisseur (mm) | Intensité (A) | Tungstène Ø (mm) | Argon (L/min) |
|---|---|---|---|
| 1 | 30–50 | 1,6 | 7–9 |
| 1.5 | 45–70 | 1,6 | 8–10 |
| 2 | 60–90 | 1,6–2,4 | 8–10 |
| 3 | 85–125 | 2,4 | 9–12 |
| 4 | 110–150 | 2,4 | 10–12 |
Influence du gaz de protection
| Gaz | Applications | Conséquence pour les réglages |
|---|---|---|
| Argon 100 % | Aciers, inox, aluminium, nickel, titane | Gaz de référence des tableaux |
| Argon-hélium | Aluminium, cuivre, certains alliages de nickel | Arc plus énergétique ; courant, vitesse et débit à réévaluer |
| Argon-hydrogène | Certains inox austénitiques uniquement | Vérifier compatibilité métallurgique et qualification |
| Argon-azote | Certaines applications duplex | Composition et propriétés à qualifier |
Diamètre de tungstène : repères en DCEN
| Ø tungstène (mm) | Intensité indicative (A) |
|---|---|
| 1,0 | 10–70 |
| 1,6 | 40–150 |
| 2,4 | 80–220 |
| 3,2 | 150–300 |
Exemples de réglages TIG pulsé en DCEN
| Matériau | Épaisseur (mm) | Pointe Ip (A) | Base Ib (A) | Fréquence (Hz) | Pointe (%) |
|---|---|---|---|---|---|
| S235 | 1 | 45 | 20 | 1–2 | 50 |
| S355 | 2 | 90 | 35 | 1–3 | 50 |
| 316L | 1.5 | 65 | 25 | 1–3 | 50 |
| 316L | 2 | 90 | 35 | 1–3 | 50 |
| 316L | 3 | 120 | 50 | 1–3 | 50 |
| Alloy 625 | 2 | 85 | 35 | 1–3 | 50 |
Exemple : inox 316L de 2 mm, 90 A en pointe, 35 A en base, temps de pointe 50 % : courant moyen 62,5 A. Le courant moyen n’est pas l’énergie linéique. Pour l’aluminium, point de départ possible : fréquence AC 80–120 Hz et balance 65–75 % EN, seulement si le générateur affiche la part EN. Pour le titane, protéger aussi l’envers et les surfaces encore chaudes. Pour le cladding Alloy 625/API 6A, employer une qualification spécifique intégrant la dilution.
Important : les valeurs dépendent de la préparation du joint, de la vitesse d’avance, de la position et de la torche. Les ajuster sur éprouvette, et appliquer le DMOS/WPS qualifié selon EN ISO 15614 ou ASME IX lorsque requis.
1. Commencer avec les réglages du DMOS ou WPS et la notice du générateur.
2. Ne modifier qu’un paramètre à la fois pour comprendre son effet.
3. Observer la fusion des rives, la pénétration, la largeur du bain et l’état du tungstène.
4. Contrôler la protection endroit et envers ainsi que le cratère final.
5. Consigner les réglages efficaces avec le matériau, l’épaisseur, le joint, la position et la vitesse.
10. Erreurs de réglage fréquentes
| Résultat | Cause de réglage possible | Piste de correction |
| Manque de fusion | Énergie de pointe faible, vitesse excessive ou arc mal dirigé | Augmenter l’énergie utile et corriger la conduite |
| Bain incontrôlable | Intensité ou rapport cyclique trop élevés | Réduire l’énergie moyenne ou augmenter la vitesse |
| Tungstène arrondi en AC | Part électrode positive excessive ou diamètre insuffisant | Vérifier la balance et le diamètre |
| Cratère de fin | Descente trop rapide ou courant final insuffisant | Allonger la descente et remplir le cratère |
| Oxydation après arrêt | Post-gaz trop court ou torche retirée trop tôt | Augmenter le post-gaz et maintenir la protection |
11. Questions fréquentes
Régler la tension en TIG manuel
La tension n’est généralement pas réglée indépendamment. Elle dépend surtout de la longueur d’arc et varie avec la distance entre le tungstène et le bain.
Réduire la chaleur avec le TIG pulsé
Le pulsé peut réduire et mieux répartir l’énergie moyenne, mais uniquement si les niveaux de courant, les durées et la vitesse sont correctement combinés.
Interpréter la balance AC
Il faut d’abord vérifier si le générateur affiche la part électrode négative ou la part électrode positive. La notice de la source est indispensable.
Transposer un réglage entre deux générateurs
Les mêmes valeurs affichées peuvent produire un résultat différent en raison de la forme d’onde et de la régulation. Un essai de confirmation est nécessaire.
Conclusion
Un bon réglage TIG est un équilibre entre énergie, temps et conduite opératoire. Le DCEN fournit une base stable pour de nombreux matériaux, le pulsé permet de mieux rythmer la fusion et le maintien du bain, et l’AC ajoute le compromis décapage pénétration. La validation doit toujours porter sur la qualité réelle de la soudure et non sur son seul aspect de surface.
Articles internes conseillés
- Soudage TIG manuel procédé 141.
- Électrodes en tungstène pour soudage TIG.
- Installation de soudage TIG.
- Soudage TIG pulsé : Ip, Ib, fréquence et rapport cyclique.
- Soudage TIG des principaux métaux.
- Défauts du soudage TIG : diagnostic, causes et corrections.
Références techniques
- ISO 4063 pour la désignation du procédé 141.
- Notice du générateur utilisé pour les conventions de balance et les formes d’onde.
- DMOS ou WPS applicable à la fabrication.
- Résultats de l’éprouvette et contrôles exigés pour la validation.
- Miller Electric — Comprendre les paramètres du TIG pulsé.
- Miller Electric — Balance AC et soudage TIG de l’aluminium.