Installation de soudage TIG
Générateur torche gaz refroidissement et équipements
Émile Layer — Ingénieur soudeur et expert en soudage industriel
Une installation de soudage TIG ne se limite pas au générateur et à la torche. Sa stabilité dépend de l’ensemble formé par la source de courant, le circuit électrique, le refroidissement, l’alimentation en gaz, les consommables et les commandes utilisées par le soudeur. Un seul raccord desserré, une fuite de gaz ou un refroidissement insuffisant peut dégrader l’amorçage, le bain et la qualité métallurgique du cordon.
Cet article présente le rôle de chaque élément d’un équipement TIG manuel, les critères de choix entre courant continu et alternatif, torche refroidie par air ou par liquide, ainsi que les contrôles à effectuer avant le soudage. Les réglages chiffrés restent à adapter au matériau, au joint, à la position et au DMOS ou WPS applicable.
En bref. Une installation TIG fiable associe une source à courant constant, une torche correctement dimensionnée, un circuit de gaz étanche, une liaison de retour propre et un refroidissement adapté au facteur de marche.
1. Les éléments d’une installation TIG
Le procédé TIG, ou GTAW, utilise une électrode non fusible en tungstène. Le métal d’apport est ajouté séparément lorsqu’il est nécessaire. L’installation doit donc fournir l’énergie de l’arc, maintenir l’électrode, protéger le bain par un gaz inerte et assurer le retour du courant vers le générateur.
| Élément | Fonction principale | Contrôle essentiel |
| Générateur | Fournir un courant stable et les fonctions de cycle | Mode DC ou AC, polarité, facteur de marche |
| Torche | Conduire le courant, tenir l’électrode et distribuer le gaz | Intensité admissible, étanchéité, refroidissement |
| Circuit de gaz | Protéger l’électrode, l’arc et le bain | Gaz adapté, débit régulier, absence de fuite |
| Liaison de retour | Fermer le circuit électrique | Contact métallique propre et serrage correct |
| Commande | Déclencher et moduler le cycle | Gâchette, pédale ou commande déportée compatible |
| Consommables | Centrer l’électrode et organiser l’écoulement gazeux | Dimensions compatibles et pièces en bon état |
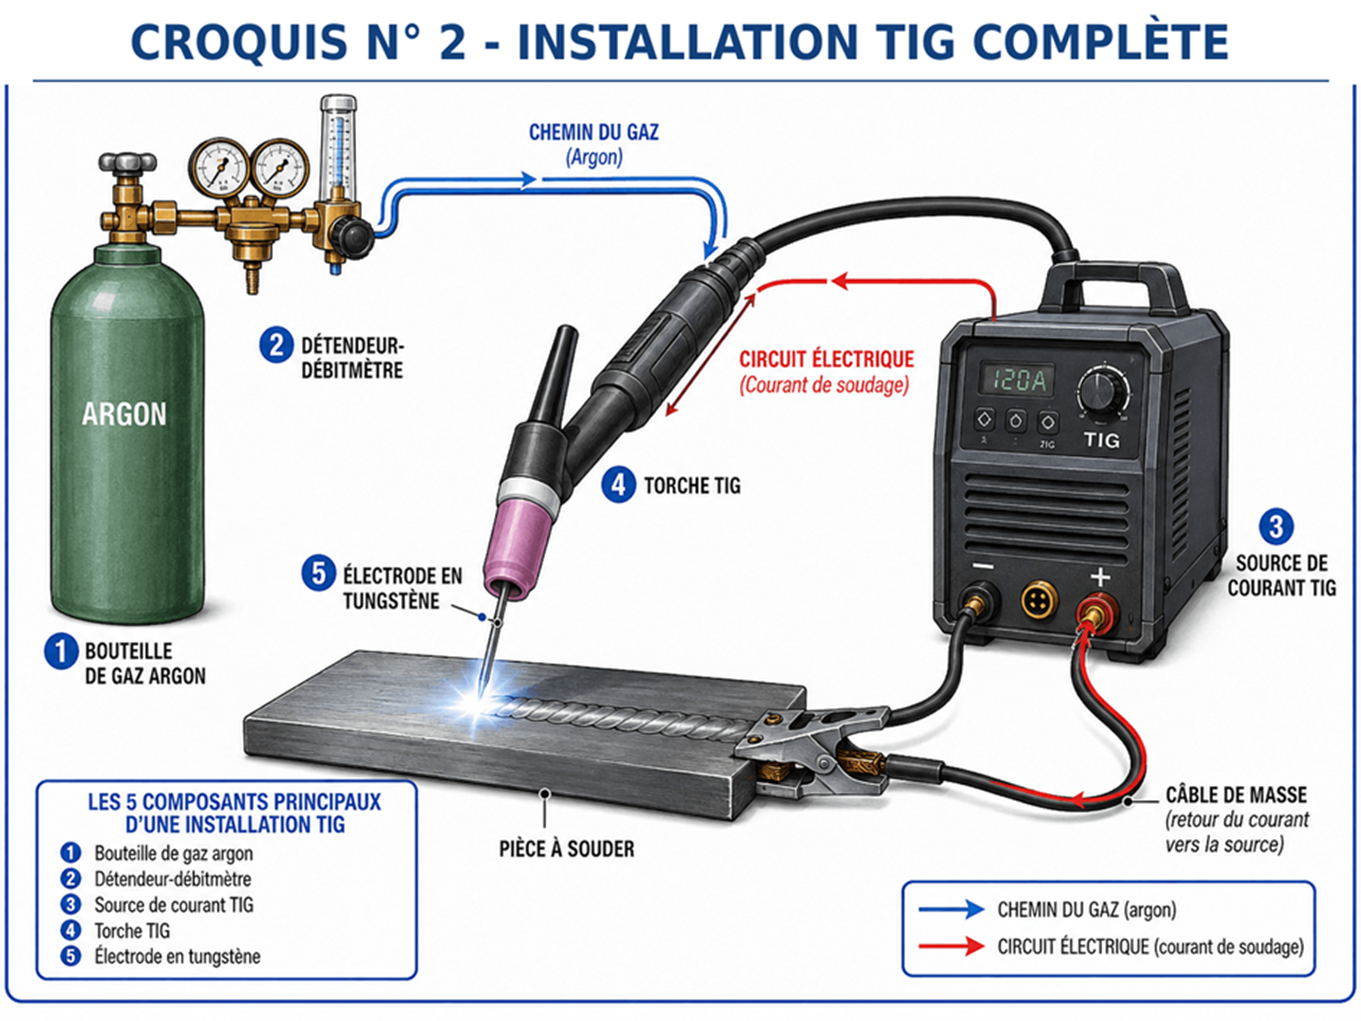
Croquis n° 2 — Installation TIG complète. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
2. Le générateur TIG et la caractéristique à courant constant
Le TIG emploie une source à caractéristique plongeante, dite à courant constant. Lorsque le soudeur fait légèrement varier la longueur de l’arc, la tension change davantage que le courant. Le bain reste ainsi proche de l’intensité réglée, ce qui facilite le contrôle manuel de la pénétration et de la largeur du cordon.
2.1 Choisir le courant continu ou alternatif
Le courant continu avec électrode négative, souvent noté DCEN, constitue le mode habituel pour les aciers carbone, les aciers inoxydables, les alliages de nickel, le titane et de nombreux alliages de cuivre. La majeure partie de la chaleur est alors dirigée vers la pièce, tandis que l’électrode reste relativement moins sollicitée.
Le courant alternatif est principalement utilisé pour l’aluminium et le magnésium. L’alternance combine une phase favorable à la pénétration et une phase produisant l’action de décapage de la couche d’oxyde. Sur les onduleurs modernes, la balance, la fréquence et parfois la forme d’onde AC sont réglables. La convention d’affichage de la balance doit être vérifiée dans la notice du générateur.
2.2 Fonctions utiles du cycle TIG
- Pré-gaz pour établir la protection avant l’amorçage.
- Amorçage haute fréquence ou amorçage par contact contrôlé.
- Pente de montée pour éviter une mise en fusion trop brutale.
- Courant principal, courant de base et mode pulsé selon l’équipement.
- Pente de descente et courant final pour limiter le cratère de fin de cordon.
- Post-gaz pour protéger le tungstène et le métal encore chaud.
- Commande 2 temps ou 4 temps pour adapter la conduite du cycle au travail réalisé.
Les expressions Lift TIG, Lift-Arc ou TIG Lift sont des appellations commerciales courantes de l’amorçage par contact contrôlé. Elles ne désignent pas un procédé distinct du TIG.
2.3 Le facteur de marche
Le facteur de marche indique la durée pendant laquelle le générateur et la torche peuvent fonctionner à une intensité donnée au cours d’un cycle de référence. Les fabricants l’expriment généralement sur une base de 10 minutes, à une température ambiante spécifiée. Par exemple, 60 % signifie 6 minutes de soudage suivies de 4 minutes de refroidissement aux conditions nominales annoncées. Il faut vérifier séparément le facteur de marche du générateur et celui de la torche : le composant le plus limitant fixe la capacité réelle de l’installation.
Une installation adaptée à de courtes opérations de maintenance peut devenir insuffisante pour des cordons longs, des fortes intensités ou une production répétitive. Les caractéristiques diminuent souvent en AC par rapport au DC pour une même torche, car la phase électrode positive sollicite davantage le tungstène et le corps de torche.
3. Le circuit électrique et la liaison de retour
En TIG DCEN, la torche est raccordée au pôle négatif et la liaison de retour au pôle positif. En courant alternatif, la polarité varie pendant le cycle. Les câbles doivent présenter une section et une longueur compatibles avec l’intensité, sans connecteur chauffé, desserré ou oxydé.
La pince de retour doit être fixée sur une zone métallique propre, aussi près que possible de la soudure sans gêner l’opération. Peinture, calamine, graisse et mauvais serrage augmentent la résistance du circuit. Les conséquences possibles sont un amorçage irrégulier, un arc instable, un échauffement local et une baisse de répétabilité.
4. La torche TIG et son refroidissement
La torche assure trois fonctions simultanées : elle conduit le courant jusqu’à l’électrode, maintient le tungstène dans l’axe et distribue le gaz autour de l’arc. Son choix dépend de l’intensité, du facteur de marche, de l’accessibilité, de la longueur du faisceau et de l’ergonomie recherchée.
| Type de torche | Utilisation adaptée | Points de vigilance |
| Refroidie par air | Travaux intermittents, intensités modérées, interventions mobiles | Échauffement de la poignée et du faisceau lors des cordons prolongés |
| Refroidie par liquide | Forts facteurs de marche, intensités élevées, production et cordons longs | Débit du liquide, niveau, raccords, pompe et échangeur |
Une torche refroidie par liquide ne doit pas être utilisée lorsque la circulation est absente ou insuffisante. La chaleur peut détériorer rapidement le corps de torche, les joints, les câbles et les tuyaux. Le liquide doit être compatible avec le groupe de refroidissement et entretenu selon les instructions du fabricant.
Le débit minimal de liquide n’est pas universel : il dépend du modèle de torche et du refroidisseur. Certaines torches Fronius refroidies par eau imposent par exemple un débit minimal spécifié par le constructeur. La mise en service doit donc contrôler niveau, sens de circulation, absence de pincement des tuyaux, débit réel et éventuelles alarmes de débit avant l’amorçage.
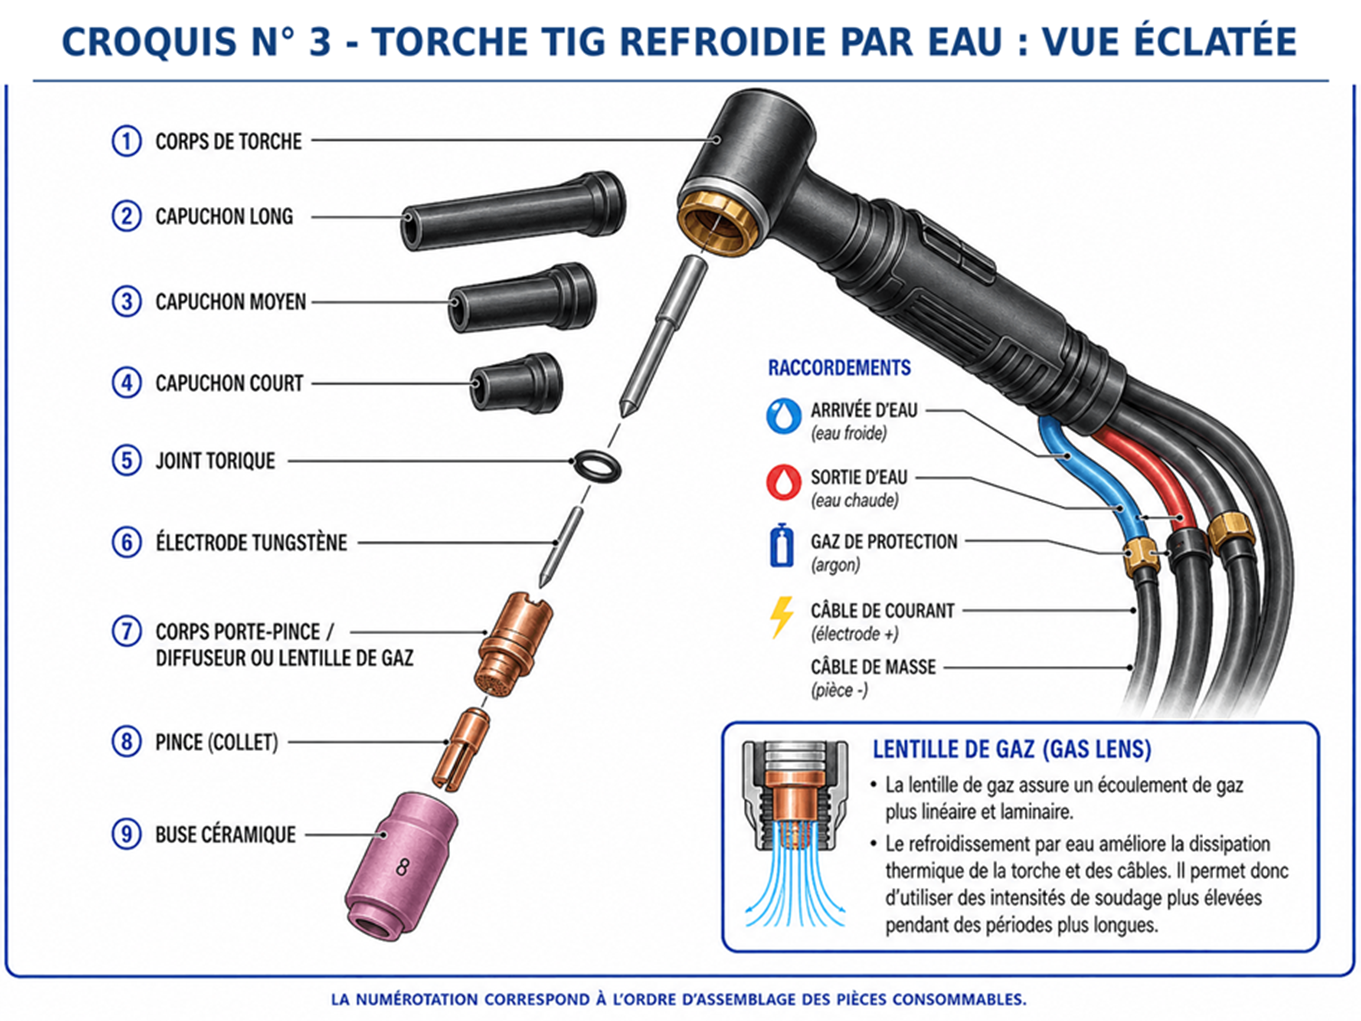
Croquis n° 3 — Torche TIG refroidie par eau en vue éclatée. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
5. Buses porte pinces diffuseurs et lentilles de gaz
Le porte-pince et la pince assurent le centrage et le serrage de l’électrode. La buse céramique canalise la protection gazeuse. Le diffuseur classique convient aux configurations courantes, tandis qu’une lentille de gaz redresse l’écoulement et améliore son homogénéité. Elle peut autoriser une sortie d’électrode plus importante lorsque l’accès au joint l’exige.
Comme premier repère, le diamètre intérieur de la buse peut être voisin de quatre fois le diamètre de l’électrode. Ce rapport n’est pas une règle universelle : la position, la sortie du tungstène, l’intensité, le joint et les courants d’air imposent souvent une adaptation. Une buse fissurée, chargée de projections ou mal montée perturbe la protection.
Une lentille de gaz ne sert pas simplement à augmenter le débit : elle homogénéise et redresse l’écoulement. Miller recommande de rechercher un écoulement aussi laminaire que possible avec une buse adaptée et correctement assemblée ; un débit excessif ou une petite buse utilisée à trop fort débit peut au contraire favoriser la turbulence et l’aspiration d’air.
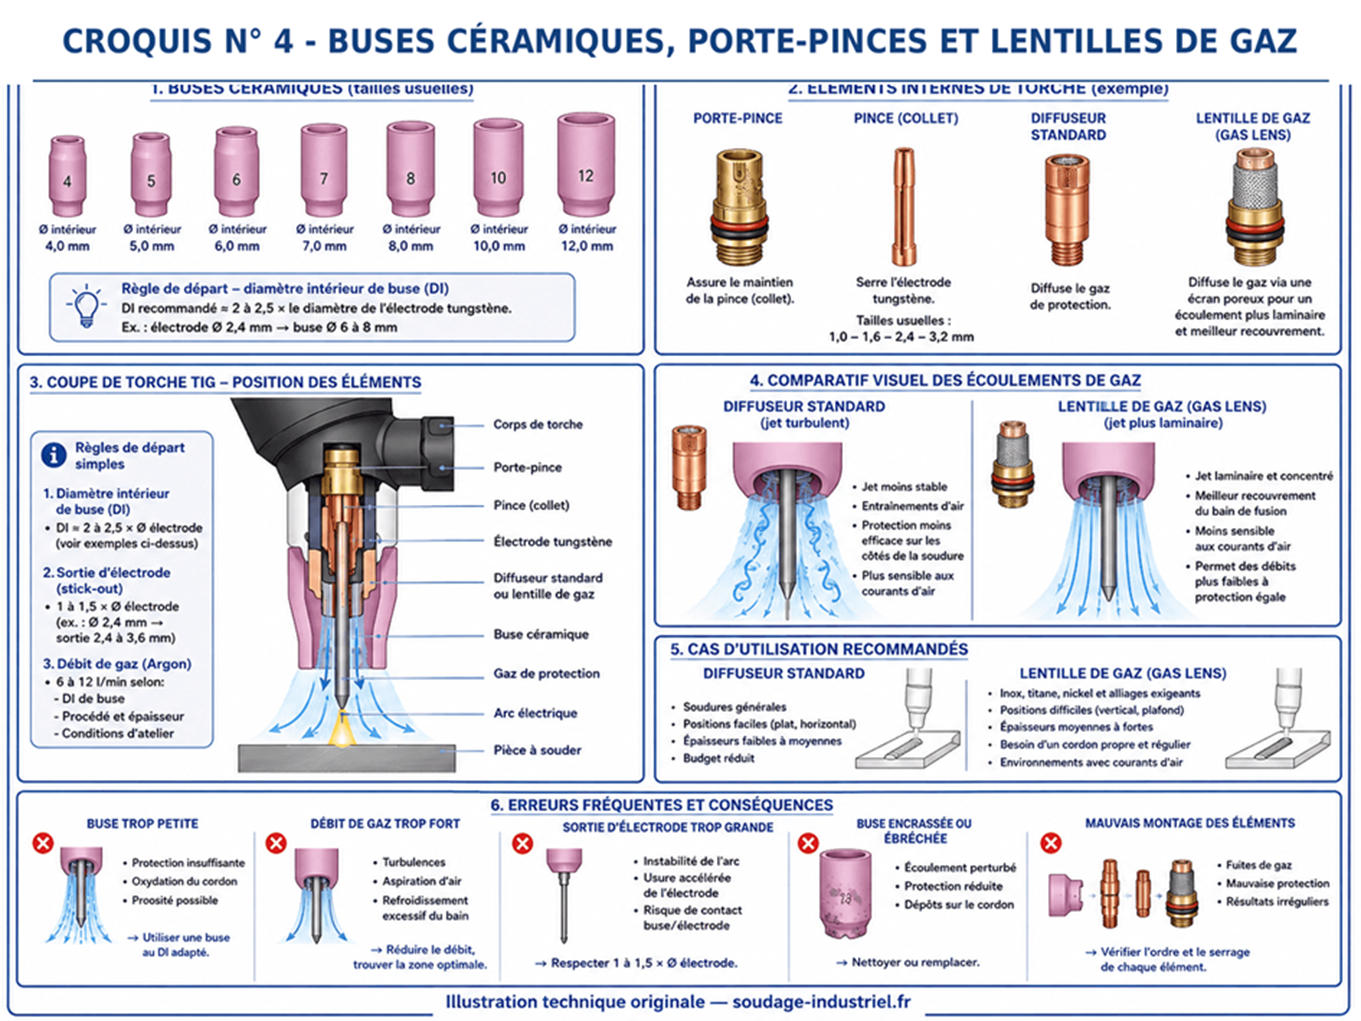
Croquis n° 4 — Buses céramiques porte-pinces et lentilles de gaz. Illustration technique originale — soudage-industriel.fr. Cliquez pour agrandir.
6. L’alimentation en gaz de protection
L’argon constitue le gaz de référence pour la majorité des applications TIG. L’hélium et les mélanges argon-hélium augmentent l’énergie de l’arc et peuvent être utiles pour les matériaux très conducteurs ou les fortes épaisseurs. Les mélanges argon-hydrogène sont réservés à des applications qualifiées sur des matériaux compatibles.
Le circuit comprend généralement une bouteille arrimée, un détendeur-débitmètre, un tuyau propre et étanche, l’électrovanne du générateur et la torche. Le débit se contrôle dans les conditions réelles de soudage, gaz effectivement ouvert à la torche, idéalement au plus près de la sortie lorsque l’on veut diagnostiquer une perte entre le débitmètre et la buse. Un débit trop faible laisse entrer l’air ; un débit excessif peut créer des turbulences et aspirer l’atmosphère ambiante.
- Vérifier la nature et la pureté du gaz prévues par le DMOS ou WPS.
- Rechercher les fuites avec une méthode autorisée et ne jamais employer de flamme.
- Purger le tuyau après un changement de bouteille ou une ouverture du circuit.
- Éviter les courants d’air et les extractions trop proches du bain.
- Protéger également l’envers lorsque le matériau ou la qualité recherchée l’exige.
7. Commandes à la torche et commande à distance
La gâchette de torche déclenche le cycle défini sur le générateur. En mode 2 temps, elle reste généralement maintenue pendant le soudage. En mode 4 temps, des appuis successifs commandent les phases du cycle et réduisent la fatigue lors des cordons longs. Une pédale ou une commande manuelle déportée permet de moduler le courant, notamment lorsque la position de travail laisse la commande accessible.
La commande à distance ne remplace pas un mode opératoire : elle permet une correction dans la plage autorisée. En production qualifiée, les limites de réglage doivent rester compatibles avec le DMOS ou WPS.
8. Mise en service et contrôles avant soudage
1. Identifier le matériau, l’épaisseur, le type de joint, la position et le mode opératoire applicable.
2. Sélectionner le mode DC ou AC et raccorder la torche ainsi que la liaison de retour selon la polarité requise.
3. Choisir une torche, une électrode et des consommables compatibles avec l’intensité et l’accessibilité.
4. Contrôler le serrage de l’électrode, l’état de la buse et la propreté des surfaces d’assemblage.
5. Ouvrir le gaz, purger le circuit et régler le débit dans les conditions réelles à la torche.
6. Pour une torche à liquide, vérifier le niveau, le débit et l’absence de fuite du groupe de refroidissement.
7. Régler pré-gaz, amorçage, intensité, pentes, courant final et post-gaz conformément au travail à réaliser.
8. Effectuer un essai sur une éprouvette représentative avant la pièce lorsque la procédure l’autorise.
9. Diagnostic des défauts liés à l’installation
| Symptôme | Causes possibles liées au matériel | Contrôles prioritaires |
| Amorçage irrégulier | Mauvaise liaison de retour, tungstène contaminé, HF ou contact mal réglé | Nettoyer le contact, préparer l’électrode, vérifier les connexions |
| Tungstène bleui ou oxydé | Post-gaz insuffisant, fuite, débit absent ou retrait trop rapide | Contrôler le gaz et maintenir la torche en place après extinction |
| Porosités | Fuite, courant d’air, débit turbulent, tuyau contaminé | Tester l’étanchéité, protéger la zone et ajuster le débit |
| Torche anormalement chaude | Facteur de marche dépassé ou refroidissement insuffisant | Vérifier le dimensionnement, le débit du liquide et les raccords |
| Arc instable | Connecteur desserré, masse résistive, consommables usés, électrode mal serrée | Inspecter tout le circuit électrique et le montage de torche |
Un cordon régulier en surface ne suffit pas à démontrer la qualité. La fusion des rives, la pénétration, la protection endroit et envers, l’état du tungstène et la conformité métallurgique doivent rester contrôlés.
10. Entretien et sécurité de l’équipement TIG
- Mettre l’installation hors tension avant toute intervention sur la torche ou les connecteurs.
- Inspecter régulièrement câbles, tuyaux, raccords, joints, buse, pince et porte-pince.
- Arrimer les bouteilles et protéger les robinets pendant le stockage et le transport.
- Maintenir propres les entrées d’air du générateur et l’échangeur du groupe de refroidissement.
- Employer les équipements de protection contre le rayonnement, les fumées, les brûlures et le risque électrique.
- Respecter les procédures spécifiques aux espaces confinés et aux atmosphères appauvries en oxygène.
11. Questions fréquentes sur le matériel TIG
Choisir une installation TIG pour débuter
Il faut d’abord définir les matériaux et les épaisseurs. Une source DC convient à de nombreux aciers, inox et alliages de nickel. L’aluminium nécessite généralement une source AC DC. La puissance, le facteur de marche et le refroidissement doivent correspondre à la durée réelle des cordons.
Comparer les torches refroidies par air et par liquide
Une torche refroidie par liquide est mieux adaptée aux intensités élevées, aux forts facteurs de marche et aux cordons prolongés, mais elle ajoute un groupe de refroidissement, des tuyaux et de la maintenance. Une torche refroidie par air reste souvent préférable pour les travaux intermittents, la maintenance et les interventions mobiles où la simplicité et la portabilité priment.
Comprendre l’effet d’un débit de gaz trop élevé
Parce qu’un écoulement excessif peut devenir turbulent et entraîner de l’air dans la zone protégée. Le débit doit être cohérent avec la buse, la sortie d’électrode, la position et l’environnement.
Comprendre le rôle d’une lentille de gaz
Elle homogénéise l’écoulement autour du tungstène, améliore la couverture gazeuse et peut faciliter l’accès lorsque l’électrode doit sortir davantage de la buse.
Utiliser la pédale de commande du courant
Elle module le courant dans la plage réglée ou autorisée par l’équipement. Dans une fabrication qualifiée, cette modulation doit rester conforme au DMOS ou WPS.
Conclusion
La performance du TIG dépend autant de l’installation que du geste du soudeur. Une source stable, une torche bien dimensionnée, une liaison de retour propre, un circuit de gaz étanche et un refroidissement adapté créent les conditions nécessaires à un arc régulier et à une protection métallurgique efficace. Les paramètres doivent ensuite être validés sur le matériau, le joint et le mode opératoire réel. À lire également : Soudage TIG manuel procédé 141 — principe fonctionnement et applications industrielles.
Articles internes conseillés
- Soudage TIG procédé 141 : principe et applications.
- Électrodes tungstène en soudage TIG : types, diamètre et affûtage.
- Réglages du courant en soudage TIG : DCEN, pulsé et AC.
- Défauts du soudage TIG : diagnostic, causes et corrections.
- Soudage TIG des principaux métaux.
Références techniques
- ISO 4063 pour la désignation du procédé 141.
- ISO 6848:2015 — classification des électrodes non consommables en tungstène ; édition confirmée en 2026.
- ISO 14175:2008 — classification des gaz et mélanges gazeux pour le soudage par fusion ; édition confirmée en 2023.
- Notice du générateur et du groupe de refroidissement réellement utilisés.
- DMOS ou WPS applicable .