Mesure de l’O₂ et moniteurs de purge en soudage
De la simple indication ppm à la traçabilité du procédé
Mesurer l’oxygène résiduel est l’un des moyens les plus efficaces de rendre l’inertage reproductible. Tant que l’on raisonne uniquement en temps de purge ou en débit d’argon, on ne sait pas réellement quelle atmosphère entoure la racine. Un moniteur de purge permet au contraire de vérifier la teneur en O₂ avant l’amorçage, pendant la passe de racine et, si nécessaire, pendant la période de refroidissement.
| Le moniteur ne fixe pas le seuil acceptable : il doit être capable de mesurer avec suffisamment de précision le seuil imposé par le matériau, le DMOS/WPS et la spécification du projet. |
|---|
Cet article fait partie du dossier « Guide complet de l’inertage interne des tuyauteries ». La page-pilier donne accès aux cinq chapitres et permet de naviguer entre principes, matériels, matériaux, mesure de l’O₂ et qualification.
1. Pourquoi mesurer l’oxygène résiduel ?
Le temps nécessaire pour atteindre une atmosphère protectrice dépend du volume de chambre, du débit, de l’étanchéité, des volumes morts, du positionnement de l’arrivée et de l’évent. Deux assemblages apparemment identiques peuvent donc atteindre des teneurs en O₂ différentes après la même durée de purge.
Le contrôle par analyseur remplace la logique « purger cinq minutes » par une séquence mesurable : mise en purge, diminution de l’O₂, stabilisation au seuil prescrit, soudage, puis maintien de la protection selon le mode opératoire.
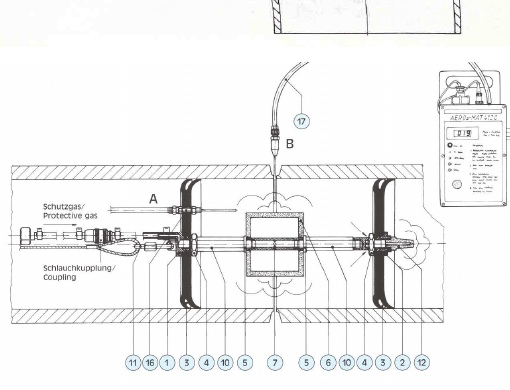
Exemple de montage réel avec ligne de contrôle raccordée à la chambre de purge. Source : ERFI France, Inertage.pdf, p. 4.
Pour replacer la mesure dans la physique de la prépurge, de l’évent et de la protection de racine, voir Inertage interne des tuyauteries : principes et maîtrise de l’oxygène.
2. Comprendre les unités : pourcentage et ppm
La teneur en oxygène peut être affichée en pourcentage volumique ou en parties par million. La conversion est simple mais essentielle pour comparer les spécifications et les instruments.
| O₂ volumique | Équivalent ppm |
|---|---|
| 20,94 % — air atmosphérique nominal | 209 400 ppm |
| 1 % | 10 000 ppm |
| 0,1 % | 1 000 ppm |
| 0,01 % | 100 ppm |
| 0,002 % | 20 ppm |
| 0,001 % | 10 ppm |
Ainsi, un instrument dont la plage utile s’arrête à 100 ppm ne peut pas démontrer qu’une procédure exigeant 20 ppm est satisfaite.
3. Plage de mesure, résolution et précision : trois notions différentes
La plage indique les concentrations que l’instrument peut afficher. La résolution correspond au plus petit incrément visible. La précision décrit l’écart maximal attendu entre la valeur indiquée et la valeur réelle dans les conditions spécifiées par le constructeur.
Ces trois notions ne doivent pas être confondues. Certains appareils peuvent afficher une valeur inférieure à la concentration pour laquelle leur précision est spécifiée. Le PurgEye 500 Desk actuel, par exemple, est présenté par HFT comme mesurant jusqu’à 1 ppm tout en annonçant une haute précision jusqu’à 10 ppm. Pour une procédure qualité, il faut donc retenir la performance métrologique réellement garantie par la fiche technique.
| Un affichage « 1 ppm » n’est pas automatiquement équivalent à une précision garantie à 1 ppm. |
|---|
4. Exemple historique : les moniteurs ERFI
La documentation ERFI illustre bien l’évolution des pratiques de contrôle. Elle présente les modèles 4115 B, 4115 et SGM 4, tous équipés d’une pompe d’échantillonnage de 4 L/min dans la fiche fournie.
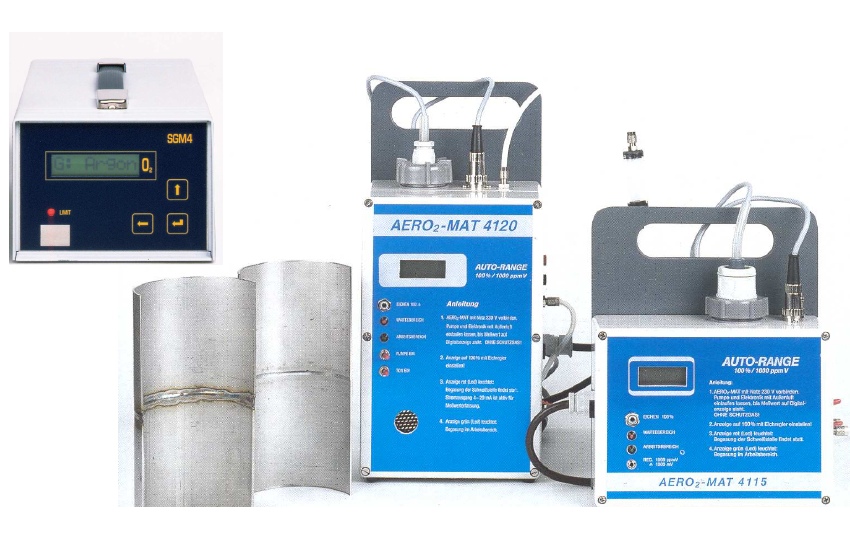
Moniteurs de purge ERFI/AERO₂-MAT présentés avec leurs instruments de mesure de l’oxygène. Source : ERFI France, Inertage.pdf, p. 12.
| Modèle ERFI | Plage / signalisation documentée | Fonction notable |
|---|---|---|
| 4115 B | 100 % à 1000 ppm vol. | Pompe 4 L/min ; sortie pour enregistrement. |
| 4115 | 100 % à 1000 ppm vol. | Alarme réglable ; rouge 70–140 ppm ; vert 0–70 ppm ; pompe 4 L/min. |
| SGM 4 | À partir de 1000 ppm vol. O₂ selon la fiche | Sortie 4–20 mA ; alarme réglable ; pompe 4 L/min. |
Le seuil vert inférieur à 70 ppm appartient à la logique de signalisation de ce matériel historique. Il ne doit pas être présenté comme une valeur universelle d’acceptation pour tous les alliages et tous les services.
5. PurgEye 100 : la classe 100 ppm
Le PurgEye 100 est conçu pour les applications où une mesure jusqu’à 100 ppm suffit. Dans le catalogue HFT fourni, l’appareil mesure de 20,94 % O₂ jusqu’à 100 ppm, soit 0,01 %. HFT le présente notamment pour le contrôle des soudures inox.
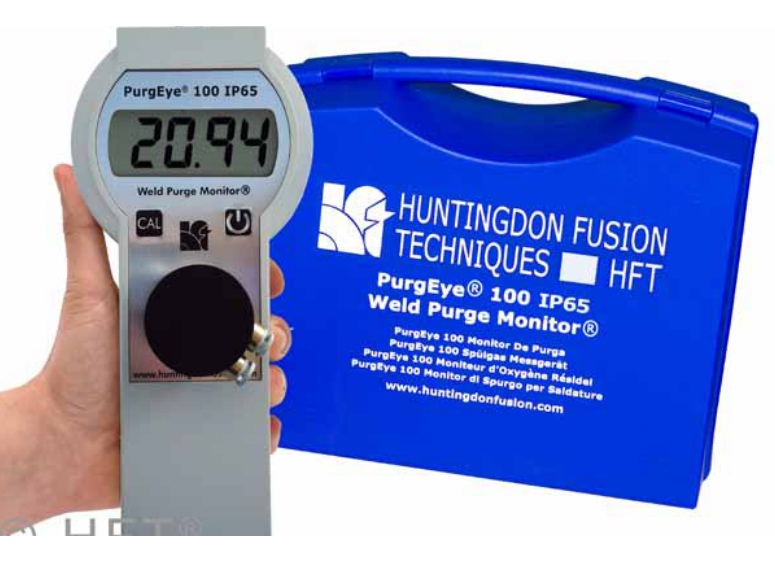
PurgEye 100 IP65 : moniteur portable destiné aux mesures depuis l’air atmosphérique jusqu’à 100 ppm. Source : Huntingdon Fusion Techniques, catalogue fourni.
Le document HFT met en avant un boîtier IP65, une sonde étanche, l’auto-calibration, un indicateur de batterie et de capteur, ainsi qu’un affichage agrandi. Ces fonctions concernent l’instrument ; elles ne remplacent pas la définition du seuil O₂ dans le DMOS/WPS.
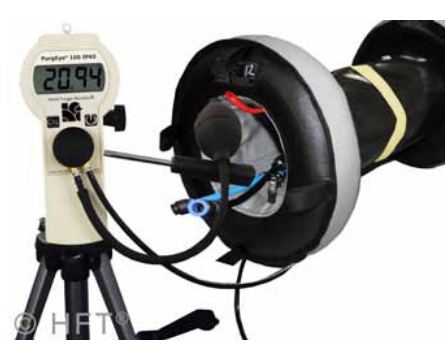
Exemple d’utilisation du PurgEye 100 avec le système de purge et montage sur trépied. Source : Huntingdon Fusion Techniques, catalogue fourni.
6. Quand faut-il descendre à 10 ppm ?
Les matériaux ou applications les plus sensibles peuvent nécessiter une mesure nettement inférieure à 100 ppm. HFT destine ses moniteurs 10 ppm aux soudures de titane, zirconium, inox à haute exigence, alliages nickel et certaines applications duplex/superduplex.
Cette capacité instrumentale ne signifie pas que toutes les soudures doivent être réalisées à 10 ppm. Le niveau à viser doit être fixé par la documentation matériau, la qualification du procédé et les exigences du service.
7. La famille PurgEye actuelle : choisir l’instrument selon l’application
La gamme officielle HFT consultée le 29 septembre 2026 comprend plusieurs moniteurs couvrant des usages différents. Le tableau ci-dessous sépare les informations historiques de la brochure fournie des modèles actuellement présentés par HFT.
| Modèle HFT actuel | Niveau de mesure annoncé | Usage / fonction principale |
|---|---|---|
| PurgEye 100 IP65 | Jusqu’à 100 ppm | Portable ; contrôle courant des inox ; boîtier IP65. |
| PurgEye 200 | Précision annoncée jusqu’à 10 ppm | Portable, rechargeable ; pompe électromécanique ; PurgeNet. |
| PurgEye 300 Nano | 1000 à 10 ppm | Entrée de gamme 10 ppm, alimentation secteur. |
| PurgEye 500 Desk | 1000 à 10 ppm avec précision annoncée ; affichage pouvant descendre plus bas selon la page produit | Poste fixe ; pompe interne ; PurgeNet/PurgeLog ; intégration aux équipements. |
| PurgEye 600 | 20,94 % à 10 ppm | Écran tactile ; pompe interne ; alarmes, enregistrement et sorties de contrôle. |
| PurgEye 1000 | Modèle de mesure déportée | Destiné aux points de mesure situés à grande distance du moniteur. |
| PurgEye 1500 Site | 1000 à 10 ppm | Version chantier robuste ; gamme actuelle HFT. |
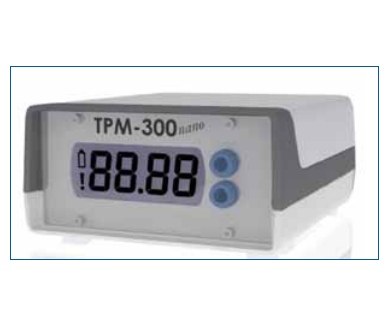
PurgEye 300 Nano, version compacte destinée aux mesures jusqu’à 10 ppm selon la brochure. Source : Argweld / COB Industries, brochure fournie.
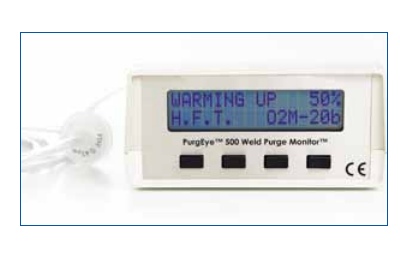
Ancienne présentation du PurgEye 500 avec pompe d’échantillonnage intégrée. Source : Argweld / COB Industries, brochure fournie.
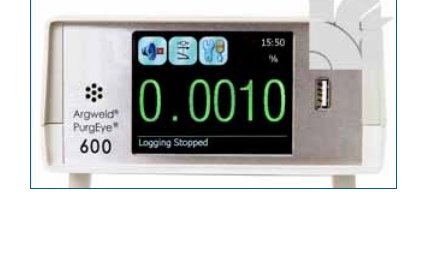
PurgEye 600 : écran tactile, mesure des faibles teneurs en O₂ et fonctions de traçabilité. Source : Argweld / COB Industries, brochure fournie.
Le choix du seuil dépend notamment du matériau ; voir Inertage des inox, duplex, superduplex et alliages à base de nickel.
8. Où prélever le gaz ?
Le point de prélèvement est aussi important que le moniteur lui-même. Une mesure effectuée trop près de l’arrivée d’argon peut afficher une concentration très basse alors qu’une poche d’air persiste à proximité de la racine ou dans une zone morte.
Le prélèvement doit donc être positionné de manière à représenter l’atmosphère dans la zone critique. Sur une chambre à deux barrages, on recherche généralement un point éloigné de l’injection directe et compatible avec le sens d’écoulement. Le montage doit être reproductible d’un joint à l’autre.
La ligne d’échantillonnage doit être étanche. Une petite prise d’air sur le flexible ou le raccord peut fausser la mesure, particulièrement aux faibles ppm.
9. Pompe d’échantillonnage et temps de réponse
Certains moniteurs reçoivent naturellement le gaz sortant de la chambre ; d’autres utilisent une pompe pour aspirer l’échantillon. Une pompe rend la mesure moins dépendante de la pression positive du système de purge et facilite les montages fermés ou les prélèvements à distance.
La longueur et le diamètre de la ligne augmentent toutefois le volume à renouveler avant que le capteur ne voie réellement une variation. Une ligne longue peut donc retarder la réponse. Il est préférable de limiter le volume mort, d’utiliser des raccords étanches et de respecter le débit d’échantillonnage défini par le constructeur.
À titre d’exemple, la page produit actuelle du PurgEye 500 Desk indique un débit de pompe d’environ 3,5 à 4 L/min.
Le raccordement du prélèvement, des barrages et des accessoires est présenté dans Outillages et accessoires pour l’inertage interne.
10. Calibration, contrôle fonctionnel et certificats
Un appareil de mesure utilisé comme élément du contrôle qualité doit être géré comme un instrument. Avant utilisation, il faut suivre la procédure de mise en route et de calibration du constructeur, vérifier l’état du capteur, des raccords et de la ligne de prélèvement, puis respecter la périodicité de recalibration définie par le système qualité.
Le PurgEye 100 documenté par HFT dispose d’une fonction d’auto-calibration ; les modèles plus évolués peuvent être fournis avec certificat de calibration. La page actuelle du PurgEye 500 Desk mentionne explicitement la fourniture d’un certificat destiné aux procédures de contrôle qualité.
Une auto-calibration opérateur ne remplace pas nécessairement une vérification métrologique périodique lorsque le plan qualité exige une traçabilité instrumentale.
11. Alarmes, interverrouillage et soudage automatique
Les moniteurs modernes peuvent aller au-delà de l’affichage. HFT propose selon les modèles des alarmes haute/basse, des sorties de contrôle et une interface permettant d’autoriser ou d’interrompre le soudage en fonction d’un seuil prédéfini.
Cette fonction est particulièrement intéressante en soudage orbital ou automatisé : le cycle peut être interdit tant que le niveau d’O₂ n’est pas atteint, puis surveillé pendant la passe. Il faut néanmoins définir clairement la logique de sécurité et éviter qu’un simple défaut de capteur ne soit interprété comme une atmosphère conforme.
12. Enregistrement et traçabilité QA/QC
Pour les fabrications à forte exigence, la valeur O₂ peut être intégrée au dossier de joint. Les systèmes HFT avec PurgeLog/PurgeNet permettent, selon le modèle, d’enregistrer les résultats et de les associer à une démarche qualité.
| Donnée de suivi recommandée | Exemple |
|---|---|
| Identification du joint | Isométrique / numéro de soudure. |
| DMOS/WPS | Référence et révision. |
| Instrument | Modèle, numéro de série, statut de calibration. |
| Point de prélèvement | Position décrite dans l’instruction opératoire. |
| O₂ avant amorçage | Valeur stabilisée et heure. |
| O₂ pendant la racine | Valeur maximale ou courbe si exigée. |
| Fin de purge | Passe ou température de coupure. |
| Anomalie | Remontée O₂, fuite, perte de débit, action corrective. |
13. O₂ bas ne signifie pas automatiquement atmosphère parfaite
La mesure d’oxygène ne renseigne pas directement sur l’humidité, la pureté du gaz, les contaminants de surface ou la composition exacte du mélange. Une chambre à 10 ppm O₂ peut rester problématique si elle contient de l’humidité, si le matériau est contaminé ou si le gaz n’est pas celui prévu par la procédure.
Sur les applications sensibles, le point de rosée peut être contrôlé séparément. HFT propose d’ailleurs des capteurs de point de rosée raccordables à certains moniteurs via PurgeNet. O₂ et humidité sont donc deux paramètres complémentaires, pas interchangeables.
14. Erreurs fréquentes avec les moniteurs de purge
| Erreur | Conséquence |
|---|---|
| Choisir un appareil 100 ppm pour une exigence 20 ppm | Impossible de démontrer la conformité. |
| Prélever juste à côté de l’arrivée d’argon | Lecture artificiellement basse et non représentative. |
| Utiliser une ligne présentant une fuite | Valeur O₂ faussée, souvent trop élevée. |
| Ligne très longue sans tenir compte du temps de renouvellement | Retard de réponse du système. |
| Confondre valeur affichée et précision garantie | Fausse impression de performance métrologique. |
| Ne pas vérifier capteur/calibration | Perte de confiance dans les données QA/QC. |
| Couper la purge dès que le seuil est atteint | Risque de réoxydation pendant soudage/refroidissement. |
| Utiliser un détecteur de sécurité O₂ ambiant pour les faibles ppm de soudage | Instrument potentiellement inadapté à cette plage et à cette fonction. |
15. Séquence de contrôle recommandée
| Étape | Action |
|---|---|
| 1. Préparer | Vérifier le moniteur, le statut de calibration et la ligne de prélèvement. |
| 2. Positionner | Installer le prélèvement dans une zone représentative de la chambre. |
| 3. Purger | Mettre en circulation le gaz avec l’évent fonctionnel. |
| 4. Observer | Suivre la décroissance de l’O₂ et vérifier l’absence de remontée anormale. |
| 5. Stabiliser | Attendre le seuil du DMOS/WPS et sa stabilité. |
| 6. Souder | Maintenir la purge et, si prévu, l’enregistrement pendant la passe. |
| 7. Maintenir | Conserver la protection jusqu’au critère de fin de purge. |
| 8. Archiver | Enregistrer la valeur ou la courbe si le plan qualité l’exige. |
Pour intégrer le seuil O₂, le modèle d’analyseur et la traçabilité au DMOS/WPS et au contrôle de production, voir Concevoir et qualifier une procédure d’inertage.
Conclusion
Le moniteur d’oxygène est l’outil qui transforme l’inertage d’une pratique fondée sur l’habitude en variable mesurable. Mais la qualité du résultat dépend autant de l’instrument que du prélèvement, de l’étanchéité, du débit et du seuil défini par la procédure.
Le choix entre un appareil 100 ppm et un appareil 10 ppm doit être fait à partir de l’exigence réelle. La mesure doit être représentative, le système doit être calibré et la valeur doit pouvoir être reliée au joint lorsque la traçabilité l’impose. L’instrument ne remplace pas le DMOS/WPS : il permet de démontrer que l’atmosphère prescrite a effectivement été obtenue.
À lire ensuite dans le dossier
Article 1 — Inertage interne des tuyauteries : principes et maîtrise de l’oxygène
Article 2 — Outillages et accessoires pour l’inertage interne
Article 3 — Inertage des inox, duplex, superduplex et alliages à base de nickel
Article 5 — Concevoir et qualifier une procédure d’inertage
Sources techniques
• ERFI France — Inertage.pdf : moniteurs 4115 B, 4115 et SGM 4, seuils de signalisation et pompe d’échantillonnage.
• Argweld / COB Industries — Specialty Welding Products : PurgEye 100, 300, 300 Nano, 500 et 600.
• Huntingdon Fusion Techniques — catalogue fourni : PurgEye 100 IP65 et fonctionnalités de mesure.
• Huntingdon Fusion Techniques — gamme officielle PurgEye consultée le 29/09/2026 : PurgEye 100, 200, 300 Nano, 500 Desk, 600, 1000 et 1500 Site.
• Huntingdon Fusion Techniques — page produit PurgEye 500 Desk consultée le 29/09/2026 : pompe, plage 1000–10 ppm, fonctions PurgeNet/PurgeLog et certificat de calibration.
Note éditoriale : les valeurs de plage, précision, pompe et fonctions sont des données constructeur. Pour une procédure qualité, utiliser la fiche technique et le certificat de l’instrument réellement employé.