1. Fonction du rechargement dans un équipement API 6A
1.1 Un substrat résistant et une surface adaptée au fluide
Dans un corps de vanne, un spool, un adaptateur ou un bloc de tête de puits, le métal de base porte généralement l’essentiel de la fonction mécanique prévue par le calcul. Le dépôt anticorrosion protège les surfaces définies comme mouillées par le fluide : alésages, passages, poches et zones de raccordement. Il faut identifier précisément les surfaces à couvrir, leurs raccordements et les parties qui restent exposées.
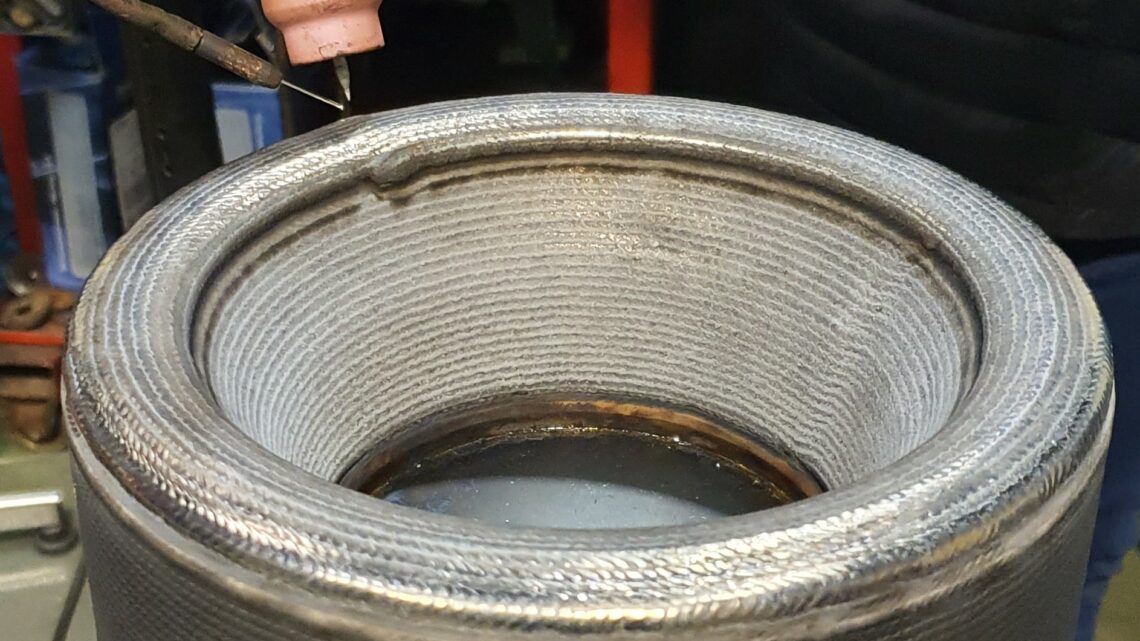
Le revêtement se construit par fusion d’une faible fraction du substrat et apport d’un alliage résistant. Cette fusion crée une liaison métallurgique. L’usinage final restitue ensuite les dimensions, l’état de surface et les profils fonctionnels. L’épaisseur à spécifier est celle qui subsiste au point le plus défavorable après toutes les opérations, y compris les reprises et les traitements thermiques.
API 6A encadre les équipements de tête de puits et arbres de Noël. La spécification traite notamment la conception, les matériaux, la fabrication, le soudage et le rechargement, les contrôles et la traçabilité. La pression nominale, la classe de température, la classe de matériau et le niveau PSL font partie des données d’entrée de l’équipement. [S15, S16]
1.2 Rechargement anticorrosion et autres fonctions de surface
Le corrosion resistant overlay est un dépôt destiné à la résistance au milieu. Le hardfacing vise principalement la résistance à l’usure ou à l’érosion. Un buttering, ou beurrage, prépare une liaison dissemblable pour un assemblage ultérieur. Un rechargement de réparation peut aussi rétablir une cote, avec des exigences mécaniques propres. Ces opérations peuvent utiliser une même famille de sources, mais leurs objectifs et leurs qualifications diffèrent.
L’alliage 625 est choisi pour sa résistance à de nombreux milieux corrosifs et sa soudabilité. Il ne constitue pas une solution universelle contre l’abrasion par sable. Dans une zone d’étranglement ou de forte érosion, le choix du matériau doit partir du mécanisme de dégradation dominant. Une protection chimique efficace peut s’user mécaniquement si les vitesses et les particules l’imposent.
Pour un revêtement anticorrosion, le calcul de résistance doit traiter la contribution éventuelle du dépôt conformément au référentiel retenu. Il est prudent de dimensionner le substrat et les surépaisseurs en explicitant cette hypothèse. L’appellation « cladding » ne transforme pas automatiquement une couche de surface en épaisseur résistante autorisée.
2. Physique du TIG à fil chaud et variables de réglage
2.1 Répartir l’énergie entre fusion du substrat et fusion du fil
Dans un TIG conventionnel à fil froid, l’arc doit chauffer le substrat, maintenir le bain et fournir l’essentiel de l’énergie nécessaire à la fusion du fil. Accroître le débit d’apport sans augmenter suffisamment la capacité de fusion refroidit le bain et peut créer un manque de fusion. Augmenter le courant d’arc pour compenser peut, inversement, approfondir la fusion du substrat et accroître la dilution.
Le fil chaud ajoute un circuit électrique qui préchauffe le fil par effet Joule avant son arrivée au bain. Une partie de l’énergie de fusion de l’apport est alors fournie en amont. L’ingénieur dispose de deux moyens d’action mieux séparés : le courant d’arc pour la fusion et le mouillage, et la puissance de chauffage du fil pour soutenir le débit d’apport.
Pour le fonctionnement général du procédé, voir également notre dossier TIG fil chaud (Hot Wire GTAW) : principe et réglages.
Le terme fil chaud ne signifie pas que le fil devient une électrode MIG. Dans le fonctionnement TIG hot wire attendu, l’arc principal reste établi entre le tungstène et la pièce. Le préchauffage du fil doit rester compatible avec son arrivée stable au bain, sans arc parasite incontrôlé à l’extrémité de l’apport.
PHW = IHW2 × RHW
Dans cette relation, IHW est le courant de chauffage et RHW la résistance électrique de la portion de fil chauffée.
Cette résistance varie avec l’alliage, le diamètre, la longueur électriquement active et la température. La puissance ne peut donc pas être prédite par une consigne de courant seule, sans connaître le circuit et les conditions de contact.
2.2 Pression d’arc et forme du bain
Le courant d’arc influence le flux thermique, les forces électromagnétiques et la pression exercée sur le bain.
Un arc fortement concentré peut creuser le bain et augmenter la pénétration. En rechargement, l’objectif consiste à obtenir une fusion continue et régulière en limitant la quantité de substrat incorporée dans la couche.
La forme de l’empreinte thermique dépend du tungstène, de son affûtage, de la longueur d’arc, du gaz et de l’architecture de la torche. Les interactions entre deux arcs peuvent aussi modifier leur répartition et les forces appliquées au bain. On ne peut pas calculer le gain d’une torche bicathode en divisant simplement par deux la pression d’un arc conventionnel : les géométries, les densités de courant et les interactions changent simultanément.
Une diminution de la pénétration moyenne n’est utile que si la fusion aux pieds des cordons reste suffisante.
Les régions de recouvrement sont particulièrement sensibles. Un bain large et plat qui paraît satisfaisant en surface peut masquer une interface discontinue si le point d’application de l’énergie ne rejoint pas correctement le bord de la passe précédente.
2.3 Débit massique du fil et vitesse de déplacement
Pour un fil cylindrique, le débit massique théorique découle directement de la section du fil, de sa vitesse et de sa masse volumique. En utilisant ρ en kg/mm³, d en mm et v f en mm/min, le facteur 60 donne le débit en kg/h.
ṁ = 60 × ρ × (πd2/4) × vf
Avec ρ = 8,44 × 10⁻⁶ kg/mm³ pour un calcul d’Alloy 625 à température ambiante, un fil de 1,2 mm dévidé à 8 000 mm/min représente environ 4,58 kg/h. À la même vitesse, un fil de 1,6 mm représente environ 8,15 kg/h. Ces valeurs sont des débits calculés de fil, avant pertes éventuelles ; ce ne sont pas des performances qualifiées d’un procédé particulier.
Une vitesse de fil de 8 000 mm/min ne signifie pas une vitesse de soudage de 8 000 mm/min. La vitesse de déplacement de la torche ou de la surface sous la torche constitue une autre variable. Une comparaison qui mélange ces deux vitesses attribue au procédé une productivité qu’il n’a pas démontrée.
2.4 Énergie linéique et température de la pièce
Pour un courant continu stable, l’énergie électrique d’arc par unité de longueur peut s’écrire avec la vitesse de déplacement en mm/min et la puissance en watts.
Earc = 60 × ⟨U(t) I(t)⟩ / (1000 × v)
Un exemple à 12 V, 200 A et 500 mm/min donne 0,288 kJ/mm d’énergie électrique d’arc. Cette valeur ne constitue pas une prescription de soudage. Elle illustre le calcul, avant application d’un rendement thermique et sans incorporation de la puissance du circuit fil chaud.
En courant pulsé, il faut mesurer ou calculer la moyenne temporelle du produit U(t)I(t). Le produit des valeurs moyennes de courant et de tension peut être inexact si les signaux sont corrélés. Le produit de deux valeurs RMS n’est pas, en général, la puissance active moyenne. Le système de suivi doit préciser la grandeur qu’il enregistre et la méthode utilisée pour établir l’énergie.
Pour un bilan thermique d’ingénierie, on peut considérer séparément les contributions de l’arc et du fil chaud, avec leurs transferts effectifs vers la pièce. Le calcul prescrit pour la qualification doit toutefois suivre le référentiel retenu. Un indicateur thermique interne au fabricant ne doit pas être présenté comme une définition normative universelle.
Une énergie linéique identique peut produire des dilutions différentes lorsque le courant, la vitesse, la forme de l’arc, le point d’arrivée du fil ou l’oscillation changent. Le résultat dépend de la distribution de l’énergie et de l’écoulement du bain, au-delà de leur seule valeur globale. L’étude TWI sur les overlays 625 confirme cette sensibilité au procédé et à ses paramètres. [S11]
2.5 Variables à travailler pendant le développement
Variable
Effet recherché
Risque à surveiller
Pénétration excessive ou manque de Courant d’arc et forme d’onde
Fusion régulière et mouillage
fusion
Couche trop mince, humping ou fusion Vitesse de déplacement
Couverture et cycle thermique
insuffisante
Débit et diamètre du fil
Masse apportée par unité de surface F
il non fondu ou bain surchargé
Fusion de l’apport sans surcharge de Puissance fil chaud
l’arc
Instabilité, surchauffe du fil ou arc parasite
Dérive de l’empreinte thermique et de la Longueur d’arc et AVC
Distance de travail répétable
protection
Angle du tungstène et point d’entrée du fil
Répartition du bain et accessibilité
Fusion inégale des pieds de cordon
Pas et oscillation
Recouvrement et planéité
Crêtes, vallées et dilution localisée
Préchauffage et température entre passes
Maîtrise de la ZAT et de l’accumulation
Durcissement local ou dérive thermique
3. Dilution géométrique, chimique et multicouche
3.1 La dilution doit être définie avant d’être comparée
La dilution exprime la contribution du matériau sous-jacent au métal fondu. Trois notions sont fréquemment confondues : la fraction géométrique de substrat fondu sur une macrographie, la fraction massique de ce substrat dans le bain, et la dilution équivalente déduite d’une analyse chimique. Leur proximité dépend des hypothèses de mesure et des matériaux.
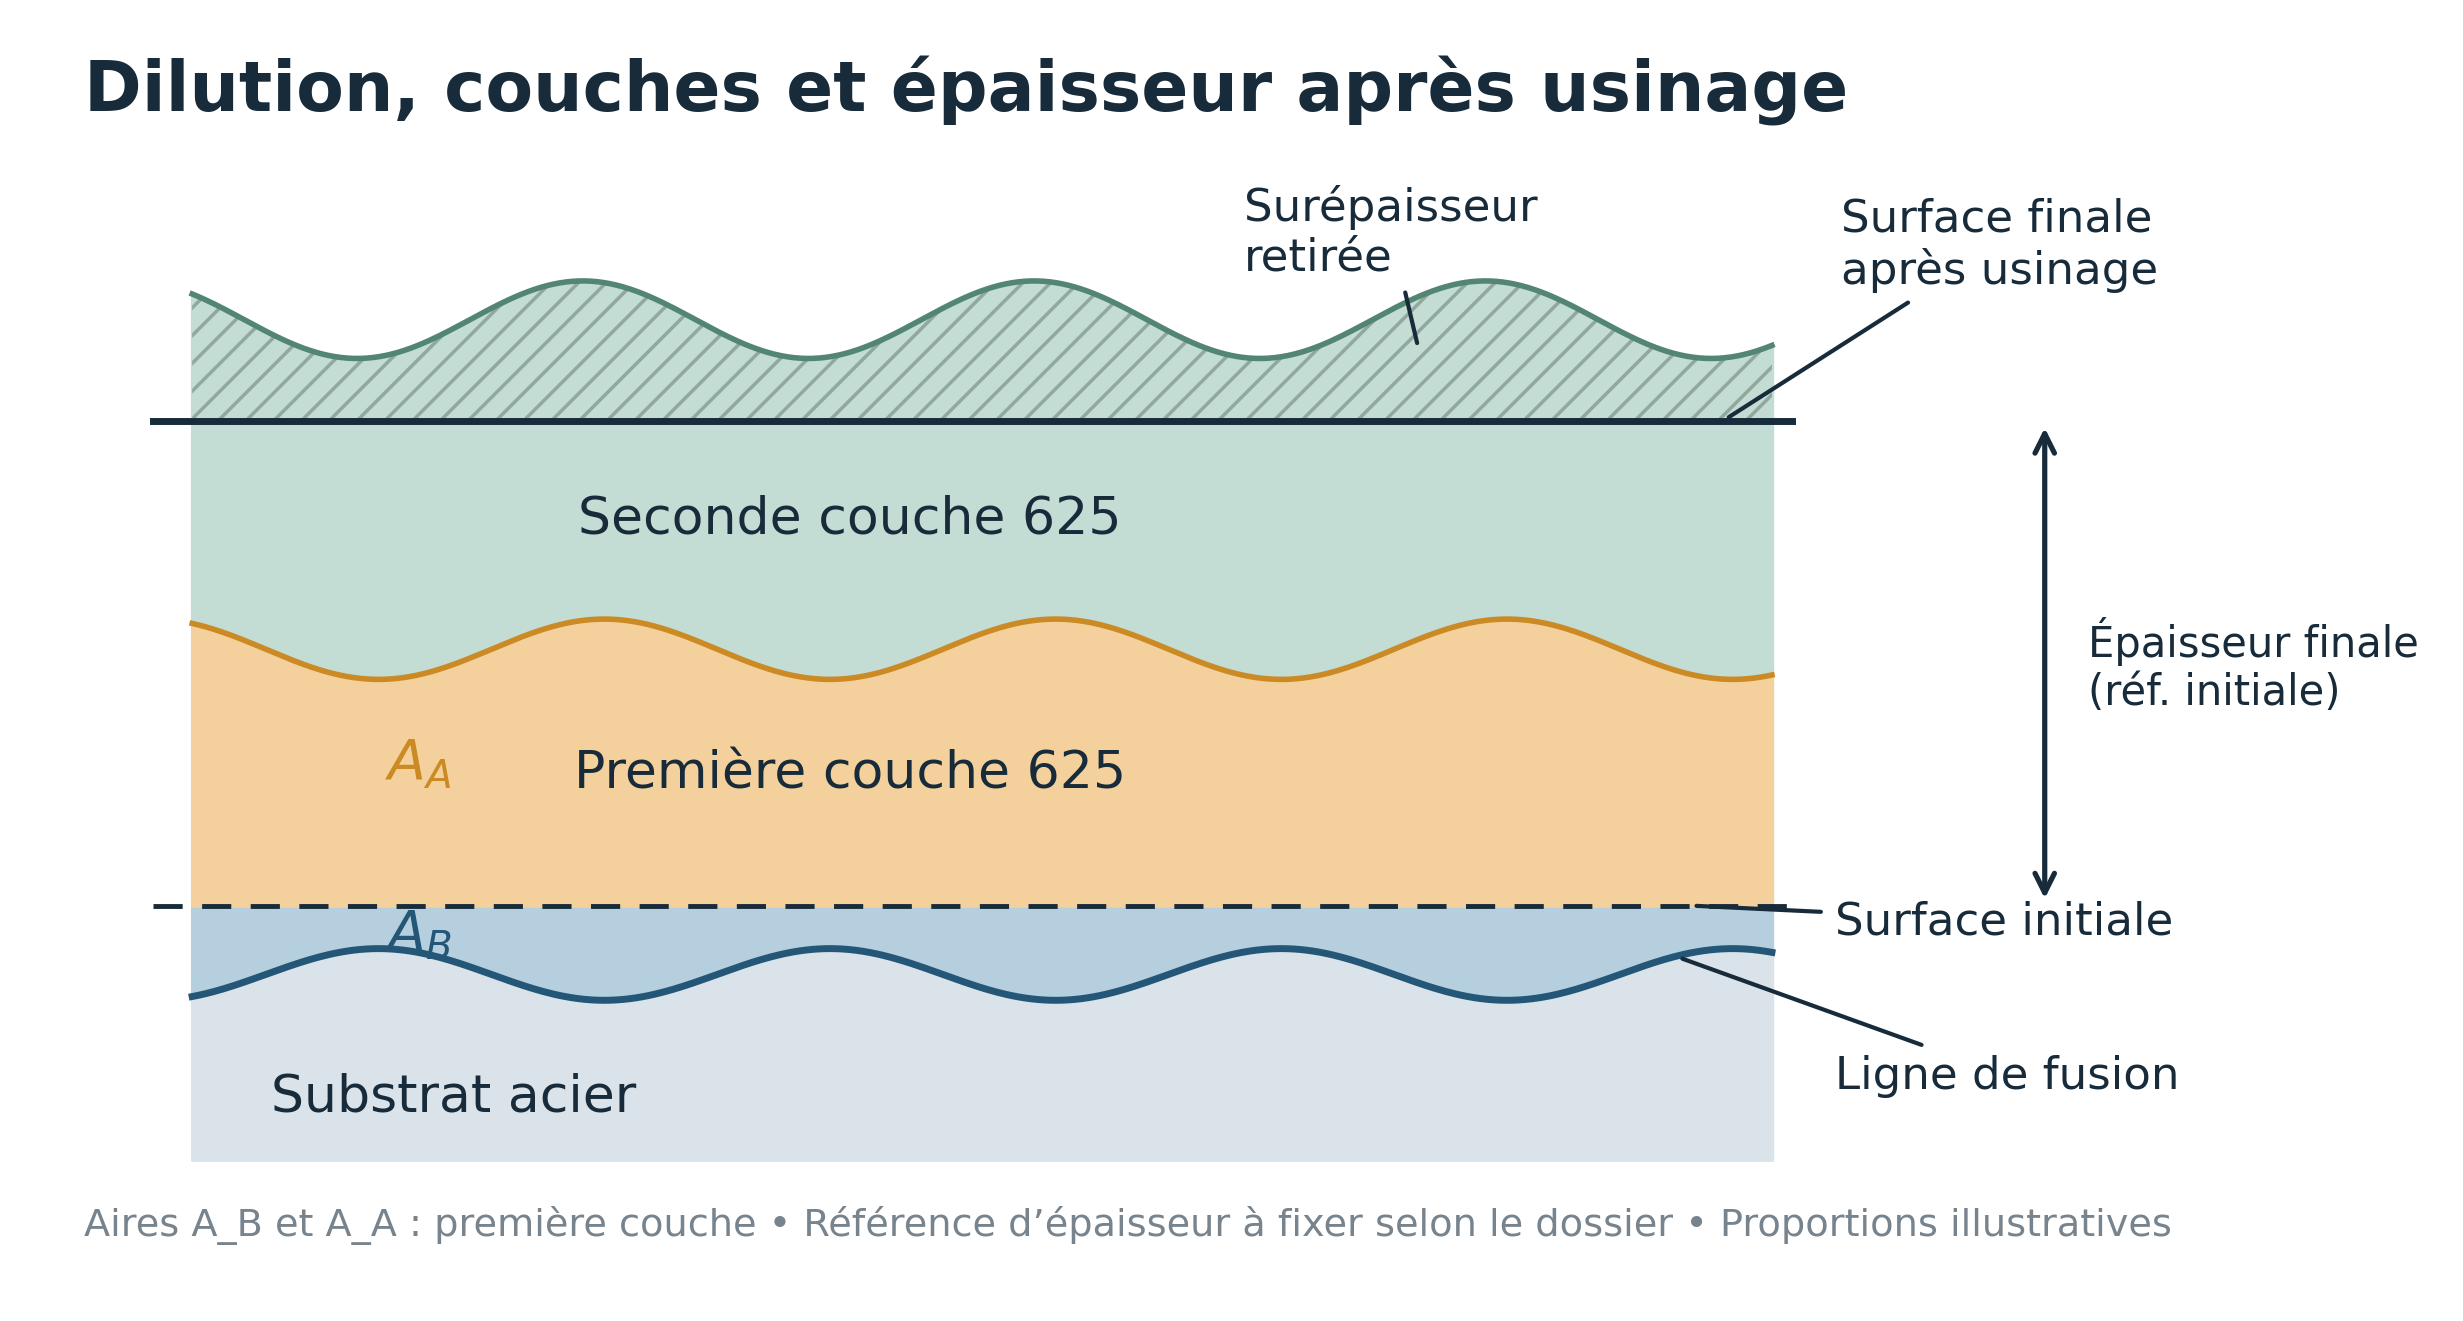
Sur une coupe simple de première passe, l’aire fondue sous la surface initiale A B et l’aire du cordon située au- dessus AA donnent l’estimation géométrique classique.
DV = AB / (AB + AA)
Cette mesure suppose que la coupe représente correctement le cordon. Une section choisie au milieu d’une passe ne décrit pas nécessairement la dilution au recouvrement, au démarrage ou à la reprise. Il faut donc définir les positions de prélèvement et identifier la surface initiale avant d’interpréter le résultat.
La fraction massique s’écrit à partir de la masse de substrat incorporée et de la masse d’apport. Si l’on part de volumes de matière avant mélange, leurs densités doivent être prises en compte. Remplacer automatiquement une aire de renforcement par un volume initial de fil introduit des approximations de mélange et de retrait.
Dm = mB / (mB + mF) = ρBVB / (ρBVB + ρFVF)
Figure 1 — Schéma original de la section d’un overlay. La pénétration dans le substrat, les couches, la surépaisseur d’usinage et l’épaisseur finale sont des grandeurs distinctes. Les zones représentées sont pédagogiques et ne constituent pas une macrographie réelle.
3.2 Calculer la composition à partir d’un bilan de mélange
Pour un élément conservé, avec un bain supposé homogène et sans pertes sélectives, la composition moyenne CD du dépôt se déduit de la composition du fil CF et de celle du substrat CB. Dm désigne ici la fraction massique de substrat.
CD = (1 − Dm) CF + Dm CB
Cette relation permet d’établir un ordre de grandeur. Elle ne décrit pas la microségrégation pendant la solidification, les gradients très locaux à la ligne de fusion ni la composition dans chaque vallée du revêtement. Elle doit être complétée par des mesures sur les zones pertinentes.
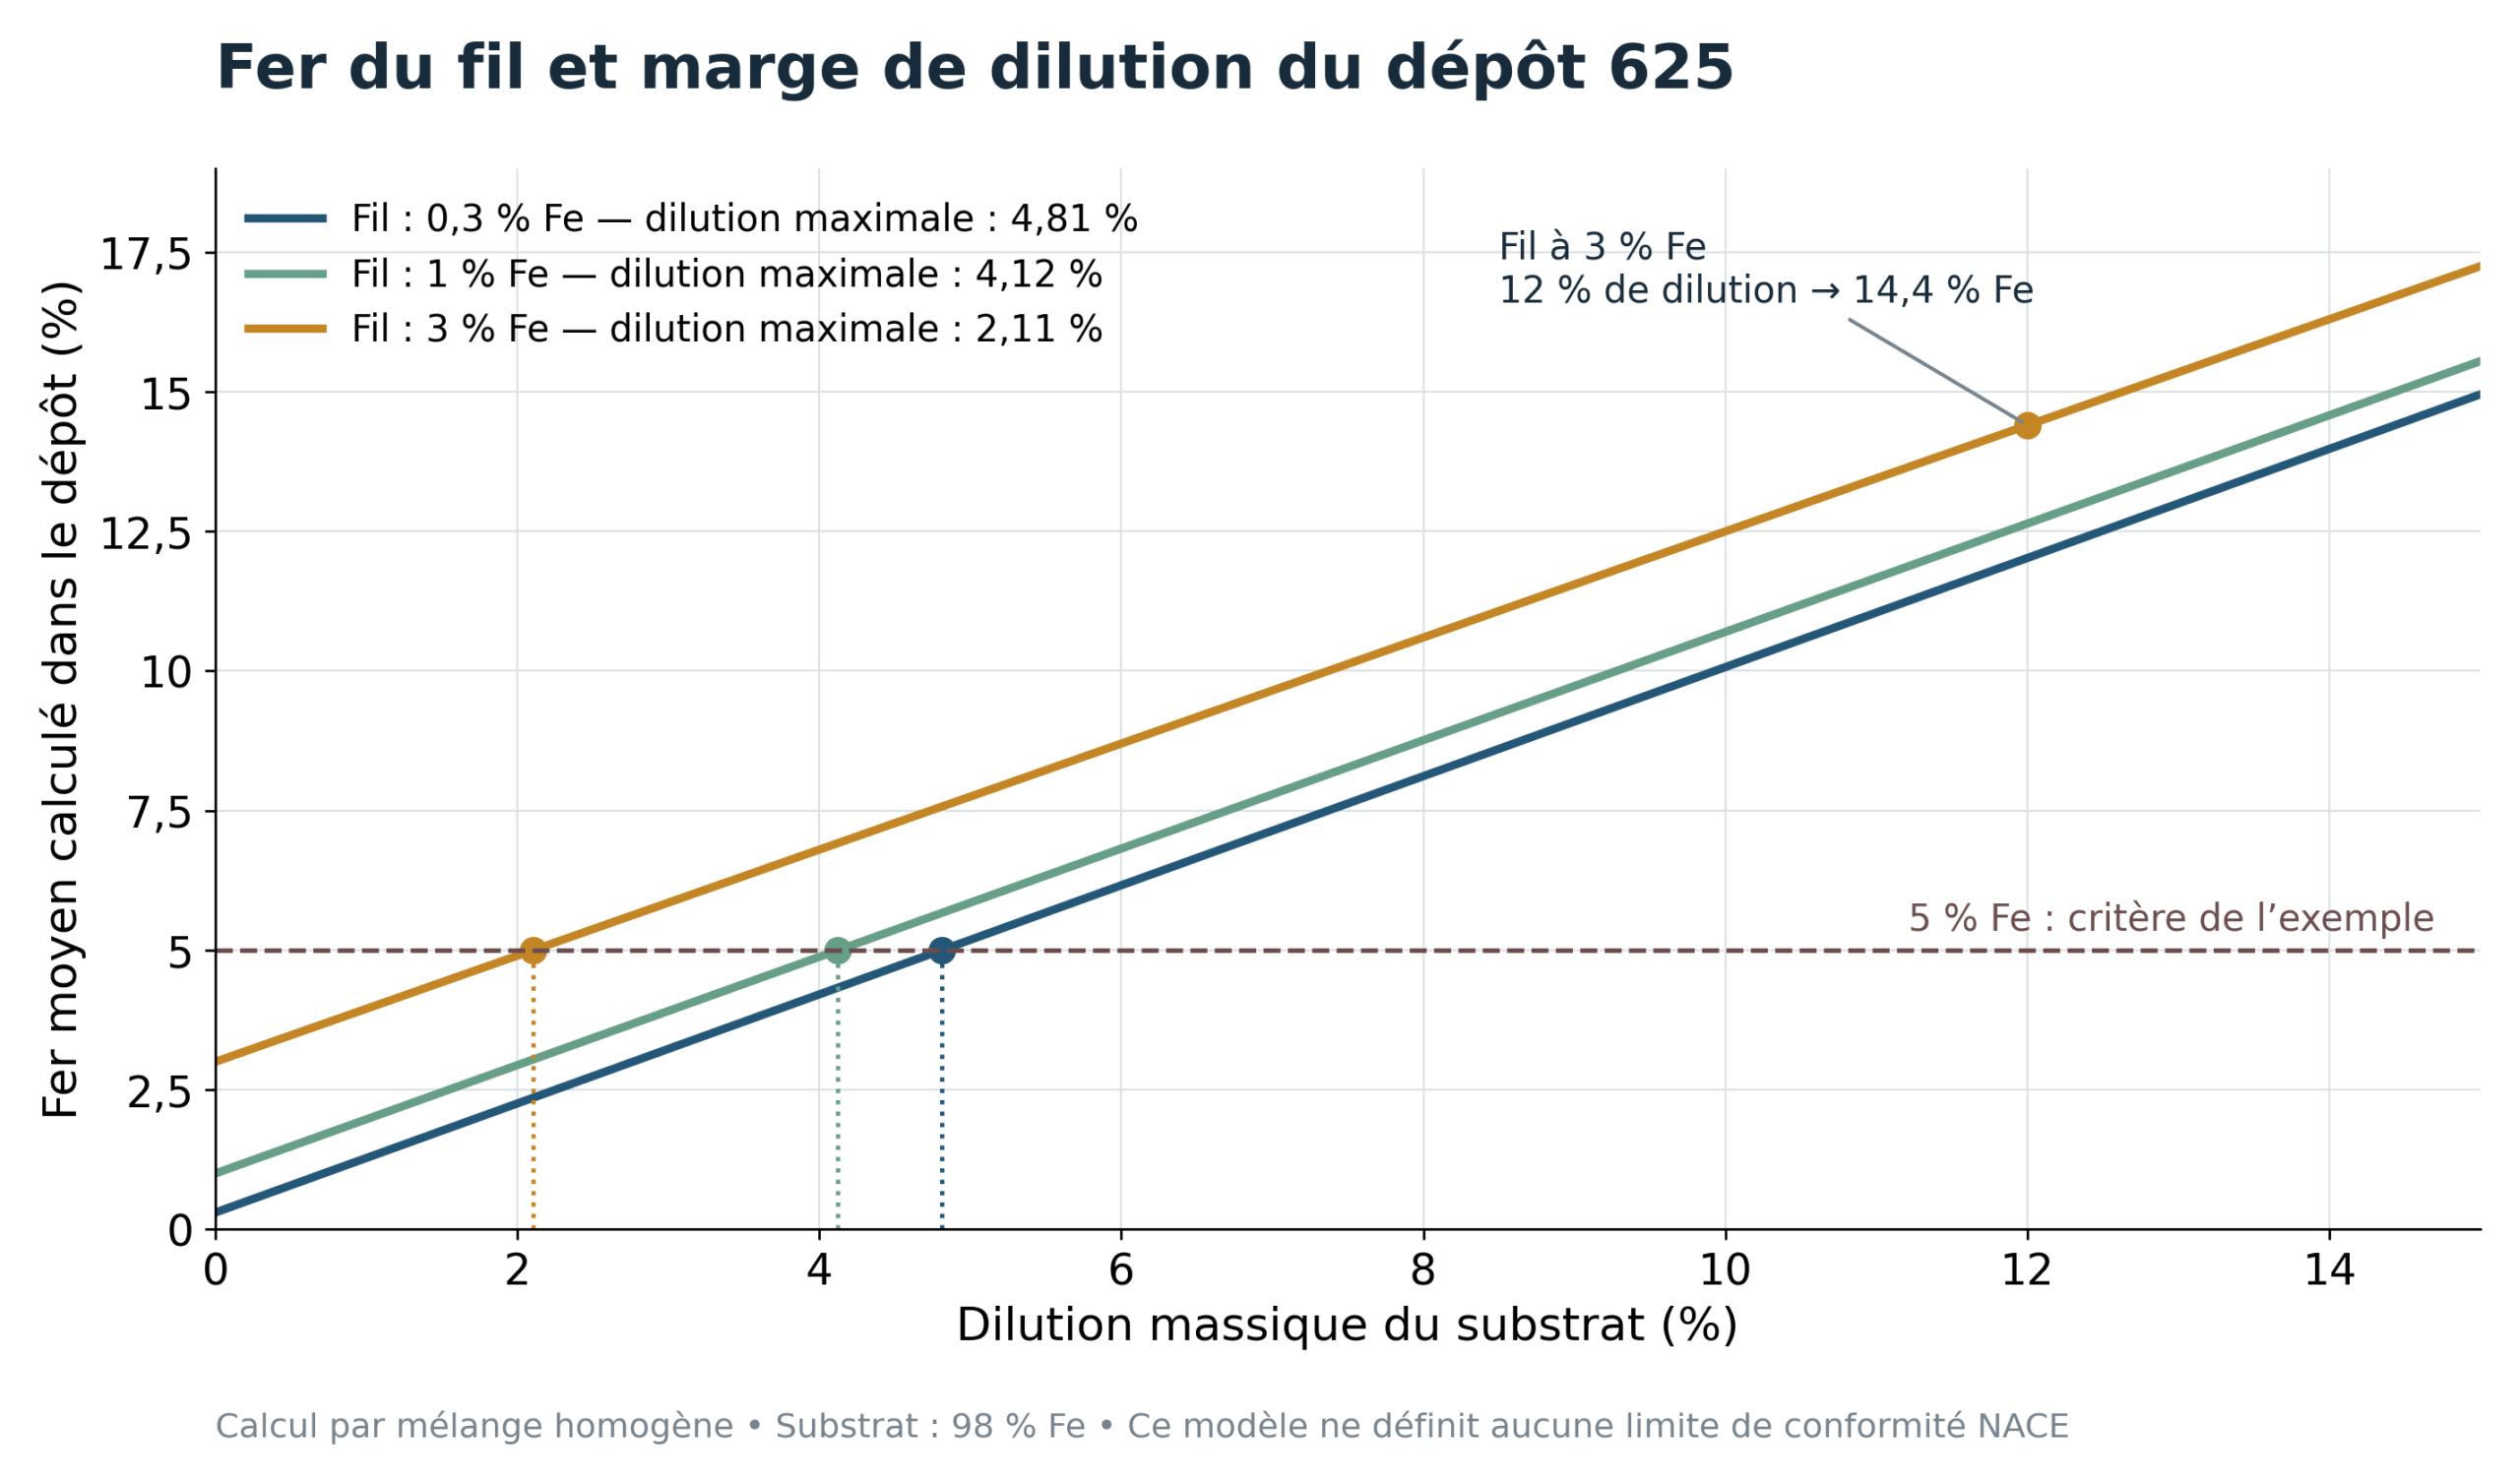
Pour un fil contenant 3 % Fe et un acier contenant 98 % Fe, une dilution massique de 12 % conduit à 14,4 % Fe dans le métal fondu moyen. Ce résultat est un exemple calculé. Les 3 % Fe du fil ne sont pas proposés comme une teneur typique de tous les lots ERNiCrMo-3.
Si le cahier des charges fixe au plus 5 % Fe, le même exemple donne une dilution admissible d’environ 2,11 %. La limite dépend donc du fil réellement acheté, et ne peut pas être fixée indépendamment de son certificat.
Fer réel du fil
Fe du substrat (hypothèse)
Fe maximal du dépôt (exemple)
Dilution maximale calculée
0,3 % 9
8 % 5
%
4,81 %
1,0 % 9
8 % 5
%
4,12 %
3,0 % 9
8 % 5
%
2,11 %
Dm,max = (Cmax − CF) / (CB − CF)
La valeur de 5 % est ici une exigence de comparaison choisie, fréquemment rencontrée dans les spécifications de dépôt 625. Elle ne doit pas être attribuée sans vérification à toute application NACE MR0175. Les exigences de composition du référentiel et celles du donneur d’ordre doivent être identifiées séparément.
3.3 Le substrat martensitique modifie plusieurs éléments du dépôt
Sur 410 ou F6NM, le substrat contient moins de fer qu’un acier faiblement allié et contribue aussi au chrome, au nickel et parfois au molybdène. Utiliser 98 % Fe dans le calcul d’un F6NM serait donc incohérent. Le bilan doit employer les valeurs du certificat de coulée pour chaque élément contrôlé.
La contribution de chrome du substrat peut atténuer la baisse du chrome moyen par rapport à un substrat carboné. Elle ne compense pas nécessairement la baisse du molybdène ou du niobium. Un calcul fondé exclusivement sur le fer peut donc déclarer un revêtement satisfaisant tout en négligeant un autre élément déterminant pour le milieu.
3.4 Comprendre l’intérêt de la seconde couche
La première couche incorpore directement du métal de base. Une seconde couche correctement déposée refond principalement la première et reçoit du fil neuf. La proportion de métal de base initial présente dans la nouvelle couche peut alors être bien inférieure au taux de refusion de la couche précédente.
Dans un modèle homogène, sans traversée de la première couche jusqu’à l’acier, la composition de la couche n se calcule à partir de celle de la couche précédente et d’un coefficient d n de refusion massique.
Cn = (1 − dn) CF + dn Cn−1
Avec le même fil à 3 % Fe, une première couche à 12 % de dilution donne 14,4 % Fe. Si la seconde incorpore 12 % de cette première couche, elle donne 4,37 % Fe. La contribution équivalente du substrat initial est alors 0,12 × 0,12, soit 1,44 %. Ce calcul pédagogique ne signifie pas que la refusion réelle d’une seconde couche vaut toujours 12 %.
Figure 2 — Courbes originales obtenues par bilan de mélange avec un substrat à 98 % Fe. La ligne à 5 % correspond à l’exigence de l’exemple. Les courbes n’expriment pas une limite générale de tenue à la corrosion ou de conformité NACE.
Les points de recouvrement, les vallées et les reprises peuvent localement traverser une première couche trop mince. Dans ces régions, le modèle de dilution multiplicative n’est plus applicable. La seconde couche peut de nouveau incorporer directement du métal de base. Il faut examiner les coupes et la composition à ces positions, pas seulement au sommet des cordons.
3.5 L’usinage peut enlever la zone la plus favorable
Un prélèvement de chimie sur le sommet d’un cordon peut porter sur une zone moins diluée que celle qui subsistera après usinage. La qualification doit donc indiquer la distance entre le plan analysé et la ligne de fusion ou la référence d’épaisseur applicable. La surépaisseur de fabrication n’est pas une garantie si elle est ensuite entièrement retirée.
Il faut établir une cartographie de l’épaisseur finale minimale. Les changements de direction, les raccordements d’alésages et les reprises sont des emplacements prioritaires. La bonne question est : quelle composition et quelle épaisseur restent réellement entre le fluide et le substrat au point le plus défavorable ?
4. API 6A et NACE MR0175 / ISO 15156
4.1 Deux référentiels complémentaires
API 6A concerne l’équipement, ses exigences de conception, ses matériaux, sa fabrication et ses contrôles.
NACE MR0175 / ISO 15156 concerne la sélection et la qualification de matériaux pour résister à la fissuration dans les environnements contenant du H₂S relevant de son domaine. Une conformité à l’un ne remplace pas les exigences de l’autre.
La désignation correcte est MR0175, avec le zéro. La série ISO 15156 comporte une partie 1 sur les principes généraux, une partie 2 sur les aciers au carbone et faiblement alliés et une partie 3 sur les alliages résistants à la corrosion et autres alliages. [S17, S18]
Référentiel
Rôle dans le dossier
Application au cas étudié
Exigences de l’équipement et de sa Corp API 6A
s, blocs, adaptateurs, vannes et fabrication
composants du domaine
Définition de l’environnement et choix Donn NACE MR0175 / ISO 15156 partie 1
ées de service et responsabilités de des matériaux
sélection
Résistance à la fissuration des aciers 4130 ISO 15156 partie 2
, 4140, 8630, F22 et autres variantes au carbone et faiblement alliés
concernées
Résistance à la fissuration des CRA et Dépô ISO 15156 partie 3
t nickel et inox martensitiques selon autres alliages
dispositions applicables
ASME Section IX ou autre référentiel prescrit
Qualification du soudage et du rechargement
WPS et PQR suivant la base contractuelle
Exigences supplémentaires et critères Chim Spécification du donneur d’ordre
ie, épaisseur, contrôles, PWHT et d’acceptation
traçabilité
Les éditions, addenda, errata et éventuelles circulaires applicables doivent être fixés par le contrat. Une procédure ancienne doit être évaluée dans ce cadre avant réutilisation. Un numéro de clause lu dans une édition antérieure peut avoir changé ; son titre et son domaine doivent être vérifiés dans le texte retenu.
4.2 Définir le milieu avant de déclarer la conformité
La pression partielle du H₂S, la température, la phase aqueuse, le pH et les chlorures sont des données importantes. Selon le cas, d’autres paramètres du fluide et des contraintes sont nécessaires. Le domaine d’utilisation d’un alliage ne se résume pas à la présence ou à l’absence du mot « sour » dans une commande.
ISO 15156 traite la résistance à des mécanismes de fissuration. Elle ne remplace pas l’évaluation de la perte de matière par corrosion générale ou localisée. Une aptitude à la fissuration H₂S ne garantit donc pas automatiquement la vitesse de corrosion ou la tenue à l’érosion exigée pour l’équipement. [S17, S18]
4.3 Fer du dépôt et conformité au service
La teneur en fer est un indicateur utile de dilution et peut être limitée par les exigences de dépôt. Elle n’est pas, à elle seule, un certificat de tenue à la corrosion ou de conformité MR0175. Les autres éléments, l’état métallurgique, la dureté lorsque applicable et le domaine de service doivent être considérés.
Une exigence de 5 % Fe doit être identifiée par sa source : spécification de revêtement, classe de dépôt retenue, exigence du client ou disposition précise du référentiel applicable. Elle ne doit pas être déclarée universelle pour tous les équipements API 6A ou tous les overlays nickel. La valeur et le plan de prélèvement doivent figurer explicitement dans le dossier.
De même, une dureté maximale générique de 22 HRC ne couvre pas toutes les familles de matériaux. Les méthodes HRC et HV, les charges de mesure et les positions dans la ZAT ou le dépôt doivent être celles exigées par le texte applicable. Une conversion tabulée entre échelles ne remplace pas une mesure prescrite.
4.4 Le substrat protégé reste à examiner
Un overlay continu protège le substrat du contact direct avec le fluide sur la surface prévue. Cela ne permet pas de dispenser automatiquement le substrat, sa ZAT ou l’interface de leurs exigences applicables. Les limites du revêtement, les surfaces restées nues, les défauts éventuels, les interfaces et les conditions de service font partie de l’examen.
Les dispositions concernant revêtements, claddings et surfaces protégées doivent être appliquées dans leur contexte précis. Le dossier doit identifier les exigences sur le substrat et sur le dépôt séparément.
L’affirmation « la surface est en 625, donc toute la pièce est NACE » est insuffisante pour une décision de fabrication.
4.5 Édition applicable, classe de matériau et PSL
À la date de préparation de ce dossier (octobre 2026), la page officielle API recense la 21e édition d’API 6A, avec notamment l’addendum 4 de novembre 2024 et l’errata 6 d’octobre 2024. Les éditions 2020 de la série ISO 15156 restent les éditions publiées. Un projet ISO/FDIS 15156-3 est entré en phase d’approbation en octobre 2026 : il ne remplace pas, par sa seule existence, l’édition publiée ni l’édition retenue par le contrat. [S17, S18, S41, S44] AA–CC concernent le service général ; DD–HH le service sour. La classe se lit avec la table de matériaux et ses notes. [S43] La dureté et la résistance du substrat ne sont donc pas les seuls critères. Un corps, une suspension, une tige et une garniture interne peuvent relever de conditions différentes dans un même équipement. Il faut identifier le produit exact et ses surfaces mouillées, y compris les surfaces susceptibles d’être exposées à la suite d’une fuite interne. L’overlay doit être continu sur les zones que le dossier de conception lui attribue.
L’errata 4 de la 21e édition rend explicite l’application du PSL selon la combinaison de classe de matériau et de pression. Ainsi, pour les classes HH et ZZ, la table corrigée prévoit PSL 3 ou PSL 4 jusqu’à 15 000 psi et PSL 4 à 20 000 psi. L’annexe B fournit des orientations ; la table d’application donne les combinaisons autorisées.
Ce repère doit être vérifié avec l’ensemble des mises à jour contractuelles. [S42]
4.6 Exigences d’overlay à rattacher à API 6A
Repères du § 7.5 de la 21e édition, à appliquer dans leur domaine contractuel complet. [S43]
Point
Repère API 6A pour l’overlay anticorrosion
Qualification
ASME IX pour overlay, ou ISO 15614-7
Full overlay, dont classe HH
Épaisseur finie minimale : 3 mm
Partial overlay
Épaisseur minimale qualifiée ; règles spécifiques aux gorges
Chimie
Prélèvement au plus à l’épaisseur minimale qualifiée
625, classe Fe5
Fe ≤ 5,0 % massique
625, classe Fe10
Fe ≤ 10,0 % massique
Liaison
Pliages guidés selon le référentiel de qualification
État final
Maintien des exigences applicables après overlay et traitements
Fe5 et Fe10 désignent le revêtement. Fe5 n’est pas imposée à toutes les classes de matériau. Le contrat fixe le choix et les restrictions supplémentaires. [S43] Pour les gorges, il faut distinguer les surfaces soumises au minimum de 3 mm et celles couvertes par l’épaisseur qualifiée. Les critères de dureté d’étanchéité et de fissuration doivent aussi rester distingués.
Le plan d’épaisseur doit indiquer son origine : surface initiale du substrat, profondeur de pénétration, interface de fusion ou repère utilisé par la méthode de mesure. Un dépôt qui donne une composition acceptable à 3 mm d’un repère peut ne pas la donner à 3 mm d’un autre. Le dessin, le PQR et les critères de contrôle de production doivent employer des références compatibles.
4.7 Voies NACE pour les aciers faiblement alliés
La voie générale d’ISO 15156-2, annexe A.2.1.2, impose notamment 22 HRC maximum, Ni inférieur à 1 %, un état thermique admis et l’exclusion des aciers de décolletage. Hors de cette voie, une qualification spécifique peut être nécessaire, notamment par l’annexe B. [S37] Les 4130, 4140, 8630 et F22 doivent donc être examinés avec leur analyse réelle et leur état final. Dans la famille 8630 Mod, l’enveloppe de commande peut traverser le seuil de nickel de la voie générale. Il faut empêcher qu’une commande destinée à cette voie accepte, sans autre justification, un lot extérieur à ses conditions. La fiche commerciale et le certificat NACE de livraison doivent être cohérents avec cette restriction.
Pour la ZAT concernée, 250 HV est un repère, avec les charges et exceptions prescrites. Le minimum de PWHT à 620 °C reste conditionnel à la disposition applicable ; il ne s’impose pas à toute pièce rechargée. [S37] Il faut ainsi partir de la voie retenue et des résultats, puis décider le cycle. Un dépôt réalisé à faible énergie peut diminuer la dilution tout en produisant une ZAT très dure dans un bloc froid. Une énergie plus élevée peut améliorer un résultat de dureté et dégrader la chimie à l’épaisseur utile. La qualification doit résoudre les deux contraintes ensemble, dans l’état final et avec les températures de production.
La restriction de nickel de cette voie d’acier ne doit pas être appliquée comme une limite chimique au fil ERNiCrMo-3. Le dépôt nickel relève de dispositions adaptées à sa famille d’alliage. Confondre les deux conduirait à rejeter, sans raison, le principe même d’un overlay 625 sur acier, ou à accepter sans preuve le substrat sous ce dépôt.
4.8 Inox martensitiques : 410/F6a et F6NM
Pour le 410 et le F6NM, l’examen relève des dispositions d’ISO 15156-3 pour les inox martensitiques. Les repères de livraison des sources citées sont respectivement 22 HRC avec traitement adapté et 23 HRC pour le F6NM à double revenu. Les conditions de produit, de traitement et de milieu restent indissociables de ces chiffres. [S33–S35] La table A.18 ne valide pas toutes les combinaisons de service à pH > 3,5 et pression partielle H₂S < 10 kPa.
Température, chlorures et notes restent à examiner ; une qualification spécifique peut être nécessaire. [S37] Pour la pièce rechargée, il faut confirmer l’état de la ZAT après toutes les opérations et le maintien de la route thermique retenue. Une mesure de dureté du métal de base avant dépôt ne répond pas à cette question. Une baisse de dureté après un maintien supplémentaire n’établit pas, à elle seule, que tous les états métallurgiques exigés sont présents.
La conversion de 23 HRC doit être justifiée pour le matériau. Une route thermique F6NM différente peut nécessiter une qualification spécifique. [S37] Il faut choisir la méthode de qualification et les mesures de développement avec le laboratoire. Les empreintes doivent permettre de distinguer les zones effectivement interrogées. Sur une bande de transition étroite, une mesure volumique moyenne peut masquer un constituant dur. La microdureté et l’examen de microstructure aident à localiser ce constituant, puis à établir un plan de qualification compatible avec la méthode prescrite.
4.9 Dépôt 625, substrat protégé et domaine d’environnement
La conformité du dépôt doit porter sur sa composition et son état métallurgique après dilution et traitement.
Elle ne doit pas être déduite de la seule présence de N06625 sur la fiche du fil. Le métal massif recuit, le métal fondu brut et le revêtement traité sont des états distincts. Il faut identifier la disposition d’ISO 15156-3 applicable à l’overlay et documenter le domaine de service retenu. [S18] Une dispense liée à la protection du substrat exige de justifier l’intégrité durable du revêtement ; le cladding n’exempte pas automatiquement du contrôle de dureté. [S37]
Donnée de service à fixer
Pourquoi elle intervient dans l’étude
Pression absolue et H₂S dans la phase gazeuse
Évaluer la pression partielle ; ne pas confondre ppm et pression
Eau présente et composition aqueuse
Définir la phase où les mécanismes de corrosion se développent
pH dans les conditions pertinentes
Situer le milieu et le rendre comparable aux essais
Chlorures, température et variations
Évaluer la combinaison réelle et les situations transitoires
Soufre élémentaire et autres constituants pertinents
Examiner les limites particulières de l’alliage choisi
Contraintes, charge cyclique et état de surface
Définir la sollicitation des zones sensibles
Conditions sous-marines et protection cathodique, si présentes
Examiner une autre source possible d’hydrogène à l’interface
Ce tableau constitue une grille d’étude à compléter pour le projet ; il ne donne pas les limites admissibles d’un alliage. À titre de calcul idéal, 10 ppm molaires de H₂S dans un gaz à 700 bar absolus correspondent à une pression partielle de 0,7 kPa. La seule valeur « 10 ppm » est donc insuffisante. À haute pression, la non- idéalité et les phases présentes doivent être prises en compte dans l’évaluation pertinente.
4.10 Exemple de spécification d’un revêtement à qualifier
Pour un cas d’étude, on peut définir un corps forgé 8630 Mod avec analyse resserrée, une résistance de calcul fixée, un domaine H₂S défini, un full overlay ERNiCrMo-3 de 3 mm minimum après usinage et une classe Fe5 retenue à l’épaisseur minimale. Cette rédaction fixe une cible de développement ; elle ne déclare pas la pièce qualifiée.
Le dossier doit alors préciser l’état final du substrat, la route NACE choisie, les limites de dureté et leurs méthodes, le cycle PWHT et les cycles de réparation admissibles, les propriétés mécaniques et Charpy après
ces cycles, les zones à recharger, l’état de surface final et les contrôles. Le plan de chimie doit vérifier les éléments requis et le plan de coupes doit couvrir les intersections et reprises.
Un cas F6NM demandera une autre description de traitement et de limite de dureté. Un cas F22 à résistance renforcée demandera une preuve du maintien de cette résistance. Le changement de nuance doit donc se traduire dans le dossier matériau et la qualification, même lorsque le programme de mouvement de la machine paraît identique.
5. Qualification et contrôles du revêtement
5.1 WPS et PQR pour le rechargement anticorrosion
Le descriptif de mode opératoire doit préciser le procédé réel, la nuance et l’état du substrat, le fil et son diamètre, les gaz, les températures, les paramètres, la séquence de passes, les reprises et les traitements thermiques. Le PQR apporte la preuve de qualification dans le domaine défini par le référentiel retenu.
ASME Section IX est un référentiel de qualification du soudage et du rechargement utilisé dans de nombreux dossiers industriels. Lorsque cette base est prescrite pour l’overlay anticorrosion, il faut examiner ses exigences spécifiques, notamment celles relatives au corrosion resistant weld metal overlay. ISO 15614-7 constitue une autre norme dédiée à la qualification du rechargement ; elle ne devient pas une substitution automatique dans un contrat API 6A. [S25, S26] L’essai doit représenter les conditions qui gouvernent le résultat. Une qualification de procédé sur coupon peut être complétée par une démonstration de fabrication sur géométrie représentative : petit diamètre, grande profondeur, intersection et reprise. Cette démonstration géométrique doit être identifiée comme telle, avec ses critères et sa relation au dossier normatif.
5.2 Composition à l’épaisseur qualifiée
La chimie doit être mesurée au plan défini par l’exigence d’épaisseur. Le prélèvement doit pouvoir établir la conformité des éléments demandés. Le fer, le chrome, le molybdène et le niobium sont particulièrement pertinents pour un dépôt 625 ; le carbone et d’autres éléments peuvent être nécessaires selon le cahier des charges.
Un contrôle PMI par XRF peut identifier et estimer plusieurs éléments, mais il ne remplace pas automatiquement une analyse complète demandée par le référentiel. Sa capacité, l’étalonnage, l’état de surface et la zone interrogée doivent être adaptés. Le carbone, notamment, n’est pas déterminé par les appareils XRF usuels. Une méthode de laboratoire ou une autre méthode appropriée doit être retenue lorsqu’il est requis.
L’analyse au sommet du cordon et l’analyse à la surface usinée ne doivent pas être confondues. Dans un essai de développement, plusieurs plans de profondeur permettent d’établir la marge et de choisir une surépaisseur cohérente.
5.3 Macrographies et pliages
Les macrographies doivent montrer la continuité de fusion, la pénétration, la forme des couches et les recouvrements. Les coupes doivent inclure les zones où le programme change : démarrage, arrêt, intersection et reprise. Leur sélection doit être définie avant l’essai pour éviter de ne retenir que les régions favorables.
Les pliages prescrits par la qualification renseignent sur la continuité et la ductilité du revêtement et de sa liaison. Ils ne mesurent pas la résistance au milieu corrosif. Leur orientation et les conditions d’essai doivent suivre le référentiel applicable.
5.4 Dureté et microstructure
Le profil de dureté doit couvrir les zones pertinentes du substrat, de la ZAT, du métal fondu et de l’interface conformément au plan retenu. Une couche externe ductile peut coexister avec un pic local de dureté dans l’acier. L’examen doit être effectué dans l’état final, après les traitements thermiques prévus.
Les mesures de microdureté à faible charge peuvent compléter le développement pour des zones étroites.
Elles apportent une résolution différente d’un profil de dureté normative, et ne remplacent pas automatiquement celui-ci. La méthode, la charge, les distances et les limites doivent être annoncées pour chaque résultat.
5.5 Examens non destructifs et corrosion
Le ressuage renseigne sur les défauts ouverts à la surface au stade contrôlé. Il ne prouve pas, à lui seul, la continuité de l’interface enterrée. Les examens ultrasonores ou autres techniques volumétriques doivent être adaptés à la structure, à la géométrie et au défaut recherché. Une technique efficace sur l’acier massif ne se transpose pas sans validation à un revêtement nickel dendritique.
Lorsque le cahier des charges demande un essai de corrosion, la méthode et les critères doivent être explicités. ASTM G48 décrit des essais en solution de chlorure ferrique pour évaluer la corrosion par piqûres et crevasses de certains aciers inoxydables et alliages apparentés. La méthode, la température, la durée, l’état de surface et le critère d’acceptation doivent être fixés pour l’application. [S27] Un essai G48 ne qualifie pas à lui seul le service contenant du H₂S. Les essais de fissuration ou d’hydrogène demandés pour un domaine de service répondent à d’autres mécanismes. Les essais mécaniques, de corrosion et de fissuration apportent des preuves complémentaires.
5.6 Traçabilité de fabrication
Le dossier de pièce doit relier la coulée et son traitement thermique au lot de fil, à la WPS, à la version de programme, aux paramètres enregistrés, aux températures et aux contrôles. Les interruptions et leurs reprises doivent être repérées. La conformité d’une pièce réparée doit pouvoir être reconstituée sans dépendre de la mémoire de l’opérateur.
L’enregistrement numérique n’est utile que si les mesures sont étalonnées, horodatées et rattachées au bon emplacement. Un graphe de courant sans repère de pièce ou de passe apporte une preuve limitée. Le système doit conserver les alarmes et les actions qui ont suivi, ainsi que les modifications de paramètres autorisées pendant le cycle.
5.7 Matrice de qualification par couple substrat / procédé
Il faut construire une matrice qui relie la nuance et son état à la configuration effectivement qualifiée. Les domaines permis par ASME IX ou ISO 15614-7 doivent être appliqués à partir des variables et des résultats du PQR. Un regroupement administratif de matériaux ne remplace pas l’étude du risque propre à la ZAT et à l’interface. [S25, S26]
Changement examiné
Preuve à rechercher avant transfert
4130 vers 4140
Domaine normatif, chimie, dureté et effet du carbone supérieur
8630 standard vers 8630 Mod
Enveloppe d’analyse, état thermique, résistance et interface
Fournisseur de 8630 Mod
Respect de la même spécification et de la même route H₂S
410/F6a vers F6NM
Qualification de matériau et de séquence thermique propres
TIG conventionnel vers TIGer ou SpeedClad
Variables de procédé, courant, fil, énergie et dépôt concernés
Changement de torche ou de portée
Domaine de qualification et preuve d’accès, de fusion et de refroidissement
Réparation supplémentaire
Cumul thermique, propriétés finales, chimie et contrôles
Le tableau est une grille de revue technique, pas une liste universelle de changements imposant tous un nouveau PQR. Pour chaque ligne, il faut décider avec les variables essentielles du référentiel contractuel et les restrictions additionnelles du donneur d’ordre. Une évolution autorisée par le référentiel peut néanmoins nécessiter un essai de développement si la géométrie ou la stabilité de production change fortement.
5.8 Coupons thermiques et propriétés du substrat
Le coupon de qualification de traitement thermique du substrat et le coupon de qualification du rechargement ont des fonctions complémentaires. Le premier représente une histoire thermique et une section selon les dispositions du matériau et d’API 6A. Le second représente le dépôt, sa dilution, la liaison et les zones transformées. Une preuve obtenue sur l’un ne couvre pas automatiquement toutes les exigences de l’autre.
L’errata 4 d’API 6A précise notamment une condition de section équivalente du QTC pour certains corps en acier au carbone ou faiblement allié de PSL 3, de limite d’élasticité de conception d’au moins 75K et de masse au traitement supérieure à 454 kg, avec une exclusion mentionnée pour le 2¼ Cr 1 Mo. Cette disposition montre pourquoi la nuance, la masse et la géométrie doivent accompagner le certificat mécanique. Ses exceptions doivent être lues dans la norme complète. [S42] Dans l’étude de cladding, il faut prévoir une simulation représentative du cycle final sur les éprouvettes pertinentes. Le maximum de cycles de PWHT admissibles doit être établi avant la première fabrication. Si une réparation ajoute un cycle, il faut vérifier que la pièce reste dans cette enveloppe et que les propriétés ne sont pas seulement garanties pour le cycle initial.
5.9 Plan de dureté et examen des zones étroites
Le plan doit distinguer le contrôle de livraison du substrat, le contrôle de production accessible et le profil de qualification sur coupe. Chacun possède une zone interrogée et une résolution. Un contrôle portable sur le dépôt fini ne remplace pas un profil de ZAT sur une coupe de qualification.
Il faut tracer la ligne de fusion sur la macrographie, puis positionner les mesures dans le métal de base éloigné, la ZAT, les zones de transition pertinentes et le métal fondu. Les distances entre empreintes et aux interfaces doivent permettre une interprétation correcte. Une empreinte qui chevauche deux microstructures ne doit pas être présentée comme la dureté propre à chacune.
La microdureté peut rechercher des pics très locaux à l’interface acier/625 et guider l’examen métallographique. Son résultat doit rester identifié par sa charge, sa position et son objectif de développement. La comparaison à une limite exprimée avec une autre méthode exige la justification
applicable. Le dossier doit conserver les points individuels ; une moyenne générale peut masquer une valeur critique.
5.10 Pièce témoin : sélectionner les conditions défavorables
Le développement doit inclure la portion massive froide au démarrage, la zone chaude de fin de séquence, une intersection, un arrêt/reprise et une zone recevant l’usinage maximal. La chimie, l’épaisseur, la fusion et les duretés doivent être vérifiées sur des positions choisies avant l’essai. Ces positions doivent rester identifiables dans le programme machine et le dossier de contrôle.
Le choix d’un substrat d’essai au milieu d’une enveloppe chimique peut être insuffisant pour représenter sa borne la plus trempante. Il faut justifier la coulée et la section sélectionnées avec la métallurgie, les règles du référentiel et les restrictions de la spécification. Un coupon très favorable ne doit pas devenir, par habitude, la référence d’un approvisionnement beaucoup plus large.
Enfin, une pièce témoin doit conserver les mêmes opérations de finition que la production : cycle thermique, usinage, nettoyage et préparation aux contrôles. La qualification d’un beau dépôt brut ne démontre pas la conformité d’une gorge usinée ou d’un alésage dont le point le plus mince expose une région plus diluée.
6. Exemple chiffré de fabrication
6.1 Alésage représentatif et hypothèses
Considérons, pour le calcul, un alésage cylindrique de 200 mm de diamètre et 500 mm de longueur dans un composant de tête de puits. Le substrat et son état seraient fixés avant l’essai, par exemple un 8630 précisément spécifié. L’exigence pédagogique est une couche 625 de 3 mm minimum après usinage, avec 5 % Fe maximum au plan retenu et les autres critères établis au cahier des charges.
On évalue une épaisseur brute de 4,5 mm pour disposer d’une surépaisseur. Cette valeur est une hypothèse de calcul, pas une exigence générale d’API 6A. Le nombre de couches est à déterminer par les résultats de qualification.
En approximation de couche mince, la surface est πDL, soit 0,314 m². Avec une densité de 8 440 kg/m³, la masse correspondant à 4,5 mm est environ 11,93 kg. La masse correspondant à 3 mm est environ 7,95 kg.
M ≃ ρ × A × e ; A ≃ π × D × L
Pour cet alésage, le calcul exact de volume annulaire donne environ 11,66 kg à 4,5 mm et 7,83 kg à 3 mm. La différence avec l’approximation de couche mince est ici de quelques pour cent. Les masses réelles d’apport doivent être mesurées, car la fusion du substrat, le profil des cordons et les surépaisseurs modifient le bilan.
6.2 Taux de dépôt et temps complet
Avec la masse simplifiée de 11,93 kg, un débit de dépôt de 3 kg/h donne environ 3,98 h d’arc ; un débit de 6 kg/h donne environ 1,99 h. Si la première machine présente un facteur d’utilisation de 75 % et la seconde de 55 %, les temps correspondants de cellule pour la phase de dépôt deviennent environ 5,30 h et 3,62 h.
Hypothèse pédagogique
Cas A
Cas B
Masse évaluée de dépôt brut 11,
93 kg 11,93
kg
Débit pendant l’arc 3 k
g/h 6 kg/
h
Temps d’arc calculé 3,9
8 h 1,99
h
Facteur d’utilisation choisi 75
% 55 %
Temps de cellule pour le dépôt 5,3
0 h 3,62
h
Ces cas A et B ne correspondent à aucun fabricant. Ils montrent qu’un débit doublé n’entraîne pas nécessairement un temps complet divisé par deux. La préparation, le traitement thermique, les contrôles et l’usinage doivent encore être ajoutés au bilan.
6.3 Couverture de surface et épaisseur
À épaisseur donnée e, la couverture théorique se relie au débit massique par la densité. Le débit doit être considéré comme un débit réel de dépôt et l’épaisseur comme une épaisseur moyenne correspondant à cette masse.
Ȧ = ṁ / (ρ × e)
À 6 kg/h, l’estimation pour une couche moyenne de 3 mm est environ 0,237 m²/h. À 4,5 mm, elle devient environ 0,158 m²/h. Une annonce de vitesse élevée ne renseigne donc pas directement sur la surface finale obtenue lorsque l’épaisseur ou le nombre de couches diffère.
Dans un dépôt hélicoïdal, un pas axial de 8 mm et une vitesse de surface de 800 mm/min correspondent à une couverture géométrique idéale de 0,384 m²/h par couche, hors arrêts et corrections. Pour soutenir cette couverture avec 6 kg/h, l’épaisseur moyenne correspondant au bilan simplifié est seulement d’environ 1,85 mm. Ces paramètres ne peuvent donc pas être présentés simultanément comme une couche uniforme de 3 mm sans modifier le débit, le pas ou la vitesse.
6.4 Coût du métal utile
Le coût pertinent peut s’exprimer par pièce conforme, par m² à l’épaisseur utile ou par kg conservé dans le revêtement final. Il faut inclure le consommable acheté, le temps de cellule, les auxiliaires, les traitements, l’usinage, les contrôles et le coût attendu des reprises.
Ckg,utile = Σ Cj / Mutile
Dans cette relation, les coûts Cj représentent les postes effectivement retenus dans le bilan, et M utile la masse de revêtement conservée après usinage.
À titre d’hypothèses, prenons 30 €/kg de fil et 100 €/h de cellule. Avec 11,93 kg d’apport évalué, le poste matière vaut environ 358 €. En ajoutant les temps de dépôt précédents, les sous-totaux matière et cellule sont environ 888 € pour A et 720 € pour B. Rapportés à 7,95 kg de revêtement utile selon l’approximation, ils donnent environ 112 et 91 €/kg utile, avant les autres postes.
Ces prix et facteurs d’utilisation sont fictifs. L’intérêt du calcul est de rendre visibles les hypothèses. En particulier, une surépaisseur excessive coûte à l’achat du fil et à l’usinage. Une baisse de masse brute est utile si elle conserve une marge suffisante sur la composition et l’épaisseur minimale finale.
7. Conclusion — De la dilution à la pièce qualifiée
Le rechargement anticorrosion en Alloy 625 ne se juge pas à la seule apparence du cordon ni au taux de dépôt annoncé. Le résultat industriel est la combinaison d’une fusion continue, d’une composition conforme
à l’épaisseur qui subsiste après usinage, d’une zone affectée thermiquement maîtrisée et de propriétés compatibles avec l’environnement de service.
Le TIG à fil chaud offre des moyens distincts pour agir sur la fusion du substrat et le débit de métal d’apport.
Ces moyens doivent être validés par des coupes, des analyses chimiques, des essais de qualification et des contrôles sur les zones défavorables : recouvrements, intersections et arrêts/reprises.
Pour une tête de puits API 6A, la WPS/PQR, les exigences de l’équipement et celles de NACE MR0175 / ISO 15156 doivent être rapprochées dans le même état final de fabrication. Les seuils chiffrés et les domaines de validité sont ceux de l’édition normative et du cahier des charges contractuels.
8. Questions fréquentes
Le rechargement 625 rend-il automatiquement la tête de puits conforme NACE ?
La conformité exige de vérifier le dépôt, le substrat et les régions concernées selon les dispositions applicables, avec un environnement défini. Le nom de l’alliage de surface ne constitue pas une preuve complète.
Une seule couche est-elle suffisante ?
Une couche peut être retenue lorsqu’elle atteint tous les critères à l’épaisseur finale qualifiée. Deux couches peuvent faciliter la maîtrise de la composition, mais le nombre seul ne garantit pas le résultat aux recouvrements et aux reprises.
Peut-on transférer une procédure de 4130 à 8630 Mod ?
Le domaine de qualification et la spécification exacte des matériaux doivent être vérifiés. Leur parenté d’utilisation en wellhead ne suffit pas à justifier le transfert, notamment pour l’état thermique et les exigences de dureté.
Références citées dans cet article
Les identifiants de sources sont conservés pour la traçabilité documentaire. Les normes doivent être consultées dans leur édition contractuelle intégrale ; les liens renvoient aux éditeurs ou aux documents cités.
S11 — Kumar V, Lee C, Verhaeghe G, Raghunathan S, TWI. CRA Weld Overlay — Influence of Welding Process and Parameters on Dilution and Corrosion Resistance. Stainless Steel World America, Houston, 2010. — Consulter la source
S15 — API. Specification 6A, Wellhead and Tree Equipment, présentation de la 21e édition. — Consulter la source
S16 — API. Training on API Spec 6A Design, Materials and Quality ; présentation des domaines welding and overlay. — Consulter la source
Consulter la source
S17 — ISO. ISO 15156-1:2020 et ISO 15156-2:2020, domaines de sélection et de qualification. — Consulter la source ; ISO 15156-2
S18 — ISO. ISO 15156-3:2020, cracking-resistant CRAs and other alloys. — Consulter la source
S25 — ASME. BPVC Section IX, Welding, Brazing and Fusing Qualifications. — Consulter la source
S26 — ISO. ISO 15614-7:2016, Overlay welding. — Consulter la source
S27 — ASTM. G48-25, ferric chloride pitting and crevice corrosion test methods. — Consulter la source
S33 — Howco. Grade 410 : composition et état à double revenu présenté pour service sour. — Consulter la source
S34 — Howco. Grade F6NM : composition de l’offre, propriétés et condition de dureté. — Consulter la source
S35 — BGH Edelstahlwerke. F6NM, fiche matière, notamment route thermique présentée sous NACE MR0175 / ISO 15156-3. — Consulter la source
S37 — NACE / ISO Maintenance Panel. Inquiries and Interpretations, compilation officielle, notamment demandes 2011-01, 2017-13, 2022-07, 2024-02 et 2024-05 ; traitements, méthodes de dureté et dispositions de cladding. Les réponses se lisent avec l’édition visée par chaque demande. — Consulter la source
S41 — API. Monogram, Repair and Remanufacture and APIQR: Latest Updates, état des addenda et errata. — Consulter la source
S42 — API. Specification 6A, 21st Edition, Errata 4, septembre 2021 : application des PSL et précision sur certains QTC. — Consulter la source
Consulter la source
S43 — API. Specification 6A, 21e édition : repères de la table de matériaux et du § 7.5 sur l’overlay, dont classes Fe5/Fe10 et épaisseurs. Référence à consulter dans son édition contractuelle complète avec mises à jour. — Consulter la source
S44 — ISO. ISO/FDIS 15156-3, projet final enregistré au stade d’approbation le 2 octobre 2026. — Consulter la sourceÀ lire également :Weld overlay cladding Alloy 625 : panorama des solutions industrielles et Soudage TIG à fil chaud (Hot Wire GTAW).