Inertage des inox, duplex, superduplex et alliages à base de nickel
Protection de racine, corrosion, azote et équilibre métallurgique
L’inertage interne protège la racine contre l’oxydation, mais son rôle ne peut pas être interprété de la même façon pour tous les matériaux. Sur un acier inoxydable austénitique, l’enjeu principal concerne l’oxydation de la surface interne et la résistance à la corrosion. Sur un duplex ou un superduplex, il faut en plus tenir compte de l’azote, de l’équilibre ferrite-austénite et du cycle thermique. Sur un alliage à base de nickel, la protection de racine influence fortement le mouillage, la géométrie de la pénétration et le risque de défauts.
Pour les assemblages réalisés en TIG, les spécificités métallurgiques de l’inertage complètent les réglages du procédé lui-même. Voir notre dossier soudage TIG — principe, gaz et procédé 141.
| Une racine brillante est un indicateur de bonne protection gazeuse ; elle ne suffit pas, à elle seule, à démontrer la conformité métallurgique ou la tenue à la corrosion d’un duplex, d’un superduplex ou d’un alliage fortement allié. |
|---|
Cet article fait partie du dossier « Guide complet de l’inertage interne des tuyauteries ». La page-pilier donne accès aux cinq chapitres et permet de naviguer entre principes, matériels, matériaux, mesure de l’O₂ et qualification.
1. Inox austénitiques : le heat tint n’est pas seulement esthétique
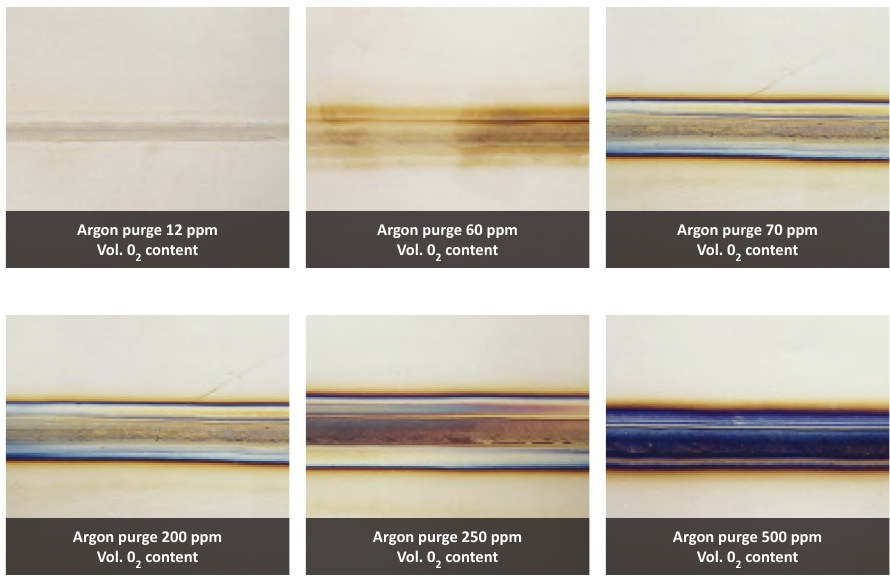
Pendant le soudage, l’oxygène résiduel peut former sur la racine et la ZAT interne des teintes thermiques — heat tint — allant du jaune paille au bleu-violet puis au gris-noir lorsque l’oxydation devient plus importante. TWI explique que l’oxyde formé est riche en chrome et que la couche métallique immédiatement sous-jacente peut s’appauvrir en chrome.
Cette modification de surface peut réduire la résistance à la corrosion localisée. TWI rapporte notamment une augmentation de la sensibilité à la piqûre et à la corrosion en crevasse lorsque les teintes thermiques deviennent importantes. La couleur est donc utile comme indicateur visuel, mais elle ne constitue pas une échelle universelle d’acceptation.
Exemple fabricant montrant l’évolution visuelle de la racine entre 12 et 500 ppm O₂ résiduel. Source : Pipe Purge Masters / S.F.E. Group, catalogue 2025.
Cette planche PPM est particulièrement pédagogique, mais elle doit rester une illustration du phénomène. Le niveau d’O₂ admissible dépend du matériau, du service, de l’état de surface requis et du DMOS/WPS.
Les mécanismes généraux d’oxydation de la racine et de prépurge sont détaillés dans Inertage interne des tuyauteries : principes et maîtrise de l’oxygène.
2. Quel gaz de protection envers pour les inox austénitiques ?
L’argon pur est le gaz de protection envers le plus courant pour les aciers inoxydables. TWI le recommande pour la protection de racine des inox austénitiques. Alleima indique également l’argon comme solution courante et mentionne le gaz de formage N₂ + 5 à 12 % H₂ comme alternative possible pour des aciers austénitiques conventionnels.
L’utilisation d’un mélange contenant de l’hydrogène doit rester limitée aux matériaux et procédures compatibles et respecter les règles de sécurité applicables au site. Il ne faut pas extrapoler cette possibilité aux duplex ou superduplex.
Alleima recommande par ailleurs une pureté de gaz de protection envers d’au moins 99,995 % pour la protection de racine des inox. Une bonne qualité du gaz n’est cependant utile que si le montage reste étanche et si le point de prélèvement O₂ est représentatif.
3. Duplex: l’inertage participe à un équilibre plus large
Les duplex associent ferrite et austénite. Leur soudabilité est généralement bonne, mais la microstructure finale dépend du cycle thermique, du métal d’apport, du gaz, de la composition du bain et de la vitesse de refroidissement. L’inertage protège la surface de la racine, mais il s’intègre dans une maîtrise métallurgique plus large.
Alleima indique que l’azote peut être utilisé comme gaz de protection de racine des duplex afin de limiter les pertes d’azote du métal fondu. Dans son tableau de sélection des gaz TIG, le fabricant répertorie aussi des mélanges Ar + 1 à 2 % N₂ et Ar + 30 % He + 1 à 2 % N₂ pour les duplex et superduplex.
| Fonction | Inox austénitique | Duplex / superduplex |
|---|---|---|
| Protection de racine courante | Argon pur ; gaz de formage possible sur certains austénitiques conventionnels. | Argon ou azote selon la nuance et la procédure ; Alleima mentionne l’azote pour limiter les pertes de N. |
| Gaz TIG mentionnés par Alleima | Ar ; Ar + He ; Ar + 2–5 % H₂ selon application. | Ar ou Ar + He pour duplex ; Ar + 1–2 % N₂ et Ar + 30 % He + 1–2 % N₂ répertoriés pour duplex/superduplex. |
| Point critique | Heat tint et corrosion de surface. | Oxydation + équilibre ferrite/austénite + corrosion. |
| Validation | Aspect + exigences de service. | Aspect + contrôles métallurgiques/corrosion selon spécification. |
Le tableau ci-dessus résume des options publiées par Alleima ; il ne remplace pas la fiche de la nuance ni la qualification du procédé. La composition du gaz de torche et celle du gaz de protection envers sont deux variables distinctes.
4. Superduplex : une fenêtre de soudage plus contraignante
Sur un superduplex, l’inertage doit être excellent, mais il ne peut pas compenser un cycle thermique inadapté. Une exposition trop courte ou un refroidissement trop rapide peut laisser une fraction ferritique excessive ; à l’inverse, des temps trop longs dans certaines plages de température peuvent favoriser des phases intermétalliques indésirables.
Les limites doivent toujours être prises dans la documentation de la nuance réellement soudée. À titre d’exemple, Alleima recommande pour SAF 2507 une énergie de soudage de 0,2 à 1,5 kJ/mm et une température interpasses inférieure à 150 °C. Pour SAF 2205, le fabricant publie une plage de 0,5 à 2,5 kJ/mm avec une température interpasses inférieure à 150 °C.
| Exemple Alleima | Énergie de soudage publiée | Température interpasses publiée | Remarque |
|---|---|---|---|
| SAF 2205 — duplex | 0,5 à 2,5 kJ/mm | <150 °C | Valeurs spécifiques à cette nuance. |
| SAF 2507 — superduplex | 0,2 à 1,5 kJ/mm | <150 °C | Valeurs spécifiques à cette nuance. |
Ces chiffres illustrent un point essentiel : le critère d’inertage ne peut pas être séparé du DMOS/WPS complet. Même avec une racine visuellement parfaite, un superduplex peut être hors spécification si l’énergie, la température interpasses, la composition du métal fondu ou la microstructure ne sont pas conformes.
5. Oxygène résiduel sur duplex : ne pas réduire la qualité à la couleur
Alleima indique, pour la protection de racine des aciers inoxydables, qu’un maximum de 20 ppm O₂ donne les meilleurs résultats. Cette valeur est une recommandation de haute qualité et non un seuil normatif universel.
Une étude TWI publiée en 2017 sur des tubes duplex et superduplex soudés en TIG autogène apporte une nuance importante : la résistance à la piqûre des racines soudées était inférieure à celle du métal de base, et l’effet de la microstructure du soudage semblait dominer le comportement de corrosion sur une partie de la plage d’O₂ étudiée. TWI a observé une température critique de piqûre relativement stable jusqu’à environ 1000 ppm dans ces essais particuliers.
| Sur duplex et superduplex, l’aspect de la coloration de racine ne doit jamais être utilisé seul pour valider la tenue à la corrosion. La qualification doit s’appuyer sur les contrôles exigés par le projet : ferrite, métallographie, essais de corrosion, CND ou autres selon le référentiel. |
|---|
Le résultat TWI ne signifie pas qu’un O₂ élevé est souhaitable. Il montre que la relation entre coloration, oxygène et corrosion est plus complexe que sur une simple échelle visuelle, et qu’une racine claire ne peut pas remplacer la maîtrise du cycle thermique.
Pour définir et vérifier un seuil O₂ adapté au DMOS/WPS, consulter Mesure de l’O₂ et moniteurs de purge.
6. Alliages à base de nickel : une mauvaise purge modifie le comportement du bain
Les alliages à base de nickel demandent une protection de racine rigoureuse. Haynes décrit le soudage GTAW d’un seul côté des tuyauteries HASTELLOY lorsque l’accès intérieur n’est pas possible et recommande une protection inerte, généralement avec de l’argon de qualité soudage.
Dans son document H-2065A, Haynes montre qu’une mauvaise protection envers peut produire une racine noire, croûteuse et irrégulière — phénomène couramment appelé « sugaring ». Dans cette condition, le métal fondu mouille mal les bords du joint, ce qui rend la passe de racine difficile à maîtriser.
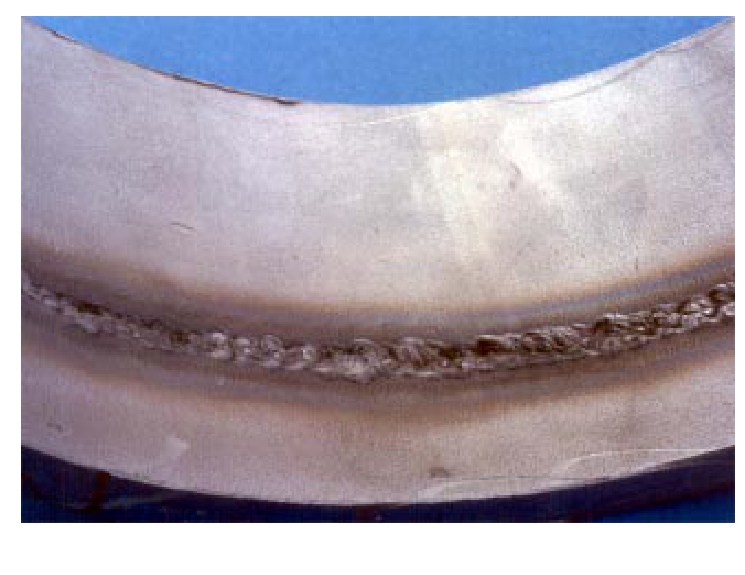
Racine HASTELLOY C-22 obtenue avec une protection envers insuffisante : aspect noir, irrégulier et fortement oxydé. Source : Haynes International, H-2065A, figure 1.
Haynes associe cette situation à des défauts potentiels tels que pénétration incomplète, manque de fusion, fissuration de racine et root suck-back. Le document recommande de privilégier une purge locale autour du joint lorsque la géométrie le permet.
7. Haynes : le débit relatif torche / purge peut être déterminant
L’un des résultats les plus instructifs du document Haynes est la comparaison de deux répartitions de débit. Dans le protocole présenté, la zone avait été purgée jusqu’à environ 5000 ppm O₂ avant soudage. Ce niveau avait été jugé acceptable dans cette étude particulière sur alliages nickel.
Haynes compare ensuite deux configurations : 40 CFH d’argon en purge envers avec 10 CFH à la torche, puis l’inverse — 10 CFH en purge envers et 30 CFH à la torche. La seconde configuration produit une racine jugée inacceptable alors que l’atmosphère initiale de la chambre avait été purgée.
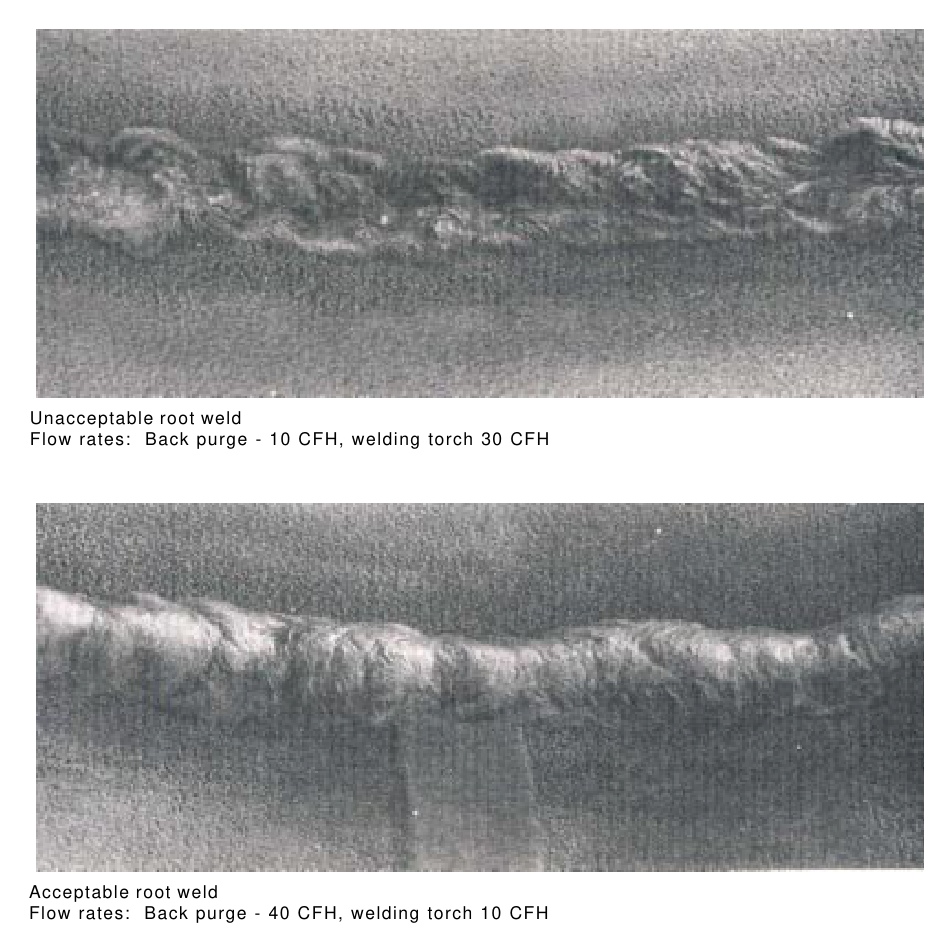
Résultats Haynes : en haut, racine inacceptable avec 10 CFH en purge et 30 CFH à la torche ; en bas, racine acceptable avec 40 CFH en purge et 10 CFH à la torche. Source : Haynes International, H-2065A, figure 2.
La conclusion n’est pas de reprendre ces débits comme une recette universelle. L’essai montre que la qualité de racine dépend de la dynamique gazeuse pendant le soudage : une teneur en O₂ acceptable avant amorçage ne suffit pas si la pression ou l’équilibre des débits perturbe ensuite la protection envers.
8. Tableau de synthèse par famille de matériaux
| Famille | Rôle principal de l’inertage | Gaz / points particuliers | Ce que l’inertage ne valide pas |
|---|---|---|---|
| 304L / 316L | Limiter heat tint et préserver l’état de surface. | Argon très courant ; gaz de formage possible selon procédure. | Résistance à la corrosion finale si l’état de surface n’est pas contrôlé. |
| Superausténitique | Limiter oxydation sur une nuance fortement alliée. | Argon ; certains mélanges selon procédé. | Métallurgie globale, apport et cycle thermique. |
| Duplex | Protéger la racine et éviter des pertes d’azote défavorables. | Azote possible en root protection ; gaz TIG avec N₂ selon nuance. | Équilibre ferrite/austénite et corrosion. |
| Superduplex | Même rôle avec exigences métallurgiques plus sensibles. | Très faible O₂ recherché ; gaz et N₂ à définir par DMOS/WPS. | Ferrite, phases intermétalliques, tenue corrosion. |
| Base nickel | Éviter oxydation sévère, mauvais mouillage et irrégularité de racine. | Haynes utilise de l’argon de qualité soudage pour la purge envers. | Fusion, géométrie du joint, défauts internes, qualité globale du WPS. |
9. Conséquences pour le DMOS/WPS
Le DMOS/WPS doit dissocier clairement le gaz de torche et le gaz de protection envers. Pour les duplex et superduplex, la présence éventuelle d’azote doit être spécifiée avec sa composition et sa pureté ; le seuil O₂ doit être défini au point de prélèvement choisi ; et la durée de maintien de la purge doit être cohérente avec la passe à chaud et les premières passes.
Pour les alliages à base de nickel, la propreté de la préparation, le jeu de racine, l’angle du joint, le débit relatif de la torche et de la purge et la stabilité du bain doivent être intégrés à la qualification. Une modification importante du système de purge ne doit pas être considérée comme anodine si elle peut modifier le profil de racine.
Dans tous les cas, les valeurs publiées par un fabricant de matériaux ou d’équipements servent à construire la procédure ; elles ne remplacent pas les exigences du code, de la spécification projet et de la qualification réelle.
La traduction de ces exigences matériaux en variables de production et de qualification est développée dans Concevoir et qualifier une procédure d’inertage.
Conclusion
L’inertage des inox, duplex, superduplex et alliages à base de nickel poursuit un même objectif — empêcher l’oxydation de la racine — mais ses conséquences métallurgiques ne sont pas identiques. Sur les inox austénitiques, la priorité est la maîtrise du heat tint et de la corrosion de surface. Sur les duplex et superduplex, l’azote, l’équilibre ferrite-austénite et le cycle thermique deviennent indissociables de la protection envers. Sur les alliages à base de nickel, la qualité de la purge envers influence directement le mouillage et la géométrie de la racine.
Une bonne procédure ne se contente donc pas d’exiger une racine brillante. Elle définit le gaz, la pureté, le niveau d’O₂, les débits, le maintien de la purge, l’énergie de soudage et les contrôles permettant de démontrer que la soudure reste compatible avec le service.
À lire ensuite dans le dossier
Article 1 — Inertage interne des tuyauteries : principes et maîtrise de l’oxygène
Article 2 — Outillages et accessoires pour l’inertage interne
Article 4 — Mesure de l’O₂ et moniteurs de purge
Article 5 — Concevoir et qualifier une procédure d’inertage
Sources techniques vérifiées
• TWI — Avoiding heat-tint during welding of stainless steels.
• TWI — Effect of Back Purging Gas Oxygen Content on Weld Discolouration and Corrosion Resistance of Autogenous TIG Welds in Duplex Stainless Steel Pipes, Member Report 1092/2017 — résumé public.
• Alleima — Welding Guide / Shielding the weld : sélection des gaz et protection de racine.
• Alleima — SAF 2205 et SAF 2507 : fiches matériaux et recommandations de soudage.
• Haynes International — H-2065A, Back-purging and Welding Requirements for Fabrication of HASTELLOY alloy Pipe Systems.
• Pipe Purge Masters / S.F.E. Group — Product Catalog 2025 : illustrations des racines en fonction de l’O₂.
Note éditoriale : les recommandations de fabricants et les résultats expérimentaux sont identifiés comme tels. Ils ne constituent pas des limites universelles et doivent être replacés dans la nuance, le service et le DMOS/WPS concernés.