TIG fil chaud (Hot Wire GTAW) : principe et réglages
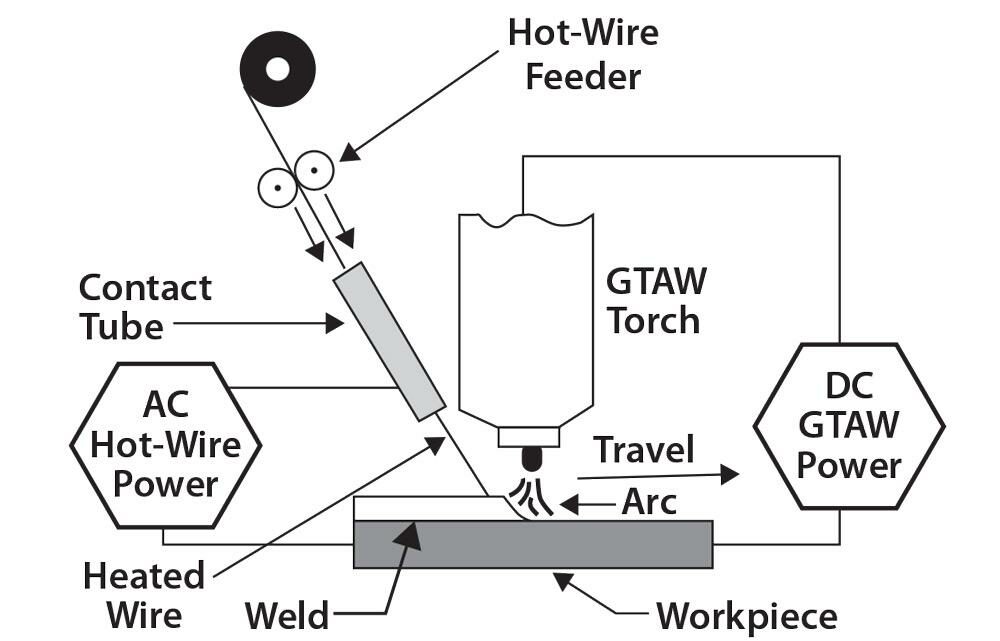
Le TIG fil chaud (Hot Wire GTAW) est une évolution du TIG dans laquelle le fil d’apport est préchauffé électriquement avant son entrée dans le bain. L’objectif est d’augmenter le taux de dépôt sans demander à l’arc TIG de fournir seul toute l’énergie nécessaire à la fusion du métal d’apport.
Le procédé conserve les qualités fondamentales du GTAW — électrode de tungstène non fusible, bain protégé par gaz inerte, absence de projections et grande maîtrise métallurgique — tout en améliorant fortement sa productivité. Il est particulièrement intéressant en cladding anticorrosion, narrow groove, assemblage mécanisé de fortes épaisseurs et réparation de composants critiques.
Résumé technique
- Procédé : GTAW/TIG avec fil d’apport préchauffé résistivement.
- Principe : une seconde source chauffe le fil par effet Joule avant son entrée dans le bain.
- Avantage principal : augmentation du taux de dépôt à courant d’arc comparable.
- Cladding : possibilité d’augmenter le dépôt tout en maîtrisant la dilution.
- Applications : Alloy 625, inox, alliages nickel, tuyauteries épaisses, nucléaire, pétrole et gaz, équipements sous pression.
Sommaire
- 1. Principe du TIG fil chaud
- 2. Séparation partielle des fonctions énergétiques
- 3. Chauffage résistif du fil
- 4. Gains de productivité
- 5. Dilution et cladding anticorrosion
- 6. Réglages TIG fil chaud
- 7. TIG fil froid vs TIG fil chaud
- 8. Applications industrielles
- 9. Variantes modernes : tigSpeed, multi-fil et bicathode
- 10. Limites et qualification
- 11. Conclusion
1. Principe du TIG fil chaud
En TIG conventionnel avec fil froid, le métal d’apport arrive à température ambiante. Une partie de l’énergie de l’arc doit donc servir à chauffer puis fondre ce fil, en plus de la fusion du métal de base.
En Hot Wire GTAW, le fil est parcouru par un courant électrique avant son entrée dans le bain. Sa résistance provoque un échauffement par effet Joule. Le fil arrive ainsi à une température élevée, idéalement proche de son domaine de fusion sans qu’un arc parasite ne s’établisse entre le fil et la pièce.
Le principe physique du procédé est donc simple : l’énergie nécessaire à la fusion du métal de base et celle nécessaire au chauffage du fil ne proviennent plus exclusivement de la même source.
2. Séparation partielle des fonctions énergétiques
Polysoude décrit le TIG fil chaud comme une séparation partielle des fonctions énergétiques :
- arc TIG : crée et maintient le bain, contrôle la pénétration du métal de base ;
- source fil chaud : préchauffe résistivement le métal d’apport avant son entrée dans le bain.
Il ne faut toutefois pas dire que le fil chaud devient énergétiquement autonome. La source de préchauffage ne fond pas nécessairement le fil à elle seule. L’arc reste indispensable pour assurer la fusion finale, le mouillage et l’incorporation du fil dans le bain.
Cette séparation relative donne à l’opérateur deux leviers plus indépendants qu’en TIG fil froid :
- courant TIG → profondeur de fusion et stabilité du bain ;
- courant fil chaud + vitesse fil → quantité de métal d’apport introduite.
C’est cette architecture qui rend le procédé particulièrement intéressant pour le rechargement anticorrosion : il devient possible d’augmenter le dépôt sans devoir augmenter proportionnellement la puissance de l’arc TIG.
3. Chauffage résistif du fil : relation I²R
La puissance de chauffage du fil peut être représentée par :
P = I2 × R
et l’énergie produite pendant une durée t par :
Q = I2 × R × t
Le chauffage dépend donc fortement du courant appliqué au fil, mais aussi de sa résistivité, de son diamètre et de la longueur électriquement active entre les points de contact.
Le réglage doit éviter deux extrêmes :
- courant fil trop faible : faible gain de productivité, le fil reste essentiellement froid ;
- courant fil trop élevé : risque d’instabilité, de fusion prématurée du fil ou d’établissement d’un arc parasite.
Selon les architectures, la source fil chaud peut fonctionner en courant alternatif ou selon une forme d’onde dédiée. En cladding, Polysoude met notamment en avant l’intérêt d’une alimentation AC pour réduire les interactions électromagnétiques et maintenir un point d’impact stable du fil dans le bain.
4. Gains de productivité : quels ordres de grandeur ?
Il n’existe pas un taux de dépôt unique pour le TIG fil chaud. La performance dépend du diamètre de fil, de la configuration mono-fil ou multi-fil, du courant TIG, du courant fil chaud, de la vitesse de déplacement et du type d’application.
Quelques repères documentés permettent néanmoins de situer le procédé :
- le Nickel Institute présente, dans une comparaison de procédés de cladding, un taux de dépôt Hot Wire GTAW environ cinq fois supérieur au GTAW fil froid dans la configuration considérée ;
- le manuel orbital Polysoude indique environ 1 kg/h pour une application orbital TIG fil chaud, avec des valeurs plus élevées en cladding ;
- un exemple Polysoude de cladding ERNiCrMo-3 sur AISI 4130 atteint 1,57 kg/h sur la couche supérieure avec une dilution inférieure à 3 % ;
- les architectures multi-fil, bicathode ou systèmes plus récents peuvent dépasser nettement ces valeurs.
Il est donc plus rigoureux de parler d’un gain de dépôt dépendant de l’architecture que d’annoncer une multiplication universelle par 2, 3 ou 5.
EWM annonce par exemple, pour son système tigSpeed utilisé en fil chaud ou froid, jusqu’à 60 % de taux de dépôt supplémentaire par rapport au TIG manuel. Ce chiffre concerne le système complet de dévidage et ne doit pas être confondu avec une comparaison scientifique universelle entre fil froid et fil chaud.
5. Dilution et cladding anticorrosion : le point décisif
La dilution correspond à la proportion de métal de base fondue puis mélangée au métal d’apport. En cladding anticorrosion, elle est essentielle parce que la composition chimique finale de la couche déposée conditionne directement sa résistance à la corrosion.
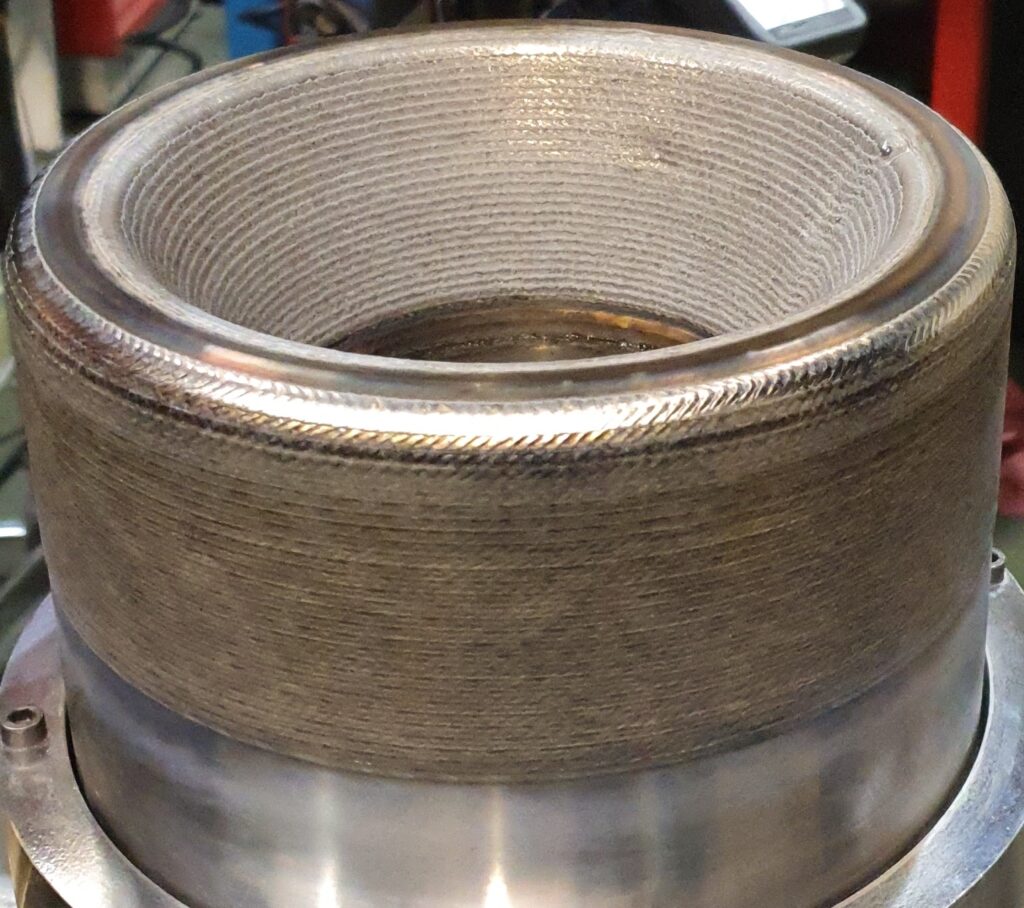
Avec un fil chaud correctement réglé, une plus grande part de l’énergie nécessaire au métal d’apport est fournie directement au fil. Il devient alors possible de conserver un courant d’arc relativement modéré et de limiter la quantité de métal de base fondue.
Mais il serait faux d’affirmer que le TIG fil chaud donne toujours une faible dilution. Celle-ci varie avec :
- le courant et la tension de l’arc TIG ;
- le courant de préchauffage du fil ;
- la vitesse de déplacement ;
- la vitesse fil ;
- l’angle et le point d’introduction du fil ;
- le recouvrement entre cordons ;
- la température de préchauffage et d’interpass.
Polysoude donne un exemple particulièrement parlant sur AISI 4130 rechargé en ERNiCrMo-3 : deux couches, épaisseur finale 4,6 mm, vitesse de déplacement 350–400 mm/min et dilution de la couche supérieure inférieure à 3 %. Cette valeur illustre le potentiel du procédé, mais elle ne constitue pas une valeur garantie pour toute application.
Pour les applications Alloy 625, la validation doit porter sur la macrographie, la dilution, la teneur en fer dans la couche finale et les exigences de la spécification client ou du code applicable.
Voir également notre dossier de référence : Cladding / Weld Overlay Inconel 625 : procédés, dilution et applications.
6. Réglages TIG fil chaud : courant, avance du fil et stabilité du bain
| Paramètre | Influence principale | Risque si mal réglé |
|---|---|---|
| Courant TIG | Pénétration, volume et stabilité du bain | Dilution ou fusion insuffisante |
| Courant fil chaud | Température du fil et capacité de fusion | Fil froid ou fusion prématurée |
| Vitesse fil | Taux de dépôt | Accumulation de fil ou bain surchargé |
| Vitesse de soudage | Énergie linéique, épaisseur déposée | Manque de fusion ou surchauffe |
| Angle / position du fil | Mouillage et stabilité d’incorporation | Instabilité et défaut de forme |
| Longueur d’arc | Concentration thermique | Arc instable ou bain trop large |
| Gaz | Protection, tension d’arc, mouillage | Oxydation ou instabilité |
| Recouvrement des passes | Épaisseur et dilution finale | Creux, surépaisseur ou chimie non uniforme |
Le TIG fil chaud est donc un procédé fortement couplé. Augmenter uniquement le courant fil chaud ne garantit pas un meilleur résultat : il faut maintenir un équilibre entre capacité de fusion de l’arc, débit de métal d’apport et vitesse de déplacement.
Pour les réglages généraux de l’arc TIG, voir Réglages du courant en soudage TIG.
7. TIG fil froid vs TIG fil chaud
| Critère | TIG fil froid | TIG fil chaud |
|---|---|---|
| Architecture | Une source d’arc | Source TIG + source de préchauffage fil |
| Taux de dépôt | Faible à modéré | Supérieur à configuration équivalente |
| Réglage du dépôt | Fortement lié à l’énergie d’arc | Plus indépendant grâce au chauffage du fil |
| Dilution en cladding | Très dépendante du courant d’arc | Peut être réduite par dissociation énergétique |
| Productivité | Limitée | Plus élevée |
| Complexité | Faible | Supérieure : source, dévidoir, synchronisation |
| Automatisation | Possible | Particulièrement avantageuse |
Le TIG fil chaud ne remplace pas systématiquement le fil froid. Pour une petite réparation, une passe de racine délicate ou une opération très ponctuelle, la simplicité du fil froid peut rester préférable. Le fil chaud prend tout son intérêt lorsque la quantité de métal à déposer devient importante ou lorsque le temps d’arc représente une part significative du coût de fabrication.
8. Applications industrielles
- Cladding anticorrosion : Alloy 625, inox et autres alliages résistants à la corrosion sur aciers carbone/faiblement alliés.
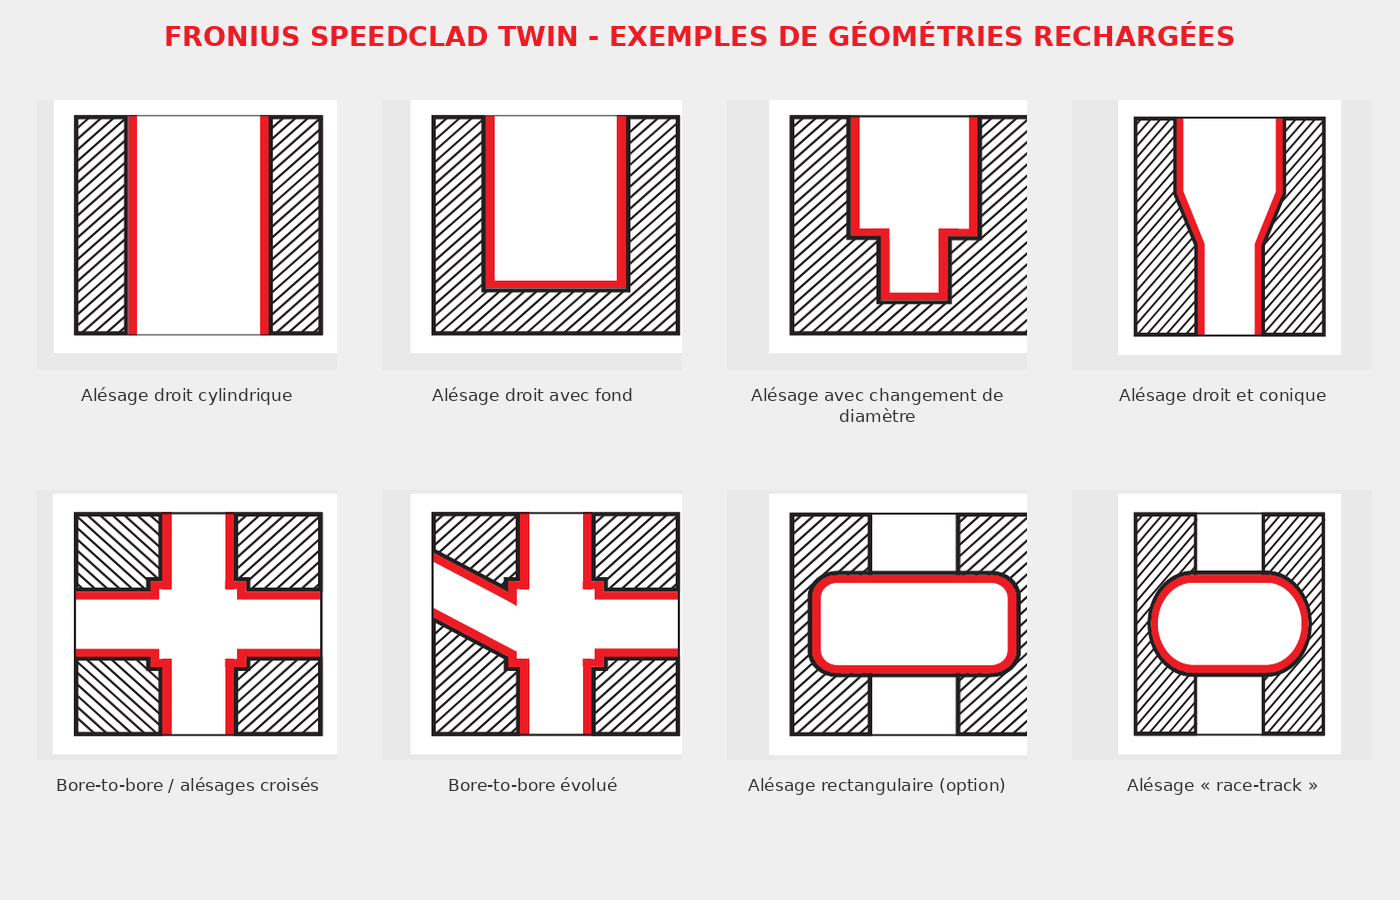
- Vannes, têtes de puits et composants oil & gas : alésages, sièges, corps de vannes, zones difficiles d’accès.
- Tuyauteries épaisses : narrow groove orbital avec nombre de passes réduit.
- Nucléaire et production d’énergie : assemblages à fortes exigences métallurgiques et de répétabilité.
- Équipements sous pression : viroles, piquages, brides et composants en alliages coûteux.
- Réparation : reconstruction locale de pièces critiques avec contrôle précis du métal déposé.
Polysoude souligne également l’intérêt du Hot Wire TIG pour le soudage orbital de tubes épais : associé au narrow groove, il permet d’augmenter la productivité tout en conservant les qualités de contrôle du TIG.
Pour les bases du procédé, voir Soudage TIG procédé 141. Pour comparer les approches d’alimentation du métal d’apport, consulter également TOPTIG : guide-fil intégré et automatisation, une technologie distincte du préchauffage résistif utilisé en TIG fil chaud.
9. Variantes modernes du TIG fil chaud : EWM tigSpeed, Polysoude TIGer et Fronius SpeedClad
Le soudage TIG fil chaud (Hot Wire GTAW) s’est développé vers plusieurs architectures destinées à augmenter le taux de dépôt, maîtriser la stabilité du bain et améliorer la productivité du rechargement. Elles ne reposent pas toutes sur le même principe : dévidage dynamique, multiplication des fils, arc bicathode ou optimisation de la torche et des paramètres de soudage.
EWM tigSpeed hotwire : dévidage dynamique du fil
Le système EWM tigSpeed associe un dévidage continu à un mouvement alternatif longitudinal du fil. Disponible en version fil froid ou fil chaud, le système vise une introduction régulière de l’apport dans le bain. EWM annonce, pour certaines configurations, des gains de dépôt pouvant atteindre 60 % par rapport au TIG manuel ; ce résultat constructeur dépend des conditions de comparaison et ne constitue pas une valeur universelle.
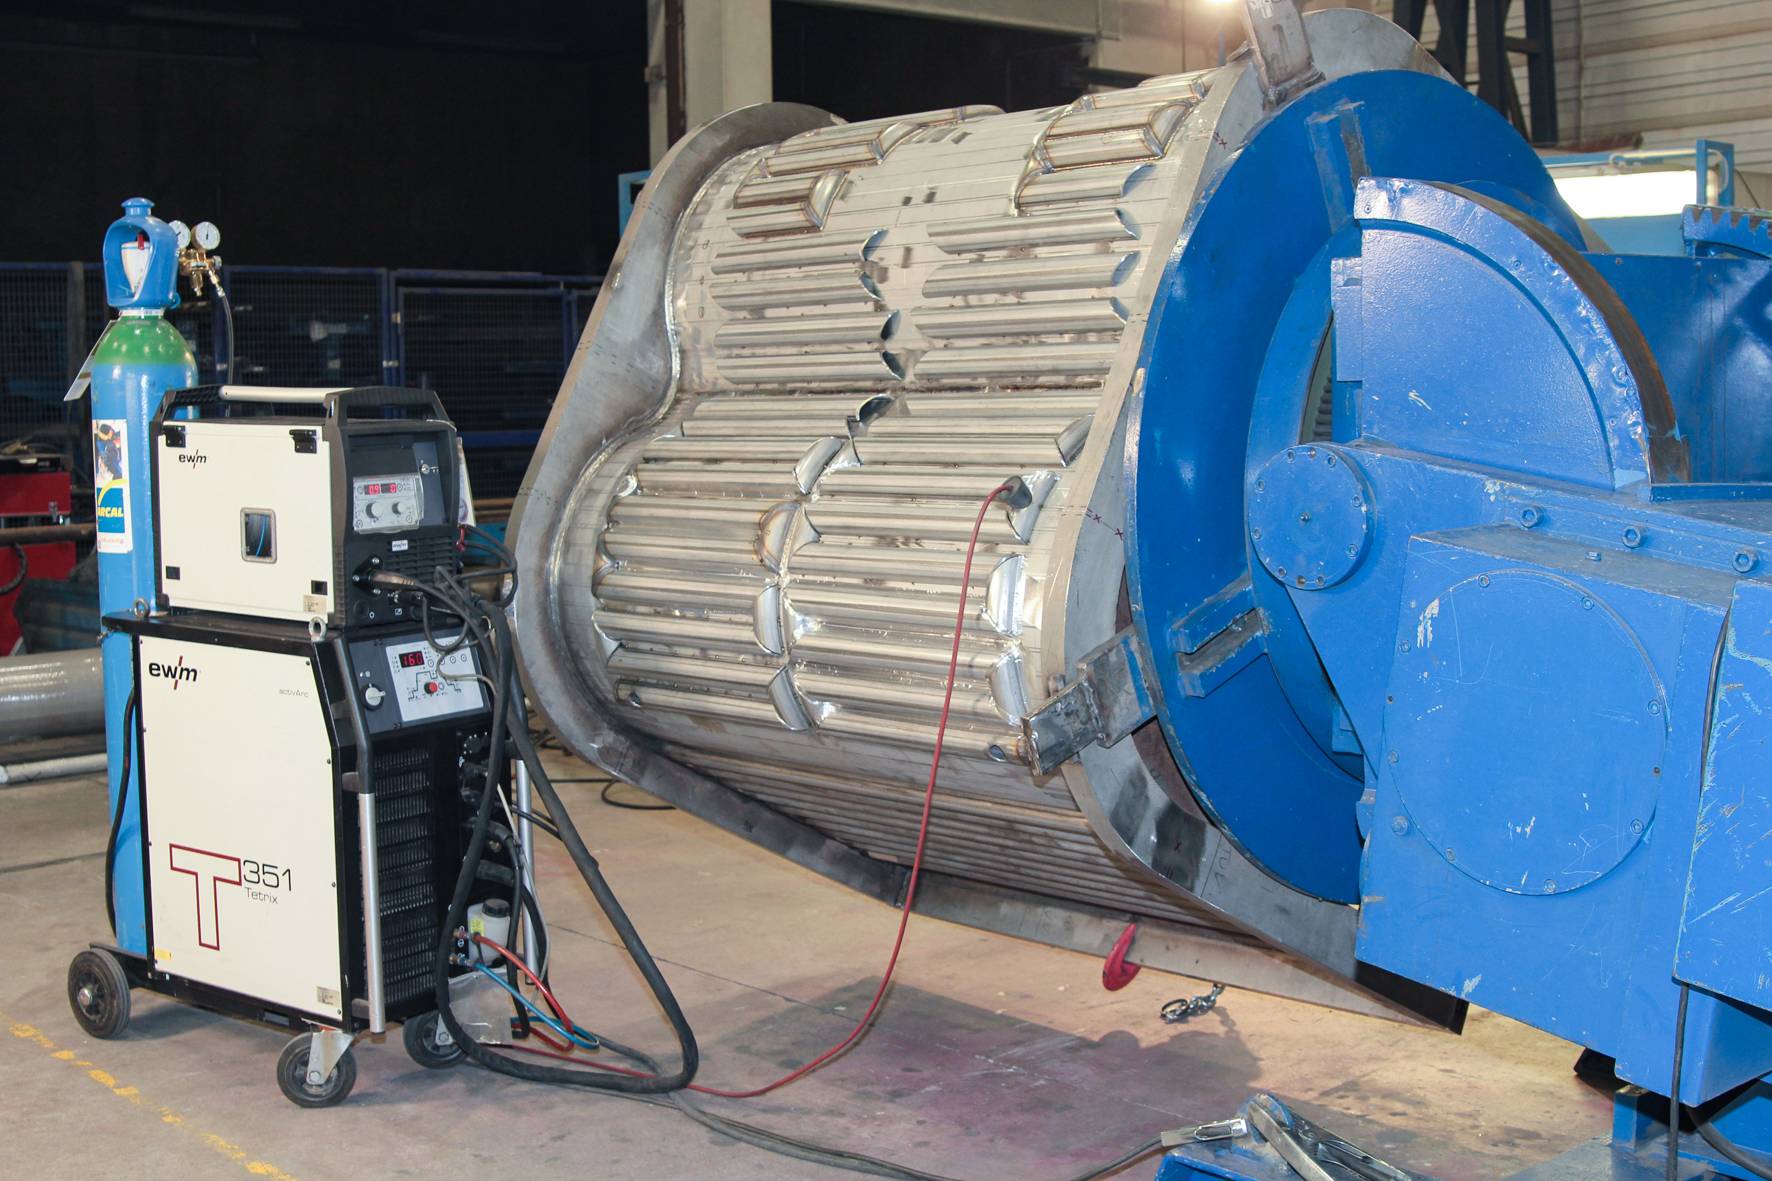
Pour les caractéristiques du dévidage dynamique et du fil chaud, consulter la fiche officielle tigSpeed oscillation drive 45 hotwire et la documentation des procédés TIG EWM. La fonction de dévidage alternatif ne doit pas être confondue avec une torche bicathode.
Hot Wire multi-fil : augmentation du débit de métal d’apport
Les configurations à plusieurs fils visent à augmenter le débit de métal alimentant le bain sans concentrer tout l’apport en un point. Elles exigent de maîtriser la position des fils, leur éventuel préchauffage, la géométrie du bain et la synchronisation du dévidage. Plusieurs fils ne signifient pas nécessairement plusieurs électrodes de tungstène.
Polysoude TIGer : arc bicathode et rechargement intérieur
Le procédé Polysoude TIGer utilise deux électrodes de tungstène alimentées de manière à former un arc bicathode. Associé à l’apport de fil chaud dans les solutions de cladding, il vise des taux de dépôt élevés et une dilution maîtrisée. Il se distingue du TIG fil chaud conventionnel à électrode unique.
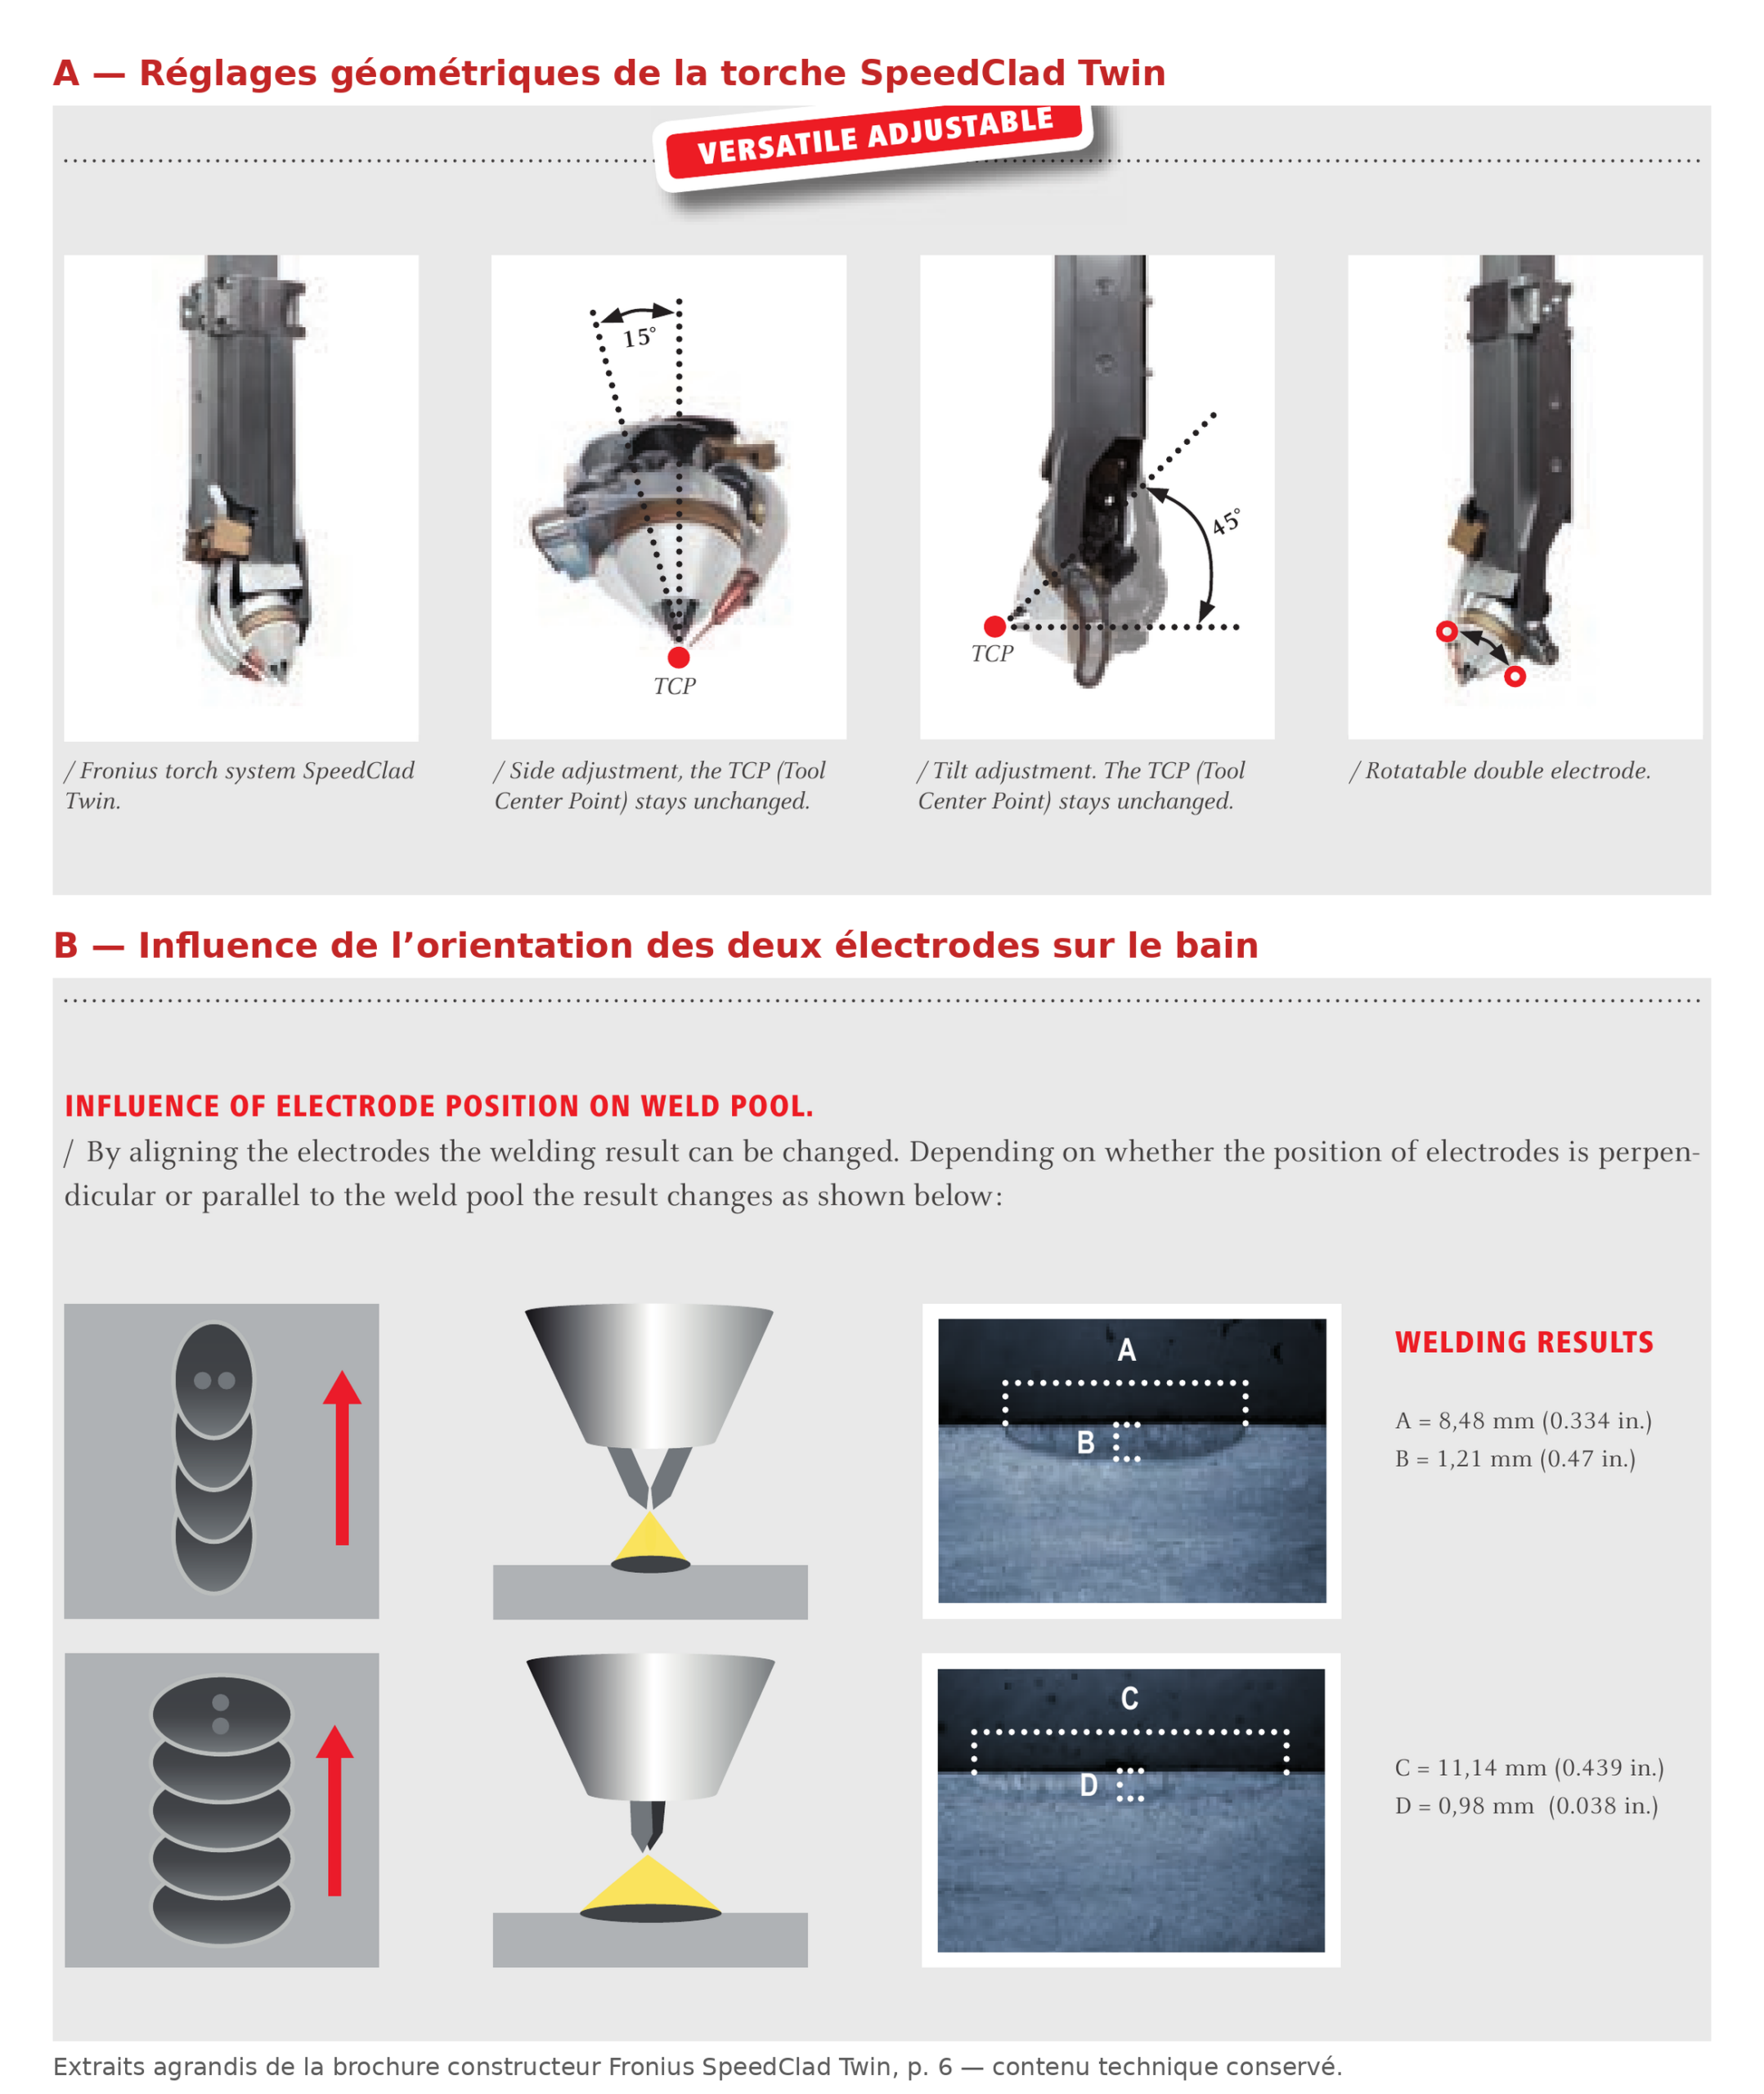
Fronius SpeedClad Twin : deux électrodes et deux fils
Le SpeedClad Twin repose sur deux électrodes de tungstène et deux fils d’apport, alimentant un même bain de rechargement. Cette architecture de cladding haute productivité se distingue des solutions à deux fils fonctionnant avec une seule électrode.
Deux illustrations techniques agrandissables : cliquez sur chaque image pour examiner à pleine résolution les détails du procédé SpeedClad Twin.
Fronius SpeedClad 2.0 : une électrode et un fil
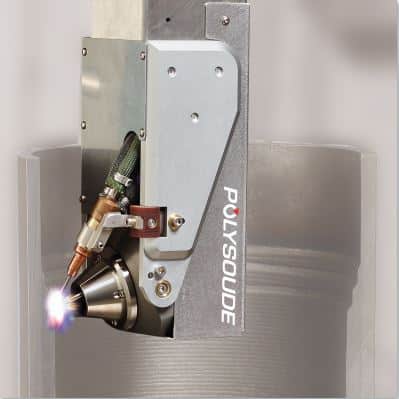
Contrairement à SpeedClad Twin, SpeedClad 2.0 fonctionne avec une seule électrode de tungstène et un seul fil d’apport. Fronius annonce, selon l’application, une vitesse de soudage qualifiée pouvant atteindre 135 cm/min et un taux de dépôt pouvant atteindre 6 kg/h. Sa torche affinée facilite notamment le rechargement d’alésages de petit diamètre.
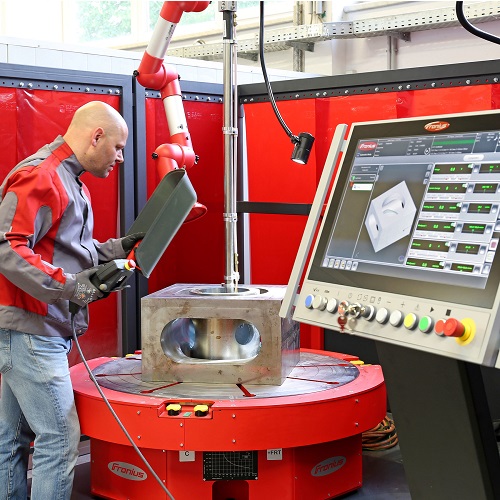
Pour voir spécifiquement la torche SpeedClad 2.0, sa géométrie et les performances annoncées, consulter la documentation officielle Fronius SpeedClad 2.0 avec photographies constructeur.
À retenir : EWM tigSpeed intervient principalement sur la dynamique d’introduction du fil ; le TIGer de Polysoude utilise un arc bicathode ; Fronius SpeedClad Twin met en œuvre deux électrodes et deux fils, alors que SpeedClad 2.0 utilise une seule électrode et un seul fil. Ces solutions nécessitent des réglages et des qualifications adaptés à la géométrie de la pièce, au matériau déposé et à la dilution recherchée.
Pour situer ces variantes face aux autres procédés industriels, consulter notre comparatif PTA, Laser Cladding et TIG fil chaud.
10. Limites et qualification
- Équipement plus complexe : source fil chaud, dévidoir, torche et synchronisation supplémentaires.
- Réglage sensible : interaction entre courant TIG, courant fil, vitesse fil et vitesse de soudage.
- Risque d’arc parasite : si le fil est chauffé au-delà de la fenêtre stable.
- Interaction magnétique : la circulation de courant dans le fil peut perturber l’arc selon la configuration.
- Automatisation préférable : le procédé révèle surtout son potentiel en mécanisé, orbital ou robotisé.
- Qualification indispensable : dépôt élevé ne signifie pas automatiquement faible dilution ni propriétés conformes.
Pour un cladding Alloy 625, la qualification doit notamment documenter la géométrie du dépôt, la dilution, l’épaisseur utile après usinage, la teneur en fer de la couche finale si elle est spécifiée, les températures de préchauffage/interpass et les contrôles requis par le code ou le client.
11. Conclusion
Le TIG fil chaud n’est pas simplement un TIG dans lequel le fil arrive plus chaud. Son intérêt fondamental réside dans la séparation partielle entre l’énergie qui crée le bain et l’énergie qui prépare le métal d’apport.
Cette dissociation permet d’augmenter le taux de dépôt tout en conservant une grande maîtrise du bain et, en cladding, d’ajuster plus finement le compromis entre productivité et dilution.
Pour l’ingénieur soudeur, la question n’est donc pas seulement « combien de kilogrammes par heure ? », mais : quel débit de métal peut être introduit sans modifier défavorablement la pénétration, la dilution, la chimie du dépôt et la stabilité du bain ?
Sources techniques
- Polysoude — Cladding Handbook — principe du Hot Wire TIG, alimentation du fil, dilution et exemple ERNiCrMo-3 sur AISI 4130.
- Polysoude — Orbital Welding Handbook — TIG fil chaud et narrow groove, applications sur tuyauteries épaisses.
- Polysoude — Pipe cladding — dilution et principes du rechargement anticorrosion.
- Fronius — SpeedClad 2.0 — cladding TIG haute productivité, jusqu’à 6 kg/h et 135 cm/min selon l’application.
- Fronius — Compact Cladding Cell — cellule de cladding compatible TIG fil chaud et SpeedClad Twin ; architecture bicathode et double fil pour SpeedClad Twin.
- EWM — Procédés TIG / tigSpeed — fil chaud, fil froid, dévidage dynamique et gains de productivité.
- Nickel Institute — Engineering with Clad Steel — comparaison des procédés de weld overlay et taux de dépôt Hot Wire GTAW.