Électrodes tungstène en soudage TIG : types, diamètre, affûtage et contamination
Types diamètre affûtage contamination et choix pratique
Émile Layer – Ingénieur soudeur et expert en soudage industriel
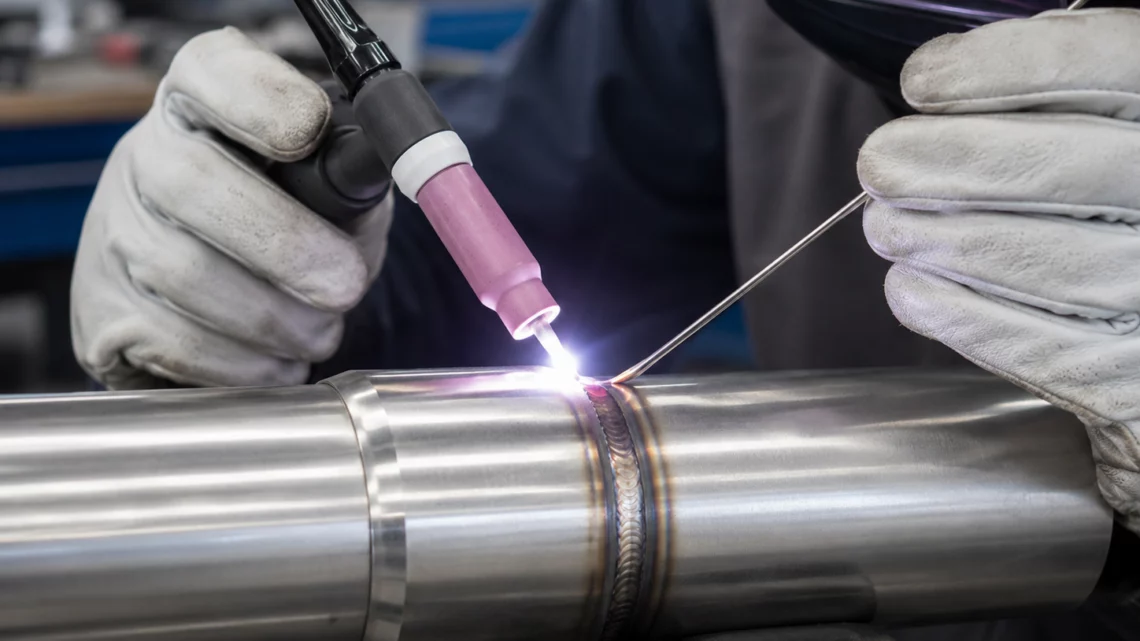
L’électrode en tungstène est le point de départ de l’arc TIG. Sa composition, son diamètre, la géométrie de son extrémité et son état de surface influencent l’amorçage, la stabilité de l’arc, la répartition de l’énergie et le risque de contamination du bain. Une électrode mal choisie ou mal préparée peut rendre instable une installation pourtant correctement réglée.
Le choix ne peut pas être réduit à une couleur ou à une habitude d’atelier. Il dépend du courant continu ou alternatif, de l’intensité, du type de générateur, du matériau, du facteur de marche et du DMOS ou WPS. Les valeurs proposées dans cet article sont des repères de départ. La notice du générateur, les données du fabricant de l’électrode et les essais sur assemblage représentatif restent prioritaires.
En bref. Une électrode droite, propre, correctement dimensionnée et affûtée longitudinalement donne un arc plus reproductible. Lorsqu’elles permettent d’obtenir le résultat requis, les électrodes non thoriées évitent le risque radiologique lié aux poussières d’affûtage.
1. Rôle de l’électrode en tungstène
Dans le procédé TIG ou GTAW, l’électrode est non fusible. Elle conduit le courant et porte l’arc sans constituer le métal d’apport. Dans la nomenclature ISO 4063:2023, le numéro 141 correspond au TIG avec métal d’apport solide, tandis que 142 désigne le TIG autogène sans métal d’apport. L’extrémité du tungstène concentre le champ électrique et conditionne la forme de l’arc.
- Une pointe régulière favorise un amorçage reproductible.
- Une électrode contaminée peut dévier l’arc et introduire du tungstène dans le métal fondu.
- Une électrode trop petite peut surchauffer, s’arrondir ou fondre.
- Une électrode trop grosse à faible courant peut rendre l’amorçage plus difficile et l’arc moins stable.
2. Principaux types d’électrodes
Les désignations et les couleurs ci-dessous correspondent aux repères courants de la classification ISO 6848. Il faut néanmoins lire la désignation complète sur l’emballage. Les produits multioxydes et certaines références commerciales peuvent utiliser des repères propres au fabricant.
| Famille | Repère courant | Comportement et emploi |
| Tungstène pur WP | Vert | Usage historique en AC sur transformateurs. Amorçage et tenue au courant généralement moins favorables que les électrodes alliées sur onduleurs modernes. |
| Tungstène cérié WC20 | Gris | Bon amorçage à faible courant. Utilisable en DC et sur de nombreuses sources AC. |
| Tungstène lanthané WL15 | Or | Électrode polyvalente pour le DC et de nombreux onduleurs AC. |
| Tungstène lanthané WL20 | Bleu | Bonne stabilité, bonne tenue au courant et usage étendu en DC comme en AC moderne. |
| Tungstène zirconé WZ8 | Blanc | Bonne résistance à la contamination. Traditionnellement associé à certaines applications AC. |
| Tungstène thorié WT20 | Rouge | Très bonnes qualités d’émission en DC, mais présence de thorium radioactif imposant des précautions renforcées. |
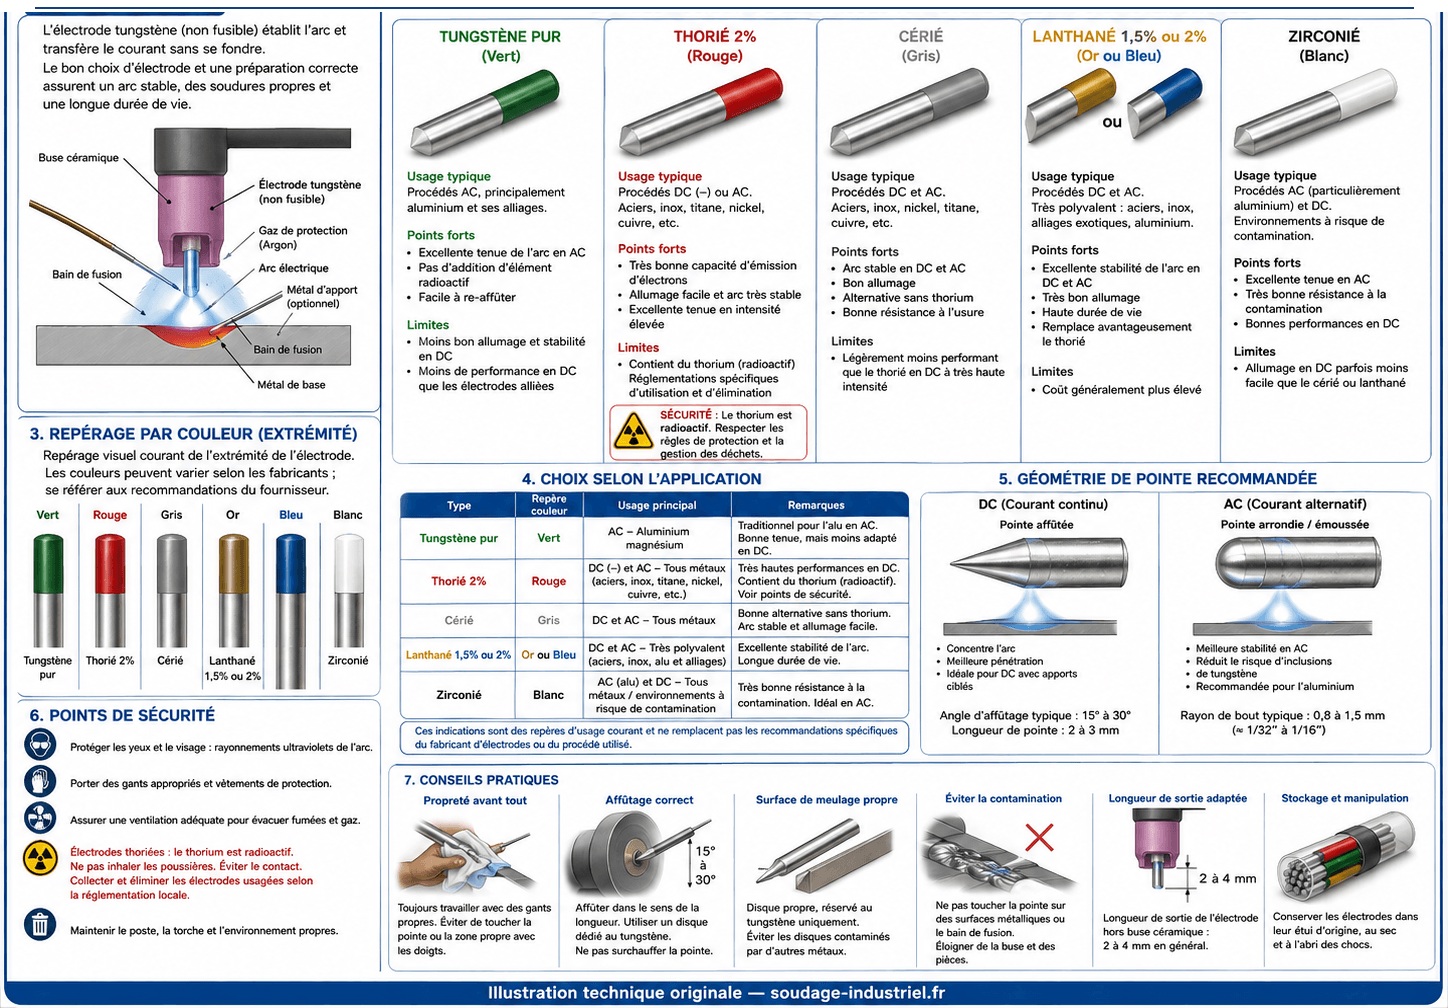
Croquis 1 – Types d’électrodes tungstène et repérage – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
Le croquis présente l’extrémité arrondie comme repère traditionnel du TIG AC. Sur un onduleur AC moderne, une électrode cériée ou lanthanée peut au contraire être affûtée puis légèrement tronquée. La notice de la source reste déterminante.
3. Électrodes thoriées et précautions
Les électrodes thoriées ont longtemps été utilisées en courant continu pour leur amorçage, leur stabilité et leur tenue au courant. Le thorium est radioactif : selon l’INRS, le risque d’exposition externe au voisinage des électrodes est faible, mais l’inhalation ou l’ingestion de poussières produites notamment lors de l’affûtage constitue le point de vigilance principal. L’INRS recommande la substitution par des électrodes sans composé radioactif lorsque cela est techniquement possible, ainsi que le captage des poussières et une gestion appropriée des résidus d’affûtage.
- Privilégier une électrode non thoriée lorsque le mode opératoire et les performances recherchées le permettent.
- Employer une affûteuse fermée ou équipée d’un captage local efficace.
- Éviter toute dispersion de poussières sur les établis, les vêtements et les équipements.
- Respecter les règles de stockage, de nettoyage et d’élimination définies par l’entreprise.
- Ne pas utiliser une meule partagée avec l’acier, l’inox ou d’autres métaux.
4. Choisir le diamètre du tungstène
Le diamètre doit supporter le courant sans surchauffe tout en conservant un amorçage franc. Il n’existe pas de plage universelle indépendante de la composition de l’électrode, de la polarité, de la forme de la pointe, du refroidissement de la torche et des caractéristiques du générateur.
Le tableau suivant reprend des ordres de grandeur publiés par Miller pour un soudage sous argon. La colonne AC correspond à une balance réglée à 65 % électrode négative. Ces valeurs sont des points de départ et non des limites de qualification.
| Diamètre | DCEN sous argon | AC sous argon | Emploi indicatif |
| 1,0 mm | 25 à 85 A | 20 à 80 A | Faibles intensités, tôles fines et travaux de précision |
| 1,6 mm | 50 à 160 A | 50 à 150 A | TIG manuel courant sur faibles et moyennes épaisseurs |
| 2,4 mm | 130 à 250 A | 135 à 235 A | Diamètre polyvalent pour de nombreux travaux d’atelier |
| 3,2 mm | 250 à 400 A | 225 à 360 A | Forts courants, assemblages épais ou mécanisés |
| 4,0 mm | 400 à 500 A | 300 à 450 A | Très forts courants et applications spécialisées |
Attention à la balance AC. Les constructeurs n’affichent pas tous la balance selon la même convention. Avant d’interpréter un pourcentage, il faut vérifier s’il représente la durée électrode négative ou électrode positive.
La démarche la plus sûre consiste à retenir la plus petite électrode qui supporte le courant et le facteur de marche prévus sans dégradation de la pointe, puis à confirmer ce choix par la notice de la source et un essai représentatif.
| Situation observée | Interprétation possible | Correction |
| Arc instable à faible courant | Électrode trop grosse, pointe émoussée ou contaminée | Essayer un diamètre inférieur ou reprendre l’affûtage |
| Pointe qui s’arrondit rapidement | Diamètre insuffisant, courant trop élevé ou réglage AC défavorable | Augmenter le diamètre ou corriger le réglage |
| Amorçage irrégulier | Pointe contaminée, diamètre excessif ou circuit défectueux | Recouper, réaffûter et contrôler l’installation |
| Extrémité fondue | Surcharge thermique ou polarité incorrecte | Arrêter, éliminer la partie atteinte et vérifier le montage |
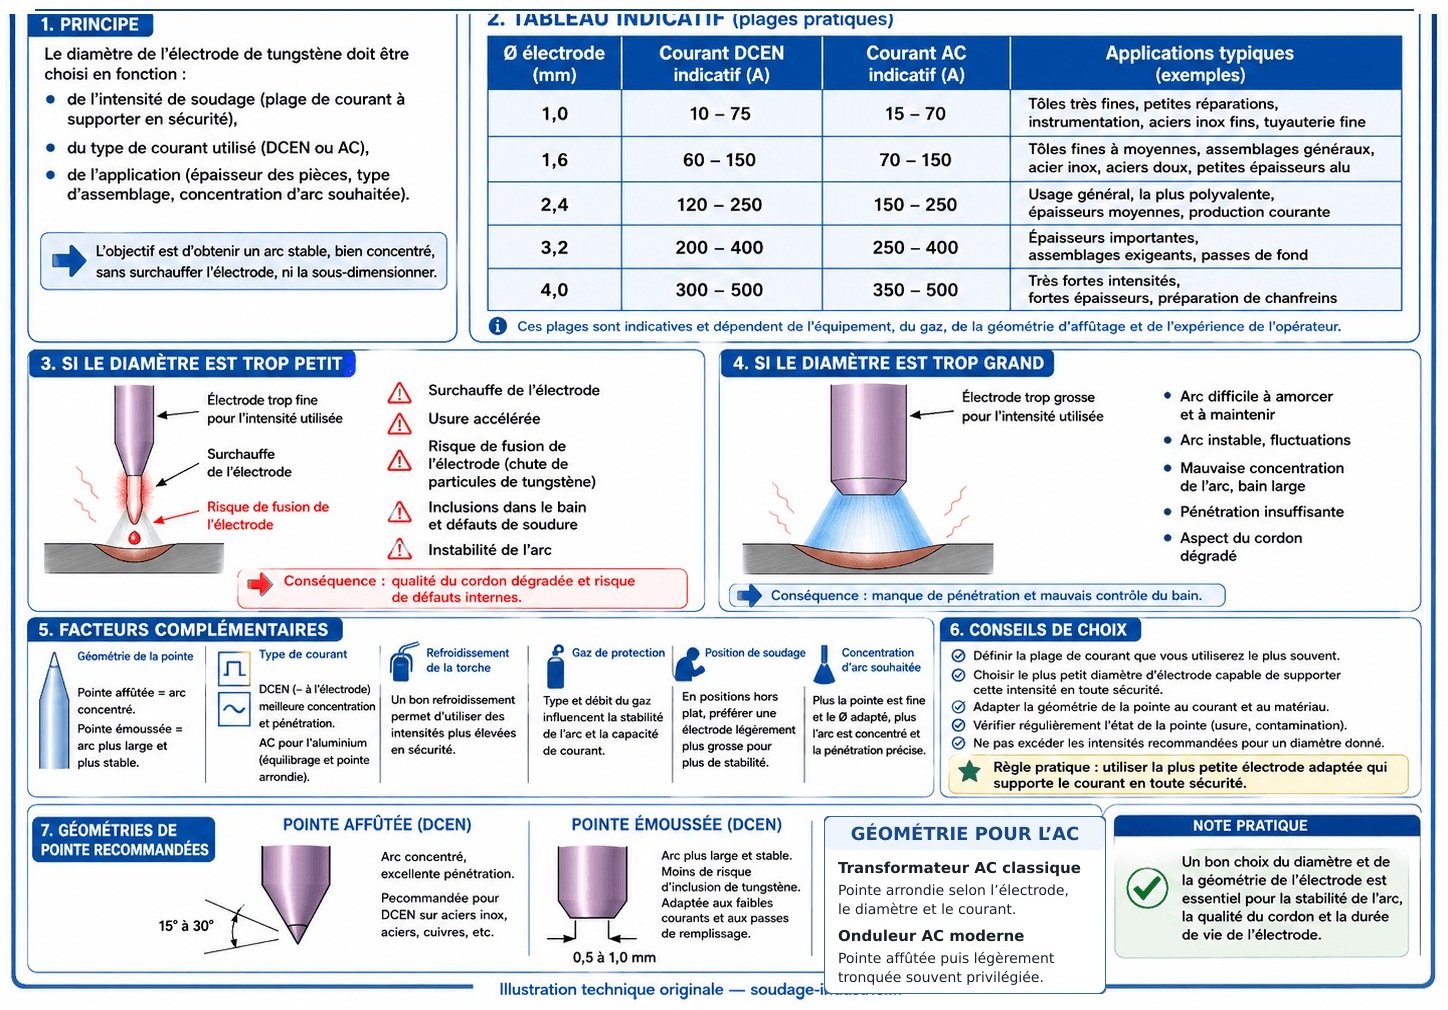
Croquis 2 – Choix du diamètre de tungstène selon l’intensité – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
Dans ce croquis, la pointe émoussée représente une extrémité avec un méplat terminal devenu excessif. Elle ne doit pas être confondue avec une pointe conique dont l’angle inclus est volontairement augmenté. Un grand angle de cône peut resserrer l’arc, tandis qu’un méplat terminal trop large peut rendre l’amorçage difficile et favoriser l’errance de l’arc.
5. Affûtage des électrodes tungstène en soudage TIG
L’affûtage n’est pas une opération secondaire. Il agit sur l’amorçage, la stabilité, la largeur de l’arc, la pénétration et la tenue thermique de l’électrode. L’objectif n’est pas seulement d’obtenir une pointe, mais de reproduire une géométrie symétrique et adaptée au courant.
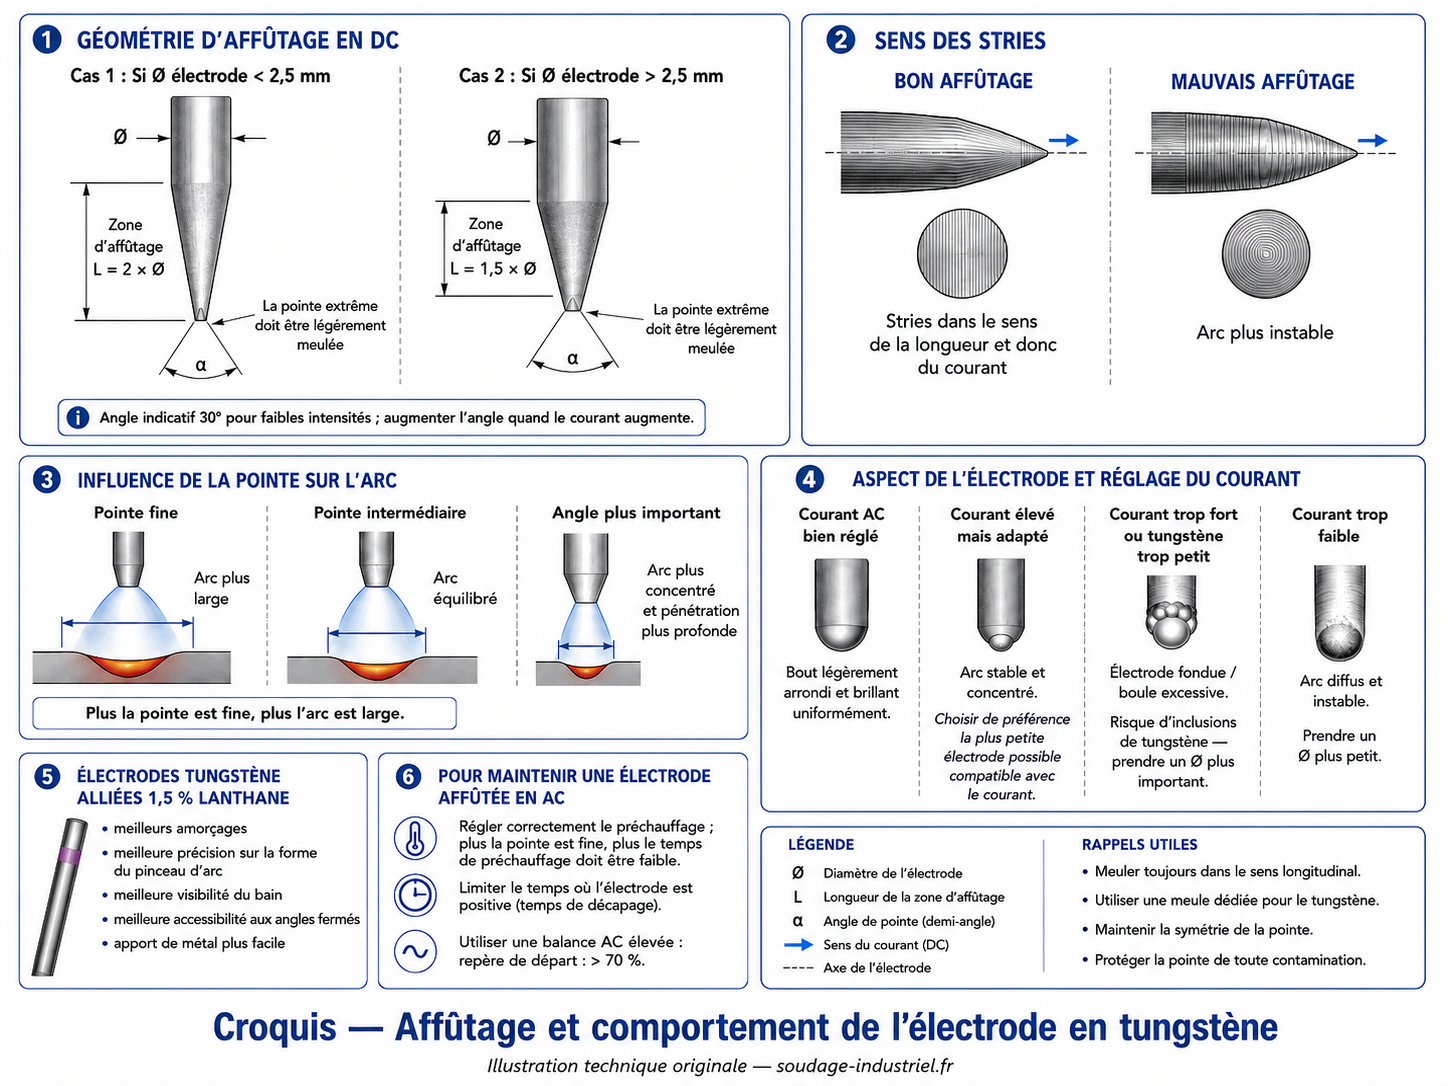
Croquis 3 – Affûtage et comportement de l’électrode en tungstène – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
5.1 Géométrie du cône
La longueur de la zone affûtée peut être rapportée au diamètre de l’électrode. Miller donne, selon ses équipements, des préparations de l’ordre de 1,5 à 4 fois le diamètre, avec des angles de pointe typiquement compris entre 15° et 30° sur certaines procédures DCEN ou AC avec onduleur. Ces valeurs sont des repères de préparation et non des prescriptions universelles : l’angle, le méplat terminal, le courant et les recommandations du constructeur restent déterminants.
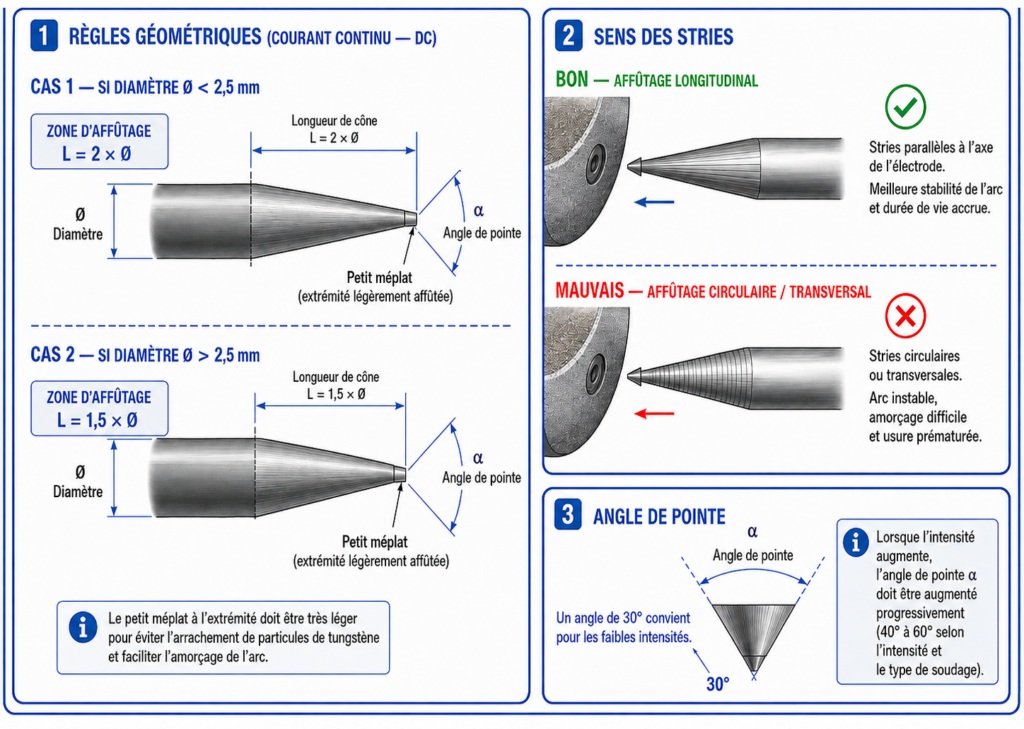
Croquis 4 – Affûtage longitudinal de l’électrode en tungstène – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
5.2 Sens des stries
Les stries produites par le meulage doivent suivre l’axe longitudinal de l’électrode. Une préparation circulaire ou transversale peut favoriser l’errance de l’arc, rendre l’amorçage moins reproductible et accélérer l’usure de la pointe. L’électrode doit donc être présentée dans l’axe de la meule et tournée de manière régulière afin d’obtenir un cône concentrique.
5.3 Influence de l’angle de pointe
À courant, diamètre, composition et longueur d’arc comparables, l’angle inclus modifie la forme et la stabilité de l’arc. Une pointe très fine facilite l’amorçage à faible intensité mais reste thermiquement plus fragile. Un angle plus ouvert et un petit méplat terminal augmentent généralement la tenue au courant et peuvent rendre l’arc plus directif. L’effet exact sur la largeur du bain et la pénétration dépend toutefois du générateur, de l’intensité, du diamètre, de la longueur d’arc et du matériau : il ne faut donc pas transformer l’angle d’affûtage en règle universelle de pénétration.
| Géométrie | Comportement général | Usage pratique |
| Pointe fine et petit angle | Arc plus large, amorçage facile, extrémité plus fragile | Faibles intensités et cycles courts |
| Angle intermédiaire | Compromis entre largeur, directivité et tenue thermique | Usage général après validation |
| Angle plus ouvert | Arc plus étroit, pénétration plus forte et meilleure tenue au courant | Courants plus élevés et recherche de directivité |
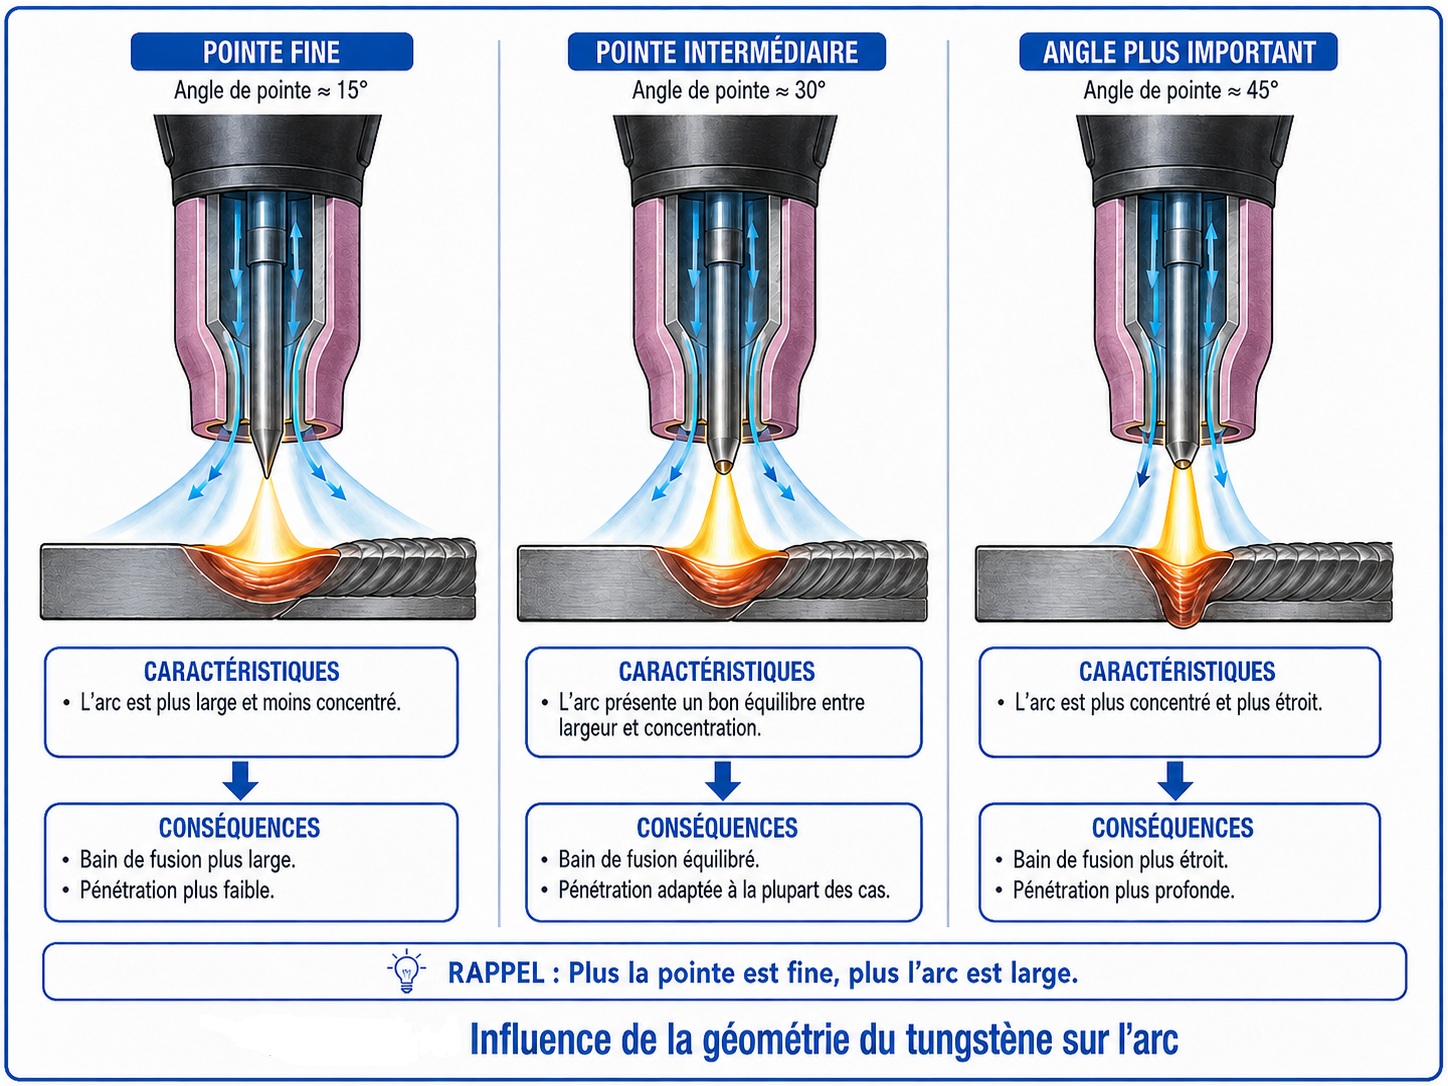
Croquis 5 – Influence de la géométrie du tungstène sur l’arc – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
5.4 Méplat terminal
Une pointe extrêmement aiguë peut s’échauffer, fondre ou se détacher dans le bain. Un petit méplat terminal réduit cette fragilité et améliore la durée de vie de l’électrode. Il doit rester centré, régulier et compatible avec l’amorçage recherché. Un méplat trop grand peut rendre l’amorçage difficile et favoriser l’errance de l’arc.
5.5 Préparation en courant continu et alternatif
En courant continu électrode négative, une pointe affûtée et généralement tronquée constitue la préparation habituelle. Sur les anciens transformateurs AC, le tungstène pur avec une extrémité arrondie était courant. Sur les onduleurs AC modernes, une électrode cériée ou lanthanée affûtée puis légèrement tronquée est souvent mieux adaptée. La pointe peut ensuite s’arrondir légèrement en service.
La balance AC influence fortement l’échauffement du tungstène. Une durée électrode positive excessive peut arrondir ou faire fondre l’extrémité. Avant d’augmenter le diamètre, il faut contrôler le réglage réel du générateur, la convention d’affichage, la polarité et le refroidissement de la torche.
5.6 Méthode correcte d’affûtage
- Identifier la composition, le diamètre et le lot de l’électrode.
- Supprimer par coupe toute partie fortement contaminée ou fissurée afin de retrouver du tungstène sain.
- Utiliser une affûteuse dédiée ou une meule diamantée fine réservée au tungstène.
- Présenter l’électrode dans l’axe de la meule pour obtenir des stries longitudinales.
- Former un cône concentrique avec l’angle prévu par la procédure.
- Créer le méplat terminal requis sans dissymétrie.
- Nettoyer l’électrode et la stocker à l’abri des chocs et des surfaces souillées.
Pour une production exigeante, une affûteuse réglable améliore la reproductibilité de l’angle, du méplat et de la longueur. Elle doit permettre le meulage longitudinal, utiliser une meule adaptée et assurer un captage efficace des poussières.
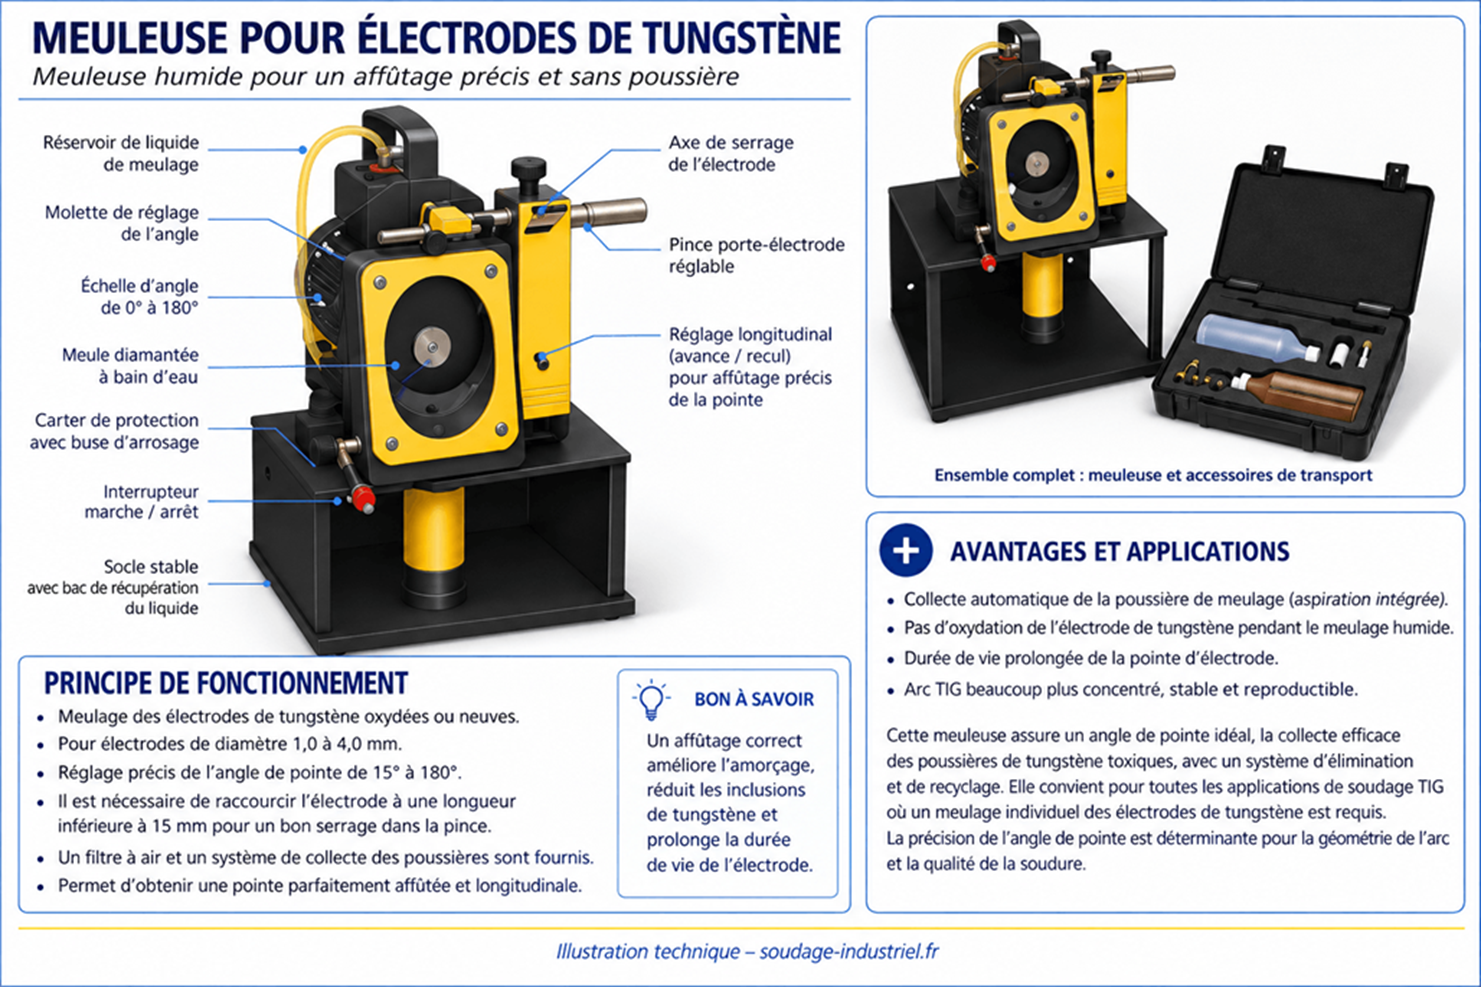
Croquis 6 – Meuleuse dédiée aux électrodes en tungstène – Illustration technique originale soudage-industriel.fr. Cliquez pour agrandir.
Ce croquis illustre les fonctions recherchées sur une affûteuse dédiée. L’architecture, le captage et le mode de meulage varient selon les fabricants et doivent être vérifiés sur la documentation de l’équipement utilisé.
6. Contamination et remise en état
La contamination apparaît principalement lorsque le tungstène touche le bain, la baguette d’apport ou une surface polluée. Continuer à souder peut dévier l’arc et introduire du tungstène dans le métal fondu. Il faut interrompre l’opération, éliminer entièrement la zone atteinte, refaire la pointe et rechercher la cause du contact.
Une partie fortement contaminée doit être coupée proprement avec un dispositif adapté au tungstène, de préférence une roue diamantée. Entailler l’électrode puis la casser à la main ou à la pince peut créer des fissures et des éclats invisibles qui perturbent l’arc.
| Aspect après soudage | Cause probable | Contrôle à effectuer |
| Pointe propre et stable | Diamètre, courant et protection gazeuse probablement cohérents | Poursuivre la surveillance de l’usure |
| Pointe bleue ou noire | Post-gaz insuffisant, fuite, mauvais gaz ou retrait trop rapide de la torche | Contrôler le circuit de gaz, la buse et le post-gaz |
| Pointe déformée ou fondue | Courant trop élevé, diamètre insuffisant, polarité ou balance AC incorrecte | Vérifier le montage et les réglages avant de reprendre |
| Dépôt métallique sur la pointe | Contact avec le bain ou la baguette | Recouper, réaffûter et corriger le geste ou l’accessibilité |
7. Stockage et traçabilité
- Séparer les électrodes par composition et diamètre.
- Conserver la désignation et le numéro de lot lorsqu’une traçabilité est requise.
- Protéger les pointes affûtées des chocs, de l’humidité et des pollutions métalliques.
- Réserver des électrodes préparées aux matériaux sensibles lorsque le DMOS ou WPS l’impose.
- Éviter le mélange d’électrodes déjà utilisées sur des familles de matériaux différentes.
8. Contrôle avant soudage
Avant un soudage TIG exigeant, je recommande de vérifier systématiquement les points suivants :
- la composition et le diamètre de l’électrode ;
- la propreté du tungstène et l’absence de fissure ;
- la symétrie du cône et le sens longitudinal des stries ;
- l’angle de pointe et le méplat terminal ;
- le serrage dans la pince porte-électrode ;
- la polarité, la balance AC et le refroidissement de la torche ;
- le débit, la nature du gaz et la durée de post-gaz.
Cette vérification demande peu de temps et élimine une cause fréquente d’amorçage difficile, d’arc instable et de défauts attribués à tort au générateur.
9. Questions fréquentes
Choisir une électrode polyvalente
Les électrodes lanthanées, notamment WL15 et WL20, sont polyvalentes sur de nombreuses sources DC et AC modernes. Les électrodes cériées restent intéressantes pour les faibles intensités et les amorçages répétés. Le choix final dépend toutefois de la source, du courant, de l’application et de la procédure qualifiée.
Utiliser une électrode thoriée
Son emploi doit être justifié et encadré par les règles de prévention applicables. Une solution non thoriée est préférable lorsqu’elle assure l’amorçage, la stabilité et la durée de vie requis.
Arrondir le tungstène en courant alternatif
Ce n’est plus une règle générale. Une grosse boule reste associée aux anciens transformateurs et au tungstène pur. Sur un onduleur AC moderne, une pointe affûtée et légèrement tronquée est souvent utilisée avec une électrode cériée ou lanthanée.
Réaffûter après un contact avec le bain
Oui. La partie contaminée doit être complètement éliminée avant de reformer une pointe propre et symétrique. Si la contamination est importante, il faut d’abord couper la zone atteinte au lieu de la reporter sur la meule.
10. Retour d’expérience
Lorsqu’un arc TIG devient difficile à amorcer, irrégulier ou se déplace anormalement, l’état du tungstène fait partie des premiers points que je contrôle. Modifier immédiatement l’intensité, le débit de gaz ou les réglages du générateur ne résout pas une pointe contaminée, dissymétrique ou mal affûtée.
La préparation de l’électrode doit être considérée comme une variable du procédé. En soudage manuel, elle rend l’arc plus prévisible. En soudage mécanisé ou orbital, sa reproductibilité devient indispensable, car une variation d’angle, de méplat ou de longueur peut modifier l’amorçage, la tension d’arc et la géométrie du bain.
Conclusion
La composition, le diamètre et l’affûtage du tungstène doivent former un ensemble cohérent avec la source, la polarité, le courant, le matériau et la qualité recherchée. Les règles simples restent les plus efficaces : utiliser une électrode propre et correctement dimensionnée, meuler longitudinalement, maintenir une géométrie symétrique, adapter l’angle au courant, tronquer légèrement la pointe lorsque nécessaire et éliminer toute contamination avant de reprendre le soudage.
Pour un travail qualifié, ces paramètres doivent être confirmés par la documentation du fabricant, les essais de mise au point et le DMOS ou WPS applicable.
Références techniques
ISO 6848:2015 — Soudage et coupage à l’arc — électrodes non consommables en tungstène — classification. Cette édition a été révisée et confirmée en 2026 et reste d’actualité.
INRS ED 4446 — Électrodes de soudage au tungstène thorié — substitution, captage des poussières et prévention du risque d’exposition interne au thorium.
Miller — All About Tungsten in TIG Welding — choix, préparation, affûtage longitudinal et prévention de la contamination.
Miller Electric Guidelines for Gas Tungsten Arc Welding GTAW Consulter le guide
Diamond Ground Products The Tungsten Electrode Guidebook Consulter le guide
Diamond Ground Products Winning Preparation Proper preparation of tungsten electrodes for arc welding Consulter l’article
ESAB University Sharpening tungsten electrodes and prevention of inclusions Consulter l’article
Articles internes conseillés
- Guide général du soudage TIG (procédé 141)
- Installation de soudage TIG
- Réglages TIG courant continu pulsé et alternatif
- Défauts du soudage TIG : diagnostic, causes et corrections
- Soudage TIG des principaux métaux
Une question sur le choix ou la préparation d’une électrode tungstène ? Je réponds selon mes disponibilités. Posez votre question