Weld overlay cladding Alloy 625 : panorama des solutions industrielles en Europe et aux États-Unis
Weld overlay cladding · Alloy 625 · Équipements et procédés industriels
Ce dossier propose un panorama technique non exhaustif des équipements de weld overlay cladding destinés notamment au rechargement anticorrosion en Alloy 625. Il développe les solutions documentées par quatre constructeurs : Fronius et Polysoude en Europe ; AMET et ARC Specialties aux États-Unis. Une section complémentaire illustre d’autres familles de procédés, notamment les installations de rechargement au feuillard de Lincoln Electric. Il ne s’agit ni d’un classement commercial, ni d’une étude des parts de marché, ni d’une recommandation d’investissement.
Les machines sont étudiées sous l’angle de leur procédé, de la cinématique pièce/torche, des géométries accessibles, de l’automatisation et des applications publiées. Les valeurs chiffrées restent des données constructeur liées à leurs conditions de présentation. Les légendes et explications sont rédigées en français ; les noms commerciaux et références des appareils restent inchangés.
Repère de lecture — quatre architectures à ne pas confondre : (1) pièce tournante / torche fixe, adaptée aux surfaces de révolution lorsque la masse et l’encombrement permettent la rotation ; (2) pièce fixe / tête orbitale tournante, utilisée notamment pour certains alésages de pièces massives ; (3) lance à avance axiale et mouvement relatif de rotation, dont le pas hélicoïdal dépend de la vitesse d’avance et du régime de rotation ; (4) ligne de rechargement intérieur de tubes longs, qui ajoute au procédé de soudage le supportage, le guidage et la manutention de tubes de plusieurs mètres. Une même famille de torches peut être intégrée à des architectures différentes : le diamètre minimal d’accès d’une lance ne définit donc ni la longueur maximale de tube ni la capacité de charge de l’installation.
Pour comprendre les principes métallurgiques du rechargement Alloy 625, la dilution, la teneur en fer et les contrôles de la couche finale, consulter le dossier transversal déjà publié : Cladding / Weld Overlay Inconel 625 : procédés, dilution et applications. Le présent article se concentre sur les architectures industrielles et leurs équipements ; les exigences de qualification et les propriétés des substrats sont traitées séparément.
Pour approfondir le cladding Alloy 625 sur têtes de puits API 6A :
Constructeurs et familles de solutions
| Origine | Constructeur | Solutions documentées | Applications |
|---|---|---|---|
| Autriche | Fronius | SpeedClad Twin, SpeedClad 2.0, Compact Cladding Cell, ETR-S, ETR Ultimate, systèmes de rechargement des tubes | Alésages, composants de robinetterie, tubes longs |
| France | Polysoude | TIG fil chaud, TIGer, PolyClad, SPX, TWIN-TIGer | Alésages, pièces fixes ou tournantes, rechargement intérieur de tubes |
| Idaho, États-Unis | AMET | Precision Bore Cladder, CMC-66 | Rechargement d’alésages cylindriques ou complexes |
| Texas, États-Unis | ARC Specialties | ARC-05PL, ARC-05i, ARC-05HVTe, ARC-05XP, ARC-5 Infinity, TriPulse Pipe Cladding System | Cladding GTAW fil chaud, rechargement intérieur des tubes, pièces lourdes et alésages complexes avec tête tournante ou robot |
1. Polysoude — TIG fil chaud, TIGer et installations PolyClad
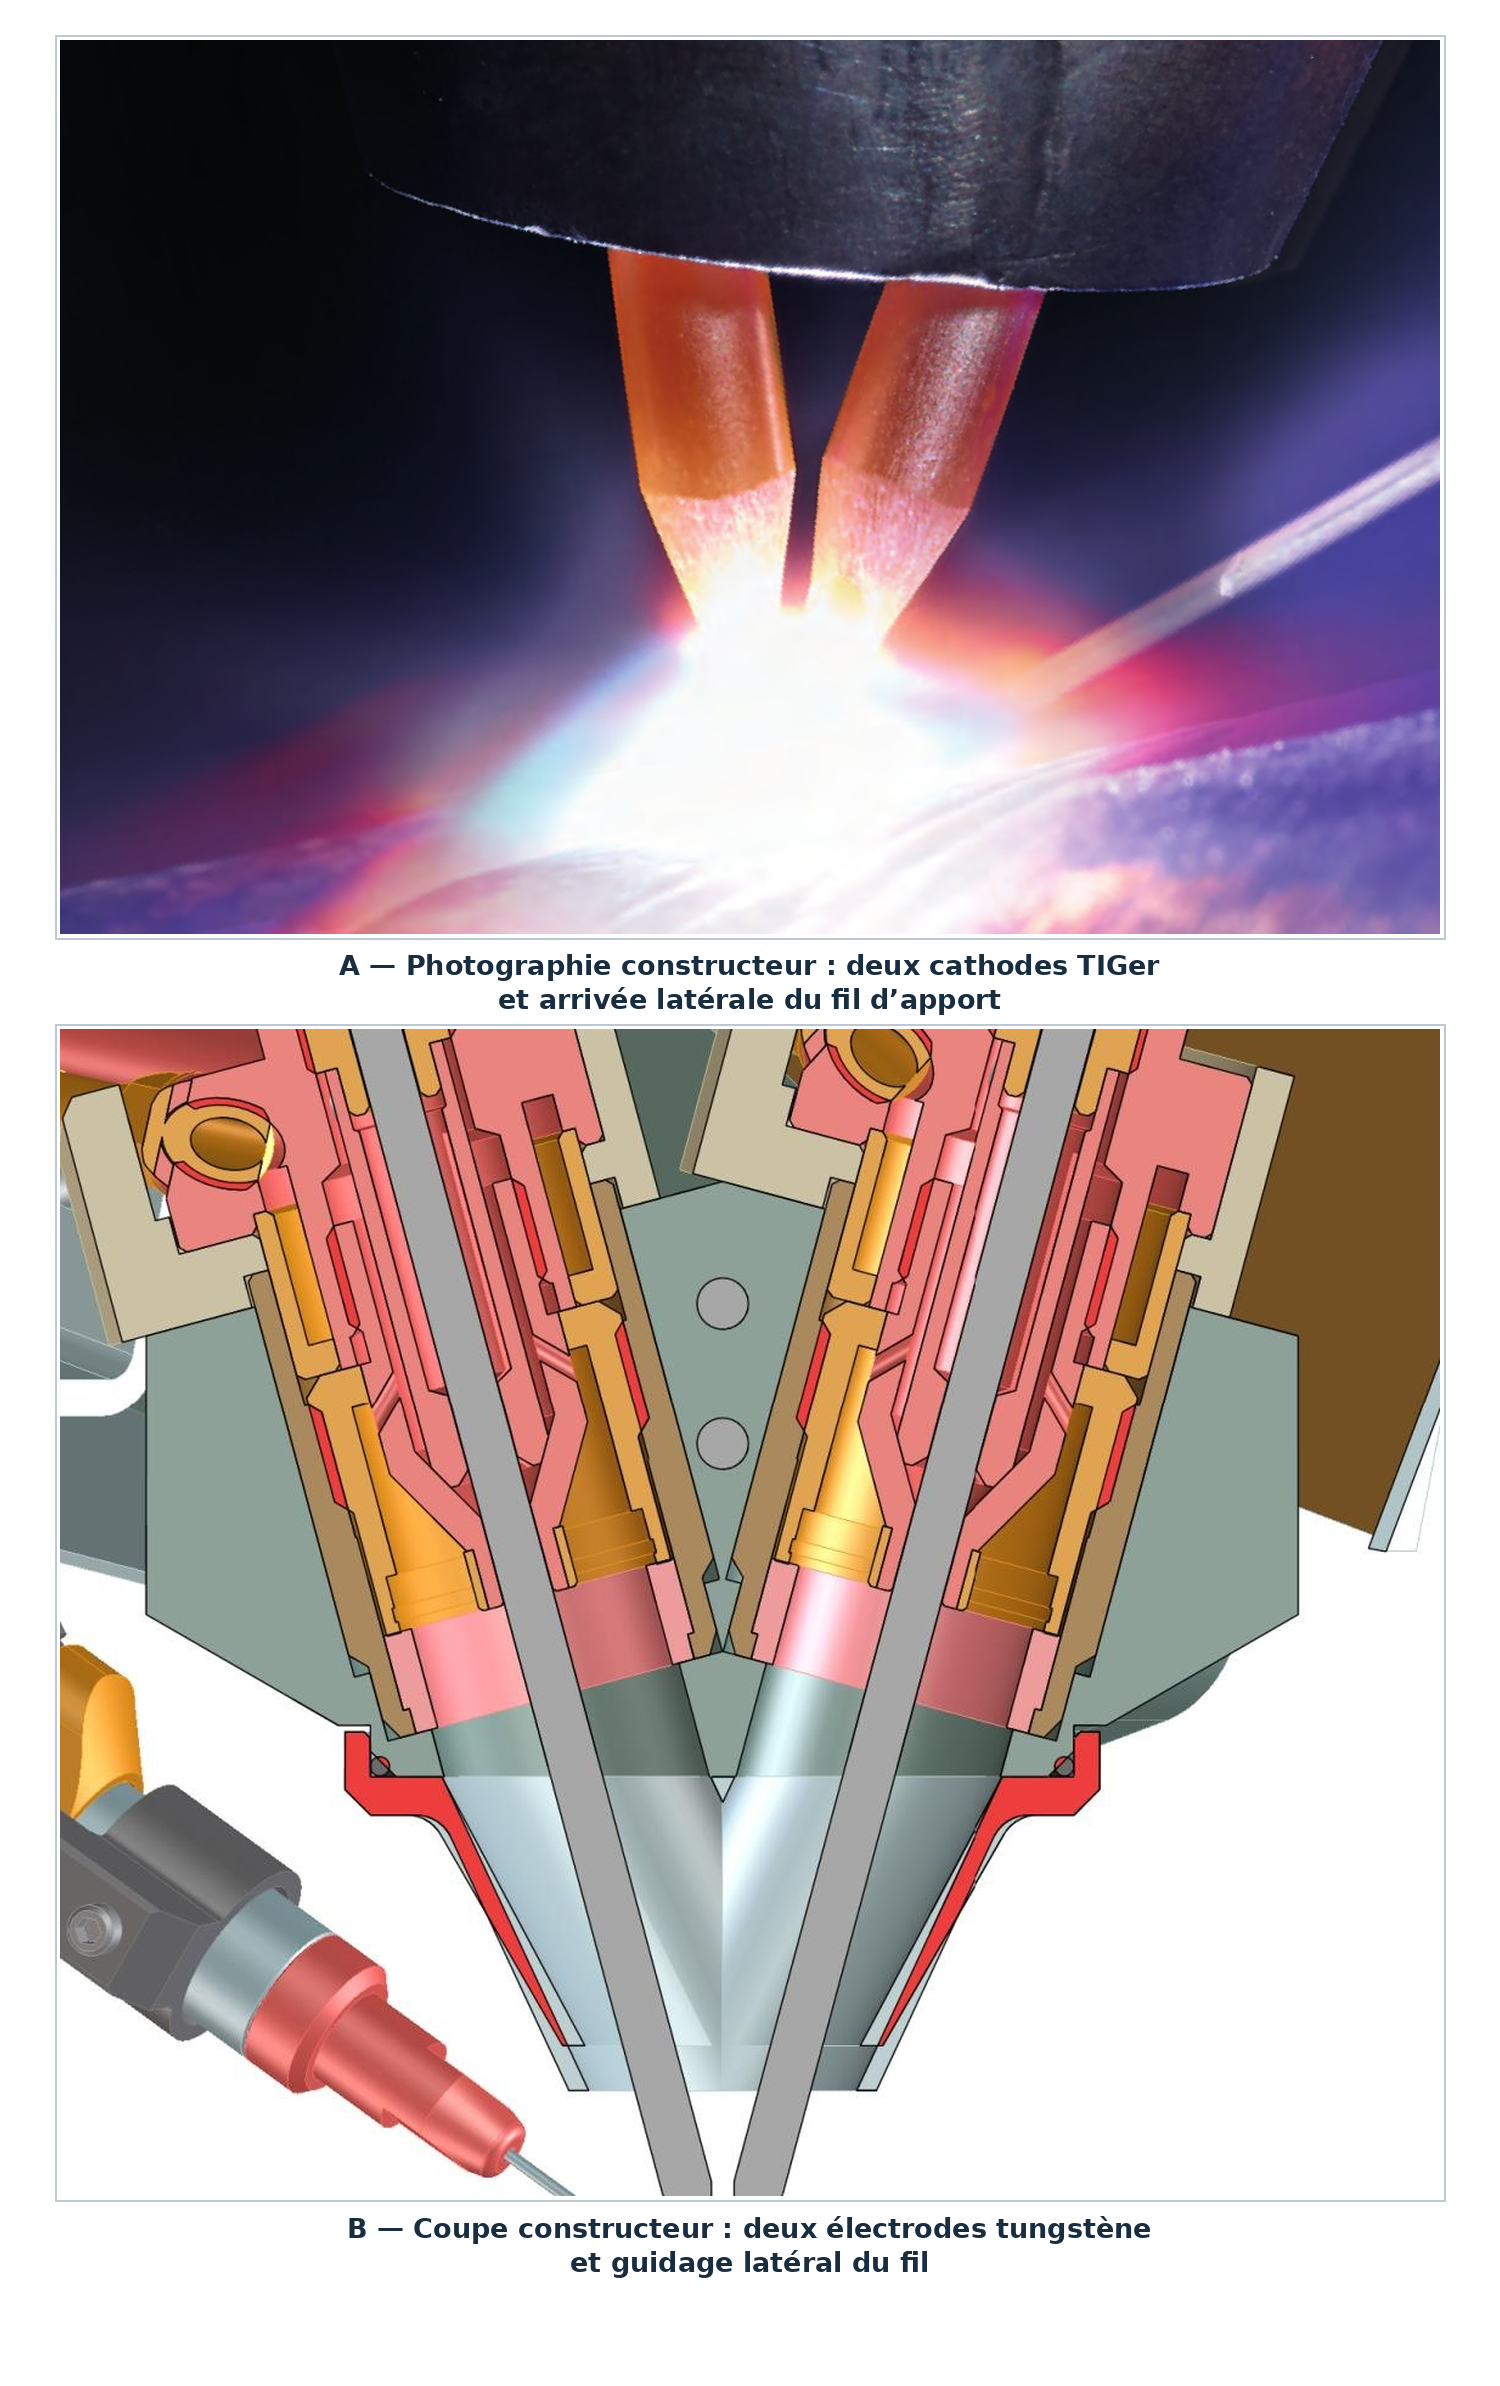
Le procédé TIGer repose sur une torche bicathode utilisant deux électrodes de tungstène. La documentation Polysoude décrit la réunion des deux colonnes d’arc, ainsi que le préchauffage du fil par effet Joule en courant alternatif afin de limiter les interactions avec l’arc. Le principe physique doit être distingué des installations à plusieurs torches : une torche TIGer bicathode n’est pas identique à une lance équipée de deux torches TIGer.
Pour distinguer le TIG fil chaud conventionnel de ces architectures de haute productivité, consulter le dossier TIG fil chaud (Hot Wire GTAW) : principe et réglages.
La dilution à travers deux couches : une illustration constructeur
Le schéma Polysoude ci-dessous illustre, sur un substrat en acier non allié ou faiblement allié, une diminution de la dilution entre la première et la deuxième couche. Dans l’exemple représenté, Polysoude indique 12 % en première couche et 2,5 % en seconde couche. Il s’agit d’un exemple pédagogique de rechargement TIG et non d’une garantie de résultat sur une tête de puits en Alloy 625, ni d’une performance exclusivement attribuable au procédé TIGer.
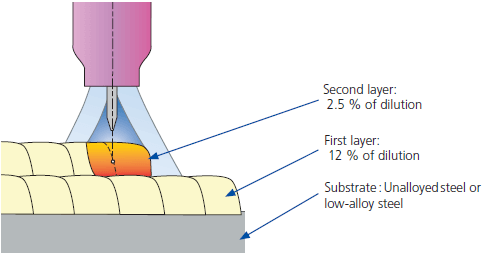
Traduction des annotations de l’image : First layer = première couche (12 % de dilution) ; Second layer = deuxième couche (2,5 % de dilution) ; Substrate: unalloyed steel or low-alloy steel = substrat en acier non allié ou faiblement allié. La mesure géométrique de dilution doit être distinguée de l’analyse chimique de la couche finale à l’épaisseur spécifiée après usinage.
Schéma et explications d’origine sur le site Polysoude (rubrique « Dilution »).
Installations PolyClad : pièce tournante, tête orbitale et position corniche
La gamme Polysoude couvre également les têtes orbitales à collecteur rotatif, utilisées pour recharger les alésages de pièces massives qui restent fixes pendant le soudage. Dans la configuration présentée dans le manuel constructeur, le porteur positionne la tête et les axes de soudage réalisent l’avance et les corrections près du bain. Cette solution doit être distinguée d’une machine qui met toute la pièce en rotation.
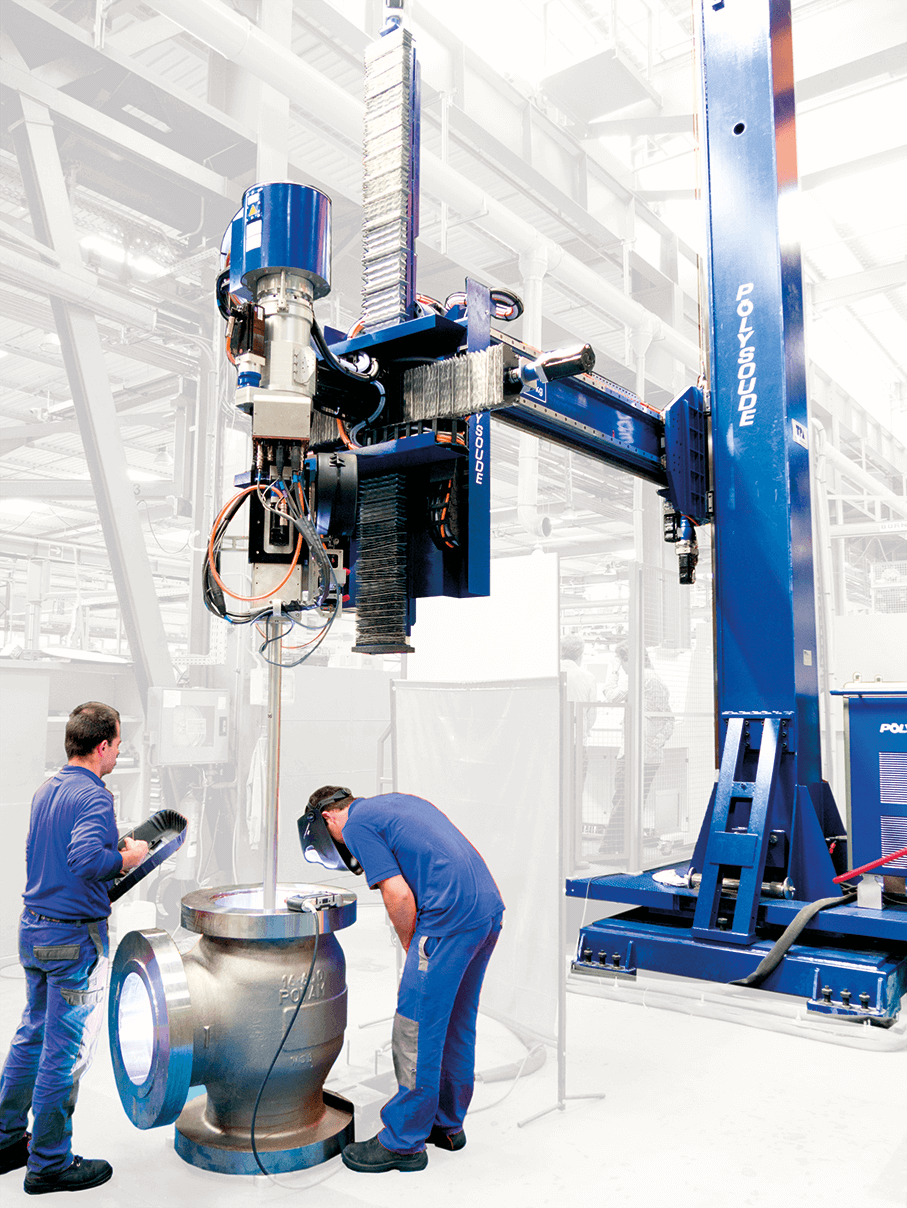
Les planches P7 et P8 du manuel Polysoude PN-1011133 (2016), reproduites dans notre dossier Word, présentent respectivement la tête orbitale sur potence et des configurations de rechargement oblongues. Elles illustrent des possibilités d’automatisation, sans garantir la capacité d’interpolation de chaque version de logiciel.
Les installations PolyClad Easy, PolyClad 3C, PolyClad C&B et PolyClad SPX couvrent plusieurs architectures de rechargement : rotation de la pièce devant une torche fixe, tête orbitale tournant autour de l’alésage d’une pièce fixe, rechargement en corniche ou traitement d’un tube entraîné en rotation. Les fonctions AVC, oscillation, décalage de passe et surveillance dépendent de la machine et de ses options. La documentation Weld Overlay Solutions (révision 5, janvier 2019) présente les équipements et leurs applications.
Torches TIG HW et TIGer : l’accès dépend de la lance
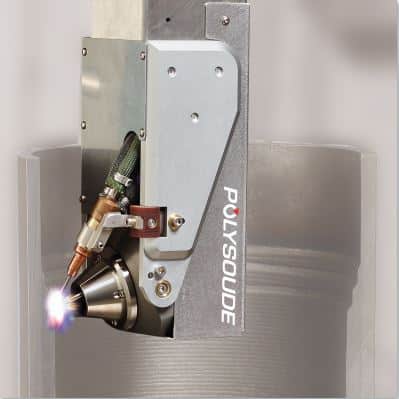
Le catalogue Polysoude distingue les lances TIG fil chaud monocathode des lances TIGer bicathodes. Il présente, par exemple, des modèles TIG HW conçus pour des alésages plus petits que ceux accessibles avec certaines têtes TIGer ; la longueur de la lance, l’inclinaison de tête, l’implantation du guide-fil et les options vidéo doivent être examinées ensemble. Les tableaux des références et courants du constructeur figurent aux pages 37–38.
Un exemple du manuel Polysoude à ne pas attribuer au TIGer
Le manuel Polysoude Rechargement TIG automatisé présente, en annexe (p. 42), un dépôt ERNiCrMo-3 (Alloy 625) sur acier AISI 4130, sur un alésage de 84 mm à l’intérieur d’une pièce de 165 mm de diamètre extérieur. L’exemple mentionne notamment un fil de 1,2 mm, un préchauffage de 150 à 170 °C et un débit de dépôt de 1,57 kg/h. La torche indiquée est une WP27 TIG fil chaud conventionnelle : ces résultats ne doivent donc pas être présentés comme des performances mesurées de la technologie TIGer bicathode. Les températures et résultats cités sont propres à cette application de démonstration.
Références de torches et lances Polysoude — catalogue 2019
Comment décoder une référence Polysoude : l’exemple ID 35-R-700-135°-1C, présenté dans la nomenclature du catalogue, se lit ainsi : ID 35 indique le diamètre intérieur minimal en millimètres avant rechargement, en considérant deux couches ; R désigne une lance de rechargement avec arrivée du fil parallèle à son axe ; 700 est la longueur totale de travail, en millimètres ; 135° est l’angle entre l’électrode et l’axe de la lance ; 1C signifie une caméra intégrée. De même, 2C indique deux caméras, 90/180° une plage d’inclinaison réglable, et le suffixe AVC une coulisse de régulation d’arc intégrée à la lance. L’absence de ce suffixe renvoie à une régulation externe selon la convention de désignation de 2019.
Cette lecture de référence décrit la géométrie nominale de la lance ; elle ne garantit pas l’accessibilité d’un alésage profond, car il faut également considérer le guide-fil, les raccordements, les mouvements et les risques de collision. Source : Polysoude, « Weld Overlay Solutions », 2019, p. 37 : nomenclature des lances TIG HW et TIGer.
Le tableau ci-dessous reprend les 18 lignes de la page 38 du catalogue Polysoude Weld Overlay Solutions, révision 5 (janvier 2019), pour les configurations PolyClad Easy, PolyClad 3C et PolyClad C&B. Il conserve les désignations exactes des modèles, leurs références de commande à dix chiffres et les valeurs de courant publiées. Ce tableau ne doit pas être appliqué tel quel au PolyClad SPX : la page 39 du catalogue fournit un autre tableau pour SPX et annonce notamment 350 A à 100 % de facteur de marche pour les WP 27 A et WP 27 B, contre 500 A dans les configurations ci-dessous. Les références correspondent à l’édition de 2019 et peuvent avoir évolué. Pour les lances TIGer, la notation « 2 × » indique le courant par cathode.
| Famille | Modèle de lance | Référence de commande Polysoude (catalogue 2019) | Courant moyen à 100 % FM (A) | Courant de crête à 60 % FM (A) |
|---|---|---|---|---|
| TIG | WP 27 A | 0033263310 |
500 | 500 |
| TIG | WP 27 B | 0033263410 |
500 | 500 |
| TIG fil chaud | ID 34-R-1000-120° | 0030740013 |
300 | 350 |
| TIG fil chaud | ID 35-R-700-135° | 0030740007 |
170 | 200 |
| TIG fil chaud | ID 35-R-1000-135° | 0030740006 |
170 | 200 |
| TIG fil chaud | ID 35-R-700-180° | 0030740009 |
170 | 200 |
| TIG fil chaud | ID 35-R-1000-180° | 0030740008 |
170 | 200 |
| TIG fil chaud | ID 38-R-700-90/180° | 0030740005 |
170 | 200 |
| TIG fil chaud | ID 38-R-1000-90/180° | 0030740004 |
170 | 200 |
| TIG fil chaud | ID 45-R-700-90/180° | 0030740003 |
200 | 250 |
| TIG fil chaud | ID 45-R-1000-90/180° | 0030740001 |
200 | 250 |
| TIG fil chaud | ID 85-R-1000-120°-1C | 0032010201 |
350 | 400 |
| TIG fil chaud | ID 100-R-1000-90/180° | 0030740020 |
300 | 350 |
| TIGer bicathode | ID 100-R-1000-105° | 0032281001 |
2 × 250 | 2 × 350 |
| TIGer bicathode | ID 100-R-1000-105°-1C | 0032281002 |
2 × 250 | 2 × 350 |
| TIGer bicathode | ID 150-R-800-105° | 0031260101 |
2 × 300 | 2 × 300 |
| TIGer bicathode | ID 150-R-800-105°-1C | 0031030220 |
2 × 300 | 2 × 300 |
| TIGer bicathode | ID 200-R-1000-165° | 0032281003 |
2 × 250 | 2 × 350 |
Source : Polysoude, « Weld Overlay Solutions », révision 5, janvier 2019, p. 38. Tableau historique de caractéristiques des lances et torches ; ne pas généraliser ces valeurs à toutes les variantes et machines actuellement disponibles. Les références « ID » sont les désignations du constructeur, et ne constituent pas à elles seules la garantie d’accès à toutes les géométries de pièces.
Complément pour les installations PolyClad SPX : la page 39 du même catalogue présente six lances supplémentaires, absentes du tableau des 18 références ci-dessus : ID 100-R-1500-90/180° (0030740021), ID 100-R-1500-105° (0032281501), ID 100-R-2000-105° (0032282001), ID 100-R-1500-105°-1C (0032281502), ID 150-R-1200-105°-1C (0031440301) et ID 200-R-1500-165° (0032281503). Ces références historiques étendent notamment les longueurs disponibles selon la technologie et le montage ; elles ne garantissent pas à elles seules le diamètre d’accès ni la capacité de la machine complète.
Voir la planche Polysoude 2019 p. 38 — lances Easy/3C/C&B ; voir la planche p. 39 — lances SPX et références complémentaires.
Rechargement intérieur des tubes longs : PolyClad TWIN-TIGer C
Planche P9 — traduction française des annotations de la machine TWIN-TIGer
La page 24 du catalogue Polysoude 2019 comporte une photographie de la machine TWIN-TIGer C, ses supports de lance et son chariot de fil, ainsi que les unités de courant, les caméras et le mandrin. Pour permettre la lecture intégrale des indications imprimées en anglais, voici leur traduction en français :
| Repère original traduit | Annotation en français |
|---|---|
| Avantage présenté | Facilité de mise en place ; deux couches déposées simultanément. |
| AVC | Régulation de la hauteur d’arc indépendante pour chaque torche. |
| Surveillance | Surveillance vidéo continue et aide au repositionnement. |
| Productivité | Débit de dépôt élevé annoncé par le constructeur, dépendant de la configuration. |
| Sources de courant | Quatre sources PC 600-3 : deux unités maîtresses et deux unités esclaves. |
| Machine | Banc TWIN-TIGer pour tubes de 12 m dans la version de la planche. |
| Lance | Lance TWIN-TIGer équipée de caméras. |
| Alimentation en fil | Chariot supportant deux bobines de 250 kg ou deux bobines de 15 kg, selon le montage documenté. |
| Mise en rotation du tube | Positionneur rotatif doté d’un mandrin de serrage spécial. |
Pour examiner la photographie de l’installation complète et les annotations constructeur dans leur mise en page originale : Polysoude, « Weld Overlay Solutions », page 24 du PDF (2019). Le catalogue historique est une référence technique ; la disponibilité commerciale et les variantes actuelles doivent être vérifiées directement auprès du constructeur.
Deux installations différentes sont décrites dans le catalogue Polysoude de 2019 : la TWIN-TIGer C est destinée au dépôt circonférentiel intérieur sur 360° dans un tube tournant ; la TWIN-TIGer L vise le rechargement longitudinal intérieur d’une soudure de tube. Leur fonction et leurs géométries ne doivent pas être confondues.
| Caractéristique constructeur | TWIN-TIGer C — 6 ou 12 m | TWIN-TIGer L — 12 m |
|---|---|---|
| Fonction du revêtement | Dépôt circonférentiel sur toute la longueur intérieure, 360° | Dépôt longitudinal intérieur sur cordon de soudure réusiné |
| Diamètre intérieur minimal avant dépôt | 135 mm pour 6 m ; 150 mm pour 12 m | 160 mm |
| Longueur maximale documentée | 6 ou 12 m selon version | 12 m |
| Distance entre les deux torches | 500 mm | 560 mm |
| Course AVC par torche | 40 mm, indépendante pour chaque torche | 15 mm, indépendante pour chaque torche |
| Oscillation par torche | Non chiffrée dans ce tableau constructeur | 40 mm (± 20 mm) |
| Dévidage du fil | Deux dévidoirs, 0,5 à 14 m/min | 0,4 à 14 m/min |
| Caméras | Une caméra par torche | Deux caméras par torche |
| Sources TIGer | Ensemble PC 600-3, deux maîtresses et deux esclaves | Ensemble PC 600-3, deux maîtresses et deux esclaves |
Sources : Polysoude, « Weld Overlay Solutions », rév. 5, janvier 2019, pp. 23–30. Les diamètres intérieurs minimaux s’entendent avant rechargement et pour deux couches. Ce sont des capacités des configurations historiques décrites, pas des engagements contractuels pour toute installation actuellement commercialisée.
Repère complémentaire : la page Polysoude consacrée aux tubes indique aujourd’hui que ses systèmes TWIN-TIGer à deux torches sont proposés pour un diamètre intérieur d’au moins 5 pouces, et présente une installation de rechargement intégral jusqu’à 18 m. Les seuils de 135 mm ou 150 mm du tableau proviennent, eux, des configurations C de 6 et 12 m du catalogue 2019. Ces indications documentent des offres et des versions distinctes ; elles ne doivent pas être réunies en une spécification machine unique. Présentation Polysoude actuelle des systèmes pour tubes (en français).
Pour la TWIN-TIGer C, le constructeur identifie un chariot portant les dévidoirs, un mandrin spécial pour entraîner le tube, des supports réglables, un système de tension des câbles de guidage, des sources de courant et un coffret de commande. Des options concernent les chariots supplémentaires de préchauffage ou refroidissement et le système d’acquisition des données DAQbox. Le dispositif n’est pas réductible à la seule lance.
Consulter le banc TWIN-TIGer C en photographie — catalogue Polysoude, page 24 ; ses caractéristiques dimensionnelles — page 25 ; la solution longitudinale TWIN-TIGer L — page 29.
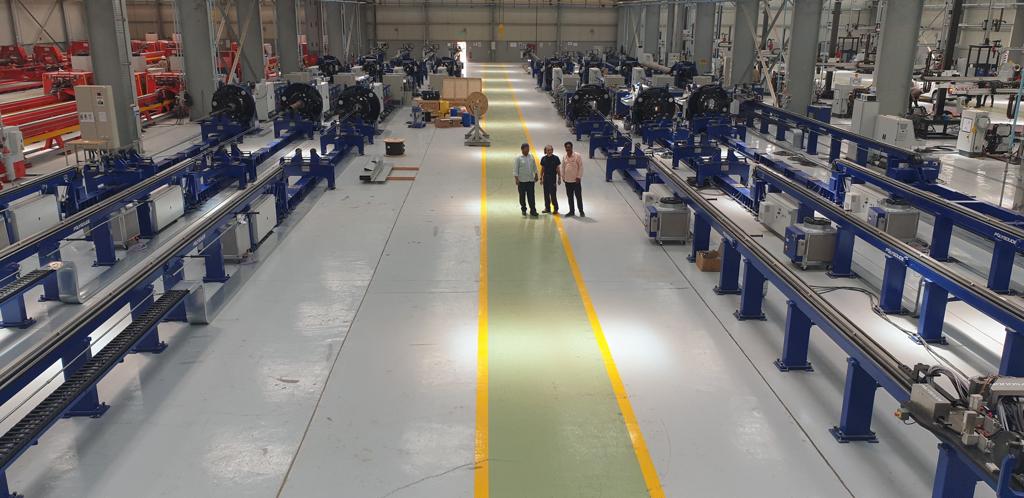
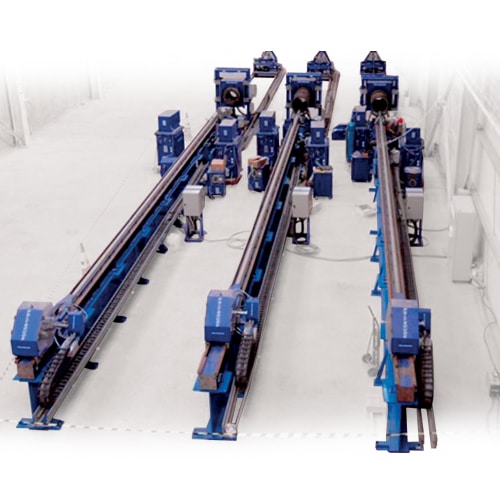
Sources photographiques constructeur : Polysoude — communiqué constructeur 2020, photographie des installations TWIN-TIGer 12 m (fig. 2, p. 2 du PDF) et Polysoude — solutions de rechargement intérieur de tubes.
Le catalogue Polysoude Weld Overlay Solutions de 2019 décrit le TWIN-TIGer C pour le rechargement intérieur sur 360° de tubes de 6 ou 12 m. L’installation comporte deux torches TIGer et une régulation AVC indépendante pour déposer deux couches simultanément. Le site Polysoude présente désormais aussi des solutions de rechargement de tubes jusqu’à 18 m dans sa gamme « Full Length Cladding Rig » : cette capacité plus récente doit être distinguée des configurations précises du catalogue de 2019. Une torche bicathode et une installation réunissant deux torches bicathodes ne sont pas le même niveau d’architecture. Voir la présentation constructeur des installations de rechargement intégral jusqu’à 18 m.
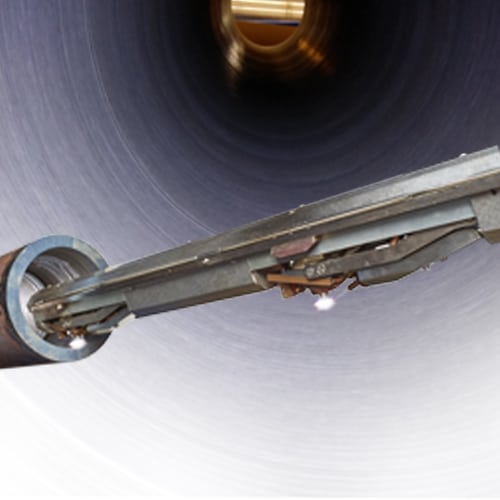
Le catalogue Polysoude 2019 présente plusieurs ordres de grandeur de taux de dépôt selon la technologie et le nombre de torches :
| Configuration Polysoude | Taux de dépôt maximal annoncé | Précision de lecture |
|---|---|---|
| TIG avec fil froid, une torche | Jusqu’à 1 kg/h | Conditions optimisées du document constructeur. |
| TIG avec fil chaud, une torche | Jusqu’à 2,5 kg/h | Application et position dépendantes. |
| TIG fil chaud conventionnel, deux torches | Jusqu’à 4 kg/h | Deux torches monocathodes : à distinguer du TWIN-TIGer bicathode. |
| TIGer bicathode, une torche | Jusqu’à 6 kg/h | Valeur de référence et non rendement sur pièce complète. |
| TWIN-TIGer, deux torches | Jusqu’à 9 kg/h | Deux couches simultanées, architecture globale à deux torches. |
Source : Polysoude, « Weld Overlay Solutions », révision 5, janvier 2019, page 5 — tableau des cinq architectures de dépôt (PDF). Le constructeur précise que ces maxima ont été établis dans des conditions optimales liées notamment à la position, à la pièce, au métal de base et au fil d’apport. Ils ne constituent pas une productivité garantie sur une tête de puits API 6A.
Autre donnée du même tableau constructeur (2019, p. 5) : les diamètres intérieurs minimaux indiqués avant rechargement, en considérant deux couches sont respectivement 28 mm pour le TIG fil froid, 34 mm pour le TIG fil chaud conventionnel et 100 mm pour le TIGer bicathode. Ces valeurs décrivent le domaine d’accès associé aux configurations présentées, non une compatibilité universelle de toutes les lances ni une capacité de rechargement garantie à grande profondeur.
Interprétation des débits « Twin » : Polysoude précise que ces valeurs reposent sur un compromis entre une première couche aussi mince que possible pour limiter la dilution et la vitesse de dépôt lors de la réalisation simultanée des deux couches. Les valeurs de 4 et 9 kg/h ne doivent donc pas être recalculées par addition arithmétique des débits maximum d’une seule torche. Voir les précisions et la note de bas de tableau Polysoude (p. 5).
Les planches d’origine P6 — Torches et lances TIG, TIG fil chaud et TIGer (catalogue 2019, p. 38) et P9 — Installation TWIN-TIGer C pour tubes longs (p. 24) sont documentées dans les sections précédentes : leurs références, valeurs et annotations sont transcrites en français, avec les photographies des équipements. Pour consulter le dessin constructeur intégral, utiliser les planches de lances (p. 38) et l’installation TWIN-TIGer (p. 24) dans le PDF d’origine.
Surveillance vidéo HD WDR et contrôle du TIGer
Une présentation Polysoude publiée en 2020 décrit une évolution du TIGer utilisant une caméra HD WDR (High Definition – Wide Dynamic Range) pour observer le bain et les électrodes avec une plage dynamique étendue. Le constructeur annonce en option une analyse d’image en temps réel destinée notamment à suivre la forme des tungstènes et l’état du guide de fil chaud. Cette fonction ne se confond pas avec une mesure métallurgique directe de la dilution ou de la teneur en fer du dépôt.
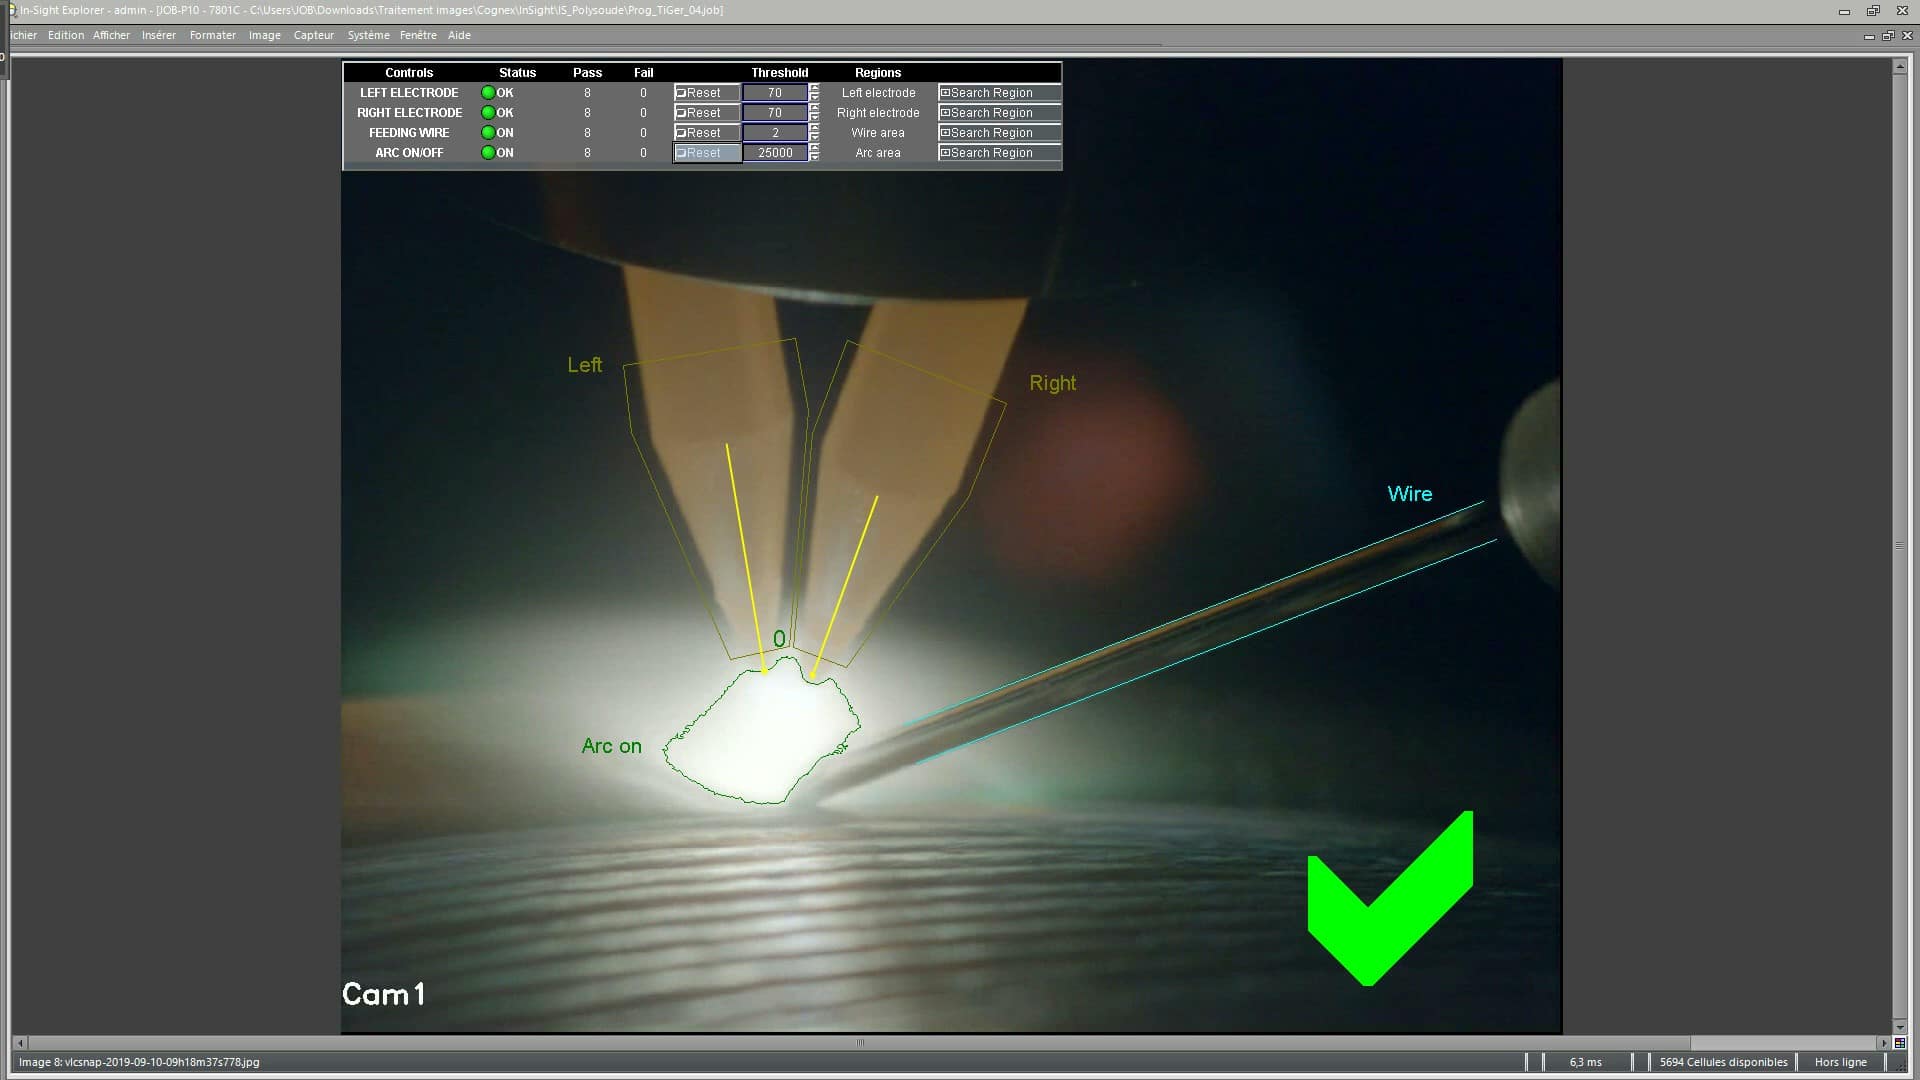
Traduction française des repères anglais de cette capture : « Left » : électrode gauche ; « Right » : électrode droite ; « Wire » : fil d’apport ; « Arc on » : arc établi ; « Control » : contrôle ; « Status » : état ; « Pass » : conforme au seuil de contrôle configuré ; « Fail » : non conforme au seuil ; « Threshold » : valeur seuil ; « Regions » : zones de contrôle. La coche verte correspond à l’état affiché pour cette image, pas à une garantie générale d’absence de défauts.
Polysoude — présentation des évolutions du TIGer et de la surveillance WDR, septembre 2020. La disponibilité et l’intégration de la fonction de traitement d’image sont à rattacher à la version de commande concernée.
2. Fronius — SpeedClad, lances TTHW et systèmes automatisés
Accéder directement aux équipements Fronius et à leurs fiches
Ces documents sont proposés pour identifier les machines et leurs accessoires sans passer par un catalogue commercial général. Les pages produit s’ouvrent dans le navigateur ; les documents PDF Fronius peuvent être téléchargés directement au lieu de s’afficher, selon le lecteur utilisé.
| Équipement | Documentation originale | Ce que l’on y trouve |
|---|---|---|
| Compact Cladding Cell HMI-T21 | Fiche technique officielle Fronius (PDF, anglais) | Photographies, plans d’encombrement de la cellule, dimensions d’implantation et données électriques. |
| ETR-S HMI-T21 | Fiche technique officielle Fronius (PDF, anglais) | Tête à rotation continue, axes synchronisés, fonctions HMI-T21 et options d’automatisation. |
| ETR Ultimate | Fiche technique officielle ETR Ultimate (PDF, anglais) ; présentation générale en français | Vue de la machine sur voie motorisée et applications sur pièces complexes. |
| Conventional Cladding System HMI-T21 | Machine et applications — page officielle française ; fiche technique Fronius (PDF, anglais) | Colonne et flèche, axe de torche inclinable motorisé jusqu’à 90°, commande HMI-T21, options de positionnement. |
| Lances TIG TTHW / TTW | Brochure historique des lances TTHW/TTW (PDF, anglais) ; autre brochure officielle Fronius TTHW/TTW (PDF, géométries et torche Ø25 mm) | Torches mécanisées, accès aux petits alésages et anciennes configurations FPA 9000 / HMI-T10. |
| SpeedClad 2.0 | Fiche procédé en français | Architecture monocathode, torche TTHW6000 SC et données constructeur. |
| High-Performance Pipe Cladding System | Installation pour tubes longs — photos et présentation Fronius (2020, anglais) | Photographies du banc complet et de la tête dans le tube ; exemple documenté selon API 5LD. |
Lecture des versions : les fiches HMI-T21 décrivent des équipements d’une génération différente de la brochure des lances préparées pour commandes FPA 9000/HMI-T10. L’installation de tubes longs provient d’une présentation historique de 2020 : elle ne constitue pas une preuve de commercialisation inchangée en 2026.
Si un PDF ne s’ouvre pas sur téléphone : les machines Compact Cladding Cell, ETR-S, ETR Ultimate et Conventional Cladding System sont présentées sur la page Fronius en français, avec photographies et applications. Pour le rechargement intérieur des tubes longs, consulter directement la présentation du High-Performance Pipe Cladding System avec ses trois photographies (2020) : cette seconde page est différente de celle des cellules pour composants. Les PDF Fronius peuvent être transmis en téléchargement au lieu de s’afficher dans le navigateur.
SpeedClad Twin et SpeedClad 2.0 : deux générations distinctes
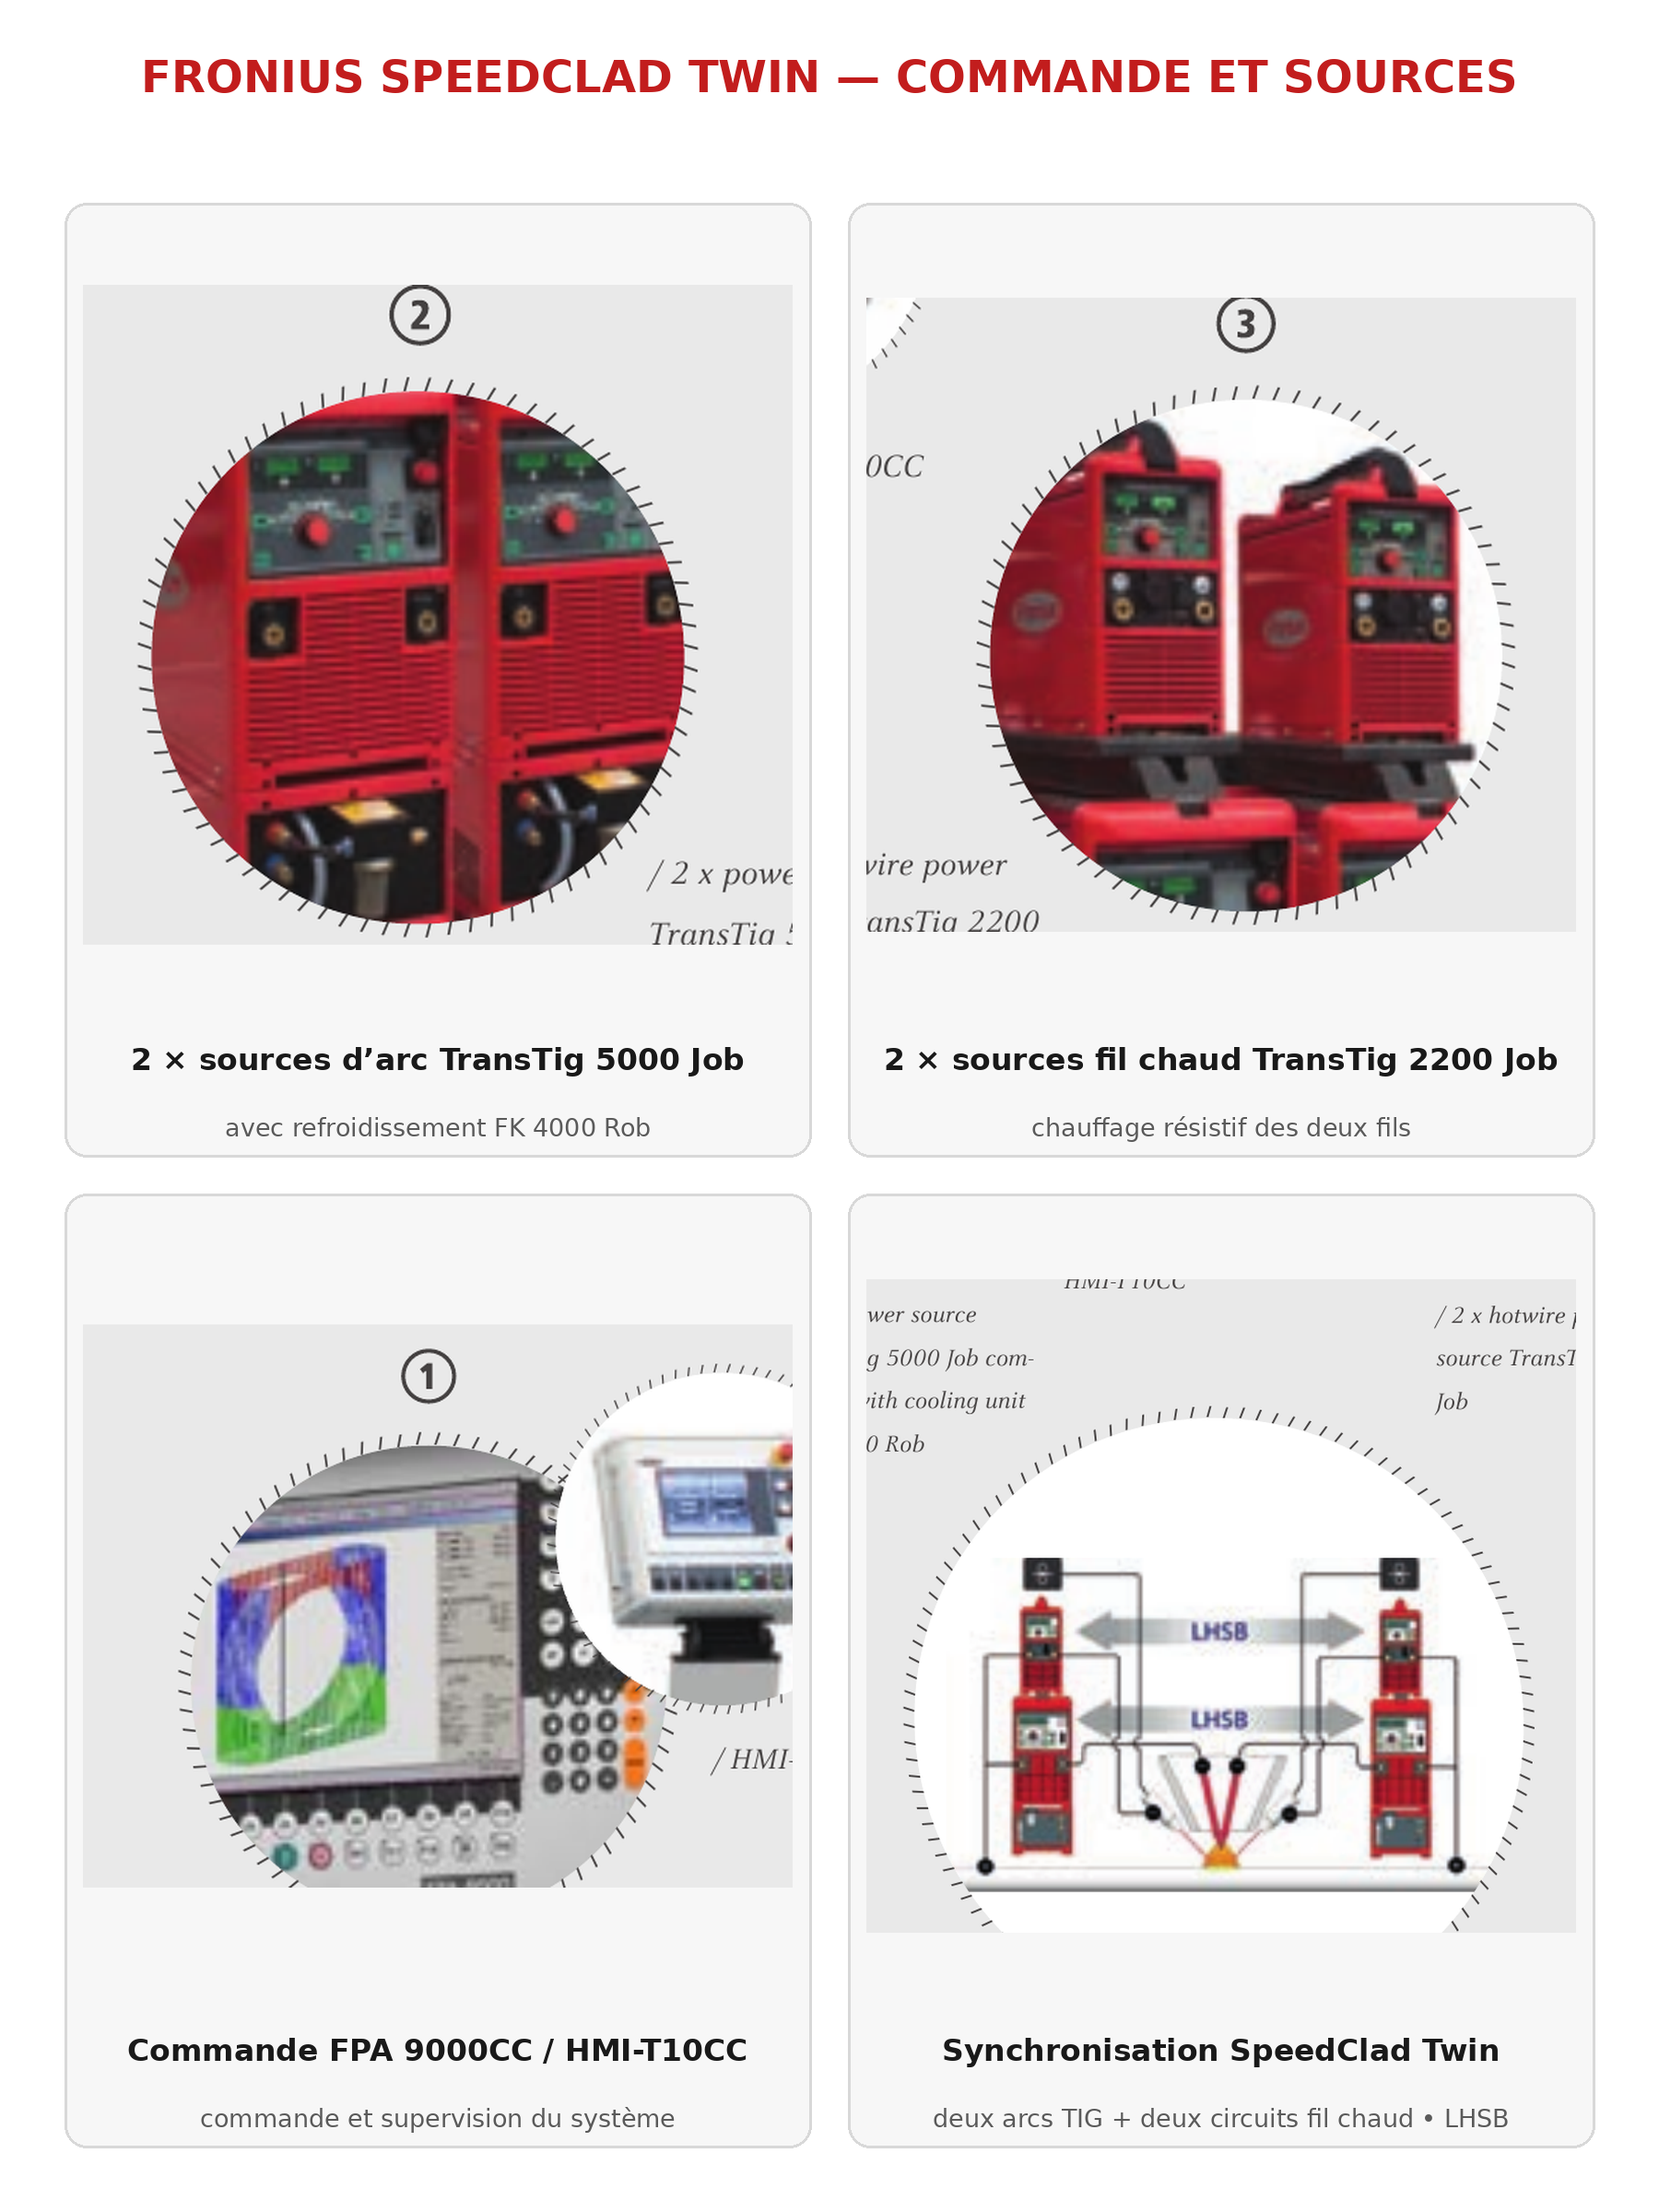
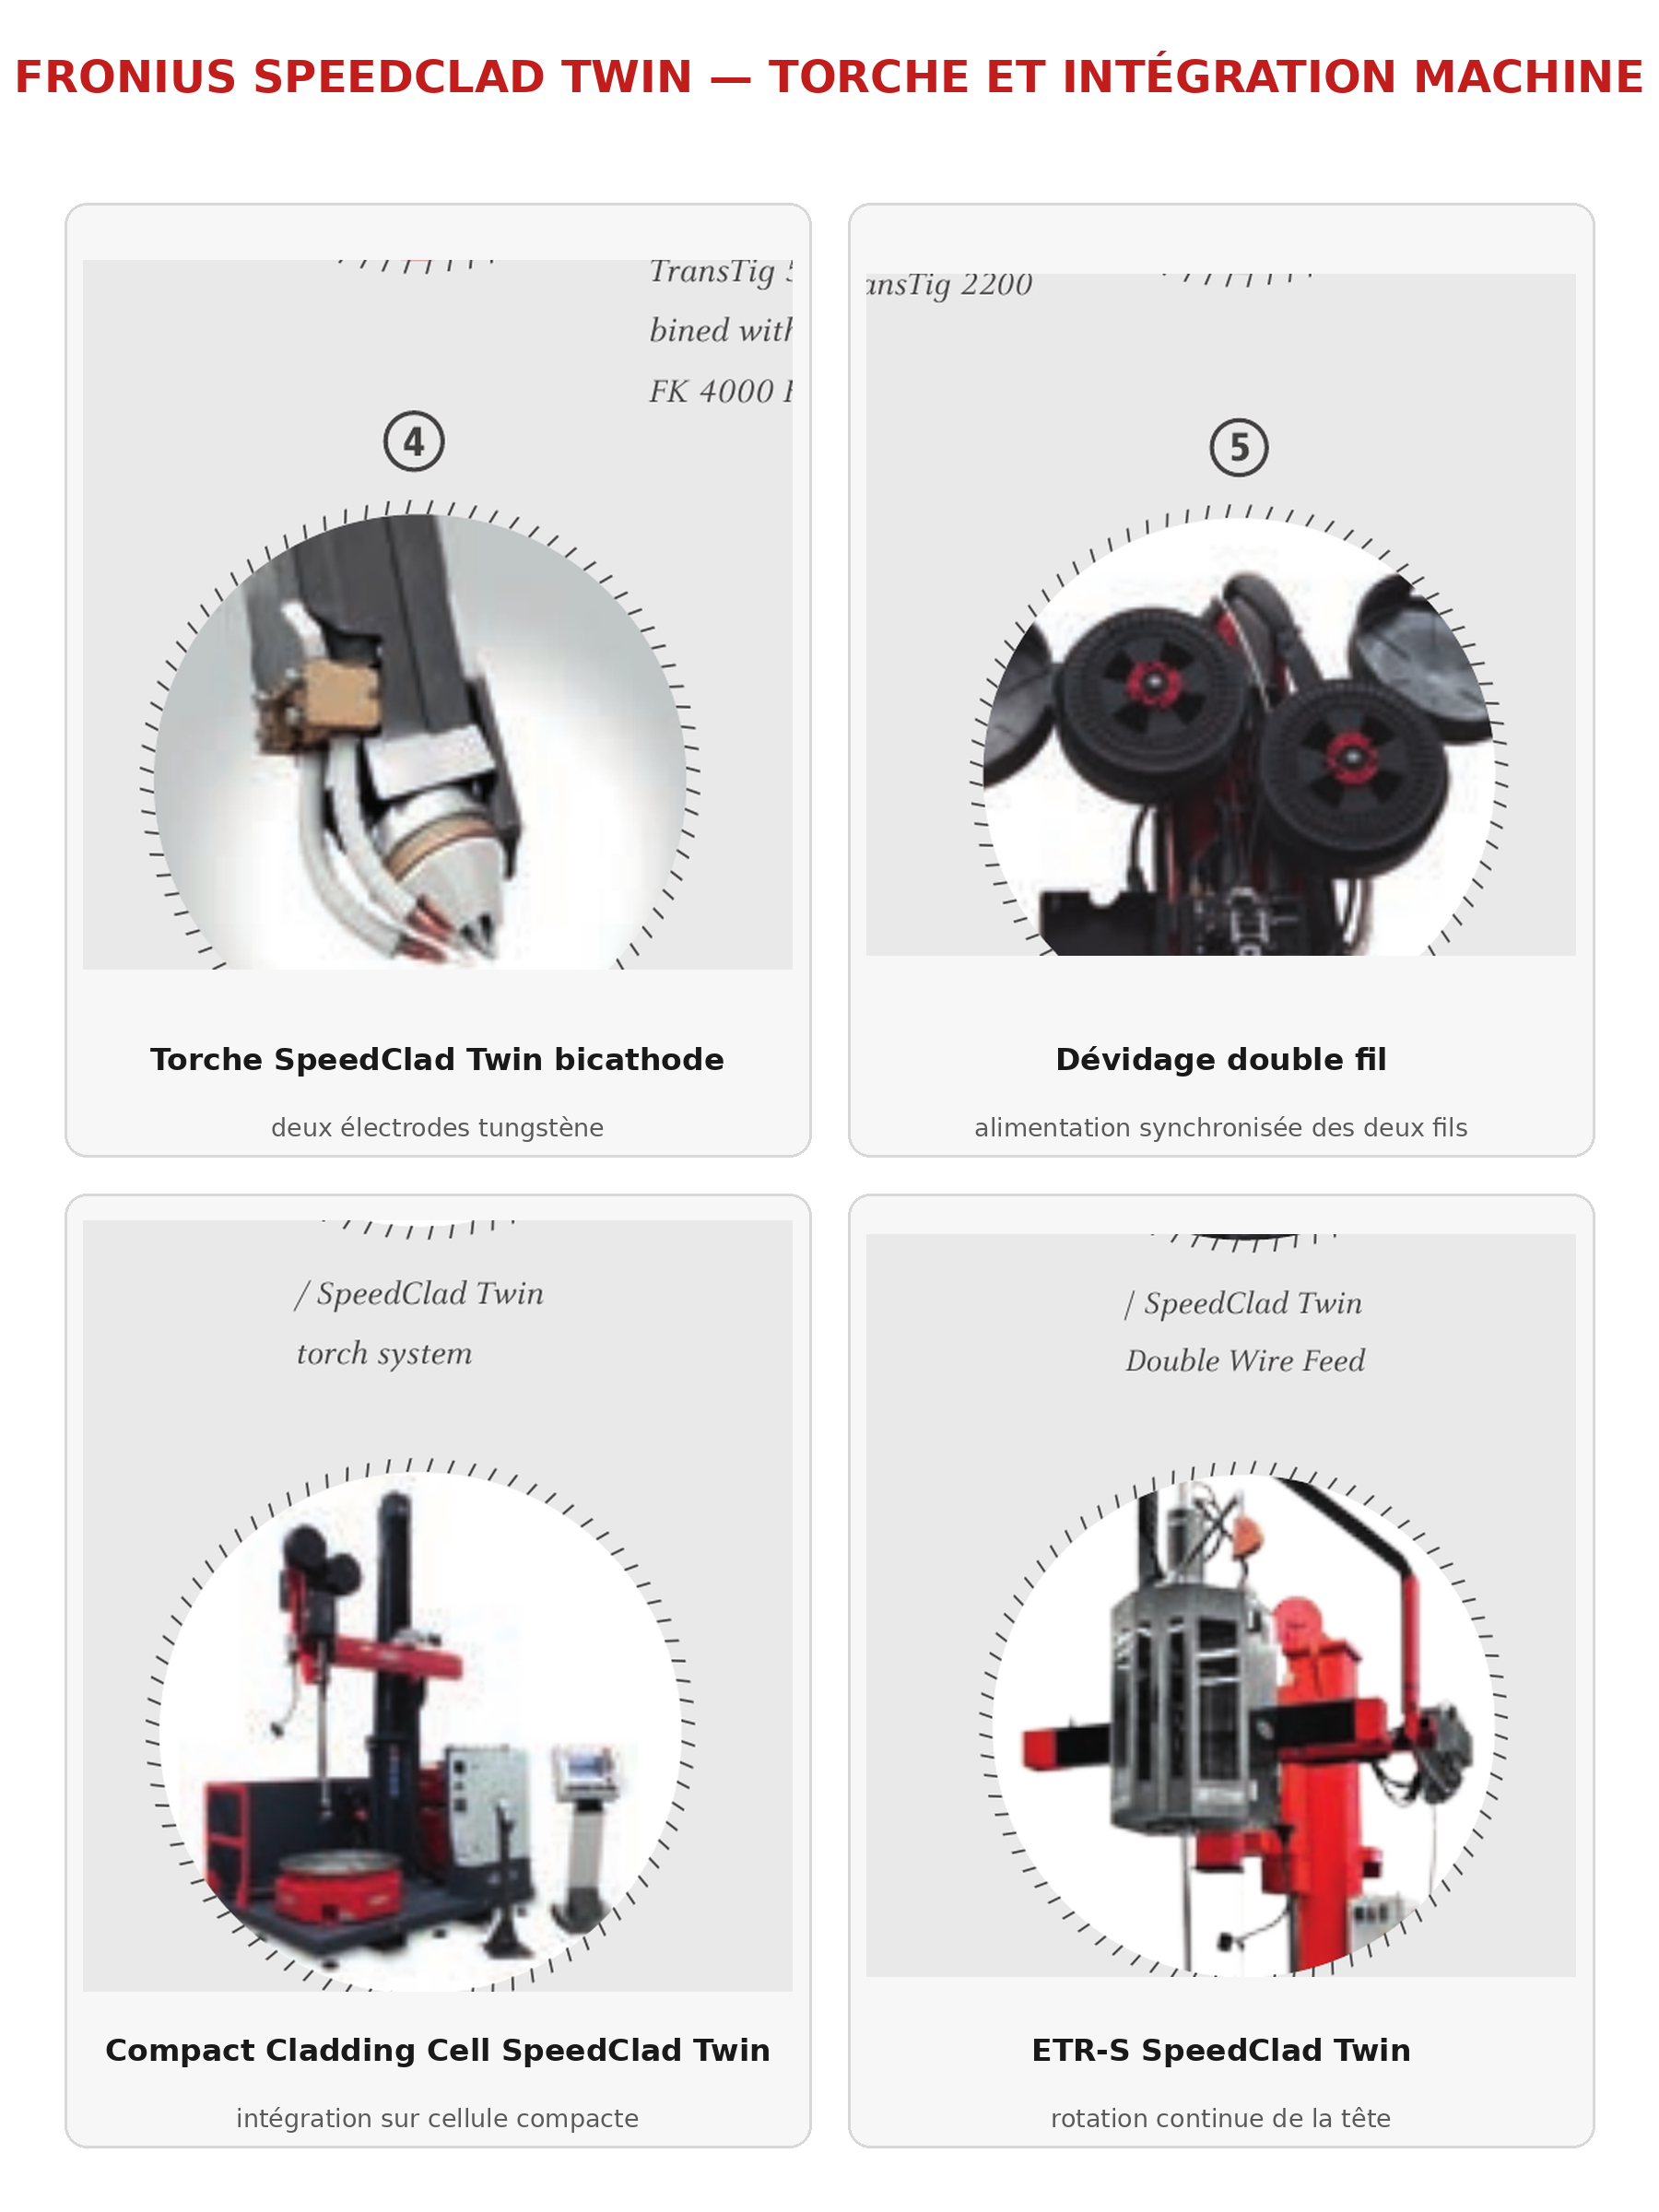
SpeedClad Twin repose sur deux électrodes de tungstène et deux fils d’apport. La documentation de cette génération décrit une commande FPA 9000CC, éventuellement associée à HMI-T10CC, deux générateurs TransTig 5000 Job pour le soudage et deux générateurs TransTig 2200 Job pour le préchauffage des fils. Les sources et les axes sont synchronisés. Cette architecture correspond à la brochure historique étudiée ; elle ne doit pas être généralisée à l’ensemble des équipements actuels.
SpeedClad 2.0 emploie, à l’inverse, une électrode et un seul fil d’apport. La documentation officielle annonce jusqu’à 135 cm/min et 6 kg/h dans ses conditions d’application, et présente une torche TTHW 6000 SC Ø100 dont la capacité thermique nominale est de 600 A à 100 % de facteur de marche. Il ne s’agit pas du courant imposé à chaque WPS. Fronius — fiche SpeedClad 2.0, en français.
Orientation des électrodes de SpeedClad Twin et géométrie du bain
La brochure historique Fronius présente des réglages géométriques de la torche bicathode, notamment une orientation latérale des électrodes de 15° et un réglage d’inclinaison de 45° en conservant le point outil (TCP) dans l’exemple représenté. L’objectif est d’adapter la répartition de l’énergie, la largeur du bain et la pénétration selon la surface à recharger, et pas seulement d’augmenter le courant d’arc.
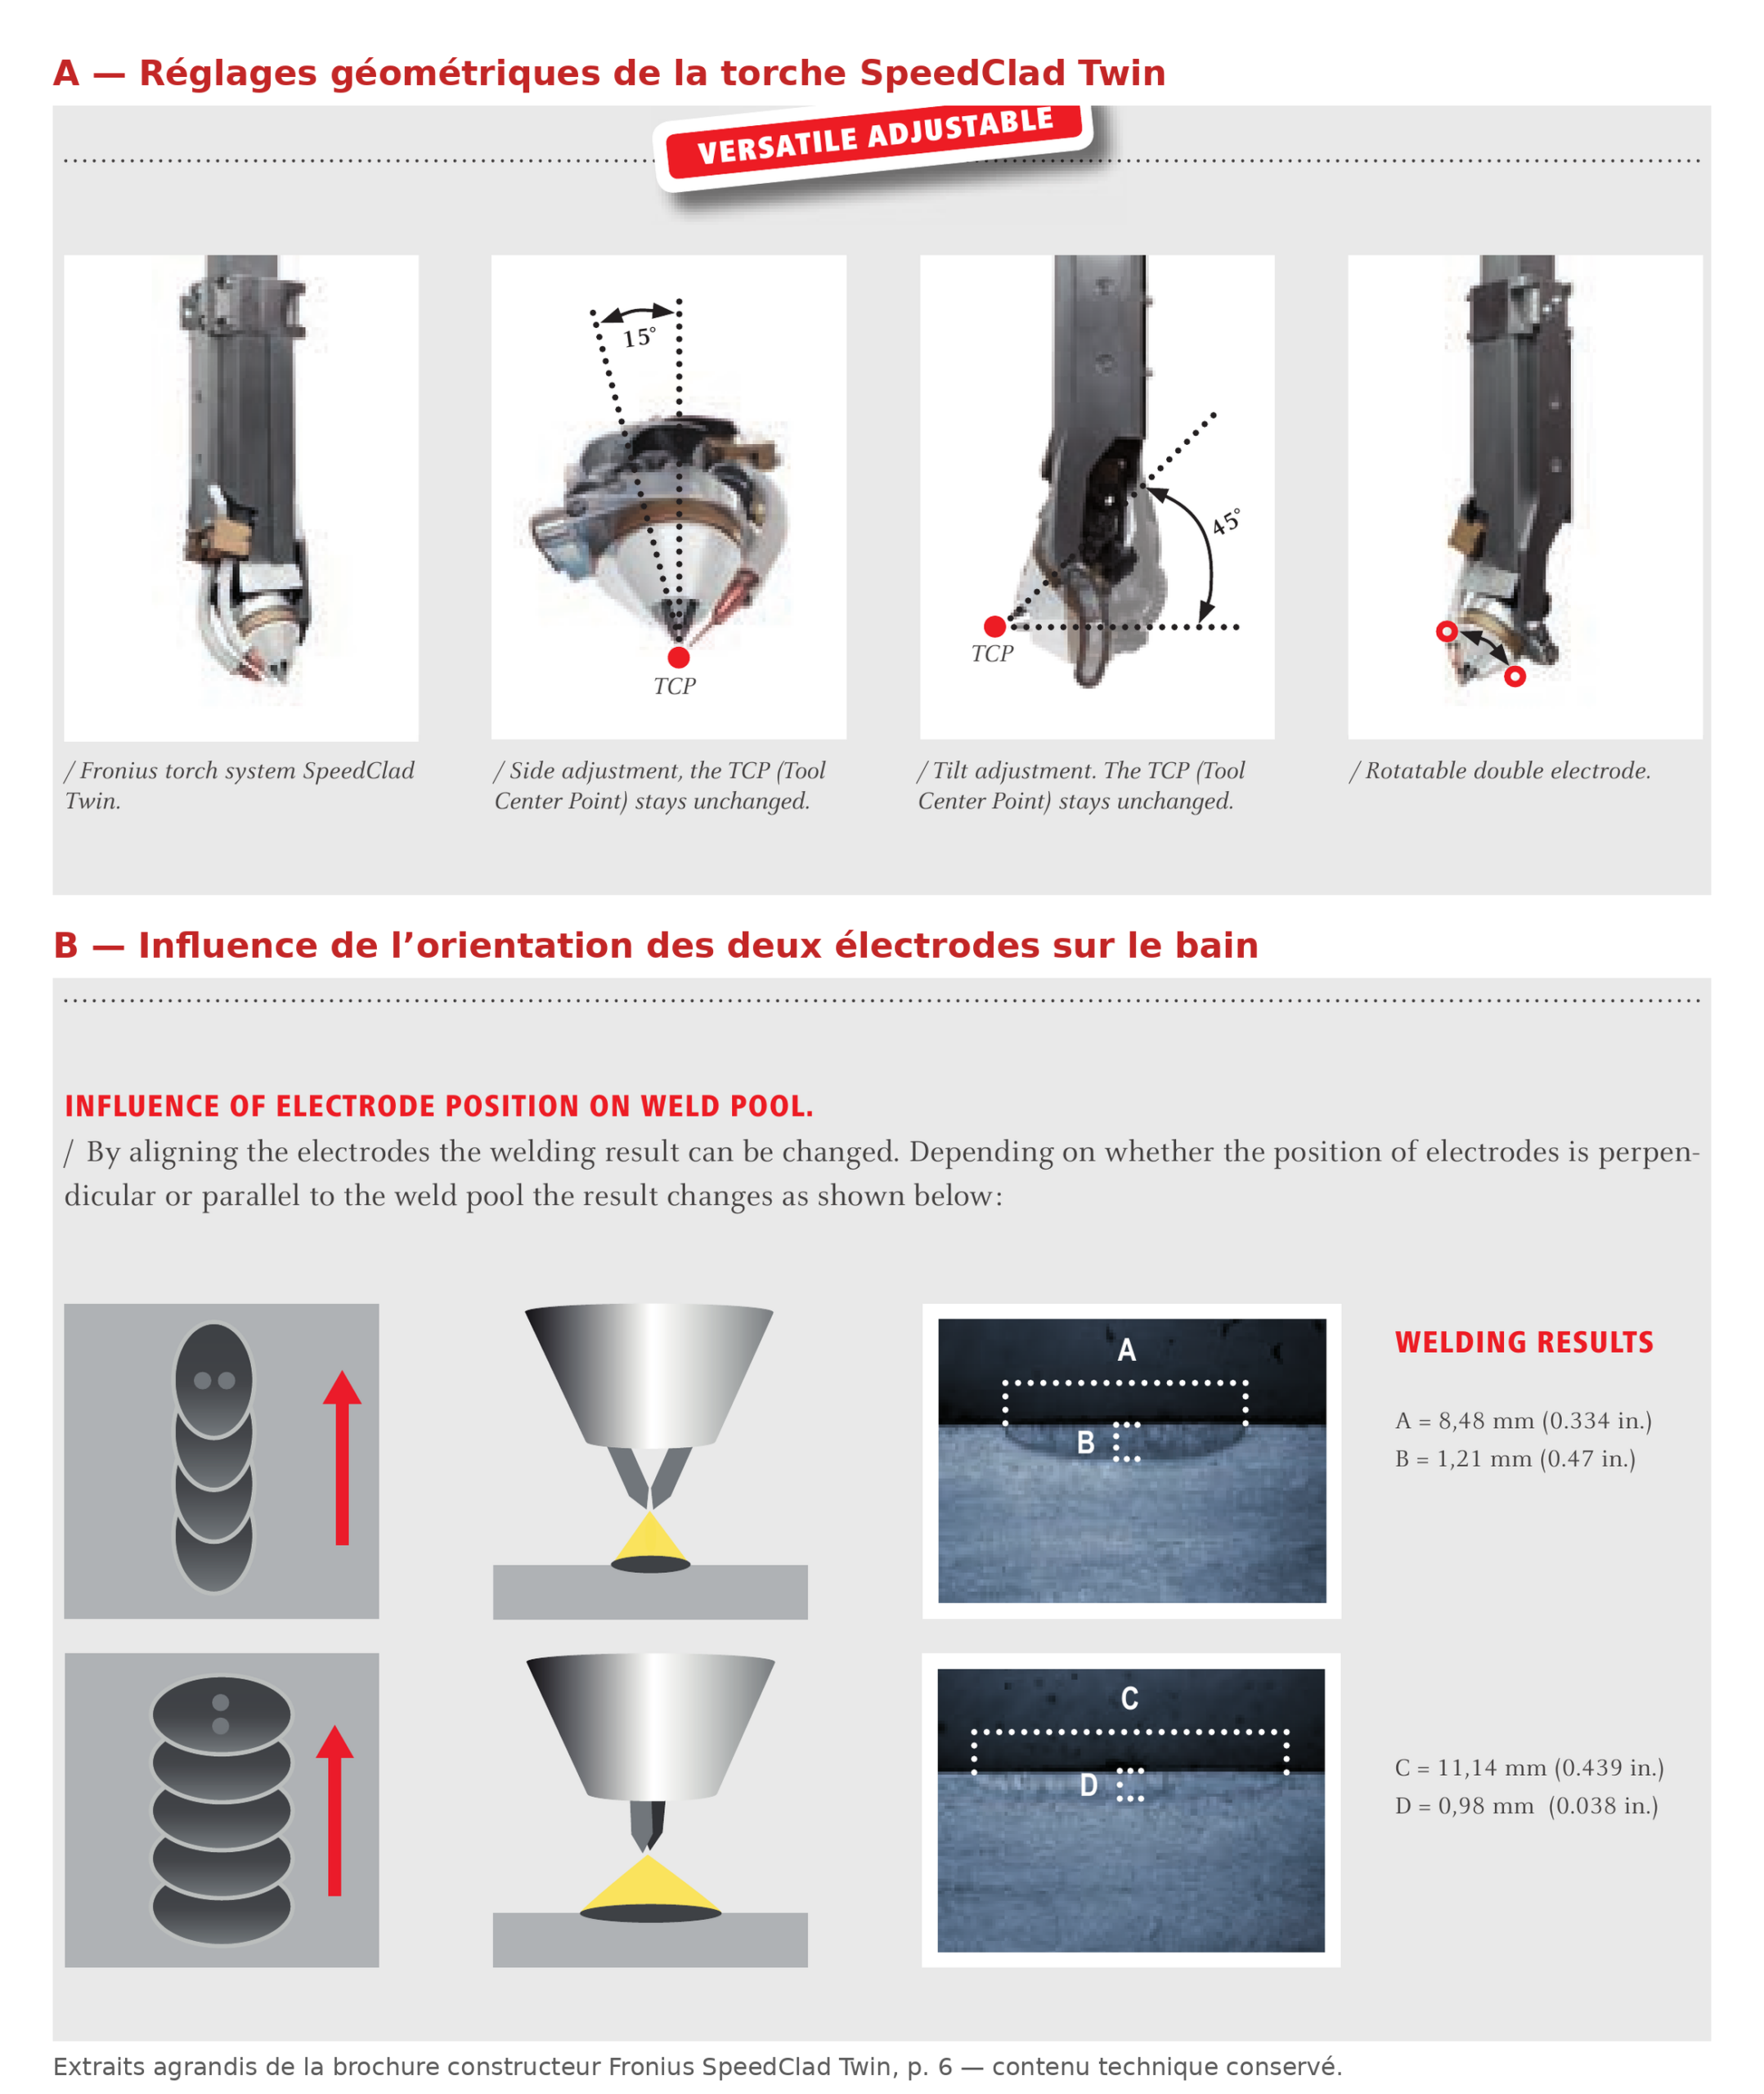
Un bain plus large et moins pénétrant peut modifier la dilution et la couverture par passe, mais également le recouvrement entre cordons, la fusion en bord de passe et la tenue du bain. Les paramètres et la géométrie des électrodes doivent donc être décrits dans le dossier de procédé.
Consulter la documentation Fronius SpeedClad Twin conservée dans la médiathèque du site (PDF).
SpeedClad Twin : exemple métallographique et dilution de l’Alloy 625
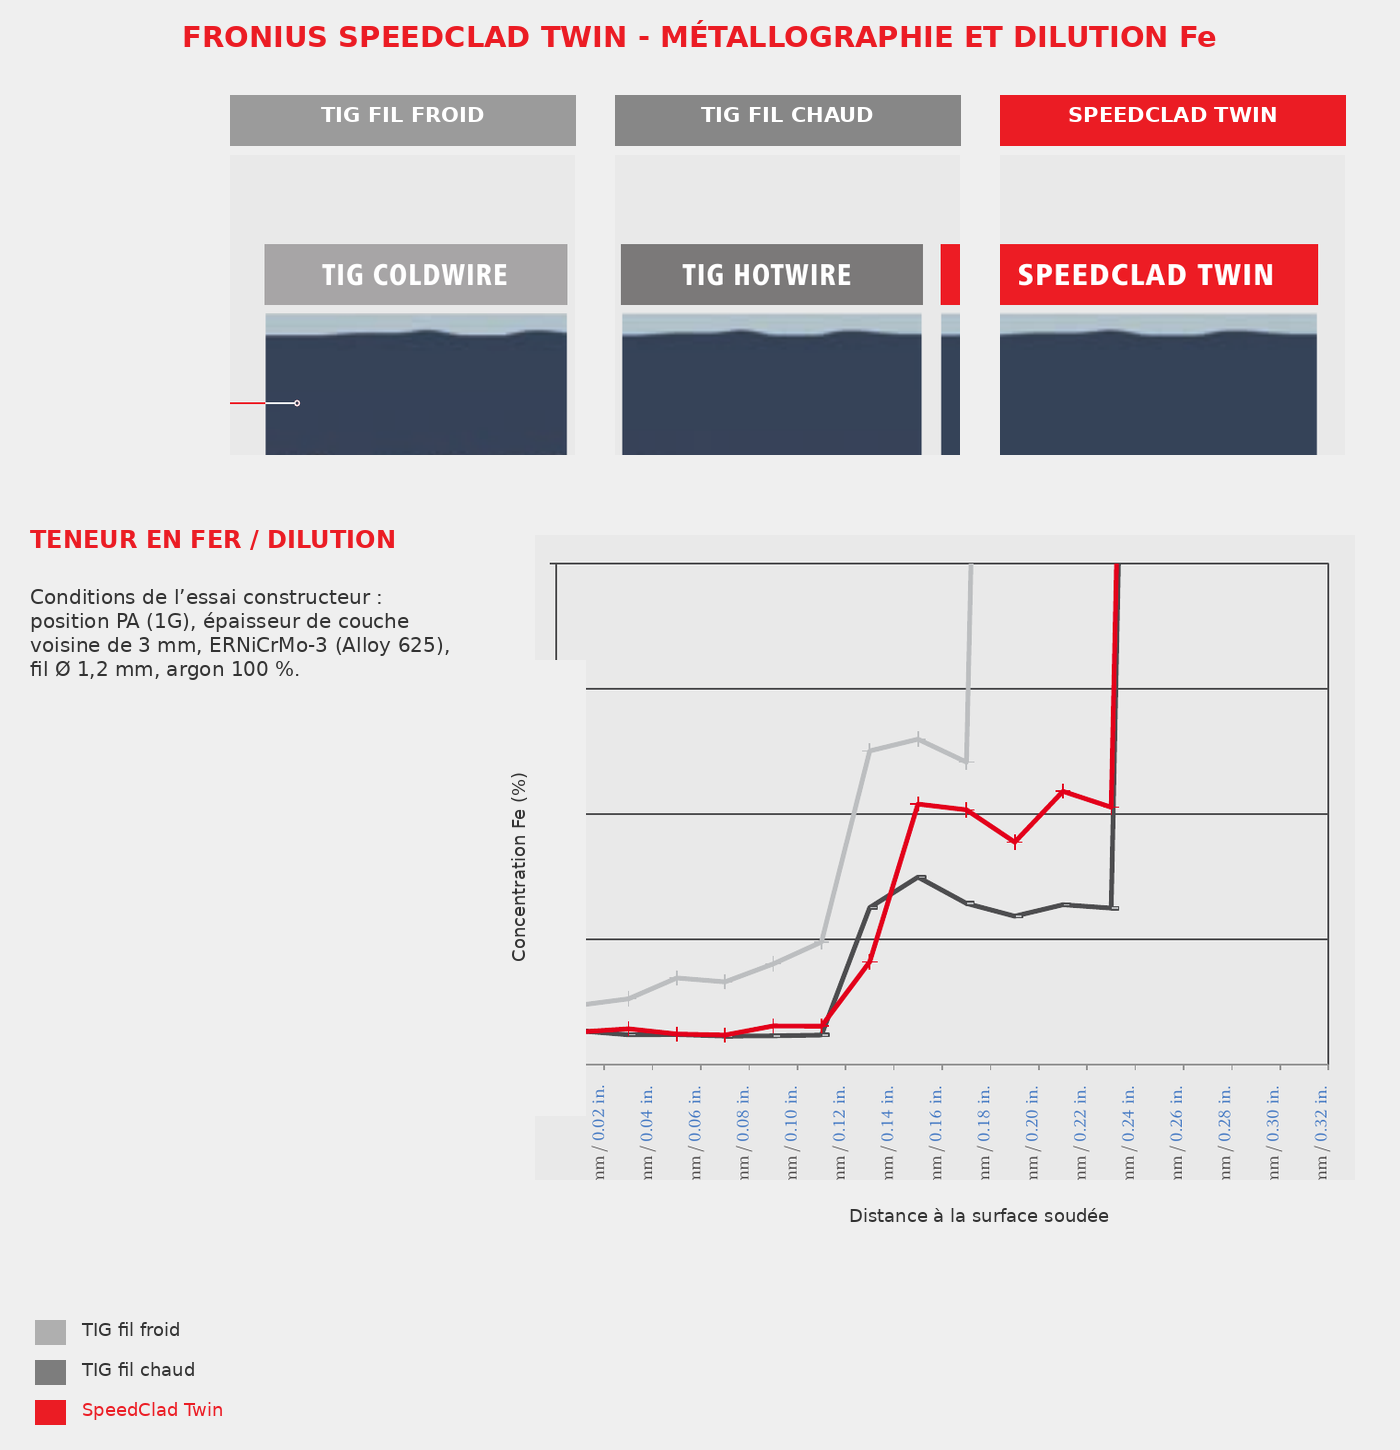
La brochure historique Fronius comporte un exemple en ERNiCrMo-3 (Alloy 625) : fil de 1,2 mm, argon 100 %, position de rechargement à plat (PA, appelée 1G dans la présentation), dépôt voisin de 3 mm. Les macrographies et courbes de teneur en fer illustrent le compromis entre forme du bain et fusion du substrat. Il faut les lire comme un essai publié par le fabricant, pas comme une qualification démontrée pour chaque métal de base API 6A.
Configurations géométriques représentées par Fronius
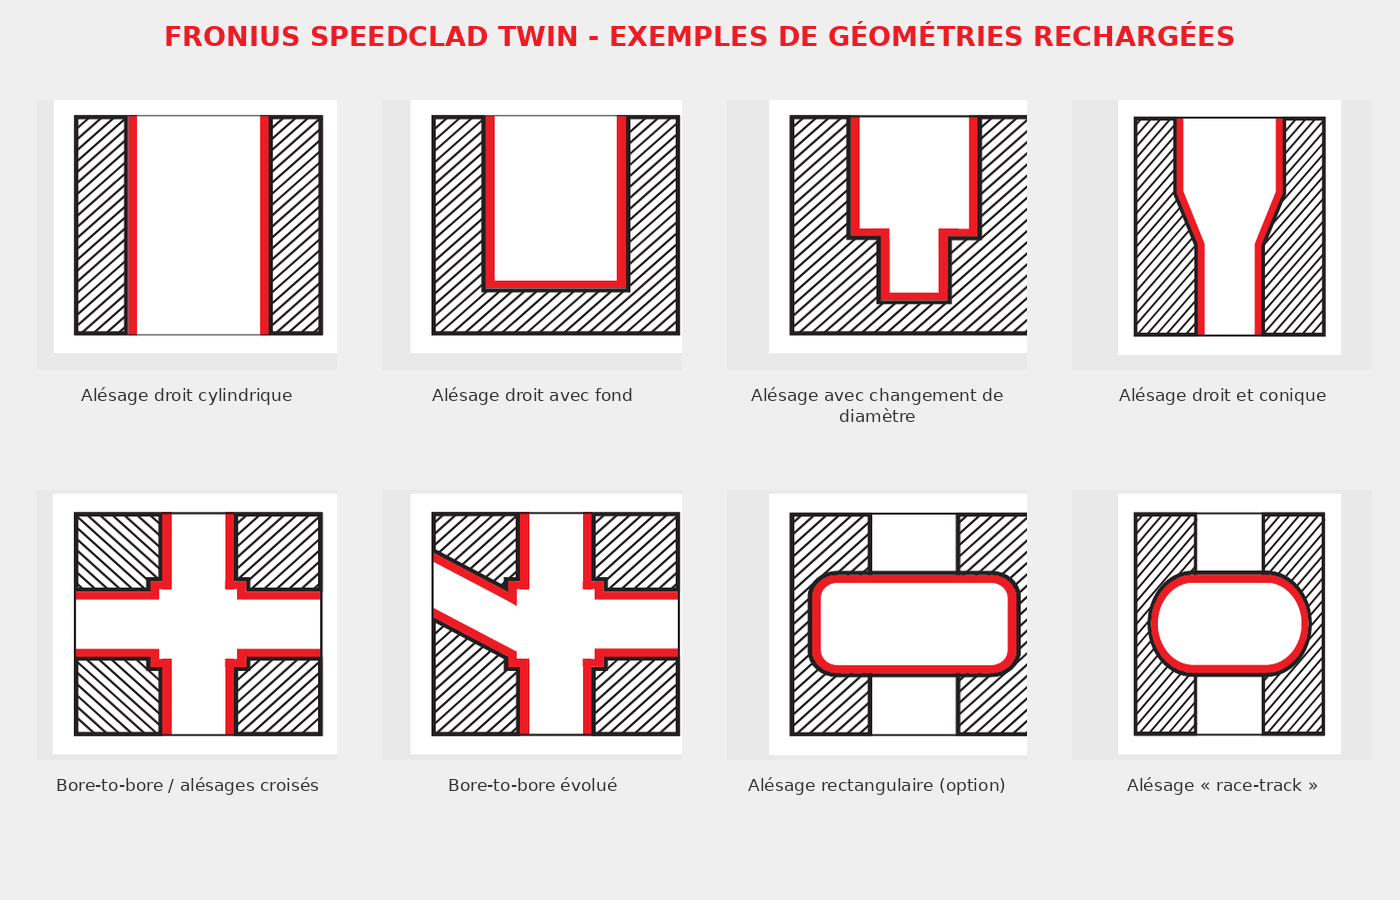
Les schémas Fronius présentent plusieurs surfaces accessibles selon l’installation : alésage traversant ou borgne, transition conique, changement de diamètre, gorge et intersection de perçages. Les possibilités réelles dépendent de l’encombrement de la lance, de la profondeur de travail, de la rotation de la pièce ou de la tête, et des fonctions logicielles équipant la machine.
Référence iconographique principale : documentation technique Fronius SpeedClad Twin, génération historique ; données de SpeedClad 2.0 issues de la page produit officielle, consultable séparément.
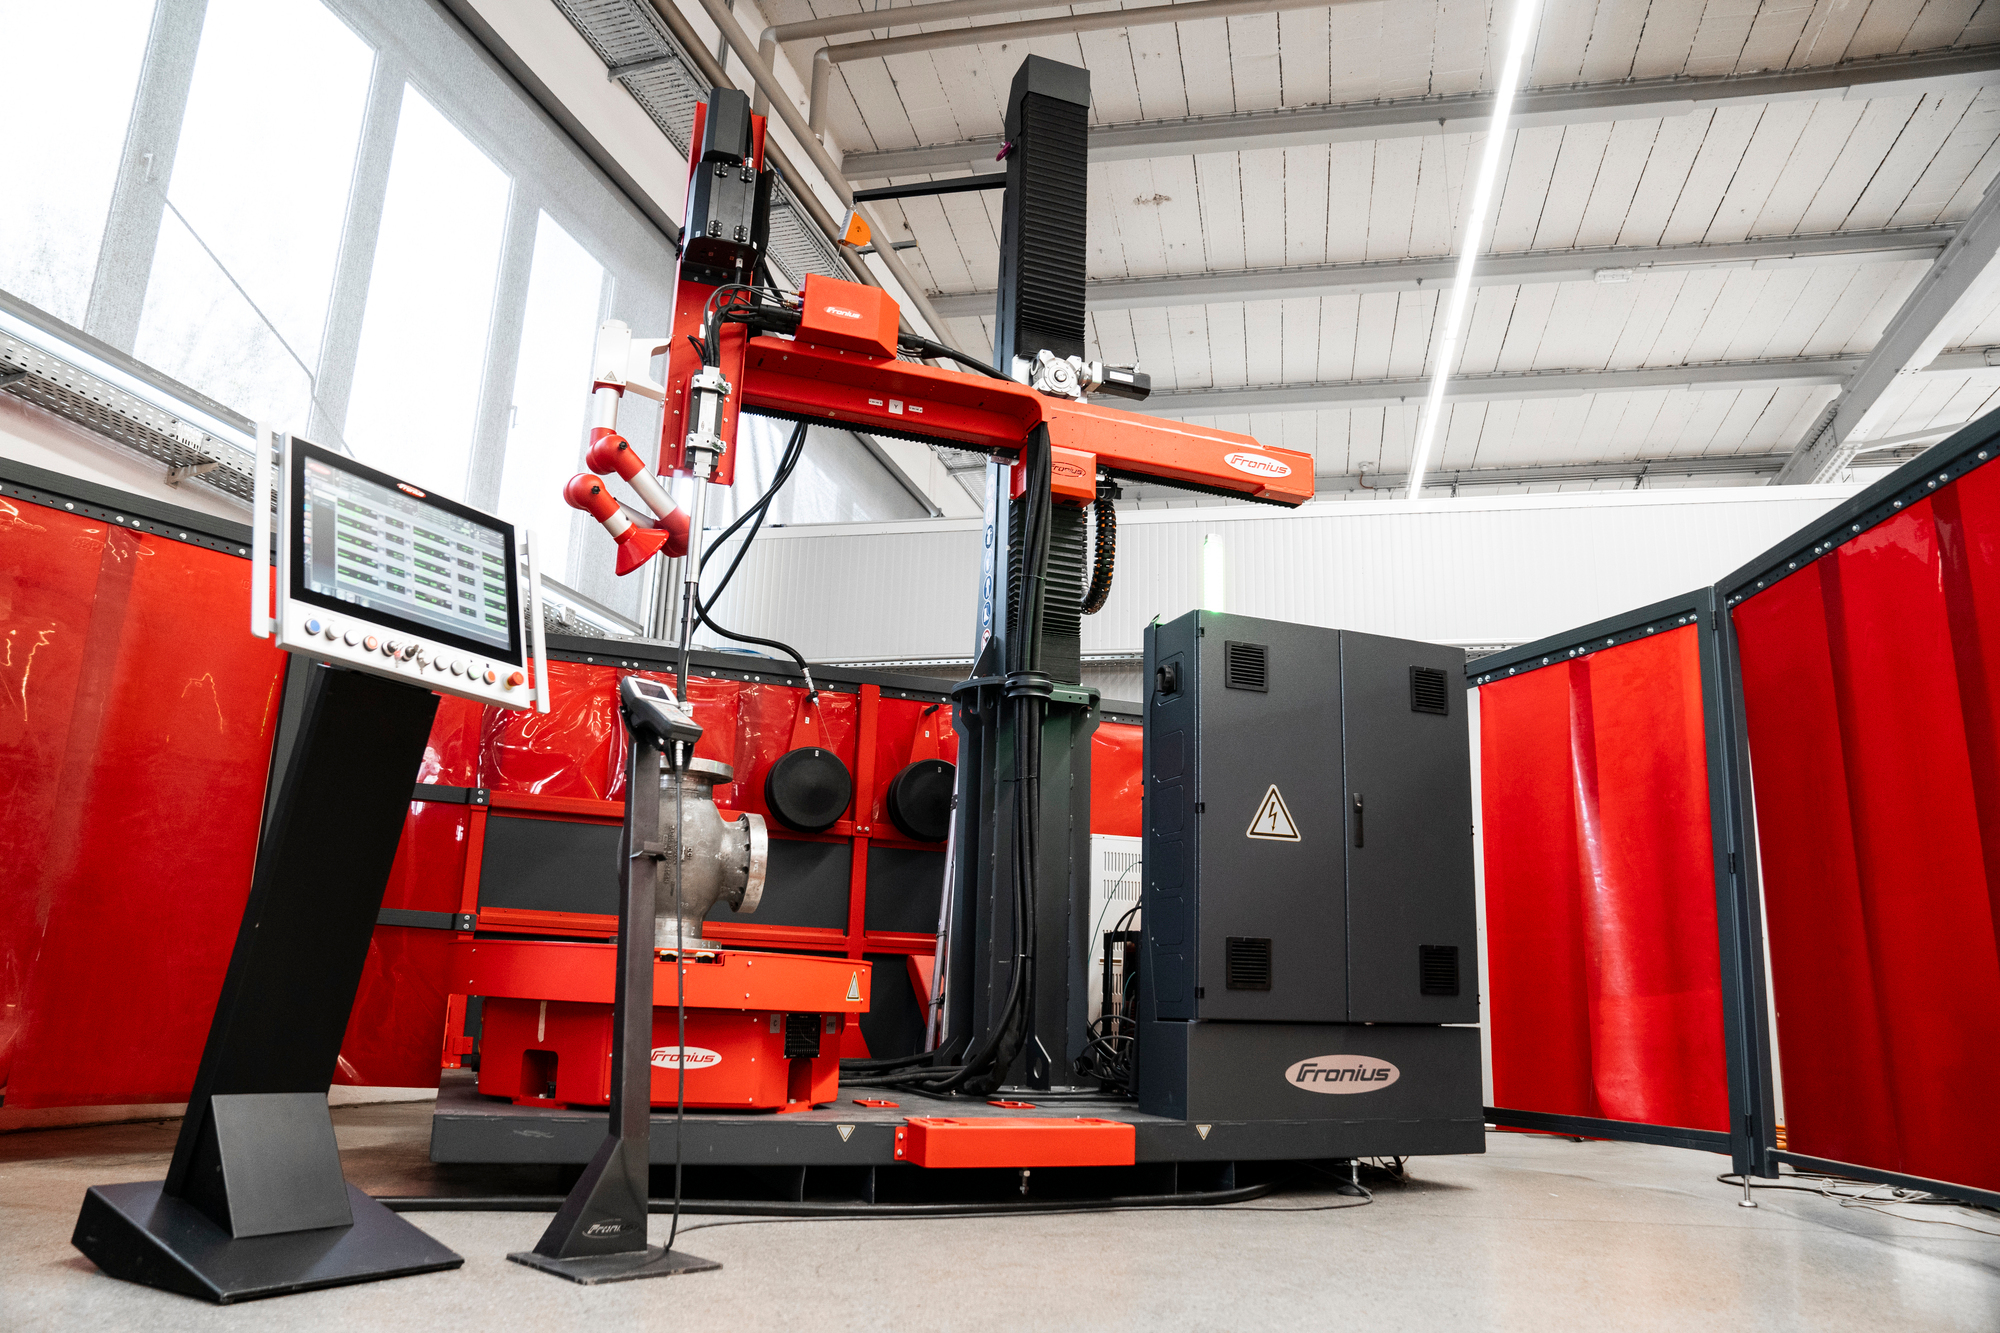
Fronius présente plusieurs familles de machines distinctes : la Compact Cladding Cell, les ensembles ETR-S et ETR Ultimate, ainsi que des architectures conventionnelles et des équipements dédiés au rechargement intérieur des tubes longs. Les systèmes pour tubes longs ne doivent pas être confondus avec la portée utile d’une lance TTHW installée dans une cellule de rechargement de composants.
Les lances TIG TTHW / TTW pour le rechargement intérieur
Précision sur le diamètre minimal d’alésage SpeedClad 2.0 : la page officielle française Fronius annonce un accès jusqu’à 76 mm. Toutefois, la fiche technique officielle SpeedClad 2.0 (PDF, anglais) indique explicitement un alésage à partir de 100 mm, valeur reprise dans une présentation constructeur de 2024. Le tableau de la page produit désigne par ailleurs la torche TTHW 6000 SC / Ø100. Les documents Fronius présentent donc deux seuils différents, 76 et 100 mm, sans préciser sur ces pages leur périmètre respectif. Il serait incorrect de promettre l’accès à 76 mm pour toute configuration SpeedClad 2.0 ; le diamètre contractuellement admissible doit être confirmé par Fronius pour la torche, son montage et sa longueur utile. Le diamètre de 25 mm annoncé pour une petite lance TTHW ne constitue pas une capacité garantie de SpeedClad 2.0.
Photographies et dessins cotés d’origine : brochure constructeur Fronius — TIG Cladding Torches TTHW/TTW (PDF). Les vues de torches, cotes des embouts et indications de diamètre minimal figurent dans ce document d’origine ; selon le navigateur, le PDF peut être téléchargé au lieu de s’ouvrir dans un onglet. Pour la petite TTHW3000M Ø25, Fronius précise qu’un assemblage avec la TTHW3000M Ø35 ou un adaptateur approprié est nécessaire. Cette caractéristique d’accessibilité doit être considérée avec le montage complet, et non comme une propriété générale de toutes les torches SpeedClad.
Les lances TTHW (TIG fil chaud) sont conçues pour le rechargement mécanisé d’alésages. Selon les versions documentées par Fronius, les diamètres intérieurs minimaux d’accès s’étendent de 25 à 125 mm. Cette plage ne concerne pas une lance unique : la longueur de travail, le dégagement de la tête, le refroidissement et la capacité en courant sont propres à chaque modèle.
| Lance Fronius | Diamètre intérieur minimal annoncé | Courant maximal | Longueur de travail |
|---|---|---|---|
| TTHW3000M Ø25 | 25 mm | 250 A | 250 mm |
| TTHW3000M Ø35 | 35 mm | 300 A | 600 à 1 000 mm |
| TTHW3000M Ø45 | 45 mm | 300 A | 600 à 1 500 mm |
| TTHW4000M Ø76 | 76 mm | 350 A | 1 000 à 1 800 mm |
| TTHW5000M Ø125 | 125 mm | 400 A | 1 000 à 2 000 mm |
| TTHW6000 SC / Ø100 — SpeedClad 2.0 | 76 mm annoncés sur la page française ; 100 mm dans la fiche technique PDF et une publication Fronius de 2024. Vérification constructeur nécessaire pour la configuration retenue. | 600 A à 100 % du facteur de marche | 1 000 mm standard, autres longueurs de 750 à 1 800 mm |
Source : brochure Fronius « TIG Cladding Torches TTHW / TTW » et fiche officielle SpeedClad 2.0. Les valeurs se rapportent aux équipements décrits dans leurs configurations respectives ; le diamètre minimal et la longueur utile doivent être vérifiés avec la géométrie réelle de la pièce.
Compact Cladding Cell : enveloppe machine publiée
Pour les cellules compactes, il faut lire les dimensions comme l’enveloppe annoncée de la génération et de la configuration décrites. Les limites de charge et de dégagement dépendent du bridage, de la position du composant et de la torche montée ; le diamètre d’accès minimal ne prouve pas que le procédé SpeedClad 2.0 est utilisable à ce diamètre.
| Donnée Fronius Compact Cladding Cell | Valeur publiée | Conditions de lecture |
|---|---|---|
| Charge admissible sur table, deuxième génération | Jusqu’à 2 500 kg | Charge excentrée, moment et bridage à considérer. |
| Diamètre extérieur de pièce | Jusqu’à 1 000 mm | Enveloppe effective avec mandrin et porteur. |
| Hauteur de pièce | 1 400 mm ; option 1 900 mm | Ne pas confondre avec portée utile de la lance. |
| Profondeur d’alésage dans la présentation constructeur | Jusqu’à 1 000 mm | Vérifier accès au fond et collisions. |
| Petit alésage, selon équipement de cellule | À partir de 25 mm | Capacité de configuration de lance : pas un diamètre minimal SpeedClad 2.0 garanti. |
| Outillage possible dans la présentation historique | Torches d’alésage, gorge annulaire, SpeedClad Twin | Équipement et génération à identifier. |
Source : dossier Word, tableau « Compact Cladding Cell » constitué à partir des fiches Fronius de la génération présentée. Les valeurs ne forment pas une configuration contractuelle unique.
ETR-S et ETR Ultimate : systèmes à tête en rotation continue
Dans la génération HMI-T21, Fronius ne se limite pas au pilotage des courants et des déplacements. La commande comporte un écran tactile de 21 pouces, une gestion des droits par utilisateurs, la visualisation des paramètres en temps réel et des outils de définition de la géométrie. Les capacités d’importation et d’interpolation restent cependant dépendantes des options installées.
| Fonction Fronius HMI-T21 | Utilité en rechargement automatisé | Précision de lecture |
|---|---|---|
| X-Ray View | Visualisation du composant et des trajectoires dans l’espace de travail. | Outil d’affichage et de programmation ; ce n’est pas un examen radiographique de la soudure. |
| Component Editor / Weld Editor | Définition du composant et préparation des zones ou trajectoires de soudage. | Fonctions de programmation associées à la version logicielle fournie. |
| Bore-to-Bore Advanced | Trajectoires pour certaines intersections d’alésages décalées et non perpendiculaires. | La géométrie admissible doit être vérifiée en fonction des axes, de la torche et des options. |
| CAD Import (STEP) | Import de géométrie de pièce pour certaines surfaces complexes. | Option explicitement signalée par Fronius pour certaines géométries et fonctions. |
| DataLogger / DataViewer HMI | Enregistrement et consultation de données de procédé suivant configuration. | Le contenu archivé dépend des périphériques et licences installés. |
Ces fonctions sont présentées dans les fiches ETR-S et la documentation Fronius en français. Lire la présentation française Fronius de l’ETR et de la commande HMI-T21. La présence de « Bore-to-Bore Advanced » ne doit pas être interprétée comme la capacité automatique à recharger tout type d’intersection avec toute tête ou lance.
La gamme ETR-S dispose de mouvements d’axes synchronisés et d’une tête de soudage à rotation continue, permettant de traiter des géométries complexes sans faire systématiquement tourner la pièce. Fronius décrit une fonction de détection automatique de la position de la pièce dans l’espace. Cette localisation de pièce est différente de la calibration du point outil après changement de torche.
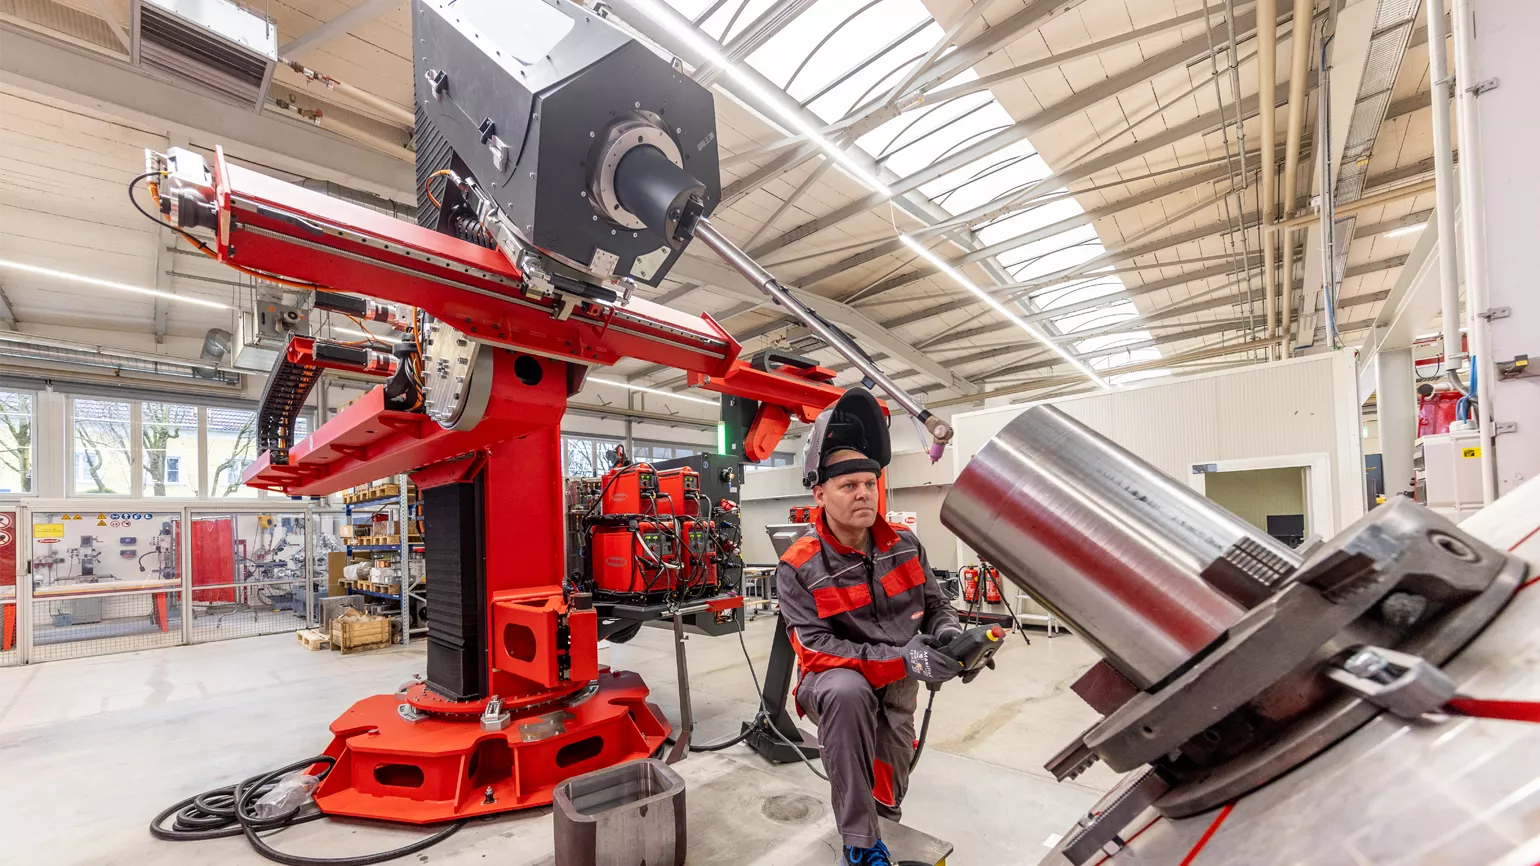
L’ETR Ultimate utilise une implantation sur voie motorisée pour étendre l’espace de travail et permettre l’organisation de plusieurs postes. Ces architectures intéressent notamment le traitement de composants difficiles à repositionner. La machine, le logiciel de trajectoire et la géométrie de la lance doivent être appréciés ensemble.
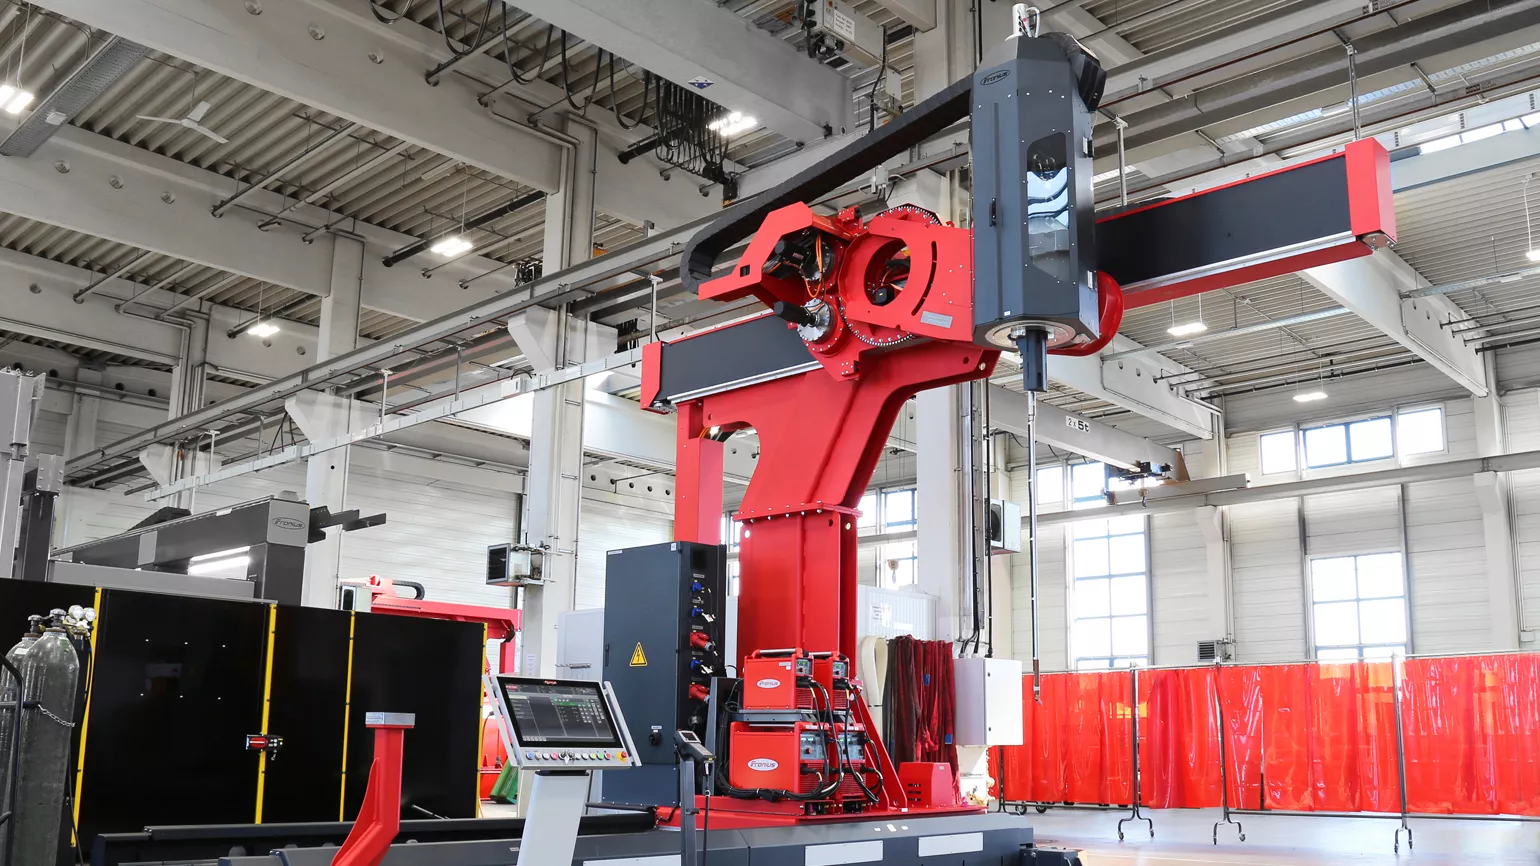
La commande HMI-T21 dispose d’un écran tactile de 21 pouces et permet le pilotage centralisé des composants de l’installation. Les données réellement enregistrées et exportables dépendent de l’équipement. Présentation officielle Fronius des cellules et systèmes de rechargement.
Fronius — installation spécialisée de cladding intérieur de tubes longs
Les documents historiques Fronius décrivent une architecture de Pipe Cladding System ou Inside-Pipe-Cladding-System, distincte des lances courtes montées sur les cellules de rechargement d’alésages. L’implantation repose notamment sur l’entraînement du tube, un porteur de lance, un guidage sur grande longueur et les équipements thermiques et électriques associés.
| Fonction de l’installation | Éléments Fronius décrits dans le dossier | Portée de l’information |
|---|---|---|
| Domaine d’application | Rechargement intérieur de tubes et risers | Installation spécialisée, non Compact Cladding Cell. |
| Architecture des torches | Deux torches, chacune alimentée par deux fils sur la version ancienne décrite | Préciser la génération et le procédé effectivement utilisés. |
| Guidage de la lance | Lance longue, câbles tendus et supports réglables | La stabilité du guidage est une caractéristique de la machine complète. |
| Diamètre des tubes | Variantes historiques jusqu’à 36 ou 50 pouces selon configuration | Valeurs d’une documentation ancienne, à confirmer selon machine. |
| Longueur de traitement | Jusqu’à 12 m dans la configuration historique présentée | Dépend du système, de la lance et des aménagements d’atelier. |
| Qualité de revêtement | Épaisseur utile, dilution, continuité des couches, critères métallurgiques | À démontrer sur la pièce ou le tube représentatif selon spécification. |
Source : dossier technique Word, § 2.15 et références documentaires Fronius S54–S56. Tableau portant sur des installations historiques, non sur les performances garanties du High-Performance Pipe Cladding System présenté dans la publication ultérieure.
Le High-Performance Pipe Cladding System est une installation destinée au rechargement intérieur de tubes et de conduites de grande longueur. Ce type de machine mobilise un guidage spécifique de la lance, la rotation ou le positionnement du tube, une surveillance du bain et la maîtrise du refroidissement. Il ne faut pas confondre la longueur accessible par une torche TTHW de cellule conventionnelle avec la longueur totale d’un tube traité sur une ligne spécialisée.
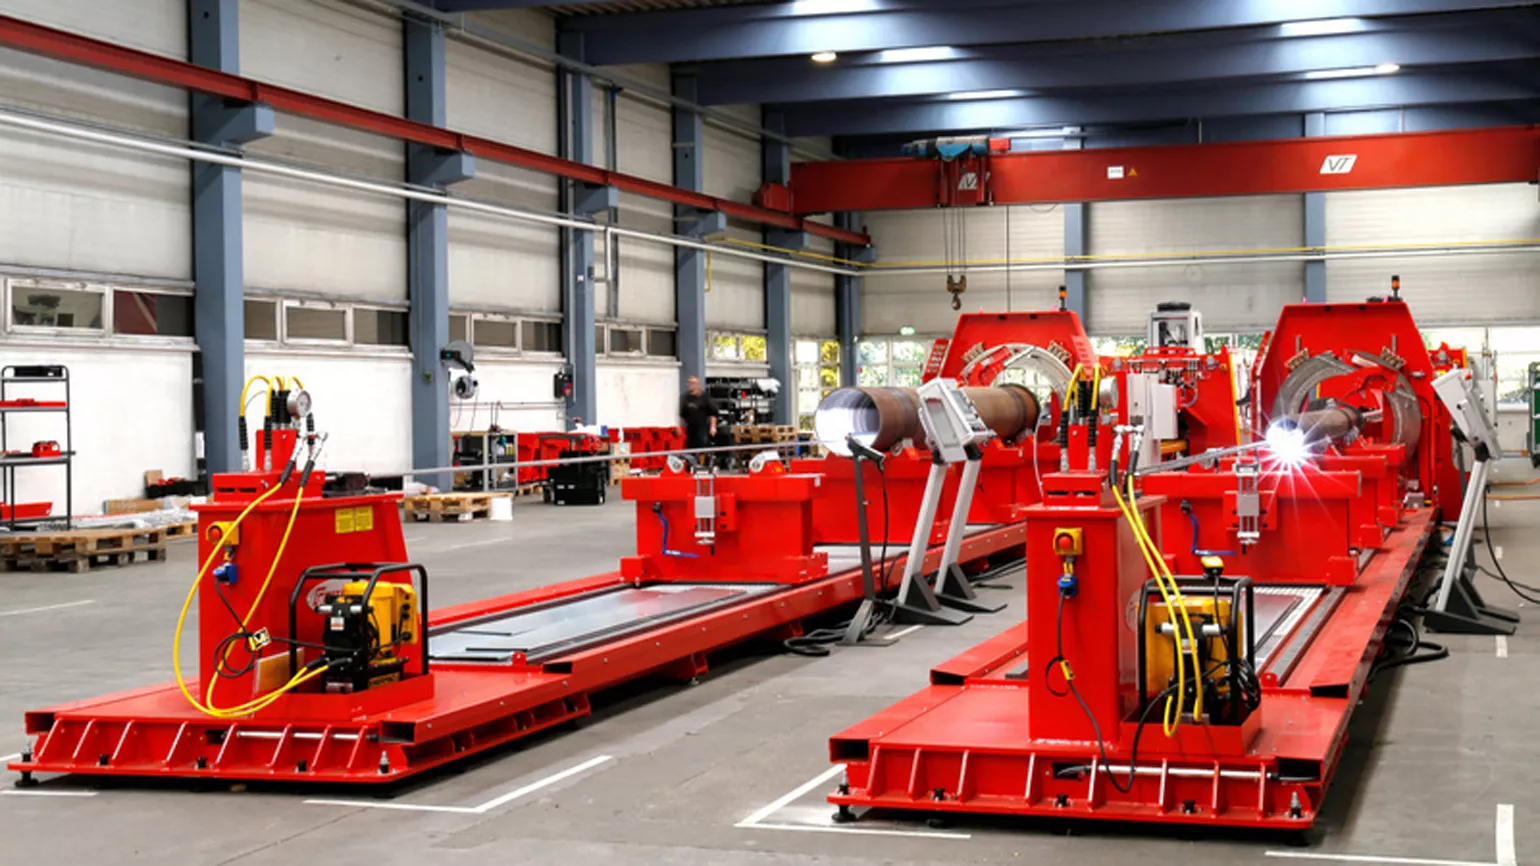
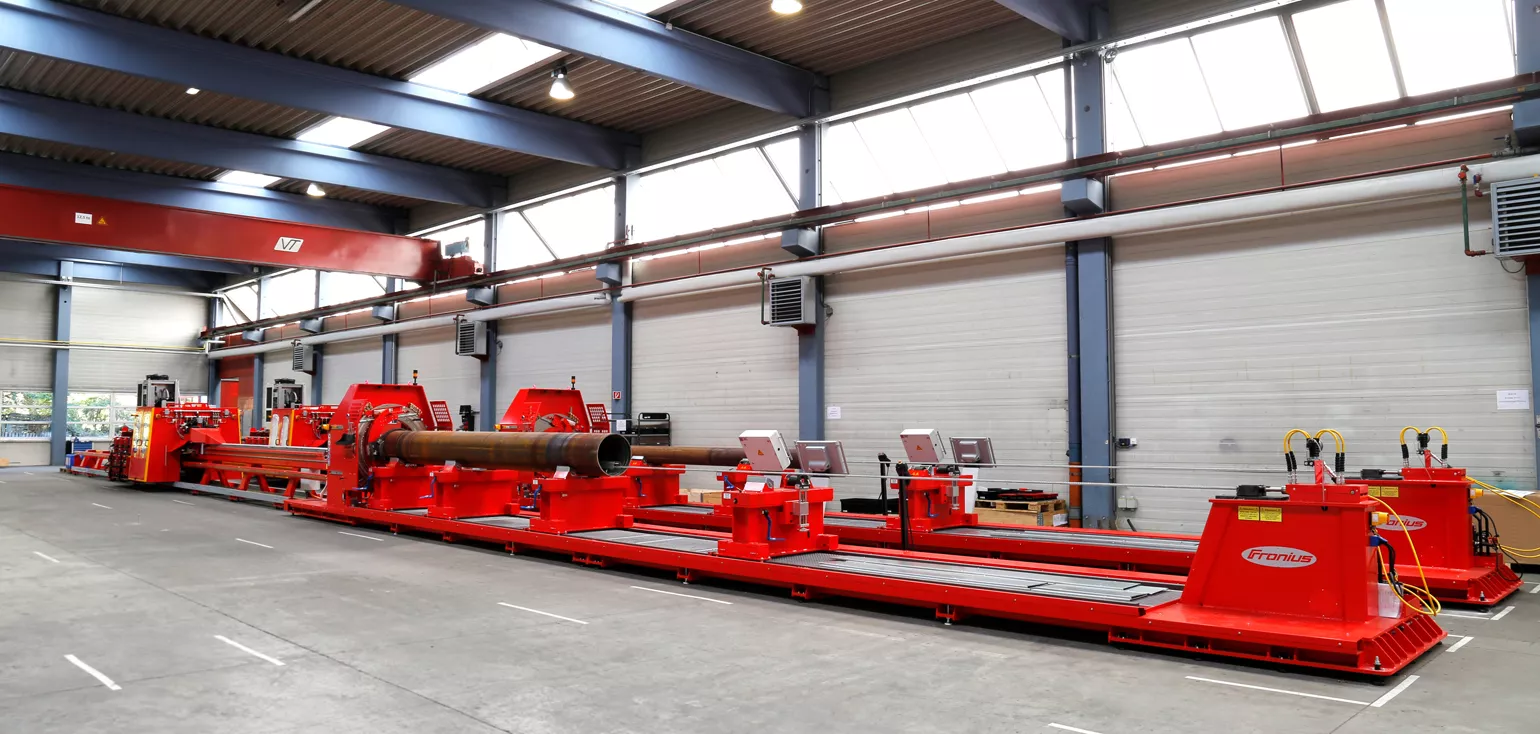
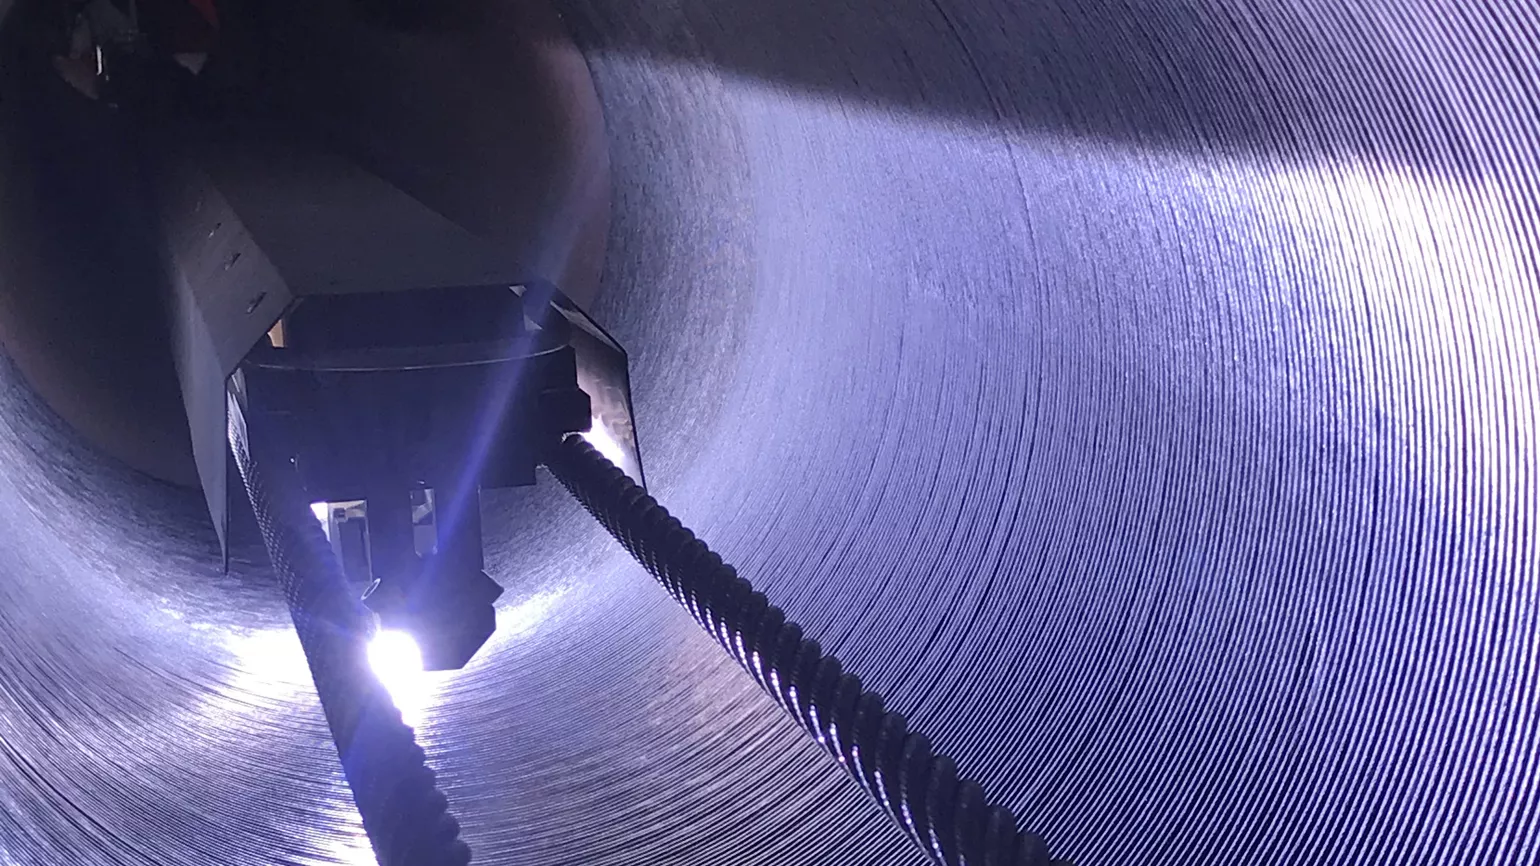
Une documentation Fronius historique décrit un système avec deux torches et deux fils par torche, ainsi qu’un guidage par câbles tendus, sur des tubes pouvant atteindre 12 m dans certaines configurations. Une publication ultérieure de Fronius mentionne, dans les conditions de l’application présentée, une vitesse de soudage pouvant atteindre 170 cm/min. Il ne faut pas présenter ces données de documents ou de générations différentes comme les caractéristiques d’un seul appareil universel ou d’un système encore commercialisé à l’identique.
Fronius — reportage technique sur l’installation pour tubes longs, avec ses photographies.
Documentation constructeur : cellules et systèmes Fronius ; SpeedClad 2.0.
Résultats publiés en 2020 — High-Performance Pipe Cladding System
Dans un entretien technique publié sur son site le 4 mai 2020, Fronius présente l’industrialisation d’un système de rechargement intérieur de tubes lancé en 2018, dans un cadre d’exigences notamment lié à API 5LD. Les chiffres ci-dessous concernent l’application et les essais décrits ; ils ne constituent pas des capacités universelles ni une qualification automatique des têtes de puits API 6A.
| Indicateur de l’application publiée | Valeur ou résultat cité par Fronius | Interprétation |
|---|---|---|
| Vitesse de soudage | Passage de 40 à 170 cm/min | Évolution annoncée sur cette application de rechargement intérieur de tube. |
| Épaisseur de revêtement | 3,4 mm minimum en deux couches | Objectif du procédé documenté pour l’application API 5LD. |
| Énergie linéique en première couche | 315 J/mm | Valeur publiée dans l’entretien ; les conditions détaillées du WPS restent à examiner. |
| Fer dans l’Alloy 625 | Moins de 5 % à 1,5 mm sous l’épaisseur minimale du revêtement, selon l’article | Résultat déclaré pour l’essai, sans portée générale sur un autre substrat ou une autre géométrie. |
| Dureté de la ZAT | Déclarée égale à celle du métal de base dans le contexte de l’essai | À lire avec la procédure et les résultats de mesure propres à cette application. |
L’entretien cite notamment les examens macrographiques, l’analyse chimique, les essais de corrosion, le pliage latéral, la dureté, la résilience Charpy, l’aplatissement, la traction et le ressuage de surface. Fronius indique que ces essais ont été supervisés par DNV GL et que les résultats sont disponibles sur demande. Ces informations illustrent la nature d’un dossier d’application documenté ; elles ne se substituent pas à l’examen du dossier d’essai original.
3. AMET — Machines de rechargement d’alésages et mouvements coordonnés
Integrated Precision Bore Cladder : rotation de pièce
Cette famille de machines associe un manipulateur servo-commandé et une table tournante. La fiche constructeur indique des courses horizontale et verticale de 2 000 mm, une table de 1 000 kg et un alésage minimal annoncé de 54 mm avec la torche correspondante. Le système d’AVC vectoriel mobilise plusieurs axes du manipulateur suivant l’orientation de la surface.
CMC-66 : tête tournante et intersections complexes
Choix de la cinématique : pour un alésage cylindrique coaxial, la rotation de la pièce peut simplifier la trajectoire. Pour un bloc lourd présentant plusieurs alésages non coaxiaux, une tête tournante à axes coordonnés peut limiter les repositionnements, sous réserve de l’accessibilité, des collisions et des options de programmation. Ce constat relève de l’analyse de fabrication et non d’une comparaison expérimentale des taux de dépôt.
Le Coordinated Motion Cladder CMC-66 permet de laisser la pièce fixe tandis que la tête tourne et que les mouvements du porteur se coordonnent. AMET documente des géométries cylindriques, oblongues et des alésages croisés, avec des variantes pour intersections décentrées ou inclinées. La plage publiée va de 89 à 1 829 mm de diamètre d’alésage, selon l’équipement et sa version.
| Caractéristique AMET | Precision Bore Cladder | CMC-66 |
|---|---|---|
| Cinématique principale | Pièce tournante | Pièce fixe, tête tournante |
| Courses principales annoncées | 2 000 mm en X et Z | 1 829 mm sur les courses principales documentées |
| Alésage minimal annoncé | 54 mm avec la torche décrite | 89 mm suivant variante |
| Applications représentatives | Alésages cylindriques et surfaces adaptées à la rotation | Intersections, profils oblongs et alésages complexes |
| Critère distinctif | Bridage et concentricité de la pièce | Programmation et localisation des trajectoires complexes |
Il s’agit de données constructeur de configurations spécifiques, et non d’essais comparatifs sur dépôt Alloy 625. Voir la fiche Precision Bore Cladder et la documentation CMC-66.
Vérification de faisabilité AMET : les diamètres minimaux annoncés concernent des configurations de torches particulières. Ils ne suffisent pas à établir la profondeur réellement accessible ni le franchissement des intersections. L’encombrement du guide-fil, la course AVC, la longueur de lance, les risques de collision et les conditions de bridage doivent être examinés sur le plan de la pièce et validés par un essai représentatif.
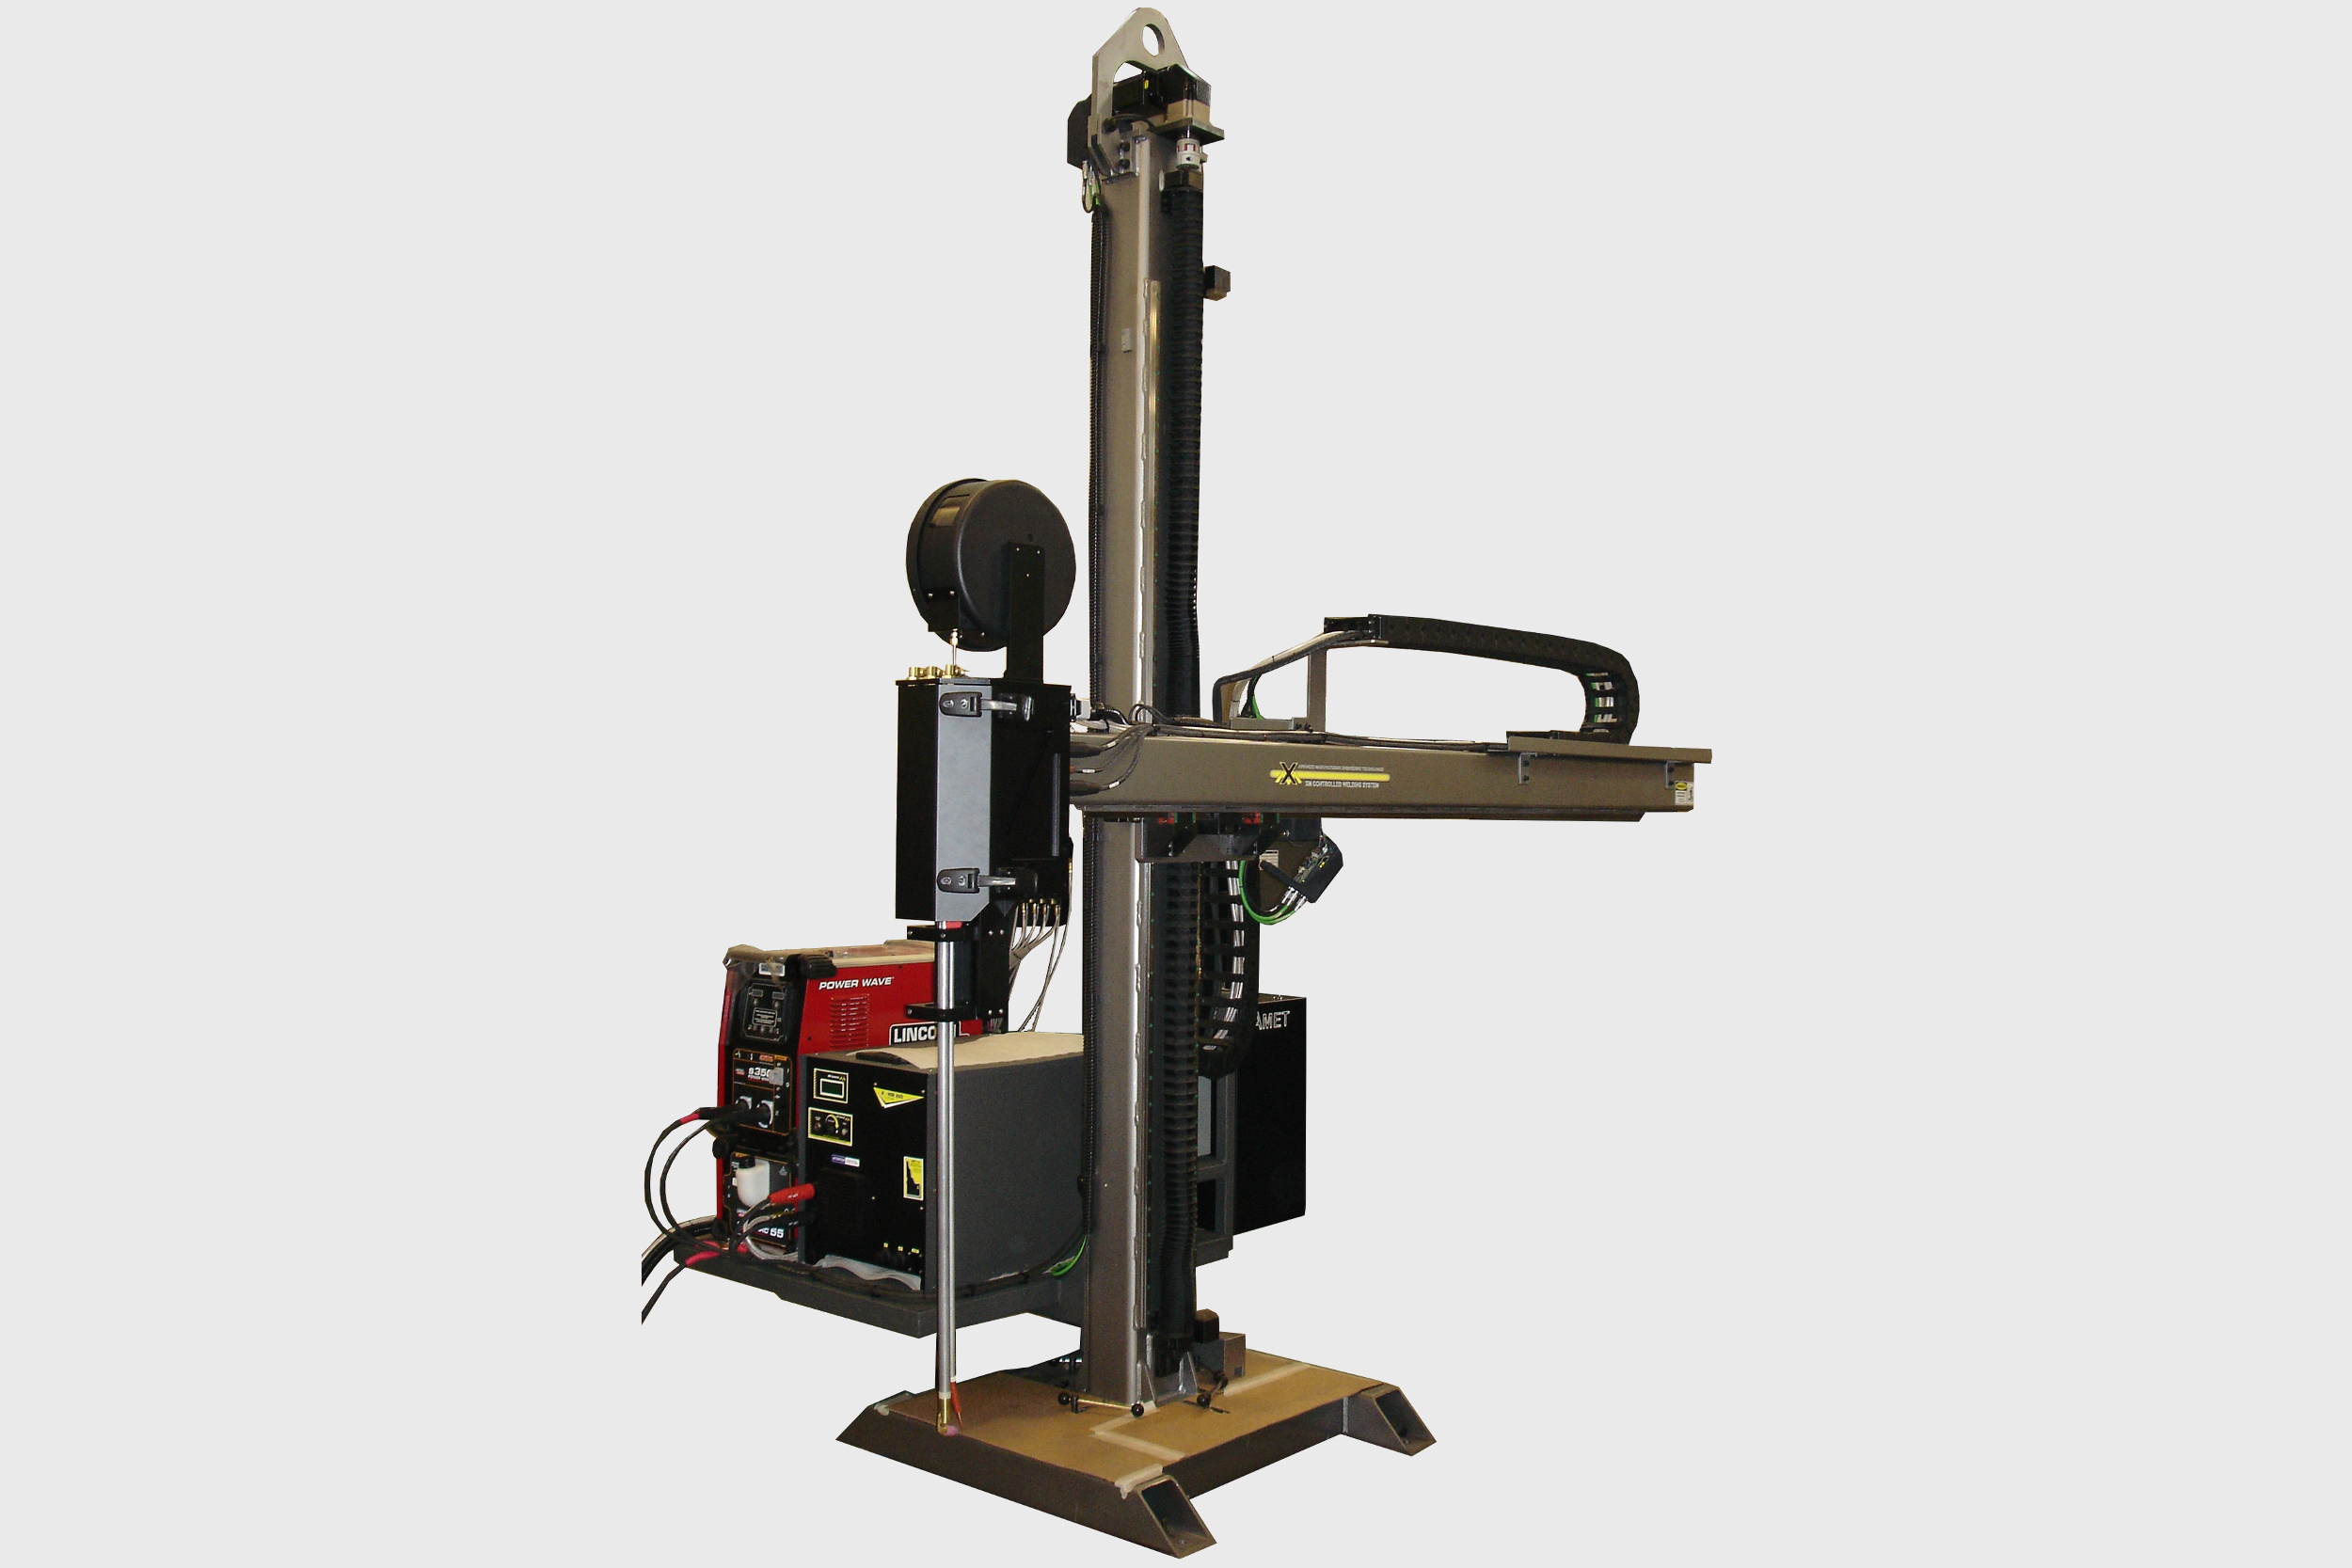
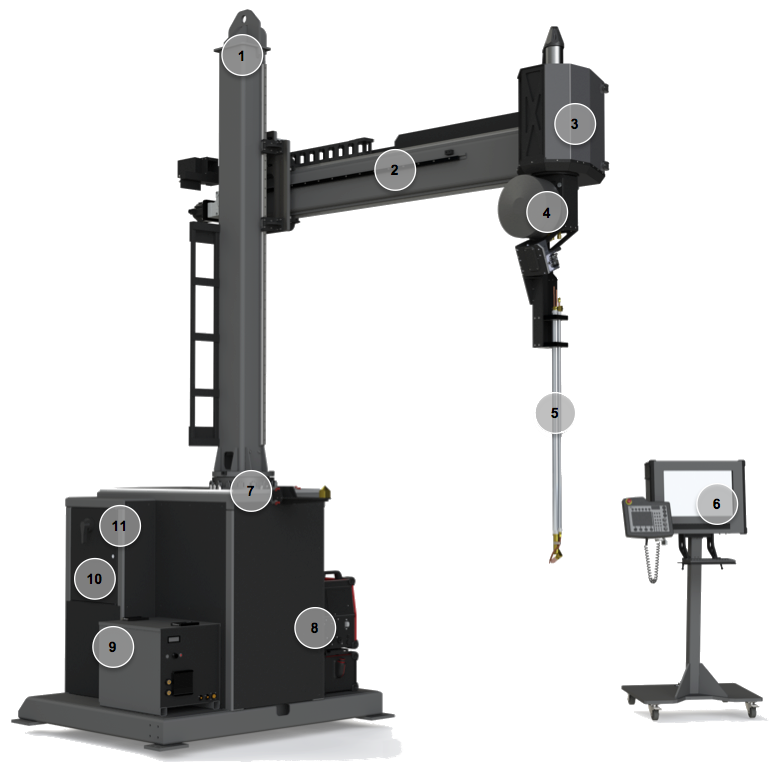
Les plages dimensionnelles exactes et les options doivent être rattachées à la version de machine indiquée sur sa fiche constructeur : AMET — Bore Cladding Systems.
AMET CMC-66 : commande XM, AVC vectoriel et fil chaud AC
La fiche technique AMET décrit une commande XM qui coordonne la rotation de la tête, celle de la colonne, la translation de la flèche et le déplacement vertical. L’AVC peut être orienté entre 0° et 90° afin d’agir sur la distance torche/pièce suivant la direction adaptée à la surface rechargée. L’emplacement et l’orientation d’un alésage peuvent être déterminés par contacts successifs de la torche avec sa paroi ; la trajectoire est ensuite générée à partir des dimensions et des intersections renseignées sur l’interface.
AMET décrit une alimentation de préchauffage du fil en courant alternatif réglable jusqu’à 200 A et 20 V sur la configuration publiée. Cette valeur concerne la capacité de l’alimentation et non le courant utilisable sans réserve sur chaque torche : la torche TIG à alésage refroidie par eau décrite sur la même fiche indique un courant maximal de fil chaud de 70 A, une intensité TIG de 350 A à 100 % de facteur de marche et une portée de 1 219 mm. La source principale TIG du système est pour sa part annoncée à 300 A à 100 %, ou 350 A à 40 %. Les limites de l’alimentation, de la torche et de la configuration complète sont donc à distinguer, et ne permettent pas de déduire un taux de dépôt garanti. AMET — caractéristiques du CMC-66 et du contrôleur XM.
AMET CMC-66 : distinguer les variantes de programmation
La documentation AMET différencie trois versions du CMC-66. Cette distinction est importante : la présence d’une tête en rotation continue ne signifie pas que toutes les trajectoires complexes sont automatiquement disponibles sur la machine standard.
| Version AMET CMC-66 | Capacité de programmation documentée |
|---|---|
| S — Standard | Rechargement hélicoïdal ou avec décalage de passes sur alésages cylindriques, ovales et oblongs. |
| SB — Intersections | Fonctions S et programmes supplémentaires pour alésages croisés et zones de sièges / étanchéité. |
| LX — Intersections complexes | Fonctions SB et programmation d’alésages croisés inclinés ou excentrés. |
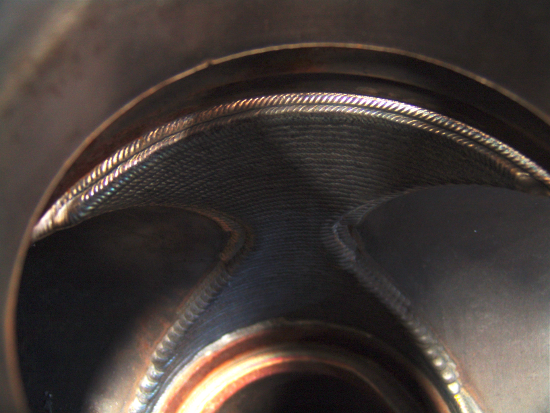
La fiche constructeur précise également un repérage du centre d’alésage par contact de la torche avec la paroi, ainsi qu’une génération de trajectoire à partir de paramètres saisis sur écran. Pour ces machines, l’automatisation du repérage et les fonctions de reprise comptent autant que la technologie d’arc. Source AMET : CMC-66, variantes S, SB et LX.
4. ARC Specialties — Famille ARC-05 et solutions spécialisées
4.1 Architectures et cinématiques de la gamme ARC Specialties
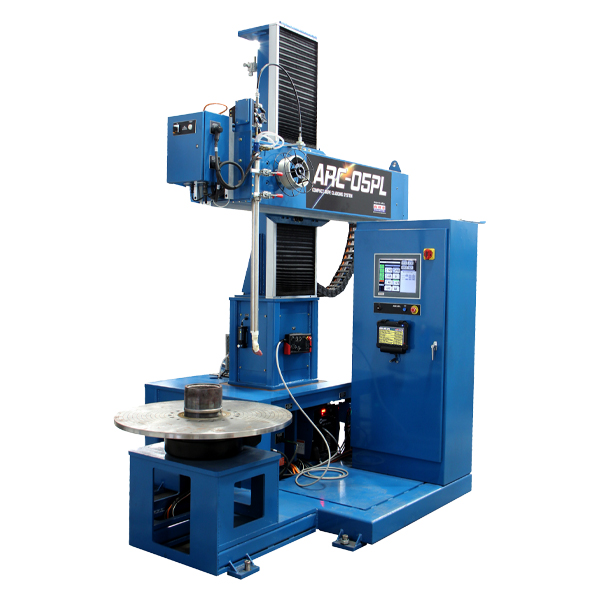
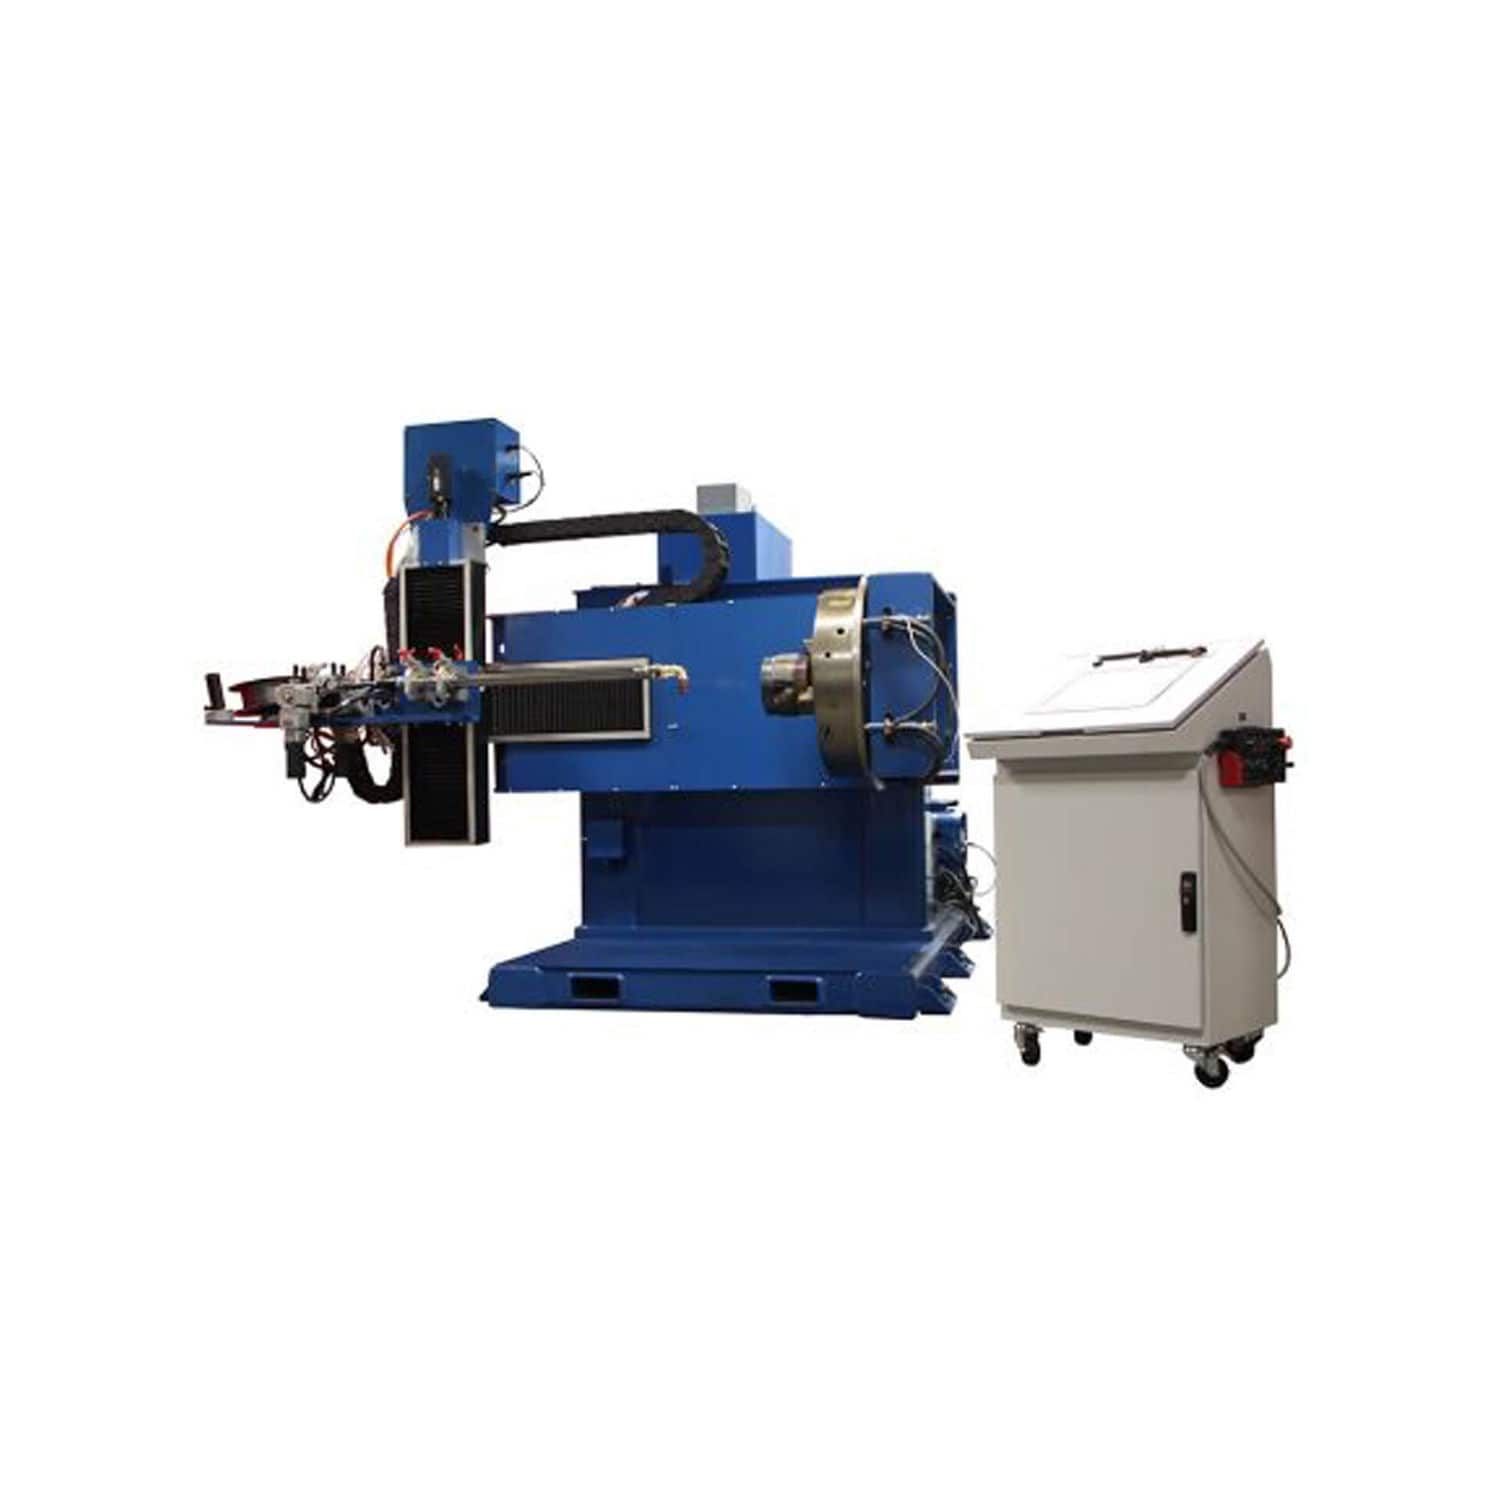
Les machines ARC-05PL, ARC-05i, ARC-05HVTe et TriPulse ne sont pas quatre désignations d’un même équipement. Elles correspondent à des architectures ou applications différentes : pièce tournante, tête à rotation continue, basculement de pièce ou rechargement intérieur de tubes. Le modèle exact, les options de programmation et les torches doivent toujours être identifiés.
| Système ARC Specialties | Cinématique documentée | Application mise en avant |
|---|---|---|
| ARC-05PL — voir la machine | Pièce tournante et déplacements servo-commandés | Cladding TIG fil chaud de pièces et alésages ; intersections à axes concourants dans la programmation standard publiée. |
| ARC-05i — voir la machine | Tête tournante, pièce pouvant rester fixe | Alésages, gorges et intersections suivant programme. |
| ARC-05HVTe — voir la machine | Table avec basculement entre orientations horizontale et verticale | Adaptation de l’orientation de la pièce et du bain selon la géométrie. |
| ARC-05XP | Positionnement et trajectoires servo-commandés pour pièces de grande masse. | Pièces jusqu’à 1 524 mm de diamètre et 9 072 kg, dans les conditions de la fiche fabricant (ce diamètre n’est pas celui de l’alésage). |
| ARC-5 Infinity — présentation technique du constructeur | Robot articulé et tête de rechargement à rotation continue, la pièce pouvant rester fixe. | Géométries et alésages complexes, avec trajectoires propres à la configuration robotisée. |
| TriPulse Pipe Cladding System — caractéristiques constructeur (PDF, p. 2) | Installation TIG fil chaud pour tubes avec deux torches refroidies à l’eau, AVC indépendant, oscillation et deux caméras | Version TriPulse Pipe Cladder 20′ : diamètre minimal de tube annoncé 5½ pouces ; longueur maximale de tube 20 pieds par installation. Capacités spécifiques à la machine décrite. |
La fiche ARC-05PL indique une masse de pièce maximale de 2 268 kg et un diamètre de pièce maximal de 1 016 mm pour la configuration publiée. Ces valeurs ne désignent ni le diamètre de la tête de torche ni le diamètre minimal d’alésage soudable, lequel dépend de la torche choisie et du dégagement de ses accessoires. De même, la programmation d’une intersection centrée ne démontre pas automatiquement celle d’un passage excentré ou oblique. Données officielles ARC-05PL ; fiche technique ARC-05PL, tableau de caractéristiques p. 3 (PDF).
Le document TriPulse présente, pour l’application publiée, une épaisseur de dépôt de 3 mm, une teneur Fe maximale de 5 % et une dureté inférieure à 22 HRC : ces chiffres ne sont pas une garantie générale de conformité API 6A. brochure officielle TriPulse — performances revendiquées en page 1 du PDF.
Attention aux intersections d’alésages : une trajectoire standard de rechargement d’un cylindre ne permet pas de présumer du traitement d’un passage oblique ou excentré. Le niveau logiciel, la géométrie de la torche et les fonctions de reprise doivent être rattachés au modèle livré.
4.2 ARC-05i : trajectoires et géométries publiées par le constructeur
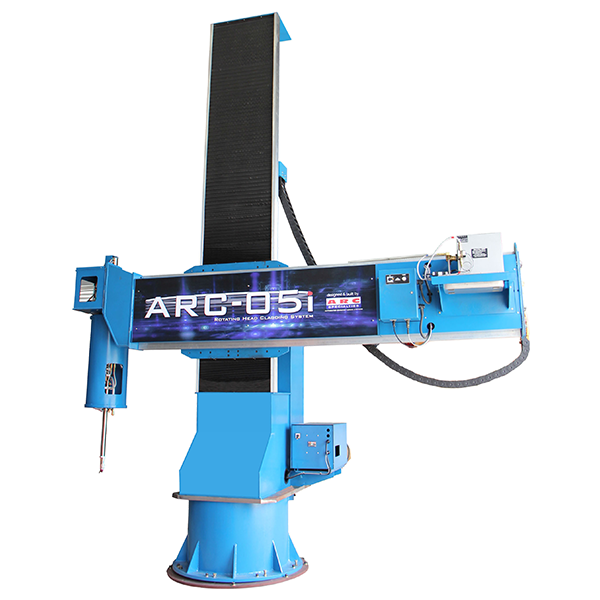
La brochure ARC-05i Rotating Head Cladding System présente la machine à tête tournante servo-commandée comme une solution pour les pièces qui restent fixes. Elle illustre des trajectoires de rechargement pour gorges annulaires, passages en T ou X, alésages coniques, fonds d’alésage et variations de diamètre, ainsi que des profils oblongs (obround), des parcours de type piste (racetrack) et des passages presque carrés à coins arrondis.
Les capacités chiffrées du catalogue historique sont notamment un diamètre maximal de pièce de 80 pouces (2 032 mm), une hauteur maximale de 48 pouces (1 219 mm) et une torche d’alésage indiquée à 1,9 pouce de diamètre extérieur pour 48 pouces de longueur. Ces valeurs doivent être lues avec la configuration illustrée : elles ne définissent ni le diamètre minimal soudable, ni la distance utile à la pointe, ni la capacité à réussir toutes les intersections en Alloy 625.
La commande documentée comprend l’AVC, la correction des paramètres pendant l’opération, le mode Teach & Repeat, des enregistrements de procédé et l’aide à l’étalonnage. La disponibilité des fonctions dépend de l’installation. Consulter les quatre pages de la brochure constructeur ARC-05i, avec photographies, dessins de trajectoire et tableau technique.
4.3 TriPulse : rechargement intérieur des tubes
Le TriPulse Pipe Cladding System est une installation de rechargement intérieur de tubes distincte des machines ARC-05i à tête tournante. La documentation constructeur présente un procédé TIG à fil chaud, associé à des paramètres pulsés et à une oscillation. Les performances publiées concernent la configuration et l’application décrites : elles ne garantissent pas la conformité de toute pièce en Alloy 625. L’épaisseur résiduelle après usinage, la composition chimique au plan de contrôle et la continuité du dépôt doivent être vérifiées selon la spécification applicable.
Référence constructeur TriPulse : brochure technique officielle (PDF). Elle annonce, pour l’application décrite, une épaisseur minimale de 3,0 mm, une teneur maximale en fer de 5 % et une dureté inférieure à 22 HRC. La brochure mentionne également l’enregistrement des paramètres et une surveillance vidéo à distance. Ces valeurs ne doivent pas être transposées sans qualification à d’autres substrats ou spécifications.
4.4 ARC-05XP et ARC-5 Infinity : grandes pièces et robotisation
La gamme ARC Specialties comprend l’ARC-05XP, installation pour pièces pouvant atteindre 1 524 mm de diamètre de pièce et 9 072 kg dans la configuration publiée. Elle dispose notamment d’une commande tactile avec représentation 3D, de déplacements servo-commandés et de fonctions d’étalonnage semi-automatiques. L’ARC-5 Infinity, présenté antérieurement à 2026, associe un robot articulé FANUC à une tête de soudage à rotation continue sur sept axes selon le constructeur : cette architecture permet de travailler sur des alésages complexes sans entraîner nécessairement toute la pièce en rotation. Ces descriptions portent sur les équipements et leurs cinématiques, sans préjuger du résultat métallurgique d’un dépôt Alloy 625.
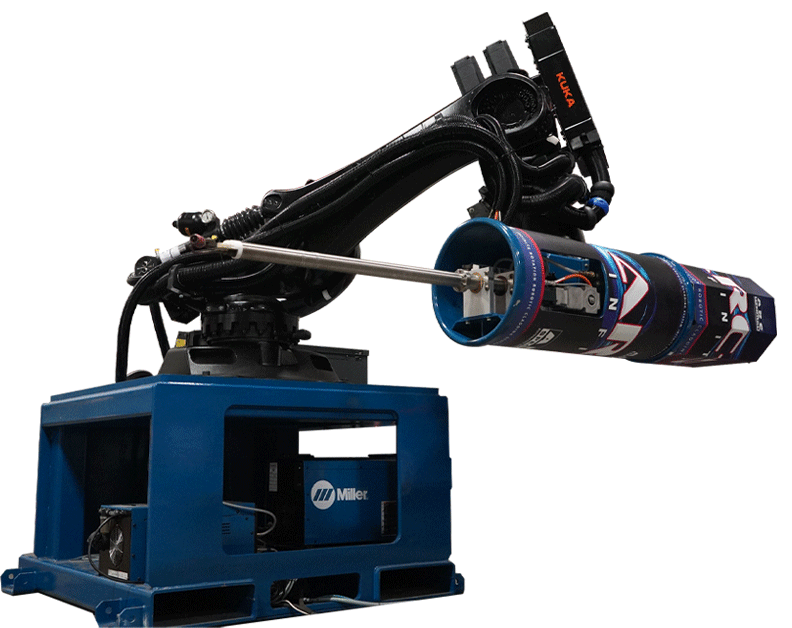
Documentation officielle : machine ARC-05XP — fiche constructeur et photographie ; ARC-5 Infinity — présentation technique du robot et de la tête tournante ; panorama constructeur des architectures (2026).
5. Autres architectures et procédés voisins
Le TIG fil chaud, les torches bicathodes, le GMAW contrôlé, le plasma et les procédés de rechargement au feuillard répondent à des domaines d’emploi qui ne sont pas identiques. Le choix d’une solution relève de la géométrie à revêtir, de l’épaisseur utile, du taux de dilution admissible, de la métallurgie du substrat et de l’intégration à l’atelier.
5.1 Lincoln Electric : têtes de rechargement au feuillard et électroslag hybride
Le marché du rechargement anticorrosion ne se limite pas aux lances TIG fil chaud. Pour certaines grandes surfaces accessibles, Lincoln Electric documente des têtes de rechargement au feuillard adaptées aux procédés sous flux, électroslag conventionnel et électroslag hybride. Son catalogue européen d’automatisation décrit des têtes de largeur de feuillard comprise entre 15 et 120 mm, refroidies par eau, y compris des têtes pour des applications intérieures, et une commande E5 dotée d’une console mobile.
Dans l’électroslag conventionnel, la fusion est entretenue, en régime établi, par la chaleur résistive du laitier conducteur ; ce n’est pas un arc TIG bicathode. Le procédé hybride ajoute des fils fourrés métalliques au bain électroslag pour agir sur l’apport de métal et la chimie du dépôt. Il s’agit d’une autre famille physique que SpeedClad, TIGer ou le TIG fil chaud conventionnel. Pour les fondements du procédé à arc submergé, voir également le dossier consacré au soudage sous flux solide SAW ; ses développements sur le soudage au fil ne doivent toutefois pas être confondus avec le rechargement au feuillard.
| Solution Lincoln Electric | Architecture d’apport | Débit de dépôt publié, feuillard 60 × 0,5 mm |
|---|---|---|
| Feuillard sous flux (SAW/SASC) | Feuillard et flux de soudage sous flux solide ; apport d’énergie par arc | 12 à 14 kg/h |
| Électroslag au feuillard conventionnel (ESW/ESSC) | Feuillard et flux électroslag ; chauffage résistif du laitier en régime établi | 22 à 30 kg/h |
| Électroslag hybride (H-ESC) | Feuillard, flux électroslag et fils fourrés métalliques ajoutés dans le bain | 28 à 42 kg/h |
Source : Lincoln Electric, « The New Dimension in Strip Cladding », tableau comparatif des procédés SAW / ESW / H-ESC, p. 10. Les débits sont des valeurs publiées pour le feuillard de 60 × 0,5 mm et non des performances garanties pour tous les composants.
Lincoln Electric présente également, pour une application de rechargement Ni-625 déterminée, une solution électroslag hybride visant une teneur en fer inférieure à 5 % en une couche. Cette performance annoncée reste associée au système, aux consommables et aux conditions documentés ; elle ne démontre pas la conformité de n’importe quel substrat ou géométrie API 6A. L’accès, le flux et l’évacuation du laitier limitent l’emploi de ces équipements dans les petits alésages, même si des têtes intérieures existent.
Lincoln Electric — brochure officielle « The New Dimension in Strip Cladding » (PDF, 24 pages, tableau comparatif p. 10). Autre documentation : catalogue d’automatisation Lincoln Electric consultable sur DirectIndustry. Les valeurs comparatives de dépôt et de vitesse sont documentées dans la brochure constructeur, au tableau de la page 10 ; elles ne proviennent pas d’essais réalisés pour cet article.
5.2 Les principales familles technologiques documentées
Les dénominations commerciales ne suffisent pas à identifier le procédé physique. Les familles suivantes regroupent les technologies décrites par les documents constructeurs de ce panorama ; elles ne représentent pas un classement des équipements.
| Famille de solution | Architecture du procédé | Applications documentées |
|---|---|---|
| TIG fil chaud conventionnel | Une électrode de tungstène ; chauffage séparé du fil d’apport | Rechargement de parois et d’alésages, suivant portée et position de la torche. |
| Polysoude TIGer | Deux cathodes et fil chaud, sous une même torche bicathode | Rechargement intérieur, pièces complexes, installations TWIN-TIGer pour tubes. |
| Fronius SpeedClad Twin | Deux électrodes et deux fils dans la génération décrite | Rechargement automatisé, avec commande et sources synchronisées. |
| Fronius SpeedClad 2.0 | Une électrode et un fil ; torche TTHW6000 SC décrite | Cladding à vitesse élevée dans les domaines spécifiés par Fronius. |
| AMET Bore Cladder / CMC-66 | TIG fil chaud avec pièce tournante ou tête tournante selon machine | Alésages cylindriques, intersections et profils oblongs selon la variante. |
| ARC Specialties ARC-05 / TriPulse | TIG fil chaud mécanisé ; architecture dépendant du modèle | Rechargement d’alésages, pièces orientables et tubes. |
| GMAW contrôlé, plasma, laser | Autres procédés et modes d’apport d’énergie | Solutions complémentaires, à examiner selon la géométrie et la fonction du revêtement. |
| Rechargement au feuillard sous flux ou électroslag | Électrode en feuillard, avec fusion à l’arc ou chauffage résistif par laitier selon procédé | Grandes surfaces accessibles et géométries compatibles. |
Source éditoriale : synthèse des familles d’équipements présentées dans le dossier documentaire ; les caractéristiques de chaque modèle restent celles du constructeur concerné.
6. Géométries des pièces et automatisation
Pour les têtes de puits et blocs de robinetterie, les contraintes déterminantes sont notamment le diamètre intérieur minimal, la profondeur d’alésage, les intersections de perçages, les changements de section, les raccordements fond/paroi, la tenue des températures entre passes et les conditions de reprise.
Repère transversal — machines dédiées au rechargement intérieur des tubes longs
Le tableau rapproche trois équipements documentés par leurs constructeurs. Il compare des installations complètes, et non les seules lances d’alésage utilisées dans les cellules de rechargement des composants. Les années, versions et données non publiées sont indiquées pour éviter toute extrapolation.
| Constructeur et installation | Architecture et équipement documentés | Dimensions ou performances indiquées | Portée de la référence |
|---|---|---|---|
| Polysoude — TWIN-TIGer C | Tube mis en rotation ; lance comprenant deux torches TIGer bicathodes et deux régulations AVC indépendantes ; deux couches déposées simultanément. | Versions pour tubes de 6 ou 12 m ; diamètre intérieur minimal avant dépôt de 135 mm (6 m) ou 150 mm (12 m), en considérant deux couches. | Catalogue Polysoude, révision 2019, p. 25 (PDF). Configurations historiques, distinctes des offres récentes pour tubes plus longs. |
| Fronius — High-Performance Pipe Cladding System | Ligne spécialisée de rechargement intérieur de tubes ; l’entretien de 2020 mentionne deux torches et un apport par fils jumelés, sans préciser la répartition exacte des fils entre les torches. | Vitesse de soudage jusqu’à 170 cm/min selon l’application publiée. Longueur maximale et diamètre intérieur minimal non précisés dans la publication de 2020. | Reportage technique Fronius, 2020. Ne pas lui attribuer automatiquement les 12 m des systèmes historiques décrits dans d’autres documents. |
| ARC Specialties — TriPulse Pipe Cladder 20′ | Deux torches refroidies à l’eau, chacune avec AVC indépendant ; oscillation, deux caméras et chariot motorisé. | Diamètre minimal de tube de 5½ pouces ; longueur maximale de tube de 20 pieds par installation ; course motorisée de 20 pieds. | Fiche technique constructeur, p. 2 (PDF). Valeurs propres à la configuration TriPulse 20′ documentée. |
Précaution de comparaison : les longueurs et diamètres d’accès ne suffisent pas à comparer la productivité ou la qualité métallurgique. Il faut également vérifier la préparation du tube, son bridage et son entraînement, le supportage de la lance, la cinématique de rotation, la longueur réellement traitée en une mise en position, les reprises et l’épaisseur utile obtenue après usinage. Les performances de dépôt doivent être rapportées aux conditions de l’essai et au cahier des charges.
6.1 Positions de rechargement : orientation de l’axe et mouvement de rotation
Pour un alésage à axe horizontal, le bain peut être maintenu localement à plat si la pièce tourne devant une torche stationnaire placée au point bas. Si la pièce demeure immobile et que la torche effectue une révolution autour du même axe, le bain traverse successivement différentes orientations. Pour un alésage à axe vertical, une trajectoire circonférentielle suit une paroi verticale, en position localement horizontale (corniche).
Les termes 1G et 2G, utilisés dans certaines brochures de machines pour qualifier l’implantation de la pièce, ne constituent pas à eux seuls une désignation de qualification d’un revêtement anticorrosion. Les règles du mode opératoire sont à rechercher dans l’édition contractuelle d’ASME Section IX, ou dans la norme ISO 15614-7 lorsque ce référentiel est applicable.
6.2 Pas hélicoïdal et recouvrement des cordons dans un tube en rotation
Dans une configuration où le tube tourne à vitesse constante tandis que la torche avance axialement, le pas hélicoïdal théorique est p = Va / N, avec Va la vitesse d’avance axiale en mm/min et N la vitesse de rotation en tr/min. Cette relation suppose des vitesses stabilisées et une trajectoire continue ; elle ne décrit pas les phases d’accélération, de raccordement ou de reprise.
Si la largeur apparente du cordon est b, le recouvrement géométrique nominal peut être estimé par R = 100 × (b − p) / b, à condition que 0 ≤ p ≤ b. Par exemple, pour b = 12 mm et p = 7 mm, R est d’environ 41,7 %. Ce calcul géométrique ne garantit ni la fusion entre cordons, ni l’épaisseur minimale après usinage, ni la composition chimique de la couche finale. La largeur effective et le pas doivent être confirmés sur une éprouvette ou un tube représentatif, avec les contrôles prévus par la spécification.
6.3 Intersections et reprises de soudage
Les zones complexes impliquent des changements brusques de conduction thermique, de géométrie et de position relative de la torche. L’aptitude d’une machine à suivre un alésage cylindrique régulier ne suffit pas à caractériser sa capacité à gérer une intersection décentrée, un fond borgne ou une reprise après arrêt. Le logiciel de trajectoire et la configuration des axes doivent être décrits aussi précisément que le procédé d’arc.
6.4 Diamètre d’accès et profondeur : vérifier l’enveloppe réelle de la lance
Le diamètre minimal d’alésage annoncé pour une torche ne démontre pas à lui seul qu’une pièce est rechargeable sur toute sa profondeur. Il faut examiner simultanément l’enveloppe de la buse et du tungstène, le guide-fil, les raccordements de gaz et d’eau, la caméra éventuelle, la course AVC et l’espace nécessaire à l’oscillation ou aux changements d’orientation. Une lance qui entre dans un alésage à l’arrêt peut ne pas disposer du dégagement requis pendant le soudage.
La profondeur utile influe sur la flexion de la lance, les vibrations, la stabilité du point outil (TCP), le guidage du fil chaud et les possibilités d’observation du bain. Le couple « diamètre intérieur / profondeur » doit donc être associé à la géométrie réelle de la torche et de son support, et non lu comme deux performances indépendantes. Une machine pour alésages de blocs et une installation pour tubes de 6 à 12 m utilisent des moyens de guidage et de déplacement distincts.
6.5 AVC : tension d’arc et distance torche/pièce ne sont pas synonymes
L’AVC (Arc Voltage Control) agit sur la distance torche/pièce à partir d’une mesure de tension d’arc. Or cette tension dépend aussi du courant, de la nature et du débit du gaz, de la polarité et des conditions électriques du procédé. Une variation de tension ne représente donc pas toujours une variation purement géométrique de longueur d’arc.
En rechargement d’une intersection, au voisinage d’un fond borgne ou pendant une transition de diamètre, il faut examiner les fonctions de gel de correction AVC, reprise, adaptation aux pulsations et synchronisation des axes prévues par le logiciel constructeur. Une correction trop énergique peut entraîner une perte de stabilité du bain ou un contact de l’électrode. Dans une torche TIGer bicathode, deux cathodes fonctionnent dans une seule tête : le pilotage de leurs courants ne doit pas être confondu avec deux régulations AVC indépendantes. À l’inverse, sur une installation TWIN-TIGer à deux torches, les réglages AVC et les mouvements de chacune doivent être décrits séparément, comme dans la configuration Polysoude documentée.
6.6 Protection gazeuse et contrôle du cycle thermique dans les alésages
Un alésage peut favoriser la protection gazeuse par confinement, mais il peut également créer des écoulements perturbés. Un débit trop élevé, une aspiration locale défavorable ou une fuite dans une conduite longue peuvent conduire à une protection insuffisante. Le choix du gaz, sa pureté, les raccords, les conduites et la position de la buse doivent être appréciés avec la lance réellement installée, plutôt qu’à partir de la seule source de courant.
Sur les substrats sensibles au cycle thermique, le dossier de procédé doit définir le préchauffage et la température entre passes, ainsi que les lieux et moyens de mesure. Une température relevée sur la surface extérieure du bloc ne démontre pas à elle seule la température au fond de l’alésage. Les gradients thermiques et la disposition des thermocouples comptent autant que la valeur de consigne. Les gaz réactifs éventuellement utilisés dans d’autres applications TIG ne doivent pas être transposés sans justification à un rechargement de nickel sur acier trempant.
Source de cette synthèse technologique : document technique de référence « Panorama Cladding Alloy 625 », pages 39–40, complété ici par une explication du pas hélicoïdal et du recouvrement géométrique. Les numéros de sous-sections du présent article ne correspondent pas nécessairement à ceux du document source. Ces considérations relèvent de la conduite du procédé et ne sont pas des caractéristiques revendiquées par un constructeur particulier.
7. Comment lire une documentation de machine
Il faut distinguer les capacités de la torche de celles de la machine complète, ainsi que le débit massique de métal déposé de la productivité d’une pièce contrôlée et conforme. Une spécification technique doit identifier les dimensions de référence, la position de rechargement, les paramètres, les critères chimiques du dépôt, les contrôles et les essais nécessaires pour l’application envisagée.
7.1 Pour approfondir les procédés de rechargement
Ce panorama montre des équipements et les choix d’architecture possibles ; il ne remplace pas une étude de faisabilité. Pour approfondir les mécanismes de l’arc et de l’apport de métal, consulter les articles techniques déjà publiés sur le procédé TIG 141, le TIG à fil chaud et la métallurgie du soudage : les bases essentielles. Pour distinguer le rechargement plasma transféré du soudage plasma, voir également PTA et PAW : principes et domaines d’application. Pour replacer le TIG fil chaud parmi les autres techniques de revêtement, consulter aussi le comparatif PTA, laser cladding et TIG fil chaud.
Les documentations des constructeurs mentionnées dans les différentes sections permettent d’aller plus loin sur les modèles, variantes et options. Les capacités annoncées doivent toujours être rattachées à la machine, à la torche et à la version documentaire effectivement citées.
7.2 Paramètres qui rendent une application industrielle documentée
Lorsqu’une publication technique présente une application en Alloy 625, les informations les plus utiles au lecteur concernent autant le résultat final que les performances affichées pendant le dépôt.
| Domaine | Information technique à relever | Ce que cette information permet d’interpréter |
|---|---|---|
| Métal d’apport | Classification, lot, composition et diamètre du fil | Composition initiale et origine possible d’une variation de chimie. |
| Paramètres de procédé | Courant(s), tension(s), vitesse d’avance, débit de fil, gaz, trajectoire | Conditions dans lesquelles le résultat a été obtenu. |
| Thermique | Préchauffage, température entre passes et localisation des mesures | État thermique du substrat et variations pendant l’opération. |
| Géométrie | Épaisseur déposée, cartographie après usinage, recouvrement | Protection minimale réellement conservée à la cote utile. |
| Composition du dépôt | Analyses chimiques à la profondeur et aux points définis | Conformité chimique de la couche finale et dispersion locale. |
| Intégrité | Contrôles prescrits, macrographies et essais applicables | Qualité de fusion et continuité de la liaison. |
| Métallurgie | Dureté ZAT et examens complémentaires requis | Effet du cycle thermique sur l’acier support. |
| Interruption et reprise | Programme, préparation et contrôle du redémarrage | Régularité des zones de reprise. |
7.3 Défauts possibles : repères pour la lecture des comptes rendus
| Observation | Causes techniques à examiner | Vérification pertinente |
|---|---|---|
| Teneur en fer excessive au plan utile | Dilution trop élevée, métal d’apport différent, usinage trop profond | Analyse du lot, profil chimique à profondeur spécifiée, paramètres des couches. |
| Manque de fusion au recouvrement | Énergie mal distribuée, position du fil ou pas des cordons inadapté | Macrographie ciblée, trajectoire et orientation de torche. |
| Creux excessifs entre cordons | Profil de bain, recouvrement insuffisant, irrégularité de vitesse | Mesure du relief, contrôle du pas de décalage et de l’oscillation. |
| Porosités | Propreté, protection gazeuse, humidité ou défaut d’acheminement du gaz | Contrôle de préparation, étanchéité et stabilité de protection. |
| Pic de dureté dans la ZAT | Acier trempant, cycle thermique, traitement insuffisant | Profil de dureté et historique thermique du substrat. |
| Fissuration d’une reprise | Cratère, contamination ou redémarrage inadéquat | Préparation et séquence de reprise documentées. |
| Dérive en fin de dépôt | Accumulation thermique, usure de la torche ou variation du guidage | Contrôle AVC, températures et réglages de fin de cycle. |
Ces éléments sont des pistes d’analyse et non un diagnostic certain : toute anomalie doit être examinée dans son contexte, avec les contrôles adaptés. Ils proviennent de la matrice technique du document de référence, sans constituer des données de performance attribuables à un constructeur particulier.
7.4 Distinguer taux de dépôt, surface couverte et productivité de la cellule
Dans une fiche machine de rechargement, trois indicateurs fréquemment rapprochés n’ont pas la même signification :
| Indicateur | Définition technique | Limite d’interprétation |
|---|---|---|
| Taux de dépôt (kg/h) | Masse de métal apportée pendant le temps d’arc ou la période de mesure explicitement définie. | Ne tient pas nécessairement compte des arrêts, des reprises et de l’usinage final. |
| Surface couverte (m²/h) | Surface effectivement revêtue pendant la période définie, pour une épaisseur et un recouvrement donnés. | Dépend de la largeur utile des cordons, de l’épaisseur, de la géométrie et des couches nécessaires. |
| Productivité de fabrication (pièces conformes par période) | Pièces achevées et acceptées sur le temps complet : préparation, programmation, soudage, refroidissement, contrôles, usinage et reprises. | Dépend de l’organisation de production et ne peut être déduite d’un seul chiffre constructeur en kg/h. |
Ces distinctions sont essentielles pour comprendre les caractéristiques d’une installation sans transformer ce panorama documentaire en comparaison commerciale. Une variation de la largeur de passe, du nombre de couches ou du temps de repositionnement peut modifier fortement la surface revêtue et le temps total de fabrication, à taux de dépôt identique.
Exemple de conversion : du débit de métal déposé à la surface théorique
Un bilan de matière permet de vérifier l’ordre de grandeur d’une surface revêtue, à condition d’utiliser la masse réellement incorporée au dépôt et non le seul débit de dévidage du fil. Pour un revêtement d’épaisseur totale déposée moyenne e (mm), un débit de dépôt D (kg/h) et une masse volumique ρ (kg/dm³), la surface théorique est : Sth (m²/h) = D / (ρ × e).
Pour l’Alloy 625 non dilué, une valeur indicative de masse volumique est ρ ≈ 8,44 kg/dm³ (soit 8,44 g/cm³), d’après la fiche INCONEL alloy 625 de Special Metals, tableau 2, p. 2 (PDF). Exemple purement calculatoire : si D = 6 kg/h et si les couches cumulées représentent une épaisseur moyenne effectivement déposée de 4 mm, alors Sth ≈ 6 / (8,44 × 4) ≈ 0,178 m²/h pendant le temps de dépôt.
Ce résultat représente un ordre de grandeur géométrique idéal, et non une performance mesurée de Fronius, Polysoude, AMET ou ARC Specialties. Il néglige notamment les surépaisseurs locales, les variations de profil, la dilution modifiant la masse volumique, les pertes éventuelles et les temps hors arc. Pour un rechargement multicouche, e désigne la somme des épaisseurs déposées : utiliser à sa place la seule épaisseur résiduelle après usinage surestimerait la surface calculée. Le temps total d’une pièce conforme exige en outre de compter la préparation, les repositionnements, les contrôles et l’usinage.
Application illustrative à un tube long : pour un tube de 6 m de longueur et de 200 mm de diamètre intérieur avant rechargement, recevant une épaisseur radiale moyenne totale de 4 mm, le volume annulaire à remplir vaut exactement, sous hypothèse de cylindres réguliers : V = π × L × (D × e − e²), avec L, D et e exprimés en mètres. On obtient environ 0,0148 m³, soit une masse théorique voisine de 125 kg d’Alloy 625 pour ρ = 8,44 kg/dm³. À un débit supposé de métal effectivement déposé de 6 kg/h, cela représente près de 21 heures de dépôt effectif, hors préparation, manutention, usinage et contrôles. Les valeurs de longueur, diamètre, épaisseur et débit sont choisies uniquement pour l’illustration du bilan de matière : elles ne décrivent ni une machine spécifique ni une durée de cycle garantie.
Source : document technique Word de référence, § 5.3 « Informations utiles pour lire une fiche technique machine », pp. 38–39. Il s’agit de définitions de lecture des données et non de mesures constructeur communes.
7.5 Répétabilité : documenter une exploitation au-delà du premier essai
Une démonstration de rechargement menée dans de bonnes conditions n’établit pas à elle seule la répétabilité d’une fabrication. Le dossier technique doit permettre de suivre le résultat après les opérations normales de production : changement de tungstène, remplacement d’une bobine de fil, nouvelle mise en position de la pièce, calibration de la torche, arrêt puis reprise ou intervention de maintenance.
Il faut notamment conserver les programmes effectivement utilisés, les corrections apportées, les données de paramètres et de température, les résultats des contrôles de la couche finale et les conditions des reprises. La capacité à retrouver le point outil et la géométrie de torche après entretien est aussi déterminante que l’automatisation initiale. Le nombre de répétitions est défini selon le plan de validation et le besoin industriel ; il ne représente pas une exigence normative générale imposée à tous les équipements.
Source : document technique de référence « Panorama Cladding Alloy 625 », § 7.4 « Répétabilité et transfert en atelier », page 42. Cette démarche de validation est indépendante de toute promesse commerciale de taux de dépôt.
7.6 Avant de retenir une machine : essai de faisabilité sur pièce représentative
La présélection documentaire doit être suivie d’un essai de faisabilité sur une géométrie représentative, notamment pour les alésages profonds, les intersections, les fonds borgnes et les tubes longs. Le cahier d’essai doit préciser le matériau support, sa condition métallurgique, le métal d’apport, les dimensions avant et après rechargement, l’épaisseur minimale utile après usinage et les zones où la composition du dépôt doit être vérifiée. La spécification contractuelle détermine les critères d’acceptation et les qualifications applicables.
Il convient de contrôler séparément : l’accessibilité de la torche et du fil sur toute la trajectoire ; la régularité géométrique des recouvrements et des reprises ; la conformité métallurgique et chimique du dépôt à la profondeur prescrite ; et la répétabilité après repositionnement et entretien courant. Les résultats d’une démonstration sur tube droit ne prouvent pas automatiquement la faisabilité d’un alésage croisé dans un corps de vanne, même lorsque le procédé et l’alliage d’apport sont identiques.
Cette grille est une proposition méthodologique de lecture et de validation industrielle, et non une exigence particulière attribuée à Fronius, Polysoude, AMET ou ARC Specialties. Les références API 5LD et API 6A concernent des domaines d’application distincts ; leur simple mention dans une documentation commerciale ne constitue pas une qualification de fabrication.
Actualisation documentaire — Polysoude : la page constructeur consacrée au rechargement de tubes présente aussi une installation TWIN pour des tubes allant jusqu’à 18 m et précise que les solutions TWIN-TIGer sont proposées à partir d’un diamètre intérieur de 5 pouces. Ces données de l’offre présentée sur le site du fabricant ne doivent pas être confondues avec les longueurs de 6 ou 12 m et les configurations des brochures historiques analysées plus haut. Source : Polysoude — Rechargement de tubes par soudure.
Conclusion — Un panorama documentaire non exhaustif
Fronius, Polysoude, AMET et ARC Specialties illustrent des approches industrielles diverses du weld overlay cladding : torches TIG fil chaud et bicathodes, cellules à pièce tournante, têtes orbitales, systèmes à mouvements coordonnés et lignes dédiées aux tubes longs. La distinction décisive n’est pas seulement le procédé de soudage, mais l’association de la torche, de la cinématique, du guidage, de la programmation et des moyens de contrôle.
Pour un rechargement anticorrosion en Alloy 625, la capacité annoncée d’une machine doit être confrontée à la géométrie réelle de la pièce, à l’épaisseur conservée après usinage, à la composition chimique au plan de contrôle spécifié et à la répétabilité du résultat. Un débit de dépôt élevé ou un diamètre minimal d’accès favorable ne démontrent pas, à eux seuls, la conformité d’une pièce industrielle.
Ce panorama demeure documentaire et non exhaustif : il ne classe pas les constructeurs, ne recense pas toutes les offres du marché et ne constitue pas une recommandation d’investissement. Les brochures historiques et les résultats d’essais publiés sont identifiés comme tels. Pour sélectionner ou qualifier une solution, les données du constructeur doivent être complétées par une revue de plans, un cahier des charges précis et des essais représentatifs.
Documentation officielle des constructeurs
Les liens ci-dessous sont des références permettant au lecteur de poursuivre sa recherche. Ils ne constituent pas une garantie de disponibilité actuelle de tous les modèles présentés. Les brochures anciennes sont identifiées comme telles.
- Polysoude — solutions pour vannes, brides et pièces complexes ; installations de rechargement intérieur de tubes ; catalogue technique « Weld Overlay Solutions », révision 5, janvier 2019 (PDF archivé chez un distributeur) ; bibliothèque officielle Polysoude (guides et brochures complémentaires). Les guides récents ne remplacent pas la pagination du catalogue de 2019.
- Fronius — machines de cladding automatisé ; SpeedClad 2.0 ; machine de rechargement intérieur de tubes longs : reportage technique et photographies.
- AMET — Integrated Precision Bore Cladder ; CMC-66.
- ARC Specialties — ARC-05PL ; ARC-05i ; ARC-05HVTe ; ARC-05XP ; ARC-5 Infinity — présentation technique ; TriPulse Pipe Cladding System (PDF).
Sources documentaires : catalogues et fiches constructeur cités. Les légendes sont rédigées en français ; les noms commerciaux des machines et leur désignation d’origine sont conservés.