Soudage MIG des alliages d’aluminium : réglages, défauts et précautions
Soudage MIG de l’aluminium : physique, réglages, fils d’apport et procédés modernes
Le soudage MIG/GMAW des alliages d’aluminium est aujourd’hui un procédé industriel très performant, particulièrement adapté aux fabrications de transport, de chaudronnerie légère, de construction navale et de structures automatisées. Les sources numériques, le MIG pulsé, les systèmes push-pull et les procédés à faible énergie ont considérablement amélioré la stabilité et la répétabilité.
Dans le dossier MIG/MAG : cette étude est consacrée aux particularités de l’aluminium. Pour comparer les familles de transfert et situer le MIG pulsé et le CMT par rapport aux autres solutions, consulter le panorama des variantes MIG/MAG/GMAW.
Mais l’aluminium reste un matériau exigeant. La qualité dépend toujours de quatre éléments fondamentaux : propreté de surface, alimentation régulière du fil, choix du métal d’apport et maîtrise du cycle thermique. Une source sophistiquée ne compense ni un oxyde hydraté, ni un fil contaminé, ni une mauvaise combinaison alliage/apport.
Pour la physique générale du bain et des modes de transfert, voir aussi Métallurgie du bain de fusion en GMAW.
1. Pourquoi l’aluminium est différent de l’acier
L’aluminium présente plusieurs particularités qui gouvernent directement son soudage :
- conductivité thermique élevée : la chaleur se diffuse rapidement hors du joint ;
- fort coefficient de dilatation : les déformations et contraintes de retrait sont importantes ;
- faible température de fusion du métal : autour de 660 °C pour l’aluminium pur ;
- oxyde Al₂O₃ très réfractaire : environ 2040 °C, soit plus de trois fois la température de fusion de l’aluminium ;
- forte solubilité de l’hydrogène à l’état liquide, puis chute brutale de solubilité à la solidification ;
- perte locale de résistance dans la ZAT possible par recuit des alliages écrouis ou dissolution/coalescence des précipités dans les alliages à durcissement structural.
Cette dernière distinction est essentielle : les séries 1xxx, 3xxx et 5xxx non traitables thermiquement perdent localement une partie de leur écrouissage ; les séries 6xxx et certains 7xxx peuvent perdre une partie de leur durcissement structural dans la ZAT. Il ne faut donc pas analyser une soudure aluminium uniquement par l’aspect du cordon.
2. L’oxyde : le premier ennemi du mouillage
Une surface d’aluminium exposée à l’air se couvre immédiatement d’une couche d’oxyde. Cet oxyde fond vers 2040 °C alors que le métal sous-jacent fond vers 660 °C. S’il n’est pas suffisamment éliminé ou fragmenté, il peut perturber le mouillage, favoriser des inclusions et rendre le bain difficile à contrôler.
La préparation correcte suit une logique simple :
- dégraisser d’abord pour éliminer huiles et hydrocarbures ;
- ensuite seulement brosser avec une brosse inox dédiée à l’aluminium ou usiner légèrement la zone ;
- souder rapidement après nettoyage ;
- éviter toute recontamination par chiffons huileux, poussières, humidité ou outils utilisés sur acier.
Le brossage avant dégraissage est une mauvaise pratique : il peut incorporer les contaminants organiques dans la surface au lieu de les éliminer.
3. Porosité : l’hydrogène reste le mécanisme principal
L’aluminium liquide dissout beaucoup plus d’hydrogène que l’aluminium solide. Pendant la solidification, l’hydrogène excédentaire est rejeté ; s’il n’a pas le temps de s’échapper, il forme des pores.
Les sources classiques sont :
- humidité sur le métal de base ou le fil ;
- oxyde hydraté ;
- huile, graisse ou résidus de coupe ;
- gaz de protection contaminé ou débit mal réglé ;
- entrée d’air par courant d’air, fuite ou géométrie de torche défavorable ;
- paramètres trop froids qui donnent un bain peu apte à dégazer.
Le réglage électrique ne vient donc qu’après la propreté. Une porosité récurrente doit faire rechercher d’abord la contamination, l’humidité, l’état du fil et la protection gazeuse.
4. Alimentation du fil : spool gun ou push-pull
Le fil aluminium est beaucoup plus tendre que le fil acier et supporte mal une poussée longue dans un conduit classique. Les défauts d’alimentation provoquent instabilité d’arc, variation du stick-out et « bird-nesting ».
| Système | Principe | Usage |
|---|---|---|
| Spool gun | Petite bobine directement sur la torche | Simple, robuste, distances courtes ou interventions |
| Push-pull | Moteur pousseur au dévidoir + moteur tireur dans la torche | Production, longues liaisons, meilleure ergonomie |
On utilise généralement des galets en U, des gaines à faible frottement adaptées à l’aluminium et un réglage de pression suffisamment faible pour ne pas écraser le fil.
5. MIG pulsé : aujourd’hui la solution industrielle de référence
En GMAW pulsé, le courant alterne entre un niveau de fond qui maintient l’arc et des pics qui provoquent le détachement des gouttes. L’objectif est d’obtenir un transfert de type spray à un courant moyen inférieur à celui d’un spray continu.
Pour l’aluminium, cela apporte plusieurs avantages :
- transfert régulier ;
- moins de projections ;
- meilleur contrôle en position ;
- fenêtre plus large sur les faibles et moyennes épaisseurs ;
- réduction possible des déformations grâce à des vitesses élevées ;
- meilleure répétabilité en robotisation.
Il ne faut cependant pas écrire « pulsé = faible énergie » de façon absolue. L’énergie dépend du courant moyen, de la tension, du temps de pic, de la fréquence et surtout de la vitesse de soudage. Un procédé pulsé mal réglé peut introduire beaucoup de chaleur.
6. Double pulsation / Pulse-on-Pulse : modulation du bain et aspect du cordon
La double pulsation ajoute une modulation lente à la pulsation rapide de transfert. Chez Lincoln Electric, le principe Pulse-on-Pulse alterne des séquences de pulses à énergie plus élevée avec des séquences à énergie plus faible. Les pulses rapides continuent à contrôler le transfert ; la modulation plus lente fait varier périodiquement la chaleur et la taille du bain.
Les effets recherchés sont :
- meilleur contrôle des tôles minces ;
- réduction des déformations dans certaines configurations ;
- profil régulier ;
- aspect de cordon strié proche d’un TIG mécanisé ;
- plus grande tolérance aux variations de joint.
Cette modulation ne « maîtrise » pas directement la solidification au sens métallurgique ; elle modifie surtout le cycle thermique local et la dynamique du bain.
7. CMT sur aluminium : faible énergie grâce au mouvement réversible du fil
Le Fronius CMT associe commande du courant et mouvement avant/arrière du fil. Lors du court-circuit, le fil est rétracté ; la goutte se détache mécaniquement alors que le courant est maintenu faible.
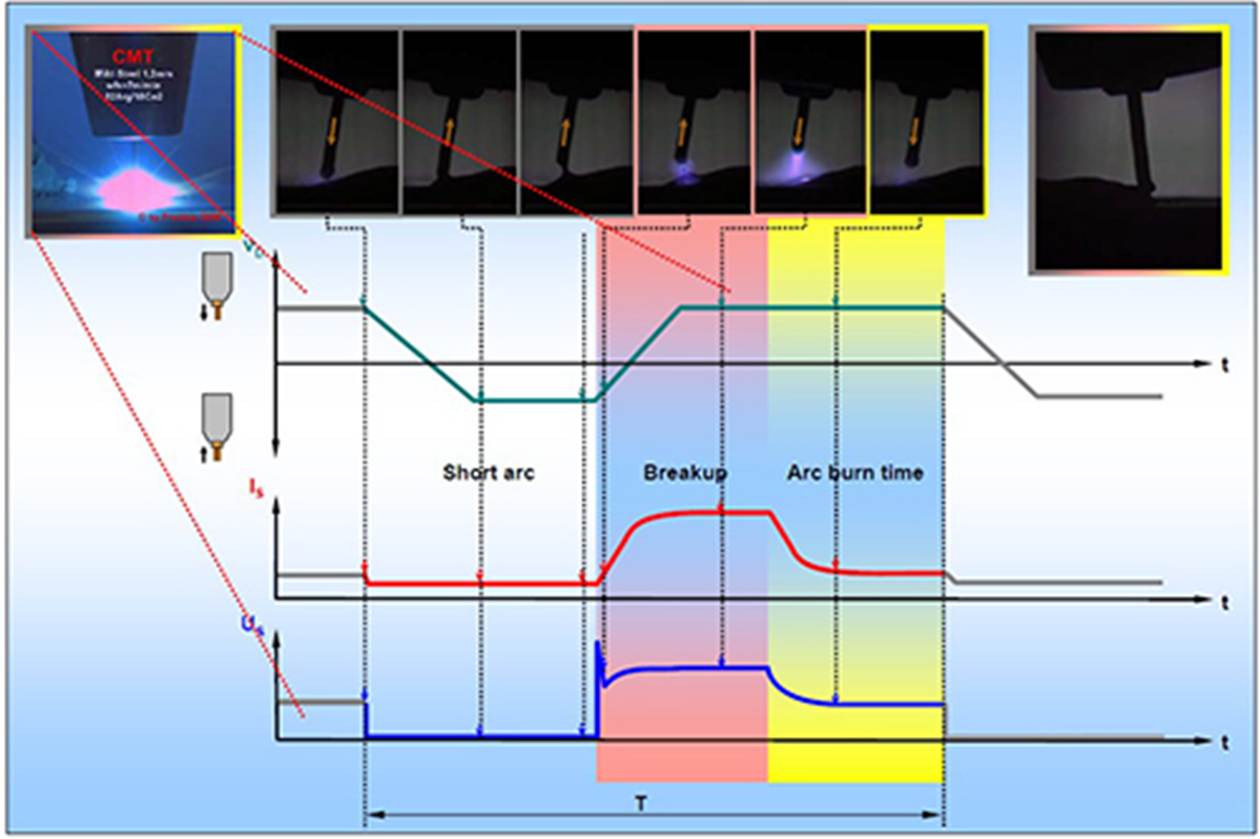
Fronius indique que le CMT peut réduire l’apport d’énergie d’environ un tiers par rapport à un arc court classique dans ses essais comparatifs, et documente son emploi sur des tôles aluminium inférieures ou égales à 1 mm.
Le CMT n’est toutefois pas limité aux faibles pénétrations : les variantes modernes — CMT Mix, Dynamic, Root ou CMT AC — modifient fortement le profil du bain. Le choix dépend de l’application, et non du seul qualificatif « cold ».
8. AC-MIG et polarité variable : à quoi sert réellement l’alternance ?
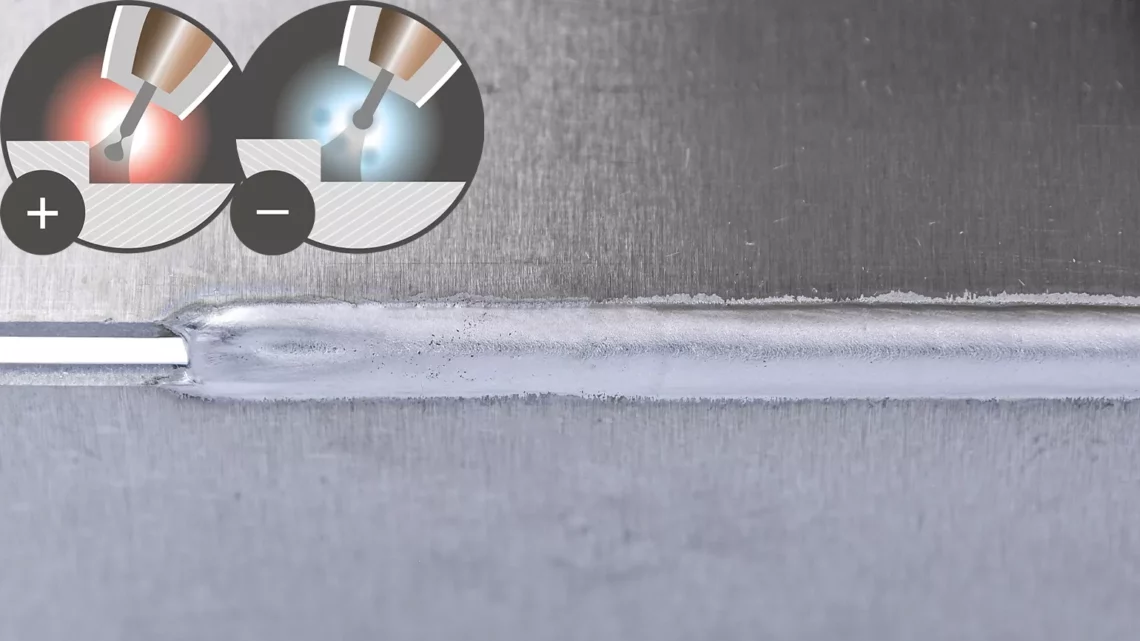
Le GMAW aluminium conventionnel fonctionne généralement en DCEP (électrode positive), configuration stable qui favorise le transfert et contribue à la rupture de l’oxyde en surface de la pièce.
Les procédés AC-MIG ou à polarité variable introduisent une fraction d’électrode négative afin de modifier la répartition de chaleur entre fil et pièce. Une augmentation de la composante EN tend à accroître le taux de fusion du fil pour un courant donné et à réduire l’énergie transmise à la pièce. La composante positive reste importante pour la stabilité de l’arc et l’action de nettoyage sur l’oxyde.
Il est donc préférable de parler de répartition contrôlée de l’énergie et du taux de fusion plutôt que d’un simple schéma « EP = nettoyage / EN = pénétration ». Fronius CMT AC illustre cette approche en modulant le rapport positif/négatif pour ajuster l’apport énergétique à taux de dépôt constant.
9. Choix du fil : 4043 ou 5356 ?
Le choix du métal d’apport ne doit jamais être fait uniquement sur la facilité de soudage. Il dépend de la nuance de base, de la résistance mécanique, de la corrosion, de la température de service, du traitement après soudage et de l’aspect après anodisation.
| Fil | Caractéristiques générales | Applications typiques |
|---|---|---|
| ER4043 / AlSi5 | Bonne fluidité, faible sensibilité à la fissuration sur de nombreux 6xxx, cordon généralement propre | 6061/6082 et alliages Al-Si compatibles ; applications où la résistance maximale n’est pas prioritaire |
| ER5356 / AlMg5 | Résistance et ductilité souvent supérieures, meilleure correspondance de couleur après anodisation | 5xxx compatibles, nombreux 6xxx, structures et applications anodisées |
Pour un 6061, TWI cite aussi bien 4043 que 5356 selon les propriétés recherchées. Pour un 5083 riche en Mg, on privilégie les fils de famille Al-Mg tels que 5183, 5356 ou 5556 selon la résistance et le code ; un fil 4043 n’est généralement pas recommandé car la formation excessive de Mg₂Si peut réduire la ductilité et augmenter la sensibilité à la fissuration.
La règle industrielle est donc : choisir le fil à partir du couple métal de base + service, pas à partir de la machine disponible.
10. Fissuration à chaud : le couple alliage/apport est déterminant
Les alliages d’aluminium présentent des domaines de composition particulièrement sensibles à la fissuration de solidification. Le risque augmente lorsque le métal fondu traverse une zone de faible ductilité en fin de solidification sous l’effet du retrait.
Les principaux facteurs sont :
- combinaison métal de base / métal d’apport inadéquate ;
- fort bridage ;
- géométrie de cordon très concave ou trop faible section ;
- cratère terminal mal rempli ;
- dilution qui déplace la composition du métal fondu vers une zone sensible.
Les alliages 6xxx sont fréquemment soudés avec un apport 4xxx précisément pour éloigner la composition du métal fondu des zones les plus sensibles à la fissuration. Les alliages 2xxx à haute résistance et plusieurs 7xxx restent beaucoup plus délicats à souder par fusion.
11. Gaz de protection
L’argon pur reste le gaz standard du MIG aluminium, notamment sur faibles et moyennes épaisseurs. Des mélanges argon-hélium ou l’hélium peuvent être utilisés lorsque l’on recherche davantage de puissance thermique et de pénétration sur fortes épaisseurs, au prix d’un coût et d’un réglage plus exigeants.
Le gaz ne compense jamais un joint humide ou contaminé. Un débit excessif peut même aspirer de l’air par turbulence ; un débit insuffisant laisse entrer l’atmosphère. L’objectif est une enveloppe gazeuse stable, non le débit maximal possible.
12. Défauts fréquents et diagnostic
| Défaut | Causes fréquentes | Actions prioritaires |
|---|---|---|
| Porosité | Humidité, hydrocarbures, oxyde hydraté, protection gazeuse insuffisante, bain trop froid | Nettoyer/dégraisser, vérifier fil et gaz, augmenter la stabilité thermique |
| Manque de fusion | Énergie insuffisante, vitesse trop élevée, angle défavorable, oxyde résiduel | Revoir préparation, transfert, vitesse et position de torche |
| Effondrement | Énergie trop élevée, faible épaisseur, jeu excessif | Réduire énergie instantanée, augmenter vitesse, utiliser pulsé/CMT/AC adapté |
| Fissuration de cratère | Arrêt brutal et cratère concave | Fonction crater-fill ou séquence d’arrêt adaptée |
| Fissuration de solidification | Mauvais couple base/apport, bridage, géométrie | Changer apport, réduire contrainte, corriger profil et séquence |
| Instabilité fil | Gaine/galets inadaptés, pression excessive, torche trop longue | Spool gun ou push-pull, galets U, consommables dédiés |
13. Réglages : une méthode plus utile que des valeurs universelles
Il est dangereux de publier un tableau unique de courant et tension sans préciser la machine, le diamètre du fil, la nuance, le gaz, le joint et la position. Les sources modernes sont synergiques et les formes d’onde sont propriétaires.
Une méthode de réglage robuste consiste plutôt à :
- identifier précisément alliage et épaisseur ;
- choisir le fil compatible avec les propriétés de service ;
- sélectionner le programme synergique correspondant au diamètre de fil et au gaz ;
- déterminer le débit fil/taux de dépôt nécessaire ;
- ajuster longueur d’arc et dynamique pour obtenir fusion des bords sans excès de bain ;
- augmenter la vitesse de déplacement avant d’abaisser exagérément le courant si l’objectif est de réduire la chaleur ;
- valider par macrographie, essais et qualification du mode opératoire.
14. Automatisation : ce que le numérique apporte réellement
Le numérique améliore la répétabilité du transfert, la mémorisation des jobs, la synchronisation push-pull, la gestion du crater-fill et la compensation des variations. En robotisation, cela réduit fortement la dispersion.
Mais la boucle reste incomplète si la machine ne connaît pas la géométrie réelle du joint. L’évolution actuelle consiste donc à associer la source numérique à la vision et à l’adaptation en temps réel. Voir à ce sujet Miller Blue iQ et NovAI.
15. Positionnement des procédés modernes
| Procédé | Levier principal | Intérêt aluminium |
|---|---|---|
| MIG pulsé | Détachement contrôlé de la goutte | Procédé polyvalent de production, position et robotisation |
| Double pulsation / Pulse-on-Pulse | Modulation lente du niveau d’énergie | Contrôle du bain, tôles fines, aspect régulier |
| CMT | Rétraction mécanique du fil au court-circuit | Très faible énergie, faible épaisseur, jeux, assemblages délicats |
| AC-MIG / CMT AC | Répartition de polarité | Réduction d’énergie à la pièce et contrôle du taux de fusion |
Conclusion
Le MIG aluminium moderne n’est plus un procédé « instable » réservé à quelques spécialistes. Les sources pulsées, le push-pull, le CMT et les formes d’onde à polarité variable ont considérablement élargi sa fenêtre industrielle.
La difficulté fondamentale n’a cependant pas disparu. Un bon résultat reste fondé sur une surface propre, un fil correctement alimenté, un métal d’apport compatible, une protection gazeuse stable et une énergie adaptée à l’épaisseur. Le numérique améliore le contrôle du procédé ; il ne modifie pas les lois métallurgiques de l’aluminium.
Références et articles complémentaires
- TWI — Weldability of Materials: Aluminium Alloys.
- Miller — How to Successfully MIG Weld Aluminum.
- Miller — Guide to Industrial Aluminum Welding.
- Lincoln Electric — GMAW of Aluminum Alloys.
- Fronius — CMT / CMT AC.
- Soudage TIG des métaux : aluminium, inox, nickel et titane.
- Soudage VPPAW de l’aluminium.