Métallurgie du soudage : les bases essentielles
Le soudage : transformation métallurgique locale, soudabilité, défauts et traitements thermiques
Catégorie : Métallurgie du soudage
Étiquettes : soudage, métallurgie, ZAT, soudabilité, cycle thermique, fissuration à froid, fissuration à chaud, porosités, traitement thermique, PWHT
Introduction
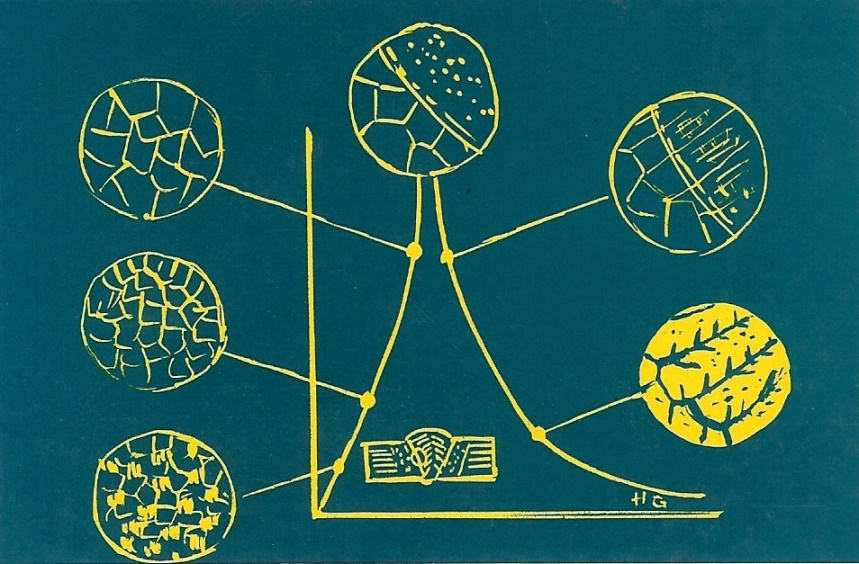
Le soudage est souvent présenté comme une simple opération d’assemblage. En réalité, il s’agit d’un phénomène beaucoup plus complexe : une transformation métallurgique locale, accompagnée d’un cycle thermique sévère, qui modifie profondément la structure du métal et ses propriétés.
À chaque passage de la source de chaleur, le métal s’échauffe, fond localement, se solidifie, puis se refroidit à des vitesses parfois très élevées. C’est dans cette succession rapide de phénomènes que prennent naissance la structure du joint soudé, ses performances mécaniques, mais aussi ses fragilités éventuelles.
Cet article a pour objectif de rappeler les bases thermo-métallurgiques du soudage, les notions de soudabilité, les principaux défauts susceptibles d’apparaître, ainsi que les traitements thermiques appliqués après soudage. Pour une synthèse plus générale reliant zones du joint, t8/5, défauts, contraintes et PWHT, voir aussi Soudage – bases thermo-métallurgiques, défauts et traitements. Pour le cas particulier des assemblages acier carbone / inox austénitique, voir dilution, Schaeffler, DeLong et WRC-1992. Pour l’application de ces principes au procédé 121, voir également Soudage sous flux solide SAW : procédé, réglages et applications. Pour approfondir les forces qui gouvernent le bain liquide, la dilution et les effets des modes de transfert, consulter aussi Métallurgie du bain de fusion en GMAW (MIG/MAG).
1. Le soudage
Le soudage est une opération qui consiste à assembler deux ou plusieurs pièces rigides de manière à assurer une certaine continuité entre elles, ou entre différentes parties d’un grand ensemble.
Après solidification, on obtient soit un joint homogène, dont les caractéristiques sont plus ou moins proches de celles du métal de base, soit un joint hétérogène dans le cas de métaux différents ou de compositions métallurgiques distinctes.
Cette opération peut être assimilée à la fois à une opération locale d’élaboration métallurgique et à une opération locale de traitement thermique, puisqu’elle conduit à la formation d’une structure cristalline dépendant à la fois de la composition chimique élaborée et du cycle thermique subi.
L’assemblage peut être réalisé de différentes manières : par la pression, par la chaleur, ou par la combinaison de la pression et de la chaleur.
Aujourd’hui, le soudage est utilisé dans presque tous les domaines industriels, depuis la microélectronique jusqu’à la fabrication de corps de presses hydrauliques. On soude presque la totalité des métaux utilisés en industrie, pour des épaisseurs allant de quelques centièmes de millimètre à de très fortes épaisseurs, au moyen de procédés très variés.
À la lumière des modifications susceptibles d’être observées au cours du soudage, il devient nécessaire d’introduire les notions de soudabilité, et en particulier de soudabilité métallurgique.
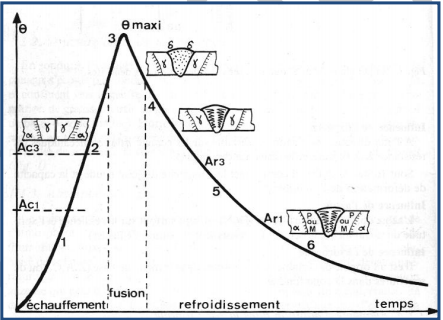
La fusion, la zone affectée thermiquement et la solidification du bain sont détaillées dans les sections suivantes à partir des cycles thermiques et des transformations métallurgiques du joint soudé.
2. La soudabilité métallurgique
La soudabilité métallurgique fait intervenir l’altération des propriétés du matériau au voisinage immédiat de la liaison soudée, en particulier dans :
- la ZF : zone fondue ;
- la ZL : zone de liaison ;
- la ZAT : zone affectée thermiquement.
Ces modifications résultent du cycle thermique, mécanique ou thermomécanique induit par le mode opératoire de soudage (MOS) mis en œuvre.
L’exemple typique d’un problème de soudabilité locale est celui d’un acier trempant dont certaines zones de la ZAT peuvent former une microstructure dure au refroidissement. La fissuration à froid ne résulte toutefois pas de la martensite seule : elle apparaît lorsque se combinent une microstructure suffisamment sensible, de l’hydrogène diffusible et des contraintes de traction ou de bridage.
I. Aspect thermo-métallurgique du soudage
1. Parties constitutives d’un joint soudé
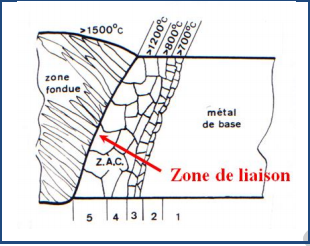
Sur la macrographie d’une section transversale d’un joint soudé, on distingue généralement les zones suivantes.
1.1 Zone fondue
C’est la zone qui, durant l’opération de soudage, a atteint l’état liquide, qu’il y ait eu ou non apport de métal.
1.2 Zone de liaison
C’est la frontière entre le métal fondu et le métal de base non fondu. Elle constitue une zone particulièrement importante, car elle marque la transition entre le matériau solidifié et le matériau de base resté à l’état solide.
1.3 Zone affectée thermiquement
La ZAT concerne le métal de base qui n’a pas fondu, mais qui a subi des modifications de structure, telles que la grosseur des grains, ou des modifications physico-chimiques portant sur la nature et les proportions des constituants.
Dans les aciers ferritiques, seule une partie de la ZAT est portée dans le domaine austénitique. La ZAT peut comporter une zone à gros grains, une zone à grains affinés, une zone intercritique et une zone subcritique ou revenue. Par définition, elle reste non fondue, même si ses propriétés et sa microstructure ont été modifiées par le cycle thermique.
1.4 Métal de base
Le métal de base est la zone qui n’a pas été affectée par l’opération de soudage du point de vue des modifications physico-chimiques. En revanche, cette zone peut être le siège de contraintes résiduelles et de déformations.
2. Cycle thermique du soudage
Pendant que la source de chaleur se déplace le long des bords à souder, le matériau environnant s’échauffe, atteint une température maximale, puis se refroidit lorsque la source s’éloigne.
La loi suivant laquelle la température varie, en un point de la pièce, en fonction du temps, porte le nom de cycle thermique de soudage.
Dans un acier ferritique, on peut distinguer schématiquement les étapes suivantes :
- sous Ac1 : dilatation et éventuelles évolutions de revenu, recristallisation ou précipitation selon l’état initial ;
- entre Ac1 et Ac3 : austénitisation partielle ;
- au-dessus de Ac3 : austénitisation complète et croissance de grain croissante à l’approche de la ligne de fusion ;
- au-dessus du liquidus local : fusion et éventuel mélange avec le métal d’apport ;
- solidification : croissance à partir de la frontière de fusion puis formation de structures cellulaires ou dendritiques ;
- transformations solides au refroidissement : ferrite, perlite, bainite, martensite ou mélanges selon la nuance et la cinétique thermique.
Ar3 et Ar1 concernent les transformations à l’état solide au refroidissement des aciers ; ils ne correspondent pas à la solidification du métal fondu.
3. Paramètres thermiques du soudage
La connaissance du cycle thermique permet de prévoir l’évolution du métal de base et du métal fondu.
Pour de nombreux aciers ferritiques, le paramètre de refroidissement le plus utilisé est le t8/5, temps nécessaire pour passer de 800 à 500 °C. Il relie le cycle thermique aux transformations de la ZAT, à la dureté et à la ténacité. Le t7/3 a également été utilisé historiquement dans certains travaux français, mais le t8/5 constitue aujourd’hui la référence la plus courante en ingénierie du soudage des aciers.
Les principaux facteurs ayant une influence sur le cycle thermique sont :
- l’énergie de soudage ;
- la forme du joint ;
- le procédé de soudage ;
- l’épaisseur du métal de base ;
- la température de préchauffage ;
- la température entre passes.
Divers abaques prennent en compte ces différents facteurs et permettent d’estimer le Δt 800/500 pour une soudure donnée.
4. Définition de la zone affectée par le cycle thermique de soudage
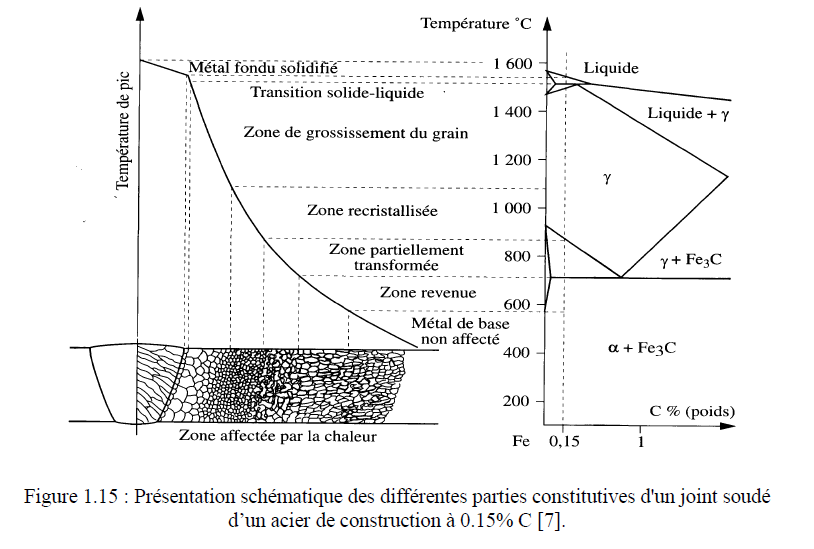
Aux abords immédiats de la zone fondue, le métal subit les effets du cycle thermique de soudage, ce qui provoque des transformations liées à la température maximale atteinte et aux conditions de refroidissement du joint.
Dans les zones les plus éloignées du bain de fusion, la température reste faible ou voisine de l’ambiante : aucune transformation notable n’apparaît.
À mesure que l’on se rapproche de la ligne de fusion, la température maximale atteinte augmente. La ZAT ne se résume cependant pas à un grossissement progressif du grain : elle comprend plusieurs sous-zones dont la réponse dépend de la nuance, de l’état initial et du cycle thermique. La zone à gros grains se situe généralement au voisinage immédiat de la frontière de fusion, tandis que plus loin peuvent apparaître des zones affinées, intercritiques ou revenues. C’est dans cette région que peuvent apparaître :
- des risques de fissuration à froid ;
- des variations importantes des caractéristiques mécaniques ;
- des structures localement fragilisées.
5. Transformations en ZAT lors du chauffage
Au sens strict, le caractère très rapide des cycles thermiques de soudage ne permet pas d’utiliser les diagrammes d’équilibre pour prévoir exactement la nature des différentes phases au voisinage de la ligne de fusion. Toutefois, comme l’a montré Easterling, il est commode de raisonner à partir de ces diagrammes pour interpréter qualitativement les modifications microstructurales.
En se rapprochant de la zone fondue, on rencontre successivement :
- le métal de base non transformé, n’ayant subi aucun changement de phase au chauffage ;
- une zone subcritique, dans laquelle on ne constate pas encore de transformation de phase, mais où peuvent apparaître des phénomènes de revenu, globularisation, recristallisation ou vieillissement ;
- une zone de transformation partielle ou intercritique ;
- une zone entièrement austénitisée, à partir de A3 et jusqu’à proximité de la fusion, où la structure nouvelle efface la structure antérieure ;
- une zone à gros grains, particulièrement sensible du point de vue métallurgique ;
- dans certains alliages et au voisinage immédiat de la frontière de fusion, une zone partiellement fondue peut exister ; les phases présentes dépendent du diagramme de phases de l’alliage et ne se réduisent pas systématiquement à « ferrite δ + liquide ».
Enfin, le métal fondu possède souvent une composition différente de celle du métal de base. Les premiers germes du métal fondu se solidifient par épitaxie, c’est-à-dire avec des relations de cohérence cristallographique à partir des grains de la ZAT.
Ces différences de microstructure dans la ZAT conduisent à des variations du comportement mécanique et favorisent parfois la localisation des déformations dans les zones les plus faibles.
6. Transformations en ZAT lors du refroidissement
Selon la vitesse de refroidissement, différents types de microstructures peuvent se former.
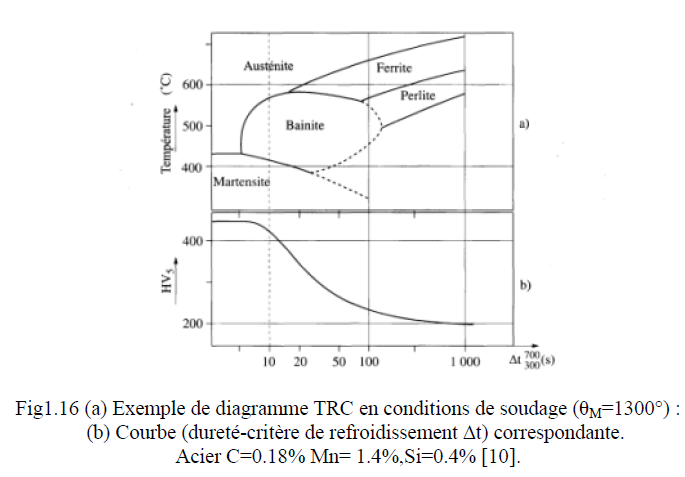
En soudage, la vitesse de refroidissement de la ZAT est généralement élevée et dépend directement des conditions opératoires. Une approche intuitive ne permet donc pas d’appréhender correctement les phénomènes métallurgiques ; il faut raisonner à partir des diagrammes de refroidissement continu établis dans des conditions proches du soudage.
Les transformations au refroidissement doivent être lues avec les diagrammes CCT/TTT adaptés à la nuance. À composition donnée, une augmentation de la vitesse de refroidissement tend à favoriser des constituants plus durs, mais il n’existe pas de frontière universelle « lent = ferrite/perlite, moyen = bainite, rapide = martensite » valable pour tous les aciers.
La microstructure finale dépend simultanément de la composition chimique, de la trempabilité, de la taille du grain austénitique, de la température maximale atteinte, du t8/5, du préchauffage et de l’énergie de soudage. Dureté et ténacité doivent donc être interprétées avec la nuance et l’application.
7. Nature des risques métallurgiques
- structure martensitique : risque de fissuration à froid ;
- structure austénitique : risque de fissuration à chaud dans certaines conditions de solidification ;
- structure ferritique : risque de fragilisation par grossissement de grain et faible ductilité ;
- structure austéno-ferritique : risque de fragilisation par formation de composés intermétalliques, notamment la phase sigma, lorsque l’équivalent chrome devient élevé.
8. Résilience du joint soudé
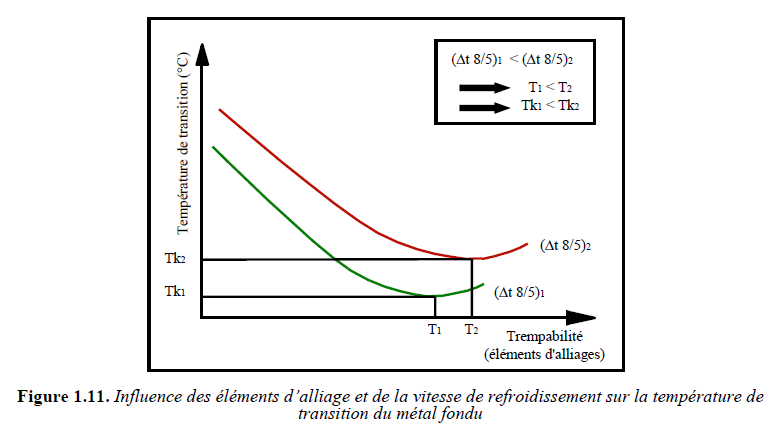
L’effet de la vitesse de refroidissement et de la composition chimique sur les caractéristiques de résilience est fondamental.
Lorsque la teneur en éléments d’alliage est faible, donc lorsque la trempabilité est faible, on obtient une structure brute de solidification très grossière, constituée essentiellement de ferrite proeutectoïde et de constituants lamellaires. La ténacité est alors médiocre, quelle que soit la vitesse de refroidissement, avec une température de transition élevée.
Lorsque l’on augmente modérément la teneur en éléments d’alliage, tels que le manganèse ou le molybdène, et si des inclusions favorables sont présentes, la proportion de ferrite aciculaire augmente, les grains deviennent plus fins, et la ténacité s’améliore fortement.
Si l’on continue d’augmenter la teneur en éléments d’alliage au-delà d’un certain seuil, on observe ensuite une détérioration des valeurs de résilience. L’effet négatif du durcissement par solution solide devient alors supérieur à l’effet positif lié à l’accroissement de la quantité et à la finesse de la ferrite aciculaire.
Enfin, la comparaison des courbes classiques de résilience montre, dans le cadre de ces diagrammes, qu’une augmentation de la vitesse de refroidissement peut améliorer certaines caractéristiques de résilience. Cette observation doit toutefois toujours être interprétée en fonction de la nuance considérée et de la microstructure réellement formée.
II. Défauts mécaniques du soudage
1. Contraintes résiduelles dans les assemblages soudés
Il existe dans tous les assemblages soudés des contraintes résiduelles, de traction ou de compression, dont l’importance peut avoir des conséquences néfastes sur la sécurité et la tenue en service.
On distingue trois types de contraintes.
1.1 Contraintes résiduelles directes
Elles sont dues à l’empêchement de la libre dilatation dans le joint soudé. Les parties restées froides s’opposent à la dilatation puis au retrait du métal chaud : c’est le phénomène d’auto-bridage. On ne peut pas les éviter totalement, car elles résultent de la répartition non uniforme du flux thermique.
1.2 Contraintes résiduelles indirectes ou de bridage
Elles apparaissent lorsque les éléments à souder sont bridés en position, ou lorsque la conception de l’ensemble impose un blocage géométrique, comme dans le cas d’une poutre triangulée. On ne peut pas les supprimer complètement, mais il est possible de les réduire en adoptant des séquences de soudage retardant le bridage effectif des éléments.
1.3 Contraintes résiduelles parasites
Elles sont extérieures à l’opération de soudage elle-même et s’exercent sur le joint pendant l’opération, par exemple sous l’effet de la masse d’un ensemble en porte-à-faux. Elles peuvent être évitées en adoptant des dispositions adaptées, comme un soutien correct de l’ensemble pour limiter les effets de flexion.
2. Les déformations liées aux phénomènes de retrait
Lors des échauffements et des refroidissements, les pièces se dilatent puis se rétractent. Au-delà de 650 °C, les déformations deviennent plastiques. En soudage, la zone chauffée étant toujours entourée de parties froides, le retrait est partiellement empêché, ce qui entraîne l’apparition de contraintes de traction plus ou moins élevées.
Le retrait thermique peut être décomposé en trois composantes.
2.1 Retrait dans l’épaisseur
Il a pour effet de faire apparaître des contraintes importantes dans le cordon.
2.2 Retrait longitudinal
Il a pour effet de faire fléchir la pièce. Pour éviter ou limiter cette déformation, on peut :
- exécuter une contre-flèche avant soudage ;
- redresser mécaniquement après soudage ;
- concevoir un soudage symétrique.
2.3 Retrait transversal
Il conduit principalement à l’apparition de déformations angulaires.
3. Fragilité produite par la ségrégation
Le chauffage active un certain nombre de mécanismes, notamment la diffusion des atomes. Il se produit alors un phénomène appelé ségrégation : le métal n’étant pas parfaitement pur, les atomes étrangers, qu’il s’agisse d’impuretés ou d’éléments d’alliage, migrent vers les joints de grains.
Cette concentration locale peut entraîner une fragilisation des joints de grains et favoriser une rupture fragile intergranulaire.
4. Corrosion au cordon de soudure
La soudure peut mettre en présence des zones métallurgiquement différentes, voire des métaux différents dans le cas des assemblages hétérogènes. Il peut alors apparaître un phénomène de corrosion galvanique, sous réserve de la présence d’un électrolyte et d’une conception défavorable de l’assemblage.
On peut également observer des phénomènes de corrosion interfaciale ou intergranulaire, par exemple :
- lors de la ségrégation du bore aux joints de grains dans certaines bases nickel ;
- ou lors de la ségrégation du carbone aux joints de grains dans les aciers inoxydables.
5. Fissuration à chaud
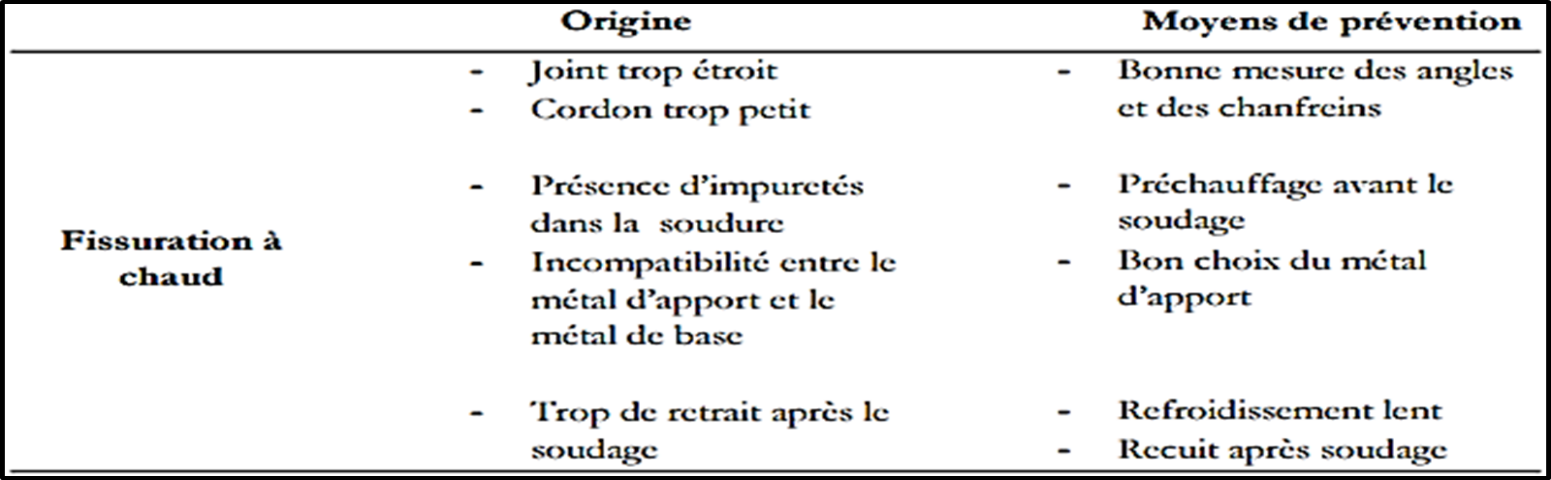
La fissuration à chaud regroupe notamment la fissuration de solidification dans le métal fondu et certaines fissurations de liquation dans la ZAT. Les fissures de solidification sont interdendritiques et apparaissent lorsque le métal encore partiellement liquide ne peut plus accommoder les déformations de retrait. Elles sont souvent longitudinales et axiales, mais peuvent aussi être transversales, enfouies ou décalées du centre selon la structure de solidification et les contraintes.
Causes des fissurations à chaud
- facteurs métallurgiques : ségrégations, hétérogénéités, composition défavorable ;
- causes mécaniques : bridage excessif, cordon trop petit ;
- vitesse de soudage excessive.
Moyens de prévention
- le choix d’un métal d’apport approprié ;
- la maîtrise de la composition et de la dilution ;
- la réduction du bridage ;
- une géométrie de joint adaptée ;
- des paramètres de soudage correctement réglés.
6. Fissuration à froid
La fissuration à froid apparaît généralement plusieurs heures, voire plusieurs jours, après l’opération de soudage. Elle se produit dans le cordon ou dans la ZAT et résulte de la présence d’hydrogène piégé dans la soudure, combinée à des contraintes résiduelles et à une structure durcie.
Les aciers à forte teneur en carbone, ainsi que les aciers faiblement alliés, sont particulièrement sensibles à ce phénomène.
Causes des fissurations à froid
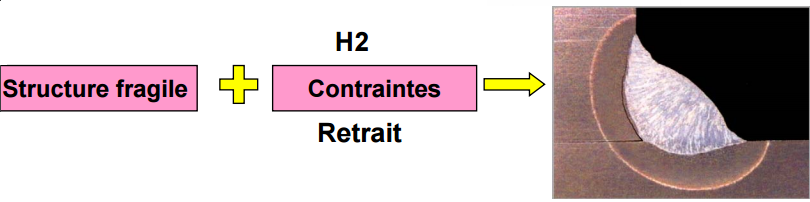
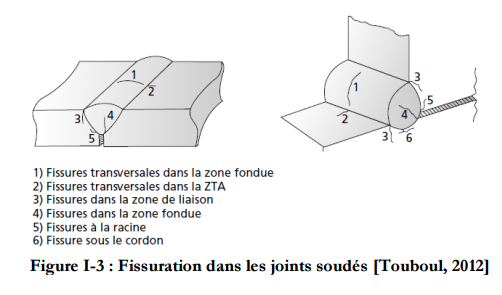
L’origine de l’hydrogène peut être multiple :
- humidité de l’air ambiant ;
- décomposition de matières hydrogénées, telles que graisses ou huiles ;
- gaz de soudage ;
- humidité contenue dans les produits d’apport, donc dépendante du procédé utilisé.
Prévention
- la propreté rigoureuse des surfaces ;
- le séchage ou l’étuvage des consommables ;
- le préchauffage adapté ;
- la maîtrise de la température entre passes ;
- une réduction des contraintes internes ;
- un choix métallurgique approprié.
7. Fissures par arrachement lamellaire
Les fissures par arrachement lamellaire correspondent à une fissuration se produisant parallèlement à la peau d’un produit laminé, au droit d’une soudure sollicitant le joint dans la direction de l’épaisseur.
La fissure prend naissance par décohésion suivant les plans d’inclusions du métal de base, en particulier pour des épaisseurs supérieures à 25 mm.
Origine
- la présence d’inclusions dans le métal de base ;
- des contraintes perpendiculaires à la peau du produit.
Comment éviter l’arrachement lamellaire
- revoir la géométrie du joint avant soudage ;
- limiter les contraintes perpendiculaires à la peau ;
- optimiser la procédure et la séquence de soudage ;
- recourir, si nécessaire, à des techniques comme le beurrage ;
- choisir des aciers à caractéristiques garanties dans le sens travers court.
8. Porosités
Les porosités sont de petites bulles de gaz qui n’ont pas pu se dégager alors que le bain de fusion était encore liquide.
Origine
- hydrogène ;
- azote ;
- monoxyde de carbone ;
- gaz sulfureux.
Comment éviter les porosités
- souder sur des pièces propres, sèches, non grasses, exemptes de rouille et de calamine ;
- utiliser des produits d’apport désoxydants contenant par exemple du silicium ou de l’aluminium ;
- adopter une énergie de soudage correcte :
- trop faible, le bain reste trop froid ;
- trop forte, la quantité de gaz dans le bain augmente trop rapidement.
9. Soufflures vermiculaires
Les soufflures vermiculaires sont provoquées par un dégagement gazeux orienté. Elles partent généralement de la partie basse du cordon et se dirigent vers le haut.
10. Inclusions
Les inclusions désignent la présence d’un composé étranger dans la soudure. Il peut s’agir :
- de tungstène, dans le cas du soudage TIG ;
- de laitier, en soudage à l’électrode enrobée ;
- d’oxydes, ou d’autres composés non métalliques.
Elles constituent des défauts pénalisants, car elles peuvent affaiblir localement la soudure et servir d’amorces de rupture.
III. Méthodes de traitement thermique après soudage
Parmi les traitements thermiques, les recuits sont des traitements fondamentaux. On les définit souvent comme des traitements visant à réduire la dureté ou à modifier la structure des grains de l’acier, mais cette définition reste incomplète, car il faut toujours préciser le but recherché, l’état initial du matériau et la structure finale souhaitée.
En pratique, le recuit se définit d’abord par deux paramètres essentiels :
- la température de chauffage ;
- la durée du traitement.
Mais il ne faut pas négliger deux autres paramètres tout aussi importants :
- la vitesse de chauffage ;
- la vitesse de refroidissement.
Les traitements thermiques après soudage comprennent le plus souvent :
- le recuit de normalisation ;
- le recuit de dégazage ;
- et surtout le recuit de détente.
1. Cycle thermique du recuit
Le cycle thermique d’un recuit comprend généralement :
- un chauffage jusqu’à la température de recuit ;
- un maintien isotherme à cette température, d’une durée variable ;
- un refroidissement généralement lent, à l’air, dans un four, ou parfois dans un milieu isolant.
2. Recuit de normalisation
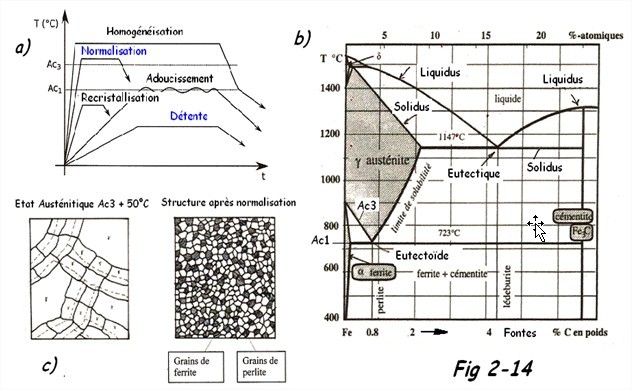
Le recuit de normalisation, également appelé recuit de régénération ou de perlitisation, sert à affiner les grains pour les pièces ayant subi un grossissement de grain à la suite d’une exposition à haute température lors d’une opération de soudage.
Il sert également à :
- supprimer les tensions internes ;
- réduire les effets des zones de trempe ;
- améliorer les propriétés mécaniques.
La température de normalisation doit être définie à partir de la nuance et de son référentiel métallurgique. Une règle fixe telle que « Ac3 + 40 à 50 °C pendant quelques minutes » ne doit pas être appliquée indistinctement, notamment aux aciers modernes obtenus par traitement thermomécanique ou trempe-revenu.
3. Recuit de détente ou de relaxation
Le recuit de détente a pour but de supprimer ou de réduire les contraintes internes provenant de la solidification et du refroidissement après soudage.
Le PWHT de détente est généralement réalisé sous Ac1 pour les aciers ferritiques, mais la température, la durée de maintien et les vitesses de chauffage/refroidissement sont définies par la nuance, l’épaisseur, la géométrie et le code ou la spécification de construction. ISO 17663:2023 encadre les exigences de qualité relatives aux traitements thermiques associés au soudage.
4. Recuit de dégazage
Le recuit de dégazage permet d’améliorer certaines caractéristiques mécaniques, d’augmenter l’allongement et de favoriser la diminution de la teneur en hydrogène, notamment pour prévenir certains défauts du type fish-eyes.
Un traitement de dégazage hydrogène peut être prescrit pour certains aciers ou certaines réparations afin d’accélérer la diffusion de l’hydrogène hors du joint. La température et la durée doivent être établies en fonction du matériau, de l’épaisseur, du niveau d’hydrogène et du référentiel applicable ; une valeur unique telle que « 250 °C pendant 8 h » ne constitue pas une règle générale.
Conclusion
Le soudage est bien davantage qu’un simple procédé d’assemblage. C’est une opération métallurgique localisée, accompagnée d’un cycle thermique complexe, qui transforme profondément la matière.
La compréhension de la zone fondue, de la zone de liaison, de la ZAT, des transformations au chauffage et au refroidissement, ainsi que des défauts susceptibles d’apparaître, est essentielle pour maîtriser la qualité d’un assemblage soudé.
À cela s’ajoute la nécessité, dans de nombreux cas industriels, de recourir à des traitements thermiques après soudage afin de réduire les contraintes, améliorer les propriétés mécaniques ou limiter les effets de l’hydrogène.
En soudage, la qualité finale d’un joint se construit toujours dans la matière, dans la microstructure, et dans la maîtrise du cycle thermique.