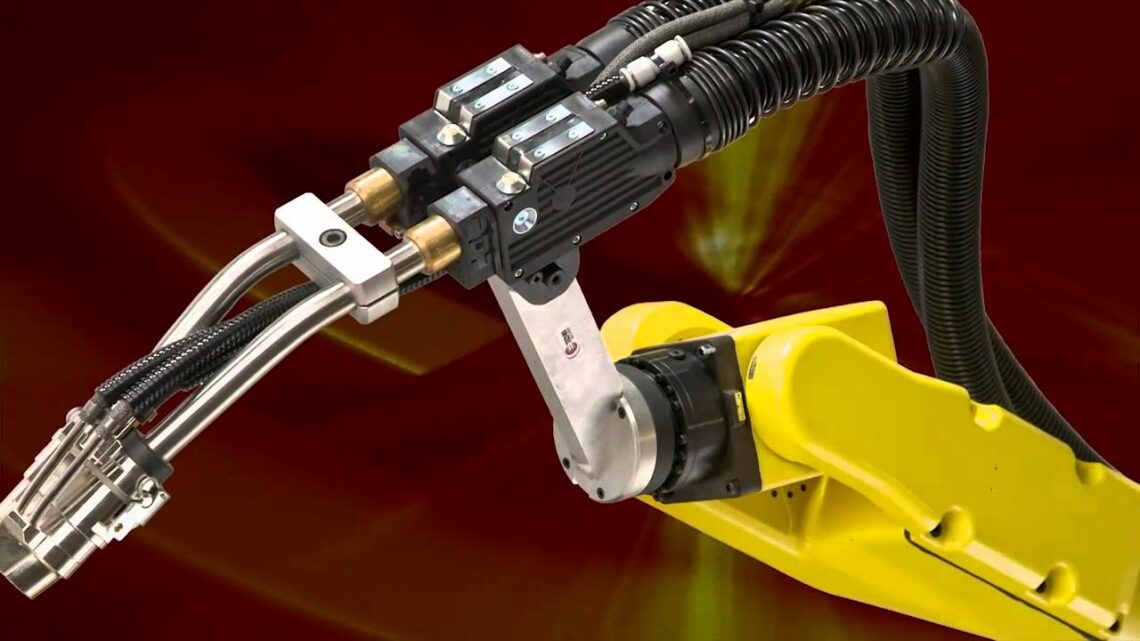
Variantes du soudage MIG/MAG/GMAW : procédés et applications
Le MIG/MAG (GMAW) n’est plus un procédé unique au sens pratique : les générateurs numériques modernes ont donné naissance à de nombreuses variantes destinées à contrôler plus finement le transfert métallique, l’apport thermique, la pénétration ou le taux de dépôt.
Pour s’y retrouver, on peut regrouper ces technologies en quatre grandes familles fonctionnelles : procédés à faible énergie ou transfert contrôlé, procédés à forte pénétration, procédés à forte productivité et procédés spécialisés. Cette classification est une grille de lecture technique, et non une classification normative ISO ou AWS : certaines variantes peuvent appartenir à plusieurs catégories selon l’application.
Pour approfondir : le comparatif des solutions avancées ESAB, Lincoln Electric, Fronius et EWM traite les stratégies propres aux constructeurs ; le cas d’application STT et GMAW pulsé sur inox 304L/316L pour service cryogénique examine les conditions métallurgiques et la qualification du joint. Ces deux lectures complètent le panorama général sans reproduire ses développements.
Résumé : les grandes familles de variantes MIG/MAG
| Famille | Objectif dominant | Exemples | Applications typiques |
|---|---|---|---|
| Faible énergie / transfert contrôlé | Réduire chaleur et projections, maîtriser le court-circuit | STT, RMD, CMT, coldArc, Cold Weld, WiseRoot+ | Racines, tôles fines, positions, assemblages sensibles |
| Forte pénétration | Concentrer l’arc et augmenter la profondeur de fusion | forceArc, HPS, PCS | Chanfreins réduits, angles, fortes épaisseurs |
| Forte productivité | Augmenter taux de dépôt ou vitesse | TIME, Rapid Arc, Rapid Melt, LINFAST, Tandem/TWIN, HyperFill | Fabrication lourde, robotisation, grandes séries |
| Spécialisés / cinématiques | Modifier trajectoire du fil ou de l’arc | SpinArc | Narrow gap, fortes épaisseurs, géométries confinées |
Sommaire
- 1. Faible énergie et transfert contrôlé
- 2. Forte pénétration
- 3. Forte productivité
- 4. Procédés spécialisés
- 5. Où placer CBT-EX ?
- 6. Comment choisir une variante ?
- 7. Les dossiers détaillés du site
1. Variantes à faible énergie et transfert contrôlé
Cette famille regroupe des procédés qui cherchent à maîtriser les phases critiques du transfert métallique, en particulier le court-circuit, afin de limiter les projections et l’énergie inutilement transmise au bain.
Le principe général est de ne plus laisser le courant évoluer librement pendant le contact fil–bain. La source détecte la phase de court-circuit, module rapidement le courant et contrôle le réamorçage. Certaines variantes ajoutent une action mécanique sur le fil ou utilisent une polarité alternée.
- STT – Surface Tension Transfer : pilotage du courant pendant le court-circuit, particulièrement adapté aux passes de fond.
- RMD – Regulated Metal Deposition : contrôle électronique du transfert en court-circuit et du pincement de la goutte.
- CMT – Cold Metal Transfer : régulation électrique associée au mouvement réversible du fil.
- coldArc® : procédé EWM à arc court contrôlé et faible apport thermique.
- Cold Weld : technologie CLOOS associant arc pulsé et courant alternatif pour régler l’énergie transférée à la pièce.
- WiseRoot+ : procédé Kemppi optimisé pour les passes de fond ouvertes, basé sur une mesure précise de tension et le contrôle du courant.
Il faut donc éviter de mettre toutes ces variantes dans la seule catégorie « faible chaleur ». WiseRoot+, par exemple, est avant tout un procédé de racine très productif ; son avantage vient de la stabilité du transfert et de la possibilité de réduire la préparation. De même, Cold Weld repose sur une logique AC pulsée différente de celle du STT ou du CMT.
Notre dossier complet : Variantes du soudage MIG/MAG/GMAW à faible énergie : STT, RMD, CMT, coldArc et WiseRoot+.
2. Variantes à forte pénétration
Ces variantes cherchent moins à déposer davantage de métal qu’à concentrer l’énergie et la pression d’arc pour obtenir une fusion profonde, stable et reproductible. Le gain économique provient alors de la réduction des préparations, du nombre de passes et du volume de métal déposé.
- forceArc® / forceArc puls® – EWM : arc puissant et directionnellement stable ; la version pulsée ajoute une régulation pulsée à faible projection.
- HPS™ – High Penetration Speed : technologie historiquement développée par Air Liquide Welding, basée sur un spray focalisé fonctionnant à tension réduite.
- PCS – Pulse Controlled Spray Arc – Fronius : transition directe entre pulsé et spray, sans arc intermédiaire, pour conjuguer faible projection, forte pénétration et haut taux de dépôt.
Le terme « forte pénétration » ne signifie pas automatiquement « forte énergie linéique ». Un arc plus concentré peut fournir une profondeur de fusion supérieure tout en permettant d’augmenter la vitesse de soudage. Il faut donc distinguer énergie totale par unité de longueur et densité locale du flux thermique.
Dossier détaillé : Soudage MIG/MAG à forte pénétration : forceArc, HPS et PCS.
À distinguer de ces variantes GMAW mono-arc, le Super-MIG® associe un arc plasma et un arc GMAW dans une même tête. Notre étude du soudage hybride Plasma-GMAW en chanfrein étroit examine les essais comparatifs sur acier ASTM A36 et la réduction du nombre de passes.
3. Variantes à forte productivité
La productivité peut être augmentée de deux manières très différentes : déposer davantage de métal par heure ou souder plus vite une section donnée. Les technologies regroupées ici n’ont donc pas toutes la même architecture.
- TIME : procédé mono-fil historique associé à John Church, utilisant notamment un long stick-out, de fortes vitesses fil et un gaz adapté pour augmenter le taux de fusion.
- Rapid Arc / Rapid Melt / Rapid Processing / LINFAST : concepts historiques visant à élargir la fenêtre opératoire du GMAW mono-fil vers la haute performance.
- Tandem / TWIN : deux fils électriquement isolés et deux arcs indépendants alimentent un même bain.
- HyperFill® et autres bi-fils : augmentation du dépôt avec deux fils mais une architecture plus simple que le tandem classique.
- RapidArc™ moderne de Lincoln Electric : solution pulsée à grande vitesse ; elle ne doit pas être confondue avec le Rapid Arc historique.
Le principal enseignement est que taux de dépôt et vitesse de soudage ne sont pas synonymes. Le tandem cherche souvent les deux simultanément, TIME privilégie le taux de fusion mono-fil, tandis que certaines caractéristiques pulsées modernes cherchent surtout à réduire le temps de cycle.
Dossier comparatif : Soudage MIG/MAG à forte productivité : TIME, Tandem et Rapid Arc.
Dossier spécialisé : Procédé TIME MIG/MAG : principe, réglages et haute productivité.
4. Procédés spécialisés : l’exemple SpinArc®
Certaines variantes ne cherchent pas principalement à modifier la forme d’onde électrique mais à modifier la cinématique du fil et de l’arc. C’est le cas du SpinArc®.
Dans ce procédé, le fil-électrode et le tube-contact sont mis en rotation rapide autour de l’axe de la torche. L’arc balaie ainsi une trajectoire circulaire dont le diamètre et la vitesse constituent des paramètres supplémentaires. Cette cinématique peut améliorer la fusion latérale et présente un intérêt particulier en narrow gap et dans les fortes épaisseurs.
Dossier détaillé : Soudage MIG/MAG SpinArc : principe et applications.
5. Où placer le CBT-EX d’OTC DAIHEN ?
CBT-EX illustre bien les limites d’une classification trop rigide. Ce procédé n’est pas simplement une variante « faible énergie » ni une technologie de forte pénétration. Son objectif principal est la maîtrise numérique du transfert et la réduction des projections, y compris dans des domaines de courant où le transfert globulaire conventionnel devient difficile à contrôler.
Il est donc plus logique de le considérer comme une famille complémentaire de transfert contrôlé / faible projection. Cette catégorie regroupe les technologies dont la valeur ajoutée principale réside dans la gestion dynamique du cycle goutte–court-circuit–réamorçage plutôt que dans la seule réduction d’énergie.
Dossier détaillé : OTC DAIHEN CBT-EX : procédé GMAW à transfert contrôlé.
6. Comment choisir une variante MIG/MAG ?
Le choix doit partir du joint réel et de l’objectif industriel, pas du nom commercial du procédé.
| Objectif prioritaire | Famille à examiner en premier | Points à vérifier |
|---|---|---|
| Racine ouverte / toutes positions | STT, RMD, WiseRoot+, coldArc | Gap, position, gaz, contrôle de pénétration |
| Tôle mince / faible déformation | CMT, coldArc, Cold Weld | Apport thermique, mouillage, vitesse |
| Pénétration / préparation réduite | forceArc, HPS, PCS | Macrographie, fusion latérale, vitesse |
| Fort taux de dépôt | TIME, Tandem/TWIN, HyperFill | Volume du bain, position, refroidissement |
| Narrow gap | SpinArc, PCS, procédés forte pénétration | Accès, fusion des flancs, qualification |
| Réduction des projections | CBT-EX, STT, RMD, CMT, coldArc | Fenêtre de courant, dynamique source, gaz |
Dans tous les cas, les performances commerciales doivent être vérifiées sur une WPS/QMOS représentative. La profondeur de fusion, l’énergie linéique, la microstructure, les propriétés mécaniques et la répétabilité restent prioritaires sur le simple gain de vitesse.
7. Architecture du dossier MIG/MAG sur Soudage Industriel
Cette page constitue désormais le point d’entrée général du dossier MIG/MAG. Les articles spécialisés développent ensuite chaque famille sans répéter toute la théorie.
- Faible énergie et transfert contrôlé : STT, RMD, CMT, coldArc, WiseRoot+
- Forte pénétration : forceArc, HPS, PCS
- Forte productivité : TIME, Tandem, Rapid Arc
- TIME : principe et réglages
- SpinArc : arc rotatif et narrow gap
- CBT-EX : transfert contrôlé et réduction des projections
- Procédés MIG/MAG avancés : ESAB, Lincoln Electric, Fronius et EWM
Conclusion
Les variantes du MIG/MAG moderne ne doivent pas être vues comme une collection de noms commerciaux. Elles représentent différentes réponses à quatre problèmes industriels fondamentaux : maîtriser le transfert, concentrer la pénétration, augmenter la productivité et adapter la trajectoire de l’arc au joint.
Le choix pertinent dépend donc moins de la technologie la plus récente que du compromis recherché entre apport thermique, pénétration, taux de dépôt, vitesse de soudage, géométrie du bain, coût d’équipement et robustesse de la qualification.