Procédé TIME MIG/MAG : principe, réglages et haute productivité
Le procédé TIME MIG/MAG est l’un des jalons historiques du GMAW à haute productivité. Son objectif n’était pas de créer un nouvel arc, mais de déplacer la fenêtre de fonctionnement du MIG/MAG conventionnel vers des régimes de courant, de vitesse fil et de stick-out permettant d’augmenter fortement la vitesse de fusion et le taux de dépôt.
TIME signifie Transferred Ionized Molten Energy. Le procédé est associé à l’ingénieur canadien John G. Church, dont les travaux remontent au début des années 1980. Le brevet US 4,463,243, déposé avec une priorité de 1981, décrit déjà l’utilisation d’un mélange gazeux spécifique et d’une architecture destinée à accroître les performances du GMAW.
Position dans le dossier MIG/MAG : TIME est traité ici comme procédé historique mono-fil. Pour le situer face au tandem à deux arcs, au bi-fil et au RapidArc, voir le comparatif des procédés MIG/MAG à forte productivité ; pour retrouver l’ensemble des familles de variantes, consulter le panorama MIG/MAG/GMAW.
Résumé technique
- Famille : GMAW/MAG mono-fil haute productivité.
- Principe : grande longueur libre du fil, vitesse de dévidage élevée, forte densité de courant et gaz de protection adapté.
- Effet principal : augmentation du chauffage résistif du fil avant l’arc et donc du taux de fusion.
- Vitesse fil : jusqu’à environ 30 m/min dans les descriptions historiques du procédé. Fronius utilise aujourd’hui comme repère du GMAW « heavy duty » des vitesses de fil supérieures à 15 m/min selon le diamètre et l’application.
- Applications : fortes sections déposées, fabrications mécanisées et production industrielle à haut facteur de marche.
Sommaire
- 1. Origine du procédé TIME
- 2. Principe physique : pourquoi le long stick-out augmente le dépôt
- 3. Le rôle du gaz TIME
- 4. Transfert métallique et domaine opératoire
- 5. Paramètres clés à maîtriser
- 6. Performances et productivité
- 7. Limites et points de vigilance
- 8. Quelle place aujourd’hui pour TIME ?
- 9. Conclusion
1. Origine du procédé TIME
Le procédé TIME apparaît au début des années 1980 dans les travaux de John G. Church. Fronius rappelle que Church a développé ce concept afin d’augmenter fortement la vitesse de soudage et la productivité du GMAW, notamment par l’utilisation d’un mélange gazeux à quatre composants et d’une longueur libre de fil supérieure à celle du MIG/MAG conventionnel.
Le brevet américain US4463243A, publié le 31 juillet 1984 et revendiquant une priorité au 17 février 1981, désigne John G. Church comme inventeur et TIME Welding Gas Corporation comme titulaire. Il constitue une source historique directe : TIME ne doit donc pas être présenté comme une invention ultérieure d’un fabricant européen.
Fronius a ensuite intégré et développé des fonctions de type TIME sur ses propres générateurs haute performance. Aujourd’hui encore, la documentation Fronius mentionne une caractéristique TIME destinée au soudage avec un stick-out particulièrement long afin d’augmenter le taux de dépôt.
2. Principe physique : pourquoi le long stick-out augmente le dépôt
Le mécanisme central du procédé TIME repose sur le chauffage résistif du fil dans sa partie libre. Entre la sortie du tube-contact et l’arc, le fil est parcouru par le courant de soudage. Plus cette longueur est importante, plus la résistance électrique de cette portion de fil augmente.
La puissance dissipée dans le fil peut être décrite simplement par la relation :
P = I²R
Lorsque le stick-out augmente, la résistance R de la longueur libre augmente également. Le fil arrive donc dans l’arc déjà davantage préchauffé. À courant comparable, il faut moins d’énergie d’arc pour le fondre complètement ; la vitesse de dévidage peut alors être augmentée et le taux de fusion progresse.
Cette stratégie est très différente d’une simple augmentation de courant. L’objectif est d’exploiter simultanément le chauffage résistif du fil et l’énergie de l’arc, afin d’obtenir un taux de dépôt élevé sans faire croître proportionnellement l’énergie transférée à la pièce.
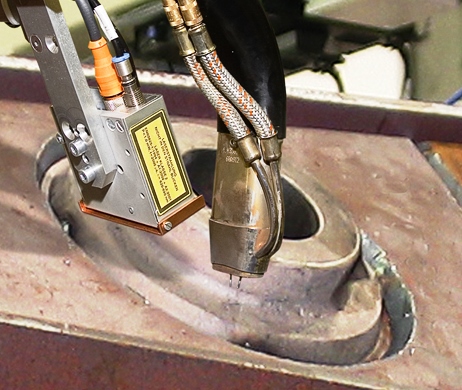
Figure 1 — Illustration du principe TIME : la longueur libre du fil devient une variable déterminante du taux de fusion et de la productivité.
3. Le rôle du gaz TIME
Le procédé historique utilisait un mélange quaternaire composé d’argon, d’hélium, de CO₂ et d’oxygène. La littérature technique cite fréquemment une composition de l’ordre de 65 % Ar, 26,5 % He, 8 % CO₂ et 0,5 % O₂.
Chaque composant joue un rôle :
- argon : stabilité de l’arc et transfert spray ;
- hélium : augmentation de la tension d’arc et de l’énergie disponible ;
- CO₂ : amélioration du comportement du bain et de la pénétration selon le régime ;
- O₂ : amélioration du mouillage et de la stabilité.
Ce mélange était performant mais coûteux. Fronius indique que les mélanges à quatre composants sont aujourd’hui beaucoup moins utilisés, des solutions à trois composants permettant d’obtenir des effets similaires avec une logistique plus simple.
4. Transfert métallique et domaine opératoire
TIME travaille dans des domaines de puissance supérieurs à ceux du GMAW conventionnel standard. À forte densité de courant, le transfert peut devenir spray puis présenter un comportement rotatif ou allongé lorsque l’arc et le jet métallique sont fortement sollicités.
Il faut toutefois éviter de résumer TIME à un seul « transfert rotatif ». Les travaux modernes sur le GMAW haute performance montrent que la forme du transfert dépend fortement :
- du diamètre et de la composition du fil ;
- de la densité de courant ;
- du stick-out ;
- de la tension ;
- du gaz ;
- de la dynamique de la source.
Le procédé TIME doit donc être compris comme une fenêtre opératoire haute performance plutôt que comme un mode de transfert unique.
5. Paramètres clés à maîtriser
- stick-out : variable centrale ; trop court, le gain de chauffage résistif disparaît ; trop long, la stabilité et le guidage du fil peuvent se dégrader ;
- vitesse fil : elle doit suivre la capacité réelle de fusion ;
- courant : élevé, mais à considérer avec la longueur libre et le diamètre du fil ;
- tension : doit assurer une longueur d’arc compatible avec le régime de transfert recherché ;
- gaz : influence directement tension d’arc, mouillage, stabilité et pénétration ;
- vitesse de soudage : doit être adaptée au volume de bain et à la géométrie du joint.
À haute puissance, le refroidissement de la torche et du tube-contact devient également critique. Fronius souligne l’importance d’une torche refroidie par eau et d’un refroidissement efficace de la buse pour maintenir un facteur de marche élevé.
6. Performances et productivité
Les descriptions historiques de TIME font état de vitesses de fil pouvant atteindre environ 30 m/min. Les gains recherchés concernent principalement :
- augmentation du taux de dépôt ;
- réduction du temps d’arc ;
- réduction du nombre de passes sur certaines sections ;
- meilleure rentabilité des fabrications mécanisées.
Pour un fil acier Ø1,2 mm, l’ancien manuel Fronius TIME Synergic donne la relation de calcul du taux de dépôt et fournit l’exemple de 10,68 kg/h à 20 m/min. Avec la même relation, 30 m/min correspondent à environ 16 kg/h avant pertes par projections. Un retour industriel publié dans le Paton Welding Journal rapporte par ailleurs 12 à 15 kg/h sur de grandes structures soudées. Ces valeurs sont plus représentatives que l’annonce générique de 20 kg/h et doivent toujours être reliées au diamètre du fil et à la procédure réelle.
7. Limites et points de vigilance
- bain volumineux : la position à plat reste souvent la plus favorable ;
- puissance élevée : la torche, le tube-contact et le refroidissement doivent être dimensionnés pour un fort facteur de marche ;
- déformations : une productivité élevée ne garantit pas automatiquement une faible énergie linéique ;
- pénétration : elle doit être vérifiée par macrographie sur le joint réel ;
- gaz spécifique : le coût et la disponibilité peuvent limiter l’intérêt économique du concept historique ;
- qualification : stick-out, vitesse fil, gaz et paramètres électriques doivent être verrouillés dans la WPS/QMOS.
Le principal risque est de rechercher uniquement le taux de dépôt. Un débit de métal élevé n’a d’intérêt que si le joint conserve une fusion latérale suffisante, un profil acceptable et des propriétés métallurgiques compatibles avec la spécification.
8. Quelle place aujourd’hui pour TIME ?
TIME a joué un rôle historique majeur : il a montré qu’un GMAW mono-fil pouvait fonctionner bien au-delà des réglages conventionnels en combinant stick-out, gaz et puissance. Il a également préparé le terrain pour les concepts modernes de Heavy Duty Welding.
Aujourd’hui, l’industrie dispose d’autres voies pour augmenter la productivité : tandem/TWIN, bi-fil HyperFill, procédés pulsés rapides ou stratégies de forte pénétration. Le choix dépend donc de l’objectif industriel.
Pour comparer TIME avec ces architectures actuelles, voir notre article de référence : Soudage MIG/MAG à forte productivité : TIME, Tandem et Rapid Arc.
Pour comprendre l’influence du régime sur le métal liquide, voir également notre dossier sur la métallurgie du bain de fusion en GMAW.
9. Conclusion
Le procédé TIME reste une référence historique essentielle pour comprendre l’évolution du MIG/MAG haute productivité. Son apport majeur a été de démontrer qu’en augmentant intelligemment le stick-out, la vitesse fil et la puissance, on pouvait accroître fortement le taux de dépôt d’un GMAW mono-fil.
Son intérêt actuel est autant technique qu’historique : les principes physiques qu’il met en jeu — chauffage résistif du fil, adaptation du gaz, maîtrise du bain et exploitation d’une fenêtre haute puissance — se retrouvent encore dans de nombreuses stratégies modernes de soudage à haut rendement.
Sources techniques
- Fronius — Heavy Duty Welding: The Solution for Greater Productivity — historique John Church, mélange TIME, long stick-out et vitesse fil jusqu’à 30 m/min.
- Fronius — TIME Synergic, Operating Instructions — manuel technique avec relation de calcul du taux de dépôt ; exemple 10,68 kg/h à 20 m/min avec fil acier Ø1,2 mm.
- Paton Welding Journal — High-productivity welding in TIME-process mode — retour industriel sur de grandes structures mécano-soudées avec 12 à 15 kg/h de métal déposé.
- John G. Church — US4463243A, Welding System — brevet historique, priorité 1981, associé à TIME Welding Gas Corporation.
- Soldagem & Inspeção — A New Interpretative Basis for the High Performance GMAW Process — revue technique de TIME, Rapid Arc, Rapid Melt et GMAW haute performance.