Soudage MIG/MAG à forte productivité : TIME, Tandem et Rapid Arc
Les procédés MIG/MAG à forte productivité ne constituent pas une seule famille technique. Sous des appellations comme TIME, Rapid Arc, Rapid Melt, LINFAST, Tandem/TWIN ou HyperFill se cachent des stratégies différentes : augmenter la vitesse de fusion d’un seul fil, exploiter un long stick-out, utiliser deux fils dans un même bain, synchroniser deux arcs indépendants ou encore piloter une forme d’onde pulsée pour souder plus vite.
Le point commun est le même : augmenter la quantité de métal déposée ou la vitesse d’avance sans perdre la maîtrise du bain, de la pénétration et de la qualité du joint. Pour l’ingénieur soudeur, la productivité ne se résume donc pas à « plus d’ampères » : elle dépend du taux de dépôt utile, du nombre de passes, de la géométrie du joint, du temps de cycle et des opérations de finition.
Lecture complémentaire : pour le principe historique du mono-fil à long stick-out, consulter l’étude détaillée du procédé TIME. Le dossier présent compare, lui, TIME, RapidArc, Tandem/TWIN et les configurations bi-fil selon leur architecture et leurs objectifs de productivité.
Résumé technique
- TIME : concept historique mono-fil à forte intensité, long stick-out et gaz spécifique, lancé par John Church.
- Rapid Arc / Rapid Melt / Rapid Processing / LINFAST : concepts historiques des années 1990 visant à exploiter plus loin les domaines de fonctionnement du GMAW conventionnel.
- Tandem / TWIN : deux fils, deux potentiels électriques et deux arcs pilotables indépendamment dans un même bain.
- Bi-fil type HyperFill : deux fils alimentés par une architecture simplifiée, avec un seul système de puissance/commande selon la configuration.
- RapidArc™ Lincoln Electric : procédé pulsé moderne à grande vitesse ; il ne doit pas être confondu avec le Rapid Arc historique d’AGA.
Sommaire
- 1. Que signifie réellement « forte productivité » ?
- 2. TIME : le concept historique mono-fil haute performance
- 3. Rapid Arc, Rapid Melt, Rapid Processing et LINFAST
- 4. Tandem / TWIN : deux arcs dans un même bain
- 5. Bi-fil et HyperFill
- 6. RapidArc™ moderne de Lincoln Electric
- 7. Comparaison des architectures
- 8. Comment choisir pour une application industrielle ?
- 9. Limites et qualification
- 10. Conclusion
1. Que signifie réellement « forte productivité » en MIG/MAG ?
La productivité d’un procédé GMAW peut être augmentée de plusieurs manières :
- augmenter le taux de fusion du fil ;
- augmenter la vitesse de soudage pour une section de cordon donnée ;
- augmenter la section déposée en une passe ;
- réduire le nombre de passes grâce à un dépôt plus important ou une préparation plus étroite ;
- réduire les temps annexes : projections, meulage, reprises et changements de consommables.
Ces objectifs ne sont pas toujours compatibles. Un taux de dépôt très élevé peut conduire à un bain volumineux difficile à soutenir, à une pénétration insuffisante ou au contraire à un excès d’énergie. La vraie optimisation consiste donc à rechercher le meilleur compromis entre taux de dépôt, pénétration, vitesse, géométrie du cordon et énergie linéique.
Cette lecture complète nos dossiers sur les variantes MIG/MAG/GMAW, la métallurgie du bain de fusion en GMAW et les procédés MIG/MAG à forte pénétration.
2. TIME : le concept historique mono-fil haute performance
TIME signifie Transferred Ionized Molten Energy. Le procédé est associé au Canadien John Church et apparaît comme l’un des jalons historiques du GMAW haute performance. Il ne s’agit pas à l’origine d’un procédé créé par Fronius ; Fronius a ensuite intégré des caractéristiques TIME dans ses propres équipements.
Le principe repose sur plusieurs leviers combinés :
- stick-out volontairement long, augmentant le chauffage résistif du fil ;
- vitesses de fil très élevées, pouvant atteindre environ 30 m/min selon les configurations ;
- fortes densités de courant ;
- mélange gazeux historique à quatre composants Ar-He-CO₂-O₂ ;
- zone opératoire située au-delà des réglages GMAW conventionnels usuels.
L’allongement du fil libre augmente son échauffement par effet Joule avant son entrée dans l’arc. Pour un courant donné, il devient alors possible d’augmenter la vitesse d’alimentation du fil, donc sa vitesse de fusion. La littérature technique rapporte des taux de dépôt pouvant approcher 20 kg/h dans certaines applications mono-fil haute productivité.
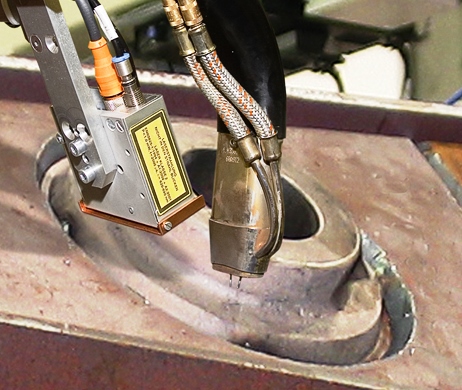
Figure 1 — Illustration du concept TIME : le gain de productivité provient notamment de la combinaison d’un long stick-out, d’une forte vitesse fil et d’une zone de fonctionnement à haute puissance.
À haute intensité, le transfert peut prendre une forme rotative. Ce comportement ne doit pas être interprété comme un « nouveau mode de transfert » systématique : il dépend du fil, du gaz, du courant, de la longueur libre et de la géométrie de l’arc.
Le mélange quaternaire original, coûteux et contraignant, est aujourd’hui moins central. Fronius mentionne encore une caractéristique TIME dans ses générateurs récents, définie comme une fonction destinée au soudage avec très long stick-out et gaz TIME pour augmenter le taux de dépôt.
3. Rapid Arc, Rapid Melt, Rapid Processing et LINFAST : concepts historiques
Dans les années 1990, plusieurs fabricants de gaz et d’équipements ont développé des concepts comparables de GMAW haute productivité. AGA a notamment utilisé les appellations Rapid Arc et Rapid Melt, tandis que d’autres développements ont été commercialisés sous les noms Rapid Processing et LINFAST.
Ces variantes ne représentaient pas nécessairement de nouveaux procédés au sens physique. Elles exploitaient plutôt des combinaisons inhabituelles de stick-out, vitesse fil, tension, courant et gaz afin d’augmenter la vitesse de fusion et de modifier le profil du cordon.
- Rapid Arc : domaine de tension et de vitesse fil plus bas ;
- Rapid Melt : domaine plus énergétique, avec tendance à une pénétration plus importante ;
- Rapid Processing / LINFAST : déclinaisons du principe mono-fil haute productivité avec gaz et fenêtres opératoires adaptées.
Point important : le « Rapid Arc » historique d’AGA ne doit pas être confondu avec RapidArc™ de Lincoln Electric, qui est une solution GMAW pulsée moderne à grande vitesse.
4. Tandem / TWIN : deux arcs indépendants dans un même bain
Le soudage tandem constitue une autre voie vers la très haute productivité. Deux fils sont introduits dans une même torche, mais ils sont électriquement isolés et alimentés par deux circuits de puissance distincts. Les deux arcs peuvent donc être réglés et synchronisés indépendamment.
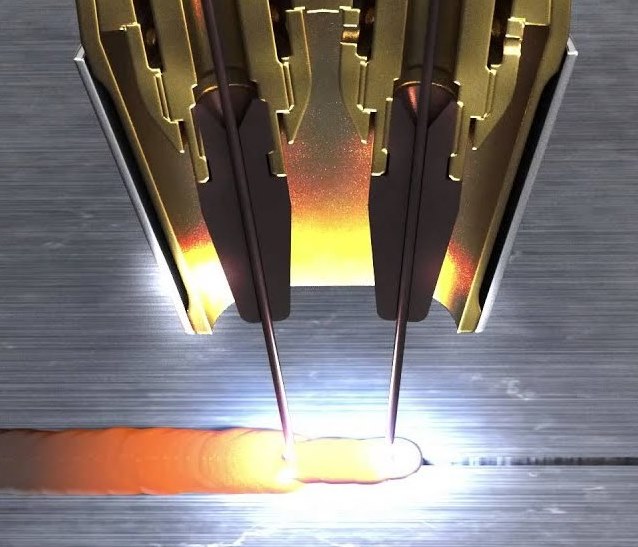
Figure 2 — Architecture tandem : deux fils et deux arcs distincts alimentent un même bain de fusion.
Dans une configuration typique, le fil avant — lead — est réglé pour assurer une pénétration importante et une forte capacité de fusion, tandis que le fil arrière — trail — contribue davantage au remplissage, au mouillage et à la forme du cordon. Cette répartition n’est toutefois pas une règle absolue : les deux arcs peuvent fonctionner en pulsé, spray, CMT ou selon des caractéristiques différentes.
Les systèmes actuels Fronius TPS/i TWIN annoncent, selon les applications, des taux de dépôt jusqu’à 25 kg/h et des vitesses jusqu’à 4 m/min. Ces chiffres sont des performances constructeur obtenues dans des fenêtres adaptées et ne doivent pas être considérés comme des valeurs constantes pour tout joint.
- fort taux de dépôt ;
- vitesses élevées ;
- réduction possible du nombre de passes ;
- réglage séparé des deux arcs ;
- possibilité de synchronisation/déphasage pour limiter les interactions magnétiques.
La contrepartie est une installation plus complexe : deux circuits de puissance, deux fils, une torche plus volumineuse et une interaction électromagnétique entre les arcs qu’il faut maîtriser. Le tandem est donc surtout destiné au soudage mécanisé et robotisé.
5. Bi-fil à un seul arc : l’exemple HyperFill®
Le bi-fil ne doit pas être confondu avec le tandem. Dans un système twin-wire comme HyperFill® de Lincoln Electric, deux fils sont amenés vers un même bain à partir d’une architecture plus simple que le tandem classique. Lincoln met en avant la possibilité d’utiliser une seule source, un seul dévidoir et une seule pointe de contact adaptée selon la configuration.
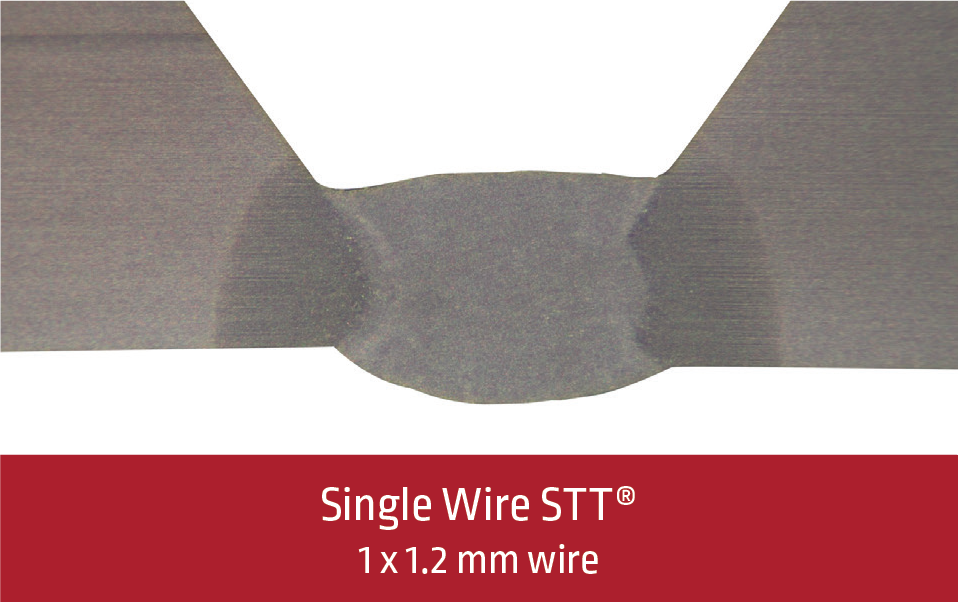
Figure 3 — Exemple d’architecture bi-fil HyperFill : l’objectif est d’augmenter le dépôt tout en limitant la complexité d’une installation tandem à deux arcs indépendants.
L’intérêt industriel réside dans l’augmentation de section déposée et la réduction du nombre de passes, notamment sur les soudures d’angle et les fabrications lourdes. Mais le bi-fil offre moins de liberté de réglage que le tandem puisque les deux fils ne disposent pas de deux arcs complètement indépendants.
6. RapidArc™ de Lincoln Electric : productivité par la vitesse
Le RapidArc™ actuel de Lincoln Electric relève d’une philosophie différente. Il s’agit d’une solution GMAW pulsée conçue pour augmenter la vitesse d’avance, principalement sur tôles minces et moyennes, grâce à un arc court et stable.
Lincoln documente des vitesses pouvant atteindre environ 2,5 m/min sur certaines applications acier de 1,5 à 4 mm, avec faible niveau de projections. La productivité provient donc davantage de la réduction du temps de cycle que d’un taux de dépôt extrême.
Cette distinction est essentielle : une technologie à forte productivité peut chercher soit à déposer davantage par unité de temps, soit à souder la même section plus vite. Les deux objectifs ne conduisent pas au même réglage ni au même domaine d’application.
7. Comparaison des principales architectures
| Famille | Architecture | Levier principal | Point fort | Limite principale |
|---|---|---|---|---|
| TIME | 1 fil / 1 arc | Long stick-out + forte vitesse fil | Dépôt élevé avec architecture simple | Fenêtre opératoire et gaz exigeants |
| Rapid Arc / Rapid Melt historiques | 1 fil / 1 arc | Paramètres poussés au-delà des plages usuelles | Productivité sans architecture multi-fil | Concepts historiques peu standardisés |
| Tandem / TWIN | 2 fils / 2 arcs | Deux puissances indépendantes | Très haut dépôt et grande vitesse | Complexité et automatisation |
| Bi-fil HyperFill | 2 fils / architecture commune | Augmentation de matière fondue | Simplicité relative | Moins de réglage indépendant |
| RapidArc™ Lincoln | 1 fil / pulsé | Grande vitesse d’avance | Réduction du temps de cycle | Principalement tôles fines/moyennes |
8. Comment choisir pour une application industrielle ?
Le choix d’une technologie haute productivité doit partir du joint et non de la puissance disponible. Plusieurs critères sont déterminants :
- section à déposer : un gros cordon d’angle favorise les procédés à haut dépôt ;
- épaisseur et préparation : la forte productivité n’a d’intérêt que si la fusion et la pénétration restent suffisantes ;
- position : un bain très volumineux limite souvent les applications hors position ;
- géométrie et accessibilité : les torches tandem sont plus volumineuses ;
- niveau d’automatisation : le tandem prend tout son intérêt en robotisation ou mécanisation ;
- coût global : source, torche, gaz, fil, temps d’arc, nombre de passes et finition doivent être comparés ensemble.
Sur une pièce de forte épaisseur, une solution tandem peut être très avantageuse si le joint accepte le volume de bain et si l’automatisation est disponible. Sur une production de tôles plus minces, une solution pulsée rapide peut apporter davantage de gain en réduisant le temps de cycle sans augmenter fortement le dépôt.
Pour une vision des autres technologies numériques actuelles, voir notre dossier sur les procédés MIG/MAG avancés chez ESAB, Lincoln Electric, Fronius et EWM.
9. Limites, énergie et qualification
Un procédé à forte productivité ne réduit pas automatiquement les déformations. Une vitesse plus élevée peut diminuer l’énergie linéique pour une longueur donnée, mais un courant plus fort ou deux arcs simultanés peuvent aussi augmenter la puissance instantanée. Seule l’analyse de l’énergie réellement apportée par unité de longueur permet de conclure.
- contrôler la pénétration et les risques de manque de fusion ;
- surveiller la géométrie du bain à forte intensité ;
- qualifier les paramètres sur coupon représentatif ;
- vérifier les limites d’interpass, de dureté, de ténacité ou de corrosion selon le matériau ;
- tenir compte de la stabilité du dévidage et du refroidissement de la torche à fort facteur de marche.
Les valeurs de taux de dépôt ou de vitesse annoncées par les constructeurs doivent donc toujours être lues comme des performances obtenues dans des conditions données, et non comme des valeurs garanties sur toute application.
10. Conclusion
L’histoire du GMAW haute productivité montre deux voies principales. La première consiste à pousser plus loin le mono-fil par le stick-out, le gaz, le courant et la forme d’onde : TIME, Rapid Processing, LINFAST ou RapidArc moderne. La seconde consiste à augmenter la quantité de métal apportée par plusieurs fils : twin-wire, Tandem, TWIN ou HyperFill.
Aujourd’hui, les architectures tandem modernes sont parmi les solutions les plus performantes pour les fabrications automatisées lourdes, avec des niveaux documentés allant jusqu’à 25 kg/h et plusieurs mètres par minute selon les applications. À l’autre extrémité, les solutions pulsées rapides comme RapidArc visent surtout la réduction du temps de cycle sur des assemblages plus minces.
Pour l’ingénieur soudeur, la question décisive reste donc : faut-il augmenter le taux de dépôt, augmenter la vitesse, réduire le nombre de passes — ou combiner ces trois leviers sans dépasser la fenêtre métallurgique et géométrique du joint ?
Sources techniques
- Fronius — Heavy Duty Welding: The Solution for Greater Productivity — historique TIME, John Church, gaz TIME et évolution vers les architectures double-fil/tandem.
- Fronius — TPS/i TWIN : soudage tandem intelligent — architecture actuelle, taux de dépôt jusqu’à 25 kg/h et vitesses jusqu’à 4 m/min.
- Journal of Materials Processing Technology — Dependence of melting rate in MIG/MAG welding on the type of shielding gas used — TIME, Rapid Processing, LINFAST et influence des gaz.
- Soldagem & Inspeção — A New Interpretative Basis for the High Performance GMAW Process — discussion technique de TIME, Rapid Arc et Rapid Melt.
- Lincoln Electric — RapidArc™ High Speed GMAW Welding — procédé pulsé moderne à grande vitesse.
- Lincoln Electric — HyperFill® Twin-Wire MIG — architecture bi-fil haute déposition.
- Fronius — MIG/MAG Welding Training Documentation — distinction tandem / double-wire et principe de synchronisation des arcs.