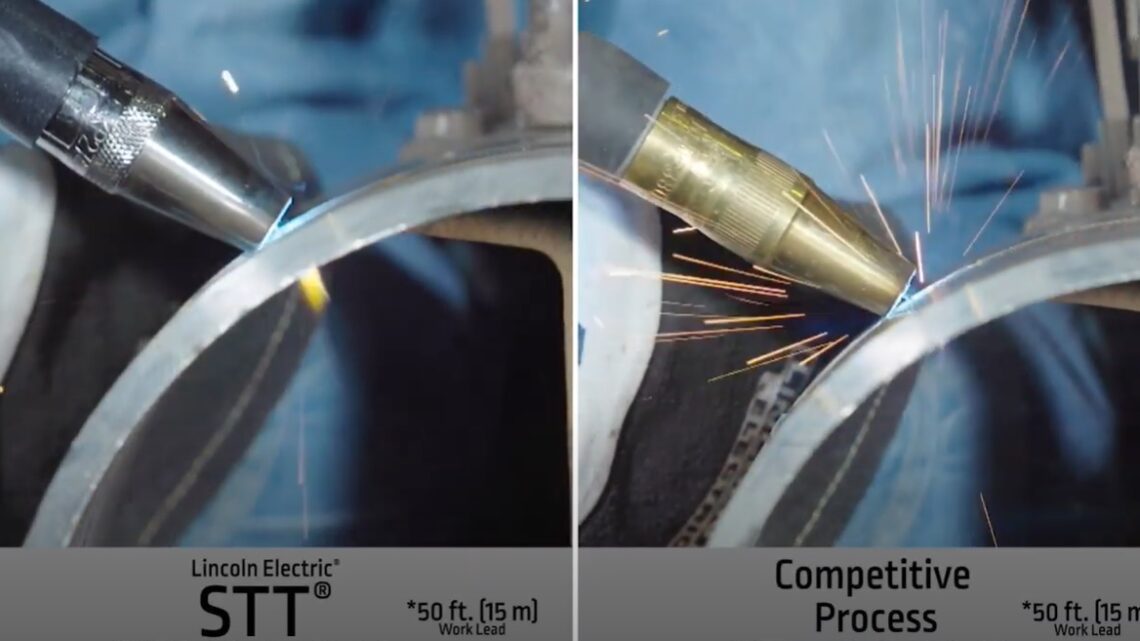
Soudage GMAW-STT et GMAW pulsé des inox 304L/316L à −196 °C
Maîtrise thermique, ferrite δ et qualification d’un GMAW-STT + GMAW pulsé pour service LNG à −163 °C
Le soudage de tuyauteries en acier inoxydable austénitique AISI 304L et 316L destinées au service cryogénique à −196 °C doit être abordé comme un système couplé : métal d’apport, mode de transfert, énergie d’arc, température entre passes, purge interne, dilution, ferrite résiduelle, séquence multipasses et exigences de qualification.
Une séquence associant une racine GMAW à court-circuit contrôlé de type STT et un remplissage/finition GMAW pulsé constitue une solution industrielle crédible. Mais la réussite ne tient pas au nom commercial du procédé : elle dépend de la capacité à reproduire le métal fondu et ses propriétés dans l’enveloppe qualifiée du WPS.
Point normatif essentiel : ASME Section IX qualifie le mode opératoire de soudage ; elle n’est pas, à elle seule, le code de construction de la tuyauterie. Pour une ligne LNG de procédé, le code de construction est généralement ASME B31.3. Section VIII s’applique aux assemblages appartenant réellement à un appareil sous pression.
1. 304L/316L à −163 °C : le métal de base n’est pas le seul enjeu
Les inox austénitiques 304L et 316L conservent une excellente ductilité aux températures cryogéniques et ne présentent pas la transition ductile-fragile caractéristique des aciers ferritiques. En revanche, la ténacité du métal fondu peut être sensiblement affectée par sa composition, la quantité et la morphologie de ferrite δ, les inclusions d’oxydes, la teneur en oxygène et le cycle thermique multipasses.
TWI rappelle que l’augmentation de l’oxygène et de la ferrite peut réduire la ténacité des soudures austénitiques vers −196 °C. Une petite quantité de ferrite reste toutefois utile pour réduire la sensibilité à la fissuration de solidification. Il n’existe donc pas une valeur universelle de Ferrite Number valable pour toutes les applications LNG : la cible doit être définie par la spécification du projet et confirmée sur le métal fondu réellement qualifié.
Pour l’analyse de dilution et des diagrammes de constitution, voir aussi Soudage acier carbone/inox : Schaeffler, DeLong et WRC-1992.
2. Pourquoi une racine STT ?
Le STT — Surface Tension Transfer est un GMAW à court-circuit contrôlé. Le courant est piloté pendant les différentes phases de formation, contact et détachement de la goutte afin de réduire les projections et de mieux maîtriser le bain de racine. Lincoln Electric le présente explicitement comme un procédé destiné aux racines ouvertes de tuyauterie et publie des réglages pour fils inox de type 308LSi, 309LSi et 316LSi.
Dans le cadre de l’ASME Section IX, STT reste un GMAW : ce n’est pas un procédé autonome au sens du code. Le mode de transfert, la forme d’onde et les paramètres réellement utilisés doivent cependant être documentés et leur effet sur le domaine de qualification vérifié dans l’édition applicable de Section IX, particulièrement lorsque des essais de ténacité sont requis.
3. Pourquoi un remplissage GMAW pulsé ?
Le GMAW pulsé permet de transférer les gouttes sans recourir au globulaire instable, avec un courant moyen inférieur à celui d’un spray continu équivalent. Pour les épaisseurs de l’ordre de 6 à 20 mm, un remplissage multipasses pulsé peut apporter un bon compromis entre productivité, contrôle du bain et régularité du cycle thermique.
Le terme « faible énergie » doit toutefois être utilisé avec prudence. Une forme d’onde pulsée n’est pas automatiquement synonyme de faible énergie linéique : tout dépend du courant moyen, de la tension, du rapport pic/base, du temps passé dans chaque phase et de la vitesse de soudage.
4. Énergie d’arc : en pulsé, éviter le simple U × I moyen
Pour un arc stable conventionnel, une estimation pratique de l’énergie linéique peut être écrite sous la forme :
E ≈ k × U × I / v
avec le coefficient et les unités adaptés au référentiel utilisé. Pour une forme d’onde pulsée ou fortement pilotée, il est plus rigoureux d’utiliser l’énergie électrique intégrée :
Earc ∝ (1/v) × ∫ U(t) · I(t) dt
ou la valeur d’arc energy/heat input fournie et enregistrée par un équipement qualifié. Une moyenne arithmétique de la tension multipliée par une moyenne du courant peut masquer la dynamique réelle de la forme d’onde.
Dans un assemblage multipasses austénitique, l’énergie d’une passe n’agit pas seule : les passes suivantes réchauffent le métal déjà déposé et peuvent modifier la ferrite résiduelle, la ségrégation et la morphologie de solidification. La répétabilité de la séquence compte donc autant que la valeur d’énergie d’une passe isolée.
5. Ferrite δ : compromis soudabilité / ténacité cryogénique
Une structure entièrement austénitique peut être plus sensible à la fissuration de solidification. Une petite quantité de ferrite δ capte mieux certains éléments ségrégants et rend généralement la solidification plus tolérante. À l’inverse, une teneur ferritique élevée peut pénaliser la ténacité à −196 °C.
Pour les applications cryogéniques, TWI cite des niveaux de ferrite très faibles, de l’ordre de quelques pourcents, comme favorables aux meilleurs résultats Charpy. Cette donnée doit être utilisée comme orientation métallurgique, non comme limite réglementaire universelle. Un cahier des charges LNG peut imposer sa propre plage de FN et ses propres critères de ténacité.
La valeur finale dépend aussi de la chimie du fil, de la dilution, de l’azote, du gaz de protection et du cycle thermique. C’est pourquoi le Ferrite Number mesuré sur le coupon qualifié est plus probant qu’une seule prédiction graphique.
6. Schaeffler, DeLong et WRC-1992
| Outil | Intérêt | Limite principale |
|---|---|---|
| Schaeffler | Lecture pédagogique des domaines austénite / ferrite / martensite et des trajectoires de dilution | Ne prend pas explicitement l’azote en compte |
| DeLong | Améliore la prédiction des soudures austénitiques en intégrant l’azote | Base de données plus ancienne |
| WRC-1992 | Outil industriel de premier rang pour estimer le FN des métaux fondus Cr-Ni modernes | Reste une prédiction empirique à confirmer par mesure |
Dans un WPS cryogénique, WRC-1992 constitue donc un excellent outil de préparation : il aide à sélectionner le fil et à anticiper l’effet de la dilution. Il ne remplace ni l’analyse chimique du dépôt ni la mesure du Ferrite Number.
7. Température entre passes : une valeur qualifiée, pas une règle ASME universelle
Pour les inox 304L/316L, aucun préchauffage métallurgique n’est normalement nécessaire. En revanche, une température inter-passe basse et stable limite l’accumulation thermique, l’oxydation et la dispersion microstructurale.
Une limite de 150 °C maximum peut constituer un choix industriel conservatif dans un pWPS LNG, mais elle ne doit pas être présentée comme une prescription universelle de l’ASME IX. La valeur pertinente est celle qui a été utilisée et qualifiée sur le PQR, puis reprise dans le WPS conformément aux variables applicables.
8. Purge interne et oxydation de racine
Une racine inox destinée à un service sévère doit être protégée de l’oxydation interne. Une purge argon bien maîtrisée évite la perte locale de chrome, les oxydes épais et les défauts de mouillage. Pour une discussion détaillée, voir Inertage interne des tuyauteries : maîtrise de l’oxygène.
Une cible d’oxygène résiduel telle que < 50 ppm peut être retenue pour un cahier des charges sévère, mais ce n’est pas une exigence universelle de Section IX. La limite doit être définie dans le WPS ou la spécification projet, avec une méthode de mesure et un critère visuel ou colorimétrique cohérents.
9. Cadre ASME en 2026 : qualification et construction sont deux sujets différents
L’édition actuelle du BPVC Section IX est 2025. Elle traite des qualifications de soudage, brasage et fusing. ASME publie toujours les formats suggérés QW-482 pour le WPS et QW-483 pour le PQR.
Le code de construction doit être identifié séparément :
- ASME B31.3:2024 : tuyauteries de procédé, y compris les installations et fluides cryogéniques ;
- ASME BPVC Section VIII Division 1:2025 : appareils sous pression ;
- ASME Section IX:2025 : qualification du mode opératoire et du personnel de soudage lorsque le code de construction l’appelle.
Les essais Charpy à −196 °C ne sont donc pas exigés par Section IX de manière autonome. Ils doivent être réalisés lorsque B31.3, Section VIII, la spécification matière ou le cahier des charges du projet les impose. Dans ce cas, les variables essentielles supplémentaires de Section IX deviennent déterminantes pour maintenir la qualification de ténacité.
10. Exemple pédagogique de pWPS/WPS
L’exemple suivant illustre une logique de préparation de WPS ; il ne constitue pas un WPS qualifié.
| Élément | Exemple de contenu |
|---|---|
| WPS | LNG-SS-GMAW-001 |
| PQR support | LNG-SS-PQR-001 |
| Code de qualification | ASME Section IX, édition applicable au projet |
| Code de construction | ASME B31.3 pour tuyauterie de procédé LNG, sauf autre code contractuel |
| Métaux de base | P-No. 8 vers P-No. 8 ; nuance exacte enregistrée sur PQR |
| Racine | GMAW contrôlé type STT ; fil inox correspondant à la nuance et au service |
| Remplissage / finition | GMAW pulsé multipasses |
| Position envisagée | 1G en rotation pour cet exemple |
| Purge | Argon ; critère O₂ selon spécification projet/WPS |
| Inter-passe | Valeur maximale qualifiée ; 150 °C peut être une cible d’exemple |
| Technique | Cordons étroits ou faible oscillation selon qualification |
Les diamètres 6 à 24 pouces et épaisseurs 6,5 à 19 mm peuvent être des objectifs de production, mais ils ne doivent pas être présentés comme automatiquement qualifiés. Le domaine réel dépend du diamètre et de l’épaisseur du coupon PQR, de l’épaisseur déposée et des règles applicables au GMAW et aux conditions de ténacité.
11. Ce que le PQR doit enregistrer
Le PQR enregistre les variables réellement utilisées lors du soudage du coupon. Pour une procédure combinant STT en racine et GMAW pulsé en remplissage, il est particulièrement important de conserver la traçabilité passe par passe :
- nuances, spécifications et épaisseurs réelles des matériaux ;
- géométrie du joint, jeu et talon ;
- classification, diamètre et lot des fils ;
- gaz de protection et de purge ;
- forme d’onde / mode de transfert utilisé ;
- courant, tension, vitesse fil et vitesse de déplacement réellement mesurés ;
- énergie d’arc ou énergie linéique calculée selon la méthode retenue ;
- température inter-passe ;
- séquence et nombre de passes ;
- résultats des examens et essais mécaniques ;
- Charpy à la température contractuelle lorsqu’ils sont requis ;
- mesure du FN si elle fait partie du cahier des charges.
12. Contrôles de fabrication : ne pas confondre qualification et inspection
Une prescription telle que « RT gamma 100 % » n’est pas une exigence universelle de Section IX. La méthode et l’étendue des CND relèvent du code de construction et du projet. Une fabrication LNG peut prévoir, selon le cas :
- VT selon les exigences applicables ;
- RT ou UT volumique suivant le code, la classe de service et le cahier des charges ;
- PT pour la recherche de discontinuités débouchantes lorsque requis ;
- contrôle de la purge et de la coloration de racine ;
- traçabilité des paramètres de soudage ;
- essais de production ou coupons témoins lorsque le contrat l’impose.
13. Correspondance ASME / EN-ISO : analogie fonctionnelle, pas équivalence
| Fonction | ASME | EN / ISO |
|---|---|---|
| Spécification du mode opératoire | WPS — format suggéré QW-482 | DMOS/WPS — ISO 15609-1:2019 |
| Qualification du mode opératoire | PQR — format suggéré QW-483, Section IX | WPQR/QMOS — ISO 15614-1:2017 + Amd 1:2019 |
| Qualification soudeur | Section IX | ISO 9606-1:2012 |
| Tuyauterie de procédé | ASME B31.3:2024 | Code produit européen applicable au projet ; ne pas remplacer automatiquement par EN 13445 |
| Appareil sous pression | ASME Section VIII Div.1:2025 | EN 13445 lorsque cette voie est applicable au produit/PED |
Cette mise en correspondance est fonctionnelle. Les variables essentielles, domaines de qualification, épaisseurs, positions et critères d’acceptation ne se superposent pas terme à terme entre les systèmes ASME et EN/ISO.
14. Lecture industrielle de la séquence STT + pulsé
Dans une fabrication répétitive de tuyauteries cryogéniques, l’intérêt de la séquence STT racine + GMAW pulsé n’est pas seulement la productivité. Il réside surtout dans la réduction de la dispersion :
- racine mieux contrôlée malgré les variations raisonnables de jeu ;
- moins de projections et de reprises de meulage ;
- profil interne plus reproductible ;
- remplissage multipasses plus régulier ;
- meilleure traçabilité des paramètres ;
- possibilité de maîtriser une fenêtre thermique compatible avec le FN et la ténacité recherchés.
Le TIG reste une excellente référence métallurgique et géométrique pour les racines inox, mais le STT peut devenir très intéressant lorsque l’objectif industriel est de conjuguer qualité, cadence et répétabilité. Le choix final doit être démontré par la qualification et les essais du joint réel.
Conclusion
Le soudage de 304L/316L pour service LNG à −196 °C ne peut pas être réduit à une plage de courant ou à une valeur de Ferrite Number. La ténacité cryogénique résulte de l’interaction entre chimie du métal fondu, ferrite δ, oxygène, dilution, énergie d’arc, séquence multipasses et protection de la racine.
La combinaison GMAW-STT en racine + GMAW pulsé en remplissage est techniquement défendable et industrialisable. Mais une procédure robuste doit distinguer clairement la qualification selon Section IX du code de construction — généralement B31.3 pour une tuyauterie LNG — et traiter les exigences Charpy, FN, CND et purge comme des exigences du code ou du projet, non comme des prescriptions universelles de Section IX.
Références techniques
- ASME BPVC Section IX — 2025.
- ASME B31.3 — Process Piping, édition 2024.
- ASME — formulaires QW-482 et QW-483.
- ISO 15614-1:2017 + Amd 1:2019.
- ISO 15609-1:2019.
- ISO 9606-1:2012.
- TWI — Welding of Austenitic Stainless Steel, Part 2 — ferrite, oxygène et ténacité cryogénique.
- Lincoln Electric — STT Pipe Root Pass Weld Process Guide.