Soudage MIG/MAG à forte pénétration : procédés et applications
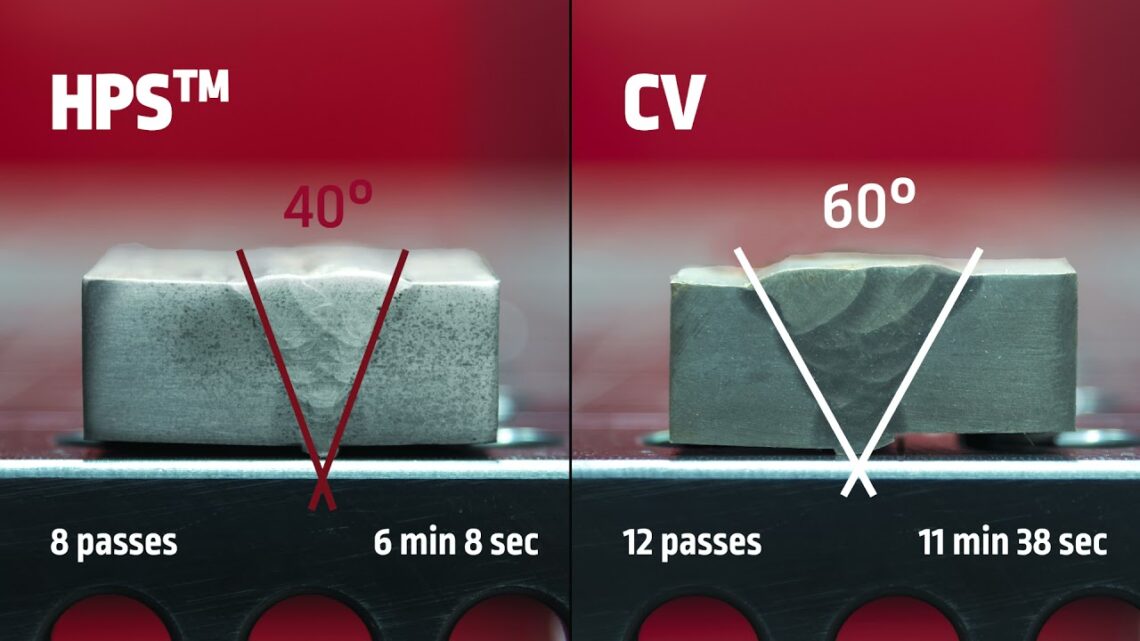
Les procédés MIG/MAG à forte pénétration ne reposent pas tous sur la même physique. forceArc® d’EWM, HPS™ de Lincoln Electric et PCS de Fronius ont en commun de chercher un arc plus concentré et une fusion plus profonde, mais ils y parviennent par des stratégies différentes : arc puissant à faible tension, spray focalisé, ou transition contrôlée entre pulsé et spray.
Leur intérêt industriel est clair : réduire l’angle de préparation, diminuer le nombre de passes, augmenter la vitesse de soudage et améliorer la fusion de racine ou des flancs. Mais une forte pénétration n’est jamais un objectif isolé : elle doit rester compatible avec la géométrie du bain, l’énergie linéique, la métallurgie du joint et la qualification du mode opératoire. Pour replacer ces technologies dans l’ensemble des variantes GMAW, voir la page pivot Variantes du soudage MIG/MAG/GMAW : procédés et applications.
Résumé technique
- forceArc® : procédé EWM à arc puissant, directionnellement stable et concentré ; forceArc puls® en est la variante pulsée.
- HPS™ : High Penetration Speed ; ancien développement Air Liquide Welding aujourd’hui présent dans l’écosystème Lincoln Electric, combinant arc spray et tension réduite.
- PCS : Pulse Controlled Spray Arc de Fronius ; transition directe entre pulsé et spray, sans arc intermédiaire.
- Objectif commun : augmenter la pénétration utile sans augmenter inutilement le volume de soudure.
- Point critique : la profondeur de fusion doit être validée sur le joint réel par macrographie et qualification.
Sommaire
- 1. Que signifie réellement « forte pénétration » ?
- 2. EWM forceArc et forceArc puls
- 3. HPS – High Penetration Speed
- 4. Fronius PCS – Pulse Controlled Spray Arc
- 5. Comparaison des trois stratégies
- 6. Réduction des préparations et du nombre de passes
- 7. Énergie, bain et métallurgie
- 8. Comment choisir ?
- 9. Limites et qualification
- 10. Conclusion
1. Que signifie réellement « forte pénétration » en MIG/MAG ?
En GMAW, la pénétration dépend d’un ensemble de paramètres : courant, tension, vitesse de soudage, diamètre et nature du fil, gaz de protection, longueur d’arc, stick-out, polarité, géométrie du joint et dynamique de la source.
Un procédé dit « à forte pénétration » cherche généralement à produire un arc plus étroit, plus directionnel et plus énergique au centre, sans pour autant augmenter excessivement l’énergie totale déposée dans la pièce. Une tension plus faible pour un courant donné peut contribuer à raccourcir et concentrer l’arc, tandis qu’une régulation rapide limite les instabilités.
Il faut distinguer deux notions souvent confondues :
- profondeur de pénétration : profondeur réelle de fusion dans le métal de base ;
- profondeur de gorge utile : géométrie effective d’une soudure d’angle ou d’un joint, qui dépend aussi du profil du cordon.
Cette distinction est importante lorsqu’un constructeur annonce une augmentation de « pénétration » ou de « throat thickness ». Les deux gains peuvent être liés, mais ils ne sont pas strictement équivalents.
Pour replacer ces phénomènes dans la physique du procédé, voir notre dossier sur la métallurgie et la dynamique du bain de fusion en GMAW.
2. EWM forceArc® et forceArc puls®
Le forceArc® d’EWM est un procédé MIG/MAG haute performance destiné à la plage de puissance supérieure. EWM le décrit comme un arc puissant, directionnellement stable et à apport thermique réduit, avec pénétration profonde et concentrée.
Il est important de corriger une confusion fréquente : forceArc n’est pas en lui-même un procédé pulsé. EWM commercialise séparément forceArc® et forceArc puls®. Le second est une variante pulsée à énergie réduite, conçue notamment pour obtenir une formation de cordon symétrique, un bon mouillage et une pénétration concentrée avec peu de projections.
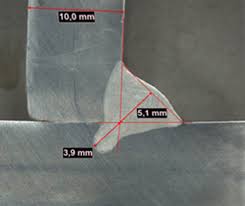
Figure 1 — forceArc puls® d’EWM : la version pulsée du concept forceArc vise un arc concentré, une forte profondeur de fusion et un bon mouillage.
Les avantages mis en avant par EWM sont principalement :
- pénétration profonde et saisie de racine sûre ;
- possibilité de réduire l’angle de préparation ;
- moins de passes et moins de métal d’apport ;
- bonne tolérance aux variations de stick-out ;
- faible niveau de projections ;
- vitesses de soudage supérieures sur certaines soudures d’angle.
Pour forceArc puls®, EWM annonce jusqu’à 20 % d’épaisseur de gorge supplémentaire par rapport à un arc pulsé de référence, ou jusqu’à 20 % de vitesse de soudage en plus pour une gorge identique. Le fabricant annonce également jusqu’à 15 % d’apport d’énergie en moins dans certaines applications inox. Ces valeurs doivent être lues comme des comparaisons constructeur dans des conditions définies.
Un exemple EWM sur tôle S235 de 20 mm combine coldArc pour la racine, forceArc pour les passes intermédiaires et forceArc puls pour la finition, avec un angle d’ouverture de 10°. Cet exemple illustre bien l’intérêt industriel réel : réduire la préparation et le volume de soudure, plutôt que promettre systématiquement une soudure épaisse en une seule passe.
3. HPS™ – High Penetration Speed
HPS signifie High Penetration Speed. Le procédé a été développé historiquement par Air Liquide Welding et se retrouve aujourd’hui dans des équipements Lincoln Electric Europe issus de cette lignée technologique.
HPS est décrit comme un mode spray spécial à arc focalisé. Sa particularité est d’utiliser une tension plus faible que le spray classique. Pour un courant comparable, cette réduction de tension diminue la puissance globale tout en raccourcissant et concentrant l’arc.
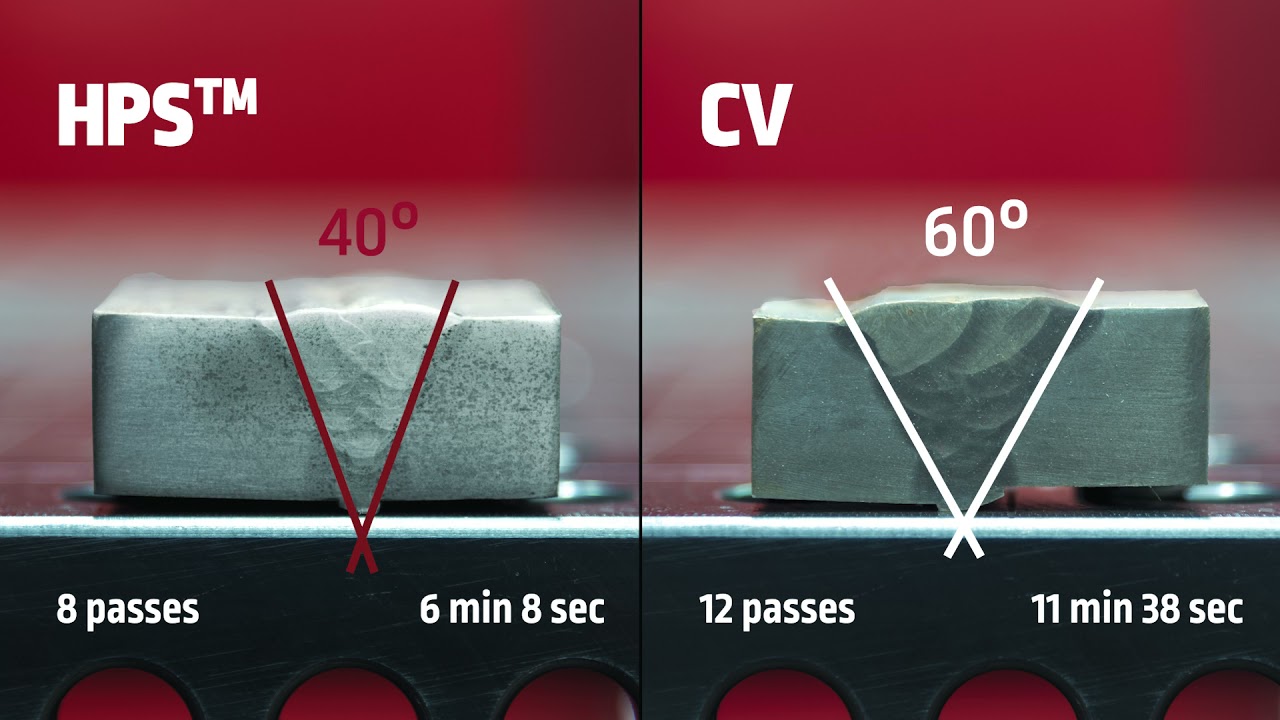
Figure 2 — HPS : le principe associe un régime de type spray à une tension réduite et un arc plus focalisé.
La documentation Lincoln Electric indique que HPS combine des avantages du spray et de l’arc court. Les bénéfices annoncés sont :
- arc concentré augmentant la pénétration ;
- tension plus faible que le spray conventionnel ;
- énergie d’entrée réduite ;
- possibilité de travailler avec un stick-out long ;
- vitesse de soudage accrue ;
- réduction possible des préparations.
Les anciens catalogues Air Liquide Welding insistaient également sur la capacité du HPS à repousser les limites du régime globulaire et à augmenter à la fois pénétration et taux de dépôt, notamment dans les passes de remplissage sur acier carbone et les chanfreins étroits.
4. Fronius PCS – Pulse Controlled Spray Arc
PCS signifie Pulse Controlled Spray Arc. Chez Fronius, PCS est une caractéristique de soudage intégrée à l’environnement PMC/TPS/i plutôt qu’un procédé totalement autonome.
Son principe est différent de forceArc ou HPS : PCS réalise une transition directe entre arc pulsé et spray, sans passer par un arc intermédiaire instable. Si la puissance demandée est faible, le procédé reste en pulsé ; lorsque le point de fonctionnement augmente, il évolue progressivement vers un spray plus agressif.
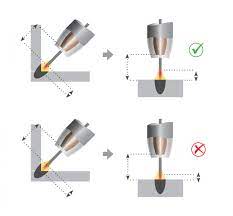
Figure 3 — PCS de Fronius : transition pilotée du domaine pulsé vers le spray afin de conserver une faible projection tout en augmentant la pénétration et le taux de dépôt.
Fronius indique un fonctionnement sans court-circuit sur une plage de vitesse fil d’environ 1,5 à 22 m/min. Les applications particulièrement visées sont :
- chanfreins étroits ;
- soudures d’angle ;
- passes de fond ;
- applications nécessitant une forte pénétration avec faible niveau de projections.
Les avantages annoncés sont une forte profondeur de fusion, un taux de dépôt élevé, une vitesse de soudage accrue, une réduction des retouches et une diminution possible de la préparation du joint.
5. Comparaison des trois stratégies
| Technologie | Principe dominant | Type d’arc | Atout principal | Particularité |
|---|---|---|---|---|
| forceArc® | Arc puissant, court et directionnel | Non pulsé ; version forceArc puls séparée | Pénétration concentrée et préparation réduite | Bonne stabilité avec stick-out variable |
| HPS™ | Spray focalisé à tension réduite | Spray modifié | Pénétration élevée avec énergie maîtrisée | Long stick-out possible |
| PCS | Transition directe pulsé → spray | Pulsé / spray contrôlé | Faible projection + forte pénétration | Évite l’arc intermédiaire |
Ces technologies ne sont donc pas interchangeables. forceArc agit surtout sur la concentration et la stabilité de l’arc ; HPS sur un spray à tension réduite et fortement focalisé ; PCS sur la continuité entre pulsé et spray.
Pour une vision plus large des procédés numériques actuels, voir notre article sur les procédés MIG/MAG avancés chez ESAB, Lincoln Electric, Fronius et EWM.
6. Réduction des préparations et du nombre de passes
Le principal intérêt économique de ces procédés apparaît lorsque la pénétration supplémentaire permet de réduire le volume de joint. Un angle de chanfrein plus faible diminue directement :
- le volume de métal d’apport ;
- le temps d’arc ;
- la consommation de gaz ;
- le nombre de passes ;
- le risque de déformation associé aux cycles thermiques répétés.
Il faut cependant éviter les extrapolations. L’épaisseur soudable en une seule passe dépend de la préparation, du jeu, du matériau, de la position, de la vitesse et du niveau de pénétration réellement obtenu. Il n’est donc pas rigoureux d’annoncer une valeur générique de 12 ou 15 mm sans préciser le joint et les paramètres.
Dans les fortes épaisseurs, la meilleure stratégie peut également consister à combiner plusieurs procédés : racine contrôlée à faible énergie, passes intermédiaires à forte pénétration, puis finition à faible projection.
7. Énergie, bain et métallurgie
Un arc plus pénétrant ne signifie pas nécessairement une énergie linéique plus élevée. Si l’arc est concentré et que la vitesse de soudage augmente, il est possible d’obtenir une fusion plus profonde avec une énergie par unité de longueur comparable ou plus faible.
La relation de base reste :
Énergie linéique ≈ η × U × I / vitesse de soudage
La concentration de l’arc modifie cependant la densité de flux thermique. Deux réglages ayant la même énergie linéique peuvent donc produire des profils de pénétration très différents.
- arc large : bain plus étalé, pénétration souvent moins profonde ;
- arc focalisé : densité d’énergie plus élevée au centre, pénétration plus profonde ;
- vitesse élevée : temps d’interaction réduit, ZAT potentiellement plus étroite ;
- fort courant : taux de fusion et pression d’arc plus importants.
Sur aciers à haute résistance, inox, duplex ou alliages sensibles, il reste indispensable de vérifier la température entre passes, la dureté, la ténacité, la dilution et la microstructure. Une pénétration supérieure n’annule jamais les exigences métallurgiques.
8. Comment choisir entre forceArc, HPS et PCS ?
- forceArc : pertinent si l’on recherche une pénétration très directionnelle, une préparation réduite et un fonctionnement robuste sur fortes puissances.
- forceArc puls : intéressant lorsque l’on veut conserver cette pénétration avec une finition plus propre, moins de projections et une bonne formation de cordon.
- HPS : adapté aux applications acier nécessitant un spray focalisé, un long stick-out et une forte pénétration avec tension réduite.
- PCS : particulièrement intéressant pour combiner flexibilité du pulsé et performances du spray, notamment en chanfrein étroit, angle ou racine.
Le choix doit être fait avec le système complet : source, dévidoir, torche, gaz, fil et niveau d’automatisation. Ces procédés sont des caractéristiques propriétaires ; leurs résultats ne sont pas directement transposables d’une marque à l’autre.
Si l’objectif principal est au contraire le taux de dépôt plutôt que la profondeur de fusion, voir notre dossier MIG/MAG à forte productivité : TIME, Tandem et Rapid Arc.
9. Limites et qualification
- macrographie obligatoire : la profondeur de fusion réelle doit être vérifiée sur coupon ;
- sensibilité au gaz : la composition du mélange influence fortement forme d’arc et pénétration ;
- stick-out : certaines technologies le tolèrent mieux que d’autres ;
- jeu et préparation : une préparation trop étroite peut créer un risque de manque de fusion latérale ;
- vitesse : un gain de pénétration mal réglé peut s’accompagner d’undercut ou d’un mauvais mouillage ;
- qualification : les paramètres propriétaires doivent être intégrés à la WPS/QMOS et validés selon le code applicable.
Les chiffres constructeur doivent être utilisés comme indicateurs de potentiel. Ils ne remplacent jamais la qualification sur le matériau, l’épaisseur, le joint et la position réellement utilisés en fabrication.
10. Conclusion
Les procédés MIG/MAG à forte pénétration montrent que la performance moderne du GMAW ne repose plus seulement sur le niveau de courant. Elle dépend surtout de la forme de l’arc, de sa concentration, de sa stabilité et de la façon dont la source contrôle le transfert.
forceArc, HPS et PCS poursuivent le même objectif industriel par trois voies différentes. Leur intérêt réel apparaît lorsqu’ils permettent de réduire la préparation et le nombre de passes sans dégrader la fusion latérale, la métallurgie ou la répétabilité.
Pour l’ingénieur soudeur, la bonne question n’est donc pas « quel procédé pénètre le plus ? », mais : quelle caractéristique donne la profondeur de fusion nécessaire avec le plus faible volume de joint, la meilleure stabilité et la procédure la plus robuste ?
Sources techniques
- EWM — Procédés MIG/MAG : forceArc et forceArc puls — description officielle de la pénétration concentrée, des préparations réduites et des gains de vitesse.
- Lincoln Electric Europe — HPS High Penetration Speed — présentation actuelle du spray focalisé à tension réduite.
- Air Liquide Welding / SAF-FRO — Catalogue soudage-coupage — source historique HPS : forte pénétration, long stick-out et préparation réduite.
- Fronius — PMC / PCS Pulse Controlled Spray Arc — transition pulsé-spray, stabilisateurs et applications à forte pénétration.
- Fronius — Pulse Multi Control / PCS brochure — bénéfices PCS : préparation réduite, haut taux de dépôt, vitesses élevées et moins de retouches.