Soudage MIG/MAG Spin Arc : principe et applications
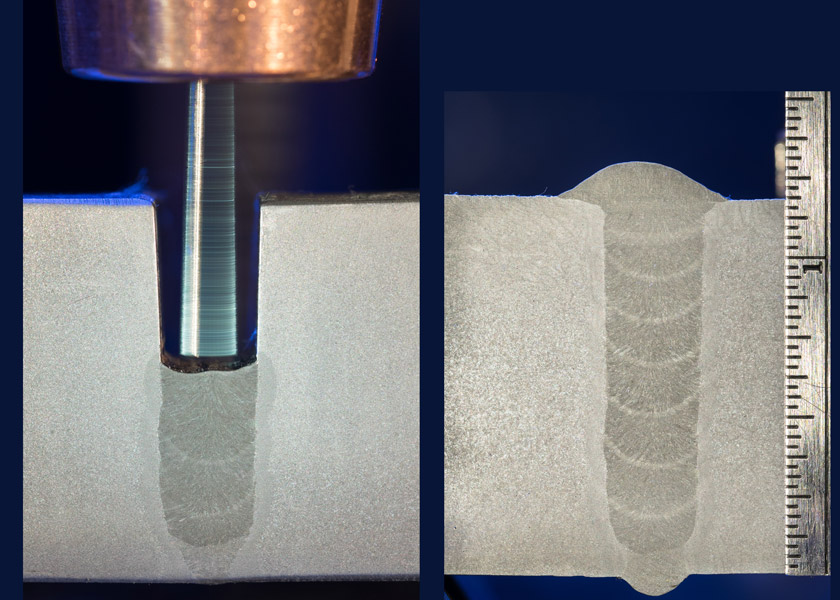
SpinArc® est une variante du GMAW/MIG-MAG dans laquelle le fil-électrode est mis en rotation rapide autour de l’axe de la torche. Cette rotation déplace l’arc et le point d’impact des gouttes suivant une trajectoire circulaire réglable. L’objectif n’est pas de créer un nouveau procédé d’arc, mais d’ajouter une variable cinématique au GMAW afin de modifier la forme du bain, la fusion des flancs, la largeur du cordon et la productivité.
Place dans le dossier MIG/MAG : SpinArc est une technologie spécialisée de commande cinématique de la trajectoire de l’arc ; elle ne doit pas être confondue avec une variante reposant uniquement sur la forme d’onde du courant. Retrouvez sa place parmi les autres familles dans le panorama des variantes MIG/MAG/GMAW.
Le procédé commercial SpinArc a été développé par Weld Revolution, société américaine créée en 2012. Les brevets associés à l’appareil de soudage par arc rotatif revendiquent une priorité à partir de 2013. Les recherches sur les arcs rotatifs en narrow gap sont toutefois plus anciennes : plusieurs travaux scientifiques antérieurs décrivaient déjà des systèmes de rotation rapide de l’électrode pour améliorer la fusion latérale dans les chanfreins étroits. Il est donc préférable de distinguer la famille des procédés à arc rotatif du produit commercial SpinArc proprement dit.
Résumé technique
- Famille : GMAW / MIG-MAG, utilisable en courant continu ou pulsé selon l’équipement.
- Principe : rotation rapide du fil-électrode et du tube-contact autour de l’axe de la torche.
- Variables supplémentaires : vitesse de rotation et diamètre de rotation du fil.
- Effets recherchés : balayage latéral du bain, fusion des flancs, contrôle de la largeur et de la pénétration, réduction du volume de chanfrein.
- Applications documentées : narrow gap, fortes épaisseurs, soudures d’angle, rechargement et automatisation.
Sommaire
- 1. Origine et positionnement du procédé
- 2. Principe physique du SpinArc
- 3. Paramètres spécifiques : vitesse et diamètre de rotation
- 4. Intérêt pour le soudage en chanfrein étroit
- 5. Influence sur le bain et la pénétration
- 6. Applications industrielles
- 7. SpinArc face au GMAW oscillant et au TIG narrow gap
- 8. Lecture métallurgique
- 9. Limites et points de qualification
- 10. Conclusion
1. Origine et positionnement du procédé
Le nom SpinArc® correspond à une technologie commercialisée par Weld Revolution. La société indique avoir développé une torche dans laquelle le fil de soudage tourne à grande vitesse suivant une trajectoire circulaire. Le premier brevet international de Weld Revolution sur l’appareil et la méthode de soudage par arc rotatif revendique une priorité en juillet 2013.
Il serait cependant inexact d’attribuer toute la physique de l’arc rotatif à cette seule société. Des travaux publiés antérieurement, notamment en 2007, décrivaient déjà un système MAG à rotation rapide pour le narrow gap welding. Ces travaux montraient une amélioration de la fusion des flancs et de la forme du cordon lorsque l’arc était mis en rotation.
Dans cette logique, le SpinArc peut être vu comme une industrialisation compacte d’un principe de rotation de l’électrode et de l’arc, adaptée à une torche GMAW utilisable sur des sources et dévidoirs conventionnels.
2. Principe physique du SpinArc
Dans un MIG-MAG classique, le fil-électrode avance suivant l’axe de la torche. Dans le SpinArc, le système mécanique de la torche impose au fil une rotation autour de cet axe. Le tube-contact tourne avec le fil, ce qui déplace continuellement le point d’émission de l’arc autour d’un diamètre réglable.
- le fil est alimenté normalement par le dévidoir ;
- le tube-contact le fait tourner à grande vitesse ;
- le fil décrit une trajectoire circulaire ;
- l’arc et les gouttes suivent cette cinématique ;
- le bain reçoit donc l’énergie et le métal suivant une zone balayée plutôt qu’en un point axial fixe.
Le manuel de la torche MA-400 de Weld Revolution décrit une plage de 1 000 à 5 000 tr/min et un diamètre de rotation réglable de l’ordre de 1 à 8 mm à l’extrémité du fil. L’Institut de Soudure illustre de son côté la déformation élastique du fil entre 500 et 3 900 tr/min sous l’effet de la force centrifuge.
La force centrifuge agit également sur les gouttes fondues. La trajectoire des gouttes et le déplacement rapide de l’arc modifient alors la convection du bain, le mouillage et la distribution instantanée de l’énergie.
3. Paramètres spécifiques : vitesse et diamètre de rotation
Aux paramètres habituels du GMAW — vitesse fil, courant, tension, vitesse de soudage, gaz, stick-out et mode de transfert — s’ajoutent deux variables essentielles :
- vitesse de rotation N, exprimée en tr/min ;
- diamètre de rotation D, correspondant au diamètre décrit par l’extrémité du fil.
Ces deux paramètres ne doivent pas être lus indépendamment. Pour un décalage géométrique donné, l’augmentation de la vitesse accroît la déformation élastique du fil et modifie le rayon réel de balayage. À l’inverse, un diamètre important répartit davantage l’énergie latéralement.
Les travaux récents sur le SpinArc appliqué aux alliages de nickel confirment que la vitesse de rotation et le diamètre de rotation influencent directement la profondeur de pénétration, la largeur du cordon et sa hauteur. Il n’existe donc pas une vitesse « idéale » universelle : l’optimum dépend du joint, du matériau, du fil, du gaz et du mode de transfert.
4. Intérêt pour le soudage en chanfrein étroit
C’est probablement dans le soudage narrow gap que l’intérêt du SpinArc est le plus évident. Dans un chanfrein presque vertical, le défaut classique du GMAW axial est le manque de fusion des flancs. Une simple augmentation de courant peut approfondir la pénétration au fond sans garantir une fusion suffisante sur les parois.
Avec un arc rotatif, la source thermique et le flux de gouttes balaient les deux flancs à chaque révolution. L’Institut de Soudure souligne que ce mécanisme permet la refusion des bords d’un chanfrein étroit sans imposer l’oscillation latérale de toute la torche. Les travaux scientifiques sur les systèmes de rotation rapide d’arc aboutissent à la même conclusion : l’arc rotatif peut améliorer la pénétration latérale et la forme du cordon dans les joints étroits.
- angle de préparation potentiellement réduit ;
- volume de métal d’apport diminué ;
- moins de passes à réaliser ;
- réduction possible du temps d’arc et de la consommation de gaz ;
- accès amélioré aux flancs du chanfrein.
Ces gains doivent cependant être établis sur la géométrie réelle. La réduction de préparation acceptable dépend de la capacité à garantir la fusion latérale, la pénétration, la tenue mécanique et la répétabilité du procédé.
5. Influence sur le bain et la pénétration
La rotation ne signifie pas automatiquement « plus de pénétration ». Elle change surtout la répartition spatiale de l’énergie. Lorsque le diamètre de rotation augmente, l’énergie et les gouttes sont réparties sur une zone plus large. Cela tend à élargir le cordon et peut diminuer la pénétration axiale si les autres paramètres restent constants.
À l’inverse, un petit diamètre de rotation concentre davantage l’action de l’arc. Des études de procédé montrent que la vitesse de rotation elle-même peut également modifier la profondeur de pénétration et le profil du cordon. Le réglage pertinent résulte donc du couplage :
- courant et vitesse fil ;
- tension / longueur d’arc ;
- diamètre de rotation ;
- vitesse de rotation ;
- vitesse d’avance de la torche ;
- géométrie du joint.
Cette logique complète bien notre dossier sur la métallurgie et la dynamique du bain de fusion en GMAW : le SpinArc ajoute une excitation cinématique à un système déjà gouverné par l’arc, les forces électromagnétiques, la tension de surface et les mouvements convectifs du bain.
6. Applications industrielles documentées
L’Institut de Soudure cite plusieurs familles d’applications : soudures d’angle, assemblages bout à bout en chanfrein étroit, soudures bouchon et revêtements. Weld Revolution a également présenté le procédé pour les secteurs construction métallique, naval, offshore, oil & gas, production d’énergie et fabrication lourde.
- fortes épaisseurs : réduction du volume de préparation et du nombre de passes ;
- soudures d’angle : amélioration possible du mouillage et du rayon de raccordement ;
- positions : le transfert rotatif peut favoriser la maîtrise du métal fondu hors position ;
- rechargement : augmentation de la largeur déposée et possibilité de maîtriser la dilution selon le réglage ;
- robotisation : intérêt particulier lorsque la répétabilité du diamètre et de la vitesse de rotation peut être intégrée à une cellule automatique.
Des travaux récents publiés en 2026 sur les alliages Inconel 718 et 617 montrent que le SpinArc continue de faire l’objet d’études de paramétrage et de caractérisation métallurgique, ce qui confirme qu’il ne s’agit pas seulement d’une curiosité commerciale.
7. SpinArc face au GMAW oscillant et au TIG narrow gap
| Critère | SpinArc GMAW | GMAW oscillant | TIG narrow gap |
|---|---|---|---|
| Mode de balayage | Rotation interne du fil/arc | Oscillation de la torche ou de l’arc | Arc fixe ou torche/fil oscillant selon système |
| Électrode | Fil fusible | Fil fusible | Tungstène non fusible + fil séparé |
| Taux de dépôt | Élevé, typique du GMAW | Élevé, typique du GMAW | Plus faible en fil froid ; amélioré en fil chaud |
| Contrôle des flancs | Par diamètre et vitesse de rotation | Par amplitude/fréquence d’oscillation | Par position de l’arc et apport du fil |
| Complexité spécifique | Torche rotative et commande mécanique | Système d’oscillation | Torche étroite, alimentation séparée du fil |
Il faut éviter de présenter le TIG narrow gap comme « toujours supérieur métallurgiquement » ou le SpinArc comme « toujours plus productif ». Le résultat dépend de la nuance, de l’épaisseur, du taux de dépôt recherché, du cycle thermique admissible, du gaz, des exigences de ténacité et surtout de la procédure qualifiée. Pour les applications critiques, la comparaison doit être faite sur des coupons représentatifs.
Pour une vision plus large des solutions de forte pénétration en fil fusible, voir également notre dossier sur le soudage MIG/MAG à forte pénétration.
8. Lecture métallurgique
La rotation de l’arc modifie la distribution de l’énergie et les mouvements du bain. Ces effets peuvent se traduire par des changements de forme du cordon, de vitesse de solidification locale et de structure de solidification. Des travaux récents sur les alliages de nickel rapportent notamment des effets sur le raffinement de grain et les propriétés mécaniques lorsque les paramètres de rotation sont optimisés.
Il serait cependant excessif d’en déduire un effet métallurgique favorable systématique. Une rotation mal réglée peut élargir inutilement le bain, modifier la dilution ou augmenter le temps passé au-dessus d’une température critique. Pour les inox, duplex, aciers à haute résistance ou alliages nickel, il faut donc surveiller comme pour tout GMAW :
- énergie linéique réelle ;
- température entre passes ;
- dilution ;
- microstructure du métal fondu et de la ZAT ;
- tenue mécanique et, si nécessaire, ténacité/corrosion.
9. Limites et points de qualification
- Torche spécifique : moteur, transmission et tube-contact rotatif ajoutent des éléments mécaniques à maintenir.
- Réglage supplémentaire : diamètre et vitesse de rotation deviennent des variables de procédure à verrouiller.
- Accès : l’encombrement et la géométrie de la torche doivent rester compatibles avec le joint.
- Lecture du bain : la rotation rapide complique parfois l’interprétation visuelle par l’opérateur.
- Qualification : les gains annoncés par le constructeur ne remplacent pas une WPS/QMOS avec macrographies, contrôles volumétriques et essais mécaniques adaptés au code.
Le manuel MA-400 montre également que la technologie peut fonctionner en GMAW, GMAW pulsé et FCAW. Le SpinArc doit donc être considéré comme une fonction cinématique ajoutée à plusieurs variantes du soudage à fil fusible, et non comme un mode de transfert unique.
10. Conclusion
Le SpinArc est techniquement intéressant parce qu’il ajoute au GMAW une variable que le procédé conventionnel ne possède pas : la trajectoire contrôlée du fil et de l’arc. Cette rotation permet de redistribuer l’énergie et le métal d’apport, d’améliorer la fusion latérale et d’envisager des chanfreins plus étroits.
Son intérêt industriel est donc particulièrement fort lorsque le coût du joint est dominé par le volume de préparation, le nombre de passes et le temps de soudage. Mais le procédé n’est pas une solution automatique : la vitesse de rotation, le diamètre de balayage, le mode de transfert et les paramètres électriques doivent être optimisés ensemble.
Pour l’ingénieur soudeur, la bonne question est moins « SpinArc ou procédé conventionnel ? » que : sur ce joint précis, la rotation de l’arc permet-elle de réduire le volume de soudure tout en conservant une fusion latérale, une métallurgie et une répétabilité compatibles avec la qualification exigée ?
Sources techniques
- Institut de Soudure Groupe — SpinArc : une nouvelle variante à haut potentiel du procédé MIG-MAG — principe, vitesse de rotation, narrow gap et applications industrielles.
- Weld Revolution — MA-400 SpinArc Welding Torch, Operation Manual — fonctionnement, plage de rotation, diamètres de fil et procédés compatibles.
- Weld Revolution LLC — Apparatus and method for use of rotating arc process welding — brevet, priorité 2013, architecture de la torche rotative.
- Science and Technology of Welding and Joining — Novel rotation arc system for narrow gap MAG welding — étude 2007 sur la rotation rapide de l’arc et la fusion des flancs.
- Results in Materials — Optimization of spin arc GMAW process and welding of Inconel 718 superalloy — étude ouverte récente sur l’influence du diamètre et de la vitesse de rotation.
- Welding International — SpinArc MIG welding of Inconel 617: process parameter optimization and metallurgical characterisation — étude 2026 sur les paramètres et la métallurgie.