Installation de soudage TIG
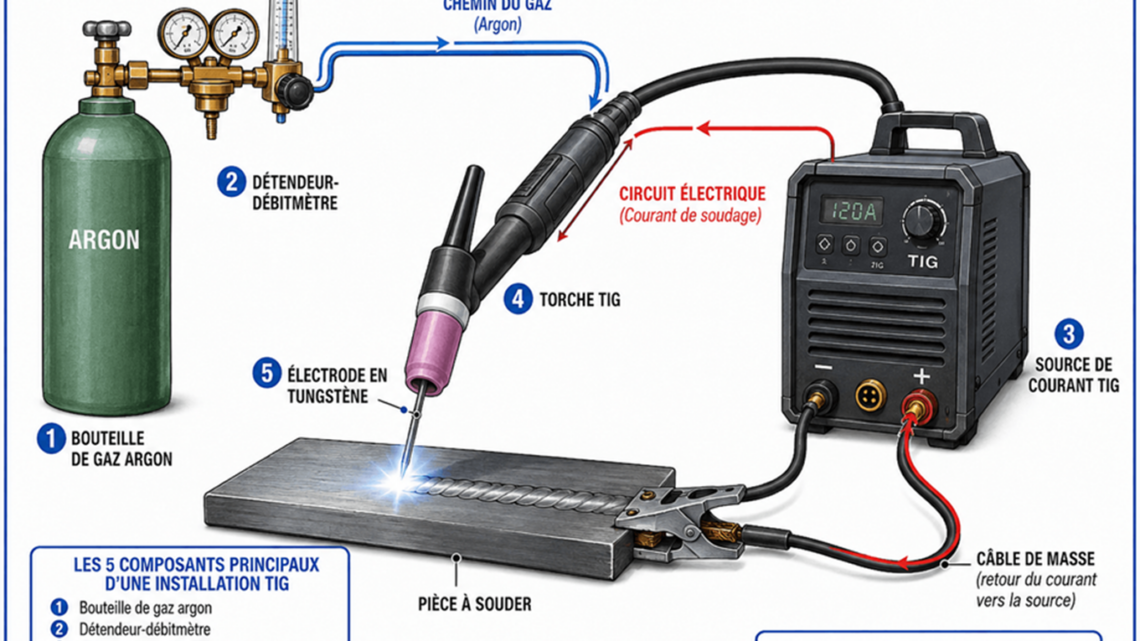
Comprendre l’installation de soudage TIG : générateur, torche, électrode tungstène, gaz, refroidissement, branchements et contrôles avant soudage.
Soudage sous flux solide SAW : procédé, flux, paramètres et métallurgie du joint soudé
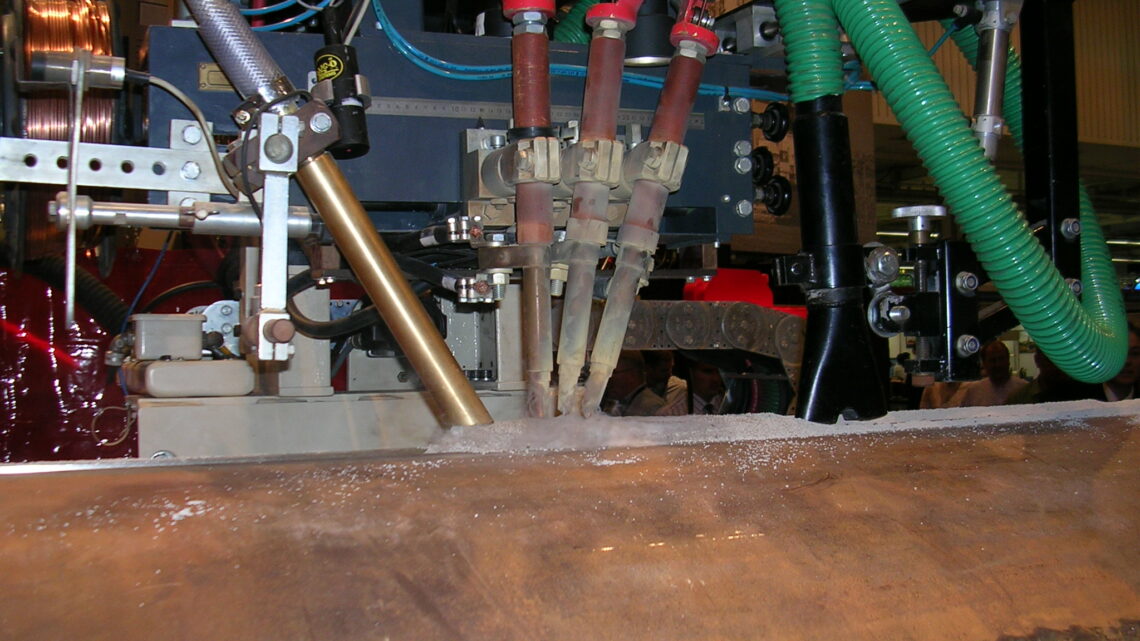
Principe du soudage sous flux solide SAW : rôle du fil et du flux, réglages du courant, de la tension et de la vitesse, pénétration et métallurgie du joint soudé.
Soudage TIG : principe et procédé 141
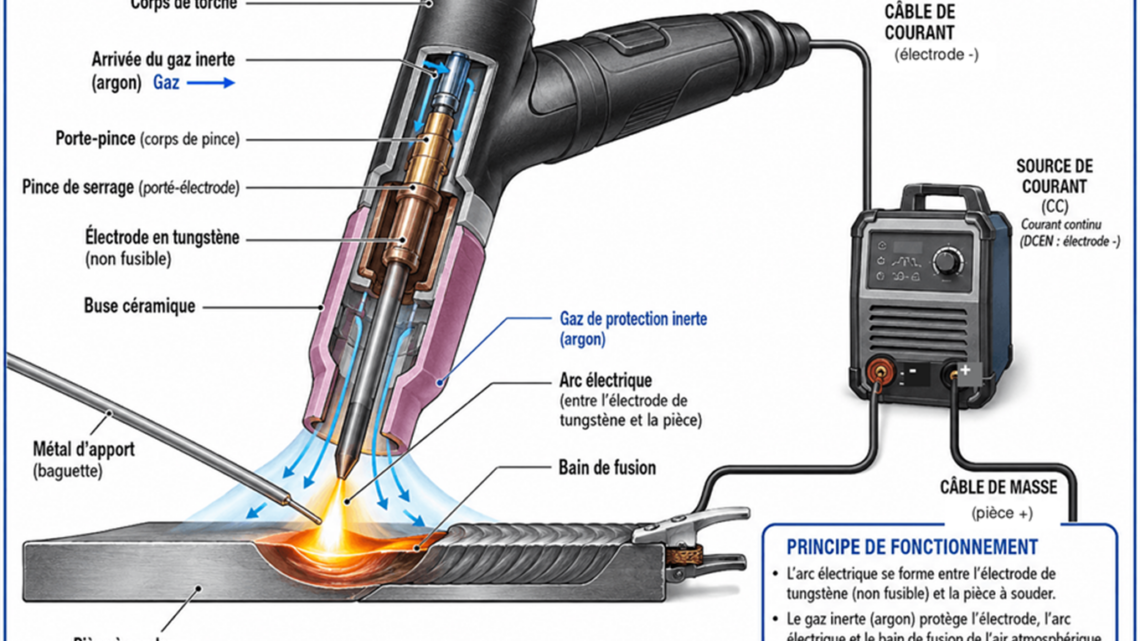
Comprendre le soudage TIG (procédé 141) : principe de l’arc, installation, gaz de protection, électrode tungstène, réglages DC/AC et applications industrielles.
Hobart Fabshield FE80 et FE81 : une évolution du FCAW-S pour les aciers Grade 65
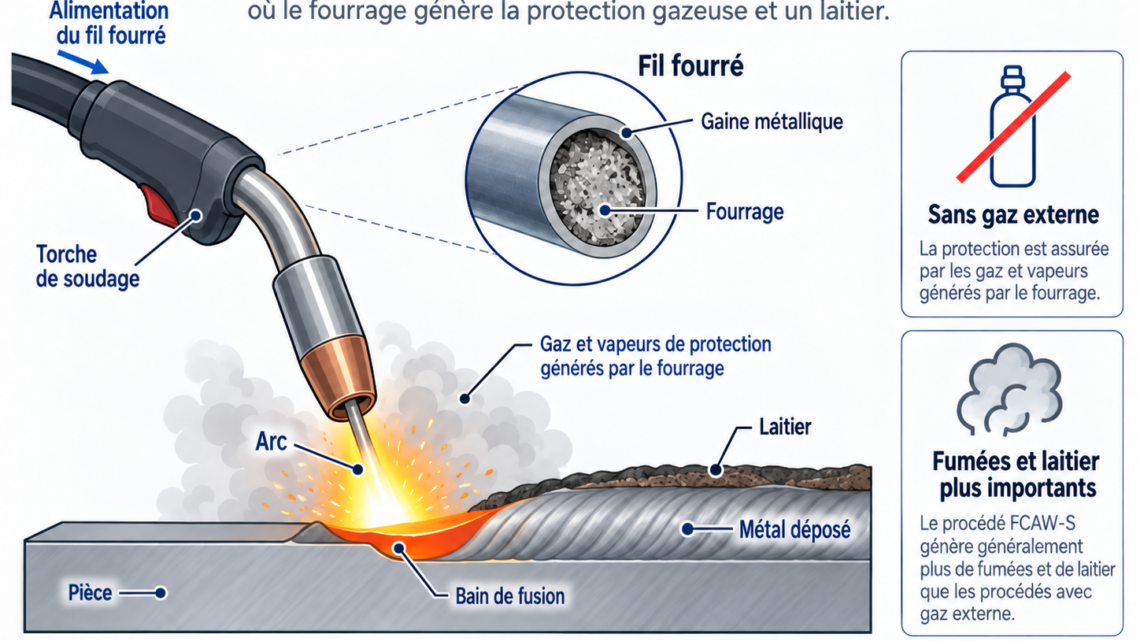
Hobart Fabshield FE80 et FE81 : FCAW-S H8 pour A913/A572 Grade 65, productivité, positions, préchauffage AWS D1.1:2025 et applications AWS D1.8.
Procédés MIG/MAG avancés : ce qu’apportent les solutions ESAB, Lincoln Electric, Fronius et EWM
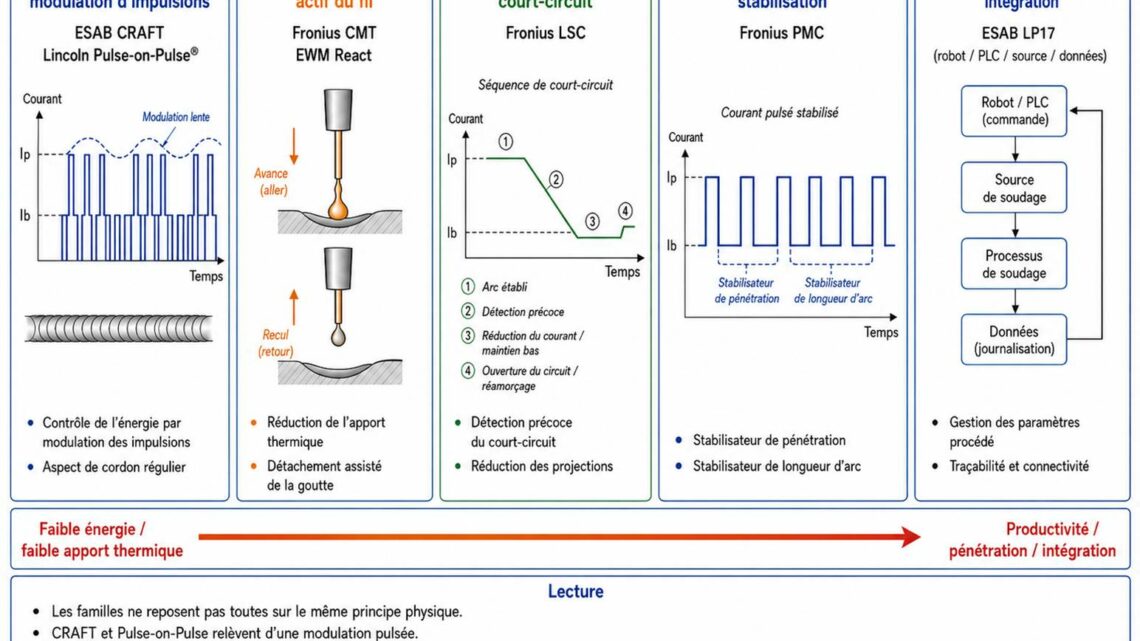
CRAFT, Pulse-on-Pulse, CMT, React, PMC, LSC, forceArc et intégration numérique LP17 Présentation technique des solutions constructeurs — Septembre 2026 – Par Emile Layer – Ingénieur soudeur Résumé Les fabricants développent des régulations MIG/MAG différentes et complémentaires : modulation pulsée, mouvement actif du fil, contrôle du court-circuit, stabilisation de pénétration, forte pénétration et intégration numérique. Résumé…
Miller Blue iQ et NovAI : le soudage adaptatif piloté par IA
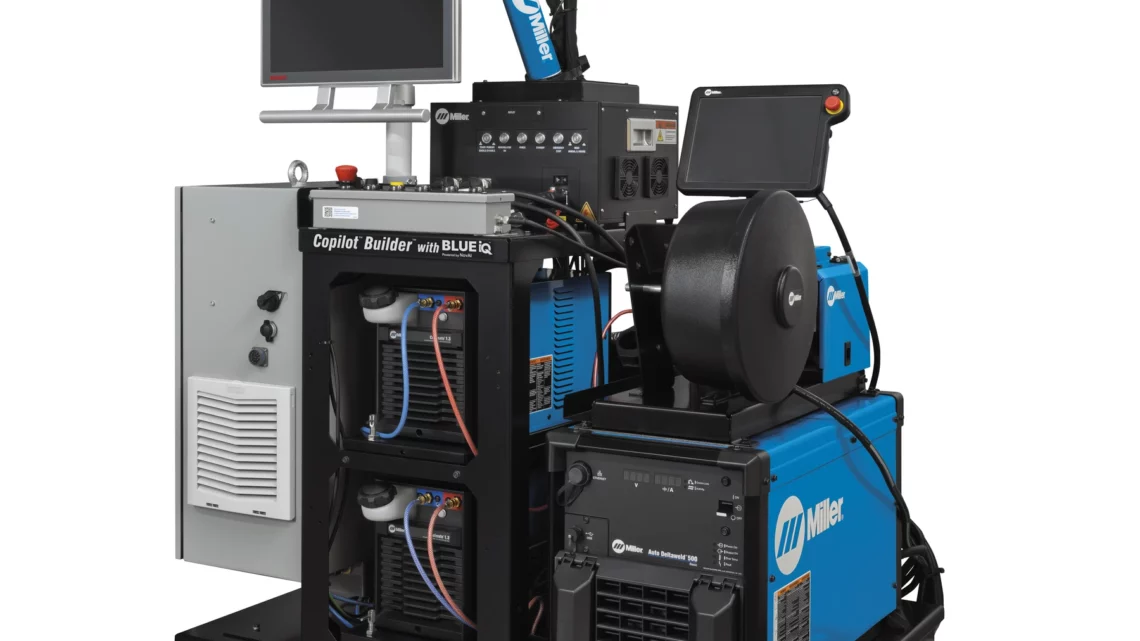
Miller Blue iQ et NovAI : vision du joint, adaptation en temps réel, Auto Deltaweld 500, NovHub, traçabilité et limites métallurgiques du soudage piloté par IA.
Variantes du soudage MIG/MAG/GMAW à faible énergie : principes, réglages et applications
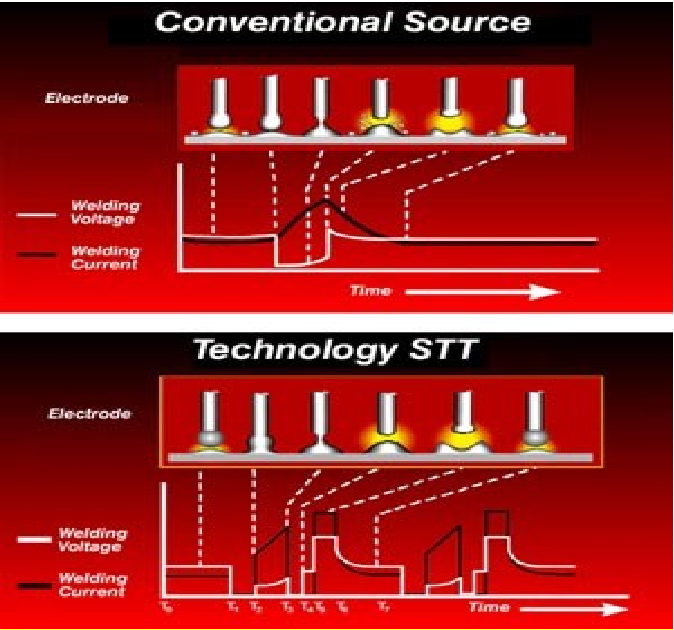
STT, RMD, CMT, coldArc et WiseRoot+ : principes du transfert contrôlé, passes de fond, apport thermique et applications du soudage MIG/MAG à faible énergie.
Soudage VPPAW : principe général, keyhole et applications critiques
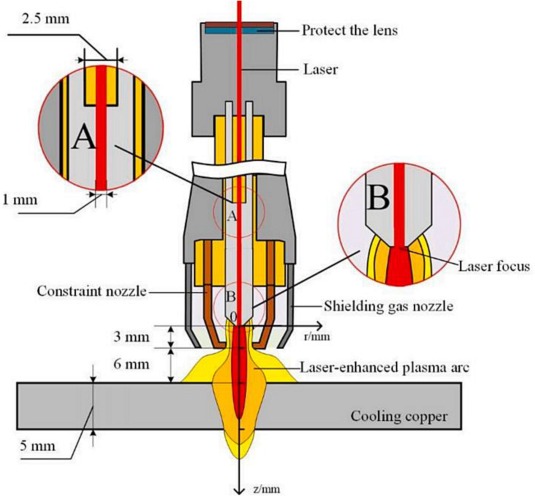
VPPAW sur aluminium : polarité variable EN/EP, nettoyage cathodique, keyhole plasma, paramètres, défauts, performances et applications aérospatiales.
PAW-VP aluminium : flans raboutés et formabilité
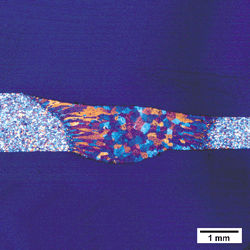
PAW-VP aluminium : flans raboutés AA5182, polarités CCEN/CCEP, essais LDH, formabilité, vitesses de soudage et intérêt automobile.
Soudage TIG pulsé : courant de pointe Ip, courant de base Ib et fréquence
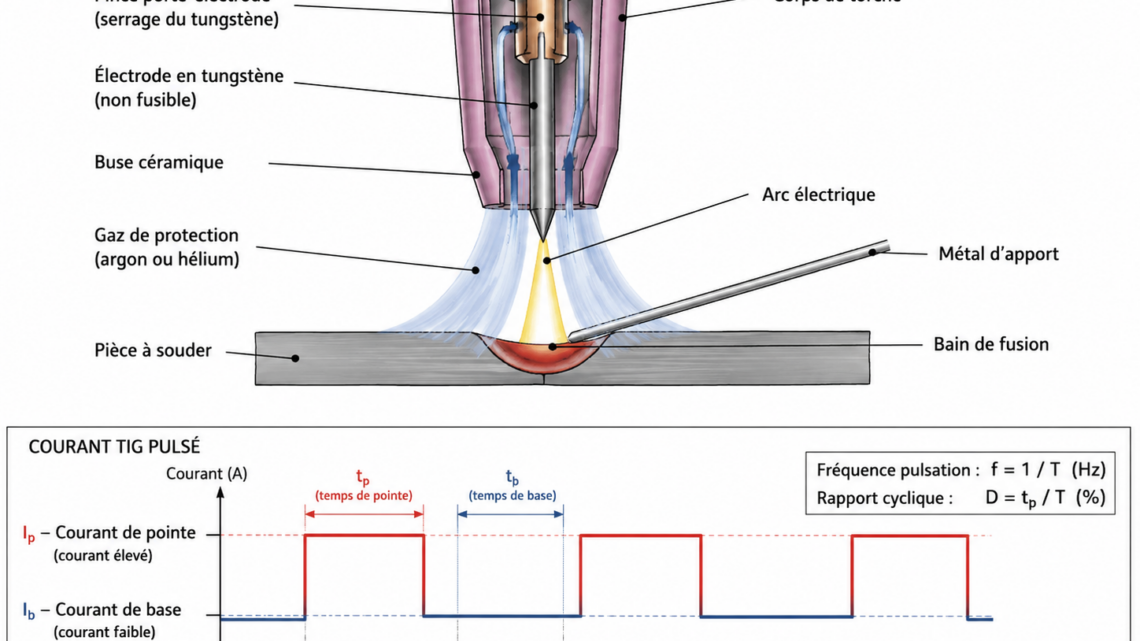
Comprendre le réglage du courant pulsé et son influence sur le bain de fusion Résumé En soudage TIG pulsé, l’intensité ne reste pas constante. Elle alterne périodiquement entre un courant de pointe Ip, destiné principalement à assurer la fusion et la pénétration, et un courant de base Ib, plus faible, qui maintient l’arc tout en…