Soudage sous flux solide SAW : procédé, flux, paramètres et métallurgie du joint soudé
Arc submergé, forte productivité, géométrie du cordon et maîtrise du cycle thermique
Le soudage à l’arc submergé, ou SAW (Submerged Arc Welding), reste l’un des procédés de référence pour les fabrications lourdes et les fortes épaisseurs. Son intérêt tient à la combinaison d’intensités élevées, d’un fil-électrode alimenté en continu et d’un flux granulaire qui recouvre complètement l’arc et le bain de fusion. Le procédé peut ainsi associer pénétration importante, taux de dépôt élevé, continuité de soudage et régularité du cordon.
1. Principe du soudage sous flux solide
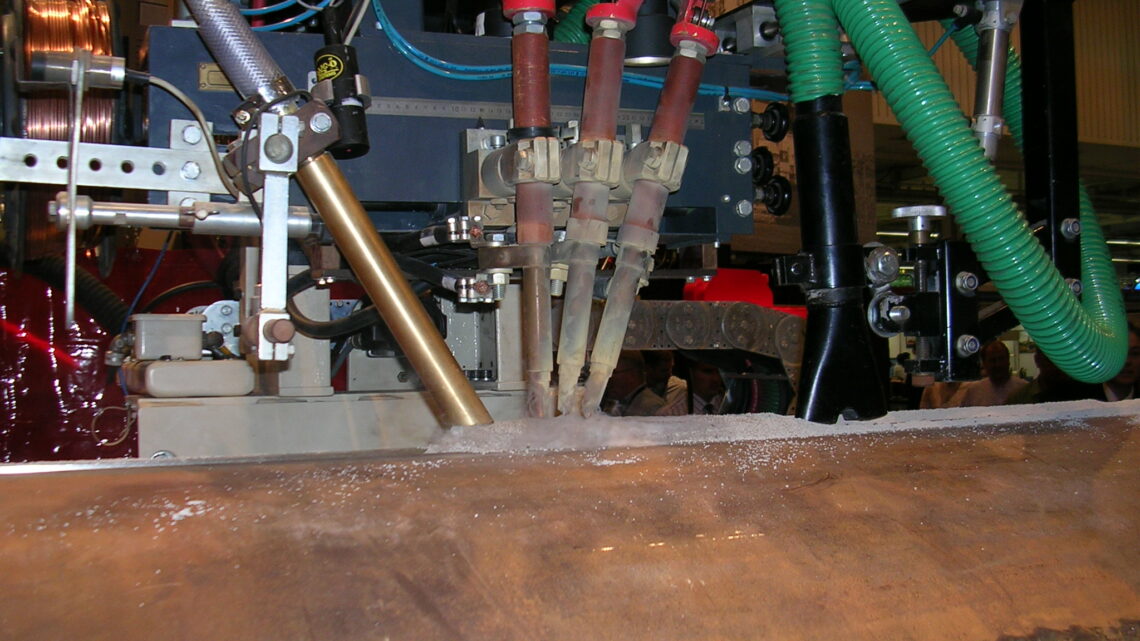
Dans le SAW, l’arc électrique est établi entre un fil-électrode fusible nu et la pièce. L’arc ainsi que le bain de fusion sont entièrement recouverts par un flux granulaire. Sous l’effet de la chaleur, une partie du flux fond et forme une couche liquide qui isole la zone de soudage de l’atmosphère. Le laitier formé flotte ensuite à la surface du métal fondu puis se solidifie au-dessus du cordon.
Le flux ne constitue donc pas seulement une couverture physique. Il participe à la protection du bain, aux réactions métal-laitier, à la géométrie du cordon et au cycle de refroidissement. Le document source souligne notamment que cette couverture réduit l’accès des gaz atmosphériques et ralentit le refroidissement du métal fondu et de la zone affectée thermiquement.
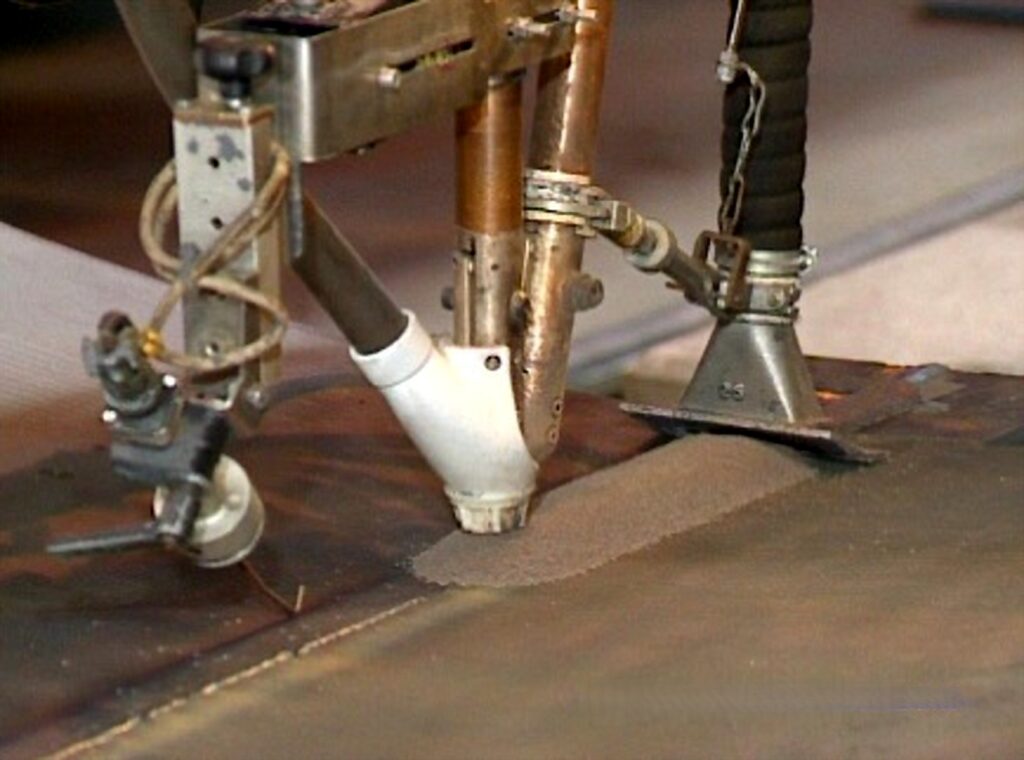
Figure 1 — Tête de soudage à l’arc submergé sur une virole en acier : le flux granulaire recouvre le joint pendant le soudage.
2. Architecture d’une installation SAW
Une installation comporte typiquement une source de courant, un système de dévidage, une bobine de fil, un tube-contact, une trémie de flux, un dispositif de déplacement et, selon l’installation, un système de récupération du flux non fondu. Le procédé est généralement mécanisé ou automatisé, car l’arc est invisible sous la couverture de flux et le guidage doit rester précis sur toute la longueur du joint.
Le SAW est un procédé à fort courant. Le document de référence indique que les intensités peuvent dépasser 1 000 A et que cette capacité est précisément l’une des raisons de son emploi sur les tôles épaisses et les sections lourdes.
3. Le fil-électrode : courant, fusion et géométrie du cordon
Le fil remplit deux fonctions : il conduit le courant jusqu’à l’arc et constitue le métal d’apport. Le document présente des diamètres courants de l’ordre de 1 à 5 mm. Les fils d’acier peuvent être cuivrés pour limiter la corrosion superficielle et favoriser le passage du courant au tube-contact ; les fils inoxydables ne sont généralement pas cuivrés.
À courant identique, le diamètre du fil modifie fortement la densité de courant et, par conséquent, la forme de la pénétration. La figure 2 montre qu’à 500 A un fil de plus petit diamètre produit une pénétration plus étroite et plus profonde, alors qu’un diamètre plus important élargit le bain et diminue la profondeur de pénétration.
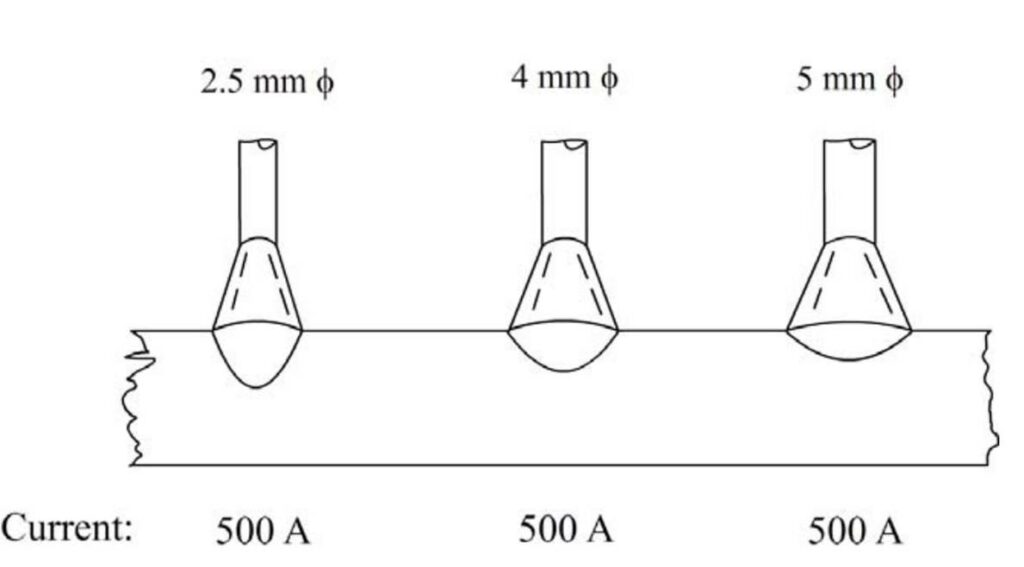
Figure 2 — Influence du diamètre du fil sur la géométrie du cordon à courant identique (500 A).
4. Le flux : un composant métallurgique du procédé
Le flux SAW joue un rôle comparable, sur certains aspects, à celui de l’enrobage d’une électrode en soudage manuel : il protège le bain, forme le laitier et peut participer aux réactions chimiques avec le métal fondu. Il peut ainsi modifier la composition finale du métal déposé par pertes ou additions d’éléments au cours des réactions métal-laitier.
4.1 Les principales familles de flux
Le document distingue quatre grandes familles de flux :
- Flux fondus : constituants mélangés, fondus, trempés, concassés puis calibrés ; bonne homogénéité chimique et faible hygroscopicité.
- Flux liés : fabrication à partir de poudres et d’un liant ; incorporation facilitée des désoxydants et ferroalliages, mais sensibilité plus importante à l’humidité.
- Flux agglomérés : proches des flux liés dans leur principe de fabrication, avec un liant céramique selon le document source.
- Mélanges mécaniques : association de plusieurs flux commerciaux ; solution flexible mais exposée aux risques de ségrégation pendant le stockage, la manutention et l’alimentation.
4.2 Composition et basicité
Les flux peuvent contenir différents oxydes et fluorures, notamment MnO, SiO₂, CaO, MgO, Al₂O₃, TiO₂, FeO et CaF₂. Le rapport entre constituants basiques et non basiques définit l’indice de basicité. Le document souligne que cette basicité influence le détachement du laitier, la géométrie du cordon, les propriétés mécaniques et la résistance à la fissuration du métal déposé.
Le choix du couple fil-flux doit donc être considéré comme un véritable système métallurgique : le comportement opératoire ne suffit pas. Il faut aussi rechercher les caractéristiques mécaniques, la composition chimique et la ténacité requises dans le domaine du mode opératoire qualifié.
5. Flux neutres, flux actifs et réactions dans le bain
Le document distingue les flux neutres, qui modifient peu la composition du métal fondu, et les flux actifs contenant notamment des désoxydants tels que le manganèse ou le silicium. Ces additions peuvent améliorer la résistance à la porosité et à certaines formes de fissuration, mais elles introduisent aussi une interaction chimique plus importante entre le flux et le métal déposé.
En soudage multipasse, ce point devient particulièrement important : la composition finale du métal fondu dépend du fil, du flux et de la dilution avec le métal de base. La qualification ne peut donc pas dissocier arbitrairement ces éléments.
6. Humidité, étuvage et maîtrise du flux
Certains flux sont hygroscopiques. Le document mentionne, pour certains produits, un étuvage de l’ordre de 250 à 300 °C pendant une à deux heures afin d’éliminer l’humidité. Ces valeurs sont des indications du document source et ne remplacent pas les instructions du fabricant du flux utilisé.
La manutention du flux — stockage, étuvage, transfert, récupération du flux non fondu et éventuelle réutilisation — doit rester maîtrisée. Le document souligne aussi que le recyclage du laitier broyé ou le mélange de flux usagé avec du flux neuf peut modifier le comportement du système ; le rapport de mélange doit donc être qualifié si cette pratique est retenue.
7. Les quatre paramètres opératoires essentiels
Le document place au premier plan quatre variables : diamètre du fil, tension, courant et vitesse de soudage. Leur effet n’est pas indépendant ; c’est leur combinaison qui fixe la pénétration, la largeur du cordon, le renforcement, le taux de dépôt et l’énergie introduite par unité de longueur.
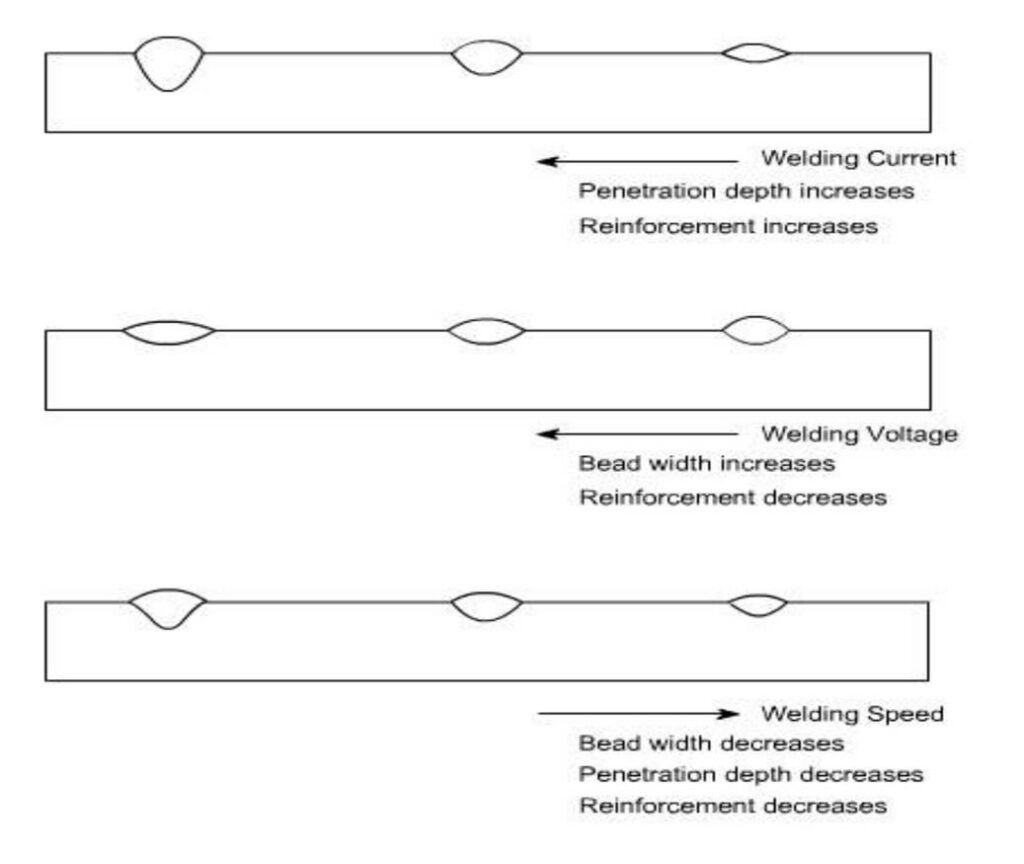
Figure 3 — Influence qualitative du courant, de la tension et de la vitesse de soudage sur la géométrie du cordon SAW.
7.1 Courant de soudage
Le courant est présenté comme le paramètre le plus influent sur la vitesse de fusion du fil, la profondeur de pénétration et la géométrie du cordon. Une intensité excessive augmente le risque de pénétration trop forte, de surépaisseur, de contraintes résiduelles et de déformations liées au fort apport thermique. Une intensité trop faible peut, à l’inverse, conduire à un manque de pénétration, un manque de fusion et une instabilité de l’arc.
| Diamètre de fil | Plage indicative de courant |
| 1,6 mm | 150–300 A |
| 2,0 mm | 200–400 A |
| 2,5 mm | 250–600 A |
| 3,15 mm | 300–700 A |
| 4,0 mm | 400–800 A |
| 6,0 mm | 700–1 200 A |
Tableau 1 — Plages indicatives courant/diamètre reproduites du document source. Elles doivent être adaptées au fil, au flux, à la polarité, au joint et au mode opératoire.
7.2 Tension de soudage
Le document donne une plage usuelle de l’ordre de 20 à 35 V. Une tension plus élevée, donc un arc plus long, tend à produire un cordon plus large et plus plat, augmente la consommation de flux et améliore la capacité de pontage lorsque l’accostage est moins favorable. Une tension trop faible tend à produire un cordon plus étroit et plus bombé, avec un détachement du laitier moins favorable.
7.3 Vitesse de soudage
Une vitesse trop élevée réduit l’énergie introduite par unité de longueur. Le document associe cette situation à une diminution du renforcement et de la pénétration ainsi qu’à un risque accru de sous-coupe et de porosité par solidification rapide. À l’inverse, une vitesse trop faible augmente l’apport thermique et peut favoriser une fusion excessive ou un effondrement du bain dans certaines configurations.
7.4 Polarité et alimentation électrique
Le SAW peut être utilisé en courant alternatif ou continu. La polarité agit sur la pénétration, le taux de dépôt et la forme du cordon. Le document indique notamment que le courant continu à tension constante assure un bon contrôle de la forme du cordon, de la pénétration et de la vitesse, tout en rappelant que le courant continu peut être sensible au soufflage magnétique dans certaines conditions.
8. Pourquoi le SAW est-il aussi productif ?
La productivité du SAW résulte de plusieurs caractéristiques cumulées : alimentation continue du fil, facteurs de marche élevés, intensités importantes et absence de projections significatives grâce à la couverture de flux. Le procédé convient donc aux soudures longues, répétitives et fortement chargées en métal déposé.
Le document retient parmi ses avantages majeurs la forte productivité, la capacité de travailler en continu, la pénétration importante et la possibilité de souder des sections épaisses. Cette combinaison explique son utilisation durable dans la fabrication lourde.
9. Le cycle thermique : la contrepartie de la forte énergie
La forte énergie disponible en SAW constitue aussi l’un des points qui exigent le plus de maîtrise métallurgique. Le document signale qu’un apport thermique élevé ralentit le refroidissement du métal fondu et de la ZAT, favorise le grossissement du grain et peut dégrader les propriétés mécaniques, notamment la ténacité, suivant l’acier et les conditions de soudage.
La recherche de productivité ne doit donc pas être confondue avec la recherche du courant maximal. Le réglage du SAW doit maintenir un équilibre entre taux de dépôt, pénétration, largeur de bain, temps de cycle et propriétés métallurgiques obtenues dans le domaine qualifié du mode opératoire.
10. Limites du procédé
Le document rappelle trois limites classiques du SAW : l’arc est invisible sous le flux, la couverture granulaire limite les positions de soudage et les tôles minces présentent un risque accru de perforation. La plupart des applications sont donc réalisées à plat ou dans des configurations où le flux peut être maintenu autour de l’arc.
L’invisibilité de l’arc impose un guidage fiable. Sur des soudures longues ou à géométrie variable, le positionnement de la tête et la tenue de la trajectoire sont des éléments essentiels de la qualité.
11. Applications industrielles
Le document cite la construction navale, l’offshore, les structures soudées, les appareils à pression, la fabrication de tubes, les conduites forcées, les réservoirs et les poutres de pont. Le SAW est également utilisé pour le rechargement, la réparation de grandes surfaces, le hardfacing et le cladding d’aciers carbone ou alliés avec des dépôts inoxydables ou à base de nickel.
Ces applications ont un point commun : elles valorisent la capacité du procédé à déposer beaucoup de métal de manière régulière sur de grandes longueurs, tout en maintenant une protection efficace du bain.
Pour une application associant structure soudée, matériaux à basse température et contrôles, voir les bras de chargement marins pour le GNL.
12. Un procédé ancien, mais toujours au cœur des développements modernes
Le principe du SAW est ancien, mais son potentiel industriel reste considérable. Les développements modernes portent notamment sur l’augmentation de productivité, la réduction du volume de joint, les configurations multi-électrodes et l’hybridation avec des sources d’énergie à forte densité. Ces évolutions conservent le cœur du procédé — fil continu et flux solide — tout en cherchant à limiter le nombre de passes et l’énergie cumulée sur les fortes épaisseurs.
Cette logique explique l’intérêt actuel des procédés hybrides laser–SAW : le laser apporte la pénétration profonde, tandis que le SAW conserve ses qualités de remplissage, de dépôt et de protection sous flux. Ce prolongement fera l’objet d’un article séparé afin de ne pas mélanger le fonctionnement fondamental du SAW avec ses variantes hybrides.
Conclusion
Le soudage sous flux solide SAW reste un procédé majeur de la métallurgie lourde. Sa performance repose sur un ensemble indissociable : source de courant, fil-électrode, flux, polarité, courant, tension, vitesse et cycle thermique.
Le flux est bien davantage qu’un simple moyen de protection. Il participe à la chimie du bain, à la formation du laitier, au profil du cordon et aux propriétés du métal déposé. Le courant gouverne en grande partie la pénétration et la fusion du fil ; la tension agit fortement sur la largeur du cordon ; la vitesse de soudage contrôle directement l’énergie introduite par unité de longueur.
La grande force du SAW reste sa productivité. Sa maîtrise exige cependant de conserver la métallurgie au centre du mode opératoire : la forte énergie, le refroidissement relativement lent et le grossissement de grain possible dans la ZAT doivent être intégrés à la qualification du joint soudé.
Pour approfondir la métallurgie : le dossier Métallurgie du soudage : bases essentielles présente les transformations de la zone affectée thermiquement (ZAT), les cycles thermiques et leurs conséquences sur les propriétés du joint. Cette lecture complète les paramètres propres au SAW exposés ici.