Soudage VPPAW : principe général, keyhole et applications critiques
Résumé
Le soudage plasma à polarité variable, ou VPPAW (Variable Polarity Plasma Arc Welding), est un procédé automatisé de haute technicité utilisé surtout pour les alliages légers, notamment l’aluminium et, dans certains développements, le magnésium. Il associe la forte concentration énergétique d’un arc plasma constricté, la pénétration en mode keyhole et l’action de nettoyage de la phase électrode positive. Cette combinaison permet d’obtenir, dans une fenêtre opératoire maîtrisée, des soudures entièrement pénétrées et répétables sur des structures de moyenne épaisseur à haute exigence.
À retenir : le VPPAW ne supprime pas automatiquement la porosité, la fissuration ou les inclusions d’oxydes. Ses performances reposent sur une préparation rigoureuse, un gaz de grande pureté, un accostage précis, une programmation adaptée et un contrôle permanent du keyhole.
Table des matières
- Pourquoi l’aluminium est difficile à souder
- Principe du procédé VPPAW
- Rôle des polarités DCEN et DCEP
- Cycle électrique et paramètres essentiels
- Fonctionnement en mode keyhole
- Qualité métallurgique et défauts à maîtriser
- Épaisseurs et performances accessibles
- Applications industrielles critiques
- Avantages et limites du VPPAW
- Comparaison entre TIG et VPPAW
- Regard d’expert
1. Pourquoi l’aluminium est difficile à souder
Le soudage de l’aluminium présente plusieurs difficultés physiques et métallurgiques.
- Sa surface se recouvre spontanément d’une couche d’alumine Al₂O₃, très stable.
- L’aluminium métallique fond vers 660 °C, tandis que l’alumine fond aux environs de 2 050 °C.
- Sa conductivité thermique élevée évacue rapidement la chaleur hors de la zone soudée.
- L’hydrogène est beaucoup plus soluble dans l’aluminium liquide que dans l’aluminium solide, ce qui favorise la formation de porosités pendant la solidification.
- Certains alliages sont sensibles à la fissuration à chaud.
- La faible viscosité du bain rend son maintien plus délicat, particulièrement lorsque la soudure est réalisée en pleine pénétration.
Un simple apport de chaleur ne suffit donc pas. Il faut simultanément rompre ou déplacer la couche d’oxyde, créer la pénétration, protéger le bain et contrôler sa solidification.
2. Principe du procédé VPPAW
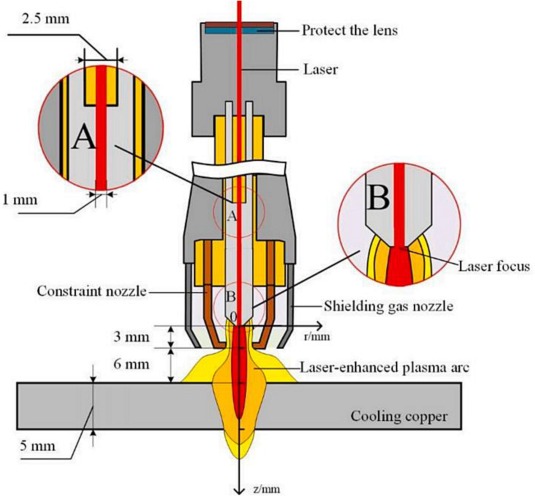
Le VPPAW appartient à la famille du Plasma Arc Welding (PAW) en arc transféré. L’arc principal est établi entre une électrode réfractaire placée dans la torche et la pièce. Il traverse une tuyère refroidie dont l’orifice constricteur resserre la colonne d’arc et accélère le gaz plasmagène. Cette architecture distingue clairement le VPPAW du TIG/GTAW, même si les deux procédés utilisent une électrode en tungstène non fusible.
Cette constriction produit :
- une densité d’énergie supérieure à celle d’un arc TIG conventionnel ;
- un jet plasma étroit et directionnel ;
- une pression d’arc capable de creuser le bain ;
- une meilleure rigidité de l’arc ;
- une zone fondue généralement plus étroite à pénétration équivalente.
La particularité du procédé réside dans l’alternance programmable entre deux polarités :
- DCEN : électrode négative, pièce positive ;
- DCEP : électrode positive, pièce négative.
Les durées et les intensités ne sont pas nécessairement symétriques. Elles sont réglées pour privilégier la pénétration tout en conservant une action de nettoyage suffisante.
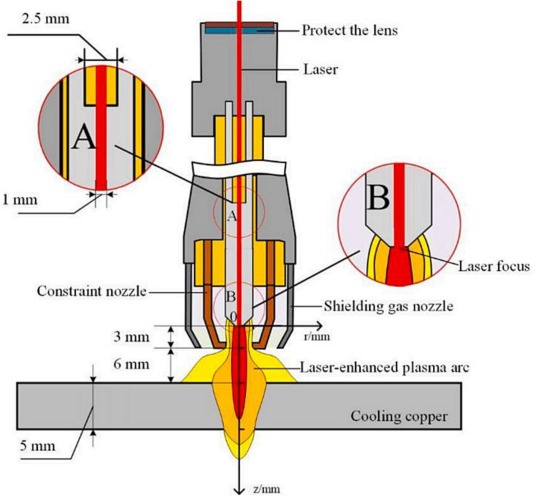
Croquis 1 : Principe du soudage plasma VPPAW de l’aluminium avec torche, arc constricté et keyhole, coupe d’une torche VPPAW montrant l’électrode, la tuyère plasma, le gaz plasmagène, le gaz de protection, l’arc constricté, le bain et le keyhole. Cliquez pour agrandir.
3. Rôle des polarités DCEN et DCEP
Phase DCEN : pénétration et formation du keyhole
En polarité DCEN, l’électrode est négative et la pièce positive. Une part importante de l’énergie de l’arc est transférée à la pièce. Cette phase favorise :
- la fusion en profondeur ;
- l’établissement et le maintien du keyhole ;
- une bonne efficacité thermique ;
- une charge thermique plus modérée sur l’électrode.
La phase DCEN constitue généralement la partie dominante du cycle.
Phase DCEP : nettoyage cathodique
En polarité DCEP — ou phase EP — la pièce devient la cathode. Le nettoyage de l’alumine est associé à l’activité des cathode spots qui se déplacent sur les zones oxydées et contribuent à rompre et éliminer localement la couche superficielle. La revue de Jiang et collaborateurs décrit précisément cette phase EP comme la phase d’élimination automatique des oxydes, tandis que la phase EN fournit la force d’arc la plus élevée pour le keyhole.
Cette phase :
- facilite la fusion du métal sain sous la couche d’oxyde ;
- limite les replis ou inclusions d’alumine ;
- améliore la stabilité de l’accrochage de l’arc sur l’aluminium.
La DCEP impose cependant une charge thermique accrue à l’électrode. Sa durée et son intensité doivent donc rester adaptées à la capacité de la torche et au besoin réel de nettoyage.
Point essentiel : le nettoyage cathodique ne remplace pas le dégraissage, le décapage mécanique ou chimique et la protection gazeuse. Une surface humide, grasse ou contaminée restera une source majeure de porosités et de défauts.
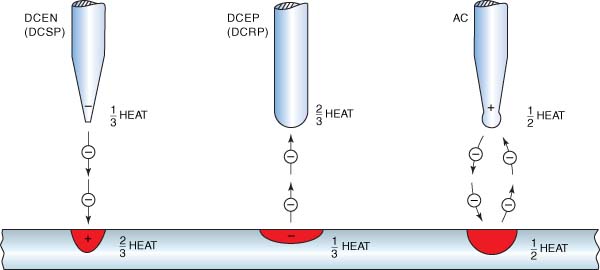
Croquis 2 : Effets des polarités DCEN et DCEP en soudage plasma VPPAW de l’aluminium. Cliquez pour agrandir.
4. Cycle électrique et paramètres essentiels
Un cycle VPPAW comprend une phase DCEN suivie d’une phase DCEP, répétées rapidement. La forme d’onde est généralement rectangulaire et contrôlée électroniquement.
Les variables principales sont :
- courant et durée en DCEN ;
- courant et durée en DCEP ;
- fréquence ou période d’alternance ;
- débit et nature du gaz plasmagène ;
- débit et nature du gaz de protection ;
- diamètre et état de l’orifice de tuyère ;
- distance torche-pièce ;
- vitesse de soudage ;
- vitesse d’apport du fil, lorsqu’un métal d’apport est utilisé ;
- position de soudage et dispositif de maintien du joint.
Le résultat dépend de l’interaction entre ces paramètres. Une variation apparemment faible du débit plasma, de la vitesse ou de l’écartement du joint peut modifier la pression d’arc et provoquer une perte de pénétration ou, au contraire, un effondrement du bain.
5. Fonctionnement en mode keyhole
Dans le mode keyhole, l’arc plasma traverse localement toute l’épaisseur et crée un canal débouchant. Le métal liquide s’écoule autour de ce canal, puis se referme et se solidifie derrière la torche.
La stabilité repose sur un équilibre entre :
- la pression du jet plasma ;
- la tension superficielle du bain ;
- la pression hydrostatique du métal liquide ;
- la gravité ;
- les forces électromagnétiques ;
- l’apport et l’évacuation de chaleur.
Si l’énergie ou la pression d’arc est insuffisante, le keyhole se ferme prématurément et la pénétration devient incomplète. Si elles sont excessives, le bain peut s’affaisser, produire un caniveau ou conduire au perçage.
Cette fenêtre opératoire étroite explique pourquoi le VPPAW est principalement mécanisé ou robotisé et associé à une surveillance précise de la trajectoire et du bain. Les développements récents portent fortement sur la détection du keyhole, la vision, les signaux acoustiques ou électriques, la modélisation et les méthodes de contrôle prédictif afin d’éviter le passage vers une pénétration insuffisante ou, à l’inverse, vers le perçage.
Croquis 3 : Formation, maintien et fermeture du keyhole pendant le soudage VPPAW de l’aluminium. Cliquez pour agrandir.
6. Qualité métallurgique et défauts à maîtriser
Porosité due à l’hydrogène
La porosité dépend avant tout de la contamination par l’humidité, les hydrocarbures, les lubrifiants, le fil d’apport ou le circuit de gaz. La pleine pénétration et le brassage du bain peuvent faciliter l’évacuation des gaz, mais ils ne garantissent pas à eux seuls une soudure sans pores.
Les mesures essentielles sont :
- nettoyage et dégraissage juste avant soudage ;
- élimination contrôlée de l’oxyde ;
- stockage sec des pièces et du fil ;
- gaz de haute pureté et réseau parfaitement étanche ;
- suppression des condensations ;
- paramètres évitant une solidification trop rapide ou un keyhole instable.
Inclusions d’oxyde
L’action DCEP réduit le risque lié à l’alumine, mais une préparation insuffisante peut laisser subsister des fragments d’oxyde dans le bain. L’état des bords, la largeur nettoyée et le délai entre préparation et soudage sont déterminants.
Fissuration à chaud
La fissuration dépend de la composition de l’alliage, du métal d’apport, de la dilution, du bridage et du cycle thermique. Le choix du fil ne doit donc pas être fondé uniquement sur la résistance mécanique : la compatibilité métallurgique et la sensibilité à la fissuration doivent être évaluées.
Adoucissement de la zone affectée thermiquement
Sur les alliages à durcissement structural, le cycle thermique peut dissoudre ou faire évoluer les précipités. La résistance locale de la zone affectée thermiquement peut alors être inférieure à celle du métal de base, même lorsque la soudure est exempte de défauts internes.
7. Épaisseurs et performances accessibles
Le VPPAW est surtout documenté comme procédé de soudage en une passe des épaisseurs moyennes en alliages d’aluminium. Les archives NASA indiquent que des données de calcul admissibles ont été développées pour le réservoir externe de la navette jusqu’à 1 pouce, soit 25,4 mm, et la littérature plus récente cite également une application VPPAW sur un réservoir en alliage d’aluminium de 25 mm. Ces performances correspondent à des installations et procédures spécifiquement développées ; elles ne définissent pas une plage universelle.
Dans la production industrielle, l’épaisseur réellement soudable dépend notamment :
- de l’alliage et de son état métallurgique ;
- de la géométrie et de la préparation du joint ;
- de la position de soudage ;
- de la puissance de la source ;
- de la conception de la torche ;
- de la stabilité du keyhole ;
- des exigences mécaniques et radiographiques ;
- de la qualification du mode opératoire.
Une valeur de l’ordre de 20 à 25 mm doit donc être présentée comme une performance industrielle ou expérimentale obtenue dans des configurations développées spécifiquement, et non comme le domaine courant de toutes les installations VPPAW. Pour une application réelle, la limite doit être établie par qualification du mode opératoire.
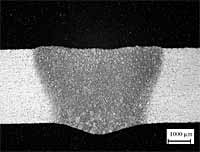
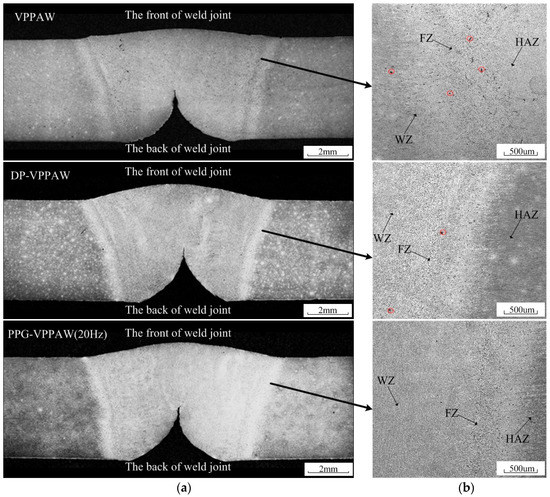
Croquis 4 : Macrographie d’une soudure VPPAW de l’aluminium. Cliquez pour agrandir.
8. Applications industrielles critiques
Le procédé a été développé et industrialisé pour des fabrications où la pleine pénétration, la faible dispersion géométrique et la qualité radiographique sont essentielles.
Ses applications historiques ou potentielles comprennent :
- réservoirs et structures aérospatiales en alliages d’aluminium ;
- réservoirs cryogéniques pour oxygène ou hydrogène liquides ;
- enveloppes cylindriques et structures de lanceurs ;
- structures aéronautiques de haute intégrité ;
- équipements sous pression en aluminium ;
- assemblages mécanisés de moyenne épaisseur exigeant une pénétration complète.
Le VPPAW constitue une référence historique majeure de la fabrication du réservoir externe de la navette spatiale américaine. NASA l’a introduit à la fin des années 1970 et l’a déployé en production au début des années 1980 sur les cylindres d’oxygène et d’hydrogène liquides. Un rapport de 1984 mentionne plus de 24 000 pouces de soudure réalisés sans défaut interne détecté sur ces cylindres. Par la suite, le Friction Stir Welding (FSW) a remplacé le VPPA sur plusieurs soudures longitudinales afin de réduire encore les défauts, les variables de procédé, les contraintes résiduelles et les déformations.
9. Avantages et limites du VPPAW
Principaux avantages
- pleine pénétration possible en une seule passe sur des épaisseurs importantes ;
- nettoyage cathodique intégré au cycle électrique ;
- arc concentré et directionnel ;
- rapport profondeur/largeur élevé ;
- bonne répétabilité en production automatisée ;
- réduction possible du nombre de passes, de la préparation et des déformations ;
- aptitude aux assemblages d’aluminium à haute intégrité.
Principales limites
- équipement spécialisé et investissement élevé ;
- réglage complexe de la forme d’onde et des gaz ;
- fenêtre opératoire du keyhole relativement étroite ;
- sensibilité à l’accostage, à la position et aux variations d’épaisseur ;
- préparation de surface et propreté rigoureuses ;
- automatisation et suivi de joint généralement indispensables ;
- entretien précis de la torche et de la tuyère ;
- qualification exigeante du mode opératoire et du contrôle qualité.
10. Comparaison entre TIG et VPPAW
| Critère | TIG/GTAW conventionnel | VPPAW en mode keyhole |
|---|---|---|
| Constriction de l’arc | Faible | Forte, par tuyère plasma |
| Densité d’énergie | Modérée | Élevée |
| Pression d’arc | Relativement faible | Élevée et directionnelle |
| Pénétration par passe | Limitée | Importante selon l’installation |
| Nettoyage de l’aluminium | Courant alternatif ou polarité adaptée | Phase DCEP programmable |
| Tolérance aux variations du joint | Généralement meilleure | Plus faible en mode keyhole |
| Automatisation | Possible | Presque toujours nécessaire |
| Complexité de réglage | Modérée | Élevée |
| Domaine privilégié | Travaux généraux et haute qualité | Structures critiques répétitives |
Le plasma ne doit donc pas être décrit simplement comme un « TIG plus puissant ». La tuyère, le gaz plasmagène, la pression d’arc et la dynamique du keyhole en font un procédé dont le comportement et les exigences de pilotage sont spécifiques.
11. Regard d’expert
Le VPPAW n’est pas un procédé généraliste. Sa valeur apparaît lorsque la conception de la pièce, l’alliage, la préparation, la source de courant, la torche, les gaz et le contrôle du keyhole sont traités comme un seul système.
Pour une fabrication critique, la qualité ne doit jamais être déduite du seul nom du procédé. Elle doit être démontrée par la qualification du mode opératoire, les essais mécaniques, les contrôles non destructifs et la maîtrise statistique de la production.
Le véritable avantage du VPPAW réside dans sa capacité à reproduire une soudure entièrement pénétrée avec une grande régularité. Cette performance n’est obtenue qu’au prix d’une préparation rigoureuse et d’une automatisation parfaitement maîtrisée.
Conclusion
Le soudage plasma à polarité variable combine trois fonctions complémentaires : la concentration énergétique du plasma, le nettoyage cathodique de l’aluminium et la pénétration en mode keyhole. Il peut ainsi réaliser des assemblages de haute intégrité et réduire fortement le nombre de passes sur des sections de moyenne à forte épaisseur.
Cette technologie reste toutefois exigeante. La propreté, la stabilité des gaz, la géométrie du joint, la forme d’onde et l’équilibre du keyhole doivent être contrôlés avec précision. Le VPPAW trouve donc naturellement sa place dans les productions automatisées où la qualité, la traçabilité et la répétabilité justifient un investissement technique important.
Les articles à lire
- Soudage plasma à polarité variable de l’aluminium — PAW/VP.
- Soudage TIG des principaux métaux — section aluminium, AC, nettoyage et porosité.
- Soudage TIG en régime Keyhole — comparaison avec la pénétration keyhole obtenue sans buse plasma.
- Soudage MIG des alliages d’aluminium — hydrogène, porosité et préparation des surfaces.
Sources techniques principales
- Hung R. J. & Zhu G. J. — The Variable Polarity Plasma Arc Welding Process: Characteristics and Performance, NASA-CR-184259, 1991.
- Nunes A. C. Jr. et al. — Variable Polarity Plasma Arc Welding on the Space Shuttle External Tank, Welding Journal, 1984.
- Nunes A. C. Jr., Bayless O. E. Jr. & Wilson W. A. — Application to the Space Shuttle External Tank, NASA-TM-86482, 1984 — qualification jusqu’à 1 pouce et retour de production.
- Wang H. & Kovacevic R. — On-line Monitoring of the Keyhole Welding Pool in Variable Polarity Plasma Arc Welding, Proc. IMechE Part B, 2002.
- Jiang F. et al. — Variable Polarity Plasma Arc Welding: Process Development and its Recent Developments of Detecting, Modeling, and Controlling, Journal of Manufacturing Processes, vol. 114, 2024.