Hobart Fabshield FE80 et FE81 : une évolution du FCAW-S pour les aciers Grade 65
Hydrogène diffusible maîtrisé, forte productivité et soudage toutes positions
Hobart Brothers a annoncé le 9 septembre 2026 deux nouveaux fils fourrés auto-protégés, les Fabshield FE80 et FE81. Hobart indique les avoir formulés en priorité pour le soudage de l’ASTM A913 Grade 65 utilisé dans les assemblages structuraux à forte sollicitation ; l’A572 Grade 65 figure également parmi les métaux de base visés pour le FE81. L’objectif est de conserver une opérabilité proche de fils structuraux de résistance inférieure tout en atteignant la classe de résistance à la traction requise pour les applications autour de 80 ksi.
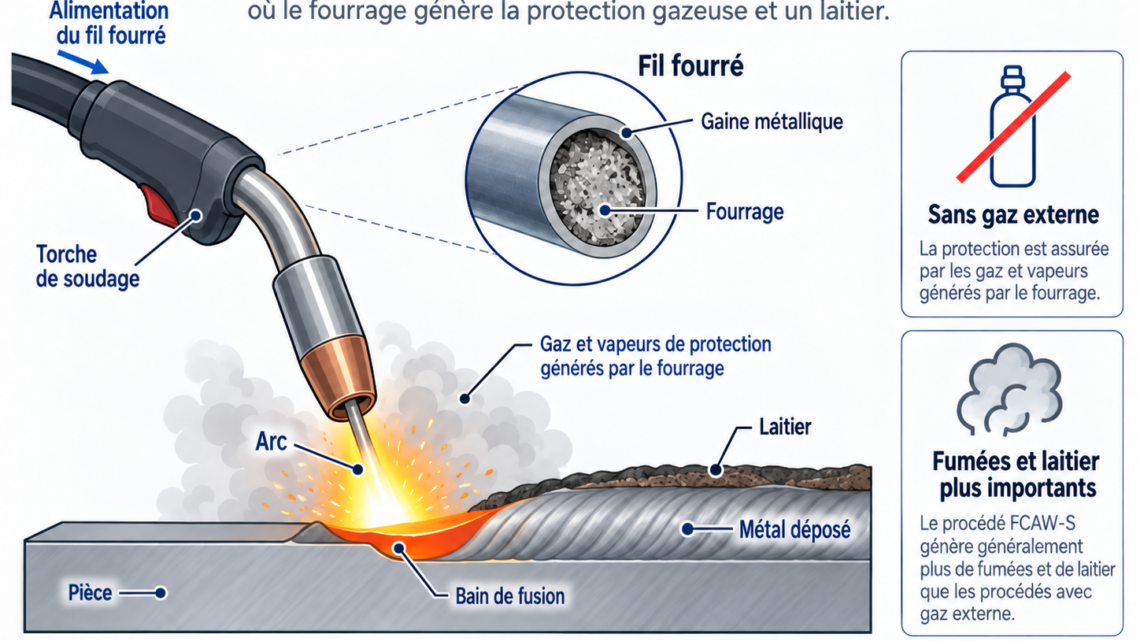
Il s’agit d’une évolution intéressante du FCAW-S – Flux Cored Arc Welding Self-Shielded. Ce procédé conserve son avantage essentiel pour les travaux de chantier : la protection du bain est assurée par les constituants du fil fourré, sans alimentation extérieure en gaz.
Dans le domaine de la construction métallique, cela facilite les interventions en extérieur et évite les difficultés liées à la perturbation d’une protection gazeuse par le vent.
Deux fils pour deux conditions de soudage
Les FE80 et FE81 poursuivent le même objectif métallurgique, mais leurs domaines opératoires sont différents.
| Caractéristique | Fabshield FE80 | Fabshield FE81 |
|---|---|---|
| Classification AWS | E80T6-G-H8 | E81T8-G-H8 |
| Type | FCAW-S | FCAW-S |
| Diamètre | 2,4 mm | 2,0 mm |
| Polarité | DCEP | DCEN |
| Positions | À plat et horizontale | Toutes positions |
| Taux de dépôt annoncé | 4,7 à 9,1 kg/h | 2,2 à 5,7 kg/h |
| Applications principales | Column splices, moment connections | Moment connections, truss connections, montage de structures |
| Protection gazeuse | Aucune | Aucune |
| Hydrogène diffusible | H8 | H8 |
Hobart annonce pour le FE80, en diamètre 2,4 mm, un fonctionnement en DCEP et un taux de dépôt compris entre 10,4 et 20 lb/h, soit environ 4,7 à 9,1 kg/h. Le FE81, en diamètre 2,0 mm et DCEN, est utilisable toutes positions avec environ 4,8 à 12,5 lb/h, soit 2,2 à 5,7 kg/h.
Le site Hobart confirme que le FE80 est conçu pour les positions à plat et horizontale, tandis que le FE81 étend cette technologie aux positions verticale montante et plafond.
FE80 : exploiter pleinement la productivité du FCAW-S à plat
À plat et en horizontal, le FCAW permet naturellement de travailler avec un bain plus important. La gravité contribue à son maintien et autorise des vitesses de fil et des intensités élevées.
Le FE80 exploite cette situation avec un diamètre de 2,4 mm et un taux de dépôt pouvant dépasser 9 kg/h dans les conditions publiées par Hobart. Ce niveau de dépôt est particulièrement intéressant pour les assemblages structuraux comportant des volumes importants de métal à déposer.
Mais la productivité du soudage ne se résume évidemment pas à la masse déposée par heure. La géométrie du joint, le nombre de passes, la vitesse de déplacement, le détachement du laitier et le temps nécessaire entre les passes participent également au résultat industriel.
Hobart met justement l’accent sur la facilité d’élimination du laitier et sur la possibilité d’obtenir des soudures prêtes pour l’inspection avec un nettoyage réduit.
FE81 : l’intérêt du FCAW-S toutes positions
Le FE81 me paraît particulièrement intéressant par son aptitude toutes positions.
La difficulté n’est plus seulement d’obtenir un taux de dépôt élevé. En verticale montante ou au plafond, il faut simultanément contrôler le bain fondu et le laitier, conserver une bonne fusion des bords et maintenir les propriétés recherchées du métal déposé.
Hobart présente précisément le FE81 comme offrant une bonne stabilité du bain pour les travaux hors position. Sa fiche produit le destine à la construction métallique, aux assemblages poteaux-poutres, à la fabrication de ponts ainsi qu’aux aciers A572 Grade 65 et A913 Grade 65. Elle mentionne également une approbation AWS D1.8.
C’est probablement une des évolutions les plus intéressantes de cette nouvelle gamme : associer résistance de classe 80 ksi, faible hydrogène diffusible et aptitude toutes positions dans un fil auto-protégé destiné au travail de chantier.
H8 : un progrès important dans la maîtrise de l’hydrogène
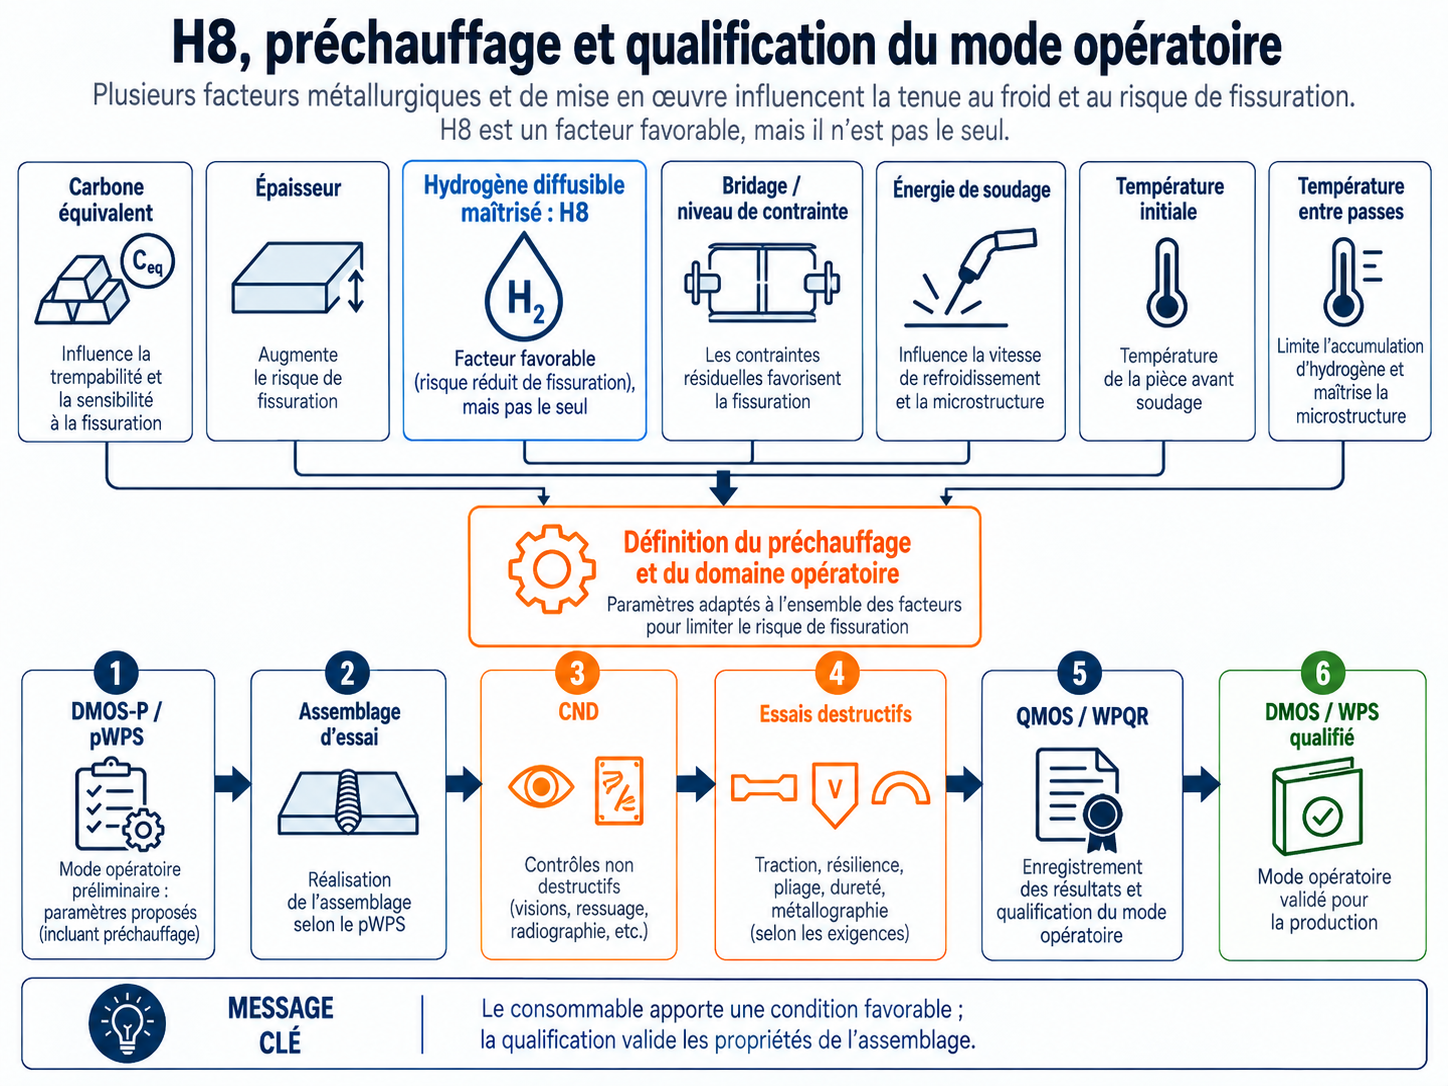
Les deux consommables portent le désignateur H8. Dans la classification AWS, cela signifie que le métal déposé satisfait au niveau de diffusible hydrogen correspondant à 8 ml/100 g ou moins dans les conditions d’essai normalisées. Ce suffixe décrit donc une performance du consommable qualifié ; il ne constitue pas à lui seul une garantie d’absence de fissuration sur n’importe quel assemblage.
Cette caractéristique prend toute son importance lorsqu’on soude des aciers structuraux à résistance plus élevée.
La fissuration à froid dépend notamment de la présence simultanée d’hydrogène diffusible, d’une microstructure suffisamment sensible et de contraintes dans l’assemblage. La diminution de l’hydrogène disponible constitue donc un élément favorable de la maîtrise métallurgique du soudage.
Hobart indique que le faible niveau d’hydrogène peut contribuer à réduire ou, dans certaines applications, supprimer le préchauffage. Avec l’A913 Grade 65, ce bénéfice est particulièrement concret dans le cadre américain actuel.
A913 Grade 65 : le rôle précis du H8 dans AWS D1.1:2025
Dans AWS D1.1:2025, l’A913 Grade 65 conserve une voie de préchauffage préqualifiée très favorable : lorsque le matériau est à au moins 32 °F (0 °C) et que l’électrode présente un niveau d’hydrogène diffusible H8 ou meilleur, la catégorie applicable permet de travailler sans préchauffage additionnel. Si la température du matériau est inférieure à 32 °F, un minimum de 70 °F (environ 21 °C) est requis dans cette voie.
Cette possibilité tient à la combinaison de deux facteurs : faible carbone équivalent de l’A913 et électrode à hydrogène maîtrisé. Le FE80/FE81 ne « supprime » donc pas à lui seul le préchauffage ; il fournit la condition H8 nécessaire pour exploiter cette facilité lorsque toutes les autres exigences du code sont satisfaites.
Attention à l’A572 Grade 65 : son domaine de préchauffage dans AWS D1.1 n’est pas identique à celui de l’A913 Grade 65. Le fait qu’un fil soit H8 et compatible en résistance ne permet donc pas de transposer automatiquement la règle « sans préchauffage » d’un acier à l’autre.
L’énergie de soudage reste une variable essentielle
Hobart met également en avant la capacité de ces nouveaux fils à fournir des propriétés mécaniques robustes sur une large plage de réglages et d’énergies de soudage. Cette affirmation correspond aux essais de développement et de classification du consommable ; elle ne signifie pas qu’un WPS de production dispose automatiquement d’une plage d’énergie illimitée.
Cette caractéristique est particulièrement pertinente pour le FCAW-S.
À plat, les forts taux de dépôt du FE80 conduisent naturellement vers des niveaux d’énergie pouvant être importants. En toutes positions, le FE81 doit au contraire permettre une adaptation des paramètres aux contraintes de tenue du bain.
Du point de vue métallurgique, l’objectif n’est pas de rechercher systématiquement l’énergie de soudage la plus élevée ou la plus faible. Il consiste à déterminer une fenêtre opératoire compatible avec le matériau et les propriétés recherchées.
Le contrôle de la température entre passes complète cette maîtrise du cycle thermique.
De la caractéristique du consommable à la qualification du mode opératoire
C’est ici qu’il faut distinguer clairement le rôle du fabricant du consommable et celui de l’ingénieur soudeur.
Hobart fournit les caractéristiques du FE80 ou du FE81 : classification, domaine opératoire, hydrogène diffusible, polarité, positions de soudage et propriétés du métal déposé.
Pour une fabrication selon AWS D1.1, deux voies doivent être distinguées :
- WPS préqualifié : aucune qualification par coupon n’est nécessaire si le métal de base, le consommable, le joint, les paramètres et toutes les limites de préqualification du code sont respectés ;
- WPS qualifié par essais : lorsqu’une condition sort du domaine préqualifié, un essai de qualification de mode opératoire et les contrôles prescrits deviennent nécessaires.
Pour les soudures AWS D1.8 Demand Critical, des exigences supplémentaires s’ajoutent au cadre D1.1. L’approbation ou la classification du consommable constitue une condition importante, mais elle ne transforme pas automatiquement n’importe quel assemblage en soudure Demand Critical conforme.
La démarche industrielle reste donc : matériau de base → détail de joint → consommable → position → paramètres → préchauffage/interpass → énergie → exigences D1.1/D1.8 → WPS préqualifié ou qualification par essais selon le cas.
Pour les applications Demand Critical, Hobart rappelle d’ailleurs que les consommables de classe 80 ksi destinés à l’A913 Grade 65 doivent satisfaire des exigences de résistance, limite d’élasticité, allongement et ténacité aux niveaux bas et haut d’énergie de soudage prévus par les essais applicables.
Quelques recommandations métallurgiques
Dans l’utilisation de ces nouveaux FCAW-S, je retiendrais simplement cinq principes : considérer H8 comme un élément favorable à la maîtrise de la fissuration à froid sans le dissocier du carbone équivalent et de l’épaisseur ; déterminer le préchauffage dans le cadre du mode opératoire applicable ; maîtriser l’énergie de soudage et la température entre passes ; tenir compte de la rigidité réelle de l’assemblage ; enfin, confirmer les propriétés recherchées par la qualification du mode opératoire et ses essais associés.
Ces principes ne sont pas particuliers à Hobart. Ils constituent les bases classiques de la maîtrise métallurgique d’un assemblage soudé.
Une évolution prometteuse du FCAW-S
Hobart annonce jusqu’à 40 % d’amélioration de productivité dans certaines comparaisons et applications avec les FE80/FE81. Ce chiffre doit être lu comme un résultat de comparaison constructeur : le gain réel dépend du joint, de la position, du nombre de passes, du taux de dépôt utile, du nettoyage du laitier et de l’organisation du chantier.
Au-delà de ce chiffre, l’intérêt technique de cette nouvelle génération me semble surtout résider dans la combinaison proposée :
forte résistance + H8 + productivité élevée + absence de gaz extérieur + aptitude toutes positions avec le FE81.
Le FCAW-S conserve naturellement certaines caractéristiques propres au procédé, notamment la production de fumées et la présence de laitier. Mais son autonomie vis-à-vis d’une protection gazeuse reste un avantage majeur pour la construction métallique extérieure.
Références techniques
- Hobart Brothers — Fabshield FE80 & FE81 — présentation officielle de la gamme.
- Hobart — Fabshield FE81 — classification E81T8-G-H8, toutes positions, AWS D1.8.
- AWS Welding Digest — AWS D1.1:2025 et A913 — évolution des catégories de préchauffage.
- ArcelorMittal — ASTM A913 High-Strength Steel — soudabilité et préchauffage.
- Métallurgie du soudage : cycle thermique, hydrogène et fissuration à froid.
Pour approfondir : principes et paramètres du fil fourré
Cette application industrielle s’inscrit dans une famille de procédés plus large : voir la présentation générale du soudage à l’arc avec fil fourré (FCAW et MCAW) et l’étude approfondie des paramètres opératoires, défauts et classifications.
Conclusion
Avec les Fabshield FE80 et FE81, Hobart fait évoluer le FCAW-S vers les besoins actuels des constructions métalliques à plus haute résistance.
Le FE80 exploite les possibilités de forte déposition du procédé à plat et en horizontal. Le FE81 apporte cette technologie aux assemblages toutes positions et aux applications structurales plus complexes.
La classification H8 constitue un élément particulièrement intéressant de cette évolution. En réduisant l’hydrogène diffusible disponible, elle améliore les conditions métallurgiques permettant de maîtriser le risque de fissuration à froid et peut participer, lorsque le matériau et le mode opératoire le permettent, à une réduction du préchauffage.
Mais la logique reste celle qui gouverne depuis toujours une fabrication soudée maîtrisée :
Le consommable fournit les possibilités du procédé ; la qualification du mode opératoire établit les propriétés de l’assemblage dans les conditions réelles de fabrication.
Les FE80 et FE81 apparaissent ainsi comme une évolution très intéressante du FCAW-S, particulièrement adaptée aux besoins de la construction métallique américaine moderne et aux aciers structuraux Grade 65.