Comparatif PTA, Laser Cladding et TIG fil chaud : quel procédé choisir ?
Comparaison industrielle des procédés de rechargement
Comparaison complète des procédés de rechargement : PTA, laser cladding et TIG fil chaud. Analyse métallurgique, dilution, productivité et applications industrielles. Pour une vue d’ensemble consacrée au rechargement anticorrosion et à l’alliage 625, consulter le dossier Cladding / Weld Overlay Inconel 625.
Introduction
Le rechargement métallique regroupe plusieurs objectifs industriels qu’il faut distinguer : cladding anticorrosion, hardfacing anti-usure, remise en état dimensionnelle et modification locale de surface. Les critères de choix ne sont donc pas identiques pour une vanne API 6A rechargée en Alloy 625, une portée stellitée ou une réparation de pièce aéronautique.
Trois familles sont comparées ici : PTA à poudre, laser cladding / LMD et TIG à fil chaud. Le bon choix dépend moins d’un classement absolu que de six variables : dilution admissible, chimie de la couche utile, taux de dépôt, géométrie accessible, apport thermique/distorsion et coût global d’industrialisation.
Point clé : la dilution n’est pas une constante du procédé. Une valeur faible peut être recherchée pour préserver la chimie du dépôt, mais une liaison métallurgique suffisante avec le substrat reste indispensable. Pour un overlay anticorrosion, l’acceptation finale se juge sur la composition et l’épaisseur utile de la couche qualifiée, pas uniquement sur un pourcentage de dilution calculé.
Les trois procédés étudiés sont :
- PTA (Plasma Transferred Arc)
- Laser Cladding
- TIG fil chaud (Hot Wire GTAW)
1. PTA (Plasma Transferred Arc)
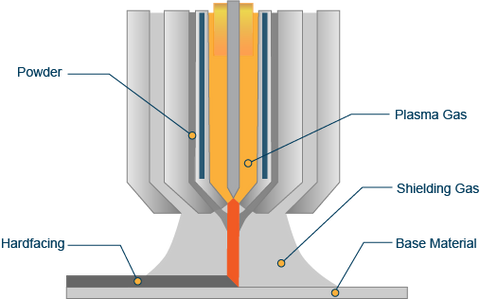
Le PTA utilise un arc plasma transféré entre l’électrode et la pièce. La poudre est injectée dans le jet plasma puis fondue dans un bain localisé sur le substrat. La puissance d’arc, le débit de poudre, le débit plasma, la vitesse de déplacement et l’oscillation déterminent conjointement la pénétration et le taux de dilution.
Principe
- arc plasma constricté
- injection de poudre
- fusion contrôlée du substrat
Caractéristiques clés
Le PTA est apprécié pour sa robustesse industrielle, son alimentation en poudre très flexible et des taux de dépôt élevés. Selon le matériau et l’équipement, Castolin documente par exemple des dépôts de l’ordre de 2,2 à 9 kg/h sur certaines poudres PTA, avec jusqu’à environ 3 mm par passe. La dilution peut être maintenue faible, mais elle ne doit pas être figée à « 5–10 % » : elle varie fortement avec les paramètres et le niveau de pénétration recherché.
Lecture métallurgique
- bonne maîtrise de la pénétration lorsque la fenêtre de paramètres est qualifiée ;
- très large choix de poudres : bases Ni, Co, Fe et mélanges contenant des carbures ;
- épaisseurs importantes réalisables avec plusieurs passes ;
- risque de dissolution ou de dégradation de certaines phases dures si l’apport thermique est excessif.
Le PTA est particulièrement courant en stellitage, hardfacing, robinetterie, pétrole & gaz, agriculture et mines. Pour un cladding anticorrosion en Alloy 625, il faut vérifier la chimie finale du dépôt et pas seulement la dilution apparente.
Applications
- sièges de vannes
- pièces offshore
- composants fortement sollicités
2. Laser Cladding
Principe
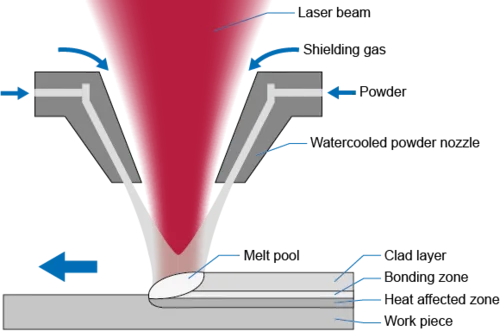
- faisceau laser focalisé
- bain très localisé
- injection poudre synchronisée
Caractéristiques clés
Le laser cladding se distingue par un apport thermique très localisé, une faible déformation et une dilution généralement plus basse que les procédés d’arc. Castolin indique typiquement environ 0,5 à 5 % sur ses installations laser, selon l’application. Mais les performances actuelles ne se limitent plus à de faibles taux de dépôt : Laserline documente environ 8 à 14 kg/h sur des systèmes haute puissance et jusqu’à environ 35 kg/h dans des configurations spécialement développées.
Lecture métallurgique
- vitesse de solidification élevée et microstructures souvent plus fines ;
- très faible volume de métal de base fondu, favorable à la conservation de la composition du dépôt ;
- faibles déformations et ZAT limitée ;
- risques spécifiques de fissuration, manque de liaison, porosité ou sensibilité à la poudre lorsque la fenêtre laser est mal adaptée.
Le laser est particulièrement pertinent lorsque la précision, la faible dilution, la faible distorsion ou la vitesse de balayage sont prioritaires. Les variantes modernes utilisent poudre ou fil, et les systèmes haute puissance ont fortement élargi le domaine de productivité.
Applications
- aéronautique
- nucléaire
- réparation haute précision
3. TIG fil chaud (Hot Wire GTAW)
🔬 Principe
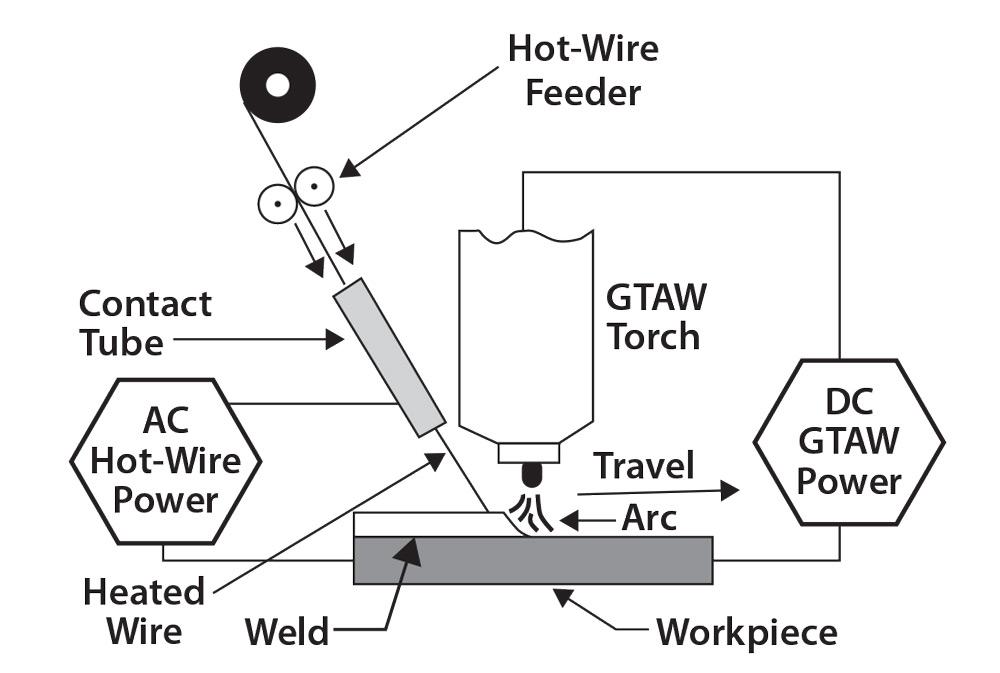
- arc TIG classique
- fil préchauffé électriquement
- fusion contrôlée
Caractéristiques clés
Le TIG fil chaud sépare la source de fusion — l’arc TIG — du préchauffage résistif du fil. Cette architecture permet d’augmenter le débit de métal sans demander à l’arc de fournir toute l’énergie de fusion du fil. La dilution peut être faible et très régulière, mais elle dépend du réglage et de l’épaisseur déposée : une plage fixe de « 5–8 % » n’est pas universelle.
Le TIG fil chaud conventionnel est moins rapide que les variantes les plus modernes, mais il ne faut plus le classer simplement comme « faible productivité ». Fronius cite un exemple conventionnel autour de 1,63 kg/h, tandis que sa technologie SpeedClad 2.0 — dérivée du TIG fil chaud pulsé — atteint jusqu’à 6 kg/h et 135 cm/min selon l’application.
Lecture métallurgique
- bain et apport de fil pilotés séparément ;
- bonne maîtrise de la chimie du dépôt, particulièrement intéressante pour les alliages base nickel ;
- très forte maturité industrielle pour les alésages, corps de vannes et géométries internes ;
- sensibilité au positionnement du fil, à l’arc parasite fil-pièce et à la stabilité de la torche lorsque le fil est fortement préchauffé.
Pour les overlays anticorrosion Alloy 625, le TIG fil chaud reste une technologie de référence, notamment lorsqu’il faut contrôler précisément la dilution en fer, l’épaisseur utile et la répétabilité sur des géométries internes.
Applications
- cladding interne pipelines
- Inconel 625 anticorrosion
- nucléaire
4. Comparaison technique globale
| Critère | PTA poudre | Laser cladding / LMD | TIG fil chaud |
|---|---|---|---|
| Source d’énergie | Arc plasma transféré | Laser focalisé ou large faisceau | Arc TIG + chauffage résistif du fil |
| Matériau d’apport | Poudre | Poudre ou fil | Fil |
| Dilution | Faible à modérée, très dépendante du réglage | Très faible à faible ; souvent ~0,5–5 % sur applications dédiées | Faible à modérée, pilotable par arc, vitesse et fil chaud |
| Taux de dépôt indicatif | Quelques kg/h ; certaines poudres ~2,2–9 kg/h | De faible à très élevé ; ~8–14 kg/h en haute puissance, davantage sur systèmes spéciaux | Environ 1–2 kg/h en conventionnel ; jusqu’à ~6 kg/h sur variantes modernes |
| Apport thermique / distorsion | Intermédiaire à élevé | Faible et très localisé | Intermédiaire, maîtrisable par vitesse et stratégie de dépôt |
| Géométries internes | Possibles mais dépendantes de la torche et de l’alimentation poudre | Limitées par l’accès optique et la tête de dépôt | Très favorable pour alésages, corps de vannes et rotations continues |
| Flexibilité alliages | Très forte avec poudres et carbures | Très forte avec poudres ; croissante avec fil | Limitée aux fils disponibles |
| Investissement | Intermédiaire | Élevé à très élevé | Intermédiaire à élevé selon automatisation |
5. Lecture industrielle
PTA : excellent choix pour le hardfacing, les poudres complexes et les dépôts épais lorsque la robustesse du procédé et le coût par kilogramme sont prioritaires.
Laser cladding : meilleur candidat lorsque la faible dilution, la faible distorsion, la précision ou la vitesse de revêtement à haute puissance justifient l’investissement.
TIG fil chaud : particulièrement fort sur le cladding anticorrosion de géométries internes, les alliages base nickel et les applications où l’on recherche une très bonne maîtrise de la chimie du dépôt et de l’épaisseur utile.
Lecture stratégique
- Hardfacing / Stellite / carbures / pièces d’usure : PTA souvent très compétitif grâce à la souplesse des poudres.
- Cladding anticorrosion de vannes, alésages et pièces oil & gas : TIG fil chaud très mature ; PTA ou laser restent possibles selon diamètre, alliage et spécification.
- Faible distorsion, réparation de précision, surfaces fines ou géométries accessibles optiquement : avantage au laser.
- Grandes surfaces à haute cadence : le laser haute puissance peut aujourd’hui dépasser le PTA en taux de dépôt ; il ne faut plus le classer systématiquement comme procédé lent.
6. Analyse métallurgique comparative
Dilution
La dilution peut être définie comme la fraction de métal de base fondue qui participe au métal déposé. Elle dépend de la géométrie du bain et ne se déduit pas du seul procédé. En pratique :
- laser : généralement le plus favorable à très faible dilution grâce au faible volume de substrat fondu ;
- PTA : dilution faible à modérée, très pilotable par courant, poudre, vitesse et oscillation ;
- TIG fil chaud : dilution pilotée par la part d’énergie consacrée au substrat et par le débit de fil préchauffé ; les stratégies modernes visent précisément à augmenter le dépôt sans augmenter proportionnellement la pénétration.
Solidification
Le gradient thermique et la vitesse de solidification sont généralement les plus élevés en laser, ce qui favorise des structures fines mais peut également augmenter certaines sensibilités à la fissuration selon l’alliage. PTA et TIG présentent des cycles thermiques plus larges ; la microstructure obtenue dépend alors fortement de l’énergie linéique, de l’épaisseur déposée, du préchauffage et de la composition du métal d’apport.
Défauts
| Procédé | Risques à surveiller |
|---|---|
| PTA | Dilution ou pénétration excessives, porosité poudre/gaz, fissuration des alliages durs, dissolution des carbures |
| Laser | Manque de liaison, porosité, fissuration à chaud, sensibilité à la focalisation et à la qualité de poudre/fil |
| TIG fil chaud | Arc parasite sur le fil, fusion irrégulière du fil, pénétration excessive, manque de fusion si énergie d’arc trop basse, accès géométrique |
7. Conclusion
Aucun procédé n’est universel.
Le choix dépend de :
- la métallurgie
- la géométrie
- la productivité
- le coût
Synthèse finale
PTA = robustesse, poudres et hardfacing ; Laser = dilution minimale, précision et désormais très forte productivité possible ; TIG fil chaud = contrôle du dépôt, maturité en cladding anticorrosion et excellent accès aux géométries internes.
8. Sources et articles complémentaires
- Castolin Eutectic — PTA Powder — exemples de taux de dépôt PTA et domaines d’application.
- Laserline — Laser Cladding — principe, poudre/fil, haute puissance et applications industrielles.
- Fronius SpeedClad 2.0 — évolution haute performance du TIG fil chaud pour cladding.
- Soudage TIG à fil chaud — Hot Wire GTAW.
- PTA vs PAW : ne pas confondre rechargement plasma et soudage plasma.
- Cladding / Weld Overlay Inconel 625 — dossier de référence pour les applications anticorrosion.