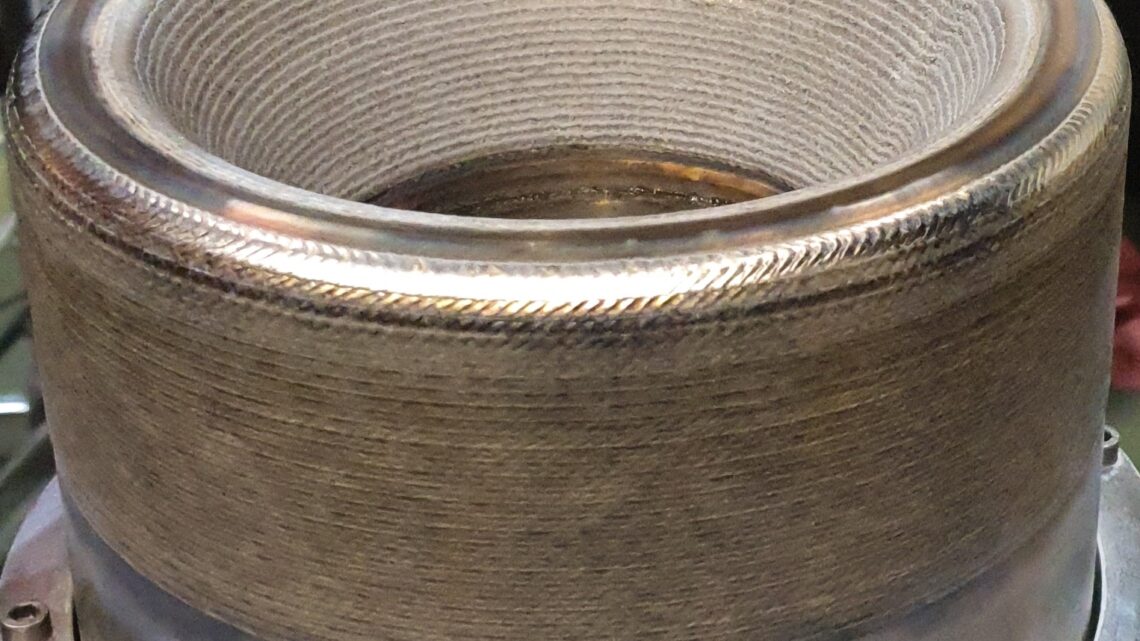
Le cladding par soudage, ou Weld Overlay, consiste à déposer sur un matériau de base une couche métallique destinée à améliorer la résistance à la corrosion, à l’usure ou à des environnements sévères. Dans les secteurs Oil & Gas, offshore, chimie et énergie, l’alliage 625 est l’un des matériaux de rechargement les plus utilisés lorsque la surface en contact avec le fluide doit conserver une forte résistance à la corrosion sans fabriquer toute la pièce en alliage de nickel.
Cette page présente les principes essentiels du Cladding / Weld Overlay Inconel® 625 : choix du procédé, maîtrise de la dilution, teneur en fer, géométrie du dépôt, matériaux de base, contrôles et qualification industrielle.
Qu’est-ce que le Cladding / Weld Overlay ?
Le cladding ne doit pas être confondu avec un simple dépôt de réparation. L’objectif est de créer une couche fonctionnelle dont les propriétés chimiques et métallurgiques sont adaptées au milieu de service.
- Cladding anticorrosion : dépôt d’un alliage résistant à la corrosion sur un acier carbone ou faiblement allié ;
- Weld Overlay : terme couramment utilisé pour désigner ce rechargement déposé par soudage ;
- Hardfacing : rechargement destiné principalement à la résistance à l’usure, à l’abrasion ou à l’érosion.
Dans un overlay anticorrosion, la qualité du dépôt ne dépend pas uniquement du métal d’apport. Elle dépend aussi de la quantité de métal de base fondue et mélangée au dépôt : c’est la dilution.
Pourquoi utiliser l’Inconel® 625 ?
L’alliage 625, généralement désigné par UNS N06625, est un alliage base nickel contenant notamment du chrome et du molybdène. Il est utilisé lorsque l’on recherche une bonne résistance à la corrosion dans des environnements sévères, notamment en présence de chlorures ou dans certaines applications Oil & Gas.
Le principe économique est simple : conserver un matériau de base ayant les propriétés mécaniques nécessaires, puis protéger uniquement la surface exposée avec une couche d’alliage 625. Le coût matière peut ainsi être fortement réduit par rapport à une pièce entièrement réalisée en alliage de nickel.
Dilution et teneur en fer : le point central du cladding 625
Lors de la première couche, une partie du matériau de base fond dans le bain de soudage. Sur un acier carbone ou faiblement allié, cette dilution augmente notamment la teneur en fer du dépôt et modifie la composition chimique de l’alliage déposé.
Une dilution excessive peut réduire la teneur relative en nickel, chrome et molybdène dans la couche déposée. La maîtrise du procédé consiste donc à obtenir suffisamment de fusion pour garantir la liaison métallurgique tout en limitant le mélange avec le matériau de base.
Les paramètres déterminants sont notamment :
- l’énergie linéique et la pénétration ;
- la vitesse de soudage ;
- le taux de dépôt ;
- le recouvrement entre cordons ;
- le nombre de couches ;
- la géométrie du bain ;
- la température entre passes et la stratégie de dépôt.
Des travaux récents sur les overlays 625 confirment que l’augmentation de la dilution en fer modifie la microstructure et la résistance à la corrosion du dépôt. La maîtrise de la teneur en fer reste donc un critère essentiel de la qualification d’un Weld Overlay 625.
Quels procédés pour déposer un cladding Inconel 625 ?
TIG / GTAW à fil chaud
Le TIG fil chaud est particulièrement intéressant lorsqu’on recherche une excellente qualité métallurgique et une dilution limitée avec un taux de dépôt supérieur au TIG conventionnel. Le fil est préchauffé électriquement avant son arrivée dans le bain, ce qui augmente la quantité de métal déposée sans imposer la totalité de cette énergie à l’arc.
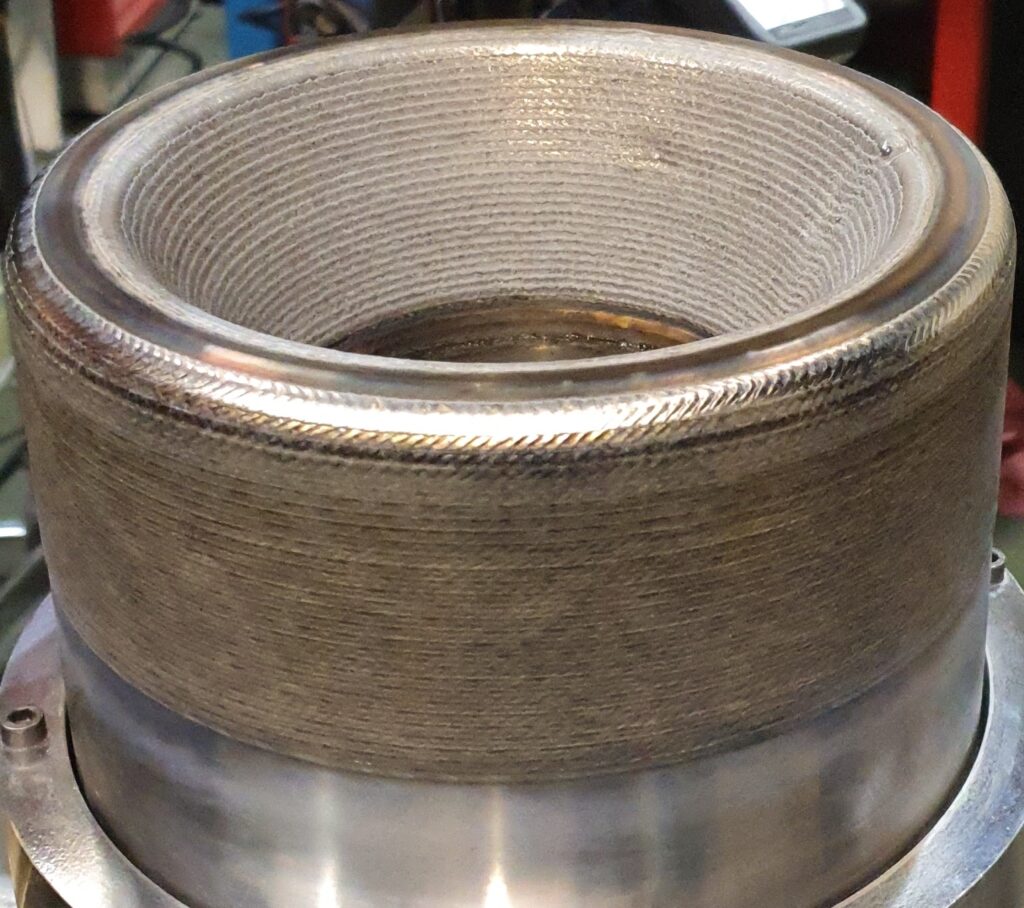
→ Soudage TIG à fil chaud (Hot Wire GTAW) : principe et applications
PTA — Plasma Transferred Arc
Le PTA est largement utilisé pour les opérations de rechargement lorsque l’on souhaite déposer des poudres métalliques avec une bonne maîtrise de la dilution et une grande flexibilité dans le choix des alliages.
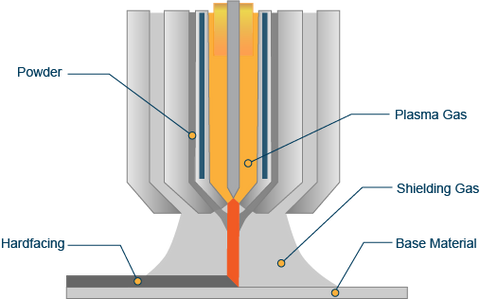
→ PTA vs PAW : comparaison des procédés plasma
MIG/GMAW et procédés à haut taux de dépôt
Le GMAW permet d’obtenir une productivité élevée et peut être adapté au cladding lorsque la maîtrise du transfert métallique, de la pénétration et de la dilution est suffisante. Les solutions modernes de régulation de l’arc permettent d’améliorer le contrôle du bain et du dépôt.
→ Cladding MIG/GMAW sur acier AISI 410 : rechargement Ni-Cr
Laser Cladding
Le laser permet une densité énergétique élevée, une zone fondue localisée et une dilution potentiellement faible. Son intérêt dépend toutefois fortement de la géométrie de la pièce, de la surface à couvrir, du coût de l’équipement et de la productivité recherchée.
→ Comparatif PTA, Laser Cladding et TIG fil chaud
Rechargement par feuillard SAW / ESW
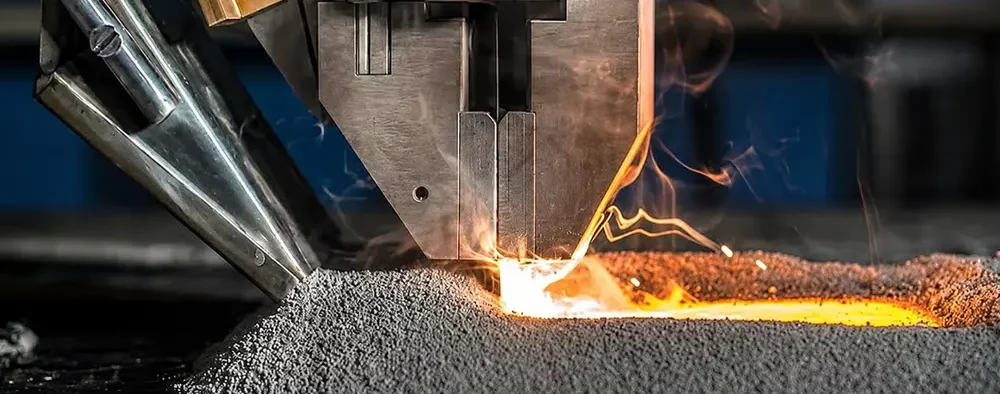
Pour les grandes surfaces, le rechargement par feuillard sous flux (SAW) ou par électroslag (ESW) permet d’atteindre des taux de dépôt élevés. Ces procédés sont particulièrement adaptés aux équipements de grande dimension lorsque la productivité, la régularité de la couche et la maîtrise de la dilution doivent être combinées.
Comment choisir le procédé de cladding ?
Le choix ne peut pas être fait uniquement sur le taux de dépôt. Il dépend de la pièce, de la surface à revêtir, de l’épaisseur de couche recherchée, de la dilution acceptable, du niveau d’automatisation, de la répétabilité et des exigences de qualification.
- Faible dilution et haute qualité : TIG fil chaud et procédés dérivés ;
- Flexibilité des alliages et rechargement localisé : PTA ;
- Productivité élevée : GMAW optimisé, procédés automatisés et solutions spécialisées ;
- Très faible apport thermique localisé : laser cladding, selon la géométrie et le coût acceptable.
La meilleure solution est celle qui atteint simultanément les critères métallurgiques, géométriques, économiques et de qualification du composant réel.
Matériaux de base et applications Oil & Gas
Le Weld Overlay 625 est utilisé sur différents aciers carbone, faiblement alliés ou inoxydables lorsque la surface doit bénéficier d’une résistance à la corrosion supérieure à celle du matériau de base. Dans les équipements Oil & Gas, les applications peuvent concerner des corps de vannes, brides, pièces forgées, raccords et autres composants soumis à des milieux corrosifs.
La procédure doit être adaptée au matériau de base : composition chimique, trempabilité, préchauffage, température entre passes, traitements thermiques éventuels et contraintes de qualification peuvent modifier profondément la stratégie de dépôt.
Qualification et contrôles du Weld Overlay
Une procédure de cladding ne se résume pas à obtenir un cordon visuellement correct. La qualification industrielle doit démontrer que le dépôt répond aux exigences métallurgiques et géométriques du cahier des charges.
- contrôle visuel et géométrie des cordons ;
- contrôles de surface selon l’application ;
- épaisseur utile du dépôt après usinage ;
- analyse chimique de la couche déposée ;
- teneur en fer et maîtrise de la dilution ;
- macrographies et examen de la liaison métallurgique ;
- essais complémentaires selon les exigences du code, de la spécification client ou du service.
Défauts et difficultés typiques
- dilution excessive et teneur en fer trop élevée ;
- manque de fusion entre cordons ou entre couches ;
- géométrie irrégulière du dépôt ;
- épaisseur insuffisante après usinage ;
- fissuration ou défauts de surface ;
- variations de composition dues au mélange avec le matériau de base ;
- déformation ou apport thermique excessif sur certaines géométries.
Cladding, hardfacing et procédés de rechargement : dossiers associés
- PTA, Laser Cladding et TIG fil chaud : comparaison industrielle
- TIG fil chaud : principe, réglages et applications
- Cladding MIG/GMAW sur acier AISI 410
- Rechargements durs à base de nickel par GMAW assisté par fil chaud
- Rechargement nickel-carbures de tungstène par GMAW assisté par fil chaud
Une approche industrielle du cladding
Dans une application industrielle, le meilleur procédé n’est pas nécessairement celui qui affiche le taux de dépôt le plus élevé. Il faut considérer simultanément la dilution, la chimie finale du dépôt, la qualité métallurgique, la répétabilité, l’accessibilité de la pièce, le temps de cycle, le coût de l’équipement et les exigences de qualification.
C’est cette approche globale — procédé, métallurgie et industrialisation — qui guide les dossiers publiés sur Soudage-Industriel.fr.
Vous souhaitez approfondir un problème de cladding, de dilution ou de choix de procédé ? Vous pouvez me poser votre question technique.