PTA vs PAW : rechargement plasma et soudage plasma
Analyse métallurgique et procédés de rechargement dur (Hardfacing)
1. Introduction
Le Plasma Arc Welding (PAW) et le Plasma Transferred Arc (PTA) appartiennent à la même famille des procédés plasma, mais leur finalité industrielle est différente. Le PAW sert principalement à assembler des pièces, en mode conduction ou keyhole, avec ou sans métal d’apport. Le PTA hardfacing sert principalement à déposer une couche fonctionnelle en injectant une poudre métallique ou cermet dans l’arc transféré.
La différence essentielle n’est donc pas « PAW = fil » et « PTA = poudre ». En PAW, l’apport peut être absent ou réalisé par fil. En PTA, la poudre et son gaz porteur deviennent des paramètres supplémentaires. Le PAW recherche la fusion correcte du joint ; le PTA cherche au contraire à fondre juste assez de substrat pour assurer la liaison métallurgique tout en préservant au maximum la composition du dépôt.
Pour approfondir : le dossier VPPAW sur l’aluminium détaille l’assemblage plasma en polarité variable et en mode keyhole ; le comparatif PTA, laser cladding et TIG fil chaud traite des choix industriels pour le rechargement. L’article présent distingue les principes et les objectifs métallurgiques du PAW et du PTA.
Point clé : la dilution n’est pas une constante du PTA. Elle dépend du courant, de la vitesse, du débit de poudre, du recouvrement et de la géométrie. Des revues récentes rapportent couramment des valeurs inférieures à 5 % dans des conditions optimisées de hardfacing plasma.
2. Principe physique du procédé PTA
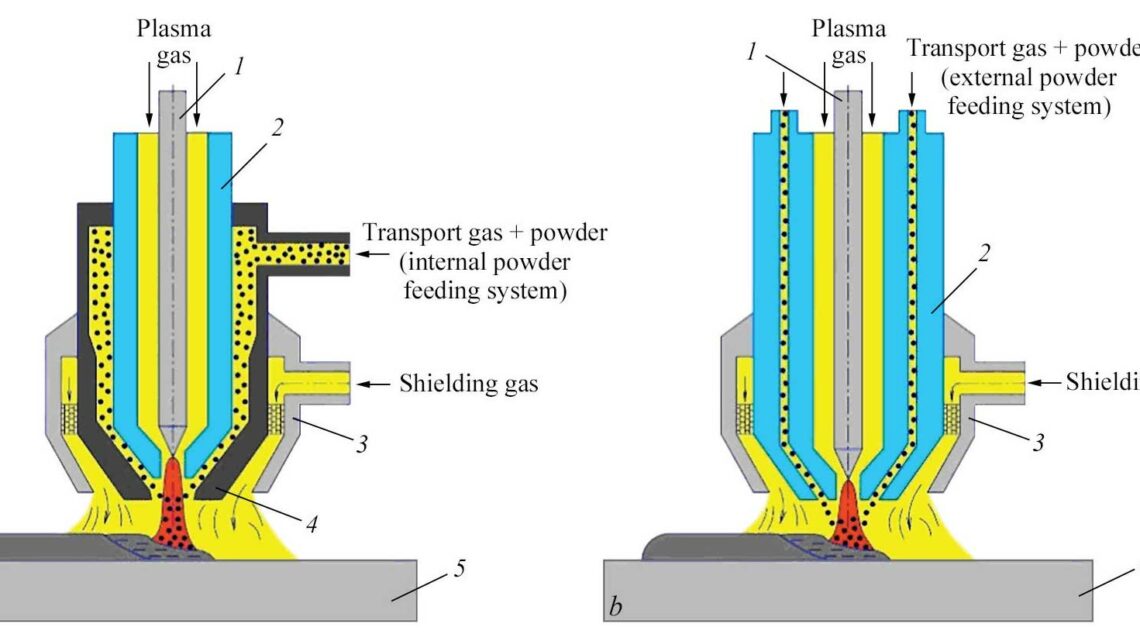
Dans une installation PTA, un arc pilote est d’abord établi entre l’électrode tungstène et la tuyère. L’arc principal est ensuite transféré vers la pièce. La poudre est véhiculée par un gaz porteur et injectée dans la zone plasma, où elle est chauffée puis fondue avant son incorporation au bain.
Configuration fondamentale
Les deux procédés utilisent une électrode non fusible, une tuyère constrictrice refroidie et un gaz plasma. En PAW de soudage, l’arc peut fonctionner en fusion superficielle ou en keyhole, avec éventuellement un fil d’apport. En PTA de rechargement, la torche ajoute un circuit d’alimentation poudre et un gaz porteur ; le débit de poudre, sa granulométrie et son rendement de capture deviennent alors des paramètres majeurs.
Formation de l’arc
Le procédé comporte deux phases :
- Arc pilote (non transféré)
- Arc principal (transféré pièce)
L’arc pilote assure surtout un amorçage fiable et stable. L’arc principal transféré vers la pièce fournit ensuite l’énergie de fusion. La reproductibilité dépend de l’état de la tuyère, du recul de l’électrode, des gaz, du débit de poudre, de la distance torche-pièce et de la vitesse de déplacement.
3. Paramètres clés du procédé
Les paramètres les plus influents sont :
- courant de l’arc principal ;
- débits de gaz plasma, protection et transport de poudre ;
- vitesse d’avance ;
- distance torche-pièce ;
- recul de l’électrode dans la tuyère ;
- débit de poudre et granulométrie ;
- diamètre de l’orifice et état de la tuyère ;
- recouvrement entre cordons et éventuelle oscillation.
Influence directe sur :
- géométrie du cordon
- dilution
- microstructure
4. Influence géométrique (lecture ingénieur)
Distance buse–pièce (NWD)
Une augmentation de la distance torche-pièce tend généralement à diminuer la densité énergétique reçue par le substrat et peut élargir le dépôt. Il n’existe cependant pas de plage universelle « optimale 10–15 mm » : la valeur admissible dépend de la torche, du diamètre de tuyère, du gaz et du niveau de puissance.
Recul électrode (Rc)
Le recul de l’électrode modifie la longueur de la colonne d’arc confinée dans la tuyère, donc sa tension et sa concentration. Un recul excessif peut augmenter la chute de tension et l’échauffement de la tuyère ; un recul trop faible réduit l’effet de constriction. La valeur doit suivre la conception de la torche et les recommandations constructeur.
Conséquence pratique : le recul d’électrode doit être traité comme un réglage propre à la torche et non comme une relation universelle tension/distance.
Une relation chiffrée unique en V/mm ne doit pas être généralisée : la variation de tension avec le recul dépend fortement de la géométrie de torche, du courant et des gaz.
Diamètre buse constrictrice
Un orifice plus petit accroît généralement la constriction et la densité de puissance, avec un risque d’érosion de tuyère si le courant ou le débit plasma sont trop élevés. Un orifice plus grand réduit la constriction. Son effet sur la dilution n’est toutefois pas isolé : courant, vitesse, poudre et distance torche-pièce doivent être considérés ensemble.
5. Résultats expérimentaux PTA vs PAW
Géométrie du cordon
Observations majeures :
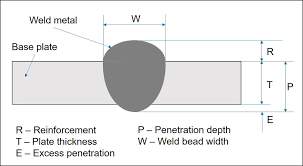
Comparer directement une géométrie « PTA » et une géométrie « PAW » n’a de sens que pour une étude donnée, car les objectifs de procédé sont différents. En rechargement PTA, on recherche souvent un cordon large, régulier, faiblement pénétrant et suffisamment mouillant pour obtenir un bon recouvrement entre passes. En PAW de soudage, on peut au contraire rechercher une forte pénétration, voire un keyhole.
Un indice de convexité ou un rapport largeur/hauteur ne peut pas être déclaré « optimal » de manière universelle : il dépend de la fonction du dépôt, de l’épaisseur visée et de la stratégie de recouvrement.
Dilution
La dilution correspond à la fraction de métal de base fondue qui participe au dépôt. En PTA hardfacing, elle est volontairement minimisée afin de conserver la composition de la poudre. Des publications récentes rapportent souvent des valeurs inférieures à 5 % dans des conditions optimisées ; une augmentation du courant ou de l’énergie linéique accroît généralement la fusion du substrat.
Attribuer au PAW de soudage une « dilution type de 17 à 25 % » n’est pas pertinent : dans un assemblage PAW, le critère essentiel est la fusion correcte du joint, et la notion de dilution n’a pas le même rôle fonctionnel que dans un revêtement.
Rendement de dépôt
Le rendement de capture de la poudre est élevé lorsque le jet, la granulométrie et le débit porteur sont bien réglés. Des publications récentes indiquent couramment des rendements de l’ordre de 90–95 %, mais cette valeur dépend du matériau, de la granulométrie et de la géométrie de dépôt. Les pertes proviennent surtout de la poudre non captée, des projections et, dans une moindre mesure, de la volatilisation de certains éléments.
6. Microstructure et métallurgie
La microstructure d’un dépôt PTA dépend du matériau d’apport, de la dilution, du gradient thermique et du taux de refroidissement. Pour les alliages cobalt ou nickel renforcés par carbures, l’enjeu est de limiter la dissolution excessive des phases dures tout en assurant une liaison métallurgique continue avec le substrat.
Observations microstructurales :
Il n’existe pas de règle générale selon laquelle « PTA = structure fine » et « PAW = structure grossière ». La taille dendritique dépend surtout du gradient thermique et de la vitesse de solidification. En rechargement PTA, une dilution faible aide en revanche à conserver une composition plus proche de la poudre d’apport et donc la fraction de phases dures recherchée.
Microdureté
La dureté ne dépend pas du nom du procédé mais de la composition réelle du dépôt, de la dilution, des phases formées et du cycle thermique. Dans de nombreux hardfacings riches en carbures, une dilution excessive par un acier plus doux réduit la dureté et la résistance à l’usure, mais cette relation doit être vérifiée pour chaque système d’alliage.
7. Analyse métallurgique avancée
Mécanismes clés
- Dilution
- gouverne composition chimique
- impact carbures (Stellite)
- Cinétique thermique
- refroidissement → taille dendritique
- Hydrodynamique du bain
- la convection dépend de la pression d’arc, des gradients de tension superficielle, des forces électromagnétiques et des débits gazeux ;
- il n’existe pas de règle générale « PTA calme / PAW plus convectif » indépendante des paramètres.
Cas Stellite 6
- Co-base + carbures (Cr, W)
- sensibilité dilution :
Dans un Stellite 6 ou un dépôt similaire, une dilution excessive par un substrat ferreux modifie la teneur en Fe, la fraction de carbures et la matrice cobalt. La résistance à l’usure peut alors diminuer, mais l’effet exact dépend du taux de dilution, de la chimie du métal de base et du cycle thermique.
8. Synthèse comparative (niveau expert)
| Critère | PTA hardfacing | PAW soudage |
|---|---|---|
| Objectif principal | Déposer une couche fonctionnelle | Assembler deux pièces |
| Apport | Poudre métallique ou cermet | Autogène ou fil d’apport selon le joint |
| Arc | Arc plasma transféré, généralement utilisé pour limiter la fusion du substrat | Arc plasma constricté en conduction ou keyhole |
| Dilution | Doit être minimisée et maîtrisée | Notion secondaire par rapport à la fusion du joint |
| Pénétration recherchée | Faible mais suffisante pour la liaison métallurgique | De modérée à très forte selon le mode |
| Paramètres additionnels | Débit poudre, granulométrie, gaz porteur | Débit plasma, géométrie du joint, éventuel fil d’apport |
| Applications | Hardfacing, stellitage, réparation, couches anti-usure/corrosion | Assemblage de tôles, tubes et pièces fines ou moyennes |
9. Conclusion
Le PTA est une technologie de référence pour le hardfacing et le rechargement fonctionnel lorsque la flexibilité des poudres, la faible dilution et la robustesse industrielle sont prioritaires. Le PAW, lui, reste un procédé d’assemblage à arc plasma, particulièrement intéressant lorsqu’on recherche une forte pénétration ou un fonctionnement keyhole.
Le choix entre PTA et PAW ne doit donc pas être présenté comme une compétition entre deux variantes équivalentes : ce sont deux usages différents d’une même famille de technologies plasma.
10. Sources et articles complémentaires
- TWI — Plasma Arc Welding — principe du PAW, modes microplasma, conduction et keyhole.
- State of Knowledge in the Field of Regenerative Hardfacing Methods — revue 2026, dilution et rendement du PTA.
- A Review on Hardfacing, Process Variables, Challenges, and Future Works — influence de la dilution sur dureté et phases dures.
- Comparatif PTA, Laser Cladding et TIG fil chaud.
- Cladding / Weld Overlay Inconel 625.