Métallurgie du bain de fusion en GMAW (MIG/MAG)
Physique du bain de fusion et stratégies de contrôle des procédés GMAW modernes
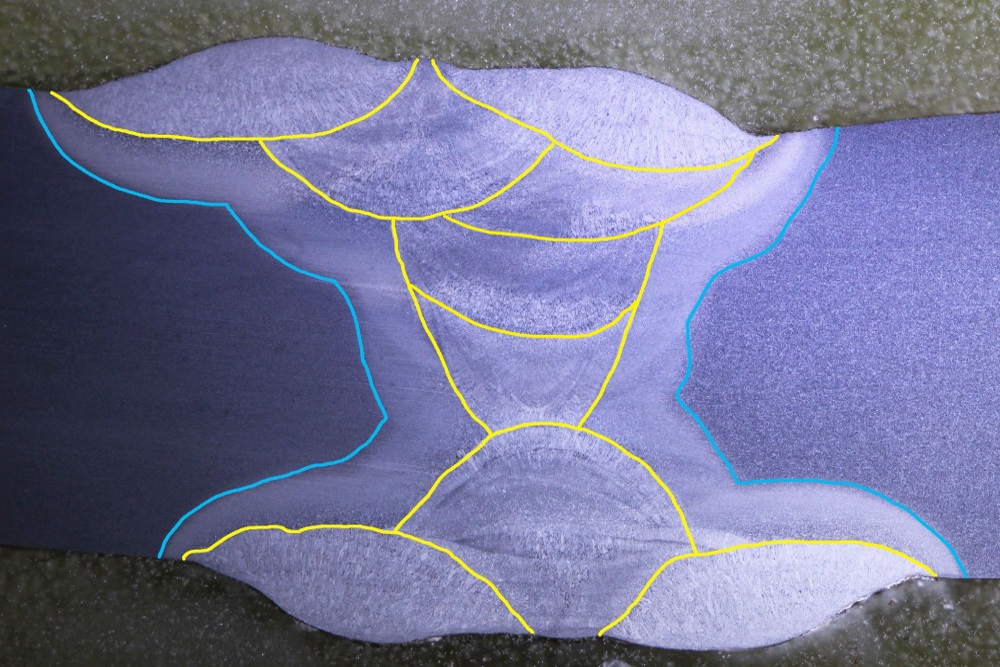
Le bain de fusion en soudage GMAW n’est pas un simple volume liquide placé sous l’arc. C’est un système thermofluide instationnaire dans lequel interagissent l’arc plasma, les gouttes transférées par le fil, les forces électromagnétiques, la pression d’arc, la tension superficielle, la flottabilité et la géométrie instantanée du bain.
Place dans le dossier : ce texte approfondit les phénomènes physiques et métallurgiques ; le panorama MIG/MAG/GMAW présente la classification et les applications des variantes de procédé. Les deux approches sont complémentaires.
Les procédés modernes de Fronius, Lincoln Electric, EWM, Kemppi et ESAB ne « contrôlent » donc pas directement la microstructure. Ils agissent sur des variables électriques, mécaniques et cinématiques qui modifient le transfert métallique, la pression exercée sur le bain, l’apport d’énergie, la pénétration, la dilution et finalement les conditions de solidification.
Cette distinction est essentielle : un procédé propriétaire est d’abord une stratégie de commande de l’arc et du fil. Les effets métallurgiques sont des conséquences indirectes qu’il faut confirmer sur le joint réel.
1. Les forces qui gouvernent le bain de fusion GMAW
La forme du bain résulte du couplage de plusieurs mécanismes :
- flux thermique de l’arc : chauffage de la surface et fusion du métal de base ;
- enthalpie et quantité de mouvement des gouttes : le métal transféré apporte chaleur et impulsion au bain ;
- pression d’arc et cisaillement du plasma : ils contribuent à l’enfoncement et au déplacement du métal liquide ;
- forces électromagnétiques de Lorentz : liées au trajet du courant dans la goutte et le bain ;
- convection de Marangoni : écoulement superficiel gouverné par le gradient de tension superficielle ;
- flottabilité : effet des différences de densité dues aux gradients thermiques et de composition.
La convection de Marangoni est particulièrement sensible à la chimie de surface. Des éléments tensioactifs comme le soufre ou l’oxygène peuvent modifier le signe du gradient de tension superficielle et donc inverser ou redistribuer les écoulements. Il est donc incorrect de déduire automatiquement « bain large = convection divergente » ou « bain profond = convection axiale » sans tenir compte du matériau, du gaz et du régime d’arc.
2. Le mode de transfert modifie profondément le bain
Le comportement du bain varie fortement avec le mode de transfert métallique :
| Mode de transfert | Interaction goutte/bain | Conséquence typique |
|---|---|---|
| Court-circuit conventionnel | Contacts périodiques fil/bain, pics de courant au détachement | Faible énergie moyenne mais risque de projections et de manque de fusion si mal réglé |
| Globulaire | Grosses gouttes irrégulières | Bain moins stable, projections et géométrie plus dispersée |
| Spray | Petites gouttes axiales à fréquence élevée | Arc puissant, forte productivité, pénétration et bain plus volumineux |
| Pulsé | Détachement contrôlé par pics de courant | Transfert spray à courant moyen réduit et meilleur contrôle en position |
Les procédés propriétaires modernes interviennent précisément sur ces transitions : certains pilotent le court-circuit, d’autres la longueur d’arc, la forme d’onde pulsée, la vitesse du fil ou encore la compensation du stick-out.
3. Fronius CMT : contrôler le détachement par mouvement réversible du fil
Le CMT — Cold Metal Transfer agit simultanément sur la commande électrique et sur la cinématique du fil. Lorsque le court-circuit se produit, le fil est rétracté ; cette rétraction mécanique facilite le détachement de la goutte pendant que le courant reste faible.
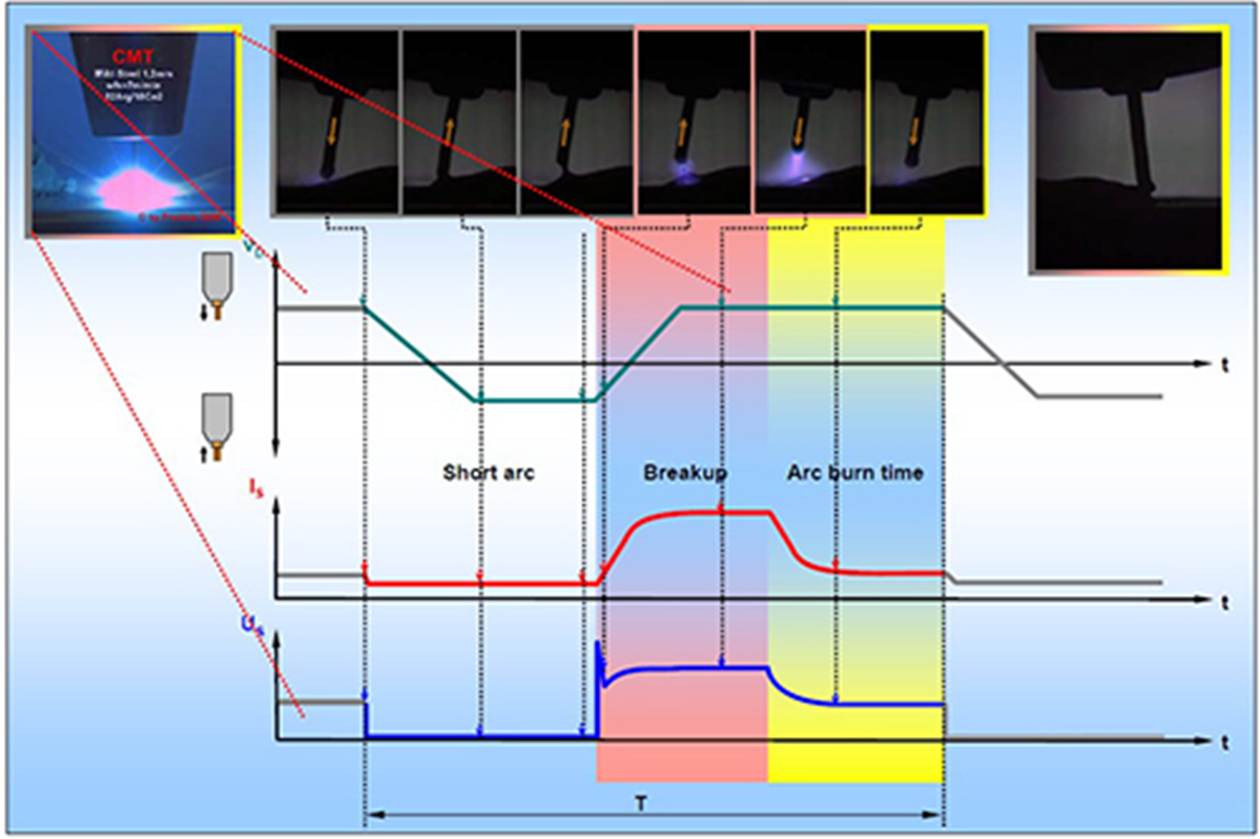
Le mécanisme central n’est donc pas simplement une « réduction de l’énergie cinétique de la goutte ». Il s’agit surtout de rompre le court-circuit avec un courant faible grâce au retrait du fil, ce qui réduit l’énergie injectée pendant cette phase et limite fortement les projections. Fronius annonce, dans ses essais comparatifs, une réduction de l’apport de chaleur pouvant atteindre environ un tiers par rapport à un arc court standard.
Le résultat industriel est particulièrement intéressant pour les tôles minces, les assemblages dissemblables, le brasage, certaines passes de racine et le rechargement. En revanche, il serait faux d’écrire que CMT « manque de pénétration » par principe : la pénétration dépend de la variante CMT, de la vitesse, du matériau, du gaz et de la programmation. Fronius propose d’ailleurs des variantes CMT Mix, CMT AC et des combinaisons avec d’autres modes.
4. Lincoln Electric STT : façonner le court-circuit par la forme d’onde
Le STT — Surface Tension Transfer reste un GMAW à court-circuit contrôlé. Contrairement au CMT, le mécanisme ne repose pas sur une rétraction rapide du fil : la source module le courant pendant les différentes phases du court-circuit afin de limiter le pic de courant au détachement et d’obtenir un transfert plus propre.
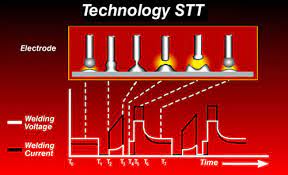
La stratégie STT vise surtout les racines ouvertes, les faibles épaisseurs et les situations de mauvais accostage où l’on recherche un bain relativement froid, peu projetant et tolérant. Lincoln décrit STT comme un procédé à faible apport de chaleur et faible niveau de projections.
Du point de vue du bain, l’intérêt principal est la réduction des perturbations violentes au moment de la rupture du pont liquide. La géométrie finale reste néanmoins très dépendante du jeu, du stick-out, de la vitesse fil, du gaz et de la progression.
5. EWM : deux stratégies opposées — coldArc et forceArc
EWM illustre bien le fait qu’il n’existe pas une seule stratégie de « bain optimal ». La gamme actuelle XQ associe plusieurs procédés selon le résultat recherché.
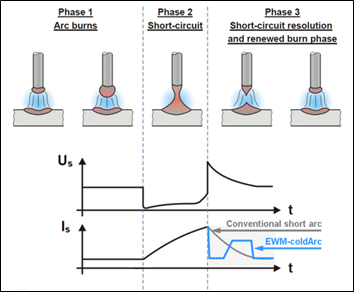
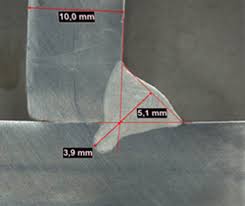
coldArc / coldArc puls ciblent le soudage à faible apport thermique, les tôles minces et les racines. À l’opposé, forceArc / forceArc puls recherchent un arc puissant, directionnel et une pénétration profonde. EWM propose également wiredArc, qui utilise une régulation dynamique du fil pour maintenir une pénétration moins sensible aux variations de stick-out.
La logique industrielle est donc moins « contrôler la température du bain » que choisir et stabiliser la distribution de puissance et de pression d’arc adaptée à la géométrie recherchée.
6. Kemppi WiseFusion et WisePenetration : contrôler l’arc et compenser le stick-out
Kemppi adopte une logique différente, centrée sur la régulation adaptative. WiseFusion maintient une longueur d’arc courte et concentrée afin d’obtenir une densité d’énergie élevée, une vitesse de soudage supérieure et une pénétration ciblée avec un apport thermique global réduit par la vitesse accrue.
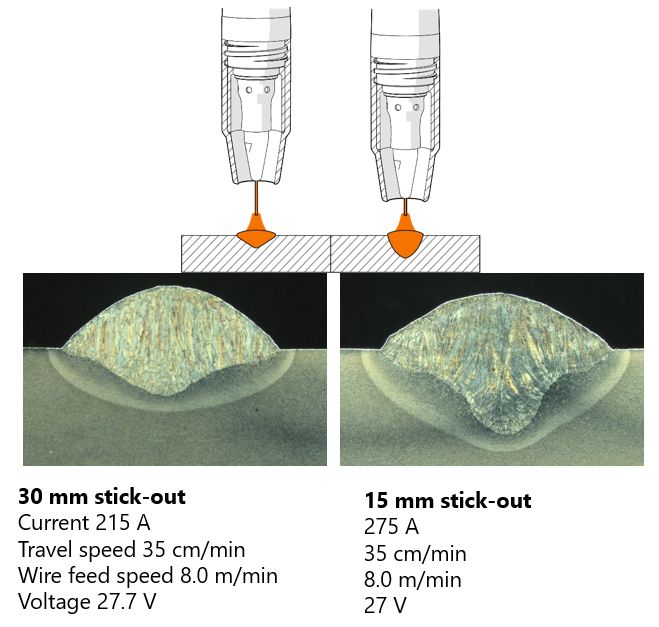
WisePenetration cherche au contraire à maintenir le courant, et donc la pénétration, plus constants lorsque le stick-out varie. C’est un enjeu majeur en soudage manuel, mécanisé ou robotisé : une variation de distance contact-pièce modifie le chauffage résistif du fil et peut faire varier le courant et la fusion du métal de base.
Kemppi propose également WiseRoot+ pour les racines et, dans ses plateformes récentes, des modes MAX Cool, MAX Speed et MAX Position. L’idée commune est de compenser des variations de conditions opératoires pour rendre le bain plus reproductible.
7. ESAB SuperPulse : alterner les états du bain plutôt que conserver un seul régime
Chez ESAB, SuperPulse ne doit pas être résumé par « combinaison multi-modes ». Le procédé alterne deux niveaux ou deux modes de transfert afin de contrôler simultanément l’apport de chaleur, la forme du cordon et le comportement du bain.
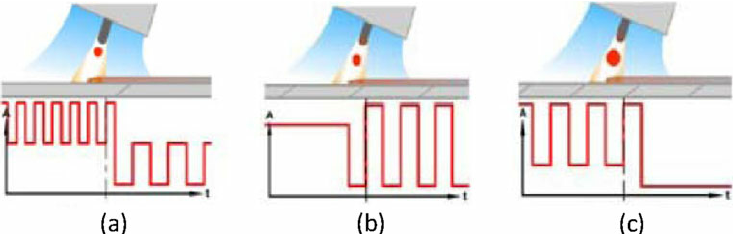
ESAB documente notamment les combinaisons pulse/pulse, pulse/short arc et spray/pulse. Le but varie selon l’application : contrôler l’énergie sur tôles fines, maîtriser le profil et l’esthétique du cordon, ou augmenter la productivité tout en conservant une bonne aptitude au soudage en position.
SuperPulse reste proposé sur les équipements Aristo/RobustFeed U82. Les plateformes ESAB plus récentes intègrent également des programmes pulsés synergiques qui poursuivent la même logique générale : stabiliser le détachement de goutte et rendre le résultat moins sensible aux variations opératoires.
8. Ce que les cinq stratégies contrôlent réellement
| Constructeur / procédé | Variable principalement pilotée | Effet recherché |
|---|---|---|
| Fronius CMT | Mouvement réversible du fil + courant de court-circuit | Détachement doux, faibles projections, faible apport d’énergie |
| Lincoln STT | Forme d’onde du courant pendant le court-circuit | Racine stable, faible projection, meilleure tolérance d’accostage |
| EWM coldArc / forceArc / wiredArc | Distribution de puissance, dynamique d’arc et régulation fil | De la faible énergie à la pénétration profonde et stabilisée |
| Kemppi WiseFusion / WisePenetration | Longueur d’arc et compensation du stick-out | Arc concentré et pénétration plus constante |
| ESAB SuperPulse | Alternance de deux états ou modes de transfert | Contrôle thermique, profil du cordon et soudage en position |
9. Conséquences métallurgiques : dilution, ZAT et solidification
Les procédés de commande avancée influencent la métallurgie principalement par quatre voies :
- énergie d’arc et vitesse de soudage → largeur de ZAT et vitesse de refroidissement ;
- pénétration → dilution et composition du métal fondu ;
- agitation du bain → homogénéisation chimique et transport de chaleur ;
- géométrie du bain → gradients thermiques, vitesse de solidification et morphologie des grains.
Mais aucun procédé ne garantit à lui seul une microstructure « fine », une faible dilution ou une absence de défaut. Un CMT mal adapté peut manquer de fusion ; un forceArc mal réglé peut donner une pénétration excessive ; un pulsé peut introduire beaucoup d’énergie si la vitesse est faible ; une régulation de pénétration ne compense pas une mauvaise préparation de joint.
10. Marangoni : important, mais à ne pas isoler des autres forces
Dans de nombreux modèles de bain de fusion, la convection de Marangoni constitue un mécanisme majeur. Sa direction dépend du gradient de tension superficielle, lui-même influencé par la température et les éléments tensioactifs. Cependant, en GMAW, la situation est plus complexe qu’en GTAW : la pression d’arc, l’impact des gouttes et les forces électromagnétiques peuvent devenir déterminants, surtout lorsque le courant et la fréquence de transfert augmentent.
Une analyse métallurgique rigoureuse doit donc éviter de ramener tout changement de pénétration au seul Marangoni. La macrographie finale est le produit intégré de plusieurs forces et du déplacement de la torche.
11. Vers le contrôle en boucle fermée
La génération actuelle de procédés GMAW ne se limite plus au contrôle interne de la source. L’étape suivante consiste à ajouter la vision du joint, le suivi adaptatif et la traçabilité. Pour cette évolution, voir Miller Blue iQ et NovAI : soudage adaptatif piloté par vision et IA.
On passe ainsi progressivement de la commande d’une forme d’onde prédéfinie à une régulation capable de tenir compte de la pièce réelle. Cela ne supprime pas la qualification du WPS, mais améliore la capacité du système à rester dans une fenêtre opératoire définie.
Conclusion
Les procédés GMAW modernes ne doivent pas être classés simplement de « froid » à « chaud ». Ils représentent des stratégies différentes de contrôle du système arc–fil–goutte–bain :
- CMT agit fortement sur le détachement par la cinématique du fil ;
- STT façonne électriquement le court-circuit ;
- EWM propose des régimes différenciés depuis coldArc jusqu’à forceArc et wiredArc ;
- Kemppi met l’accent sur la stabilisation de l’arc et la compensation du stick-out ;
- ESAB SuperPulse alterne deux états de transfert pour piloter chaleur et géométrie.
Le choix d’un procédé doit donc partir du résultat métallurgique et géométrique recherché — pénétration, dilution, ZAT, position, jeu admissible, productivité — puis être validé par essais, macrographies et qualification du mode opératoire.
Références et articles complémentaires
- Fronius — Cold Metal Transfer (CMT).
- Lincoln Electric — STT, Surface Tension Transfer.
- EWM — coldArc, forceArc, wiredArc et procédés XQ.
- Kemppi — WiseFusion et WisePenetration.
- ESAB — SuperPulse et RobustFeed U82.
- Procédés MIG/MAG avancés : comparaison des solutions industrielles.
- Variantes MIG/MAG à faible énergie.