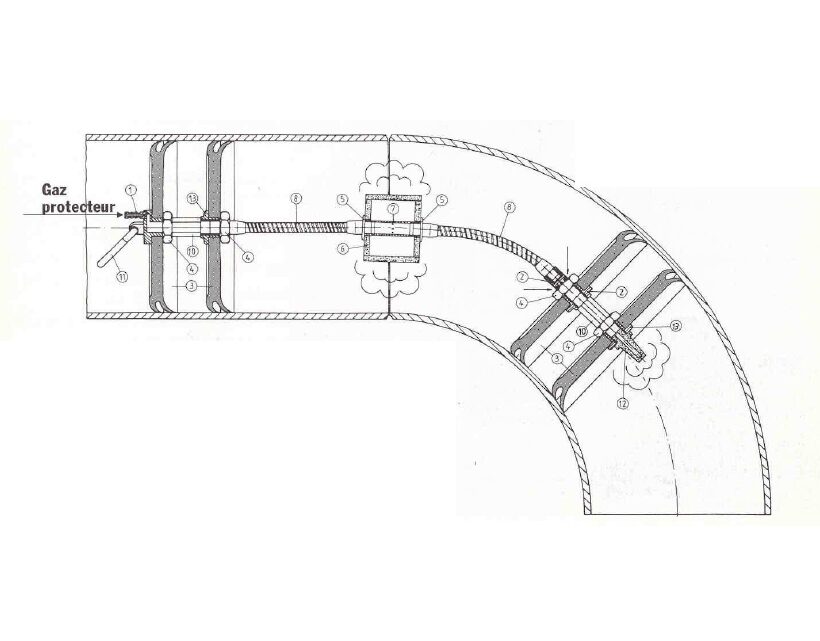
Concevoir et qualifier une procédure d’inertage
Du DMOS-P (pWPS) au contrôle de production de la racine
Une procédure d’inertage professionnelle ne peut pas se limiter à une mention telle que « argon envers ». Elle doit décrire comment la chambre de purge est créée, comment le gaz est distribué et évacué, où l’oxygène est mesuré, à quel niveau le soudage peut commencer et combien de temps la protection doit être maintenue.
L’objectif est double : produire une racine conforme lors de l’épreuve de qualification, puis reproduire les mêmes conditions utiles en fabrication. Le matériel d’inertage devient ainsi une partie du système de soudage, au même titre que la préparation du joint, le procédé, le gaz, l’énergie et la température interpasses.
| Le référentiel de qualification fixe les règles applicables au DMOS/WPS ; la procédure d’atelier doit en plus préciser les paramètres pratiques nécessaires pour rendre l’inertage réellement reproductible. |
|---|
Cet article fait partie du dossier « Guide complet de l’inertage interne des tuyauteries ». La page-pilier donne accès aux cinq chapitres et permet de naviguer entre principes, matériels, matériaux, mesure de l’O₂ et qualification.
1. Quel cadre documentaire utiliser ?
En Europe et dans les fabrications utilisant les normes ISO, ISO 15609-1:2019 définit les exigences de contenu d’un descriptif de mode opératoire de soudage à l’arc. Cette édition a été confirmée en 2025 et reste actuelle. Pour la qualification par épreuve, ISO 15614-1:2017, avec son amendement 1:2019, est l’édition publiée applicable aux aciers et au soudage à l’arc du nickel et de ses alliages ; une troisième édition est en projet en 2026, mais elle n’a pas encore remplacé l’édition 2017 amendée.
Dans le système ASME, BPVC Section IX traite de la qualification des modes opératoires et du personnel. L’édition 2025 est l’édition actuelle du BPVC. Le formulaire ASME QW-483 proposé pour les PQR comporte explicitement, dans la rubrique GAS QW-408, les gaz de protection, trailing et backing, leur composition et leur débit.
Ces référentiels ne doivent pas être mélangés : chacun possède ses propres règles de qualification, variables et domaines de validité. Le présent article décrit les paramètres d’inertage qu’il est prudent de documenter ; il ne remplace pas la lecture de l’édition contractuelle du code de construction.
| Référentiel | Rôle | Statut au 29/09/2026 |
|---|---|---|
| ISO 15609-1:2019 | Contenu du DMOS/WPS pour le soudage à l’arc. | Édition publiée, confirmée en 2025. |
| ISO 15614-1:2017/Amd 1:2019 | Qualification par épreuve des modes opératoires pour aciers et soudage à l’arc du nickel/alliages nickel. | Édition publiée actuelle ; projet de 3e édition en cours en 2026. |
| ASME BPVC Section IX — 2025 | Qualification des procédures et du personnel selon le système ASME. | Édition 2025 du BPVC. |
| Spécification projet / client | Peut imposer des exigences supplémentaires : O₂, aspect, corrosion, traçabilité, matériaux. | À appliquer en plus du code lorsqu’elle est contractuelle. |
2. Décrire le montage réel, pas seulement le gaz
Le système de purge doit pouvoir être compris et reproduit par un autre opérateur. Un dessin ou une photo du montage réel est souvent plus utile qu’une simple phrase. La documentation ERFI illustre bien le niveau de détail souhaitable : entrée et sortie de gaz, rondelles, distributeur fritté, bras, câble de tirage et possibilité de raccorder un moniteur.
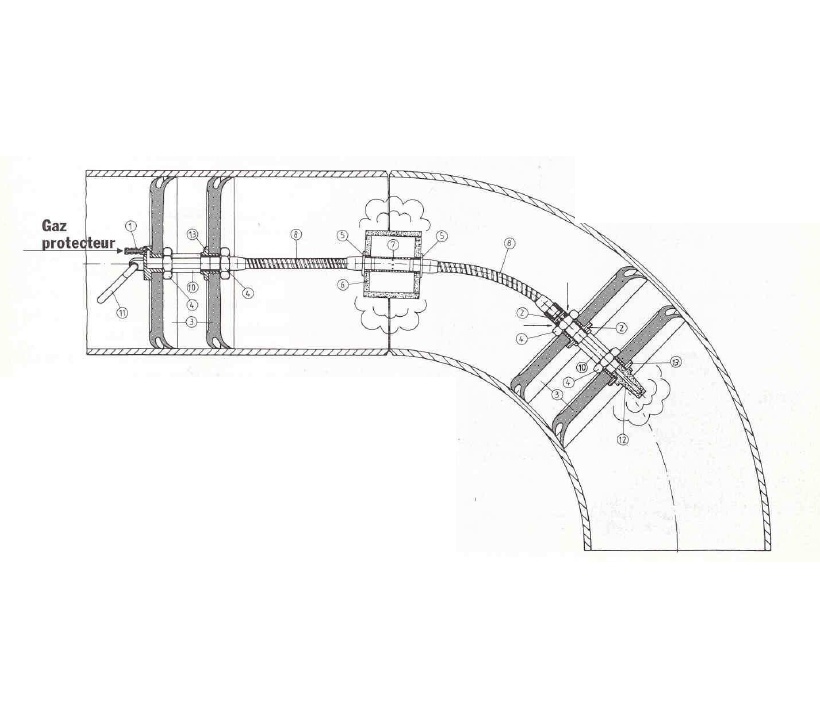
Exemple de système modulaire détaillé : rondelles, entrée/sortie gaz, diffuseur, bras et câble de tirage. Source : ERFI France, Inertage.pdf, p. 4.
| Élément du montage | À documenter dans l’instruction / DMOS/WPS lorsque pertinent |
|---|---|
| Type de dispositif | Rondelles, barrages gonflables, bouchons, film soluble ou système spécial. |
| Dimensions | Diamètre nominal/intérieur, distance des barrages au joint, longueur de chambre. |
| Distribution du gaz | Diffuseur, tube poreux, ligne principale et éventuelle ligne auxiliaire. |
| Évacuation | Position et diamètre de l’évent ou de la sortie gaz. |
| Positionnement | Câble, guide, bande de centrage, profondeur d’introduction. |
| Récupération | Méthode de retrait après soudage ou caractère soluble/non récupérable. |
| Limite thermique | Température admissible du dispositif et distance minimale à la zone chaude. |
Les différentes familles de barrages, diffuseurs et systèmes grands diamètres sont détaillées dans Outillages et accessoires pour l’inertage interne.
3. Gaz de protection envers : nature, composition, pureté et débit
La procédure doit distinguer sans ambiguïté le gaz de torche et le gaz de protection envers. Le gaz de purge peut être de l’argon, de l’azote ou un mélange autorisé par le matériau et le DMOS/WPS. La composition doit être écrite ; « gaz inerte » est trop vague pour une procédure reproductible.
Le débit doit être défini de manière à obtenir l’atmosphère recherchée sans créer de turbulence excessive ni de surpression. Pour les systèmes de grande taille, une forte valeur de prépurge peut être utilisée puis réduite pendant le soudage ; cette séquence doit être documentée si elle est nécessaire à la reproductibilité.
Dans le système ASME, le formulaire QW-483 prévoit l’enregistrement du type de gaz, de sa composition et du débit pour le shielding, le trailing et le backing gas. Cela illustre l’importance de consigner les paramètres réellement utilisés sur l’éprouvette de qualification.
| Paramètre gaz | Exemple de formulation utile |
|---|---|
| Gaz torche | Ar 99,99 % — 10 L/min. |
| Gaz de protection envers | Ar 99,995 % ou mélange spécifié — selon DMOS/WPS. |
| Prépurge | Débit initial défini, jusqu’au seuil O₂. |
| Maintien | Débit réduit/stabilisé pendant la racine et la passe à chaud si prévu. |
| Pression | Faible pression positive ; valeur ou moyen de contrôle si critique. |
| Pureté / source | Bouteille, cadre ou réseau ; spécification gaz et raccordements étanches. |
4. Le seuil d’O₂ doit être une exigence mesurable
Un critère tel que « racine brillante » est utile visuellement mais insuffisant pour piloter la prépurge. La procédure doit préciser la teneur en oxygène à atteindre avant amorçage lorsqu’une exigence ppm est utilisée, ainsi que l’instrument capable de la mesurer.
Le seuil ne doit pas être déduit de la seule plage de l’appareil. Une procédure exigeant 20 ppm nécessite un analyseur capable de mesurer ce niveau avec une performance métrologique adaptée. Inversement, disposer d’un appareil descendant à 10 ppm ne signifie pas que toutes les soudures doivent être purgées à 10 ppm.
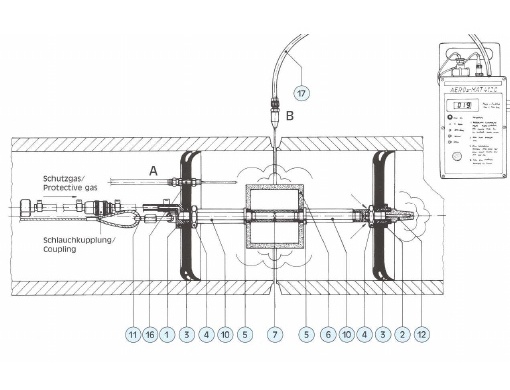
Montage constructeur avec contrôle de l’oxygène avant et pendant le soudage. Source : ERFI France, Inertage.pdf, p. 4.
5. Définir le point de prélèvement et l’instrument
La localisation du prélèvement doit être décrite dans l’instruction opératoire. Mesurer immédiatement à côté de l’arrivée de gaz peut donner une valeur artificiellement basse ; le point choisi doit être représentatif de l’atmosphère autour de la racine.
L’instruction peut préciser le modèle du moniteur, son numéro de série en production, son statut de calibration, la longueur de la ligne d’échantillonnage et, lorsque le plan qualité l’exige, la méthode d’enregistrement des valeurs.
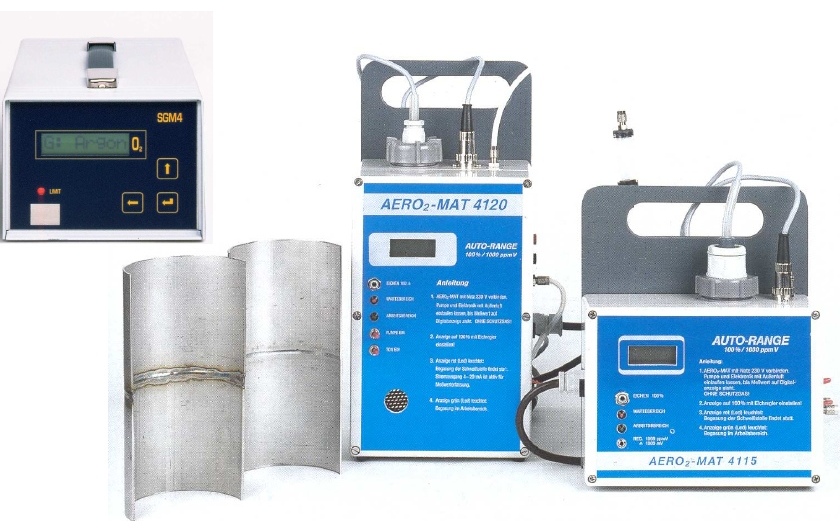
Exemples de moniteurs de purge utilisés pour mesurer l’oxygène dans la chambre. Source : ERFI France, Inertage.pdf, p. 12.
Pour choisir la plage du moniteur, le point de prélèvement et la méthode de contrôle, voir Mesure de l’O₂ et moniteurs de purge.
6. Définir la durée de maintien de la purge
La purge ne s’arrête pas nécessairement à la fin de la passe de racine. Le DMOS/WPS ou l’instruction de soudage doit préciser le critère de fin : après la passe à chaud, après un nombre défini de passes, ou après refroidissement sous une température déterminée lorsqu’un tel critère est qualifié.
Ce point est important sur les inox, duplex, superduplex et alliages nickel : les passes suivantes peuvent réchauffer la racine et provoquer une nouvelle oxydation si la protection est coupée trop tôt.
| Façon de définir la fin de purge | Avantage | Vigilance |
|---|---|---|
| Après une passe définie | Simple à appliquer. | Valable seulement si la séquence et l’épaisseur sont reproductibles. |
| Après un nombre de passes | Facile à consigner. | Le cycle thermique peut changer avec l’énergie et la vitesse. |
| Après une température mesurée | Critère physique plus direct. | Nécessite une méthode de mesure définie. |
| Selon instruction projet | Adapté aux applications critiques. | Doit être cohérent avec la qualification et le matériau. |
7. DMOS-P (pWPS) : construire l’épreuve de qualification
Le pWPS ou DMOS-P doit décrire les paramètres qui seront réellement utilisés pour fabriquer l’éprouvette. TWI rappelle que le WPS final s’appuie sur l’enregistrement de l’essai de qualification, appelé WPQR/WPAR dans l’environnement ISO ou PQR dans l’environnement ASME.
L’éprouvette doit être suffisamment représentative de la production visée : matériau, préparation, diamètre ou géométrie, procédé de racine, gaz, position et séquence. Les variables essentielles et le domaine de validité sont ceux du référentiel choisi, pas ceux d’une règle interne inventée.
| La procédure de purge utilisée pendant l’épreuve doit être enregistrée avec suffisamment de détail pour pouvoir reproduire la même qualité de racine en production. |
|---|
8. Quelles données enregistrer sur l’éprouvette ?
| Famille de données | Exemples à consigner |
|---|---|
| Joint | Préparation, angle, talon, jeu, diamètre, épaisseur. |
| Matériau | Nuance / groupe selon le code applicable. |
| Procédé | GTAW/TIG ou autre procédé de racine ; manuel, orbital, automatisé. |
| Gaz torche | Composition et débit réel. |
| Gaz de protection envers | Composition et débit réel. |
| Dispositif purge | Type, position, dimensions et configuration. |
| O₂ | Valeur avant amorçage et, si prévu, pendant la racine. |
| Prélèvement | Emplacement, ligne et instrument. |
| Températures | Préchauffage, interpasses et critère de fin de purge si applicable. |
| Paramètres de soudage | Courant, tension, vitesse, énergie selon le référentiel. |
| Observations | Aspect de racine, coloration, événement de purge, fuite ou correction. |
9. Contrôles de qualification : ne pas se limiter à l’aspect
Une racine brillante ne constitue pas à elle seule une qualification de procédure. Les examens et essais doivent suivre le code de qualification et la spécification projet. Selon le matériau et l’application, ils peuvent comprendre examen visuel, CND, essais mécaniques, macrographie, dureté, mesure de ferrite, métallographie ou essais de corrosion.
Pour les duplex et superduplex, il est particulièrement important de ne pas confondre absence de coloration et conformité métallurgique. Si le projet impose une ferrite, une corrosion ou une microstructure, ces contrôles doivent être réalisés sur l’éprouvette ou selon le plan de qualification prévu.
Les précautions propres aux inox, duplex, superduplex et alliages à base de nickel sont regroupées dans Inertage des inox, duplex, superduplex et alliages à base de nickel.
10. WPQR/PQR puis DMOS/WPS final
Lorsque l’éprouvette satisfait les exigences, les paramètres réellement utilisés et les résultats des essais constituent le dossier de qualification. Dans le système ISO, le WPQR/WPAR sert de base à l’établissement du ou des DMOS/WPS de production. Dans le système ASME, le PQR documente les variables réellement employées et supporte le WPS.
Le DMOS/WPS final doit être exploitable par le soudeur. Il ne doit pas devenir un document théorique de plusieurs pages impossible à appliquer. Les détails très opérationnels — type de barrage, longueur de câble, position du prélèvement, ordre des vannes — peuvent être placés dans une instruction de travail référencée par le WPS, à condition que l’ensemble documentaire reste cohérent et contrôlé.
11. Les matériels fabricants servent à réaliser la procédure, pas à la qualifier
Les catalogues PPM, ERFI, HFT ou Argweld fournissent des données utiles : diamètres, limites thermiques, débits admissibles et temps de purge typiques. Ces informations aident à sélectionner l’outillage mais ne prouvent pas qu’un joint est qualifié pour une application donnée.
Par exemple, PPM annonce sur son Rapid Purge des performances de purge pour les grands diamètres. La procédure de fabrication doit toutefois mesurer son propre O₂ et valider ses propres paramètres dans la configuration réelle.
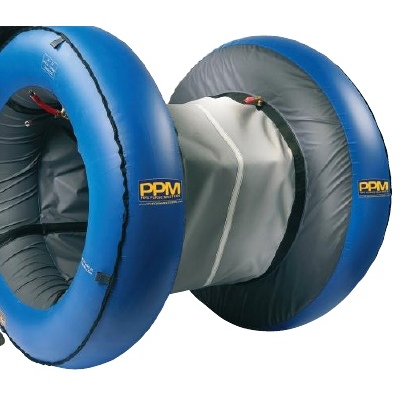
Rapid Purge pour grands diamètres : exemple de matériel pouvant être spécifié dans une instruction de purge. Source : Pipe Purge Masters / S.F.E. Group, catalogue 2025.
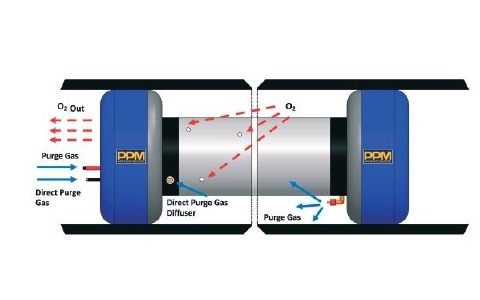
Schéma constructeur montrant les circuits de gaz et d’évacuation du Rapid Purge. Source : Pipe Purge Masters / S.F.E. Group, catalogue 2025.
12. Gestion des modifications en production
Toute modification du montage doit faire l’objet d’une évaluation. Le code applicable détermine si une nouvelle qualification est réglementairement nécessaire ; indépendamment de cette question, une modification qui peut changer l’atmosphère de la racine doit être traitée dans le système qualité.
| Modification | Question à se poser |
|---|---|
| Changement de gaz de protection envers | Le code ou la spécification impose-t-il une requalification ? La nouvelle composition reste-t-elle compatible avec le matériau ? |
| Modification du débit | La pression, la turbulence et le niveau O₂ restent-ils conformes ? |
| Changement de système de purge | Le volume, le point de prélèvement et l’évacuation sont-ils équivalents ? |
| Déplacement des barrages | Le volume et le temps de purge changent-ils ? |
| Nouvel analyseur | La plage, la précision et la calibration sont-elles adaptées au seuil ? |
| Nouveau diamètre / géométrie | Le domaine de qualification du WPS et le comportement de la purge sont-ils couverts ? |
| Changement de séquence | La durée de maintien de la protection reste-t-elle suffisante ? |
Il est important de ne pas confondre « aucune requalification exigée par le code » avec « changement sans conséquence technique ». Une modification peut être non essentielle au sens d’un code tout en nécessitant une mise à jour du WPS, de l’instruction ou du plan de contrôle.
13. Fiche opératoire de purge pour la production
Pour les productions répétitives, une fiche simple associée au joint évite de surcharger le WPS et améliore la traçabilité. Elle peut être papier ou numérique.
| Champ | Exemple de renseignement |
|---|---|
| Repère joint | Ligne / isométrique / numéro de soudure. |
| DMOS/WPS | Référence + révision. |
| Soudeur / opérateur | Identification ou qualification applicable. |
| Matériel de purge | Type / diamètre / référence interne. |
| Gaz de protection envers | Composition et source. |
| Débit prépurge | Valeur ou plage. |
| Débit maintien | Valeur ou plage. |
| Moniteur O₂ | Modèle / n° série / validité calibration. |
| Point de prélèvement | Position selon instruction. |
| O₂ avant amorçage | Valeur stabilisée. |
| O₂ pendant racine | Valeur ou maximum si exigé. |
| Fin de purge | Passe ou température. |
| Contrôle racine | Conforme / non conforme + référence rapport. |
| Écart | Fuite, remontée O₂, intervention corrective. |
14. Exemple de logique de production
| Étape | Critère de passage à l’étape suivante |
|---|---|
| 1. Préparer le joint | Propreté, géométrie et alignement conformes. |
| 2. Installer le système | Barrages positionnés, évent libre, raccords étanches. |
| 3. Démarrer la purge | Débit conforme à l’instruction. |
| 4. Mesurer l’O₂ | Décroissance régulière ; absence de fuite manifeste. |
| 5. Autoriser le soudage | Seuil O₂ atteint et stabilisé. |
| 6. Souder la racine | Débit et mesure maintenus selon instruction. |
| 7. Réaliser passe à chaud / premières passes | Purge maintenue si requise. |
| 8. Arrêter la purge | Critère de fin atteint. |
| 9. Inspecter la racine | Aspect et contrôles conformes. |
| 10. Archiver | Valeurs et rapports enregistrés si le plan qualité l’exige. |
15. Audit d’une procédure existante : les questions à poser
| Question d’audit | Pourquoi elle est importante |
|---|---|
| Le gaz de protection envers est-il identifié précisément ? | Évite les formulations vagues du type « gaz inerte ». |
| Le débit de prépurge est-il distingué du débit de maintien ? | Les deux phases peuvent avoir des besoins différents. |
| Le point de prélèvement O₂ est-il défini ? | Une mesure mal placée peut être trompeuse. |
| Le moniteur couvre-t-il le seuil demandé ? | Évite une conformité impossible à démontrer. |
| Le critère de fin de purge est-il écrit ? | Prévient l’arrêt prématuré. |
| La limite thermique du barrage est-elle respectée ? | Évite détérioration, fuite et contamination. |
| Les variations de diamètre / coudes sont-elles couvertes ? | Le volume de purge et le positionnement changent. |
| Les données d’épreuve sont-elles cohérentes avec la production ? | Condition de reproductibilité. |
| Les performances fabricant sont-elles séparées des critères projet ? | Évite de transformer une brochure en spécification. |
| La dernière révision du code contractuel est-elle identifiée ? | Évite d’appliquer automatiquement une édition différente. |
Les principes physiques qui justifient ces variables sont rappelés dans Inertage interne des tuyauteries : principes et maîtrise de l’oxygène.
Conclusion
Une procédure d’inertage solide relie trois niveaux : le référentiel de qualification, le DMOS/WPS et l’instruction pratique de purge. Le premier fixe les règles de qualification applicables ; le second fixe les paramètres de soudage ; la troisième décrit le montage nécessaire pour obtenir réellement l’atmosphère prescrite.
Pour être reproductible, l’inertage doit donc être documenté par la nature du gaz, le débit, le système utilisé, le point de prélèvement, le seuil O₂, la durée de maintien et les moyens de contrôle. L’objectif n’est pas de multiplier les documents mais de supprimer les zones d’interprétation qui rendent la qualité dépendante de l’habitude de l’opérateur.
La meilleure procédure est celle qui peut être auditée, comprise et reproduite : un autre soudeur, avec le même DMOS/WPS, le même montage et les mêmes critères de contrôle, doit pouvoir obtenir une racine de qualité équivalente.
les autres articles du dossier Inertage
Article 1 — Inertage interne des tuyauteries : principes et maîtrise de l’oxygène
Article 2 — Outillages et accessoires pour l’inertage interne
Article 3 — Inertage des inox, duplex, superduplex et alliages à base de nickel
Article 4 — Mesure de l’O₂ et moniteurs de purge
Sources techniques vérifiées
• ISO 15609-1:2019 — Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 1: Arc welding. Édition confirmée en 2025.
• ISO 15614-1:2017 et ISO 15614-1:2017/Amd 1:2019 — Welding procedure test — Part 1: steels and arc welding of nickel and nickel alloys. Édition publiée actuelle ; ISO/DIS 15614-1 édition 3 en projet en 2026.
• ASME BPVC Section IX — Welding, Brazing, and Fusing Qualifications — édition BPVC 2025.
• ASME Form QW-483 — Suggested Format for Procedure Qualification Records (PQR) : rubrique GAS QW-408 incluant shielding, trailing et backing gas.
• TWI — Welding Procedure, Job Knowledge 39 : pWPS, WPS, WPQR/WPAR, PQR et variables de qualification.
• ERFI France — Inertage.pdf : systèmes modulaires, entrées/sorties gaz et moniteurs.
• Pipe Purge Masters / S.F.E. Group — Product Catalog 2025 : Rapid Purge et systèmes de grands diamètres.
Note éditoriale : vérifier l’édition contractuelle du code de construction et de la norme de qualification avant d’utiliser cet article comme base documentaire d’un projet.