Soudage – bases thermo-métallurgiques, défauts et traitements
1. LE SOUDAGE
Le soudage est un procédé d’assemblage permanent destiné à créer une continuité métallurgique entre deux pièces, par fusion, par pression ou par combinaison des deux, avec ou sans métal d’apport. Il faut le distinguer du brasage : en brasage, le métal de base n’est pas porté à la fusion.
Dans les procédés de soudage par fusion, le joint constitue à la fois une opération locale d’élaboration métallurgique — fusion, mélange éventuel et solidification — et une opération thermique localisée qui modifie les microstructures et les propriétés des zones voisines sans nécessairement les fondre.
Le soudage couvre aujourd’hui des domaines allant de la microfabrication aux structures lourdes. Il n’existe pas de plage d’épaisseur universelle : elle dépend du matériau, du procédé, de la préparation du joint, de la puissance disponible et du nombre de passes.
Pour approfondir les transformations microstructurales, voir Métallurgie du soudage : les bases essentielles.
2. SOUDABILITÉ MÉTALLURGIQUE
La soudabilité métallurgique décrit la capacité d’un matériau à subir le cycle thermique de soudage sans évolution microstructurale ou chimique incompatible avec les propriétés recherchées. Dans un joint soudé par fusion, on distingue la zone fondue, la frontière de fusion, la ZAT et le métal de base non affecté.
Pour un acier ferritique trempant, une vitesse de refroidissement élevée peut former des constituants durs en ZAT. La fissuration à froid n’apparaît toutefois que si plusieurs facteurs sont réunis : microstructure suffisamment sensible, hydrogène diffusible et contraintes de traction ou bridage.
I. ASPECT THERMO-MÉTALLURGIQUE DU SOUDAGE
1. PARTIES CONSTITUTIVES D’UN JOINT SOUDÉ
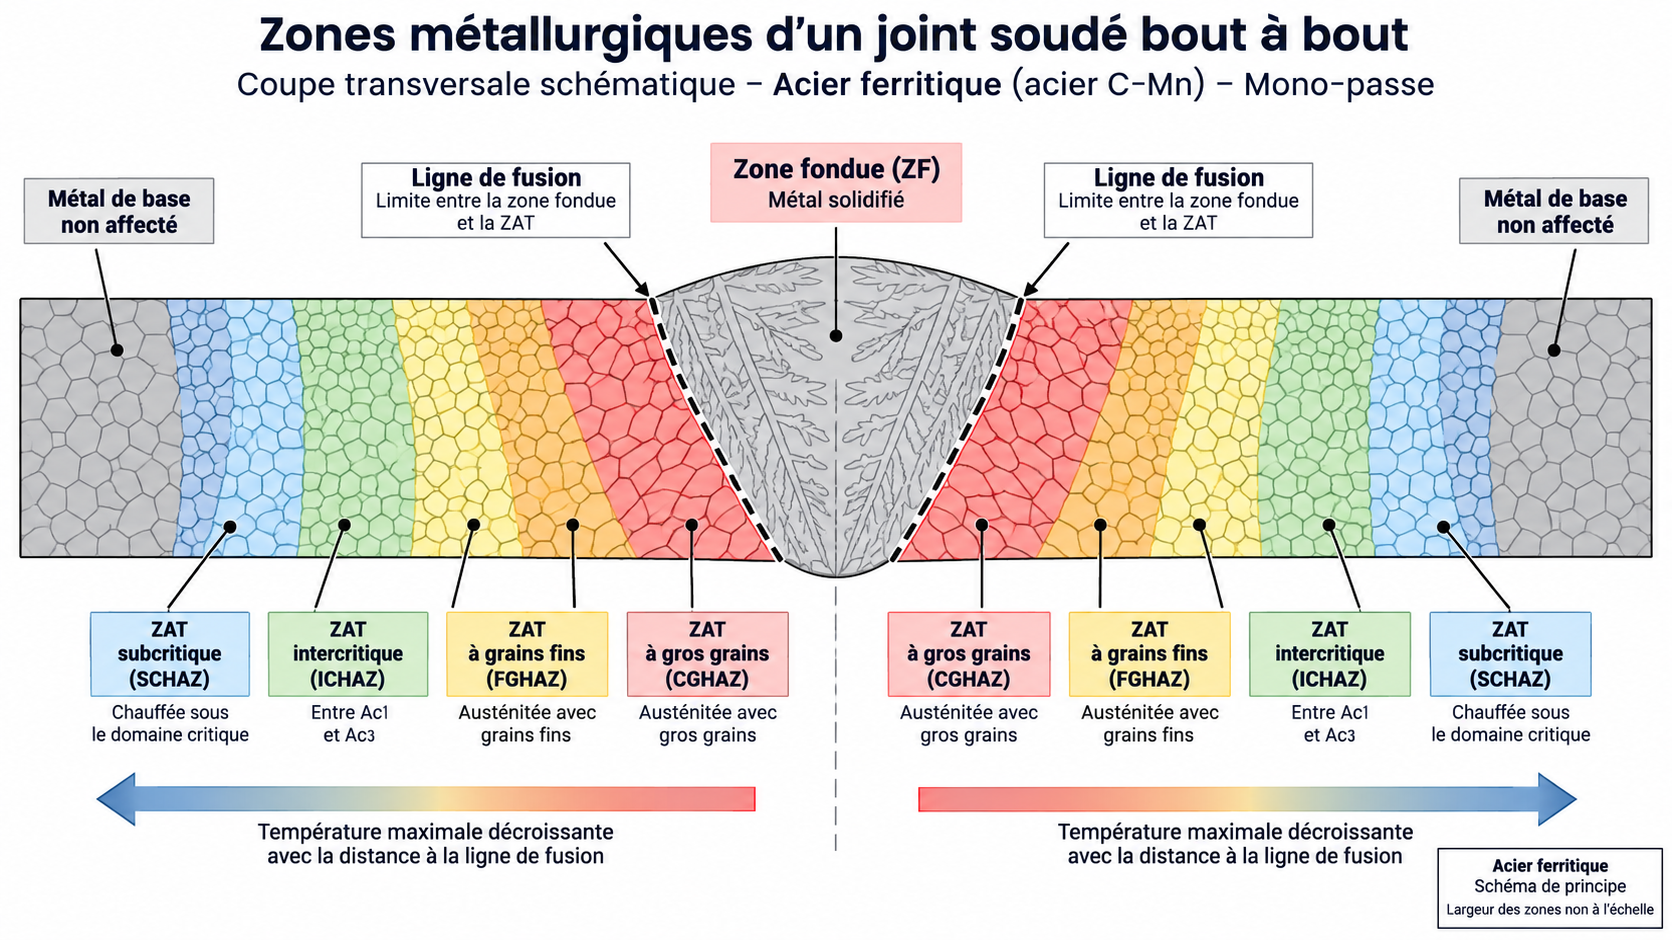
1.1 Zone fondue (ZF)
Zone portée à l’état liquide, avec ou sans métal d’apport.
1.2 Zone de liaison (ZL)
Interface entre métal fondu et métal de base.
1.3 Zone affectée thermiquement (ZAT)
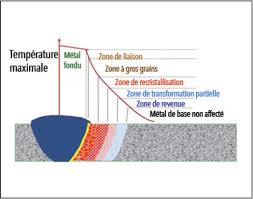
La ZAT est une zone non fondue dont la microstructure ou les propriétés ont été modifiées par le cycle thermique. Dans les aciers ferritiques, elle peut comprendre une zone à gros grains, une zone à grains affinés, une zone intercritique et une zone subcritique ou revenue. Toute la ZAT n’est donc pas austénitisée.
1.4 Métal de base (MB)
Zone non affectée métallurgiquement, mais pouvant contenir contraintes et déformations.
2. CYCLE THERMIQUE DE SOUDAGE
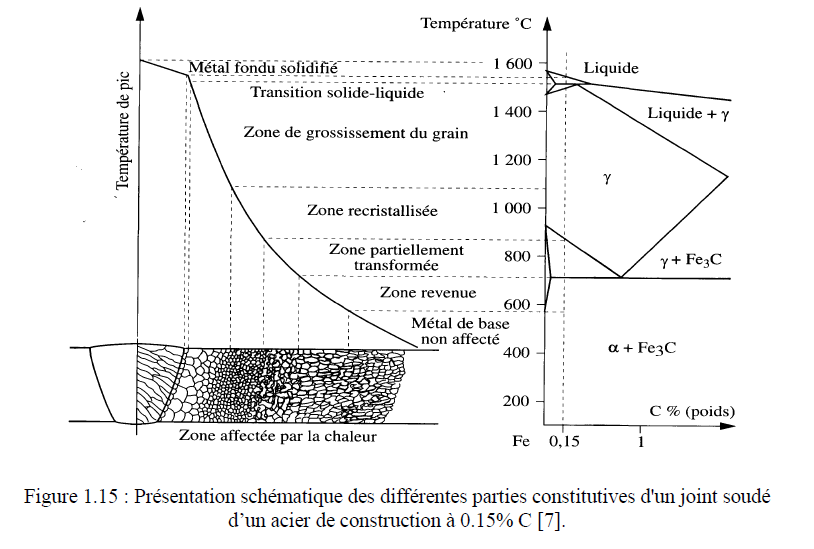
Le cycle thermique décrit l’évolution de la température en fonction du temps en un point donné du joint. Sa température maximale et sa vitesse de chauffage/refroidissement varient avec la distance à la source de chaleur.
Dans un acier transformable, le passage au-dessus de Ac1 puis éventuellement Ac3 détermine l’étendue des zones intercritique et austénitisée. À la ligne de fusion, le métal atteint le domaine liquide ; au refroidissement, la zone fondue solidifie tandis que la ZAT peut former ferrite, perlite, bainite, martensite ou des mélanges de ces constituants selon la composition et la cinétique thermique.
Pour les alliages ne présentant pas ces mêmes transformations — aluminium, nickel, cuivre, inox austénitiques — l’analyse porte plutôt sur recristallisation, croissance de grain, précipitation, dissolution de phases ou surrevenu.
3. PARAMÈTRES THERMIQUES
Pour de nombreux aciers ferritiques, le temps de refroidissement t8/5 — passage de 800 à 500 °C — est un indicateur essentiel de la cinétique de transformation de la ZAT. Il est lié à la dureté, aux constituants formés et à la ténacité, mais son domaine de pertinence dépend de la nuance.
Les principaux facteurs influents sont :
- énergie de soudage
- procédé
- épaisseur
- préchauffage
- température inter-passes
- géométrie du joint
4. DÉFINITION DE LA ZAT
Dans la ZAT :
- croissance du grain
- modifications mécaniques
- zone critique pour fissuration à froid
5. TRANSFORMATIONS EN ZAT (CHAUFFAGE)
Dans un acier ferritique, la succession depuis le métal de base vers la ligne de fusion est généralement : zone subcritique, zone intercritique, zone austénitisée à grains fins, zone austénitisée à gros grains, puis éventuellement zone partiellement fondue.
Dans la zone fondue, la solidification débute fréquemment par croissance épitaxiale depuis les grains situés à la frontière de fusion, puis évolue vers des morphologies cellulaires ou dendritiques selon les gradients thermique et chimique.
6. TRANSFORMATIONS EN ZAT (REFROIDISSEMENT)
Dans les aciers ferritiques, l’accélération du refroidissement tend à favoriser des constituants plus durs, mais la réponse dépend de la composition, de la trempabilité, de la taille de grain austénitique et du t8/5. On ne peut donc pas associer automatiquement refroidissement lent = ferrite/perlite, moyen = bainite et rapide = martensite pour tous les aciers.
La dureté de ZAT doit être interprétée avec la nuance et l’application : une dureté élevée peut signaler une microstructure sensible à l’hydrogène, mais dureté, microstructure et ténacité ne sont pas reliées par une relation unique.
7. RISQUES MÉTALLURGIQUES
- aciers trempants : dureté excessive et sensibilité à la fissuration assistée par l’hydrogène ;
- métal fondu : fissuration à chaud possible en cas de ségrégation d’éléments à bas point de fusion, géométrie défavorable et fortes déformations de solidification ;
- zone à gros grains : baisse possible de ténacité selon nuance et cycle thermique ;
- inox duplex/austéno-ferritiques : déséquilibre ferrite/austénite ou précipitation de phases intermétalliques si le cycle thermique est inadapté.
8. RÉSILIENCE DU JOINT
La résilience d’un joint soudé dépend de la nuance, de la température d’essai, de la taille de grain, des phases présentes, des inclusions et du cycle thermique. Dans certains métaux fondus d’aciers C-Mn et faiblement alliés, une proportion adaptée de ferrite aciculaire peut améliorer la ténacité. À l’inverse, gros grains, constituants durs ou phases fragiles peuvent la dégrader.
II. CONTRAINTES, DÉFORMATIONS ET DISCONTINUITÉS DES SOUDURES
1. CONTRAINTES RÉSIDUELLES
Les contraintes résiduelles apparaissent principalement à cause de la dilatation et du retrait non uniformes pendant le chauffage puis le refroidissement. Elles sont auto‑équilibrées dans la pièce et peuvent être longitudinales, transversales ou traversantes. Le bridage et la rigidité de l’assemblage modifient leur niveau et leur distribution.
2. DÉFORMATIONS
Les déformations prennent notamment la forme de retrait longitudinal ou transversal, déformation angulaire, flambage ou rotation locale. Leur maîtrise repose sur la conception du joint, la limitation du volume fondu, l’ordre de soudage, la symétrie des passes, le bridage raisonné, la contre‑déformation et, si nécessaire, le redressage qualifié.
3. SÉGRÉGATION
La ségrégation se développe surtout pendant la solidification : certains éléments s’enrichissent dans les zones interdendritiques ou aux dernières fractions de liquide. Selon l’alliage, cette micro‑ségrégation peut favoriser phases fragiles, baisse locale de ductilité ou fissuration de solidification.
4. CORROSION
Un joint soudé peut modifier le comportement à la corrosion par hétérogénéité de composition, précipitations, oxydation de surface ou couplage galvanique. Les mécanismes possibles incluent corrosion galvanique, intergranulaire, localisée par piqûres ou crevasses et corrosion préférentielle de certaines zones du joint. Le mécanisme pertinent dépend du matériau et du milieu de service.
5. FISSURATION À CHAUD
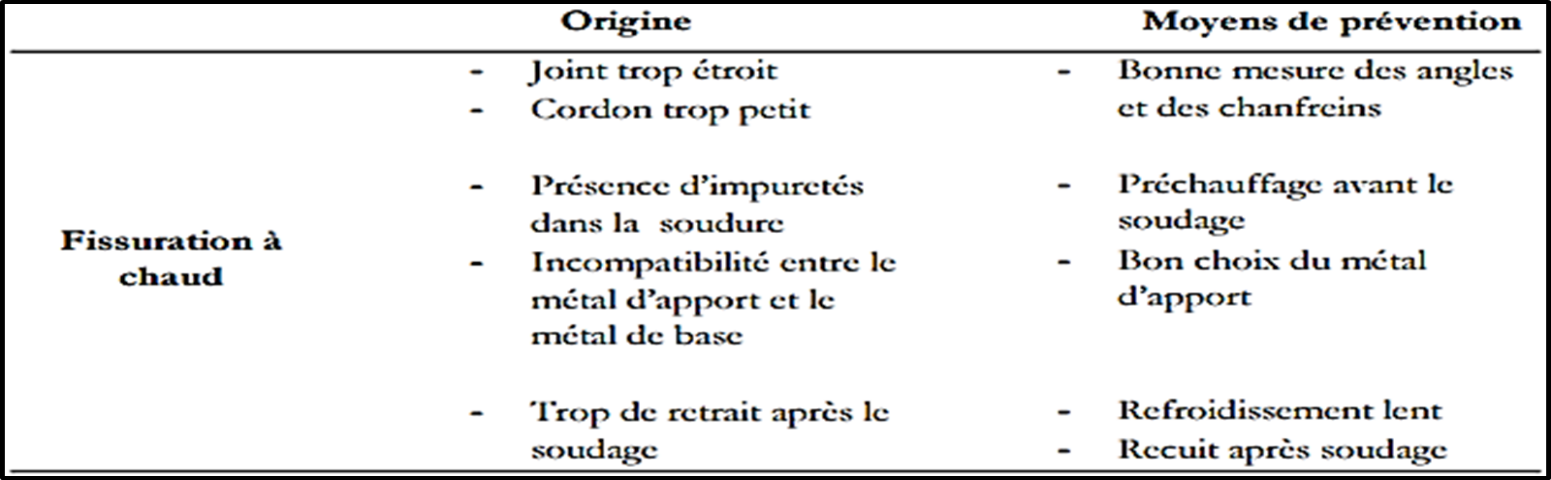
La fissuration à chaud regroupe principalement la fissuration de solidification dans le métal fondu et certaines fissurations de liquation dans la ZAT. Elle est favorisée par une faible ductilité à haute température, la ségrégation d’éléments formant des films à bas point de fusion, une géométrie de bain défavorable et des déformations de retrait élevées. Une fissure de solidification peut être axiale, mais elle n’est pas limitée au centre du cordon.
6. FISSURATION À FROID
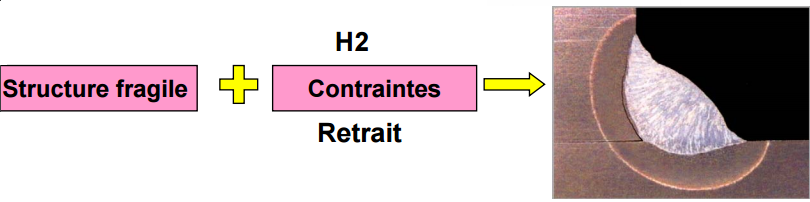
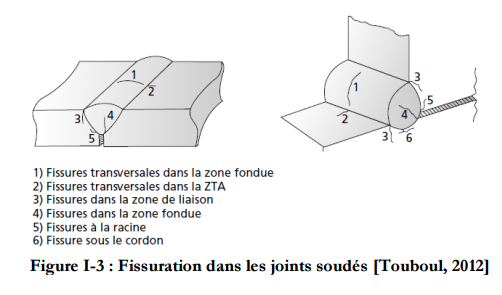
La fissuration à froid des aciers est classiquement associée à trois facteurs simultanés : hydrogène diffusible, microstructure suffisamment dure ou sensible et contraintes de traction. Elle peut être retardée de plusieurs heures après soudage.
La prévention combine consommables à faible hydrogène correctement stockés, propreté du joint, préchauffage et température inter‑passe adaptés, maîtrise du t8/5, limitation du bridage et, lorsque la procédure l’exige, traitement de dégazage ou PWHT.
7. ARRACHEMENT LAMELLAIRE
L’arrachement lamellaire concerne surtout les tôles laminées sollicitées en traction dans le sens travers‑court. Il résulte de la faible ductilité à travers l’épaisseur, historiquement liée aux inclusions allongées de sulfures, combinée au retrait d’un assemblage fortement bridé.
La prévention repose sur la conception du joint pour réduire les contraintes traversantes, l’emploi d’aciers à propriétés améliorées dans le sens Z lorsque nécessaire, le beurrage, la réduction du bridage et une séquence de soudage adaptée.
8. POROSITÉS
Les porosités proviennent de gaz dissous ou entraînés dans le bain puis piégés pendant la solidification. Le gaz dominant dépend du matériau : hydrogène en aluminium, par exemple, tandis que l’azote, le CO ou l’hydrogène peuvent intervenir dans certains aciers selon le procédé et la protection.
La prévention repose sur la propreté et le séchage, l’étanchéité de la protection gazeuse, le choix des consommables et des paramètres, la suppression des courants d’air et une vitesse de solidification compatible avec l’évacuation des gaz.
9. SOUFFLURES VERMICULAIRES
Les soufflures vermiculaires — ou wormholes — sont des cavités allongées laissées par des bulles de gaz qui progressent dans le métal en cours de solidification. Elles traduisent souvent une contamination, une protection insuffisante ou un dégagement gazeux important du bain.
10. INCLUSIONS
Les inclusions sont des particules solides piégées dans le métal fondu : laitier entre passes, oxydes, fragments de tungstène en TIG ou autres contaminants. Leur prévention repose sur le nettoyage entre passes, la géométrie du joint, la technique opératoire et la suppression de tout contact intempestif du tungstène avec le bain.
III. TRAITEMENTS THERMIQUES APRÈS SOUDAGE
1. CYCLE DE RECUIT
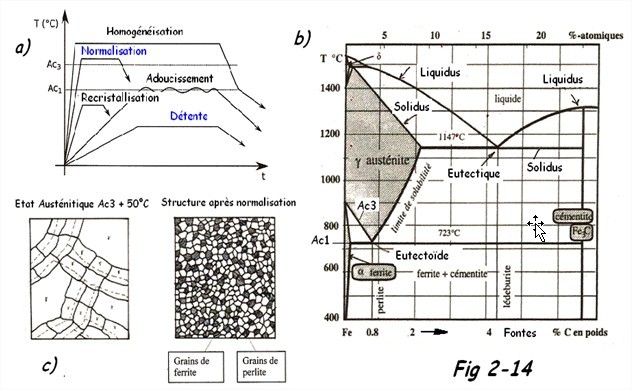
Un traitement thermique associé au soudage comporte généralement une montée contrôlée en température, un maintien dans une plage spécifiée puis un refroidissement maîtrisé. Les vitesses de chauffage/refroidissement, la température et la durée ne sont pas universelles : elles sont définies en fonction du matériau, de l’épaisseur, de la géométrie et du référentiel de fabrication.
2. RECUIT DE NORMALISATION
La normalisation est un traitement au-dessus de la température critique supérieure, suivi d’un refroidissement à l’air, utilisé sur certains aciers pour homogénéiser et affiner la structure. Elle ne constitue pas un PWHT universel après soudage et peut être incompatible avec certaines nuances ou propriétés obtenues par traitement thermomécanique.
La température doit être définie à partir de la nuance et de son référentiel métallurgique ; une règle fixe « Ac3 + 40 à 50 °C » ne doit pas être appliquée indistinctement.
3. RECUIT DE DÉTENTE
Le traitement de détente ou PWHT de relaxation vise principalement à réduire les contraintes résiduelles et, selon l’acier, à tempérer des structures dures. Il est généralement réalisé sous Ac1 pour les aciers ferritiques, mais la plage de température, la durée de maintien et les vitesses de chauffage/refroidissement sont imposées par la nuance, l’épaisseur et le code de construction.
Un PWHT mal choisi peut dégrader la ténacité, provoquer surrevenu, précipitations indésirables ou relaxation différentielle. Il doit donc être traité comme une opération qualifiée, et non comme un simple « chauffage de détente » générique.
4. TRAITEMENT DE DÉGAZAGE DE L’HYDROGÈNE
Un traitement de dégazage hydrogène peut être appliqué à certains aciers sensibles pour accélérer la diffusion de l’hydrogène hors du joint après soudage. La température et la durée dépendent du matériau, de l’épaisseur, du niveau d’hydrogène et du référentiel applicable ; une valeur unique telle que « 250 °C pendant 8 h » ne constitue pas une règle générale.
CONCLUSION TECHNIQUE
Le soudage se situe à l’interface de la métallurgie, de la thermique et de la mécanique. La qualité d’un joint dépend simultanément du procédé, du matériau, de la préparation, du cycle thermique, de l’hydrogène, des contraintes, de la géométrie et du contrôle de fabrication.
Pour un ingénieur ou un technicien, l’essentiel est de relier chaque défaut ou propriété à son mécanisme physique : t8/5 et trempabilité pour la ZAT, ségrégation et retrait pour la fissuration à chaud, hydrogène–microstructure–contrainte pour la fissuration à froid, et cycle thermique/code de fabrication pour le PWHT.
Références et articles complémentaires
- TWI — Heat Affected Zone — définition de la ZAT et principales sous-zones.
- ISO 17663:2023 — exigences de qualité relatives au traitement thermique associé au soudage.
- Métallurgie du soudage : les bases essentielles — développement détaillé de la ZAT et des transformations.
- Soudage SAW : procédé, paramètres et métallurgie du joint soudé.
- Défauts du soudage TIG : diagnostic et corrections.