Soudage des aciers carbone avec les inox AISI 304L/316L
Analyse métallurgique, dilution et prédiction microstructurale : Schaeffler, DeLong et WRC-1992
Le soudage hétérogène entre un acier au carbone ou faiblement allié et un acier inoxydable austénitique — par exemple AISI 304L ou 316L — constitue un cas classique de métallurgie du métal fondu gouvernée par la dilution. Le bain n’a ni la composition du métal d’apport, ni celle d’un seul des deux métaux de base : il résulte du mélange réel des trois contributions fondues.
Cette composition finale conditionne le mode de solidification, la quantité de ferrite résiduelle, le risque d’apparition de martensite et, plus généralement, la ductilité et la sensibilité à la fissuration du joint. Les diagrammes de Schaeffler, DeLong et WRC-1992 permettent d’estimer ces tendances, mais ils restent des outils empiriques de prédiction qui doivent être confirmés par la qualification du mode opératoire.
Pour les bases générales de la ZAT, du cycle thermique et des transformations de phase, voir aussi Métallurgie du soudage : les bases essentielles.
1. Dilution : ce qui détermine réellement la composition du métal fondu
La dilution est la part de métal de base qui participe au métal fondu final. Elle ne possède pas de valeur fixe propre à un procédé. Elle dépend notamment :
- du procédé de soudage et de la densité de puissance ;
- de la pénétration ;
- du débit de métal d’apport ;
- de la géométrie du joint et du jeu ;
- de la vitesse de soudage ;
- de la première passe ou des passes de remplissage ;
- de la contribution respective de chacune des deux rives dans un assemblage dissemblable.
Pour un élément chimique X, une première estimation peut s’écrire :
Xfondu = (1 − D) × Xapport + D × Xbases mélangées
où D est la fraction totale de métal de base dans le métal fondu. Dans un joint acier carbone / inox, Xbases mélangées doit lui-même être pondéré selon la part réellement fondue de chaque rive. Il n’existe donc pas de règle universelle « 70–80 % apport / 20–30 % métal de base ».
2. Pourquoi la martensite peut apparaître
La dilution par l’acier carbone déplace généralement la composition du bain vers des teneurs plus faibles en Cr et Ni. Selon le carbone, le manganèse, l’azote et la dilution réelle, le point de composition peut entrer dans un domaine austénite + martensite, voire martensitique, sur les diagrammes de constitution.
La conséquence n’est pas seulement une « baisse des austénitogènes ». C’est le déplacement global du bilan Cr/Ni équivalents qui doit être analysé. Une fraction martensitique importante peut entraîner :
- une augmentation de dureté ;
- une baisse de ductilité ou de ténacité ;
- une plus forte sensibilité aux contraintes locales ;
- une sensibilité accrue à la fissuration assistée par l’hydrogène si hydrogène diffusible, microstructure dure et contraintes sont simultanément présents.
Il ne faut donc pas considérer qu’une zone martensitique diluée est protégée du risque hydrogène au seul motif que le reste du métal fondu est austénitique.
3. Choix du métal d’apport : pourquoi le 309L est souvent utilisé
Pour de nombreux joints acier carbone / inox austénitique, on utilise un métal d’apport surallié, très souvent de type ER309L. Sa teneur plus élevée en Cr et Ni fournit une marge vis-à-vis de la dilution par le côté acier carbone.
L’objectif n’est pas de produire un métal fondu entièrement austénitique. Dans de nombreux inox austénitiques soudés, une fraction contrôlée de ferrite δ améliore la résistance à la fissuration de solidification. Le choix du consommable dépend toutefois du service :
- 309L : choix fréquent pour acier carbone / 304L ou 316L lorsque le service l’autorise ;
- 309MoL : intérêt lorsque la présence de Mo ou la corrosion du côté inox le justifie ;
- alliage base nickel : peut être préférable pour certains joints très dissemblables, cycles thermiques ou services à haute température ;
- beurrage : utile pour créer une couche de transition avant l’assemblage final.
Il n’existe pas de seuil universel de dilution « 30–35 % ». La dilution admissible est celle qui maintient le métal fondu dans un domaine microstructural compatible avec le service et la qualification du WPS/DMOS.
4. Diagramme de Schaeffler : principe
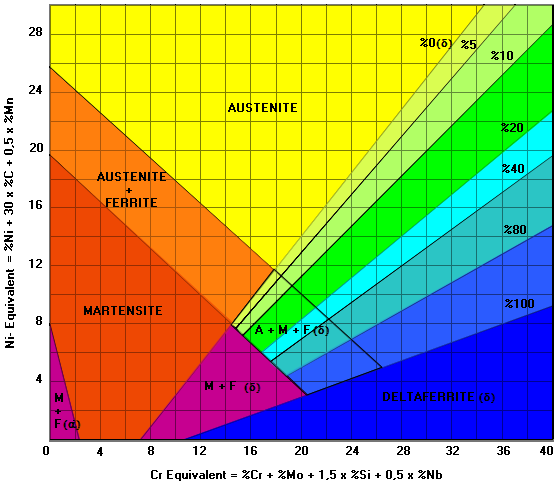
Le diagramme de Schaeffler est un diagramme empirique de constitution du métal fondu. Il transforme la composition chimique en deux grandeurs synthétiques :
Nieq = %Ni + 30 × %C + 0,5 × %Mn
Creq = %Cr + %Mo + 1,5 × %Si + 0,5 × %Nb
Le point obtenu permet d’estimer si le métal fondu se situe dans un domaine austénitique, ferritique, martensitique ou mixte. Pour un assemblage dissemblable, l’intérêt majeur du diagramme est de visualiser la trajectoire de dilution entre les métaux de base et le métal d’apport.
Il faut cependant rappeler que Schaeffler ne mesure pas directement une fraction de phase et ne représente pas toutes les particularités cinétiques des procédés modernes.
5. Exemple de calcul de composition diluée
Considérons uniquement comme exemple de méthode :
- acier carbone : 0,12 C – 1,2 Mn – 0,3 Si ;
- AISI 304L : 18,2 Cr – 10,1 Ni – 0,02 C – 1,2 Mn – 0,4 Si ;
- ER309L : 23,5 Cr – 13,0 Ni – 0,02 C – 1,8 Mn – 0,4 Si.
Supposons une dilution totale de 25 %, répartie à parts égales entre l’acier carbone et le 304L. Le bain contiendrait alors 75 % d’ER309L et 25 % du mélange des deux rives. Avec ces hypothèses, on obtient approximativement :
- Cr ≈ 19,9 % ;
- Ni ≈ 11,0 % ;
- C ≈ 0,033 % ;
- Mn ≈ 1,69 % ;
- Si ≈ 0,39 %.
Avec les équivalents de Schaeffler : Nieq ≈ 12,8 et Creq ≈ 20,5. Cet exemple montre surtout la méthode : dans un vrai WPS, il faut utiliser les certificats matière et consommable, puis la dilution réellement mesurée ou estimée pour la passe concernée.
6. Limites de Schaeffler
Dans sa forme classique, Schaeffler ne prend pas explicitement en compte l’azote, pourtant fortement austénitogène. C’est l’une des raisons qui ont conduit au développement du diagramme de DeLong puis du WRC-1992.
Les diagrammes de constitution ont été construits pour les métaux fondus issus de procédés à l’arc. Leur utilisation doit être prudente pour des procédés à très forte vitesse de refroidissement, comme certains soudages laser, où les domaines de phases peuvent se déplacer.
7. DeLong : intégration de l’azote
DeLong reprend l’approche de Schaeffler en introduisant l’azote dans le nickel équivalent. Une forme couramment utilisée est :
Nieq = Ni + 30C + 0,5Mn + 30N
Cette correction améliore la prédiction des métaux fondus inoxydables austénitiques contenant de l’azote.
Ferrite Number : ce que signifie réellement FN
Le Ferrite Number (FN) est une grandeur normalisée obtenue par mesure magnétique avec étalonnage. La référence internationale actuelle est ISO 8249:2018, confirmée en 2024. AWS A4.2M:2020 adopte également ISO 8249 avec modifications.
Il ne faut pas assimiler strictement FN à un pourcentage volumique de ferrite, surtout lorsque la valeur augmente. Il n’existe pas non plus de plage universelle « FN 3 à 10 » valable pour tous les inox et tous les services.
8. WRC-1992 : outil moderne pour le métal fondu inox
Le diagramme WRC-1992 a été développé pour améliorer la prédiction de ferrite des métaux fondus inoxydables modernes. Il utilise notamment :
Creq = Cr + Mo + 0,7Nb
Nieq = Ni + 35C + 20N + 0,25Cu
Pour l’estimation du Ferrite Number du métal fondu inox, WRC-1992 est généralement plus pertinent que l’ancien Schaeffler, tout en restant un outil empirique. La mesure FN et la chimie réelle du dépôt restent les références lorsque la spécification impose une plage précise.
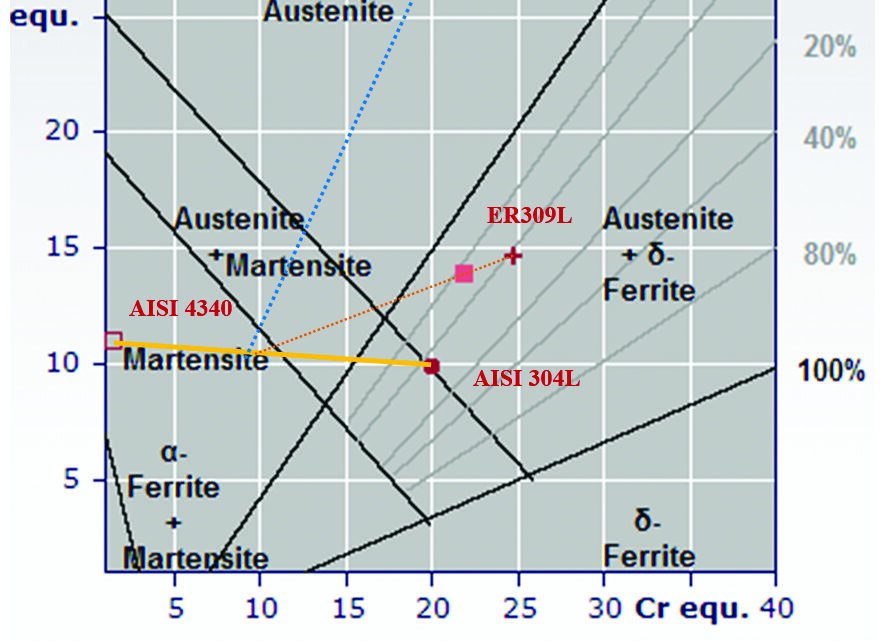
9. Méthode graphique pour un assemblage dissemblable
- déterminer la composition réelle des deux métaux de base ;
- calculer Creq et Nieq de chacun ;
- relier les deux métaux de base pour représenter leur mélange ;
- positionner le point correspondant à leur contribution réelle dans le bain ;
- relier ce point au métal d’apport ;
- positionner la composition finale selon le pourcentage d’apport et de dilution ;
- lire le domaine microstructural probable sur le diagramme retenu.
Le point final représente d’abord une composition estimée. La microstructure doit ensuite être confirmée si nécessaire par métallographie, dureté, analyse chimique et mesure FN.
10. ER308L versus ER309L sur acier carbone
Le 308L est conçu essentiellement pour le soudage des inox de type 304/304L. Lorsqu’il est fortement dilué par un acier carbone, sa marge en Cr et Ni est plus faible que celle d’un 309L. Selon la dilution réelle, le point peut donc se déplacer vers une zone austénite + martensite ou martensitique.
Le 309L, plus riche en Cr et Ni, offre une marge de dilution plus importante. L’objectif n’est toutefois pas une « structure 100 % austénitique », mais un métal fondu suffisamment ductile et compatible avec le service, souvent austénitique avec une quantité contrôlée de ferrite résiduelle.
11. Comment vérifier la microstructure réelle
- cartographie de dureté : détecte une zone anormalement dure mais ne suffit pas à identifier une phase ;
- métallographie : permet d’observer la structure après préparation et attaque adaptées ;
- analyse chimique locale : utile pour vérifier la dilution et la composition de la zone fondue ;
- mesure FN : applicable au métal fondu inox austénitique ou duplex selon ISO 8249 ;
- essais de qualification : traction, pliage, résilience ou corrosion selon le code et le service.
Un essai de pliage qui fissure ne démontre pas à lui seul la présence de martensite : il démontre une perte de ductilité ou un défaut qu’il faut ensuite caractériser.
12. Maîtrise industrielle de la dilution
La dilution augmente lorsque la part de métal de base fondu devient importante par rapport au volume de métal d’apport. Les leviers industriels principaux sont :
- adapter courant, vitesse et débit d’apport sans provoquer de manque de fusion ;
- contrôler la pénétration de la passe de racine ;
- optimiser jeu et préparation du joint ;
- choisir un procédé ou un mode de transfert compatible avec la dilution visée ;
- utiliser un beurrage préalable lorsque la transition métallurgique est critique ;
- vérifier la composition du dépôt sur les premières passes, qui sont souvent les plus diluées.
13. Autres risques des joints acier carbone / inox
Le problème ne se limite pas à la martensite. Dans les assemblages dissemblables, il faut également considérer les différences de coefficient de dilatation, les contraintes résiduelles, la transition locale de propriétés, ainsi que la migration du carbone ou les transformations de zone de fusion lorsque le joint est soumis à un PWHT ou à un service prolongé à température élevée.
Dans les applications sévères, un beurrage ou un métal d’apport base nickel peut être choisi pour réduire ces incompatibilités et améliorer la tenue en service.
14. Conclusion
Le soudage acier carbone / inox austénitique doit être raisonné à partir de la composition réelle du métal fondu. La dilution déplace le bilan Cr/Ni et peut conduire vers des domaines austénitiques, austéno-ferritiques ou martensitiques très différents.
Schaeffler reste particulièrement pédagogique pour visualiser les trajectoires de dilution ; DeLong améliore la prise en compte de l’azote ; WRC-1992 est plus adapté à la prédiction moderne du Ferrite Number. Aucun de ces outils ne remplace cependant la qualification du WPS/DMOS et les contrôles métallurgiques du joint réel.
Références et articles complémentaires
- TWI — Welding of Austenitic Stainless Steel — Schaeffler, ferrite et fissuration à chaud.
- TWI — Weldability of Materials: Stainless Steel.
- TWI — Developments in Fusion Welding of Stainless Steels — WRC-1992.
- ISO 8249:2018 — détermination du Ferrite Number.
- Métallurgie du soudage : les bases essentielles.
- Soudage TIG des principaux métaux.
- GMAW-STT et GMAW pulsé des inox 304L/316L pour service LNG.