HW-GMAW : bilan thermique, dilution et préservation des carbures FTC
Analyse du bilan énergétique du HW-GMAW et de la conservation des carbures de tungstène fondus
Cette page complète le dossier principal consacré à l’étude de Günther, Bergmann, Zhang, Rosenberger et Notni publiée dans Welding Journal en 2018. L’objectif ici n’est pas de reprendre toute la publication, mais d’expliquer trois mécanismes centraux du GMAW assisté par fil chaud (HW-GMAW) : la séparation entre apport de matière et apport d’énergie, la réduction de la dilution et la meilleure conservation des carbures de tungstène fondus (FTC).
Pour la présentation complète de l’étude, des essais d’usure et de l’ensemble des paramètres expérimentaux, voir Rechargement nickel-carbures de tungstène par GMAW assisté par fil chaud.
À distinguer : le TIG fil chaud (Hot Wire GTAW) utilise un arc établi entre une électrode tungstène non fusible et la pièce, tandis que le HW-GMAW étudié ici associe une électrode GMAW fusible à un fil additionnel préchauffé. Les deux configurations ne doivent pas être assimilées.
1. Le problème du GMAW conventionnel avec les FTC
Les FTC utilisés dans les rechargements durs à matrice nickel sont constitués principalement d’un assemblage de WC et W₂C. Cette microstructure leur confère une forte résistance à l’abrasion, mais elle reste sensible aux températures élevées et à la chimie du bain.
Dans le GMAW conventionnel, les FTC contenus dans le fil fourré traversent directement l’environnement de l’arc. Ils subissent donc une exposition thermique intense avant même leur incorporation dans le bain. Parallèlement, lorsque l’on augmente la vitesse fil pour augmenter le taux de dépôt, le courant et la puissance d’arc augmentent généralement eux aussi. La productivité et l’apport thermique restent ainsi fortement couplés.
Les travaux de Günther et al. montrent que cette hausse d’énergie augmente la dilution et favorise la dégradation des FTC. D’autres travaux du même groupe ont montré que la dilution et la teneur en fer du rechargement jouent un rôle majeur dans la cinétique de dissolution des carbures.
2. Principe du HW-GMAW : répartir le métal entre deux fils
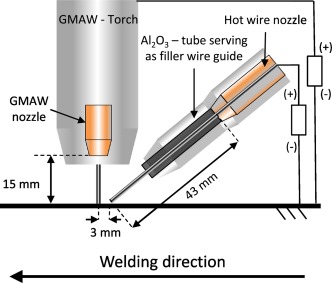
Le principe consiste à remplacer une partie du débit de l’électrode GMAW par un fil additionnel chauffé par effet Joule. Ce fil n’est pas utilisé comme électrode principale et n’a donc pas besoin de transporter toute l’énergie d’arc nécessaire à sa fusion.
Le fil chaud apporte malgré tout de l’énergie résistive. Il ne faut donc pas dire qu’il « refroidit » le bain au sens strict. L’effet observé vient du fait que, pour un même apport total de matière, une fraction du métal peut être préchauffée et fondue avec une puissance bien inférieure à celle qu’exigerait son transfert par l’arc GMAW. Le bilan énergétique total peut ainsi diminuer.
3. Bilan de puissance : environ 7 kW vers 5 kW
Dans l’expérience de référence, un GMAW alimenté à 10 m/min présente une puissance de procédé d’environ 7 kW. Lorsque l’apport total de matière est progressivement réparti entre l’électrode GMAW et le fil chaud, la puissance totale tombe à environ 5 kW, soit une baisse proche de 29 %.
La puissance maximale du fil chaud n’est alors que d’environ 650 W pour une vitesse fil chaud de 5 m/min. Le résultat est fondamental : il est possible de conserver un débit élevé de matière tout en diminuant la part d’énergie fournie par l’arc principal.
4. Température du bain : environ 1550 °C vers 1400 °C
La conséquence mesurée sur le bain est directe. Dans les essais comparatifs, la température maximale passe d’environ 1550 °C en GMAW à environ 1400 °C en HW-GMAW, alors que l’apport total de fil double de 5 à 10 m/min.
Cette mesure est l’un des résultats les plus convaincants de l’étude : le procédé assisté par fil chaud augmente l’apport matière sans augmenter proportionnellement la température maximale du bain.
Les auteurs indiquent avoir utilisé des thermocouples « Type C ». Leur article imprime la composition « Pt-5%Re/Pt-26%Re », mais la spécification ASTM du thermocouple Type C correspond en réalité à W-5%Re / W-26%Re. Cette mention doit donc être considérée comme une coquille dans la publication originale.
5. Effet sur la dilution
À un taux de dépôt comparable d’environ 6 kg/h, l’étude montre une baisse de dilution d’environ 27 % en GMAW à environ 8 % en HW-GMAW.
Lorsque les auteurs augmentent ensuite les vitesses de fil jusqu’à 10 m/min pour l’électrode GMAW et 10 m/min pour le fil chaud, ils obtiennent un taux de dépôt d’environ 11,8 kg/h avec des dilutions comprises entre 3 et 8 % dans la plage testée.
Il ne faut pas transformer ces chiffres en caractéristiques universelles du HW-GMAW. Ils appartiennent au fil NiBSi-FTC, au substrat S355 J2+N, au gaz Ar + 2 % CO₂ et au montage expérimental de cette étude.
6. Pourquoi une faible dilution protège aussi les FTC
La dilution n’agit pas uniquement sur la composition globale du rechargement. Lorsque davantage de substrat ferreux est fondu, la teneur en Fe du bain augmente. Or le fer favorise la dissolution des FTC en modifiant l’équilibre chimique du carbone et du tungstène dans la matrice liquide.
Le mécanisme de dégradation doit donc être vu comme la combinaison de plusieurs effets :
- exposition directe des particules à l’arc ;
- température du bain ;
- durée de séjour dans le métal liquide ;
- teneur en fer résultant de la dilution ;
- pertes physiques par projections ou non-mouillage.
Les travaux complémentaires de Günther et Bergmann montrent que, dans le GMAW de ces rechargements, la dilution et la teneur en fer ont un effet particulièrement important sur la cinétique de dégradation des FTC.
7. Le trajet des carbures est déterminant
L’étude apporte une démonstration particulièrement intéressante : les FTC introduits par le fil chaud sont beaucoup mieux conservés que ceux qui transitent par l’électrode soumise directement à l’arc.
- FTC introduits par le fil chaud : environ 9 A% retrouvés dans le dépôt ;
- FTC introduits par le fil électrode GMAW : environ 1,5 A%.
Le rapport est de l’ordre de cinq à six. Cela confirme que la manière dont la phase dure entre dans le bain est aussi importante que la température moyenne du bain lui-même.
8. Cordons isolés et dépôts plans : la refusion change le résultat
Un point essentiel pour une application industrielle est la différence entre un cordon isolé et un véritable rechargement plan composé de passes adjacentes.
Dans la meilleure fenêtre du GMAW conventionnel, un cordon isolé peut atteindre environ 20 A% de FTC. Mais dans un dépôt plan, les passes suivantes refondent partiellement les passes déjà déposées ; la teneur finale tombe alors autour de 7,5 A%.
En HW-GMAW, les couches adjacentes sont moins fortement remises en fusion. La teneur en FTC reste alors proche de 11,5 A%, c’est-à-dire beaucoup plus proche du résultat obtenu sur cordon isolé.
9. Conséquence sur l’usure
La meilleure conservation et la distribution plus homogène des FTC se retrouvent dans l’essai abrasif. La résistance volumique spécifique à l’usure rapportée par les auteurs vaut :
- HW-GMAW : 1/WVR12 = 5,3 ;
- GMAW : 1/WVR12 = 4,4.
Ces valeurs appartiennent à leur méthode d’essai et ne doivent pas être présentées comme des propriétés intrinsèques universelles du matériau. Elles montrent néanmoins une amélioration nette du rechargement HW-GMAW par rapport au GMAW conventionnel dans les mêmes conditions d’étude.
10. Ce que le fil chaud change réellement
Le gain du HW-GMAW ne vient donc pas d’un seul phénomène. Il résulte de plusieurs effets simultanés :
- moins de matière transférée directement par l’arc principal ;
- puissance totale plus faible à débit de matière comparable ;
- température maximale du bain abaissée ;
- dilution plus faible ;
- teneur en Fe plus faible dans le dépôt ;
- meilleure conservation des FTC introduits hors de l’arc ;
- moins de refusion des passes précédentes ;
- hydrodynamique du bain favorable à une distribution plus homogène des phases dures.
11. Limites de l’étude
Les conclusions doivent rester rattachées au système étudié : fil fourré NiBSi de 1,2 mm contenant 55 % massique de FTC, acier S355 J2+N, Ar + 2 % CO₂ et montage refroidi par eau. Les valeurs de 5 % de dilution ou 11,8 kg/h ne constituent pas des garanties de performance pour tout système HW-GMAW.
Le procédé demande également une maîtrise précise de la position du fil chaud. Un fil trop chauffé peut goutter avant d’atteindre le bain ; un fil insuffisamment chauffé perturbe le bain ou risque de ne pas fondre régulièrement. La source du fil chaud doit donc être synchronisée avec sa vitesse d’alimentation.
12. Positionnement industriel
Le HW-GMAW constitue une voie intéressante lorsque l’on cherche simultanément productivité élevée, faible dilution et conservation de particules dures sensibles à l’arc. Il ne remplace pas automatiquement le PTAW, mais réduit une faiblesse historique du GMAW : le couplage direct entre taux de dépôt et puissance d’arc.
Pour comparer cette technologie au PTA et au TIG fil chaud, voir PTA, laser cladding et TIG fil chaud : comparaison industrielle.
Références
- Günther K., Bergmann J.P., Zhang C., Rosenberger M., Notni G. — Hot Wire-Assisted Gas Metal Arc Welding of Ni-Based Hardfacing, Welding Journal, 97(4), 2018, 99-s–107-s.
- Fraunhofer Publica — notice et résumé de la publication.
- Influence of processing conditions on the degradation kinetics of fused tungsten carbides in hardfacing, International Journal of Refractory Metals and Hard Materials, 2018.
- ASTM E696-23 — thermocouples tungstène-rhénium ; Type C = W-5Re/W-26Re.