Cladding MIG/GMAW sur acier AISI 410 : rechargement Ni-Cr
Lecture critique de l’étude de Srinivasan et al. : dilution, microstructure et comportement d’un overlay Ni-Cr
Source analysée : V. Srinivasan, T. Kumaraguru, V. Pradeep et K. Raghul, Nickel Chromium Overlay on SS410 by MIG Cladding Process, International Journal of Research in Engineering, Science and Management, vol. 1, n° 10, octobre 2018, p. 477–481.
Cette publication étudie un rechargement Ni-Cr déposé par MIG/GMAW sur un matériau désigné “SS410”. L’article original emploie cependant une terminologie parfois imprécise et mélange ses propres résultats avec une revue bibliographique très large sur le GMAW, le PTAW, la polarité variable, les inox austénitiques et le hardfacing. La présente version distingue donc clairement ce que l’étude affirme de l’interprétation métallurgique industrielle.
Pour une vue d’ensemble des technologies de rechargement, voir aussi PTA, laser cladding et TIG fil chaud, le dossier Cladding / Weld Overlay Inconel 625 et, pour un substrat beaucoup plus difficile à souder, le rechargement GMAW NiCrBSi-WC sur fonte grise.
1. Point de vigilance : que signifie “SS410” ?
L’article de 2018 qualifie le substrat SS410 de “low strength alloy”. Cette formulation est problématique. Si “SS410” désigne bien l’AISI 410 / UNS S41000, il s’agit d’un acier inoxydable martensitique à environ 12 % de chrome, trempant à l’air, et non d’un simple acier faiblement résistant.
Le type 410 peut développer une ZAT martensitique dure après soudage. La stratégie de préchauffage, de refroidissement et de traitement thermique après soudage dépend de l’épaisseur, de l’état métallurgique initial, du niveau de bridage et des exigences de service. Pour cette raison, toute extrapolation des résultats de l’étude doit commencer par une identification certaine de la nuance de base.
À retenir : la désignation “SS410” utilisée dans l’article original doit être traitée avec prudence. L’interprétation AISI 410 est cohérente avec l’usage industriel du terme 410, mais une procédure de fabrication réelle doit s’appuyer sur le certificat matière.
2. Principe du cladding GMAW Ni-Cr
En rechargement GMAW, le fil-électrode fusible fournit le métal d’apport tandis que l’arc fond simultanément une fraction du substrat. Le but n’est pas d’obtenir une pénétration maximale comme dans un assemblage, mais de créer une liaison métallurgique suffisante avec une dilution maîtrisée.
La composition de la première couche est particulièrement sensible au mélange avec le métal de base. Les couches suivantes sont généralement moins diluées par le substrat et se rapprochent davantage de la composition du fil d’apport.
3. Géométrie du cordon et définition de la dilution
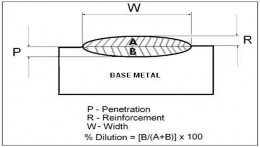
Une manière classique d’estimer la dilution géométrique sur une coupe transversale est :
D = Abase fondue / (Abase fondue + Aapport) × 100
Cette valeur géométrique est utile, mais elle ne remplace pas l’analyse chimique du dépôt. Dans un overlay anticorrosion ou anti-usure, le critère final est la composition réelle de la couche utile, car deux cordons présentant la même dilution géométrique peuvent donner des chimies différentes si le fil, le substrat ou les pertes d’éléments d’alliage diffèrent.
4. Influence des paramètres GMAW
La dilution et la forme du cordon dépendent principalement du courant, de la tension, de la vitesse de soudage, du débit de fil, du stick-out, du gaz, du mode de transfert et de l’oscillation éventuelle. Il faut éviter les règles trop simples du type « vitesse élevée = dilution élevée » : l’effet dépend du rapport entre pénétration et volume de métal déposé.
Les travaux classiques de Murugan et Parmar sur le cladding GMAW automatique montrent précisément que les paramètres interagissent et qu’un modèle de géométrie est plus utile qu’une règle isolée. Sur des dépôts 309L/316L réalisés sur acier de construction, ils ont obtenu environ 12 % de dilution dans des conditions optimisées. Cette valeur est une référence de littérature, pas une valeur propre au SS410 ni au dépôt Ni-Cr de Srinivasan.
5. Intérêt du courant pulsé pour le cladding
Le GMAW pulsé peut être intéressant en rechargement parce qu’il permet de dissocier partiellement stabilité du transfert et courant moyen. Avec une fenêtre correctement réglée, il devient possible de limiter la pénétration tout en conservant un transfert métallique régulier et un débit d’apport élevé.
Il ne faut toutefois pas écrire que le pulsé donne toujours une dilution plus faible. Le résultat dépend du courant moyen, du rapport pic/base, de la fréquence, de la vitesse fil, de la vitesse d’avance et de la géométrie de la torche. La comparaison doit être faite à taux de dépôt et objectif de cordon comparables.
6. Ce que dit réellement l’étude de 2018
Le résumé de Srinivasan et al. indique que des éprouvettes comportant des épaisseurs différentes de couche de transition ont été comparées. Les auteurs annoncent des évaluations par microdureté, usure et autres essais et concluent que, dans leurs conditions expérimentales, les propriétés mécaniques et l’organisation microstructurale restent globalement similaires lorsque l’épaisseur de la couche varie.
Cette conclusion doit rester limitée à leur montage expérimental. Elle ne démontre pas qu’une épaisseur de transition est sans influence dans tous les systèmes Ni-Cr / 410. En pratique, l’épaisseur intermédiaire agit sur la chimie, le gradient de dureté, les contraintes résiduelles et la réponse thermique des couches suivantes.
7. Dilution et composition de l’overlay
Une augmentation de la dilution incorpore davantage de métal de base dans le dépôt. Sur un substrat de type 410, cela signifie notamment davantage de Fe et de Cr provenant du substrat, ainsi que du carbone selon la composition exacte. L’effet sur la dureté ou la corrosion ne peut pas être prédit par la dilution seule : il dépend de la composition du fil Ni-Cr et des phases formées.
Il est donc incorrect de généraliser une valeur telle que « dilution optimale 8–11 % pour la dureté maximale ». Une plage optimale n’a de sens que pour un couple précis substrat + métal d’apport + fonction du revêtement. Pour un cladding anticorrosion, on cherchera surtout à conserver la teneur minimale en éléments d’alliage requise ; pour un hardfacing, la fraction et la morphologie des phases dures deviennent prioritaires.
8. Particularités métallurgiques d’un substrat AISI 410
L’AISI 410 est un inox martensitique contenant typiquement environ 11,5 à 13,5 % Cr. Après un cycle de soudage, sa ZAT peut se réausténitiser puis se transformer en martensite au refroidissement. Une dureté élevée et une faible ductilité en état brut de soudage peuvent alors apparaître.
Dans les fabrications où la nuance 410 est confirmée, la qualification doit donc considérer :
- la température de préchauffage et inter-passe ;
- l’hydrogène diffusible du procédé ;
- la vitesse de refroidissement de la ZAT ;
- la dureté sous le dépôt et à la ligne de fusion ;
- la nécessité et la compatibilité d’un PWHT avec la couche Ni-Cr ;
- les contraintes résiduelles liées au décalage de propriétés entre substrat et overlay.
Les recommandations de soudage du type 410 citent couramment un préchauffage pour les sections épaisses et un revenu/PWHT lorsque les exigences de ductilité ou de dureté l’imposent. Ces valeurs doivent cependant être définies par la procédure et non copiées comme paramètres universels.
9. Microstructure : ce qu’il faut réellement contrôler
Une étude métallurgique complète du cladding devrait distinguer au minimum quatre zones :
- substrat 410 non affecté ;
- ZAT du 410, potentiellement martensitique ou revenue selon le cycle ;
- zone de dilution / ligne de fusion, où les gradients de Fe, Cr, Ni et C sont maximaux ;
- overlay Ni-Cr, dont la microstructure dépend du fil, de la dilution et de la solidification.
Une simple valeur de microdureté ne suffit pas pour identifier une phase. L’analyse doit idéalement combiner profil de dureté, métallographie, chimie locale et, lorsque l’enjeu le justifie, diffraction ou microscopie plus poussée.
10. Corrosion et usure : ne pas les confondre
L’article original associe couche résistante à la corrosion et couche résistante à l’usure, mais ces deux fonctions ne répondent pas nécessairement aux mêmes critères métallurgiques. Une couche Ni-Cr résistante à la corrosion doit conserver une composition permettant la passivation et résister au milieu de service. Une couche anti-usure peut au contraire rechercher une dureté élevée, des carbures ou d’autres phases renforçantes.
Le meilleur compromis dépend donc du mécanisme de dégradation : abrasion, adhésion, érosion, corrosion uniforme, piqûres, corrosion sous contrainte ou combinaison de plusieurs mécanismes.
11. Limites de la publication de Srinivasan et al.
- la désignation du substrat “SS410” est insuffisamment explicitée dans le résumé ;
- l’introduction sur la double polarité n’est pas directement reliée au cœur de l’étude Ni-Cr ;
- une section importante est consacrée au PTAW alors que le titre annonce un cladding MIG/GMAW ;
- de nombreux résultats numériques présentés dans la revue bibliographique proviennent d’autres alliages, d’autres substrats et d’autres procédés ;
- ces données ne doivent donc pas être réattribuées au cladding Ni-Cr sur 410.
La valeur de cette publication réside surtout dans son rôle de point de départ bibliographique pour discuter le rechargement GMAW Ni-Cr, plutôt que comme base unique pour définir une procédure industrielle.
12. Lecture industrielle : comment qualifier réellement ce cladding
- identifier précisément le substrat par certificat matière ;
- identifier le fil Ni-Cr par classification et composition réelle ;
- mesurer la dilution sur macrographie et, si nécessaire, par analyse chimique ;
- cartographier la dureté du substrat, de la ZAT, de la zone de fusion et du dépôt ;
- examiner la microstructure des premières couches et des couches finales ;
- vérifier les défauts par contrôles adaptés ;
- réaliser les essais corrosion/usure correspondant au service réel ;
- qualifier préchauffage, température inter-passe et PWHT si le substrat est bien un 410 martensitique.
13. Conclusion
Le cladding GMAW Ni-Cr sur un substrat de type 410 peut constituer une solution intéressante pour combiner les propriétés mécaniques du substrat et les propriétés de surface du dépôt. Son comportement ne peut toutefois pas être résumé par une seule valeur de dilution, de dureté ou d’épaisseur de transition.
La priorité industrielle est de contrôler la chimie du dépôt, la dilution de la première couche, la ZAT martensitique du substrat, les contraintes résiduelles et la compatibilité d’un éventuel PWHT. La publication de Srinivasan et al. doit donc être lue comme une étude exploratoire et non comme une spécification de procédé.
Références et articles complémentaires
- Srinivasan V. et al. — Nickel Chromium Overlay on SS410 by MIG Cladding Process, IJRESM, 2018, p. 477–481.
- Murugan N., Parmar R.S. — Effects of MIG process parameters on the geometry of the bead in automatic surfacing of stainless steel, Journal of Materials Processing Technology, 1994.
- Murugan N., Parmar R.S. — Stainless steel cladding deposited by automatic gas metal arc welding, Welding Journal, 1997.
- DAIKO — Type 410 martensitic stainless steel: welding and PWHT guidance.
- Comparatif PTA, laser cladding et TIG fil chaud.
- Cladding / Weld Overlay Inconel 625.