Soudage à l’arc avec fil fourré (FCAW-MCAW) : paramètres, défauts et applications
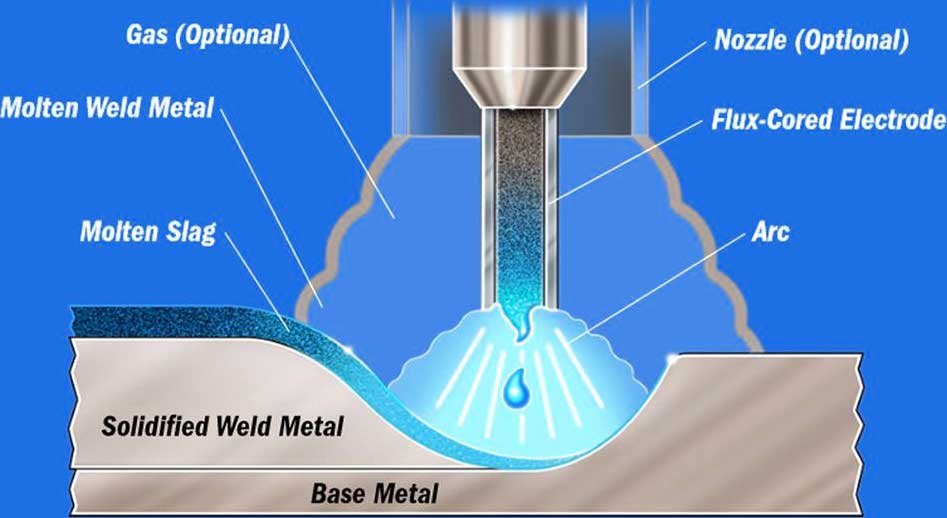
FCAW – MCAW – avec ou sans gaz, avec ou sans laitier
Synthèse technique et métallurgique (aciers carbone & inox)
1. Principe du fil fourré : un consommable actif
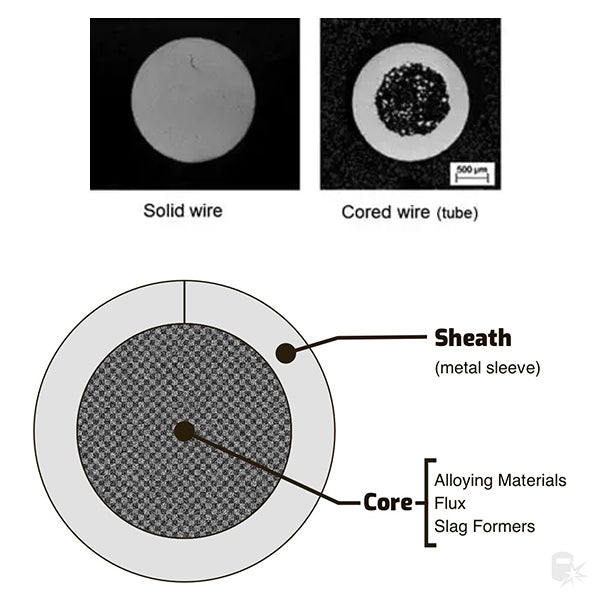
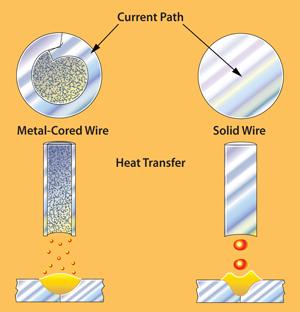
Le fil fourré est un consommable actif, conçu pour intervenir directement sur le bain de fusion. Contrairement au fil massif, il contient un cœur composé de flux ou de poudres métalliques qui modifient la stabilité de l’arc, la protection du bain et la métallurgie du dépôt.
Cette conception tubulaire permet d’intégrer dans le fil lui-même une partie du procédé : désoxydation, génération de gaz, formation de laitier, ajout d’éléments d’alliage. C’est ce qui explique sa polyvalence et son efficacité industrielle.
2. FCAW vs MCAW : deux philosophies du bain de fusion
FCAW vs MCAW : deux façons de construire un bain de fusion
À première vue, le FCAW (Flux-Cored Arc Welding) et le MCAW (Metal-Cored Arc Welding) semblent très proches. Les deux utilisent des fils tubulaires, offrent des taux de dépôt élevés et sont largement utilisés en fabrication industrielle.
Mais en réalité, ils représentent deux philosophies totalement différentes du contrôle du bain de fusion.
Le FCAW utilise un fil tubulaire contenant des constituants minéraux et métallurgiques qui participent à la stabilité de l’arc, à la désoxydation et à la formation d’un laitier protecteur. En FCAW-S, la formulation du fil assure la protection du métal fondu sans apport de gaz externe ; en FCAW-G, cette protection repose également sur un gaz fourni par la torche. Les caractéristiques du laitier et du transfert dépendent de la classification du consommable.
Ce laitier n’est pas un simple résidu : c’est un outil.
Il soutient le métal liquide, ralentit le refroidissement et permet de souder en position. C’est pourquoi le FCAW est particulièrement adapté à la construction, au soudage en chantier et aux structures lourdes. C’est un procédé conçu pour la robustesse, la tolérance et la fiabilité, même dans des conditions difficiles.
Le MCAW, à l’inverse, suit une logique différente.
Il ne s’appuie pas sur le flux, mais sur l’efficacité et la propreté du bain. Son cœur est constitué principalement de poudres métalliques, avec très peu de constituants formant du laitier.
Le bain devient alors :
- plus fluide
- plus ouvert
- plus facile à contrôler visuellement
- plus rapide à mettre en œuvre
Le MCAW est particulièrement intéressant pour certaines applications mécanisées ou robotisées, notamment lorsque la vitesse de déplacement, le taux de dépôt et la réduction des opérations de nettoyage apportent un gain mesurable. Ces avantages doivent être validés par essais de soudage et analyse du coût global.
En résumé :
- le FCAW construit un bain stabilisé et soutenu
- le MCAW construit un bain rapide, fluide et performant
Aucun n’est intrinsèquement meilleur.
Selon le fil et les conditions d’emploi, le FCAW peut offrir un bon maintien du bain et une aptitude au soudage en position ; le MCAW peut faciliter la mécanisation et limiter le nettoyage entre passes. Ces tendances ne remplacent pas une comparaison sur DMOS, géométrie du joint et exigences de qualité.
La vraie question n’est pas :
quel procédé choisir ?
mais :
quel bain de fusion faut-il construire ? Le FCAW et le MCAW ne sont pas deux variantes proches, mais deux approches différentes.
Les fils FCAW à flux assurent, selon leur formulation, la protection et l’affinage du dépôt et produisent généralement un laitier. Les fils MCAW contiennent principalement des poudres métalliques et des additions adaptées au transfert ; ils génèrent habituellement peu ou pas de laitier. La soudabilité en position et la productivité dépendent toutefois de chaque classification et de la procédure utilisée.
FCAW = robustesse + tolérance
MCAW = productivité + propreté
3. FCAW-S vs FCAW-G : Influence du mode de protection sur le comportement du bain de fusion
Le procédé de soudage à l’arc avec fil fourré (FCAW – Flux-Cored Arc Welding) se distingue du GMAW par l’utilisation d’un consommable tubulaire contenant un cœur fluxant actif. Ce cœur joue un rôle déterminant dans la stabilisation de l’arc, la protection du bain et le contrôle de la métallurgie du métal déposé.
Deux variantes principales doivent être distinguées :
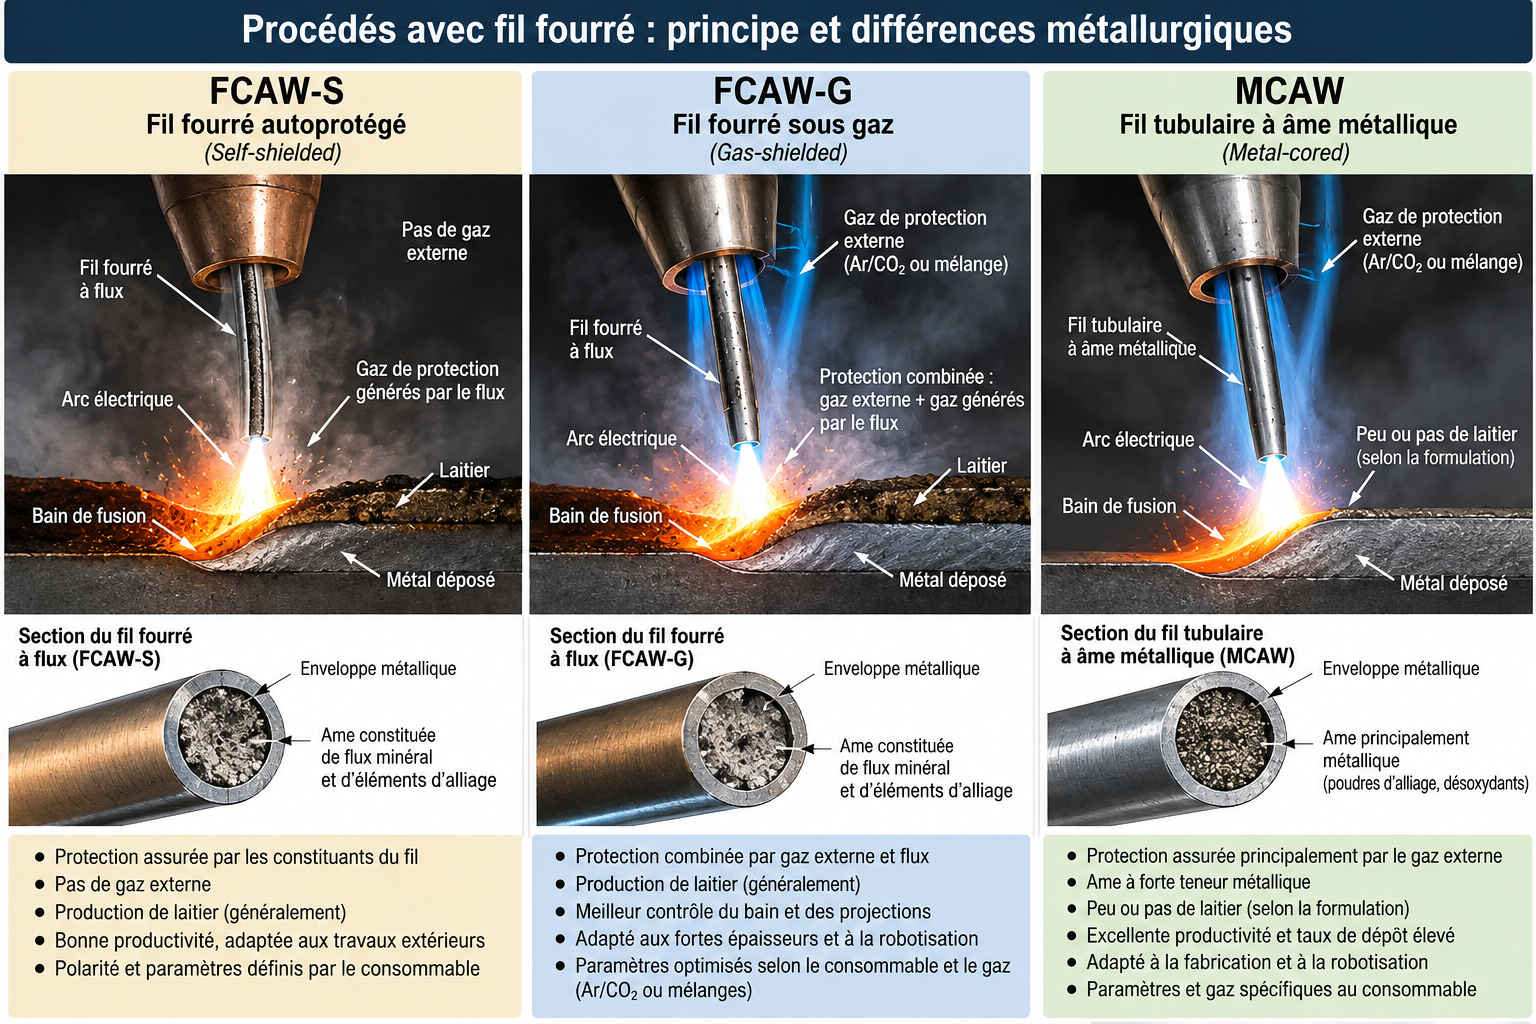
- FCAW-S (Self-Shielded Flux-Cored Arc Welding) : procédé autoprotégé, sans gaz externe
- FCAW-G (Gas-Shielded Flux-Cored Arc Welding) : procédé sous protection gazeuse externe
La différence fondamentale entre ces deux variantes réside dans le mode de protection du bain de fusion, ce qui entraîne des conséquences directes sur :
- la physique de l’arc
- la stabilité du bain
- la composition chimique du métal déposé
- les propriétés mécaniques finales
3.1. Mécanismes de protection du bain
3.2 FCAW-S (autoprotégé)
Dans le procédé FCAW-S, la protection du bain est assurée exclusivement par la décomposition thermique du flux contenu dans le fil.
Les réactions chimiques du flux génèrent :
- des gaz de protection (CO, CO₂, etc.)
- un laitier liquide recouvrant le bain
Le système de protection est donc auto-généré et localisé, avec une dépendance minimale vis-à-vis de l’environnement extérieur.
3.3 FCAW-G (avec gaz)
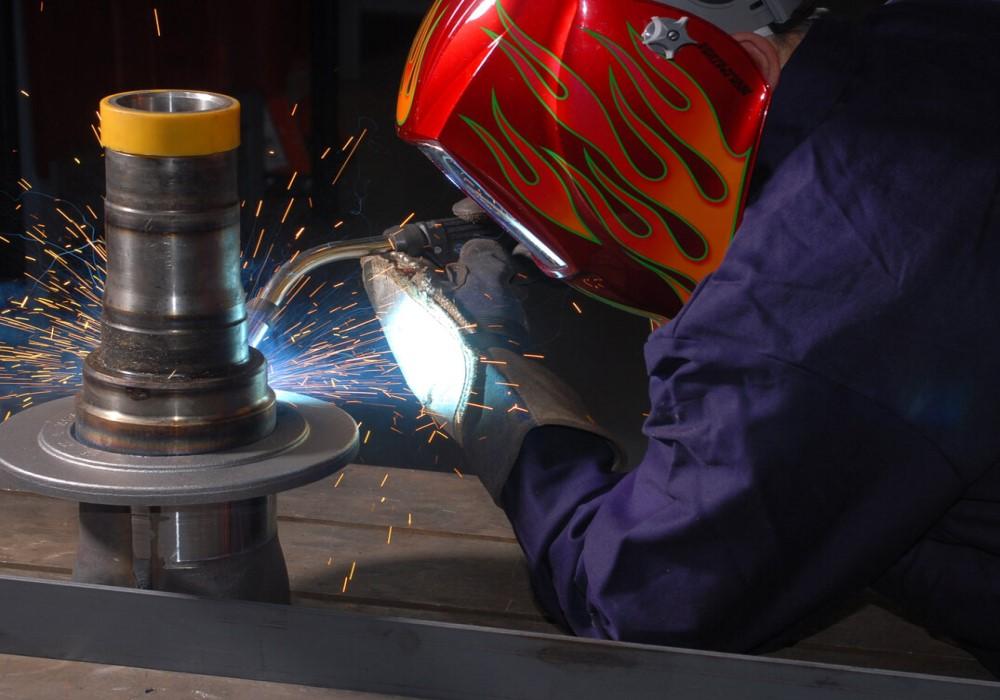
Dans le procédé FCAW-G, la protection repose sur une combinaison synergique :
- gaz externe (CO₂ ou Ar/CO₂)
- flux interne (laitier + désoxydation)
Le gaz assure :
- la stabilité du plasma
- la réduction de la contamination atmosphérique
- le contrôle de l’oxydation
Le flux complète cette action par une régulation métallurgique du bain.
4. Influence sur la physique de l’arc
4.1 FCAW-S
- arc plus diffus
- plasma moins confiné
- variabilité plus élevée
- sensibilité aux paramètres plus faible
Le flux compense les fluctuations de l’arc.
4.2 FCAW-G
- arc plus stable
- plasma plus concentré
- transfert métallique plus régulier
Le gaz améliore la reproductibilité du procédé.
5. Influence sur le bain de fusion
5.1 FCAW-S
- bain plus visqueux
- forte présence de laitier
- refroidissement ralenti
- excellente tenue en position
Le laitier agit comme stabilisateur thermique et mécanique.
5.2 FCAW-G
- bain plus fluide
- meilleure mouillabilité
- meilleure visibilité opérateur
- géométrie de cordon plus régulière
Le gaz permet un contrôle plus précis du bain.
6. Influence métallurgique
6.1 Teneur en oxygène
- FCAW-S : plus élevée
- FCAW-G : mieux contrôlée
6.2 Inclusions
Le FCAW-S génère généralement :
- plus d’inclusions
- structure plus hétérogène
Le FCAW-G permet :
- meilleure maîtrise des inclusions
- structure plus homogène
6.3 Hydrogène diffusible
Le niveau d’hydrogène dépend fortement :
- de la formulation du flux
- des conditions environnementales
Le FCAW-G permet un meilleur contrôle via le gaz.
7. Influence sur les propriétés mécaniques
| Propriété | FCAW-S | FCAW-G |
|---|---|---|
| Ténacité | Dépend de la classification, de la composition du dépôt et du mode opératoire | Dépend de la classification, de la composition du dépôt et du mode opératoire |
| Résilience à basse température | Valeurs garanties selon le fil, la température d’essai et les conditions de qualification | Valeurs garanties selon le fil, la température d’essai et les conditions de qualification |
| Reproductibilité | Conditionnée par les réglages, le stockage du fil et la maîtrise opératoire | Conditionnée notamment par les réglages et la stabilité de la protection gazeuse |
| Sensibilité aux défauts | Risque variable selon la protection générée par le fil, la préparation et la technique | Risque variable selon le gaz, le débit, les courants d’air et la technique |
8. Sensibilité aux conditions opératoires
| Paramètre | FCAW-S | FCAW-G |
|---|---|---|
| Vent | Pas de gaz externe ; limites de vent et conditions d’emploi à vérifier selon le fil | Protection gazeuse externe sensible aux courants d’air ; prévoir un écran ou une enceinte adaptée |
| Préparation du joint | Exigences définies par la géométrie, la pénétration recherchée et le DMOS | Exigences définies par la géométrie, la pénétration recherchée et le DMOS |
| Réglages | Plage opératoire propre à la classification du fil, au diamètre et à la position | Plage opératoire propre au fil, au gaz, au diamètre et à la position |
| Nettoyage entre passes | Éliminer le laitier et les contaminants selon le fil et le DMOS | Éliminer le laitier et les contaminants selon le fil et le DMOS |
9. Domaine d’application
FCAW-S
- soudage en extérieur
- construction métallique
- pipelines
- réparations
Applications possibles en extérieur, sous réserve de respecter les limites du consommable et les exigences du mode opératoire.
FCAW-G
- fabrication en atelier
- construction navale
- chaudronnerie lourde
- structures critiques
Applications généralement réalisées avec une protection gazeuse maîtrisée ; les conditions de chantier doivent limiter les courants d’air.
10. Synthèse conceptuelle
La différence entre FCAW-S et FCAW-G peut être résumée comme suit :
| Aspect | FCAW-S | FCAW-G |
|---|---|---|
| Protection | Produite par les constituants du fil, sans gaz externe | Gaz externe associé à l’action du flux |
| Stabilité de l’arc | Fonction de la formulation du fil, de la polarité et des paramètres | Fonction du fil, du gaz, de la polarité et des paramètres |
| Action métallurgique | Désoxydation et formation éventuelle de laitier selon le fil | Action du flux et du gaz sur le bain et les réactions métal-laitier |
| Conditions de chantier | Adapté à certaines situations extérieures, dans les limites du fabricant | Protection contre les courants d’air nécessaire |
| Qualité du dépôt | À évaluer par la classification et les essais de qualification | À évaluer par la classification et les essais de qualification |
11. Paramètres opératoires : relations entre intensité, tension et longueur libre du fil
Le réglage d’un fil fourré ne se déduit pas uniquement de son diamètre. Il dépend de la classification du consommable, de sa formulation (rutile, basique, autoprotégée ou metal-cored), du gaz éventuel, de la polarité prescrite, de la position de soudage et du type de générateur. Les fenêtres opératoires figurant dans la fiche technique du fabricant constituent le point de départ ; elles doivent ensuite être validées par le descriptif de mode opératoire de soudage (DMOS/WPS).
11.1. Vitesse d’alimentation, intensité et taux de dépôt
Sur une installation à tension sensiblement constante, la vitesse d’alimentation du fil est un réglage déterminant de l’intensité moyenne, mais la relation dépend de la section métallique effective du fil tubulaire, de sa résistivité et de sa longueur libre. À vitesse d’alimentation identique, un fil fourré et un fil massif de même diamètre nominal ne conduisent donc pas nécessairement au même courant ni au même débit massique de métal déposé. Le rendement de dépôt doit tenir compte des pertes par projections et, pour les fils à flux, des constituants non métalliques du cœur.
11.2. Tension d’arc, longueur libre et énergie linéique
La tension influe sur la longueur de l’arc, son étalement, le mouillage et la stabilité du transfert. Une tension excessive peut favoriser les projections, les caniveaux ou une protection gazeuse moins efficace ; une tension trop faible peut entraîner un arc instable et un profil de cordon défavorable. La longueur libre du fil (electrode extension) est la portion de fil comprise entre le tube contact et l’extrémité fondante de l’électrode ; elle modifie le préchauffage résistif et l’équilibre fusion–courant. Elle ne doit pas être confondue avec la distance tube-contact/pièce (CTWD), qui comprend également la longueur d’arc. À géométrie donnée, une variation de CTWD modifie donc la longueur libre et peut influencer l’intensité et la pénétration. Elle doit être réglée conformément aux prescriptions du consommable, particulièrement en FCAW-S, où des longueurs libres spécifiques peuvent être requises.
Pour une estimation conventionnelle de l’énergie linéique de l’arc : E (kJ/mm) = U (V) × I (A) × 60 / [1000 × v (mm/min)]. Cette grandeur électrique ne doit pas être confondue avec l’apport thermique net au joint, qui dépend notamment du rendement thermique du procédé. Pour les générateurs pulsés ou à formes d’onde contrôlées, le calcul doit employer des grandeurs électriques représentatives de la puissance réelle, et non systématiquement le produit des seules valeurs moyennes.
11.3. Gaz, polarité et position
En FCAW-G et MCAW, la nature et le débit du gaz influencent la stabilité de l’arc, le transfert, les projections, la teneur en oxygène et la composition du dépôt. Le FCAW-S ne requiert pas de gaz externe, mais reste sensible aux conditions opératoires, à l’état de surface et à la longueur libre. La polarité n’est pas interchangeable d’un fil à l’autre : elle doit correspondre à la classification et à la notice du fabricant. Les paramètres admissibles en vertical montant ou au plafond peuvent différer fortement de ceux du soudage à plat.
12. Défauts typiques du FCAW et du MCAW : mécanismes et prévention
| Défaut | Mécanisme ou facteurs favorisants | Actions de prévention |
|---|---|---|
| Porosités | Protection gazeuse perturbée en FCAW-G/MCAW, humidité, contaminants, paramètres inadaptés ; en FCAW-S, protection chimique insuffisante dans les conditions d’emploi | Vérifier le gaz et son débit lorsqu’il est requis, éliminer humidité et polluants, respecter la longueur libre et la plage opératoire du fil |
| Inclusions de laitier | Élimination insuffisante du laitier entre passes, géométrie de chanfrein défavorable, mauvais angle de torche ou profil de passe inadapté | Nettoyer entre passes, corriger l’angle et la séquence de dépôt, contrôler l’accès aux flancs du joint |
| Manque de fusion | Énergie et technique opératoire inadaptées, vitesse excessive, bain trop volumineux masquant les flancs, préparation du joint insuffisante | Ajuster la vitesse, la position de torche et les paramètres qualifiés ; assurer la fusion effective des faces du joint |
| Caniveaux et profil irrégulier | Tension, intensité, vitesse ou oscillation inadaptées ; mauvais positionnement de la torche | Optimiser le profil de passe dans la fenêtre recommandée et adapter la technique à la position |
| Fissuration à froid | Combinaison d’hydrogène diffusible, de microstructure sensible et de contraintes de traction, notamment sur aciers trempants | Choisir un consommable à hydrogène maîtrisé, appliquer le préchauffage et la température entre passes prescrits, contrôler l’humidité et la procédure |
Point métallurgique : la désignation « bas hydrogène » d’un consommable ne dispense ni de la maîtrise de son stockage ni de la vérification du niveau d’hydrogène diffusible selon la classification et les conditions d’essai. La résistance à la fissuration dépend conjointement du métal de base, du cycle thermique, des contraintes et de l’hydrogène disponible.
13. Classification des fils fourrés : AWS et EN ISO
La désignation normalisée du fil est indispensable pour définir son domaine d’emploi. Elle renseigne, selon le référentiel et la classification considérés, sur la résistance du métal déposé, la position de soudage, le type de fil, la protection gazeuse, les propriétés mécaniques et certaines exigences complémentaires. Elle ne remplace pas la fiche technique du fabricant ni la qualification du mode opératoire.
| Référentiel | Domaine principal | Point de vigilance |
|---|---|---|
| AWS A5.20/A5.20M:2025 | Électrodes en fil fourré pour aciers au carbone | Vérifier la désignation complète, notamment l’indication de protection et les exigences mécaniques applicables |
| AWS A5.29/A5.29M:2026 | Électrodes en fil fourré pour aciers faiblement alliés | Vérifier les éléments d’alliage, les propriétés mécaniques et la température de résilience spécifiée |
| AWS A5.18/A5.18M:2025 et A5.28/A5.28M:2026 | Fils et électrodes pour GMAW, dont certaines classifications de fils à âme métallique selon le matériau | Ne pas assimiler systématiquement un fil metal-cored à un fil fourré à flux |
| EN ISO 17632:2015 (révision ISO en cours en 2026) | Fils-électrodes tubulaires pour soudage à l’arc avec ou sans gaz des aciers non alliés et à grains fins | La désignation dépend du système de classification retenu ; vérifier la résistance, la résilience, le type de remplissage, le gaz et la position |
| EN ISO 18276 | Fils-électrodes tubulaires pour soudage avec ou sans gaz des aciers à haute résistance | Contrôler la catégorie de résistance et les exigences de ténacité du métal déposé |
Attention : la famille MCAW désigne des fils tubulaires à remplissage principalement métallique, généralement employés avec une protection gazeuse externe. Les classifications disponibles et leur présentation varient selon les éditions des normes et les familles de matériaux. À titre historique, AWS A5.36/A5.36M:2016 regroupait les fils fourrés pour aciers carbone et faiblement alliés ainsi que les fils à âme métallique pour GMAW ; cette édition est désormais signalée comme retirée (withdrawn) par l’American Welding Society. Pour les approvisionnements et les qualifications actuels, il convient de consulter les normes AWS publiées applicables à chaque famille de consommables, notamment A5.20, A5.29, A5.18 et A5.28, sans assimiler automatiquement leurs systèmes de désignation. Il convient de lire la désignation complète figurant sur le certificat du consommable, plutôt que de déduire ses caractéristiques du seul sigle FCAW ou MCAW.
Pour une fabrication soumise à qualification, le choix final doit croiser la classification du fil, le gaz réellement utilisé, la polarité, les plages de réglage du fabricant, les essais de traction et de résilience requis, le niveau d’hydrogène diffusible lorsqu’il est spécifié et les exigences du code de construction.
13.1. Exemples de désignations AWS : lecture pratique
| Désignation illustrative | Famille | Interprétation et précaution |
|---|---|---|
| E71T-1C | FCAW-G, acier au carbone | Exemple de fil fourré sous CO₂ (indication C). La désignation complète et les suffixes éventuels doivent être vérifiés sur le certificat et selon l’édition normative. |
| E71T-1M | FCAW-G, acier au carbone | Exemple de classification associée à un mélange gazeux (indication M). Les propriétés déclarées pour un gaz ne sont pas automatiquement transposables à un autre. |
| E71T-8 | FCAW-S, acier au carbone | Exemple de fil fourré autoprotégé. La polarité et la longueur libre requises doivent être celles du produit retenu. |
| E70C-6M | Metal-cored, acier au carbone | Exemple de fil à âme métallique sous mélange gazeux. Il relève d’une logique de classification distincte de celle d’un fil à flux produisant du laitier. |
Ces désignations sont des exemples de lecture, non une liste de consommables interchangeables. Les suffixes complémentaires, les classifications de nouvelle génération, les propriétés à l’état brut de soudage ou après traitement thermique et les exigences d’hydrogène diffusible doivent être examinés dans le référentiel contractuel applicable.
13.2. Résilience, gaz de protection et qualification
Pour les aciers à haute limite d’élasticité, les constructions offshore ou les équipements à basse température, la sélection ne peut pas reposer sur la seule résistance à la traction annoncée. Il faut comparer la température et l’énergie des essais Charpy V, la composition du dépôt, le niveau d’hydrogène diffusible et, lorsqu’elles sont spécifiées, les conditions de traitement thermique après soudage. Le changement de gaz de protection peut modifier le transfert, l’oxygène du dépôt et la ténacité : il doit être évalué au regard des exigences de qualification applicables.
Les exemples AWS ci-dessus concernent principalement les aciers au carbone. Pour les fils tubulaires à âme métallique, la désignation AWS E70C-6M est associée à la famille des consommables à âme métallique sous gaz de protection ; elle ne doit pas être interprétée comme une désignation FCAW à flux. Les désignations E71T-1C et E71T-1M distinguent notamment les conditions de gaz d’essai ou de classification (CO₂ et mélange, respectivement) ; la composition exacte du gaz admissible et les caractéristiques garanties doivent être confirmées sur la fiche fabricant et selon l’édition normative applicable. Une classification de fil ne constitue pas, à elle seule, une qualification de mode opératoire. Les fils tubulaires pour aciers inoxydables relèvent d’autres référentiels, notamment AWS A5.22/A5.22M et EN ISO 17633:2025 (édition actuelle, remplaçant l’édition 2017). Pour un service cryogénique, la conformité de la combinaison fil–gaz–DMOS doit être démontrée par les essais requis ; la seule appellation FCAW-G ou MCAW ne permet ni d’autoriser ni d’exclure le procédé.
Pour approfondir : procédés et métallurgie du bain
Pour replacer les fils fourrés et les fils à âme métallique dans l’ensemble des procédés à électrode fusible, consultez notre présentation générale du soudage FCAW et notre étude de cas Hobart Fabshield FE80 et FE81 en FCAW-S sur aciers Grade 65, notre analyse de la métallurgie du bain de fusion en GMAW (MIG/MAG) et notre dossier sur les procédés MIG/MAG avancés.
14. Conclusion
Le choix entre FCAW-S et FCAW-G ne doit pas être abordé uniquement sous l’angle du procédé, mais sous celui du système de protection du bain de fusion.
- Le FCAW-S ne nécessite pas de gaz externe, mais son aptitude au chantier et au soudage en position dépend de la classification du fil, de la technique opératoire et des limites de vent indiquées par le fabricant
- Le FCAW-G associe le rôle métallurgique du flux à une protection gazeuse externe ; son aptitude aux positions et ses performances dépendent du fil et du DMOS
Le MCAW est normalement utilisé avec une protection gazeuse externe. Sa productivité et sa qualité de dépôt doivent être appréciées au regard de la géométrie du joint, du taux de dépôt utile, des reprises et des exigences de contrôle.
Le choix entre FCAW-S, FCAW-G et MCAW est à la fois métallurgique, opératoire et économique : conditions de chantier ou d’atelier, protection contre le vent, position, caractéristiques mécaniques requises, niveau d’hydrogène diffusible, nettoyage entre passes et coût global de fabrication.