Bras de chargement marins pour le GNL
Conception, soudage, protection anticorrosion et essais de réception
Émile Layer | Soudage industriel et métallurgie | 25 septembre 2026
Un bras de chargement marin pour le GNL relie le terminal au collecteur du méthanier tout en suivant les mouvements du navire. À environ −162 °C, une ligne de GNL doit rester étanche pendant les mouvements du navire. La structure porteuse relève d’autres choix : suivant les contraintes environnementales du site et les calculs du bras, certaines de ses pièces peuvent être réalisées en acier carbone manganèse avec une garantie de ténacité à −29 °C, d’autres avec une garantie à −46 °C. Les soudures sont contrôlées avant la mise en peinture ; la protection anticorrosion, les essais d’étanchéité et, suivant le cahier des charges, les essais cryogéniques conditionnent ensuite la réception. Cet article suit ces fonctions depuis la conception du bras jusqu’aux contrôles d’usine, en distinguant les exigences du client, l’ISO 16904 et le guide OCIMF pour les bras marins. [4, 14]
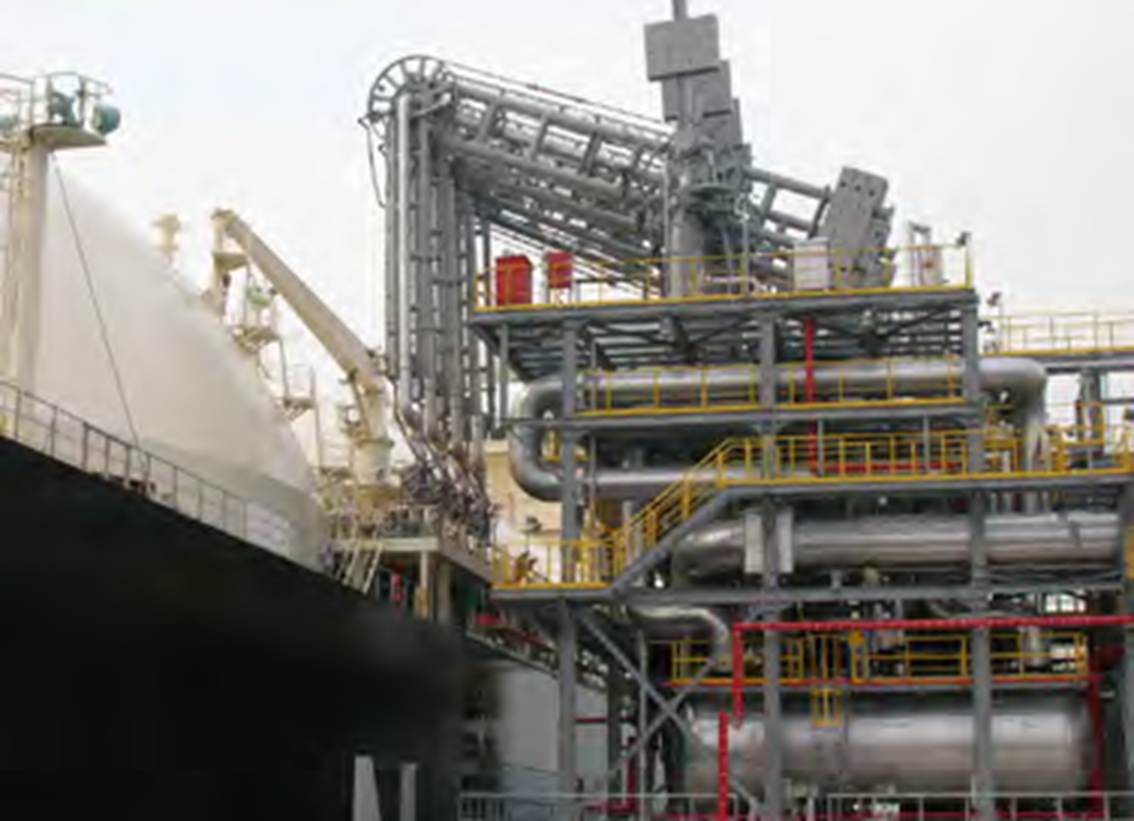
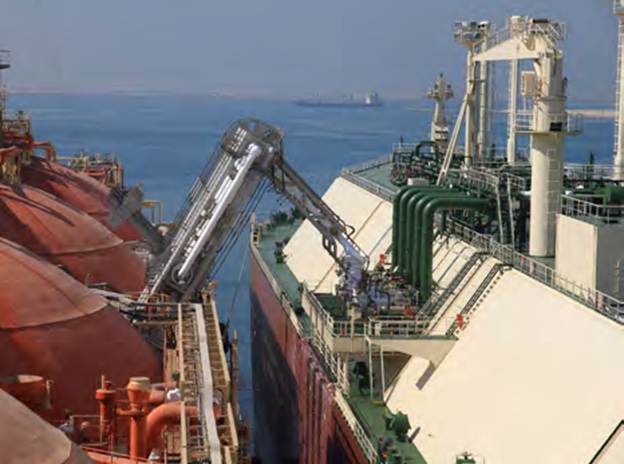
Figure 1. Bras de transfert GNL à proximité du méthanier, photographie du fabricant.
Le bras n’est pas seulement une conduite mobile. C’est un équipement placé à l’interface de deux installations dont les mouvements, les commandes et les responsabilités doivent être compatibles. La norme ISO 16904 traite les bras GNL des terminaux terrestres conventionnels ; ISO 28460 traite plus largement l’interface navire‑terre et l’exploitation portuaire. Les solutions offshore et de soutage exigent une analyse adaptée à leur contexte. [4, 5, 10]
1. Où se situe le bras dans la chaîne GNL
Liquide et retour de vapeur
Au chargement d’un méthanier, le GNL va du terminal vers le navire ; au déchargement, il parcourt le chemin inverse. Suivant l’installation, plusieurs bras peuvent fonctionner en parallèle pour le liquide, tandis qu’une ligne distincte gère le retour de vapeur. Il faut donc distinguer le sens du transfert, la fonction de chaque bras et les exigences de son raccordement. La géométrie d’un bras de retour de vapeur n’est pas à elle seule une preuve que ses composants sont qualifiés pour le même service qu’une ligne liquide. [2–5]
Un mouvement permanent, même à quai
Le navire change de hauteur avec le chargement ou le déchargement, la marée et l’état de mer. L’amarrage laisse aussi des déplacements horizontaux et des rotations. Le concepteur définit une enveloppe géométrique et vérifie les efforts appliqués au collecteur, au fût du bras et aux joints tournants. Il tient compte des positions extrêmes, de la course des actionneurs et du risque qu’une pièce entre en contact avec le navire ou une installation voisine. Un bras correctement dimensionné pour un quai abrité ne devient pas automatiquement adapté à une unité flottante. [2–4]
Dans ce calcul, la position de raccordement du collecteur est une donnée aussi importante que la longueur des éléments mobiles. Une variation de tirant d’eau déplace la bride sur un arc vertical ; l’écart du navire au quai change la portée horizontale. Les combinaisons extrêmes peuvent placer le bras près d’une butée et augmenter les réactions sur la bride sans que le débit ou la pression n’aient changé. Les mouvements admis et les efforts maximaux sont donc traités ensemble dans les spécifications du terminal et du navire. Ainsi, deux bras de même diamètre peuvent ne pas convenir au même appontement. [2, 4, 5]
2. Anatomie et cinématique du bras
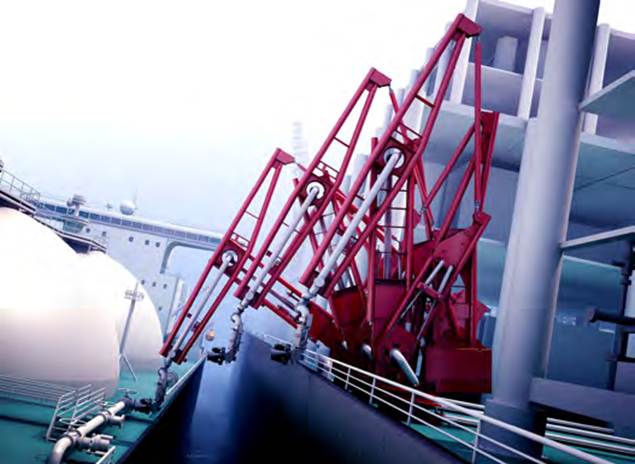
Figure 2. Deux architectures de bras GNL en environnement offshore : DynaConnect et OLAF
Le fût fixe ou riser porte l’arrivée depuis la jetée. Le bras intérieur et le bras extérieur forment la portée mobile. Leurs changements d’orientation sont rendus possibles par des joints tournants étanches. Des contrepoids, des liaisons de type pantographe ou d’autres systèmes de compensation limitent les efforts de manœuvre. Le type de structure porteuse, la position des contrepoids et la motorisation varient selon les générations et les fabricants ; la brochure Chiksan historique illustre notamment des architectures RCMA, DCMA, DCMA-S et FBMA. [2, 3]
| Organe | Fonction pendant le transfert | Point de vigilance |
| Fût et bras articulés | Acheminent le produit jusqu’au navire. | Efforts, fatigue, dégagements et mouvements. |
| Joints tournants | Permettent la rotation en conservant l’étanchéité. | Usure, joints, tenue au froid, contrôles périodiques. |
| Équilibrage | Compense le poids des parties mobiles. | Réglage sur toute la plage de mouvement. |
| QC/DC | Raccorde le bras au collecteur. | Bride compatible, alignement et étanchéité. |
| ERS et ERC | Isolent et séparent selon la logique d’urgence. | Synchronisation avec arrêt, fermeture et séparation. |
| Capteurs et commandes | Repèrent la position et pilotent les fonctions. | Seuils, disponibilité et essais fonctionnels. |
La différence entre structure et ligne froide
Une structure peut reprendre les efforts du bras sans être en contact avec le GNL. La conduite, les joints tournants et les organes de fermeture constituent en revanche le chemin du produit. Cette distinction explique pourquoi le même équipement peut associer plusieurs choix de matériaux, de protection contre la corrosion et de méthodes de contrôle. Elle évite aussi de traiter toutes les soudures visibles comme si elles avaient les mêmes exigences de température et d’étanchéité. [2–4]
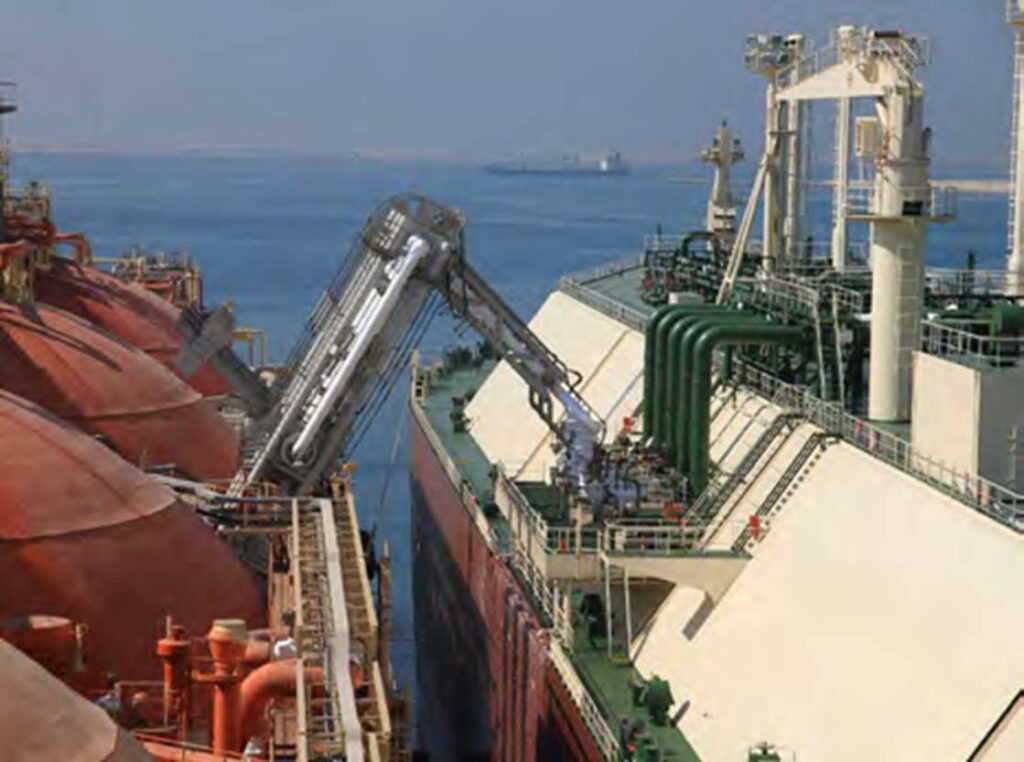
Figure 3. Cinq bras de transfert sur une jetée, montrant la structure porteuse et les conduites.
3. Joints tournants et étanchéité cryogénique
Le joint tournant doit remplir deux fonctions simultanément : autoriser la rotation relative des éléments et maintenir une barrière étanche autour du GNL ou de la vapeur. À basse température, le choix des matériaux et des étanchéités tient compte des retraits thermiques différents entre pièces, des efforts de flexion transmis par le bras et des cycles d’ouverture. Il faut distinguer la tenue de la pièce métallique, celle de l’élément d’étanchéité et celle de l’ensemble monté. Une qualification de matériau ne remplace pas l’essai de l’organe assemblé. [2–4]
La surveillance des fuites, la redondance des étanchéités et les dispositions de maintenance varient selon la conception retenue. La gamme actuelle de Technip Energies présente ses joints tournants et systèmes ERS comme des composants propres à ses bras GNL ; les brochures commerciales donnent des familles d’équipement, pas les critères d’acceptation de chaque joint livré. Le dossier constructeur et le plan d’inspection restent déterminants. [3, 4]
Moins 162 degrés pour le GNL et moins 196 degrés pour certains essais
Le GNL est généralement décrit autour de −161 à −163 °C. Une brochure Chiksan historique montre un joint tournant annoncé pour un produit cryogénique à −196 °C ; cela qualifie l’illustration d’un composant, pas la température habituelle de chaque transfert GNL ni une preuve d’essai de chaque bras complet. La température minimale de calcul et l’éventuelle température d’essai se lisent dans la spécification du projet. Confondre ces trois valeurs conduit à des comparaisons trompeuses entre équipements. [1, 2]
4. Connexion, arrêt et séparation d’urgence
Le raccord rapide et la fonction d’urgence
Le QC/DC sert à accoupler le nez du bras au collecteur du navire puis à le libérer pendant les opérations normales, après isolement et préparation de la ligne. L’ERS est la fonction de protection qui permet, selon la conception, de fermer des vannes puis de séparer le bras au niveau de son ERC lorsque le mouvement devient incompatible avec la poursuite du transfert. Une commande d’arrêt d’urgence ESD met le transfert à l’arrêt ; l’ERS y est interfacé mais constitue une fonction distincte. Un QC/DC ne doit donc pas être présenté comme le dispositif qui se sépare seul lors d’une dérive du navire. [3, 4, 6]
Les zones de déplacement
Le suivi de position peut distinguer une zone normale, une zone où l’arrêt d’urgence est déclenché et une zone où la séparation d’urgence devient nécessaire. La logique navire‑terre, les alarmes, les vannes et la commande du bras doivent agir ensemble. SIGTTO décrit cette distinction et souligne que le moment de fermeture des vannes influe sur les surpressions transitoires. Il n’existe pas un seuil de déplacement ni une temporisation unique à appliquer à tous les terminaux : ces paramètres sont établis dans les études de risques et essais propres à l’installation. [4, 6, 12]
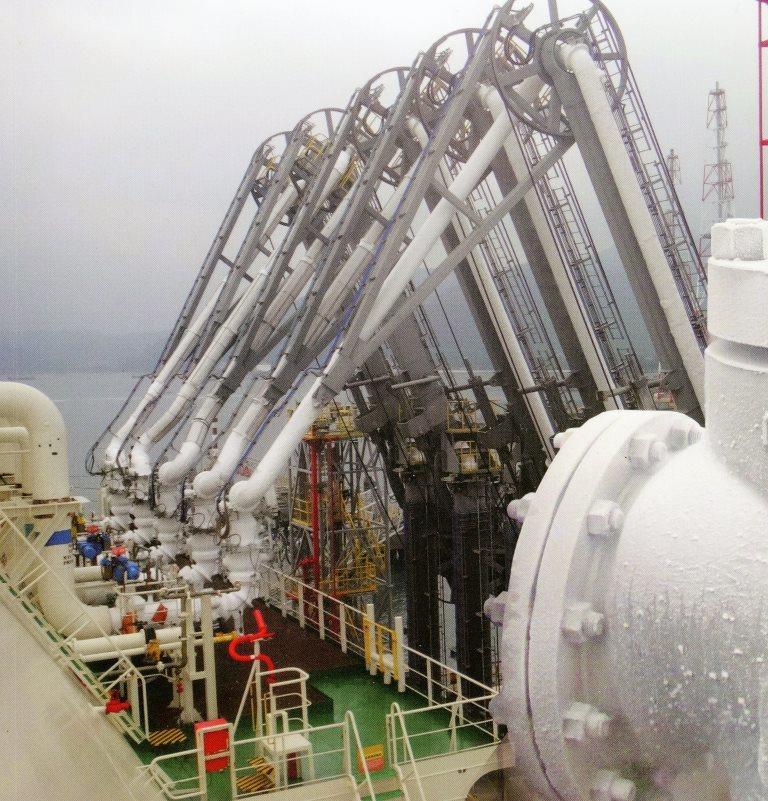
Figure 4. Bras de chargement photographié pour le transfert de GNL
Les systèmes doivent aussi réagir à une défaillance
Une perte de puissance hydraulique, un défaut de capteur ou une interruption de la liaison de commande navire‑terre font partie des situations à considérer dans l’analyse fonctionnelle. La question utile est de savoir quelle position ou quelle action est obtenue lorsque la commande normale disparaît, et si l’installation conserve assez d’énergie ou de possibilités de manœuvre pour rejoindre l’état prévu par son étude de sécurité. Les essais périodiques portent donc sur les chaînes de détection et d’action, pas uniquement sur le déplacement mécanique du bras à vide. Les dispositions de secours varient selon les conceptions et ne se déterminent pas à partir de la photo d’un ERS. [4–6, 12]
Avant toute déconnexion programmée
La fin d’une opération comporte l’arrêt du débit, l’isolement, la vidange ou la récupération des volumes résiduels, la purge et la vérification de l’état sûr avant désaccouplement. La procédure exacte dépend du terminal, du navire et de la ligne concernée. SIGTTO a publié un document particulier sur la vidange, la purge et la déconnexion des bras GNL après avoir relevé des incompréhensions sur cette étape. Un article général ne peut pas remplacer cette procédure d’exploitation locale. [5, 11]
5. Matériaux de la ligne froide et de la structure
Ténacité à froid et corrosion extérieure
Les inox austénitiques 304L et 316L sont des candidats connus pour les parties froides : leur structure conserve une bonne ténacité aux basses températures. Cela ne signifie pas que chaque bras entier soit en 316L, ni que les deux nuances soient équivalentes dans toutes les atmosphères marines. Le choix résulte de la température minimale, de la pression, de l’environnement, de la fonction de la pièce et des exigences du constructeur. À l’extérieur, des zones de rétention d’eau ou d’isolation mal entretenue soulèvent d’autres questions de corrosion que celles de l’écoulement du GNL. [3, 7, 8, 13]
La ligne se contracte au refroidissement et revient vers sa géométrie initiale au réchauffement. Les joints tournants et la disposition des supports doivent absorber les mouvements prévus sans transférer au collecteur du navire ou aux soudures des efforts non admissibles. Les propriétés de dilatation dépendent de la nuance et de la plage de température ; une estimation faite avec un seul coefficient pris à 20 °C ne suffit pas pour valider un ensemble cryogénique. [3, 4]
Métal de base, métal fondu et zone affectée
Une soudure de tuyauterie ne se résume pas à la désignation du tube. Le métal déposé possède sa propre composition et sa microstructure ; le métal de base voisin subit plusieurs cycles thermiques, surtout sur un joint multipasse. La résistance à la fissuration à chaud et la ténacité exigée à la température de calcul doivent être considérées ensemble. Selon TWI, la ferrite delta de certains dépôts aide à limiter la fissuration lors de la solidification, tandis qu’une quantité élevée peut abaisser la ténacité cryogénique. La bonne cible résulte du couple matériau‑métal d’apport, de la procédure et des essais exigés, pas d’une valeur universelle recopiée dans l’article. [7, 8]
Ce que vérifie réellement un essai de résilience
Lorsque le projet impose un essai de choc à froid, l’éprouvette représente un emplacement précis et une température spécifiée. Selon le référentiel, on examine notamment le métal fondu et la zone affectée thermiquement ; le résultat ne décrit pas à lui seul toutes les zones du bras, tous les modes de sollicitation ni la résistance à une fuite. La traçabilité des éprouvettes, l’emplacement de l’entaille et le lien avec le mode opératoire sont aussi importants que la valeur annoncée en joules. C’est pourquoi une donnée de résilience publiée pour un métal d’apport ne se transfère pas directement à une soudure fabriquée avec un autre cycle thermique. [8, 9]
Aciers carbone manganèse et garanties de ténacité à froid
Le fût, les éléments porteurs, les supports de contrepoids et leurs articulations reprennent des charges permanentes, des efforts de manœuvre et des cycles dus au déplacement du navire. Certaines de ces pièces sont réalisées en acier carbone manganèse (C-Mn). Selon les contraintes environnementales retenues pour le site et les calculs du bras, le projet peut demander une garantie de ténacité à −29 °C pour certaines zones et à −46 °C pour d’autres. Il ne s’agit pas de deux températures à attribuer uniformément à tout le bras : chaque pièce doit être liée à la température minimale retenue pour elle, à son scénario de service et à sa spécification matière. La conduite en contact avec le GNL relève d’un choix distinct, à une température de service beaucoup plus basse. [4, 14]
Pour chaque élément concerné, le fabricant vérifie la nuance C-Mn, l’état de livraison et les certificats matière par rapport à la garantie à −29 °C ou à −46 °C indiquée dans le dossier. La ténacité de l’assemblage soudé doit être démontrée séparément lorsque le cahier des charges le demande. L’essai de résilience Charpy caractérise une éprouvette à une température donnée ; l’ISO 148-1 décrit la méthode d’essai, sans fixer ici une énergie minimale universelle pour les bras. La valeur à atteindre, l’emplacement des prélèvements et l’étendue des essais viennent du code de construction et de la spécification du client. L’épaisseur, la ZAT et les réparations doivent aussi être prises en compte. [9, 21]
La séparation entre pièces porteuses ordinaires, pièces qualifiées pour le froid et ligne de produit détermine les achats, les modes opératoires, la traçabilité et les contrôles. Un support soudé qui paraît secondaire peut modifier les concentrations de contraintes près d’une articulation ; sa classe de contrôle ne se décide donc pas uniquement d’après sa petite taille. Les contraintes de fatigue, les efforts aux interfaces et l’accessibilité pour l’inspection doivent être analysés sur l’ensemble du bras. [4, 14]
6. Soudage de la ligne cryogénique et de la structure porteuse
Préparation et qualité de la racine
Sur un joint bout à bout de la ligne de produit, la préparation des bords, le jeu, la propreté et l’accessibilité commandent la répétabilité du premier cordon. Lorsque le TIG est choisi pour la racine d’un inox austénitique, une protection envers inerte limite l’oxydation de la face intérieure et préserve ses propriétés de surface. TWI rappelle cette nécessité pour le TIG. Le degré de purge, la méthode de maintien et l’examen du revers doivent ensuite être fixés dans le mode opératoire qualifié, en fonction de la qualité demandée. [7, 8]
Choisir le procédé sans inventer une recette fabricant
Le TIG, MIG et Plasma se prêtent au contrôle de la racine ; des procédés TIG / MIG, pour des géométries accessibles, répondent à d’autres besoins de remplissage ou de productivité. La décision porte sur l’épaisseur, l’accès, la position, le métal d’apport, les propriétés au froid et les contrôles possibles.
La dilatation et la conductivité des inox austénitiques rendent nécessaires un ordre de soudage cohérent, des moyens de maintien appropriés et des vérifications dimensionnelles. Un petit défaut d’orientation à la fabrication peut devenir une contrainte supplémentaire au montage des joints tournants, des brides et des organes de connexion. Toute reprise est tracée et contrôlée selon le dossier initial. [7–9]
Souder la structure porteuse en acier carbone
Les soudures de la structure relient les parties fixes et mobiles, les attaches des vérins, les pivots et les supports de contrepoids. Elles ne forment pas toujours une barrière étanche, mais elles transmettent les efforts et peuvent être sollicitées en fatigue. La préparation des bords, la séquence de soudage et les moyens de bridage visent une géométrie finale compatible avec l’alignement des articulations. Un cordon surdimensionné ou une reprise mal placée peut créer une déformation ou un changement brutal de section. [4, 14]
Selon les épaisseurs et l’accessibilité, l’atelier peut retenir MAG, fil fourré ou soudage sous flux pour certains joints ; le choix effectif dépend des modes opératoires qualifiés. La maîtrise de l’hydrogène diffusible, du préchauffage éventuel et de la température entre passes est adaptée à la nuance C-Mn et à la géométrie du joint. Sur les éléments dont la ténacité est garantie à −29 °C ou à −46 °C, les qualifications et les essais sur soudure doivent couvrir la température et les propriétés imposées au métal fondu et, si prescrit, à la zone affectée thermiquement. Une qualification obtenue sur l’inox de la ligne cryogénique ne couvre pas automatiquement cette famille de soudures. [9, 21]
Après soudage, les dimensions, l’orientation des axes et les jeux fonctionnels sont vérifiés avant montage des joints tournants et de l’équilibrage. Les soudures de forte sollicitation sont repérées dans un plan de contrôle qui prévoit leur examen et, s’il y a lieu, celui des réparations. Cette étape protège à la fois la résistance de la structure et la mobilité du bras. [4, 14, 15]
Les assemblages qui ne demandent pas le même contrôle
| Famille d’assemblages | Exigence à documenter | Exemples de vérification |
| Ligne froide sous pression | Intégrité, ténacité, étanchéité et traçabilité. | Mode opératoire qualifié, examen de soudure, essai prescrit. |
| Bride et raccord d’extrémité | Géométrie, efforts et étanchéité d’interface. | Planéité, serrage spécifié, contrôle de fuite. |
| Structure porteuse | Tenue mécanique, fatigue et ténacité à −29 °C ou −46 °C suivant les zones, l’environnement et les calculs. | Certificats matière, qualification des soudures, géométrie et CND prescrits. |
| Supports et accessoires | Fixation et compatibilité avec les mouvements. | Examen visuel, course libre et fonctionnement. |
7. Contrôles non destructifs, anticorrosion et essais de réception
Qualification du soudage
Le descriptif de mode opératoire définit les variables de soudage à employer ; sa qualification démontre que les assemblages témoins satisfont aux essais requis. ISO 15614-1 établit un cadre de qualification pour le soudage à l’arc des aciers et alliages de nickel. La spécification de projet précise les plages retenues, les épreuves à basse température lorsque nécessaires et les critères d’acceptation. Une traction ou une macrographie à température ambiante ne démontre pas seule la ténacité demandée au froid. [8, 9]
Le dossier de qualification doit rester rattaché aux conditions effectivement employées : nuance et groupe de matériaux, métal d’apport, procédé, épaisseur, position, température entre passes et, lorsque le projet le demande, essais mécaniques à température définie. Une modification importante du mode opératoire ne peut pas être validée par simple analogie avec une qualification ancienne. À l’atelier, la valeur d’un descriptif vient de sa reproductibilité : paramètres observables, enregistrements des joints et maîtrise des réparations. [8, 9]
Contrôles non destructifs des soudures
Le plan d’inspection répartit les assemblages par fonction et par niveau de criticité. Le contrôle visuel recherche les défauts accessibles et vérifie la forme du joint ; le ressuage peut révéler des discontinuités ouvertes en surface sur les inox austénitiques, tandis que la magnétoscopie concerne les pièces ferromagnétiques appropriées. La radiographie ou les ultrasons recherchent des défauts internes dans les assemblages pour lesquels la géométrie et le référentiel rendent ces méthodes applicables. L’ISO 17635:2025 donne des règles de sélection en fonction du matériau, de l’épaisseur, du procédé, des exigences de qualité et de l’étendue du contrôle. [15]
Une soudure de tuyauterie froide, une attache de contrepoids et un support secondaire n’appellent pas automatiquement le même pourcentage de radiographie ou le même critère d’acceptation. Ces décisions figurent dans le code applicable, le cahier des charges et le plan d’inspection approuvé. Les soudures sont identifiées sur une carte : le rapport rattache chaque indication à une position, une méthode, un opérateur et une décision d’acceptation ou de réparation. Une réparation est réexaminée selon la procédure prévue. [4, 14, 15]
Les examens nécessaires à la réception des soudures sont normalement réalisés avant que la peinture ne masque leur surface. Le traitement de surface ne remplace pas le CND ; inversement, un cordon accepté au contrôle ne garantit ni la protection durable d’un bord exposé au sel, ni l’étanchéité de l’ensemble monté. [15–18]
Peinture anticorrosion en environnement marin
La structure d’un bras reste pendant des années au contact des embruns, des cycles humides et secs et des dépôts salins. Les arêtes, cordons, dessous de supports, zones d’eau stagnante et parties difficiles d’accès sont particulièrement sensibles. La peinture anticorrosion des aciers carbone fait donc partie du dossier de fabrication et de maintenance. Le choix du système repose sur l’exposition réelle et la durée de protection visée ; la catégorie de corrosivité n’est pas déduite du seul mot « marin ». L’ISO 12944-2 classe les environnements et l’ISO 12944-5 guide le choix des systèmes de peinture pour les domaines qu’elle couvre. [16, 17]
Après les contrôles prévus des soudures, la préparation de surface retire les projections, pollutions et produits de corrosion et donne au revêtement le profil prescrit. Le cahier des charges fixe notamment la préparation, les couches, les épaisseurs nominales, les conditions d’application et les reprises. Un soin particulier est porté aux arêtes et aux cordons ; les portées d’étanchéité, surfaces de frottement et organes qui ne doivent pas être peints sont masqués. La conduite froide et son isolation exigent une spécification propre : un système de peinture qualifié pour la charpente extérieure n’est pas présumé compatible avec tous les cycles cryogéniques. [17, 18]
Les rapports de peinture relient chaque zone aux lots de produits, aux conditions d’application, aux contrôles d’aspect et aux mesures d’épaisseur sèche. L’ISO 19840 décrit la vérification de cette épaisseur sur les surfaces rugueuses ; les critères d’acceptation retenus restent ceux du système et du contrat. Les dommages de transport et de montage sont repris avant la mise en service. Enfin, la peinture ne protège pas à elle seule les pivots et roulements cachés : une alerte du HSE sur la rupture d’un bras marin rappelle le rôle décisif de l’accès, de la lubrification et de l’inspection des articulations. Cet exemple concerne un bras marin, sans démontrer qu’il s’agissait d’un bras GNL. [18–20]
Épreuves de pression et recherche de fuites
L’épreuve de pression vérifie la tenue de l’enveloppe selon la procédure applicable ; l’essai d’étanchéité recherche les fuites aux soudures, brides, vannes et joints tournants avec la sensibilité demandée. Les deux objectifs ne se confondent pas, et un examen volumique de soudure ne démontre pas l’absence de fuite. Le plan d’essais précise les parties testées séparément ou en ensemble, le fluide, la pression, la durée, la température et les critères d’acceptation. Selon la conception, la vérification peut aussi porter sur les joints dans plusieurs positions du bras. [4, 14]
Si une épreuve utilise de l’eau, sa compatibilité avec les matériaux et le nettoyage ultérieur doivent être établis ; la vidange et le séchage comptent avant tout refroidissement. Une recherche de fuite au gaz ou à l’hélium peut être demandée lorsque la sensibilité du contrôle le justifie. Le choix du fluide et les précautions correspondantes relèvent de la procédure approuvée : ni une pression ni un taux de fuite unique ne conviennent à tous les bras. Les résultats sont tracés par circuit et par organe. [4, 14]
Essais cryogéniques selon le cahier des charges
Lorsque le client prescrit un essai cryogénique, il définit la température cible, le fluide, la vitesse de refroidissement, les paliers, les positions et les organes à vérifier. Selon le périmètre convenu, on peut éprouver une pièce, un joint tournant ou un ensemble monté ; il serait inexact d’affirmer que chaque bras complet subit systématiquement le même essai à −196 °C. La température de service du GNL, la température minimale de calcul et la température d’un essai particulier doivent rester distinctes. [2, 4, 14]
Le protocole suit la contraction thermique, l’étanchéité des joints, la mobilité autorisée et le comportement au retour à température ambiante lorsque ces points sont spécifiés. Une fuite qui apparaît seulement au refroidissement peut provenir d’un joint ou d’une interface même si les soudures et l’épreuve de pression à température ambiante ont été acceptées. Les anomalies constatées entraînent une analyse, une réparation éventuelle et la répétition des vérifications prévues. [4, 14]
Essais fonctionnels et réception
Le bras assemblé doit encore prouver sa mobilité dans les positions prescrites, son équilibrage, sa capacité de connexion, le fonctionnement des capteurs, des alarmes, de l’arrêt du transfert et, si installé, de l’enchaînement ERS. Ces essais d’usine et de site s’ajoutent aux contrôles matière, soudures, revêtement et étanchéité. L’ISO 16904 couvre la conception ainsi que des exigences minimales d’inspection et d’essai pour les bras GNL des terminaux terrestres conventionnels. [4, 14]
Rôle du cahier des charges, de l’OCIMF et des normes ISO
L’OCIMF publie la quatrième édition de son Design and Construction Specification for Marine Loading Arms (2019) pour aider propriétaires et fournisseurs à définir et acquérir leurs équipements ; ses tableaux permettent de renseigner les besoins du projet. L’ISO 16904:2016 traite spécifiquement la conception, la sécurité minimale, l’inspection et les essais des bras GNL des terminaux terrestres conventionnels. Ces documents ne remplacent ni les règles locales applicables ni les choix contractuels concernant les matériaux, le soudage, l’étendue des CND, la peinture et les essais cryogéniques. [4, 14]
Pour un bras donné, le fabricant et le client arrêtent une liste de documents cohérente : données de service, température minimale de chaque sous-ensemble, plans, codes de construction, procédures de soudage, plan d’inspection, spécification de peinture et protocoles d’essai. Le dossier final relie les certificats matière, les rapports de CND, les réparations, les relevés de revêtement et les procès-verbaux d’épreuves aux pièces réellement livrées. Il évite de transformer une référence générale en valeur d’acceptation supposée valable pour tous les clients. [4, 14–19]
8. Bras GNL offshore, appontements exposés et soutage
Appontement exposé et transfert entre deux unités
Sur un quai abrité, le mouvement relatif du collecteur peut rester modéré. Une jetée ouverte, une FSRU ou une unité flottante soumettent le bras à des déplacements plus continus et parfois à une différence de hauteur de pont plus forte. Selon la configuration, on conçoit un bras adapté aux transferts côte à côte ou en tandem, ou on compare bras rigides, lignes combinées et flexibles. L’analyse du mouvement, de la connexion et de l’arrêt d’urgence précède alors le choix d’une famille commerciale. La portée de l’ISO 16904 est celle du terminal terrestre conventionnel ; elle peut guider certaines autres applications mais ne les couvre pas toutes à elle seule. [2–4]
Exemples documentés dans la brochure de 2025
Technip Energies présente en 2025 des bras GNL de 6 à 20 pouces pour ses solutions terrestres. Pour les configurations navire à navire, la même brochure distingue DynaConnect en côte à côte, OLAF lorsque les niveaux de pont diffèrent fortement, ATOL pour un transfert en tandem et ARCOS comme solution articulée mêlant comportement rigide et souple. Les capacités annoncées, par exemple une hauteur de mer significative admissible ou un débit, s’appliquent aux variantes et hypothèses du fabricant. Il ne faut pas les transposer telles quelles à un autre projet, ni déduire des chiffres qu’un bras terrestre et un système offshore sont interchangeables. [3]
Le soutage de GNL
Le soutage fournit du GNL comme combustible à un navire ; le transfert de cargaison remplit ou vide les citernes d’un méthanier. Camion‑navire, terre‑navire et navire‑navire n’imposent pas le même espace ni les mêmes volumes. Des équipements compacts peuvent convenir à certains cas, mais les distances, les opérations simultanées, la connexion et le risque de fuite restent à étudier. ISO/TS 18683:2021 précise l’approche fondée sur les risques pour la conception et l’exploitation du transfert de soute, y compris l’interface avec le navire receveur. Une solution destinée au soutage n’est pas automatiquement une réduction d’échelle d’un bras de cargaison. [3, 10]
9. Exploitation et vieillissement
La maintenance suit au moins trois familles de dégradations : la perte d’étanchéité des joints tournants et raccords, la fatigue ou la corrosion des parties porteuses, et la défaillance d’un élément de commande, de mesure ou d’entraînement. Les vérifications sont périodiques mais leur intervalle dépend de l’équipement, des cycles réellement subis et du retour d’expérience du site. La disponibilité d’un bras ne se juge pas seulement à l’absence d’une fuite visible : une alarme de position inopérante ou un mauvais équilibrage modifie aussi le risque. [3, 4, 6, 12]
Quelques indices orientent l’inspection sans constituer un diagnostic : une manœuvre devenue plus difficile peut conduire à vérifier l’équilibrage, l’articulation ou la commande ; une trace de produit ou un givrage inhabituel peut conduire à examiner l’étanchéité ; une corrosion localisée à proximité d’un support peut conduire à contrôler la zone exposée et les soudures adjacentes. Le contrôle doit alors être adapté au défaut recherché. Sur un bras qui a connu de nombreux cycles de transfert, l’historique de position, de réparations et d’essais permet souvent de choisir les zones à examiner mieux qu’une inspection visuelle isolée. [3, 4, 12]
Après réparation d’une soudure ou le remplacement d’un organe froid, il faut regarder ce que l’intervention change dans la chaîne de traçabilité et d’essais : matériau, qualification du procédé, contrôles, épreuve éventuelle et mouvement libre. Une réparation locale sans vérification fonctionnelle peut laisser une contrainte de montage ou un défaut de commande. [4, 9]
Vous avez une question sur le soudage ou le comportement à froid d’un assemblage ? Indiquez le matériau, le procédé et la difficulté rencontrée dans le formulaire de contact du site. Je réponds selon mes disponibilités.
Sources techniques
[1] Elengy, Qu’est-ce que le GNL Consulter
[2] FMC Technologies, Chiksan Marine Loading Systems, brochure historique fournie par Émile Layer
[3] Technip Energies, Loading Systems, brochure générale, juillet 2025 Consulter
[4] ISO 16904:2016, bras de transfert marins GNL pour terminaux terrestres conventionnels Consulter
[5] ISO 28460:2010, interface terre-navire et opérations portuaires GNL Consulter
[6] SIGTTO, ESD Systems, 2021, chapitre 7 sur l’interface avec les ERS Consulter
[7] TWI, Welding of Austenitic Stainless Steel, Job Knowledge 103 Consulter
[8] TWI, Welding of Austenitic Stainless Steel, Part 2, Job Knowledge 104 Consulter
[9] ISO 15614-1:2017, qualification d’un mode opératoire de soudage Consulter
[10] ISO/TS 18683:2021, sécurité et risques du soutage de GNL Consulter
[11] SIGTTO, LNG Marine Loading Arms and Manifold Draining Purging and Disconnection Procedure, 2017 Consulter
[12] SIGTTO, Emergency Release Systems Liquefied Gases Vapour Return and High Pressure Gas Systems, 2026 Consulter
[13] INERIS, Benchmark international sur les terminaux méthaniers, 2011 Consulter
[14] OCIMF, Design and Construction Specification for Marine Loading Arms, 4e éd., 2019 Consulter
[15] ISO 17635:2025, règles générales de contrôle non destructif des soudures Consulter
[16] ISO 12944-2:2017, classification des environnements corrosifs Consulter
[17] ISO 12944-5:2019, systèmes de peinture protecteurs Consulter
[18] ISO 12944-7:2017, exécution et surveillance des travaux de peinture Consulter
[19] ISO 19840:2012, mesure et acceptation des épaisseurs sèches sur surface rugueuse Consulter
[20] HSE, Catastrophic failure of marine loading arm, alerte CEMHD1-2021 Consulter
[21] ISO 148-1:2016, méthode d’essai de résilience Charpy Consulter