Rechargement GMAW NiCrBSi-WC sur fonte grise : métallurgie et faisabilité
Étude préliminaire, métallurgie de la fonte grise et développement d’un hardfacing NiCrBSi-WC par GMAW
Cette page est basée sur la publication de Hussein, Kamarul et Ayof, Preliminary Study of on Cladding Process on Gray Cast Iron Substrate, publiée en 2013. Ce point doit être précisé dès le départ : l’article de 2013 est une étude préliminaire bibliographique destinée à préparer une campagne expérimentale. Il ne présente pas encore les résultats complets d’un cladding GMAW réalisé par les auteurs sur fonte grise.
Le travail a ensuite évolué vers une méthodologie expérimentale publiée en 2015 sur le NiCrBSi-WC déposé par GMAW sur un outil de découpe en fonte grise, puis vers la thèse de Mohd Kamarul Shaufi Rasidi en 2017, qui fournit des résultats réels de dureté, géométrie de cordon et optimisation des paramètres.
L’intérêt métallurgique de ce système est majeur : la fonte grise possède une excellente aptitude à l’amortissement et à l’usinage, mais son graphite lamellaire, sa forte teneur en carbone et sa faible ductilité la rendent particulièrement sensible aux cycles thermiques de soudage.
1. Pourquoi recharger une fonte grise ?
Le rechargement vise à modifier localement les propriétés de surface sans remplacer tout le composant. Dans le cas étudié par l’équipe de l’UTeM, l’application industrielle concerne notamment des outils de découpe en fonte grise soumis à l’usure. Le dépôt d’un alliage NiCrBSi renforcé par carbures de tungstène permet d’envisager une augmentation importante de la dureté et de la résistance à l’abrasion.
Par rapport au laser cladding ou au PTA, le GMAW présente un intérêt économique : équipement largement disponible, fil continu, taux de dépôt élevé et automatisation relativement simple. En contrepartie, la source d’arc fond généralement davantage de substrat ; la dilution et le cycle thermique de la fonte deviennent donc des paramètres critiques.
2. Organisation des couches et stratégie de buttering
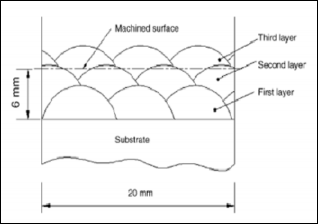
Dans un rechargement multicouche, la première couche assure la liaison avec le substrat et subit la dilution la plus forte. Les couches suivantes sont progressivement moins influencées par la chimie de la fonte et se rapprochent davantage de la composition du consommable.
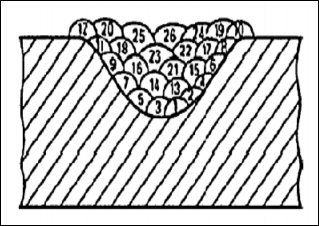
Le buttering est particulièrement intéressant sur les matériaux fragiles : une couche plus ductile est déposée avant le matériau fonctionnel final. Elle peut réduire le gradient brutal de propriétés, limiter la propagation des fissures et diminuer l’effet direct de la dilution du substrat sur la couche dure.
3. GMAW de cladding : le bon objectif n’est pas la pénétration maximale
En assemblage GMAW, une pénétration suffisante est recherchée pour assurer la fusion du joint. En cladding, la logique est différente : il faut obtenir une liaison métallurgique continue tout en limitant la quantité de substrat fondu.
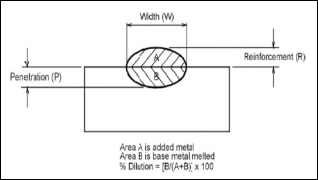
Une dilution géométrique peut être estimée à partir d’une macrographie :
D = Asubstrat fondu / (Asubstrat fondu + Adépôt au-dessus du substrat) × 100
Cette valeur reste un indicateur. Pour un hardfacing NiCrBSi-WC, la chimie et la microstructure de la couche utile sont au moins aussi importantes que le pourcentage de dilution.
Les paramètres majeurs sont le courant, la tension, la vitesse de déplacement, la vitesse fil, le stick-out, le gaz de protection, l’angle de torche, l’oscillation éventuelle et la température entre passes. Une hausse du courant tend à augmenter la pénétration ; l’effet des autres paramètres doit être analysé conjointement et non par règles isolées.
4. Fonte grise : microstructure et origine de la faible soudabilité
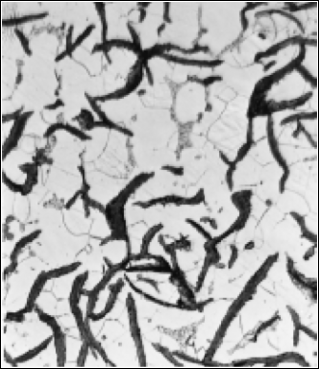
La fonte grise contient typiquement plusieurs pourcents de carbone, principalement sous forme de graphite lamellaire. Ces lamelles agissent comme concentrateurs de contraintes et expliquent en grande partie la faible ductilité de la fonte grise.
Au soudage, la difficulté ne provient pas uniquement du graphite. Au voisinage de la ligne de fusion, une partie du carbone peut entrer en solution dans l’austénite. Si le refroidissement est rapide, une ZAT très dure peut se former par transformation martensitique ; dans certaines zones de fusion ou de solidification rapide, des carbures et de la fonte blanche localisée peuvent également apparaître.
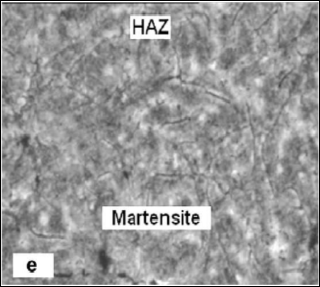
C’est un point essentiel : un métal d’apport au nickel peut améliorer fortement la zone fondue, mais il ne supprime pas à lui seul le problème de la ZAT de la fonte. Pouranvari a montré que la combinaison du métal d’apport au nickel avec une stratégie thermique adaptée est nécessaire pour maîtriser la fissuration.
5. Pourquoi les alliages au nickel sont privilégiés
Le nickel possède une forte solubilité pour le fer tout en favorisant, dans les réparations de fontes, une matrice métallique relativement ductile. Il limite également la tendance à former des carbures très durs dans le métal fondu par rapport à de nombreux consommables ferreux.
Il faut toutefois nuancer l’expression « barrière parfaite à la diffusion du carbone ». Le carbone peut toujours migrer localement et la microstructure dépend de la dilution, de la température maximale et du refroidissement. L’avantage du nickel est de rendre la zone fondue beaucoup plus tolérante au carbone de la fonte et de favoriser des formes moins fragilisantes que les réseaux continus de carbures.
Le choix du consommable doit donc être associé à :
- un préchauffage éventuel selon masse et géométrie ;
- une limitation de l’énergie concentrée ;
- des cordons et séquences adaptés ;
- une température inter-passe maîtrisée ;
- un refroidissement lent lorsque la procédure l’exige ;
- éventuellement un traitement thermique post-soudage compatible avec le dépôt.
6. NiCrBSi + carbures de tungstène : matrice et renfort
Les alliages NiCrBSi sont des alliages auto-fluxants couramment utilisés en rechargement. La matrice nickel-chrome apporte résistance à la corrosion et à l’usure ; le bore et le silicium réduisent la température de fusion et participent à la formation de phases dures.
L’ajout de carbures de tungstène WC/W2C transforme le dépôt en composite à matrice métallique : une matrice relativement ductile supporte des particules extrêmement dures capables de reprendre les sollicitations abrasives.
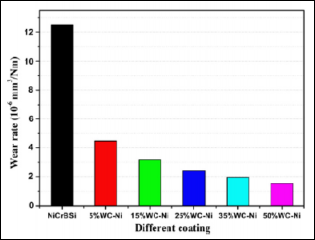
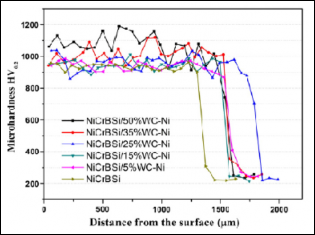
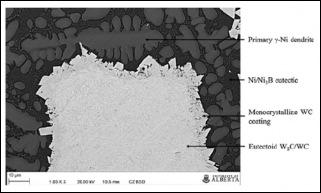
La difficulté majeure consiste à préserver suffisamment les carbures. Une énergie excessive peut provoquer leur dissolution partielle dans la matrice. À l’inverse, une fusion insuffisante de la matrice peut dégrader la liaison du dépôt. La qualité dépend donc de l’équilibre entre mouillage de la matrice, dilution du substrat et conservation des particules dures.
7. Ce que l’article de 2013 démontre — et ce qu’il ne démontre pas
La publication de 2013 démontre surtout la cohérence métallurgique du projet : le GMAW est économiquement attractif, la fonte grise exige une stratégie anti-fissuration, le nickel est un choix pertinent pour la matrice et le WC est un renfort prometteur contre l’usure.
En revanche, elle ne fournit pas encore de fenêtre expérimentale optimisée, de dureté propre à leurs dépôts, de taux de dilution mesuré ni de validation d’absence de fissures. Les figures 1 à 8 sont utilisées pour construire l’état de l’art.
8. Suite expérimentale : publication 2015
En 2015, la même équipe publie la méthodologie d’essai pour un trim cutter die en fonte grise. Le dépôt NiCrBSi-WC est alors prévu sous forme de fil fourré et appliqué par GMAW manuel. L’objectif est d’augmenter la résistance à l’usure de l’arête de coupe sans fabriquer tout l’outil dans un matériau beaucoup plus coûteux.
Cette publication représente la transition entre l’étude bibliographique de 2013 et la véritable campagne expérimentale.
9. Résultats de la thèse de 2017
La thèse de Mohd Kamarul Shaufi Rasidi apporte ensuite des résultats expérimentaux sur le hardfacing Ni-WC par GMAW sur fonte grise. Une méthodologie de surface de réponse est utilisée pour optimiser les paramètres.
- la plage de dureté visée pour l’overlay est annoncée autour de 610 à 810 HV ;
- l’apport thermique présente une corrélation directe avec la hauteur et la largeur du cordon ;
- la dureté du dépôt évolue inversement avec l’apport thermique dans les essais rapportés ;
- une température maximale d’environ 1351 °C a été enregistrée pendant l’étude du cycle thermique ;
- les auteurs associent les niveaux de dureté à la présence possible de borures et siliciures dans la matrice NiCrBSi ;
- la teneur en particules WC n’apparaît pas comme le facteur dominant de la dureté macroscopique dans leur modèle, ce qui rappelle que la dureté globale ne décrit pas seule la résistance à l’usure.
Ces résultats appartiennent à la thèse de 2017 et ne doivent pas être réattribués à l’article préliminaire de 2013.
10. Lecture industrielle : paramètres à qualifier
- identifier la classe exacte de fonte grise, sa matrice et sa dureté initiale ;
- caractériser le fil NiCrBSi-WC : composition de matrice, fraction et taille des carbures ;
- définir préchauffage, inter-passe et refroidissement ;
- mesurer la dilution par macrographie et, si nécessaire, analyse chimique ;
- cartographier la dureté dans le dépôt, la ligne de fusion et la ZAT ;
- rechercher martensite, carbures continus ou fonte blanche dans les zones critiques ;
- contrôler la fissuration de surface et sous-surface ;
- évaluer l’usure selon le mécanisme réel de service : abrasion, impact, adhésion ou combinaison ;
- valider la tenue du dépôt après usinage final de l’outil.
11. Conclusion
Le rechargement GMAW NiCrBSi-WC sur fonte grise est techniquement crédible, mais la difficulté principale n’est pas seulement d’obtenir une couche dure. Il faut réussir simultanément à limiter la fissuration du substrat, contrôler la ZAT, maîtriser la dilution et préserver les carbures de tungstène.
Le nickel constitue un métal de matrice particulièrement adapté aux fontes, mais il ne rend pas le procédé insensible au cycle thermique. La qualification du préchauffage, de l’apport thermique et du refroidissement reste indispensable. L’étude de 2013 doit être lue comme la base théorique du projet ; les travaux 2015 et 2017 apportent ensuite la méthodologie et les résultats expérimentaux.
Références et articles complémentaires
- Hussein N.I.S., Kamarul S.R., Ayof M.N. — Preliminary Study of on Cladding Process on Gray Cast Iron Substrate, IJRET, 2013.
- Hussein N.I.S., Rasidi M.K.S., Ayof M.N. — Experimental Methods for NiCrBSi-WC Cladding on Gray Cast Iron Trim Cutter Die, Applied Mechanics and Materials 761, 2015.
- Rasidi M.K.S. — Hardfacing process of Ni-WC on gray cast iron substrate using GMAW method, thèse, Universiti Teknikal Malaysia Melaka, 2017 — extrait institutionnel PDF de 24 pages.
- Pouranvari M. — On the weldability of grey cast iron using nickel based filler metal, Materials & Design 31, 2010, 3253–3258.
- PTA, laser cladding et TIG fil chaud : comparaison industrielle.
- PTA vs PAW : rechargement plasma et soudage plasma.