Soudage par impulsion magnétique des tôles : principe, métallurgie et applications industrielles
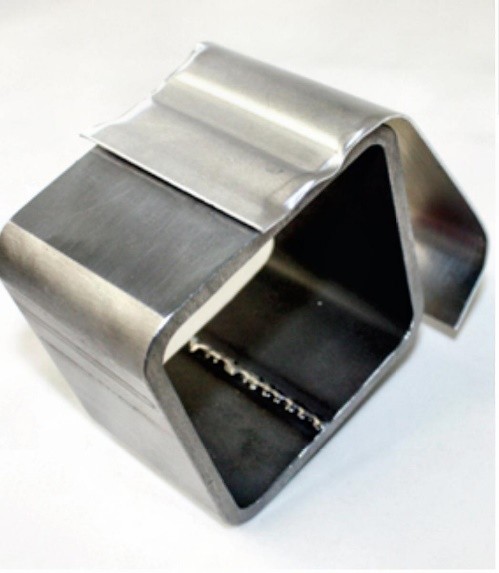
Le soudage par impulsion magnétique, ou Magnetic Pulse Welding (MPW), appartient à la famille des procédés d’assemblage par impact à grande vitesse. Une décharge de condensateurs produit un champ magnétique transitoire qui accélère une tôle conductrice vers une autre pièce. L’impact oblique peut créer une liaison métallurgique principalement à l’état solide, sans bain de fusion macroscopique comparable à celui du TIG ou du MIG/MAG. Il convient toutefois de ne pas exclure des échauffements locaux très importants, ni la formation ponctuelle de zones fondues ou de phases intermétalliques à l’interface selon les couples de matériaux et les paramètres.
Cette technologie est particulièrement prometteuse pour l’assemblage des métaux dissemblables, notamment aluminium / acier, aluminium / cuivre ou encore magnésium / aluminium, pour lesquels les procédés de soudage par fusion présentent souvent d’importantes difficultés métallurgiques.
Pour comprendre la configuration de l’outillage et de l’entrefer, se reporter à la figure précédente et aux schémas techniques documentés dans la suite de l’article. Un croquis dédié à la configuration bobine–flyer–tôle support reste à ajouter.
Origine historique du Magnetic Pulse Welding : des années 1960 aux assemblages multimatériaux
Le soudage par impulsion magnétique n’est pas une invention apparue récemment. Le procédé s’inscrit dans les développements du formage électromagnétique et des procédés de soudage par collision à grande vitesse. Des travaux soviétiques des années 1960 sont cités pour la fermeture de tubes de combustible nucléaire ; le TWI situe une première utilisation industrielle en 1967. Plusieurs brevets et publications nord-américains datent des années 1970. La maîtrise des générateurs impulsionnels, des bobines et de la simulation a ensuite permis de passer des assemblages essentiellement tubulaires aux applications sur tôles et aux couples de matériaux dissemblables.
Dans les années 2000–2020, les recherches ont porté sur les interfaces aluminium/acier, aluminium/cuivre, l’optimisation de la géométrie du flyer, le contrôle de l’angle de collision et la formation éventuelle de phases intermétalliques. La principale rupture technologique n’est donc pas le principe électromagnétique lui-même, mais la capacité à fabriquer une liaison reproductible avec une fenêtre de soudabilité qualifiée.
Cette distinction historique importe : le MPW des tôles est une extension technologique d’un procédé d’abord mieux établi sur les tubes, et non un procédé universellement industrialisé sur toutes les géométries planes.
Chronologie technique du MPW
- Années 1960 : premiers développements rapportés en URSS ; le TWI indique 1967 comme jalon d’utilisation industrielle.
- Années 1970 : travaux et brevets sur le soudage par impulsion électromagnétique, notamment d’assemblages tubulaires.
- Fin du XXe siècle : industrialisation progressive de certaines applications, surtout les assemblages de tubes.
- Années 2000–2020 : développement des architectures planes, études Al/Fe, Al/Cu et qualification d’interfaces hétérogènes.
- Depuis 2020 : modélisation couplée électromagnétique–mécanique, caractérisation fine des jets métalliques et des zones localement fondues.
Références : TWI, History of Welding ; High-Velocity Impact Welding Process: A Review, Metals (2019) ; Kapil et Sharma, revue du MPW, Journal of Cleaner Production (2015).
1. Principe général du soudage par impulsion magnétique
Métallurgie de l’interface : jetting, ondes et zones localement fondues
Nettoyage dynamique et point de collision
La collision ne se produit pas simultanément sur toute la surface. Le point de contact se propage à mesure que le flyer rencontre la tôle support sous un angle évolutif. Dans une fenêtre de vitesse et d’angle appropriée, un jet interfacial peut expulser des oxydes et des couches superficielles contaminées devant le front de collision. Ce mécanisme contribue à mettre en contact des surfaces métalliques susceptibles de former une liaison.
Interface plane ou ondulée : deux morphologies possibles
Une interface MPW peut être localement plane, faiblement ondulée ou présenter des ondulations marquées. La présence d’ondes n’est pas à elle seule une garantie de qualité. Leur formation fait intervenir la déformation plastique extrême, les instabilités de cisaillement et la dynamique des jets et des ondes de compression. Une morphologie très irrégulière peut au contraire signaler des zones de recirculation, de cavitation ou de fragilisation.
Métaux dissemblables et phases intermétalliques
Pour un assemblage aluminium/acier, une très faible énergie thermique globale ne signifie pas une température toujours inférieure au solidus à l’interface. Des observations et simulations sur des joints Al/Fe ont mis en évidence des zones localement fondues et des couches intermédiaires discontinues. L’épaisseur, la composition et la continuité de ces zones influencent la tenue du joint ; leur apparition n’est pas une condition nécessaire de la liaison.
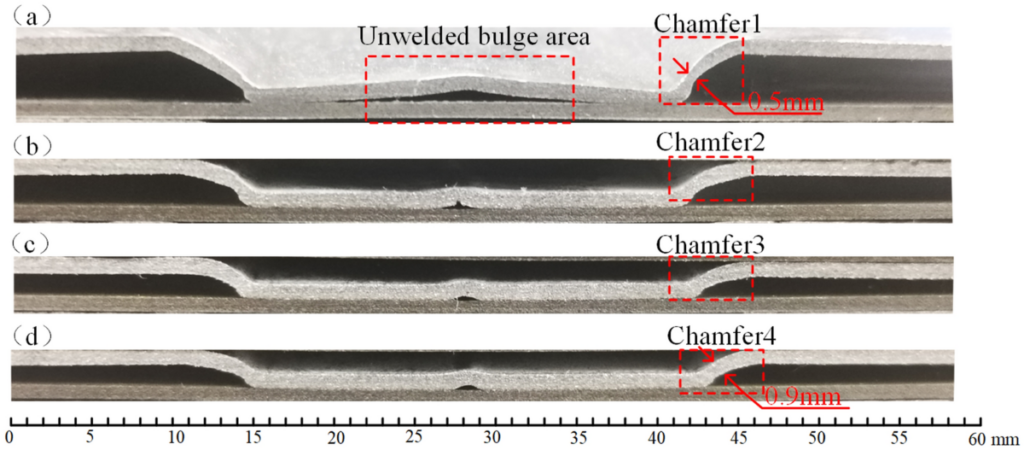
Une étude de Li, Muraishi et Kumai sur tôles Al 1050-O et acier SPCC présente des interfaces ondulées et des zones localement fondues. Pour interpréter correctement une coupe métallographique MPW, il faut examiner simultanément la topographie de l’interface, l’éventuelle couche intermédiaire, la présence de porosités et le trajet de rupture lors des essais mécaniques. Référence expérimentale, Materials Transactions, 2021.
Paramètres de soudabilité sur tôles planes
La qualité du soudage dépend de la combinaison de plusieurs paramètres, qu’il faut examiner comme une fenêtre de collision plutôt que comme une énergie de décharge isolée :
- Géométrie et épaisseur du flyer : elles déterminent la masse à accélérer, la rigidité et le profil de déformation.
- Entrefer initial : il conditionne la distance d’accélération et l’évolution de l’angle d’impact.
- Énergie stockée : E = ½ C U², distincte de l’énergie effectivement transmise à la pièce après pertes électriques.
- Inductance, fréquence et profondeur de peau : elles déterminent en partie la répartition des courants induits et de la pression magnétique.
- Bobine et concentrateur de champ : leur conception conditionne l’étendue et l’homogénéité de la zone accélérée.
- Vitesse et angle de collision : leur combinaison pilote le jetting, la liaison et les risques d’endommagement.
- Etat des surfaces : propreté, oxydation, rugosité et revêtements influencent l’interface finale.
Pour une tôle relativement mince et conductrice, l’accélération peut être importante, mais une énergie supérieure ne produit pas nécessairement une meilleure soudure : elle peut accroître l’amincissement, les déformations, les microfissures ou la formation de zones fondues localisées. Les limites doivent être établies expérimentalement pour chaque couple de matériaux et chaque outillage.
Contrôle qualité et industrialisation
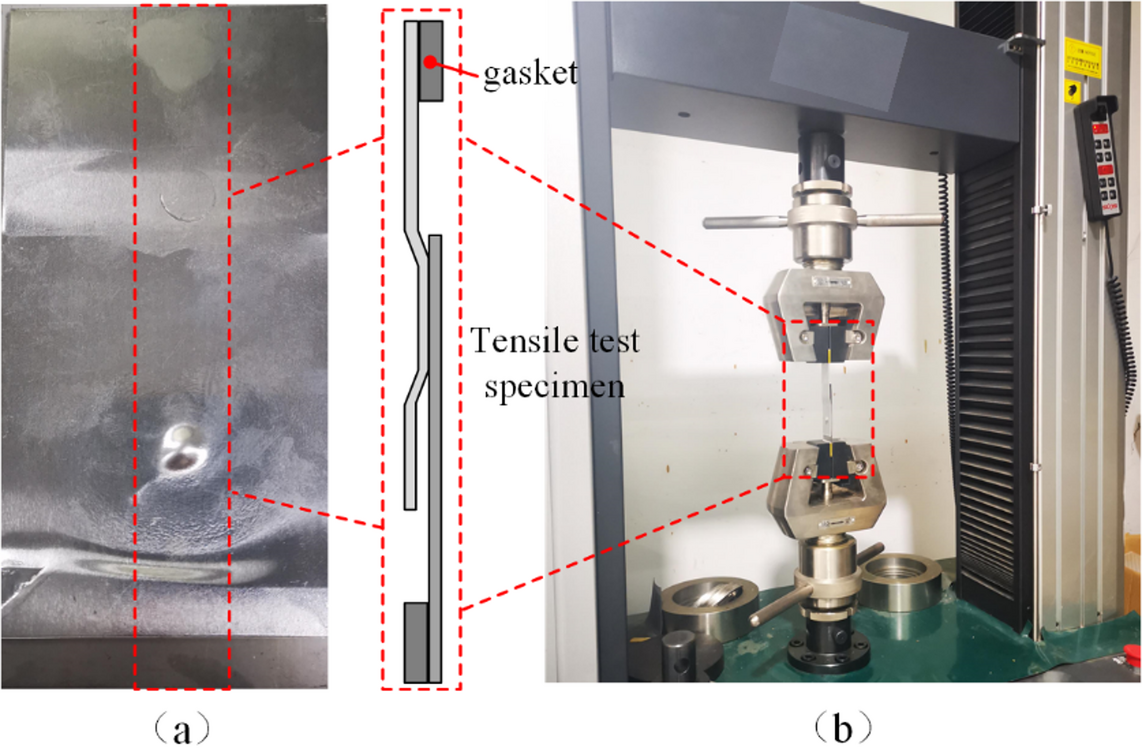
La qualification doit combiner macrographie et micrographie de l’interface, analyse chimique locale si nécessaire (EDS), examen des vides et des couches intermédiaires, essais de cisaillement ou de pelage adaptés à la géométrie, ainsi que la répétabilité sur plusieurs coupons. La rupture dans le métal de base constitue un indicateur favorable dans un essai approprié, sans remplacer l’examen de l’interface.
Pour la production, il faut suivre la tension de charge, la signature de courant, l’état et l’usure de la bobine, le positionnement des tôles et l’entrefer. La maîtrise des risques liés aux condensateurs haute énergie, au bruit impulsionnel, aux projectiles et aux champs magnétiques est indispensable.
Place du MPW des tôles dans le site
Cet article est centré sur les tôles planes, la physique de la collision et les interfaces métallurgiques. Pour les installations tubulaires et une présentation plus générale, consulter Magnetic Pulse Welding (MPW) : principe et applications. On peut aussi situer le MPW au sein du panorama des techniques d’assemblage avancées.
Références scientifiques complémentaires
- Kapil A., Sharma A., Magnetic pulse welding: an efficient and environmentally friendly multi-material joining technique, Journal of Cleaner Production, 2015.
- High-Velocity Impact Welding Process: A Review, Metals, 2019.
- Li J., Muraishi S., Kumai S., Experimental and Numerical Analyses of Wavy Interface Formation and Local Melting Phenomena at the Magnetic Pulse Welded Al/Fe Joint Interface, Materials Transactions, 2021.
- Magnetic Pulse Welding: An Innovative Joining Technology for Similar and Dissimilar Metal Pairs, ouvrage scientifique, 2016.
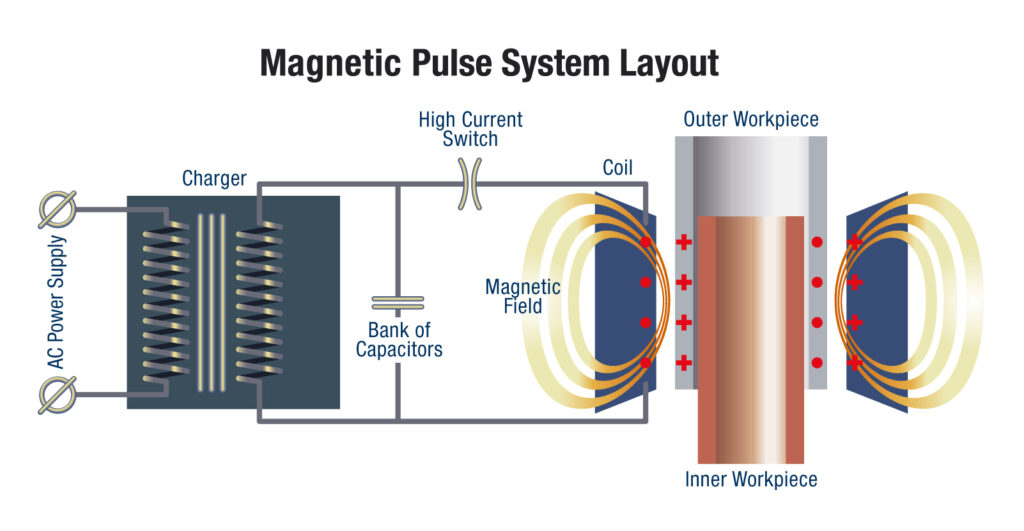
Le soudage par impulsion magnétique appartient à la famille des procédés de soudage par pression dynamique. Son principe général rappelle celui du soudage par explosion, mais l’énergie de collision n’est pas générée par un explosif : elle résulte ici de forces électromagnétiques produites par une bobine alimentée par une décharge capacitive de forte intensité.
Le déroulement du procédé peut être résumé de la manière suivante :
- un banc de condensateurs est chargé à haute tension ;
- la décharge est envoyée dans une bobine de travail ;
- un champ magnétique transitoire très intense est créé ;
- des courants induits apparaissent dans la pièce conductrice mobile ;
- l’interaction entre le champ magnétique et les courants induits génère une force de Lorentz ;
- la tôle mobile, appelée flyer, est accélérée à très grande vitesse vers la tôle fixe, appelée target ;
- l’impact oblique nettoie localement les surfaces et permet la formation d’une liaison métallique à l’état solide.
La force électromagnétique peut s’écrire, de manière simplifiée, selon la relation :
f = J × B est la densité volumique de force électromagnétique (N/m³), avec J en A/m² et B en teslas ; la force totale est obtenue par intégration sur le volume conducteur.
où J représente la densité de courant induit et B l’induction magnétique. C’est cette interaction qui provoque l’accélération extrêmement rapide de la pièce mobile.
2. Un procédé d’assemblage à l’état solide
Le point fondamental du MPW est qu’il s’agit d’un procédé à l’état solide. Le joint n’est pas obtenu par fusion et solidification d’un bain métallique, mais par la création d’un contact intime entre deux surfaces métalliques rendues localement actives par l’impact à très grande vitesse.
Cette caractéristique entraîne plusieurs conséquences majeures :
- absence de zone fondue classique ;
- absence de solidification dendritique ;
- absence de zone affectée thermiquement au sens traditionnel ;
- limitation très forte des déformations thermiques ;
- réduction des contraintes résiduelles d’origine thermique ;
- préservation beaucoup plus complète des հատկ հատկ propriétés mécaniques des matériaux de base.
Par comparaison avec les procédés GMAW, GTAW, laser ou brasage, le soudage par impulsion magnétique permet donc de contourner un grand nombre de difficultés liées au cycle de chaleur, en particulier dans le cas des assemblages hétérogènes.
3. Mécanisme de liaison interfaciale
Lors de l’impact, la collision ne se produit pas de manière statique. Elle s’effectue à très grande vitesse, souvent de l’ordre de plusieurs centaines de mètres par seconde, avec un angle de collision favorable à la formation d’un jet métallique. Ce jet expulse les films d’oxydes, les contaminants et les couches superficielles fragilisées, de sorte que deux surfaces métalliques fraîchement nettoyées se retrouvent en contact sous pression extrême.
Dans de nombreux cas, l’interface résultante présente une morphologie ondulée, appelée souvent wavy interface, qui constitue l’une des signatures caractéristiques des procédés d’assemblage par impact à grande vitesse. Cette morphologie traduit un écoulement plastique intense des matériaux au voisinage de l’interface.
D’un point de vue métallurgique, cette interface peut combiner :
- un ancrage géométrique lié à la forme ondulée ;
- un contact métallique intime à l’échelle microscopique ;
- une très faible diffusion locale ;
- dans certains cas, la formation très mince de composés intermétalliques si l’énergie locale devient trop élevée.
L’un des grands intérêts du procédé est justement de permettre la formation d’une liaison forte sans développement massif de phases intermétalliques fragiles, ce qui constitue un avantage déterminant pour l’assemblage des métaux dissemblables.
4. Cas particulier du soudage des tôles
Le soudage par impulsion magnétique peut être appliqué à deux grandes familles de géométries :
- les produits tubulaires ;
- les produits plats, notamment les tôles assemblées en recouvrement.
Dans le cas des tôles, la configuration est plus délicate que pour les pièces tubulaires, car la distribution du champ magnétique, le maintien du jeu initial, la géométrie de la bobine et la trajectoire de l’impact doivent être soigneusement maîtrisés.
Le soudage de tôles planes s’effectue généralement en configuration à recouvrement. Une tôle conductrice est accélérée par impulsion électromagnétique vers une seconde tôle fixe. La qualité du joint dépend alors fortement :
- de l’énergie de décharge ;
- de la géométrie de la bobine ;
- du jeu initial entre les tôles ;
- de l’épaisseur des matériaux ;
- de la conductivité électrique de la pièce mobile ;
- de l’angle et de la vitesse de collision.
5. Matériaux assemblables et intérêt pour les métaux dissemblables
Le MPW est particulièrement attractif pour l’assemblage de matériaux que le soudage par fusion réunit difficilement. C’est le cas notamment de systèmes métallurgiquement incompatibles ou fortement sensibles à la formation de composés fragiles.
Parmi les assemblages les plus étudiés, on retrouve :
- aluminium / acier ;
- aluminium / cuivre ;
- magnésium / aluminium ;
- cuivre / acier ;
- cuivre / acier inoxydable.
Dans le cas de l’assemblage aluminium / acier, par exemple, les procédés conventionnels de fusion conduisent rapidement à la formation de phases intermétalliques Fe-Al, souvent très dures et fragiles. Le soudage par impulsion magnétique réduit fortement ce risque en limitant le temps d’interaction thermique et en privilégiant un mécanisme de liaison à l’état solide.
De même, l’assemblage aluminium / cuivre présente un intérêt industriel majeur pour les connexions électriques, les busbars, les systèmes de batterie et les équipements de puissance, là encore avec un avantage significatif sur les procédés thermiques classiques.
6. Avantages techniques et industriels du procédé
Le soudage par impulsion magnétique présente plusieurs avantages majeurs, qui expliquent l’intérêt croissant qu’il suscite dans l’industrie moderne :
- absence de chaleur de soudage au sens conventionnel, donc suppression des problèmes de ZAT et de déformation thermique ;
- absence de métal d’apport ;
- absence de gaz de protection ;
- procédé propre, sans fumées, sans rayonnements et sans projections de fusion comparables aux procédés à l’arc ;
- forte aptitude aux assemblages hétérogènes ;
- temps de cycle très court, compatible avec des cadences de production élevées ;
- bonne répétabilité dans un environnement industriel automatisé.
Dans certaines applications, des cadences de l’ordre de plusieurs pièces par minute peuvent être envisagées, ce qui positionne cette technologie comme une solution potentiellement compétitive dans les lignes de fabrication à haut débit.
7. Limites et verrous technologiques
Malgré ses avantages, le procédé présente également des limitations qui doivent être analysées avec lucidité.
Les principales limites sont les suivantes :
- la nécessité qu’au moins une des pièces possède une bonne conductivité électrique ;
- la dépendance très forte à la géométrie de la bobine et à son accessibilité ;
- la maîtrise délicate du jeu initial entre les pièces ;
- l’usure des bobines soumises à des impulsions très sévères ;
- la difficulté de généralisation aux grandes dimensions ou aux géométries complexes ;
- la nécessité d’un investissement spécifique en générateur capacitif et outillage.
En outre, si l’énergie de collision est mal maîtrisée, l’interface peut localement évoluer vers une dégradation de type fusion localisée ou vers la formation de couches intermétalliques trop épaisses, ce qui dégrade les propriétés mécaniques de l’assemblage.
8. Performances mécaniques et aspects métallurgiques
Les assemblages obtenus par MPW peuvent présenter des niveaux de performance très élevés en cisaillement ou en traction, notamment lorsque l’interface reste fine, propre et faiblement chargée en composés intermétalliques. Dans les systèmes bien optimisés, la rupture peut parfois se produire hors de la zone soudée, ce qui constitue un indicateur favorable de la qualité de la liaison.
Sur le plan métallurgique, les points les plus importants sont :
- la conservation des propriétés des matériaux de base ;
- la très faible largeur de la zone perturbée ;
- la présence éventuelle d’une interface ondulée ;
- la possibilité de grains très déformés et raffinés près de l’interface ;
- la nécessité de surveiller l’apparition de phases fragiles dans certains couples de matériaux.
9. Applications industrielles
Le champ d’application du soudage par impulsion magnétique s’élargit progressivement à mesure que les besoins en structures multi-matériaux se développent. Les secteurs les plus concernés sont :
9.1 Industrie automobile
Assemblage de structures hybrides légères, connexions de batteries, associations aluminium / acier pour l’allègement des véhicules.
9.2 Industrie électrique et électronique
Assemblage aluminium / cuivre pour conducteurs, connecteurs, busbars et composants sensibles à l’échauffement.
9.3 Aéronautique et transport
Développement de structures mixtes où la réduction de masse impose l’assemblage de métaux de nature très différente.
9.4 Fabrication métallique avancée
Démonstrateurs technologiques, assemblages spécialisés, pièces innovantes difficilement réalisables par les technologies classiques.
10. Projet de recherche et évaluation industrielle
Les travaux de recherche menés autour de cette technologie visent généralement à établir une connaissance objective de ses possibilités industrielles réelles. Dans cette logique, des projets comme SOUDIMMA ont cherché à développer une expertise sur le soudage par impulsion magnétique, en particulier pour les produits tubulaires puis pour les tôles.
Les objectifs de tels programmes peuvent être résumés comme suit :
- identifier les couples de matériaux les plus pertinents ;
- définir les fenêtres opératoires ;
- réaliser des démonstrateurs représentatifs ;
- caractériser les joints obtenus par essais mécaniques et métallographiques ;
- évaluer la pertinence technico-économique de la technologie ;
- diffuser les connaissances vers les industriels concernés.
Cette étape est essentielle, car l’intérêt scientifique du procédé ne suffit pas : seule une validation sur des cas industriels concrets permet de juger de sa réelle compétitivité face aux solutions conventionnelles.
11. Comparaison avec les procédés conventionnels
Par rapport aux procédés par fusion, le MPW offre un avantage décisif dans tous les cas où la métallurgie de fusion devient pénalisante. En revanche, il ne constitue pas un substitut universel à tous les procédés de soudage.
Il faut plutôt le considérer comme une technologie complémentaire, particulièrement adaptée :
- aux métaux dissemblables ;
- aux pièces conductrices ;
- aux géométries compatibles avec une accélération locale ;
- aux lignes automatisées recherchant un temps de cycle très court.
Il reste en revanche moins pertinent pour :
- les très fortes épaisseurs ;
- les grands cordons linéaires continus ;
- les structures massives de chaudronnerie lourde ;
- les assemblages dont la géométrie interdit l’intégration d’une bobine de travail.
12. Conclusion
Le soudage par impulsion magnétique des tôles représente l’une des évolutions les plus intéressantes du domaine des assemblages métalliques avancés. En permettant la formation d’une liaison à l’état solide par impact à grande vitesse, il ouvre des perspectives particulièrement fortes pour le soudage des métaux dissemblables, là où les procédés par fusion rencontrent leurs limites métallurgiques les plus sévères.
Son intérêt est double :
- métallurgique, par l’absence de fusion et la limitation des phases fragiles ;
- industriel, par sa rapidité, son automatisation et son caractère propre.
Il ne s’agit pas d’un procédé destiné à remplacer l’ensemble des techniques classiques de soudage, mais plutôt d’une technologie de niche à fort potentiel stratégique, appelée à jouer un rôle croissant dans les structures multi-matériaux de l’industrie moderne.
Références indicatives
- S. D. Kore, J. Imbert, M. J. Worswick, Y. Zhou, Electromagnetic impact welding of Mg to Al sheets.
- M. Kashani, Tokyo Metropolitan College of Technology, travaux sur l’assemblage aluminium / acier.
- BIL-CEWAC, Collectief Onderzoeksproject Soudimma.
- Travaux académiques sur le Magnetic Pulse Welding, l’assemblage à l’état solide et les interfaces ondulées des procédés à impact à grande vitesse.