Soudage des inox supermartensitiques 13 % Cr : retour d’expérience sur les tubes
1. Introduction
Les aciers inoxydables supermartensitiques 13%Cr se sont imposés dans l’industrie pétrolière et gazière grâce à leur excellente résistance à la corrosion en environnement « sweet » combinée à de bonnes propriétés mécaniques.
Initialement utilisés sous forme de tubes sans soudure, ces matériaux ont suscité un intérêt croissant pour la fabrication de tubes soudés longitudinalement, offrant des avantages économiques pour certaines dimensions.
2. Composition des aciers supermartensitiques
| Grade | Ni (%) | Cr (%) | Mo (%) | N (%) | C (%) |
|---|---|---|---|---|---|
| Lean | 2.5 | 11 | 0.1 | <0.012 | <0.015 |
| Medium | 4.5 | 12 | 1.5 | <0.012 | <0.015 |
| High | 6.5 | 12 | 2.5 | <0.012 | <0.015 |
Le grade moyen a été retenu pour qualification en raison de son compromis corrosion / résistance mécanique.
3. Procédés de soudage étudiés
3.1 Choix du procédé pour une soudure longitudinale
Le soudage longitudinal de tubes formés à partir de bande impose une combinaison de pénétration maîtrisée, répétabilité de la racine, limitation des défauts et cadence. Le TIG, le plasma à arc transféré et les procédés laser ou hybrides présentent des avantages distincts. La comparaison ne peut pas se réduire à la vitesse : le jeu entre rives, l’ovalisation, le bridage, l’énergie linéique, la protection gazeuse et le contrôle de la racine déterminent l’aptitude industrielle. Le procédé effectivement retenu dans ce retour d’expérience associe TIG et plasma ; il doit être présenté comme le choix du cas étudié, et non comme la solution optimale pour tout tube 13 % Cr.
3.2 Métal d’apport 13Cr–Ni–Mo et qualification
Le fil désigné Thermanit 13/06Mo doit être défini par sa fiche de composition et sa classification de lot, et non par le seul nom commercial. Le choix du métal d’apport doit tenir compte de la teneur réelle en Cr, Ni et Mo, de la dilution, de la microstructure après refroidissement, du traitement thermique et des exigences combinées de traction, résilience et corrosion. Dans les assemblages multipasses, les cycles de réchauffage peuvent favoriser l’austénite de réversion dans certaines zones, mais aussi produire des hétérogénéités de dureté. Les variables essentielles doivent être fixées dans une qualification de mode opératoire de soudage (QMOS/WPQR) adaptée au code contractuel.
- Soudage faisceau d’électrons (EBW)
- Soudage laser
- Soudage Plasma / TIG
- Soudage hybride Laser-MIG
3.3 Procédé retenu pour le cas industriel
Le procédé retenu combine :
- Racine TIG sans métal d’apport
- Remplissage Plasma avec fil Thermanit 13/06Mo
- Traitement thermique local post-soudage étudié : 630 °C pendant 3 minutes (paramètre rapporté pour ce cas industriel, à ne pas généraliser sans qualification métallurgique et mécanique)
4. Microstructure du joint soudé
4.1 Martensite à faible carbone, austénite de réversion et rôle du nickel
Contrairement à un inox martensitique classique fortement carburé, le supermartensitique 13 % Cr est conçu avec une faible teneur en carbone, généralement voisine de 0,01 %. Le nickel améliore la trempabilité et favorise, selon le traitement thermique, l’apparition d’austénite de réversion lors du revenu. Une fraction de cette austénite peut rester stable après refroidissement ; sa teneur, sa morphologie et sa stabilité mécanique influencent notamment la résilience. La notion d’austénite résiduelle issue de l’austénitisation doit être distinguée de l’austénite reformée lors du revenu.
Le molybdène augmente la résistance à certaines formes de corrosion, mais intervient aussi dans les phénomènes de précipitation et de durcissement secondaire. La structure finale du métal déposé 13Cr–Ni–Mo dépend de la composition du fil, de la dilution par le métal de base, de la vitesse de refroidissement et de l’histoire thermique de chaque passe.
4.2 Sous-zones de la ZAT et transformations de phase
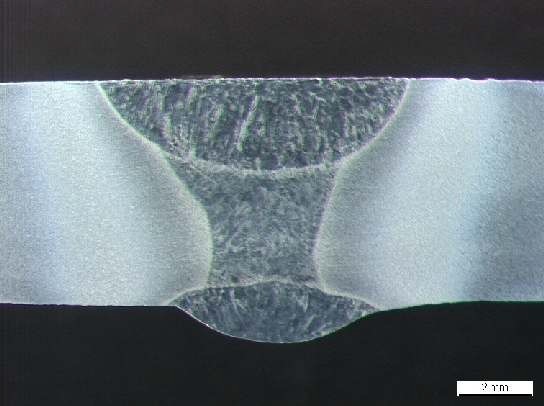
La zone affectée thermiquement ne peut pas être décrite comme une unique région martensitique. Selon la température maximale atteinte, on distingue des domaines de revenu sous Ac₁, d’austénitisation partielle entre Ac₁ et Ac₃, d’austénitisation complète et, au voisinage de la fusion, des domaines où de la ferrite δ peut intervenir. Lors du refroidissement, la transformation martensitique peut modifier les contraintes locales et les propriétés mécaniques. Les températures Ac₁ et Ac₃ sont propres à la composition et au cycle thermique ; avec les teneurs élevées en nickel de certains supermartensitiques, Ac₁ peut être relativement bas.
Pour documenter ces régions, il convient de relever des profils de microdureté traversant métal de base, ZAT et zone fondue, et d’associer la microscopie optique à des techniques plus discriminantes si nécessaire (MEB, EBSD ou diffraction des rayons X pour l’austénite). Source : Woollin et Carrouge, TWI, 2002 — HAZ Microstructures in Supermartensitic Stainless Steels.
Figure 1 — Coupe métallographique du joint plasma–TIG : métal de base, zone affectée thermiquement et métal fondu (fichier 13cr-001.jpg, source photographique initiale à confirmer).
5. Propriétés mécaniques
| Condition | Rp0,2 (MPa) | Rm (MPa) | Allongement (%) |
|---|---|---|---|
| Métal de base | 760 | 940 | 20–21 |
| Soudure | 733 | 824 | 13–17 |
Une chute notable de ductilité est observée après soudage, révélant la sensibilité du matériau aux cycles thermiques et au formage.
6. Résilience Charpy
Lecture des résultats mécaniques : les valeurs de Rp0,2, Rm et allongement rapportées ci-dessus constituent les résultats du cas industriel étudié. Elles ne sont pas des propriétés minimales garanties de la famille 13 % Cr. Leur interprétation exige de connaître l’orientation de prélèvement, l’épaisseur, la position de la rupture et l’état de traitement thermique. La baisse d’allongement entre métal de base et joint soudé ne doit pas être attribuée à un seul mécanisme sans fractographie et examen des localisations de déformation.
| Zone | Énergie moyenne (J) |
|---|---|
| Métal de base | 89 |
| Soudure | 57 |
Les résultats montrent une dispersion importante, caractéristique des microstructures martensitiques.
7. Dureté
Résilience Charpy : les valeurs 89 J et 57 J doivent être associées à la température d’essai, aux dimensions de l’éprouvette, à la position de l’entaille (métal fondu ou sous-zone précise de ZAT), au nombre d’éprouvettes et à leur dispersion. Sans ces informations, on peut seulement constater une différence entre les résultats rapportés, et non démontrer une conformité générale aux exigences de résilience en service. L’austénite de réversion peut améliorer la ténacité lorsqu’elle est suffisamment stable et correctement distribuée, comme le montrent les travaux de Bilmes, Solari et Llorente (2001).
| Zone | Dureté (HV, charge non précisée) |
|---|---|
| Métal de base | 250–265 |
| ZAT | 280–290 |
| Soudure | 300–350 |
8. Comportement en corrosion
Interprétation du profil de dureté : les valeurs HV du tableau doivent être associées à une charge d’essai (par exemple HV5 ou HV10), à l’emplacement de l’empreinte et à la condition métallurgique après traitement. Une dureté supérieure dans la soudure ne signifie pas automatiquement que sa résistance à la fissuration sous H₂S est satisfaisante. Pour un service contenant de l’hydrogène sulfuré, l’acceptation dépend des limites environnementales et des conditions de qualification de l’alliage et du joint.
Les résultats d’essais rapportés pour des milieux contenant NaCl, CO₂ et H₂S doivent être interprétés à l’intérieur de leur domaine expérimental (température, pH, teneurs en chlorures, pressions partielles des gaz, durée et méthode d’essai). En particulier, un essai sans fissuration ne constitue pas une garantie générale contre la fissuration assistée par l’environnement en service. Les critères d’aptitude doivent être appréciés selon les normes et exigences contractuelles applicables, notamment NACE MR0175 / ISO 15156 lorsque le milieu contient du H₂S.
- absence de corrosion localisée dans les conditions d’essai rapportées ; ces conditions ne sont pas documentées ici de manière suffisante pour une extrapolation en service
- absence de fissuration sur les éprouvettes et pendant la durée d’exposition considérées ; la résistance au SSC nécessite une qualification représentative
- résultats compatibles avec un intérêt pour certains services « sweet » ; un milieu contenant du H₂S ne doit toutefois pas être assimilé à un environnement « sweet » par définition
9. Production industrielle
Figure 2 — Document industriel relatif à la fabrication des tubes soudés longitudinaux en acier 13 % Cr (fichier 13Cr002.jpg ; auteur et source photographique initiale non renseignés).
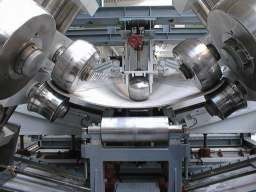
La production comprend :
- formage à froid
- soudage longitudinal
- traitement thermique
- contrôle non destructif
10. Difficultés industrielles
10.1 Formage à froid et maîtrise géométrique
Le passage d’une bande laminée à un tube longitudinal modifie l’état des contraintes, l’écrouissage et la géométrie des bords. La dispersion d’épaisseur, le retour élastique, les contraintes de cintrage et le défaut d’alignement des rives peuvent compromettre la régularité de pénétration et l’accostage. Le risque augmente avec certaines combinaisons de diamètre, épaisseur et limite d’élasticité. Une caractérisation de la bande en entrée de ligne et le suivi du profil formé doivent donc accompagner la mise au point du soudage.
10.2 Traitement thermique court : portée et limites
Un maintien annoncé à 630 °C pendant 3 minutes n’est interprétable que si l’on connaît la température réellement atteinte à travers l’épaisseur, la vitesse de montée, le dispositif de chauffage, le refroidissement et la composition de l’acier. Sur des supermartensitiques enrichis en nickel, cette température peut se rapprocher de la zone intercritique : un revenu ou une réversion partielle de l’austénite peuvent alors intervenir selon l’alliage. La durée courte peut correspondre à une opération en ligne ; elle ne se substitue pas à une démonstration de propriétés par essais sur le joint traité. La résilience et les essais de corrosion après traitement restent déterminants.
- contraintes internes élevées du coil
- déformation des bords
- sensibilité au formage
Les diamètres supérieurs à 12” et épaisseurs élevées restent critiques.
11. Analyse industrielle
Un compromis difficile existe entre :
- résistance mécanique élevée
- ductilité suffisante
La fenêtre de traitement thermique est très étroite.
12. Conclusion
12.1 Bilan des contrôles de qualification
- Vérification de la composition de la bande et du métal d’apport, avec traçabilité des coulées et des lots.
- Qualification des paramètres TIG/plasma, de l’alignement des rives, de la protection envers et des conditions de traitement thermique.
- Contrôles géométriques et non destructifs de la soudure longitudinale suivant les exigences applicables.
- Macrographies, cartographies de dureté, traction, pliage et Charpy avec positions d’entaille définies.
- Essais de corrosion/SSC représentatifs du milieu de service, notamment selon les exigences contractuelles et ISO 15156-3:2020 lorsque l’application le requiert.
La publication TWI (Woollin et Carrouge) constitue une base de lecture utile des microstructures de ZAT ; l’étude Bilmes et al. (2001) approfondit l’austénite formée au revenu et la ténacité. Pour le risque de fissuration en présence de H₂S, consulter le texte applicable de l’ISO 15156-3 selon son édition en vigueur et le contexte contractuel.
Les aciers supermartensitiques 13%Cr présentent un potentiel industriel important, mais leur mise en œuvre reste délicate.
Leur emploi industriel doit être défini en fonction de la nuance exacte, de la qualification du tube soudé, de l’état métallurgique et de la sévérité du milieu. Les restrictions ne peuvent pas être résumées à une limitation universelle aux seules applications « sweet » ou aux seules faibles épaisseurs.
- limites de corrosion établies pour chaque environnement CO₂/H₂S et teneur en chlorures,
- plages de diamètres et d’épaisseurs effectivement qualifiées par le fabricant,
- conditions de soudage, de traitement et d’inspection maîtrisées.
Références
Source industrielle principale : Hoffmann R., Schüller T., Mühe B., Rommerskirchen I. et Butting H. (2002), Experiences with supermartensitic stainless steels in the pipe production based on research work and first commercial orders, conférence Supermartensitic Stainless Steels 2002, Bruxelles, 3–4 octobre 2002, p. 129–134. Les noms et les références de cette communication ont été corrigés d’après sa reprise dans la bibliographie de Taban, Kaluc et Ojo (2016). Les résultats chiffrés présentés dans cet article restent à rapprocher de leurs conditions expérimentales originales.
Étude industrielle complémentaire : Rommerskirchen I., Hoffmann R., Schüller T. et Mühe B. (2003), Supermartensitic steels in pipe production — A tightrope walk, Stainless Steel World, juin 2003, p. 56–61.
Précision normative : ISO 15156-3:2020 traite de la prévention de la fissuration dans les environnements contenant du H₂S ; elle ne qualifie pas à elle seule la résistance à la corrosion généralisée ou par piqûres. En octobre 2026, une nouvelle édition est en projet (ISO/FDIS 15156-3) et n’est pas à présenter comme une édition publiée.
Recherche européenne : Deleu E., Dhooge A. et Peultier J. (2007), Supermartensitic stainless steels with improved corrosion properties, Office des publications de l’Union européenne. Cette étude met en évidence les limites de la résistance à la fissuration en ZAT dans les milieux corrosifs sévères.