Procédé FRIEX : soudage par friction avec force de forgeage « explosive » des pipelines
FRIEX : principe, métallurgie et résultats expérimentaux du soudage par friction de pipelines
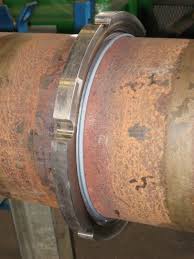
Le procédé FRIEX est une variante du soudage par friction développée pour réaliser automatiquement des soudures circulaires de pipelines sans mettre les tubes eux-mêmes en rotation. Le principe consiste à placer entre les deux extrémités de tube un anneau intermédiaire métallique qui tourne sous pression axiale. Le frottement échauffe et plastifie les interfaces ; lorsque la température de forgeage est atteinte, la rotation est rapidement arrêtée et une forte pression axiale de forgeage consolide les deux interfaces.
Le terme « explosive » utilisé dans la littérature historique FRIEX décrit la montée très rapide de la force de forgeage. Il ne s’agit pas d’un soudage par explosion au sens métallurgique classique, avec collision de plaques accélérées par explosif. L’Institut Belge de la Soudure décrit une force de forgeage impulsive pouvant être générée par un système hydraulique ou pneumatique.
FRIEX est donc un procédé de soudage à l’état solide par friction et forgeage. Il supprime le bain de fusion et les phénomènes de solidification associés, mais il ne supprime pas les effets thermomécaniques : transformations de la ZAT, adoucissement éventuel, oxydes d’interface, défauts de liaison, géométrie du bourrelet et qualité d’alignement restent déterminants.
1. Pourquoi développer FRIEX pour les pipelines ?
Le soudage par friction rotative conventionnel est particulièrement performant pour les pièces cylindriques, mais il exige qu’au moins une des pièces soit mise en rotation. Cette condition devient impraticable pour une conduite ou une section de pipeline pouvant mesurer plusieurs mètres.
Le concept FRIEX déplace donc la rotation vers un anneau de soudage consommable placé entre deux tubes immobiles. Cette architecture permet théoriquement d’associer :
- cycle de soudage très court ;
- automatisation complète ;
- absence de gaz de protection et d’arc électrique ;
- absence de métal fondu et de défauts de solidification ;
- évacuation d’une partie des contaminants par le burn-off et le bourrelet ;
- forte reproductibilité si la préparation, le positionnement et les paramètres sont maîtrisés.
Le procédé a été développé par Denys avec l’Institut Belge de la Soudure, le Laboratoire Soete de l’Université de Gand et Cenaero, avec le soutien de la Région flamande.
2. Séquence réelle du procédé
2.1 Mise en contact et préchauffage par friction
Les extrémités des tubes sont mises en contact avec l’anneau de soudage. Celui-ci est accéléré en rotation tandis qu’une première pression axiale relativement faible est appliquée. Le but est de développer progressivement le frottement et l’échauffement sans imposer immédiatement le couple maximal au système d’entraînement.
2.2 Friction sous pression croissante
La pression est ensuite augmentée. Les couches superficielles atteignent un état fortement plastifié et la matière commence à être expulsée vers l’intérieur et l’extérieur sous forme de flash ou bourrelet. Ce burn-off participe au renouvellement des surfaces de contact et à l’évacuation d’oxydes et de contaminants.
Une expression simplifiée telle que Q ≈ μ·F·v·t permet d’illustrer l’origine frictionnelle de l’énergie, mais elle ne constitue pas un modèle quantitatif complet : le coefficient de frottement, la température, la pression de contact, la vitesse et la surface réelle évoluent fortement pendant le cycle.
2.3 Arrêt de l’anneau et forgeage
Lorsque le raccourcissement axial programmé est atteint, l’anneau est décéléré rapidement et la pression est portée à la valeur de forgeage. La consolidation peut commencer après l’arrêt complet de l’anneau ou, selon les paramètres, pendant la fin de la décélération.
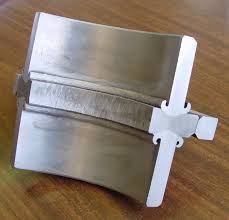
Après soudage, le reste de l’anneau et les bourrelets intérieur/extérieur doivent être éliminés par des opérations automatisées de tournage ou de fraisage. Cette finition fait partie intégrante du concept industriel FRIEX.
3. Le procédé est à l’état solide, mais la ZAT reste déterminante
L’absence de fusion supprime la solidification dendritique et les mécanismes classiques de fissuration à chaud du métal fondu. Elle ne signifie cependant pas « absence de métallurgie ». Les aciers de pipelines microalliés sont souvent obtenus par laminage thermomécanique, refroidissement accéléré ou traitement thermique ; leur résistance dépend donc d’une microstructure soigneusement élaborée.
Un cycle FRIEX trop énergétique peut provoquer :
- élargissement de la zone affectée thermiquement ;
- adoucissement local du métal de base ou de l’anneau ;
- modification de la taille des grains ;
- baisse de ténacité à l’interface ;
- augmentation de la quantité de matière expulsée.
Le paramètre central n’est donc pas seulement la température maximale : c’est le couple temps–température–déformation, lui-même piloté par la vitesse de rotation, les niveaux de pression, la durée de friction et le burn-off.
4. Premières validations : API 5L X42 et X52
Les premiers travaux publiés ont démontré la faisabilité sur des tubes API 5L X42 et X52 de petit diamètre. Les essais mentionnés dans la littérature ont notamment porté sur des diamètres extérieurs de 88,9 mm et 114,3 mm. Ces campagnes ont servi à optimiser la géométrie de l’anneau et les paramètres de rotation, pression et durée.
Après optimisation, des assemblages ont satisfait aux exigences mécaniques retenues de la norme EN 12732 pour les canalisations de gaz. Il faut être précis : cela ne signifie pas que « le procédé FRIEX est certifié API/EN » dans toutes ses configurations. La conformité a été démontrée pour des essais et matériaux déterminés.
5. Passage au X65 et banc d’essai pleine échelle
La campagne publiée en 2010 est particulièrement intéressante car elle porte sur un acier pipeline microallié API 5L X65 et un équipement de plus grande capacité.
| Élément | Valeur publiée |
|---|---|
| Tube X65 | Ø 219,1 mm × 8,2 mm |
| Anneau intermédiaire | EN 10225 S460G2+M, épaisseur 15 mm |
| Capacité du banc | tubes jusqu’à environ 504 mm |
| Force axiale maximale | 3 000 kN |
| Vitesse maximale de l’anneau | 250 tr/min |
| Puissance d’entraînement | 600 kW |
| Couple disponible | 100 000 N·m |
Le choix du matériau de l’anneau est lui-même une variable métallurgique. Dans cette étude, le S460G2+M présentait une résistance et une ténacité compatibles avec le X65. L’anneau n’est donc pas un simple accessoire mécanique : il devient une partie intégrante de la section soudée.
6. Pressions et temps étudiés sur X65
Les trois soudures X65 sélectionnées pour l’analyse approfondie ont été réalisées avec les mêmes niveaux de pression :
- pression initiale : environ 5,5 MPa ;
- deuxième pression de friction : environ 55,2 MPa ;
- pression de forgeage : environ 107,7 MPa.
Les auteurs ont ensuite fait varier la vitesse de l’anneau et le raccourcissement programmé. Les temps de friction obtenus étaient d’environ 15,0 s, 13,8 s et 12,0 s. Le cycle présentant le temps et l’apport énergétique les plus faibles a donné les meilleurs résultats métallurgiques.
Denys et l’Institut Belge de la Soudure indiquent aujourd’hui un temps de procédé global de l’ordre de 15 à 20 secondes pour le concept FRIEX. Il ne faut donc pas reprendre comme valeur générale un cycle arbitraire de 20 s de friction + 10 s de forgeage.
7. Résultats mécaniques : ce qui a réellement été démontré
Sur les trois soudures X65 étudiées en détail :
- les éprouvettes de traction ont rompu dans le métal de base du tube ;
- les essais de pliage face et racine ont atteint 180° sans fissuration ;
- la résilience Charpy est restée élevée lorsque l’apport thermique était maîtrisé ;
- la meilleure ténacité à l’interface a été obtenue pour le cycle de plus faible énergie.
Pour la soudure à faible apport thermique, les auteurs rapportent environ 200 J à −20 °C au voisinage des interfaces et dans l’anneau pour un apport total calculé autour de 1 550 kJ. Les éprouvettes Charpy étaient sous-dimensionnées à 5 mm puis les énergies ont été ramenées proportionnellement à une éprouvette standard de 10 mm, conformément à la méthode adoptée dans l’étude.
Ces résultats dépassaient les critères utilisés d’EN 12732 dans cette campagne, mais ils doivent rester associés au matériau, à la géométrie et au cycle testés.
8. Microstructure et dureté : l’adoucissement est le point critique
Contrairement à l’affirmation trop générale « grains ultrafins partout », l’étude X65 décrit une ZAT composée de ferrite avec seconde phase alignée. La structure la plus fine et la ZAT la plus étroite correspondent au cycle de plus faible apport thermique.
Un adoucissement a été observé dans la ZAT du tube et de l’anneau. Pour le meilleur cycle, la dureté du tube passe d’environ 193 HV1 dans le métal de base à environ 175–180 HV1 dans la zone adoucie. Cet adoucissement n’a pas gouverné la rupture des éprouvettes de traction, mais il augmente lorsque l’apport thermique augmente.
C’est probablement la conclusion métallurgique la plus importante pour les aciers pipeline TMCP : le FRIEX évite le bain de fusion, mais il doit néanmoins protéger la microstructure thermomécaniquement élaborée du métal de base.
9. Comparaison avec le soudage par fusion
| Phénomène | Soudage par fusion | FRIEX |
|---|---|---|
| Bain liquide | Oui | Non dans le principe qualifié |
| Solidification dendritique | Oui | Absente |
| Ségrégation de solidification | Possible | Pas de ségrégation liée à une solidification du bain |
| Fissuration à chaud du métal fondu | Possible | Mécanisme de solidification supprimé |
| ZAT | Oui | Oui, généralement localisée mais très dépendante de l’énergie |
| Défauts spécifiques | Porosité, manque de fusion, inclusions, fissures | Défaut de liaison, oxydes résiduels, mauvais burn-off, désalignement |
| Métal d’apport | Fil/électrode éventuel | Anneau solide intermédiaire |
10. Modélisation numérique : outil de mise au point, pas preuve de qualification
Les travaux de développement FRIEX ont utilisé des modèles éléments finis thermomécaniques pour prévoir l’évolution de la température, de la déformation, du raccourcissement axial et l’influence des paramètres. Ces modèles ont joué un rôle important dans l’optimisation de la forme de l’anneau et de la fenêtre opératoire.
La simulation ne remplace toutefois pas les essais physiques. La qualification d’un procédé de pipeline doit rester fondée sur les propriétés mécaniques du joint, la ténacité, le comportement sous chargement et les exigences du code de construction.
11. Montée en échelle : où en est réellement FRIEX ?
L’Institut Belge de la Soudure et Denys indiquent actuellement qu’un prototype de machine pour tubes jusqu’à environ 500 mm est opérationnel en atelier et fournit de bons résultats. Le procédé a donc dépassé le simple essai de laboratoire.
En revanche, les sources publiques consultables ne permettent pas de le présenter comme une technologie aujourd’hui largement déployée pour la pose commerciale de grands pipelines. La formulation la plus juste est celle d’un procédé prototype/démonstrateur avancé, dont la faisabilité métallurgique et mécanique a été démontrée sur plusieurs nuances mais dont l’industrialisation à grande échelle reste spécialisée.
Les publications ont démontré successivement la faisabilité sur X42, X52 et X65. Les nuances X70 et X80 ont été citées comme objectifs de validation dans le programme de développement ; il ne faut pas les présenter comme ayant bénéficié du même niveau de démonstration publié que le X65.
12. Verrous technologiques
- forces axiales très élevées : la machine doit transmettre plusieurs MN avec une grande rigidité ;
- couple et puissance de rotation : l’anneau doit rester stable malgré un couple de friction important ;
- alignement : critique pour éviter une géométrie dissymétrique des deux interfaces ;
- anneau : matériau, géométrie, épaisseur et ténacité doivent être compatibles avec le tube ;
- burn-off et finition : les bourrelets intérieurs et extérieurs doivent être retirés de manière fiable ;
- contrôle non destructif : les techniques doivent être adaptées à une double interface forgée et à ses défauts possibles ;
- intégration chantier : encombrement, bridage, alimentation hydraulique et cadence globale doivent être compatibles avec la pose de pipeline.
13. Positionnement par rapport aux autres procédés
| Procédé | Principe | Atout dominant | Maturité pour pipelines |
|---|---|---|---|
| GMAW mécanisé / orbital | Fusion à l’arc | Flexibilité, qualification largement maîtrisée | Très élevée |
| Flash-butt | Résistance + forgeage avec flashing | Cycle rapide, forte automatisation | Établie dans certaines applications |
| FSW | État solide par outil tournant | Faible déformation | Limitée pour girth welds de pipelines |
| FRIEX | Friction d’un anneau + forgeage axial | Cycle court, état solide, tubes immobiles | Prototype/démonstrateur avancé |
Pour une vue plus large des procédés d’assemblage à l’état solide et à haute densité d’énergie, voir aussi FSW, laser hybride, EBW et assemblages métal–composite.
Conclusion
FRIEX est une solution techniquement originale à une difficulté réelle : appliquer le soudage par friction à des tubes de pipeline qui ne peuvent pas être mis en rotation. L’anneau intermédiaire transforme le problème mécanique et permet un cycle à l’état solide extrêmement rapide.
Les travaux publiés montrent que la technologie peut produire des joints X65 présentant traction avec rupture dans le métal de base, pliage 180° sans fissure et excellente ténacité à −20 °C lorsque l’apport thermique reste suffisamment faible. Ils montrent aussi que le procédé ne doit pas être idéalisé : l’adoucissement de la ZAT augmente avec l’énergie et le matériau de l’anneau, le burn-off, l’alignement et la rigidité de la machine sont des variables majeures.
FRIEX doit donc être présenté non comme un remplacement déjà généralisé du soudage orbital de pipelines, mais comme un procédé de friction-forgeage avancé dont la faisabilité a été fortement démontrée et dont l’industrialisation reste spécialisée.
Références techniques
- Institut Belge de la Soudure — Soudage FRIEX.
- Denys — FRIEX — prototype pour tubes jusqu’à environ 500 mm.
- Faes K. et al. — New friction welding process for pipeline girth welds: parameter optimization, Proc. IMechE Part B, 2007.
- Faes K. et al. — Parameter optimisation for automatic pipeline girth welding using a new friction welding method, Materials & Design, 2009.
- Faes K. et al. — Weldability of micro-alloyed high-strength pipeline steels using a new friction welding variant, 2010 — essais API 5L X65.
- Métallurgie du soudage : cycle thermique, ZAT et transformations.