Soudage MIAB : procédé bout à bout par arc entraîné magnétiquement
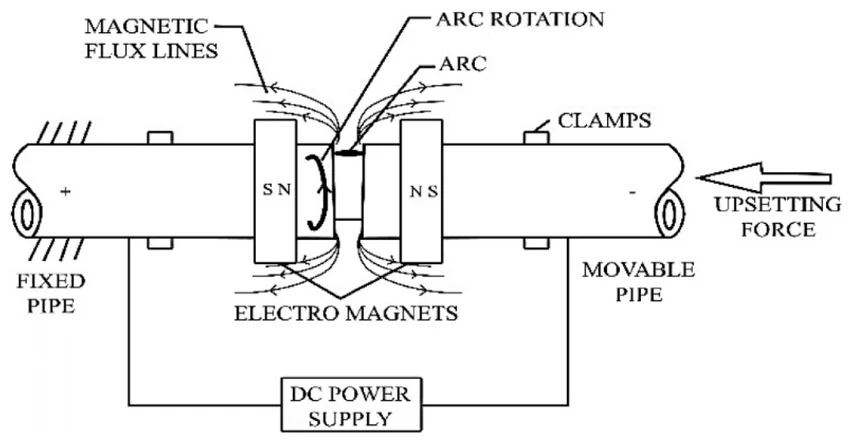
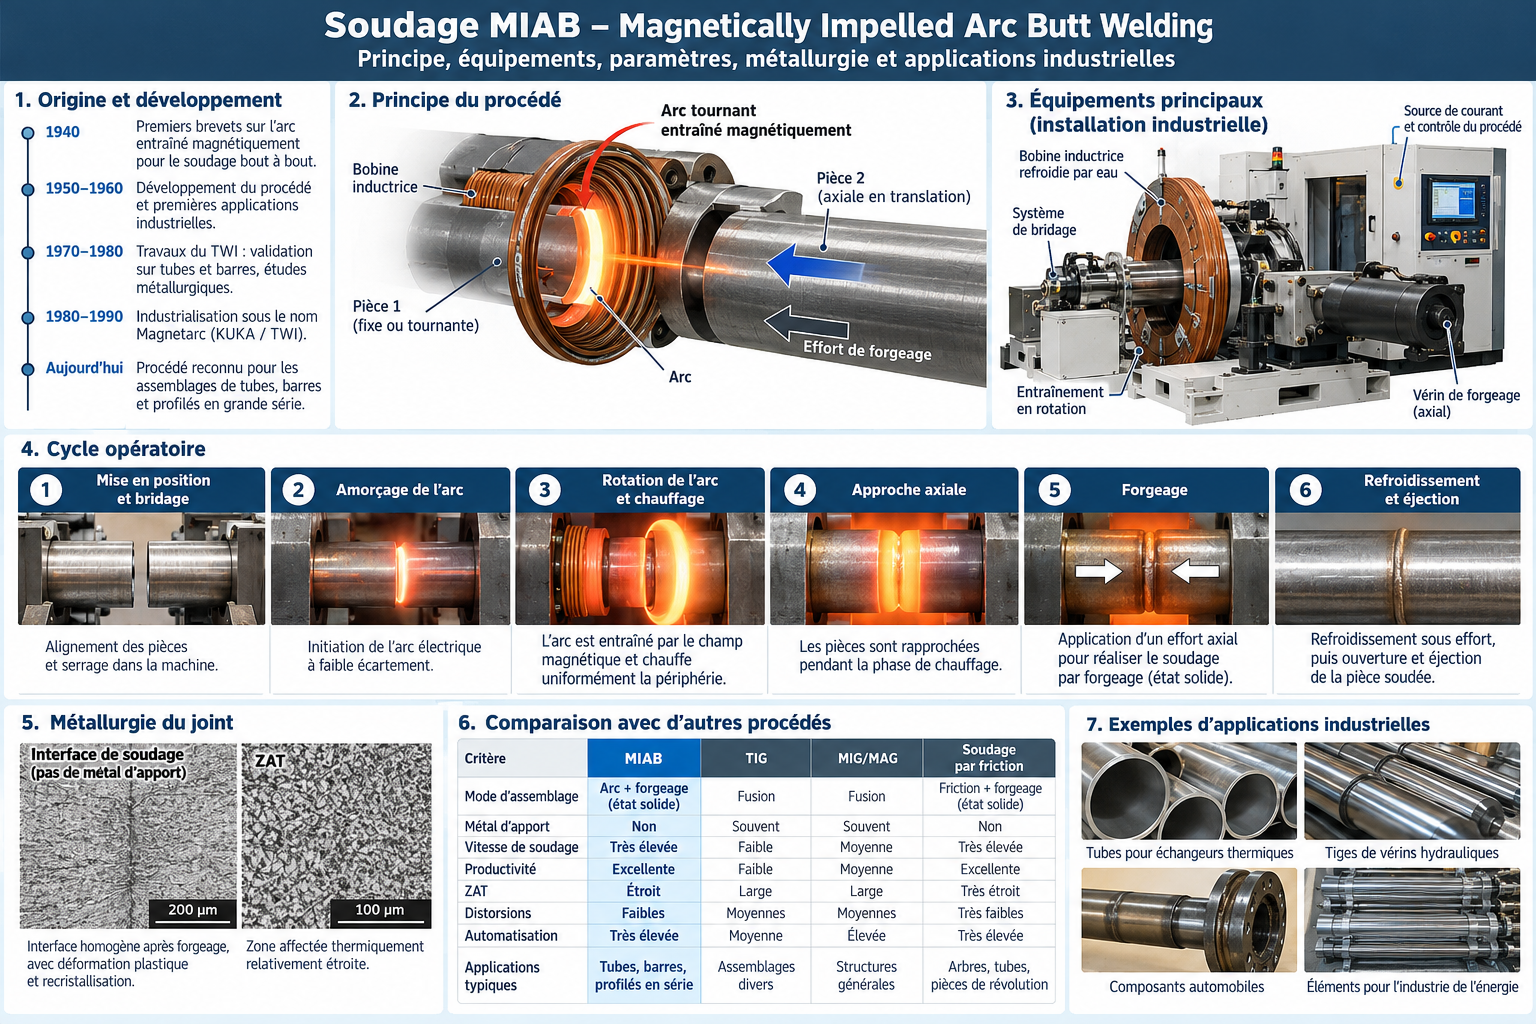
Le soudage MIAB (Magnetically Impelled Arc Butt Welding) est un procédé de soudage bout à bout par arc tournant et forgeage. L’arc, propulsé par un champ magnétique, chauffe rapidement la périphérie des extrémités à assembler. Un refoulement axial réalise ensuite la liaison, sans métal d’apport. Le procédé — aussi appelé Magnetarc ou soudage par arc entraîné magnétiquement — est particulièrement intéressant pour les tubes d’acier fabriqués en grande série. Son originalité, ses origines historiques et ses limites métallurgiques méritent une analyse distincte du TIG et du MIG/MAG.
1. Origine du MIAB : des premiers brevets à l’industrialisation Magnetarc
L’histoire du MIAB commence bien avant les cellules de soudage robotisées. Selon le TWI, des brevets et publications concernant le soudage par arc entraîné magnétiquement existaient dès les années 1940. Une revue scientifique de 2023 situe des développements importants dans les années 1950 à l’Institut de soudage électrique E. O. Paton, en Ukraine, alors intégrée à l’URSS. Il convient de distinguer l’apparition du principe, son développement expérimental et sa commercialisation : ces étapes ne se confondent pas avec une invention attribuable à un seul constructeur.
À partir des années 1970, le procédé s’impose progressivement dans certaines fabrications de pièces tubulaires, notamment automobiles. Les installations commercialisées sous la dénomination Magnetarc par KUKA contribuent à son industrialisation. Leur objectif est de réaliser rapidement une liaison périphérique répétable, par un cycle automatique court, au lieu de déposer plusieurs cordons successifs.
| Époque | Évolution |
|---|---|
| Années 1940 | Brevets et publications d’origine mentionnés par le TWI. |
| Années 1950 | Développement du procédé à l’Institut E. O. Paton rapporté par la revue scientifique de 2023. |
| Années 1970–1980 | Diffusion industrielle, notamment dans les applications automobiles et les équipements Magnetarc. |
| 1978 | Étude TWI : tubes d’acier doux Ø 51 mm, paroi 3 mm, cycle d’environ six secondes. |
| 1985 | Étude TWI : faisabilité sur tubes de 6 et 9,5 mm, avec difficultés croissantes selon épaisseur et nuance. |
| Depuis les années 2000 | Recherche sur les champs magnétiques, le suivi du cycle, les alliages non ferreux et la modélisation. |
2. Quelle est la nature métallurgique du procédé ?
Le MIAB ne correspond ni à un soudage par fusion classique avec dépôt de métal, ni à un processus qui resterait intégralement à l’état solide pendant l’échauffement. Le mouvement de l’arc peut provoquer une fusion superficielle des faces. Lors du forgeage, le métal fondu de surface, les films d’oxydes et les impuretés sont expulsés dans un bourrelet. Le joint obtenu présente ainsi des caractéristiques proches de celles d’une liaison en phase solide. Le TWI classe pour cette raison le MIAB parmi les techniques de soudage par forgeage.
La différence avec le soudage par friction est essentielle : le MIAB n’exige aucune rotation relative des pièces pour produire la chaleur. Les pièces sont maintenues dans leurs mors ; seul l’arc tourne. Il se distingue également du soudage par étincelage, qui repose sur un autre mécanisme d’échauffement, et du MIAF, variante par arc magnétiquement entraîné qui fonctionne selon une logique d’assemblage par fusion.
3. Constitution d’une machine MIAB
- Deux systèmes de serrage alignent et immobilisent les pièces tubulaires.
- Une alimentation électrique à courant continu établit l’arc entre les faces séparées par un faible jeu.
- Des électroaimants ou aimants permanents créent le champ magnétique dans la région du joint.
- Un dispositif mécanique, hydraulique ou électromécanique fournit la course et l’effort de forgeage axial.
- Une commande synchronise le courant, le champ, le temps de chauffage, l’extinction de l’arc et le refoulement.
- Des mesures de courant, tension, déplacement et effort permettent de suivre la répétabilité du cycle.
4. Physique de l’arc tournant : force de Lorentz
La rotation résulte de l’interaction du courant électrique dans l’arc avec le champ magnétique, généralement à composante radiale dominante. La densité volumique de force électromagnétique s’écrit f = J × B, où J est la densité de courant en A/m², B l’induction magnétique en teslas, et f la densité de force en N/m³. La force totale correspond à l’intégrale de cette grandeur sur le volume conducteur de l’arc. Une composante tangentielle entraîne le déplacement rapide de l’arc le long de la circonférence.
Au cours du cycle, un point des faces opposées est balayé à plusieurs reprises : cette succession d’expositions thermiques tend à homogénéiser l’échauffement autour du tube. En revanche, elle ne garantit pas que toute l’épaisseur soit portée à la même température. La stabilité des pieds d’arc et le chauffage des parois épaisses constituent des limites déterminantes.
5. Les six étapes du cycle MIAB
| Étape | Mécanisme | Point de contrôle |
|---|---|---|
| Préparation | Dressage des faces et alignement des extrémités. | Ovalisation, propreté, perpendicularité. |
| Amorçage | Établissement de l’arc entre les extrémités. | Jeu initial, tension, courant. |
| Entraînement magnétique | Accélération et rotation périphérique de l’arc. | Induction magnétique et stabilité du déplacement. |
| Échauffement final | Plastification et fusion superficielle possible des faces. | Temps, puissance et homogénéité thermique. |
| Forgeage | Extinction de l’arc et refoulement axial ; extrusion des couches superficielles. | Effort, vitesse et course de refoulement. |
| Consolidation et contrôle | Maintien, refroidissement et examen du joint. | Bourrelets, défauts d’interface, contrôles mécaniques. |
Le processus est souvent rapide, mais le cycle complet inclut les mouvements de bridage, l’amorçage et le refoulement. Il ne faut pas confondre durée de chauffage, temps machine et cadence industrielle. La maîtrise du jeu entre faces reste cruciale : un arc instable peut chauffer irrégulièrement le pourtour et provoquer des défauts après forgeage.
6. Paramètres opératoires et stabilité du procédé
- Courant et tension : déterminent la puissance d’arc et influencent le comportement de la colonne conductrice.
- Champ magnétique : gouverne l’entraînement de l’arc en interaction avec le courant ; sa répartition compte autant que son intensité moyenne.
- Jeu initial : modifie l’amorçage, la longueur d’arc et la stabilité des attaches.
- Temps d’échauffement : doit produire une plastification suffisante tout en limitant la surchauffe.
- Effort et course de refoulement : assurent l’expulsion des films superficiels et la formation de l’interface.
- Matériau et géométrie : la trempabilité, la conductivité thermique, le diamètre, la paroi et l’ovalisation modifient la fenêtre de soudage.
Aucune combinaison de réglages n’est universelle. Les valeurs doivent être établies pour une nuance, une géométrie et une machine définies, puis qualifiées. La productivité élevée ne doit pas masquer la sensibilité d’un assemblage par forgeage à la température des faces et à la synchronisation entre l’arc et le refoulement.
7. Métallurgie de l’interface et de la zone affectée thermiquement
7.1 Fusion superficielle et expulsion au forgeage
L’arc concentre la chaleur sur les bords. La matière superficielle ramollie ou éventuellement fondue est normalement repoussée au refoulement, avec les oxydes et certains contaminants. Le bourrelet interne et externe constitue une conséquence de cette extrusion. Un bourrelet régulier ne prouve cependant pas, à lui seul, l’absence de défauts à l’interface.
7.2 Transformations microstructurales des aciers
Dans un acier au carbone, le chauffage local peut entraîner austénitisation et grossissement ou affinage de grains selon l’histoire thermique. Au refroidissement, la structure dépend de la composition, de la trempabilité et de la vitesse de refroidissement : ferrite-perlite, bainite et constituants plus durs peuvent apparaître selon le cas. La déformation à chaud lors du forgeage peut induire recristallisation ; il serait néanmoins incorrect d’annoncer une microstructure fine pour toutes les conditions MIAB.
7.3 ZAT, dureté et résilience
La ZAT est généralement localisée près du plan d’assemblage, mais sa largeur ne découle pas du seul temps de cycle. Les gradients de température, les transformations de phase et les contraintes de refoulement peuvent modifier dureté et comportement mécanique. Pour des pièces soumises à fatigue ou pression, les caractéristiques doivent être démontrées par métallographie et essais adaptés, et non déduites de l’aspect du cordon.
7.4 Qualification
La qualification doit couvrir la préparation, les enregistrements de paramètres, la macrographie, l’intégrité de l’interface et les propriétés mécaniques. Les essais de traction, pliage, fatigue, dureté ou résilience seront retenus selon le cahier des charges et les règles applicables. Le contrôle du bourrelet et des défauts internes est particulièrement important pour les tubes.
8. Résultats chiffrés : les références du TWI
| Programme | Éprouvettes | Résultats et limites |
|---|---|---|
| TWI 76/1978 | Acier doux, tube Ø 51 mm, épaisseur 3 mm. | Cycle à deux niveaux d’échauffement d’environ six secondes ; moins de 5 % de défauts révélés au pliage dans les conditions étudiées. |
| TWI 258/1985 | Tubes Ø 50 mm, parois 6 et 9,5 mm, aciers carbone et faiblement alliés. | Résultats favorables pour l’acier bas carbone de 6 mm ; à 9,5 mm, la régularité était plus difficile à assurer. La nuance modifie fortement la soudabilité. |
Ces résultats donnent une base expérimentale vérifiable. Ils ne permettent pas d’affirmer que le MIAB est « 90 % plus rapide » que tous les autres procédés. Le gain dépend de la section, du temps de cycle complet, des reprises, de la cadence de production et des contrôles. La plage d’épaisseurs explorée ne doit pas être prise pour une capacité garantie de n’importe quelle machine.
9. Applications industrielles et matériaux
Les applications industrielles les mieux établies concernent les aciers au carbone et faiblement alliés, sur des tubes et sections creuses : arbres de transmission, arbres de cardan, composants d’essieux, tubes de condenseurs, accumulateurs de pression et autres éléments tubulaires. Les sections carrées ou hexagonales ne sont pas a priori exclues, sous réserve d’une distribution adéquate du champ et de l’arc.
Le TWI rapporte des essais sur des parois comprises entre 0,6 et 10 mm et des sections allant jusqu’à 2 000 mm². Des recherches existent aussi sur les aciers inoxydables, l’aluminium et le titane, mais leur maturité industrielle ne doit pas être confondue avec celle des aciers doux. Le soudage de matériaux dissemblables appelle une étude particulière des cycles thermiques et de l’interface.
10. Comparaison industrielle : MIAB, TIG/MIG et friction
| Critère | MIAB | TIG / MIG-MAG | Friction |
|---|---|---|---|
| Chauffage | Arc magnétiquement entraîné | Arc déplacé sur la ligne de joint | Frottement mécanique |
| Formation du joint | Refoulement après échauffement | Solidification d’un bain de fusion | Forgeage après plastification |
| Métal d’apport | Non | Selon le procédé | Non |
| Géométries favorables | Tubes et sections adaptées | Géométries très variées | Pièces compatibles avec les mouvements mécaniques |
| Cadence | Potentiellement très élevée en série | Variable, souvent dépendante du nombre de passes | Potentiellement élevée en série |
| Limites | Investissement, bridage, épaisseur et contrôle du bourrelet | Accès, temps d’arc, déformations et dépôt | Cinématique, efforts et bridage |
Les atouts du MIAB sont le cycle automatisable, l’absence de métal d’apport, la consommation limitée de matière et une bonne reproductibilité lorsqu’une gamme est stabilisée. Ses limites sont la spécificité des outillages, le contrôle de l’arc sur les grandes sections et la nécessité de gérer les bourrelets internes et externes. Le procédé complète, mais ne remplace pas universellement, les procédés d’assemblage traditionnels.
11. Perspectives technologiques
Le développement des alimentations électroniques et des commandes magnétiques peut améliorer l’homogénéité de l’échauffement et élargir les applications à de nouvelles géométries. La simulation couplée électromagnétique, thermique et mécanique aide à comprendre le déplacement de l’arc et le refoulement. L’enjeu majeur demeure la capacité à produire une interface qualifiée et reproductible, et pas seulement à augmenter la vitesse de l’arc.
12. Conclusion
Le MIAB illustre une voie originale entre soudage à l’arc et soudage par forgeage. Son histoire remonte aux travaux des années 1940–1950, avant une industrialisation accélérée à partir des années 1970. Grâce à la rotation magnétique de l’arc, les extrémités de tubes sont chauffées rapidement ; le refoulement axial expulse les couches superficielles et consolide le joint. Sa réussite dépend étroitement du matériau, de la section, de la stabilité de l’arc et de la qualification métallurgique. Pour les fabrications tubulaires répétitives, il reste une technique industrielle pertinente.
Pour approfondir sur Soudage-Industriel.fr
Comparer le MIAB aux autres procédés d’assemblage : techniques d’assemblage avancées et procédé FRIEX, soudage par friction des pipelines. Le MIAB se distingue de ces procédés par l’échauffement des faces à l’aide d’un arc entraîné magnétiquement, avant le refoulement axial.
Références techniques
- TWI — What is MIAB welding?
- TWI — Friction and Forge Welding Processes for the Automotive Industry, 1999.
- TWI — The MIAB Welding of Mild Steel Tubing, rapport 76/1978.
- TWI — MIAB Welding of Thick-Wall Carbon and Low-Alloy Steel Tubing, rapport 258/1985.
- Critical Review on Magnetically Impelled Arc Butt Welding: Challenges, Perspectives and Industrial Applications, Materials, 2023, DOI 10.3390/ma16217054.
Note iconographique : les anciennes images appelées directement depuis des serveurs tiers ne sont pas reprises dans le corps de cette version, faute de vérification de leurs droits et de leur disponibilité. L’image mise en avant WordPress est conservée indépendamment du corps de l’article.