Soudures aluminothermiques ferroviaires : amélioration de la durée de vie
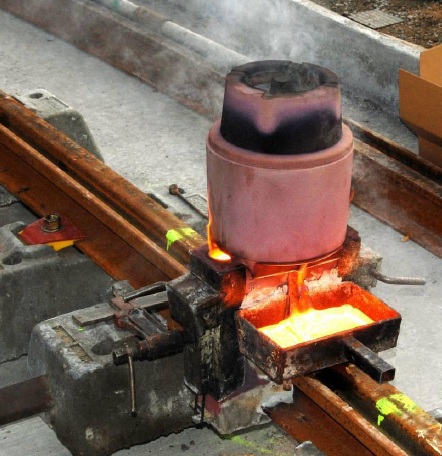
Le soudage aluminothermique des rails est un procédé de coulée localisée essentiel à la constitution des longs rails soudés. Dans les réseaux de fret lourd (Heavy Haul), son aptitude au service ne dépend pas seulement de la résistance du métal déposé. La géométrie du raccordement, les transformations de la perlite dans la zone affectée thermiquement (ZAT), les défauts de coulée et la distribution des contraintes résiduelles commandent ensemble l’usure, la fatigue et la sécurité. Ce dossier met en relation les mécanismes métallurgiques et les innovations présentées à l’IHHA en 2015, sans confondre résultats de recherche, revendications des fabricants et qualification réglementaire.
Crédit documentaire : photographie déjà présente dans la médiathèque de Soudage-Industriel.fr (fichier 5855-VB_13_soudage_aluminothermique_rails_gorge.jpg). Auteur initial non renseigné.
1. Origine du procédé aluminothermique et évolution ferroviaire
Le chimiste allemand Hans Goldschmidt a rendu industriellement exploitable la réduction aluminothermique des oxydes métalliques en 1895 (brevet DRP 96317). En 1899, un brevet relatif au soudage bout à bout des rails (DRP 116400) accompagne les premières applications sur les tramways d’Essen. La technique devient progressivement un moyen d’assembler des rails directement en voie, sans source d’électricité de soudage classique ; les procédés rapides, les creusets et les portions de métal adaptées aux nuances ferroviaires seront perfectionnés au cours du XXe siècle.
Le procédé repose sur la réaction très exothermique Fe₂O₃ + 2 Al → 2 Fe + Al₂O₃ + chaleur. Le fer liquide issu de la réaction, ajusté en composition par des additions appropriées, remplit le joint entre les abouts de rail préchauffés ; le laitier d’alumine est séparé du métal. Il ne faut pas confondre la réaction chimique aluminothermique avec le mécanisme de soudage : la liaison finale résulte d’une coulée d’acier et de sa solidification, associées à la fusion locale des abouts.
Source historique : Goldschmidt — L’histoire du procédé Thermit®.
2. Principe opératoire : préparation, préchauffage, coulée et parachèvement
Crédit : photographie commerciale diffusée par Made-in-China (fichier d’origine : image.made-in-china.com/43f34j00sFgqOShzMWpZ/Thermite-Welding-Ssteel-Railroad-Seam-Welding-Rail-Welding-Machine-Thermite-Welding-Durable-and-Low-Loss.webp). Auteur initial non renseigné.
- Préparation et alignement : contrôle des abouts, de l’écartement, de l’alignement vertical et horizontal, de la propreté et du maintien en position.
- Pose des moules : assemblage du moule réfractaire avec un ajustement approprié autour de la tête, de l’âme et du patin ; maîtrise des risques de fuite.
- Préchauffage : réduction de l’humidité et élévation de la température des faces ; le préchauffage conditionne la fusion de liaison et la ZAT.
- Réaction aluminothermique : réduction de l’oxyde de fer par l’aluminium dans un creuset et séparation du laitier.
- Coulée et solidification : alimentation du volume du joint par l’acier liquide, formation du métal de soudure et retrait de solidification.
- Ébarbage, meulage et contrôles : retrait des masselottes ou bavures suivant le système, restitution du profil de roulement, examen visuel, géométrique et contrôles requis.
Chaque étape possède une fenêtre opératoire qualifiée : la température de préchauffage, le temps entre les opérations, la teneur en humidité et la position des moules ne peuvent être modifiés librement. L’analyse de cet article n’est donc pas une procédure de réalisation en voie ; les opérations doivent suivre la gamme homologuée du fournisseur et les prescriptions du gestionnaire d’infrastructure.
3. Rails Heavy Haul : sollicitations et nuance métallurgique
Le Heavy Haul associe typiquement des charges à l’essieu importantes, des tonnages cumulés élevés et un trafic intense. Mais il n’existe pas de seuil unique permettant de qualifier toutes les lignes du monde : les masses à l’essieu, les longueurs de trains et le trafic annuel varient selon les réseaux. Le MGT désigne le million de tonnes brutes cumulées de trafic et doit toujours être rapporté à une période ou à un historique d’exploitation ; il ne correspond pas à un nombre universel de cycles de fatigue.
Les rails ferroviaires courants sont constitués d’aciers à matrice majoritairement perlitique, dont les propriétés résultent notamment de l’espacement interlamellaire ferrite–cémentite. Les grades tels que R260, R350HT ou R370CrHT relèvent de spécifications différentes ; il ne faut pas présenter une fourchette de dureté de 350 à 440 HB comme exigence applicable à toutes les nuances. EN 13674-1 décrit des produits rails Vignole ; elle ne constitue pas, à elle seule, une qualification de soudure.
4. Métallurgie de la soudure aluminothermique et de la ZAT
4.1 Métal de soudure : solidification, inclusions et composition
La zone fondue correspond à un acier coulé, susceptible de présenter des structures de solidification, une ségrégation chimique et des inclusions non métalliques. Sa structure finale peut être perlitique avec certains constituants proeutectoïdes selon la composition, la vitesse de refroidissement et la localisation. Les défauts critiques comprennent les retassures, soufflures, inclusions de laitier ou d’alumine, manque de fusion sur les faces et fissures : ils peuvent constituer des sites d’amorçage en fatigue.
4.2 ZAT proche de la ligne de fusion
Près du métal fondu, l’austénitisation à haute température peut provoquer un grossissement du grain austénitique, suivi d’une transformation au refroidissement. Plus loin, des zones de grains plus fins et des régions ayant subi une transformation partielle peuvent se rencontrer. La structure finale doit être interprétée au regard du cycle thermique et de la trempabilité de la nuance, plutôt qu’en déduisant automatiquement une dureté ou une résilience.
4.3 Zone adoucie des rails perlitiques
Un phénomène déterminant pour la tenue en service est la dégradation ou sphéroïdisation de la perlite dans certaines parties de la ZAT. L’augmentation effective de l’espacement interlamellaire et la sphéroïdisation de la cémentite peuvent réduire localement la dureté. Cette heat-softened zone favorise un tassement sous passage des roues (weld batter) et une usure différentielle ; la géométrie obtenue peut accroître les sollicitations dynamiques. Il ne suffit donc pas que le métal de soudure atteigne la dureté du rail de base : il faut contrôler le profil de dureté transversal du joint.
Une publication de 2023 examine précisément l’amélioration de cette zone adoucie par une intervention de rechargement localisée au fil fourré. Il s’agit d’un développement étudié, pas d’une intervention universellement autorisée en voie : Improving microstructure and hardness of softening area at HAZ of thermite welding on rail running surface.
5. Défaillances en service : fatigue, usure et défauts
| Mécanisme | Origines ou facteurs aggravants | Manifestations possibles |
|---|---|---|
| Fatigue de flexion | Discontinuité de géométrie du raccordement, contraintes résiduelles de traction, inclusions. | Amorçage au patin, à l’âme ou aux raccordements ; propagation cyclique. |
| Fatigue de contact de roulement | Dureté hétérogène, défaut de profil, pression de contact. | Fissures de contact, usure ou déformation localisée à la tête. |
| Défauts de coulée | Mauvaise alimentation, laitier, porosités, préchauffage ou moule inadaptés. | Discontinuités internes et diminution de la section résistante. |
| Fissuration métallurgique | Composition, cycles thermiques défavorables, conditions de solidification. | Fissures chaudes ou autres dégradations selon la nuance. |
La statistique parfois avancée selon laquelle « 80 % des ruptures apparaissent pendant les six premiers mois » ne peut être généralisée à tous les réseaux, toutes les nuances et tous les types de soudures sans connaître l’échantillon, les conditions d’exploitation et la source. Elle ne doit pas être présentée comme une loi de comportement du procédé.
6. Effet de la géométrie sur la durée de vie en fatigue
Le profil de raccordement de la tête, les rayons sous tête, la géométrie de l’âme et celle du patin déterminent des concentrations de contrainte. Une bavure ou une transition abrupte peut accroître le facteur géométrique de concentration Kt, mais celui-ci ne suffit pas à prédire seul la durée de vie : plasticité locale, contrainte moyenne, défauts, contraintes résiduelles et chargement multiaxial interviennent également.
En conséquence, des modèles de fatigue de type S–N ou de propagation de fissure ne sont applicables qu’avec des données de matériau et de chargement appropriées. Le bon indicateur industriel ne se limite pas à un aspect lisse après meulage : il associe géométrie, intégrité interne, métallurgie et comportement en service.
7. Contraintes résiduelles : formation, redistribution et traitement
Les gradients thermiques pendant la coulée, la solidification, le refroidissement et la contraction génèrent un champ de contraintes résiduelles variable sur les trois parties du rail. Les contraintes de traction dans l’âme et près des raccordements sont particulièrement importantes pour la tenue en fatigue. Les charges cycliques peuvent redistribuer certaines contraintes, sans les annuler uniformément.
Une étude par simulation thermomécanique et comparaison expérimentale, publiée dans Engineering Structures en 2021, montre que négliger les contraintes résiduelles et leur relaxation peut surestimer significativement la durée de propagation en fatigue de fissures situées au raccordement âme–patin. Structural fatigue investigation of thermite welded rail joints considering weld-induced residual stress and stress relaxation by cyclic load.
Une autre étude parue dans Welding in the World en 2020 a évalué l’effet d’un forgeage supplémentaire sur des soudures aluminothermiques. Elle a observé une réduction modérée de la largeur de la zone affectée thermiquement, mais seulement des différences marginales dans le champ de contraintes résiduelles, avec un risque potentiel supplémentaire de fissuration à chaud. Cela souligne qu’une diminution apparente de ZAT ne garantit pas une amélioration globale de la fatigue. Residual stresses in thermite welded rails: significance of additional forging.
8. Quatre innovations étudiées pour accroître la durée de vie
Une communication industrielle de l’IHHA 2015, Improvement of Aluminothermic Welding Cycle Life, présente quatre développements : moules hybrides, Head Wash Repair, STARTWEL® et WEL-D’STRESS®. Ces technologies correspondent à des fonctions distinctes. Il faut les lire comme des résultats et propositions rapportés dans cette étude industrielle, et non comme une validation commune pour toutes les voies ferrées.
8.1 Moules hybrides (HY) : maîtrise du profil et de l’étanchéité
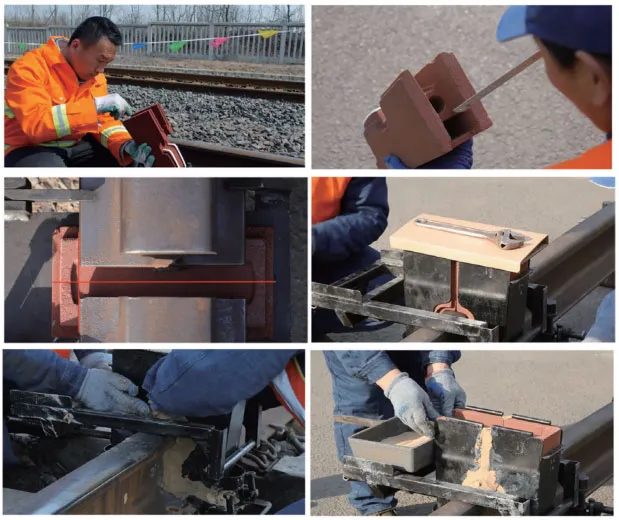
Crédit : photographie commerciale hébergée sur image.chukouplus.com, dossier C_315/file/20211210, fichier 2cebc9cbf3dd55cebdbbc5f5488bc264.jpg. Auteur initial non renseigné. Le modèle présenté n’est pas identifié comme un moule hybride certifié.
Le principe des moules hybrides consiste à adapter les matériaux et les zones d’appui du moule autour des différentes parties du profil rail. L’objectif est de réduire les défauts d’étanchéité, les fuites et les bavures susceptibles d’engendrer des concentrations de contrainte. La performance reste liée au dessin du moule, au rail et aux conditions de mise en œuvre.
8.2 HWR — Head Wash Repair : réparation localisée de la tête
Le Head Wash Repair vise des réparations ciblées de la tête de rail par une technologie aluminothermique appropriée, sans assimiler ces réparations à une soudure bout à bout conventionnelle. Les dimensions admissibles, le profil restauré, l’état métallurgique final et les critères de contrôle sont déterminés par la méthode homologuée. La réparation ne garantit pas automatiquement une durée de vie identique à celle d’un rail neuf.
8.3 STARTWEL® : régularité de l’amorçage
STARTWEL® concerne le dispositif d’allumage de la charge aluminothermique et la répétabilité des opérations préparatoires. Sa contribution potentielle relève principalement de la maîtrise du démarrage de réaction et des aspects opératoires ; elle ne doit pas être présentée, sans essais comparatifs, comme un traitement de la ZAT ou comme une réduction directe des contraintes résiduelles.
8.4 WEL-D’STRESS® : traitement mécanique et fatigue
WEL-D’STRESS® est présenté dans la communication industrielle comme un traitement destiné à agir sur les caractéristiques de fatigue du raccordement, notamment par modification de l’état de surface et de contraintes. L’efficacité doit être quantifiée en fonction de la zone traitée, du niveau de contraintes initial, de la géométrie et des essais de fatigue. Les effets bénéfiques de contraintes superficielles compressives ne doivent pas être extrapolés à tout le volume de la soudure.
Source primaire à consulter pour les protocoles et résultats comparatifs : IHHA 2015 — Improvement of Aluminothermic Welding Cycle Life.
9. Qualification, normes et réception des soudures
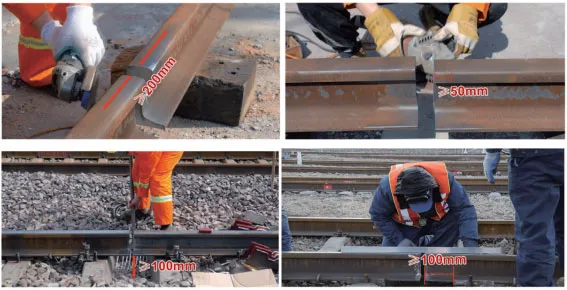
Crédit : photographie commerciale hébergée sur image.chukouplus.com, dossier C_315/file/20211210, fichier f6694862d56699464d0f46f1749834ba.jpg. Auteur initial non renseigné. Ce matériel n’est pas présenté comme STARTWEL®.
EN 14730-1:2017 spécifie les essais et exigences d’approbation en laboratoire des procédés aluminothermiques pour des rails Vignole neufs de même profil et de même nuance, tels que décrits dans la norme EN 13674-1. Elle ne démontre pas, à elle seule, l’aptitude du procédé à toutes les conditions de trafic ni son applicabilité à des rails de profils, usures ou nuances différents. EN 14730-2 porte notamment sur la qualification du personnel, l’approbation des entreprises et l’acceptation des soudures.
Pour un réseau Heavy Haul, la réception doit être complétée par les prescriptions particulières du gestionnaire d’infrastructure et du système de soudage : géométrie, contrôles visuels et dimensionnels, contrôles non destructifs adaptés, critères de dureté et essais de qualification ou de fatigue imposés. Les pratiques nord-américaines reposent sur des spécifications distinctes, dont les règles ferroviaires et les documents AREMA applicables au projet.
| Contrôle | Objet | Pourquoi il importe |
|---|---|---|
| Géométrie et profil de roulement | Alignement, rectitude, raccordements et état de surface. | Limiter chocs roue–rail et concentration des contraintes. |
| Contrôles non destructifs | Recherche de discontinuités internes ou superficielles suivant les procédures. | Détecter les défauts de coulée et de liaison. |
| Macrographie et microstructure | Zone fondue, ZAT, inclusions, manque de fusion. | Qualifier les mécanismes métallurgiques. |
| Profil de dureté | Mesures à travers soudure, ZAT et métal de base. | Identifier les zones adoucies et les hétérogénéités. |
| Essais mécaniques et fatigue | Résistance statique, tenue cyclique, cas représentatifs. | Vérifier les marges réelles dans les conditions visées. |
10. Perspectives : améliorer la soudure et le système roue–rail
L’optimisation doit être menée sur plusieurs niveaux : formulation de la portion aluminothermique, conception du moule, préchauffage, solidification et refroidissement, parachèvement géométrique, contrôle des défauts et entretien du profil. Les traitements de réparation de tête ou de surface doivent être étudiés avec les mêmes critères de qualification que les soudures neuves.
L’objectif industriel pertinent n’est pas de déclarer que toute soudure peut atteindre la durée de vie du rail de base, mais de réduire les mécanismes de défaillance dominants sur un réseau défini. Toute comparaison de durée de vie exige des conditions de trafic, de charge à l’essieu, de tonnage cumulé, d’usure et de maintenance documentées.
Conclusion
Le soudage aluminothermique reste indispensable aux assemblages de rails réalisés en voie. Sa fiabilité en Heavy Haul repose sur un équilibre entre métal de soudure sain, maîtrise de la zone adoucie perlitique, géométrie favorable, contraintes résiduelles et contrôles. Les quatre innovations présentées en 2015 répondent à différents leviers, mais leur bénéfice doit être évalué à l’aide de mesures et d’essais qualifiés. Une approche combinant métallurgie et mécanique de la fatigue offre la base la plus solide pour prolonger la vie en service des soudures.
Références techniques
- Goldschmidt — Histoire du procédé Thermit®, origine historique, brevets et industrialisation.
- EN 14730-1:2017 — Railway applications, Track, Aluminothermic welding of rails, Part 1, cadre d’approbation des procédés.
- Improving microstructure and hardness of softening area at HAZ of thermite welding on rail running surface, Materials Today Communications, 2023.
- Structural fatigue investigation of thermite welded rail joints considering weld-induced residual stress and stress relaxation by cyclic load, Engineering Structures, 2021.
- Residual stresses in thermite welded rails: significance of additional forging, Welding in the World, 2020.
- IHHA 2015 — Improvement of Aluminothermic Welding Cycle Life, innovations HY, HWR, STARTWEL® et WEL-D’STRESS®.