Techniques d’assemblage avancées : FSW, laser hybride, EBW et métal–composite
FSW, laser hybride, faisceau d’électrons et liaisons métal–composite
Émile Layer — soudage-industriel.fr
Résumé
L’allègement des structures, l’augmentation de la productivité et la maîtrise des déformations ont profondément transformé les procédés d’assemblage. Le soudage par friction-malaxage, le laser hybride, le faisceau d’électrons sous pression réduite et les liaisons métal–composite illustrent quatre voies complémentaires. Certaines agissent directement sur la source thermique, d’autres évitent la fusion ou modifient l’interface. Leur niveau de maturité industrielle est toutefois très différent : FSW et laser hybride sont aujourd’hui établis dans plusieurs secteurs, l’EBW à vide local reste plus spécialisé, tandis que les interfaces Surfi-Sculpt/Comeld relèvent encore d’applications ciblées et de développements sous licence.
Techniques d’assemblage avancées : quatre réponses à de nouveaux besoins industriels
Les procédés classiques TIG, MIG/MAG, plasma ou sous flux restent indispensables à l’industrie. Parmi les autres approches, le Magnetic Pulse Welding (MPW) exploite une collision à grande vitesse induite par des forces électromagnétiques, avec une liaison principalement à l’état solide. Ce procédé complète les technologies abordées ici, tout particulièrement pour certains assemblages métalliques dissemblables. Ils ne répondent cependant pas seuls à toutes les contraintes rencontrées dans l’aéronautique, le spatial, l’énergie et la fabrication de structures complexes. Lorsque la masse, la déformation, la cadence, l’accessibilité ou l’association de matériaux très différents deviennent déterminantes, d’autres solutions doivent être envisagées.
Une publication présentée par des spécialistes du TWI lors d’un forum international organisé à Pékin proposait déjà une lecture particulièrement intéressante de cette évolution. Elle réunissait quatre familles technologiques : le friction stir welding, le traitement laser, le soudage par faisceau d’électrons sous pression réduite et l’assemblage des métaux avec les composites. Vingt ans plus tard, cette classification conserve une forte valeur pédagogique, même si les équipements, les puissances disponibles, les systèmes de commande et les domaines d’application ont progressé.
Il convient donc de lire les chiffres historiques comme des résultats obtenus dans un contexte précis, et non comme des performances universelles. La qualification d’un procédé reste liée au matériau, à l’épaisseur, à la géométrie du joint, à la préparation, à l’équipement et aux critères d’acceptation applicables.
1. Soudage par friction-malaxage : assembler sans faire fondre
Principe du FSW
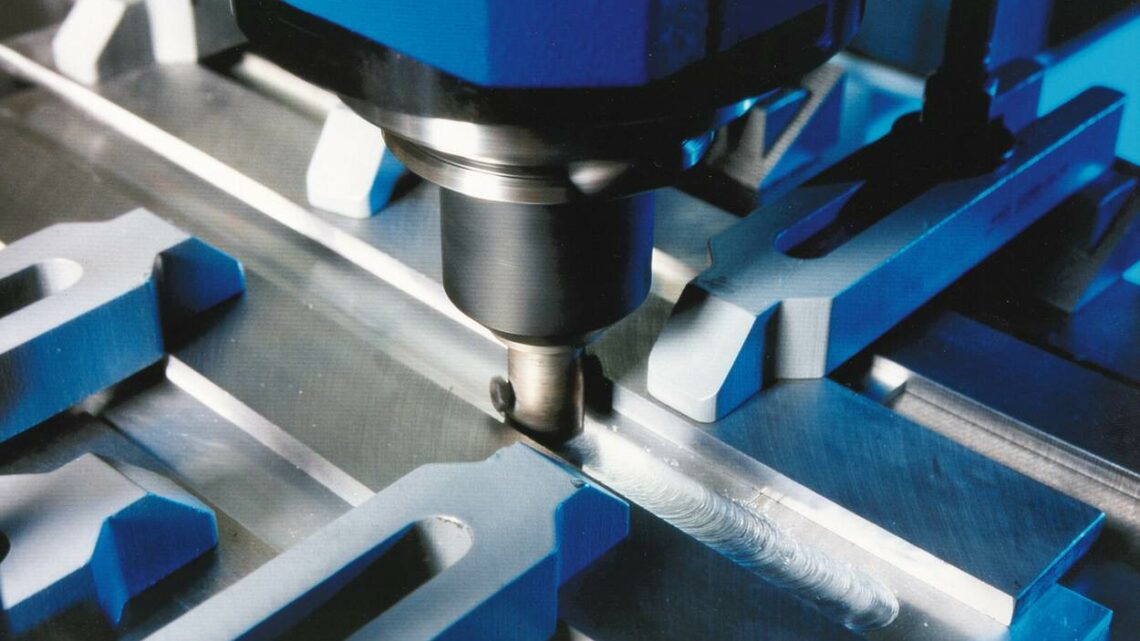
Figure 1 — Opération de soudage par friction-malaxage sur un assemblage en aluminium. Photo : DLR, CC BY 3.0, via Wikimedia Commons.
Inventé au TWI en 1991, le friction stir welding, ou FSW, est un procédé d’assemblage à l’état solide. Un outil non fusible, constitué généralement d’un épaulement et d’un pion profilé, tourne puis avance le long du plan de joint. Le frottement et la déformation plastique échauffent localement le matériau sans atteindre sa température de fusion. La matière ramollie est brassée autour du pion, puis consolidée derrière l’outil sous l’action de l’épaulement.
Cette absence de fusion modifie profondément la problématique métallurgique. Les phénomènes de solidification, la porosité gazeuse et certaines formes de fissuration à chaud sont fortement réduits. En revanche, le procédé crée plusieurs zones caractéristiques : le noyau brassé, la zone thermomécaniquement affectée, la zone affectée thermiquement et le métal de base. Leurs propriétés dépendent du cycle thermique, de l’écrouissage et des transformations de précipités, notamment dans les alliages d’aluminium traités thermiquement.
L’outil est au cœur du procédé
Le profil du pion, la géométrie de l’épaulement, le matériau de l’outil et leur résistance à chaud déterminent la circulation de matière et la stabilité du joint. Les outils à rainures hélicoïdales ou à profils multiples ont été développés pour faciliter le transport de matière et la dispersion des oxydes superficiels. Une mauvaise combinaison entre vitesse de rotation, vitesse d’avance, effort axial, angle d’inclinaison et profondeur de plongée peut produire des défauts internes, un manque de liaison ou une expulsion de matière.
Intérêt industriel
Le FSW s’est d’abord imposé pour les alliages d’aluminium, puis s’est diffusé vers la construction navale, les panneaux de transport, les échangeurs, les structures aéronautiques et les réservoirs spatiaux. TWI classe aujourd’hui le procédé parmi les solutions industriellement utilisées pour les ponts et panneaux de navires, superstructures, structures de transport ainsi que des pièces aéronautiques de prototype et de production. Les exemples historiques de réservoirs de lanceurs restent donc pertinents, mais le FSW ne doit plus être présenté comme une technologie émergente : sur l’aluminium, il s’agit d’un procédé industriel mature, à condition de disposer d’un bridage et d’un outillage adaptés.
Le principal avantage du FSW est souvent la combinaison d’une faible déformation, d’une bonne régularité et de propriétés mécaniques élevées. Ses limites sont tout aussi importantes : maintien rigide des pièces, effort axial élevé, nécessité d’un accès mécanique, trou de sortie dans certaines configurations et qualification spécifique de l’outil et de sa durée de vie.
2. Laser : concentration d’énergie et hybridation
Pourquoi utiliser le laser ?
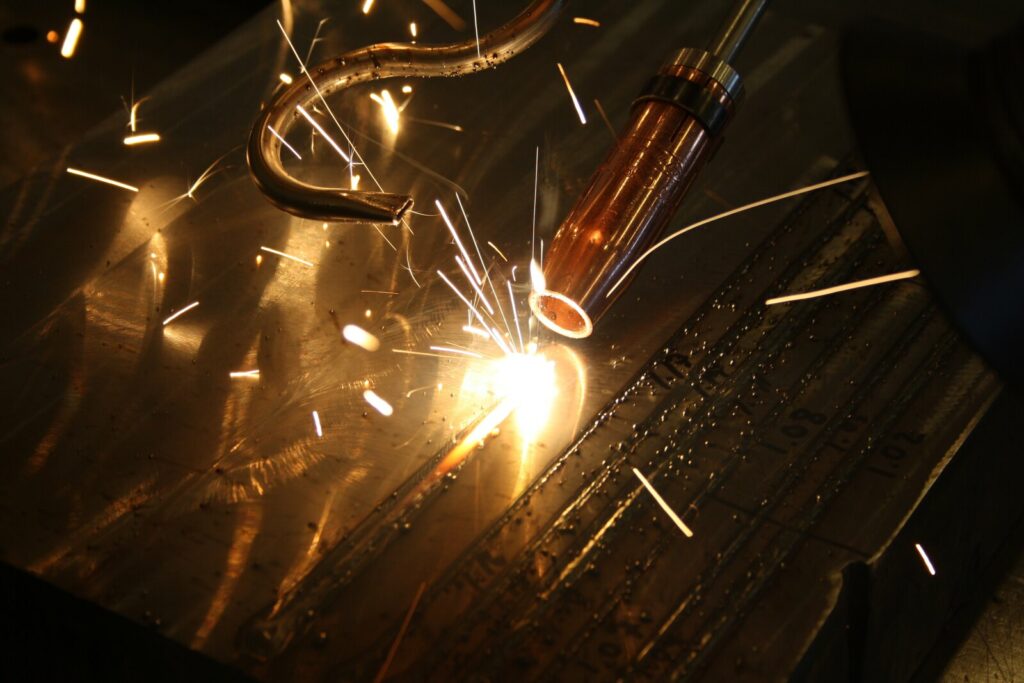
Figure 2 — Essai de soudage laser de forte puissance sur une structure métallique. Photo : Krorc, CC BY-SA 3.0, via Wikimedia Commons.
Le laser concentre une énergie importante sur une zone très réduite. Il permet d’obtenir des cordons étroits, une pénétration élevée et des vitesses de déplacement importantes, avec une zone affectée thermiquement et des déformations limitées. Ces qualités sont particulièrement recherchées lorsque la précision géométrique et la cadence de production dominent.
Cette concentration d’énergie rend aussi le procédé exigeant. La préparation des bords, le jeu d’assemblage, la position du foyer, la protection gazeuse et l’état de surface doivent être rigoureusement maîtrisés. Dans les alliages d’aluminium, la porosité, la fissuration de solidification et la géométrie irrégulière du cordon constituent des risques majeurs. La publication source insistait déjà sur la qualité du gaz, l’humidité, l’élimination de la couche d’oxyde, la propreté du fil et le délai entre préparation et soudage.
Le soudage hybride laser–arc
L’hybridation laser–arc associe, dans une même zone d’interaction, un faisceau laser et un arc de type GMAW, GTAW ou plasma. Le laser favorise la pénétration et la vitesse, tandis que l’arc apporte du métal, de l’énergie complémentaire et une meilleure tolérance au jeu. Le couplage ne correspond pas à la simple juxtaposition de deux sources : leurs bains, leurs plasmas et leurs champs thermiques interagissent.
Dans l’étude de 2004, les auteurs rapportaient, selon les configurations examinées, une vitesse pouvant être doublée ou une pénétration augmentée d’environ 30 % par rapport au laser seul. Ces valeurs restent des résultats de configuration. Les données actuelles de TWI confirment surtout les tendances : la tolérance au jeu peut être multipliée d’environ 2 à 3 par rapport au laser autogène, des pénétrations en une passe supérieures à 6–12 mm sont possibles avec des lasers de forte puissance et, sur faibles épaisseurs, des vitesses supérieures à 5 m/min peuvent être atteintes. Ces performances dépendent fortement du matériau, de la puissance, du fil, du gaz et de la géométrie du joint.
L’intérêt industriel est clair : accroître la productivité, ajouter un métal d’apport pour ajuster la composition du bain, améliorer la tolérance au jeu et limiter certaines duretés excessives. La contrepartie est une fenêtre opératoire plus complexe, car il faut contrôler simultanément les paramètres du laser, ceux de l’arc et leur synchronisation.
À distinguer : le dépôt direct de métal par laser
Le dépôt direct de métal par laser (DED-LB / laser cladding) utilise également une source laser, mais ce n’est pas un procédé d’assemblage hybride laser–arc. Il relève du rechargement, de la réparation ou de la fabrication additive. Il doit donc être distingué du cœur de cette comparaison. Le principe reste intéressant car il illustre une autre utilisation de la forte densité d’énergie : créer un bain local alimenté en poudre ou en fil, avec contrôle de la dilution et de la géométrie du dépôt.
3. Faisceau d’électrons sous pression réduite
Sortir de la grande enceinte à vide
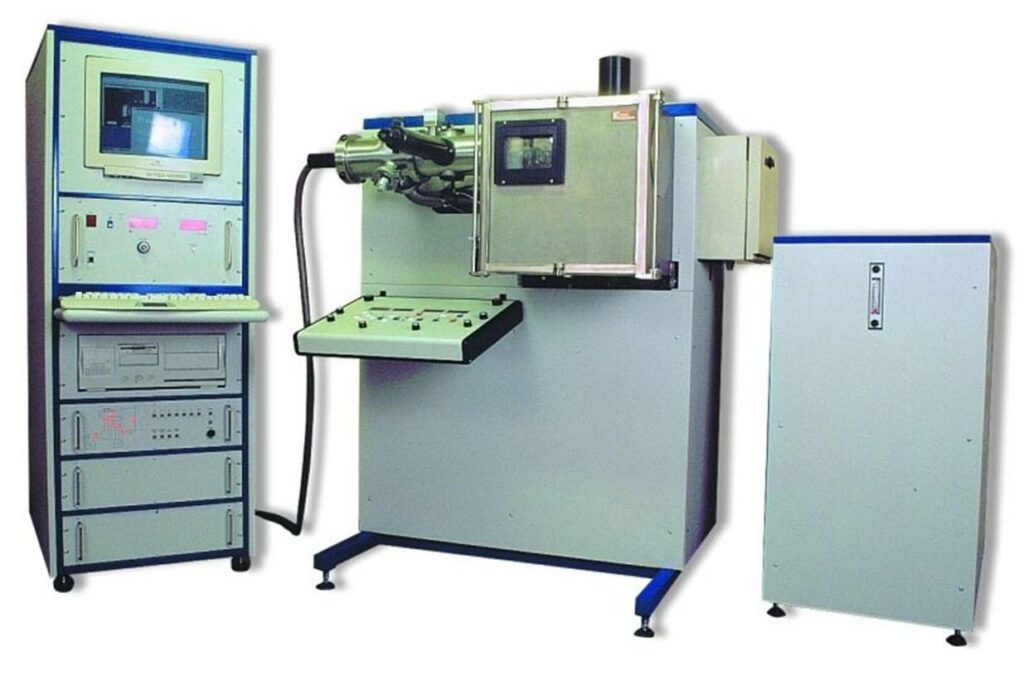
Figure 4 — Installation industrielle de soudage par faisceau d’électrons sous vide. Photo : L. Zobac, CC0, via Wikimedia Commons.
Le soudage par faisceau d’électrons, ou EBW, offre une pénétration profonde, une forte densité de puissance, une faible déformation et une perturbation métallurgique limitée. Son frein historique est la nécessité de placer la pièce dans une enceinte sous vide poussé, ce qui limite la dimension des composants et allonge les opérations de pompage.
Le Reduced Pressure Electron Beam Welding, abrégé RPEB, repose sur un canon à électrons équipé d’une colonne de transfert à pompage différentiel. Dans les travaux décrits par le TWI, le soudage était réalisé autour de 1 mbar, soit à une pression environ mille fois plus élevée que celle couramment employée en faisceau d’électrons sous vide poussé. Cette évolution permet d’envisager un vide local, obtenu avec des joints simples et une pompe mécanique, autour de la seule zone à souder.
Bénéfices techniques
Le vide local ouvre la voie au soudage de structures qui ne peuvent pas entrer dans une enceinte. Le temps de pompage est réduit et l’équipement peut, dans certains cas, être déplacé vers la pièce. À pression réduite, la diffusion des électrons produit un faisceau plus large et moins fortement focalisé, ce qui peut améliorer la tolérance à certaines variations géométriques.
Cette voie n’est pas restée au stade du concept historique. En 2025, le projet britannique LowCostEB, mené avec Cambridge Vacuum Engineering, TWI et Stainless Metalcraft, a publié ses résultats sur l’emploi d’un système de local chamber afin d’éviter une grande enceinte à vide, notamment pour des composants critiques en acier inoxydable duplex destinés au nucléaire et au démantèlement. Cela confirme que le vide local reste un axe actif de développement industriel, même si son déploiement demeure beaucoup plus spécialisé que celui du FSW ou du laser hybride.
Le procédé autorise des joints à bords droits soudés en une passe et généralement sans métal d’apport. Les économies potentielles concernent la préparation, le volume de métal retiré, les consommables et les reprises dimensionnelles. La précision de trajectoire reste fondamentale ; le suivi du joint en temps réel participe à la fiabilité du procédé.
Contrôle et qualification
Une grande pénétration en une seule passe concentre les exigences de qualité. Le contrôle radiographique et les ultrasons multiéléments peuvent être associés pour détecter et dimensionner les défauts. Cependant, la détectabilité dépend toujours de l’orientation, de la taille et de la nature de l’indication. La qualification doit donc relier les performances du procédé, les critères de contrôle non destructif et les exigences de service.
4. Assemblage métal–composite : travailler sur l’interface
Les limites des solutions classiques
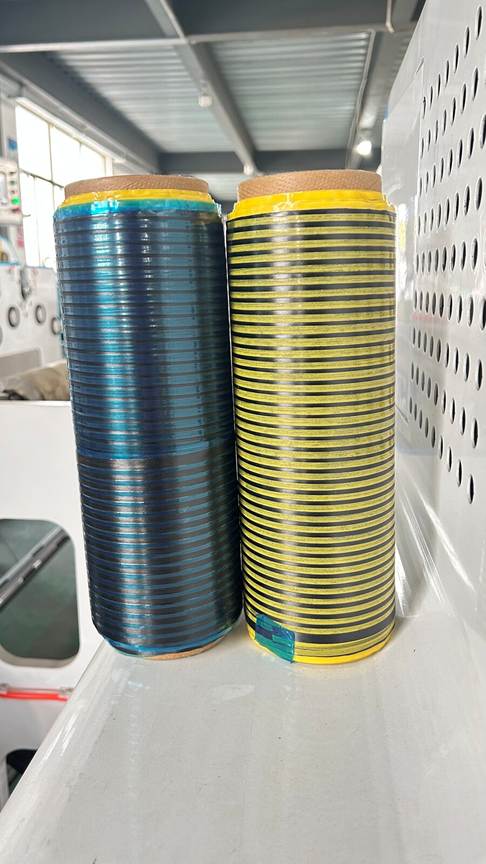
Figure 5 — Rouleaux de préimprégnés utilisés pour la fabrication de structures composites à fibres continues. Photo : Jota Machinery, CC BY-SA 4.0, via Wikimedia Commons.
Associer un métal et un composite à fibres permet de placer chaque matériau là où ses propriétés sont les plus utiles. La liaison reste délicate. Le collage répartit les contraintes mais sa durabilité dépend fortement de la préparation de surface, de l’environnement et du contrôle de fabrication. La fixation mécanique est bien connue pour les métaux, mais le perçage crée dans le composite des concentrations de contraintes qui se redistribuent peu. L’association collage–fixations augmente à nouveau la masse et la complexité.
Surfi-Sculpt et Comeld
Le TWI a développé une approche consistant à sculpter la surface métallique afin d’y créer de petites protubérances. Lors de la fabrication du composite, la matrice et les fibres s’organisent autour de ces reliefs, créant un ancrage mécanique tridimensionnel. La technologie de traitement de surface est appelée Surfi-Sculpt® et son application aux assemblages métal–composite Comeld™. TWI continue aujourd’hui à proposer Surfi-Sculpt sous forme de développement, collaboration et licence, mais il convient de présenter Comeld comme une technologie spécialisée, et non comme un procédé de série largement standardisé.
Dans les essais rapportés, des éprouvettes en acier inoxydable traité ont été associées à un composite verre–polyester puis soumises à la traction. Les assemblages structurés supportaient une charge supérieure à celle des références simplement grenaillées. L’énergie absorbée avant rupture dépassait le double de celle des témoins. La rupture devenait aussi plus progressive : fissuration de la matrice, déformation des protubérances, puis cisaillement du composite à proximité de la zone d’ancrage.
Ce résultat montre qu’une interface ne doit pas être considérée comme une simple ligne de collage. Sa topographie peut organiser le transfert des efforts et modifier le mode de rupture. Les essais historiques de TWI ont montré une absorption d’énergie supérieure à deux fois celle des témoins et une rupture plus progressive ; TWI rapporte également des applications de faisabilité sur des arbres de transmission composites. Il reste néanmoins nécessaire de qualifier la reproductibilité du relief, l’endommagement des fibres, la corrosion galvanique éventuelle, la fatigue, le vieillissement et les méthodes de contrôle pour chaque système matériau.
5. Comparaison des quatre familles
| Procédé | Maturité industrielle | Atout dominant | Point de vigilance | Applications typiques |
|---|---|---|---|---|
| FSW | Élevée sur aluminium | Assemblage à l’état solide, faible déformation | Outillage, bridage et efforts élevés | Aluminium, panneaux, réservoirs, transport, aéronautique |
| Laser hybride | Élevée mais sectorielle | Vitesse, pénétration et apport de métal | Jeu, focalisation et paramètres couplés | Automobile, naval, rail, pipelines |
| RPEB / local-vacuum EBW | Spécialisée / en développement industriel | Forte pénétration sans grande enceinte complète | Étanchéité locale, équipement, sécurité et CND | Grandes structures, nucléaire, fortes épaisseurs |
| Comeld / métal–composite | Niche / développement sous licence | Transfert d’efforts par interface structurée | Vieillissement, fatigue, reproductibilité et contrôle | Structures hybrides légères, arbres composites, prototypes |
6. Ce que ces procédés ont en commun
Ces technologies sont très différentes, mais leur réussite industrielle repose sur les mêmes principes. La source d’énergie ou l’outil ne suffit jamais. Il faut maîtriser l’ensemble formé par la pièce, l’interface, la trajectoire, le bridage, les capteurs, la procédure et le contrôle.
La première exigence est la stabilité de la préparation. Un procédé à haute densité d’énergie peut produire un excellent joint tout en restant très sensible au jeu ou au désalignement. La deuxième est la compréhension métallurgique : faible apport thermique ne signifie pas absence de transformations, de contraintes résiduelles ou de zones fragilisées. La troisième est la répétabilité. Plus le procédé est mécanisé, plus la surveillance des paramètres et la traçabilité prennent de l’importance.
Enfin, une innovation ne devient industrielle que lorsque son bénéfice global est démontré. La vitesse de soudage ne représente qu’une partie du coût. Il faut intégrer la préparation, le bridage, le contrôle, la maintenance, les reprises, la qualification du personnel et le risque associé à la défaillance.
Conclusion
Le FSW, le laser hybride, le dépôt direct de métal, le faisceau d’électrons sous pression réduite et les interfaces métal–composite répondent à une même évolution : fabriquer des structures plus légères, plus précises, plus performantes et plus économes en reprises. Leurs principes sont différents, mais tous exigent une maîtrise simultanée du procédé, de la métallurgie, de la conception et du contrôle.
Pour l’ingénieur soudeur, l’enjeu n’est donc pas de suivre une mode technologique. Il est de déterminer quel mécanisme d’assemblage répond le mieux au besoin, puis de construire une qualification suffisamment robuste pour transformer une performance de laboratoire en solution de production.
Références techniques actualisées
- TWI — Friction Stir Welding: Industrial Applications.
- TWI — Hybrid Laser Arc Welding.
- TWI — Technical Insight: Electron Beam Welding — développement du vide local et RPEB.
- TWI — LowCostEB project findings, 2025.
- TWI — Surfi-Sculpt / Comeld.
Source principale et précautions éditoriales
Source analysée : Iain Smith, Gongqi Shi, Richard Freeman et Faye Smith, « Advanced joining techniques for the 21st century », communication présentée au 2004 International Forum on Welding Technologies in Aviation and Space Industries, Pékin, 11–14 novembre 2004.
Le présent article constitue une synthèse originale en français. Les explications ont été réorganisées et reformulées. Les performances chiffrées provenant de la communication de 2004 sont présentées comme des résultats historiques et ne doivent pas être utilisées comme valeurs de qualification. Les figures de la publication TWI n’ont pas été reproduites. Les photographies ajoutées proviennent de Wikimedia Commons et sont utilisées conformément aux licences mentionnées dans leurs légendes et dans les crédits ci-dessous.
Crédits des photographies
FSW : DLR, « Friction Stir Welding (FSW) », licence Creative Commons CC BY 3.0, Wikimedia Commons.
Soudage laser : Krorc, « High-power laser welding », licence Creative Commons CC BY-SA 3.0, Wikimedia Commons.
Rechargement laser : Lucie Prokešová, « Detail of laser cladding », licence Creative Commons CC BY-SA 4.0, Wikimedia Commons.
Faisceau d’électrons : L. Zobac, « Svářečka v DI », licence CC0, Wikimedia Commons.
Matériaux composites : Jota Machinery, « AFP Prepreg », licence Creative Commons CC BY-SA 4.0, Wikimedia Commons.
Articles complémentaires sur soudage-industriel.fr
- Soudage par faisceau d’électrons (EBW) : principe et applications
- Le soudage par faisceau d’électrons dans le nucléaire
- Soudage hybride Plasma-GMAW des alliages d’aluminium
- Soudage par impulsion magnétique des tôles : principe et métallurgie
- Procédé FRIEX : soudage par friction et forgeage des pipelines